 French
 English
 Spanish
 German
 Russian
 Italian
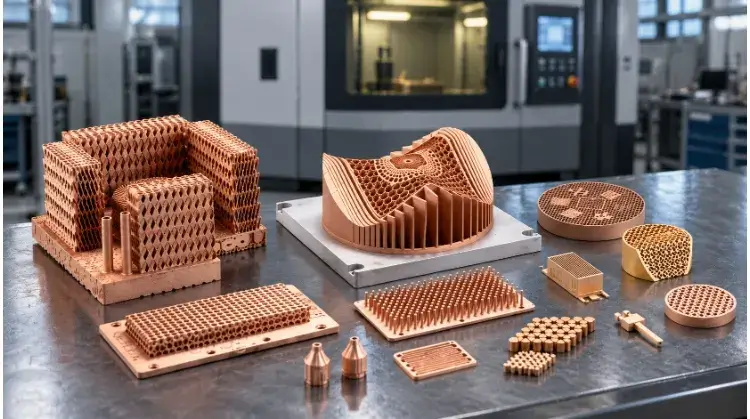
L'impression 3D en cuivre est un procédé avancé de fabrication additive métallique utilisé pour produire des pièces en cuivre complexes et à densité totale. Grâce à des technologies telles que le LPBF ou le Binder Jetting, elle allie la conductivité thermique et électrique supérieure du cuivre à une grande liberté géométrique, permettant ainsi de créer des canaux de refroidissement conformes et des assemblages monolithiques impossibles à réaliser par usinage traditionnel.
Cependant, la fabrication additive industrielle à base de cuivre ne remplace pas directement l'usinage CNC classique. Il s'agit d'un procédé haut de gamme et coûteux. Vous ne devriez opter pour du cuivre imprimé — qu'il s'agisse de cuivre pur utilisant des lasers verts ou d'alliages tels que le CuCrZr — que lorsque votre conception impose des contraintes en matière de gestion thermique ou de dynamique des fluides internes que l'usinage traditionnel ne permet tout simplement pas de satisfaire.
Ce guide a pour objectif d'aider les ingénieurs et les équipes chargées des achats à déterminer si l'impression 3D en cuivre constitue une solution pertinente, tant sur le plan financier que technique, pour leur projet. Il explique comment choisir le matériau approprié, définir les limites réelles de fabrication, vérifier votre conception CAO et préparer la documentation précise nécessaire pour obtenir des devis fiables de la part des fournisseurs.
Quand opter pour l'impression 3D en cuivre ?
La fabrication additive est rarement la méthode la plus rentable pour les géométries simples de type « bloc » ou les profils cylindriques standard. Cette section vous aide à déterminer rapidement si votre projet justifie le coût de la fabrication additive.
Canaux internes et regroupement des pièces
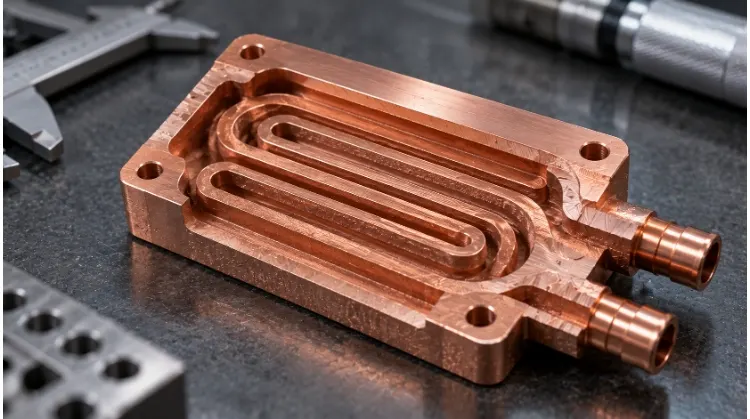
L'argument le plus souvent avancé en faveur de l'impression 3D en cuivre est l'intégration de canaux internes de circulation de fluide. Les procédés de fabrication traditionnels nécessitent des alésages droits et transversaux qui doivent être obturés, ce qui limite les voies de circulation des fluides et crée des points de fuite potentiels. La fabrication additive permet aux voies de circulation des fluides de suivre exactement le contour externe d'un échangeur thermique ou d'un insert de moule (refroidissement conforme).
Toutefois, cette liberté structurelle s'accompagne de contraintes strictes. La poudre métallique non fusionnée doit être physiquement évacuée des cavités internes après l'impression. Les canaux dont le diamètre est inférieur à 3 mm ou ceux qui comportent des impasses à angle droit de 90 degrés retiennent souvent la poudre de manière permanente. Si la poudre ne peut pas être éliminée, la pièce est bonne à jeter. De plus, la rugosité de surface interne du cuivre imprimé varie généralement entre Ra 10 et 15 μm. Cette texture interne rugueuse augmente la perte de charge du fluide, ce qui vous oblige à recalculer les caractéristiques requises pour la pompe et la dynamique des fluides dès la phase de conception.
Avantages en termes de performances et limites de fabrication
Il convient de distinguer les propriétés intrinsèques du cuivre des gains de performance liés à la structure imprimée. Si le cuivre offre une excellente conductivité thermique de base, le véritable bond en avant en termes de performances dans le domaine de la fabrication additive provient généralement de l’augmentation du rapport surface/volume grâce à des ailettes complexes, des treillis ou des parois minces.
Une forme complexe n'a de valeur que si elle résiste au processus de fabrication. Les parois minces, conçues pour optimiser le transfert thermique, peuvent se déformer ou céder pendant l'impression en raison de gradients thermiques extrêmes. Chaque conception complexe doit faire l'objet d'une validation en termes d'imprimabilité et de contraintes thermiques, afin de s'assurer que les gains de performance théoriques ne compromettent pas la stabilité de la fabrication.
Impression 3D en cuivre : comparaison avec l'usinage CNC et le moulage
L'impression 3D ne remplace pas Usinage CNC; en réalité, ces deux procédés sont généralement combinés. Une pièce est souvent imprimée dans une forme proche de la forme finale, puis les rainures critiques des joints toriques, les filetages ou les surfaces d'accouplement sont usinés par commande numérique afin de respecter les tolérances standard.
Matrice de sélection des filières de fabrication
| Critères de décision | Usinage CNC | Moulage de précision | Impression 3D métallique (fabrication additive) |
| Géométrie | Idéal pour les applications nécessitant une ligne de visée, les surfaces planes et les tolérances standard très serrées. | Cette méthode donne de bons résultats pour les parois d'épaisseur uniforme et présentant une complexité interne modérée. | Indispensable pour les canaux conformes aveugles, les réseaux et les topologies organiques. |
| Coût des outillages | Faible à modéré (dispositifs et gabarits sur mesure). | Élevé (nécessite des moules/modèles). | Aucun. |
| Tolérances et finition | Haute précision (de ±0,01 mm à ±0,05 mm), excellente finition de surface. | Précision moyenne, nécessite un usinage secondaire pour les faces critiques. | Précision réduite (de ±0,1 mm à ±0,2 mm), Ra 10-15 μm. Nécessite toujours l'utilisation d'une commande numérique (CNC) pour les surfaces d'accouplement. |
| Délai d'exécution | Rapide (de quelques jours à quelques semaines), selon la disponibilité des machines. | Lent (de quelques semaines à plusieurs mois) en raison de la production de moisissure. | Rapide (de quelques jours à quelques semaines), directement à partir des données CAO. |
Les matériaux à base de cuivre et leurs propriétés
Le choix d'un matériau à base de cuivre pour l'impression 3D implique un compromis entre la conductivité thermique et électrique, la résistance mécanique et l'imprimabilité.
Cuivre pur
Le cuivre pur (>99,91 % Cu) est prescrit lorsque la conductivité électrique et thermique maximales sont indispensables, comme c'est le cas pour les bobines d'induction à haute fréquence ou les contacts électriques à usage intensif.
La fabrication de cuivre pur par fusion laser sur lit de poudre (LPBF) traditionnelle est réputée difficile en raison de la réflectivité du matériau (~95%) sous les lasers infrarouges standard. Si les systèmes laser verts et bleus modernes ont résolu ce problème d'absorption, Ces machines spécifiques sont encore relativement rares dans la chaîne d'approvisionnement mondiale. Cette disponibilité limitée des machines se traduit souvent par des délais de livraison plus longs et des prix de devis nettement plus élevés que ceux des alliages de cuivre. De plus, pour obtenir des propriétés similaires à celles des pièces forgées avec du cuivre pur, il faut généralement recourir au pressage isostatique à chaud (HIP) afin d'éliminer la microporosité.
CuCrZr et CuNi₂SiCr
Le cuivre pur étant difficile à imprimer et relativement tendre, les alliages de cuivre constituent les matériaux de base de ce secteur.
Du point de vue du rapport coût-performance et de la maturité de la chaîne d'approvisionnement, CuCrZr (cuivre-chrome-zirconium) C'est le choix par défaut pour plus de 80% de projets d'impression 3D en cuivre. Il présente une conductivité légèrement inférieure, mais offre une résistance à la traction et une limite d'élasticité bien supérieures à celles du cuivre pur, ce qui le rend idéal pour les applications thermiques structurelles telles que les chambres de combustion dans le secteur aérospatial.
CuNi2SiCr (cuivre-nickel-silicium-chrome) Il sacrifie quelque peu la conductivité, mais offre une dureté et une résistance à l'usure exceptionnelles après traitement thermique. Il est principalement utilisé pour les inserts de moules à injection qui nécessitent un refroidissement localisé et doivent résister à des environnements de fabrication à haute pression.
Données sur les matériaux et conditions d'essai
Lors de l'analyse des fiches techniques des matériaux, les valeurs relatives à la limite d'élasticité ou à la conductivité n'ont aucun sens hors contexte. Les propriétés varient considérablement en fonction de l'orientation de l'impression (axe Z par rapport aux axes X/Y) et du post-traitement thermique appliqué.
Conseil en matière d'approvisionnement : Lorsque vous examinez les devis des fournisseurs, demandez toujours la fiche technique du matériau correspondant à la machine et au cycle de traitement thermique qu’ils prévoient d’utiliser. Précisez que la densité « telle que fabriquée » doit être d’au moins 99,51 TP3T afin de garantir l’intégrité structurelle avant tout traitement thermique ou processus HIP.
Propriétés typiques du cuivre utilisé en fabrication additive(Les valeurs correspondent aux fourchettes habituelles dans le secteur pour les procédés LPBF. L'absence de données indique une forte variabilité liée aux méthodes de traitement exclusives.)
| Matériau | Conductivité électrique (% IACS) | Conductivité thermique (W/m-K) | Limite d'élasticité (MPa) | Procédure et conditions | Référence source |
| Cuivre pur | 90 – 100% | 350 – 390 | 100 – 150 | LPBF (laser vert/bleu) + HIP | Données sectorielles standard |
| CuCrZr | 70 – 80% | 300 – 320 | 350 – 450 | LPBF + Solution : recuit et vieillissement | Spécifications courantes des fournisseurs |
| CuNi₂SiCr | 35 – 45% | 160 – 200 | 600 – 750 | LPBF + Solution : recuit et vieillissement | Spécifications courantes des fournisseurs |
Comparaison des procédés d'impression 3D du cuivre
Toutes les technologies d'impression 3D métallique ne traitent pas le cuivre de la même manière. Le choix du procédé détermine strictement les limites de volume, la liberté géométrique et la densité finale de la pièce.
Fusion laser sur lit de poudre (LPBF)
(Connu dans le commerce sous les appellations DMLS ou SLM)
- Le processus : Un laser fait fondre de manière sélective de la poudre métallique couche par couche dans un environnement de gaz inerte (généralement de l'argon ou de l'azote). Le cuivre pur nécessite des lasers verts ou bleus spécialisés pour une absorption efficace, tandis que les lasers infrarouges standard permettent de traiter efficacement les alliages de cuivre (CuCrZr, CuNi2SiCr).
- Pièces concernées : Échangeurs de chaleur complexes, bobines d'induction à haute fréquence et inserts de refroidissement conformes nécessitant des détails fins et une densité élevée (>99,51 TP3T).
- Principales limites : Les cycles rapides de chauffage et de refroidissement génèrent d'importantes contraintes thermiques résiduelles. Les pièces doivent être solidement soutenues pour éviter toute déformation, ce qui limite la liberté de conception au niveau des surfaces orientées vers le bas.
- Post-traitement et validation : Les pièces doivent subir un traitement de détente thermique alors qu'elles sont encore soudées au plateau d'impression avant de pouvoir être découpées (généralement par électroérosion à fil).
Fusion par faisceau d'électrons sur lit de poudre (E-PBF)
- Le processus : Cette technique utilise un faisceau d'électrons dans une chambre sous vide poussé à des températures élevées. Avant la commercialisation des lasers verts/bleus, l'E-PBF était le seul moyen fiable d'imprimer du cuivre pur à haute densité, car les faisceaux d'électrons ne sont pas affectés par les problèmes de réflectivité optique.
- Pièces concernées : Composants en cuivre sensibles à l'oxygène qui nécessitent une contrainte résiduelle extrêmement faible, ce qui permet d'adopter des géométries plus volumineuses sans risque de fissuration thermique.
- Principales limites : La chaleur ambiante élevée de la chambre provoque un léger frittage de l'ensemble du lit de poudre, qui se transforme alors en un « gâteau » semi-solide. Il est extrêmement difficile d'éliminer ces dépôts de cuivre incrustés dans les canaux internes complexes. Le procédé E-PBF produit également une finition de surface nettement plus rugueuse (Ra 20-35 μm) que le procédé LPBF.
- Post-traitement et validation : Nécessite un sablage agressif pour récupérer la poudre. Bien qu’un traitement de détente ne soit généralement pas nécessaire, les tolérances d’usinage CNC doivent être plus importantes afin de compenser la rugosité de la surface telle que réalisée.
Impression par projection de liant
- Le processus : Une tête d'impression projette un liant liquide sur le lit de poudre de cuivre afin de former une « pièce brute » fragile. La pièce est ensuite déliée puis frittée dans un four afin d'atteindre une densité quasi totale.
- Pièces concernées : Les séries de production de volume moyen à élevé (de quelques centaines à plusieurs milliers d'unités) pour lesquelles le procédé LPBF devient trop coûteux, comme les petits dissipateurs thermiques ou les contacts électriques.
- Principales limites : Les pièces subissent un retrait de 15% à 20% lors du frittage final. De plus, Le cuivre s'oxyde violemment à haute température. Le frittage ne peut pas être réalisé sous vide standard ; il nécessite une atmosphère réductrice très contrôlée (telle qu'un gaz de formation composé d'hydrogène et d'argon) afin d'éviter une oxydation importante et d'assurer la liaison métallurgique.
- Post-traitement et validation : Des tolérances serrées exigent une validation rigoureuse en amont. Vous devez prévoir plusieurs essais afin de régler avec précision la compensation du retrait non linéaire dans votre modèle CAO avant de passer à la production en série.
Extrusion de métal lié (BME)
- Le processus : Son fonctionnement est similaire à celui de l'impression FDM de bureau, mais le filament ou la tige est constitué de poudre de cuivre fonctionnelle en suspension dans une matrice polymère. Après l'impression, la pièce subit un processus de déliantage puis un frittage au four. (Remarque : ce procédé permet d'obtenir du métal massif, à ne pas confondre avec le PLA décoratif enrichi en cuivre).
- Pièces concernées : Prototypage fonctionnel à faible coût, gabarits ou outillage pour lesquels une densité maximale et une grande précision ne sont pas indispensables.
- Principales limites : Il est impossible de reproduire les canaux internes fins ou les structures en treillis caractéristiques du LPBF. La porosité finale est généralement plus élevée (~95-98% dense), ce qui réduit sensiblement la conductivité thermique et électrique.
Matrice comparative des procédés Copper AM(Remarque : le dépôt par énergie dirigée (DED) et la projection à froid sont également utilisés pour le cuivre, mais principalement pour la réparation de pièces forgées de grande taille ou le revêtement de métaux dissemblables, et non pour la création de géométries primaires complexes).
| Processus | Volume optimal | Épaisseur minimale de la paroi | Rugosité à l'état brut (Ra) | Compromis technique clé |
| LPBF | 1 – 50 | 0,4 mm | 10 à 15 μm | Niveau de détail maximal, mais nécessite des structures de soutien robustes et un traitement de détente. |
| E-PBF | 1 – 20 | 1,0 mm | 20 à 35 μm | Les contraintes résiduelles sont faibles, mais la poudre frittée est extrêmement difficile à retirer des cavités. |
| Impression par projection de liant | 500 – 10,000+ | 1,5 mm | 5 à 10 μm | Le débit est élevé, mais il est difficile de gérer le rétrécissement du 20% et de réduire les atmosphères. |
| BME | 1 – 10 | 2,0 mm | 15 à 25 μm | Coût de la machine peu élevé, mais manque de densité et de capacité à reproduire des détails fins. |
Consignes de conception pour les pièces en cuivre
La conception pour l'impression 3D en cuivre implique d'accepter que le modèle CAO que vous envoyez à l'imprimante ne correspond pas à la pièce finale. Chaque élément doit être conçu en tenant compte de l'élimination de la poudre, de la dynamique thermique et de l'usinage secondaire.
Épaisseur des parois, trous et petits détails
Il existe une distinction très nette entre la « taille minimale d'impression » d'une machine et sa « taille de production stable ».
- Épaisseur de la paroi : Bien que la technologie LPBF permette techniquement de souder des parois d'une épaisseur minimale de 0,2 mm, la conception de parois en cuivre d'une épaisseur inférieure à 0,8 mm comporte un risque de déformation thermique ou de défaillance structurelle lors du retrait de la poudre sous pression.
- Trous : N'imprimez pas en 3D de trous circulaires standard dont le diamètre est inférieur à 1,5 mm. Il est moins coûteux, plus rapide et plus précis d'imprimer la zone sous forme de pièce pleine, puis de percer les trous à l'aide d'une machine à commande numérique.
Canaux internes et élimination de la poudre
Si votre conception repose sur un refroidissement conforme, la section transversale du canal est déterminante pour la réussite de l'impression.
- Géométries autoportantes : Les canaux horizontaux circulaires s'effondreront au sommet faute de soutien. Utilisez profils en forme de larme ou de losange pour tout canal interne dont le diamètre est supérieur à 6 mm.
- Évacuation de la poudre : Veillez à ce que chaque canal interne dispose d'au moins deux orifices de sortie. La poudre ne peut pas être évacuée d'un cul-de-sac.
- Accès aux inspections : Si le débit du fluide est critique, concevez les sorties des canaux de manière à pouvoir y introduire un endoscope industriel standard pour procéder à une inspection visuelle interne.
Orientation relative à la construction et accès à l'assistance
Dans la technologie LPBF, c'est l'orientation de la pièce qui détermine l'emplacement des structures de support (généralement sur les surplombs inférieurs à 45 degrés). Cependant, le cuivre pose un défi particulier : L'effet dissipateur thermique.
Le cuivre étant un excellent conducteur thermique, les supports ne se contentent pas de maintenir la pièce en place : ils évacuent rapidement la chaleur du bain de fusion. Des supports mal conçus entraîneront des gradients de refroidissement localisés, ce qui provoquera une instabilité du bain de fusion, de la porosité ou un gauchissement important.
De plus, les supports en cuivre moulés présentent une grande ductilité et une grande résistance. Contrairement aux supports en aluminium, qui peuvent parfois se casser net, les supports en cuivre doivent être fraisés ou meulés de manière intensive pour être retirés. Ne concevez jamais de surfaces d'étanchéité critiques orientées vers le bas., car le retrait du support compromettrait la tolérance.
Tolérances et marges d'usinage
Imprimez exactement ce dont vous avez besoin pour les formes approximatives, et prévoyez un surplus de matière pour les éléments qui doivent être précis.
- Tolérances à la sortie d'impression : Prévoir une tolérance comprise entre ±0,1 mm et ±0,2 mm, en fonction de la taille et de l'orientation des éléments.
- Marge d'usinage (matière première) : Pour les ajustements de roulements, les rainures de joints toriques, les trous filetés et les brides d'accouplement, prévoyez une surépaisseur de 1,0 mm à 1,5 mm dans votre modèle CAO. Vous usinerez ces faces à la CNC aux dimensions finales après le traitement thermique.
Post-traitement et contrôle qualité
Une pièce en cuivre imprimée est, par essence, une pièce moulée brute issue de la haute technologie. Le processus consistant à la faire passer du plateau d'impression à un état prêt à l'emploi représente souvent entre 40% et 60% du coût unitaire total.
Nettoyage et retrait du support
Il est essentiel d'extraire la poudre non fusionnée des pièces en cuivre, car la poudre de cuivre piégée ajoute une masse indésirable importante et entrave le transfert thermique. Les techniciens utilisent des vibrations ultrasoniques et de l'air comprimé. Le retrait des supports s'effectue généralement par électroérosion à fil (EDM) afin de détacher la pièce du plateau d'impression, puis par fraisage CNC à 3 ou 5 axes pour éliminer la structure de support restante.
Traitement thermique et état du matériau
Le traitement thermique ultérieur détermine le comportement mécanique final de la pièce.
- Lutte contre le stress : Obligatoire pour toutes les pièces LPBF avant leur retrait de la plaque afin d'éviter toute déformation.
- Recuit et vieillissement en solution : Utilisé dans des alliages tels que le CuCrZr et le CuNi2SiCr pour provoquer la précipitation d'éléments d'alliage, ce qui augmente considérablement la limite d'élasticité et la dureté.
- Pressage isostatique à chaud (HIP) : Cette technique consiste à soumettre la pièce à une chaleur extrême et à une pression d'argon élevée afin de colmater les micro-vides internes, ce qui fait passer la densité de 99,51 TP3T à pratiquement 1001 TP3T. Le traitement HIP est coûteux et n'est généralement prescrit que pour les pièces soumises à des fluides sous haute pression ou à des contraintes de fatigue importantes.
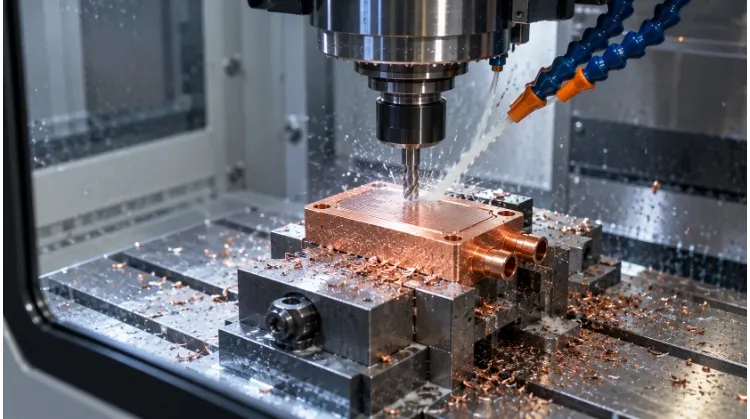
Exigences en matière d'usinage et de finition
L'impression 3D ne permet pas de réaliser un filetage fiable ni de créer un joint étanche au vide.
- Surfaces de contact : Doit être usiné par fraisage CNC ou par rectification afin d'obtenir une planéité et un état de surface de Ra 1,6 μm ou mieux.
- Canaux internes (le piège de l'AFM) : Si la rugosité interne telle que réalisée (Ra 10-15 μm) entraîne une turbulence du fluide inacceptable, il est possible de recourir à l'usinage par écoulement abrasif (AFM), qui consiste à faire circuler une pâte abrasive sous pression dans les canaux. Cependant, l'AFM est un procédé soustractif. Si vous prévoyez d'utiliser la technique AFM, vous devez en tenir compte dès la conception initiale en CAO en épaississant les parois des canaux. Si vous ne le faites pas, vous obtiendrez des canaux surdimensionnés et la résistance des parois s'en trouvera compromise.
Inspection par fonction des pièces
Ne définissez pas des exigences d'inspection trop détaillées ; cela entraîne une augmentation inutile des coûts et allonge les délais de livraison.
Avertissement concernant le scanner : De nombreux ingénieurs ont tendance à demander par défaut un « scanner 100% » pour détecter les vides internes. En raison de la densité extrême (radiopacité) du cuivre, les appareils à rayons X industriels standard ne peuvent pas pénétrer les sections épaisses de cuivre. L’inspection du cuivre dense nécessite des sources de rayons X spécialisées et très coûteuses, de l’ordre du MeV. Ne prescrivez une tomodensitométrie que lorsque les défaillances internes peuvent entraîner des conséquences catastrophiques.
Exigences en matière d'inspection ciblée
| Fonction du composant | Exigence essentielle | Méthode d'inspection recommandée | Fiche de livrable |
| Échangeur de chaleur haute pression | Aucune fuite interne ni microfissure | Contrôle d'étanchéité à l'hélium ; tomodensitométrie à haute énergie | Certificat de débit de fuite ; rapport CT |
| Bobine d'induction | Transfert électrique maximal | Contrôle par courants de Foucault (cartographie de la conductivité) | Certificat de conformité des matériaux IACS % |
| Insert de moule (CuNi2SiCr) | Résistance à l'usure et étanchéité | Essais de dureté (Rockwell/Vickers) ; contrôle par machine à mesurer tridimensionnelle (MMT) | Rapport de dureté ; journal des mesures CMM |
| Dissipateur thermique | Débloquer les voies internes | Contrôle du débit ; inspection visuelle par endoscope | Débit (L/min) à une pression donnée |
Applications de l'impression 3D en cuivre
Les exemples suivants illustrent comment les principes de sélection des matériaux et de conception évoqués précédemment s'appliquent aux contraintes physiques de la fabrication. Ils représentent des cas d'utilisation industriels courants dans lesquels le coût élevé de la fabrication additive est justifié par des données de performance mesurables.
Échangeurs de chaleur et plaques de refroidissement
- Le problème initial : Les composants électroniques de forte puissance (tels que les onduleurs de traction des véhicules électriques ou les systèmes radar) nécessitent un refroidissement liquide actif. Les plaques de refroidissement traditionnelles reposent sur des blocs en aluminium percés en croix ou des plaques en cuivre brasées. Le perçage en croix limite le parcours du fluide à des lignes droites, ce qui crée des zones thermiques mortes. Les plaques brasées présentent souvent des défaillances au niveau des joints en cas de cycles thermiques intenses, en raison de la fatigue.
- Choix de conception : Une plaque de refroidissement monolithique en cuivre pur, dotée de structures internes en treillis gyroïdal. Le gyroïde optimise la surface interne pour le transfert thermique tout en servant simultanément de structure de soutien interne lors de l'impression par LPBF.
- Exigences en matière de fabrication : Imprimé à l'aide d'un système LPBF à laser vert afin de garantir une densité > 99,51 TP3T. L'épaisseur des parois du treillis a été rigoureusement maintenue à 0,6 mm afin de résister aux pressions générées par l'élimination de la poudre par ultrasons.
- Résultats de la validation : Dans un environnement d'essai normalisé (température d'entrée du liquide de refroidissement à 20 °C, débit de 5 L/min), la plaque imprimée monolithique a éliminé tout risque de fuite au niveau des joints brasés et a réduit la résistance thermique de 35% par rapport à son équivalent traditionnel en aluminium à alésages transversaux.
Bobines d'induction
- Le problème initial : Les bobines de chauffage par induction traditionnelles utilisées pour la trempe des engrenages sont cintrées à la main à partir de tubes en cuivre. Pour les profils d'engrenages complexes, le cintrage manuel entraîne des distances de séparation irrégulières entre la bobine et la pièce, ce qui se traduit par une répartition inégale de la chaleur et des faiblesses métallurgiques localisées dans l'engrenage.
- Choix de conception : Un serpentin en cuivre pur au profil sur mesure, usiné pour épouser parfaitement la géométrie de l'engrenage. Le canal de refroidissement interne a été conçu avec des épaisseurs de paroi variables : plus fines près de la face de chauffage pour optimiser le refroidissement, et plus épaisses à l'arrière pour assurer la rigidité structurelle.
- Exigences de fabrication (piège à effet de peau) : Les courants alternatifs à haute fréquence souffrent de la Effet de peau, ce qui signifie que le courant électrique ne circule que le long de la couche la plus externe du conducteur. La surface rugueuse (Ra 15 μm) d’une bobine imprimée en 3D agit comme une résistance importante, générant un échauffement spontané considérable et indésirable. C’est pourquoi, après l’impression et le pressage isostatique à chaud (HIP), l’extérieur de la bobine a dû être poli chimiquement et mécaniquement pour obtenir une finition lisse. Ce polissage secondaire est indispensable pour obtenir effectivement la conductivité propre à l’IACS 95%.
- Résultats de la validation : Une fois installée sur la chaîne de production, la bobine conformable a permis d'éliminer les points froids causés par les bobines cintrées à la main et de réduire la durée globale du cycle de trempe des engrenages.
Inserts de refroidissement en alliage de cuivre
- Le problème initial : Dans le moulage par injection de plastique, les géométries profondes des noyaux retiennent souvent la chaleur. Le refroidissement à l'eau standard, qui suit un parcours rectiligne, ne parvient pas jusqu'à l'extrémité du noyau, ce qui provoque une déformation de la pièce moulée lors de l'éjection et oblige l'usine à prolonger les cycles de refroidissement.
- Choix de conception : Un insert de moule en CuNi2SiCr doté de canaux de refroidissement conformes qui s'étendent sur exactement 2,5 mm sous la surface externe du moulage.
- Exigences en matière de fabrication : Imprimé selon le procédé LPBF infrarouge standard. L'insert a été imprimé avec un surdimensionnement de 1,5 mm sur toutes les surfaces critiques. Après l'impression, il a subi un recuit en solution et un vieillissement afin d'atteindre une dureté d'environ 40 HRC, puis un fraisage CNC 5 axes a permis d'obtenir les tolérances finales du moule et un état de surface d'étanchéité de Ra 0,4 μm.
- Résultats de la validation : Installé dans un moule d'injection automobile à grand volume, l'insert en CuNi2SiCr a permis de réduire la durée totale du cycle de refroidissement de 45 à 32 secondes, ce qui a directement augmenté le rendement horaire de la presse à injection.
Prêt à valider votre conception en cuivre ?
Que vous développiez des inserts de refroidissement conformes, des bobines haute fréquence ou des échangeurs de chaleur complexes, la stratégie de fabrication doit être intégrée au modèle CAO dès le début du projet.
Chez TZR, nous sommes spécialisés dans le domaine clé où se rejoignent la fabrication additive métallique de pointe et l'usinage CNC de précision. Nous ne nous contentons pas d'imprimer des formes brutes ; nous les concevons pour une production réelle.
Envoyez-nous vos fichiers STEP pour commencer. Notre équipe d'ingénieurs examinera vos circuits internes d'évacuation de la poudre, déterminera les tolérances critiques pour l'usinage CNC, concevra les repères de fixation nécessaires et vous fournira un devis de fabrication complet couvrant toutes les étapes, de la fusion laser initiale au contrôle final sur machine à mesurer tridimensionnelle (CMM).