
 Italian
 English
 Spanish
 German
 Russian
 French

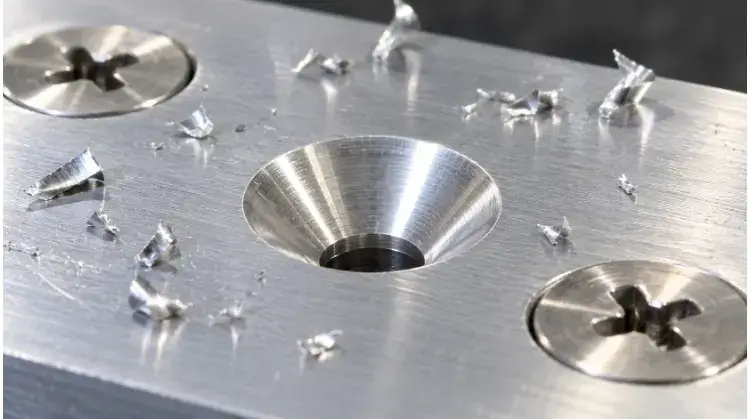
Un foro svasato è una cavità conica ricavata nella parte superiore di un foro pilota, che consente a un elemento di fissaggio a testa piatta di trovarsi a filo con la superficie del pezzo. Gli angoli standard di svasatura sono di 82° per gli elementi di fissaggio ANSI (sistema imperiale) e di 90° per quelli ISO (sistema metrico).
Quando la testa di una vite sporge dalla superficie, un foro poco profondo non è sempre l’unica causa. L’angolo di svasatura, le dimensioni del fissaggio, la qualità della superficie di appoggio e i trattamenti superficiali applicati determinano tutti l’adattamento finale. La scoperta di una vite sporgente sulla linea di assemblaggio comporta spesso costose rilavorazioni o lo scarto dei pezzi. Questa guida spiega come determinare le dimensioni, valutare la struttura del pezzo e verificare la caratteristica finita per l’assemblaggio.
Lista di controllo per una verifica rapida
Prima di approvare un disegno o di avviare l'allestimento per la lavorazione, verificare questi cinque elementi:
| Controlla voce | Elementi fondamentali da verificare |
| Fissaggio | Standard di produzione (ISO/ANSI), tipo di testa e dimensioni massime della testa. |
| Geometria | Diametro del foro pilota, diametro maggiore della svasatura e angolo incluso esatto. |
| Struttura delle parti | Spessore residuo del materiale, distanza dal bordo e vicinanza alle curve. |
| Finitura superficiale | Tolleranza sullo spessore del rivestimento e necessità o meno di mascherare la superficie di appoggio. |
| Ispezione | Metodo di misurazione (calibro vs. pinza) e requisiti relativi alla verifica dell'adattamento fisico. |
Scegli il foro giusto per il tuo elemento di fissaggio
La scelta del profilo corretto del foro garantisce la stabilità del giunto e una finitura pulita. È importante capire quando è necessario utilizzare una svasatura e quando invece una svasatura profonda offre un migliore supporto strutturale.
Geometria e funzioni
Una svasatura standard è costituita da un foro pilota cilindrico e da una superficie di appoggio conica. La geometria conica consente a un elemento di fissaggio a testa piatta di incastrarsi nella cavità, centrando così la vite e unendo tra loro le parti da assemblare.
È necessario distinguere tra una svasatura funzionale e uno smussatura standard di sbavatura. Una smussatura serve semplicemente a smussare un bordo tagliente. Una svasatura, invece, presenta un’angolazione e dimensioni precise per sostenere un carico meccanico specifico. Il montaggio a filo viene solitamente utilizzato per pannelli esterni, coperture aerodinamiche e gruppi in cui le teste sporgenti dei dispositivi di fissaggio potrebbero interferire con le parti in movimento.
Elementi di fissaggio compatibili
I fori svasati sono particolarmente indicati per elementi di fissaggio che presentano un profilo conico corrispondente, come le viti a testa piatta e i rivetti a testa svasata.
Quando si specifica il foro, il fattore determinante è la forma della testa, non il tipo di impronta. Esagonale, Phillips e Torx sono tipi di impronta; tutti possono essere realizzati con teste piatte. È inoltre importante distinguere tra le viti standard a testa piatta, che richiedono una superficie completamente a filo, e le viti a testa ovale (a testa svasata rialzata), che presentano una parte superiore bombata per motivi estetici ma che si appoggiano comunque esattamente sulla stessa superficie di appoggio conica sottostante.
Svasatura vs Alesatura
Mentre una svasatura conica prevede una sede conica per elementi di fissaggio a testa piatta, una svasatura cilindrica prevede una cavità cilindrica a fondo piatto per viti a testa cilindrica con esagono incassato. La scelta dipende dal tipo di elemento di fissaggio, dallo spessore del materiale disponibile e dai requisiti strutturali.
Una svasatura trasferisce la forza di serraggio lungo una superficie inclinata, generando una sollecitazione radiale. Tale sollecitazione radiale può deformare le lamiere sottili o provocare la formazione di crepe nei materiali più morbidi, come l’alluminio e l’acrilico. Una svasatura trasferisce il carico verticalmente lungo una superficie piana, garantendo una migliore distribuzione del carico per un serraggio rigido.
| Tipo di foro | Testina compatibile | Uso principale | Limitazioni del progetto |
| Svasatura | Rivetti a testa piatta, a testa ovale, a testa svasata | Superfici a filo, pannelli, rivestimenti aerodinamici | La sollecitazione radiale può deformare i materiali sottili; richiede un allineamento angolare preciso. |
| Svasatura | Viti a testa cilindrica con impronta a brugola, bulloni esagonali | Portata elevata, giunti strutturali, serraggio rigido | Richiede uno spessore maggiore del materiale; la lavorazione del fondo piatto richiede uno spazio libero per l'utensile. |
Impostare le dimensioni, le tolleranze e le annotazioni del disegno
Dimensioni precise e disegni chiari evitano l'utilizzo di componenti non compatibili e errori di assemblaggio. Scopri come specificare gli angoli, calcolare la profondità e indicare correttamente le svasature per la produzione.
Angolo e diametro maggiore
Le dimensioni di una svasatura devono corrispondere allo standard dell'elemento di fissaggio scelto. Lievi discrepanze angolari determinano un contatto lineare anziché superficiale, causando una distribuzione non uniforme del carico e, di conseguenza, l'allentamento del fissaggio.
I due angoli standard più comuni sono 90° per gli elementi di fissaggio metrici (ISO) e 82° per quelli imperiali (ANSI). Gli elementi di fissaggio per il settore aerospaziale richiedono spesso angoli di 100° per distribuire i carichi su lamiere più sottili.
Nel definire le dimensioni, occorre distinguere chiaramente tra il diametro del foro pilota (che accoglie la filettatura o il gambo della vite), il diametro massimo della testa del fissaggio e il diametro maggiore della svasatura. Il diametro maggiore è solitamente specificato leggermente più grande della testa della vite per garantire che il fissaggio risulti perfettamente a filo.
Consiglio da esperto: accumulo delle tolleranze
Le teste dei dispositivi di fissaggio vengono prodotte con tolleranze specifiche, basate sulle condizioni massime del materiale. Un diametro maggiore troppo stretto rispetto a quello indicato nel disegno potrebbe funzionare perfettamente per un lotto di viti, ma causare una sporgenza nel lotto successivo. È sempre opportuno lasciare un margine di tolleranza ragionevole per il diametro maggiore.
Dimensioni di riferimento tipiche:
| Norma relativa agli elementi di fissaggio | Discussione di esempio | Foro pilota (accoppiamento normale) | Svasatura del diametro maggiore | Angolo di svasatura |
| Sistema metrico ISO | M4 | 4,5 mm | 9,18 mm | 90° |
| Pollici ANSI | #8 | 0,177 pollici | 0,385 pollici | 82° |
Profondità e allineamento
La profondità geometrica di una svasatura non è un parametro lavorato direttamente; è il risultato matematico del diametro maggiore, del diametro del foro pilota e dell'angolo compreso. Gli operatori controllano la profondità facendo avanzare una fresa angolata fino a ottenere il diametro maggiore corretto.
La profondità $h$ può essere calcolata utilizzando la seguente formula:
h = (D – d) / [2 tan(θ/2)]
Dove:
- D = Diametro maggiore della svasatura
- d = diametro del foro pilota
- θ = Angolo di svasatura incluso
Un calcolo nominale fornisce la profondità geometrica di riferimento, ma l’effettivo allineamento dipende dagli intervalli di tolleranza delle caratteristiche lavorate e dalla finitura superficiale.
La realtà in officina: tolleranze di rivestimento
Il calcolo nominale sopra riportato si riferisce al metallo nudo. Se il pezzo richiede un trattamento di anodizzazione o verniciatura a polvere, lo spessore del rivestimento ridurrà il diametro maggiore effettivo e le dimensioni del foro pilota, facendo spostare la vite verso l’alto. Per evitare problemi di assemblaggio, il diametro maggiore deve essere lavorato in modo da risultare leggermente più grande, in modo da tenere conto dello spessore del rivestimento.
Legende complete dei disegni
Una corretta indicazione sul disegno non lascia spazio ad ambiguità per l'operatore. Deve specificare il diametro del foro pilota, il diametro maggiore della svasatura e l'angolo compreso.
Il simbolo standard per una svasatrice è ⌵. Una descrizione completa specifica le caratteristiche esatte, ad esempio: ⌵ Ø 10,5 × 90°.
Il disegno dovrebbe inoltre specificare se la planarità richiesta si riferisce al pezzo grezzo lavorato o al pezzo finito rivestito. Se la precisione di posizionamento è fondamentale per l’assemblaggio, applicare al foro pilota i controlli standard di Dimensionamento e Tolleranza Geometrica (GD&T), quali la “posizione reale”. La svasatura condivide intrinsecamente lo stesso asse di riferimento del foro pilota.
Nota del programmatore: la trappola dell’angolo predefinito
Non affidatevi mai a supposizioni riguardo all'angolo di svasatura. Se in un disegno non viene specificato l'angolo, un'officina con sede negli Stati Uniti tenderà generalmente a utilizzare un angolo predefinito di 82°, mentre un'officina europea o asiatica potrebbe optare per un angolo predefinito di 90°. Questa singola omissione è una delle principali cause di incompatibilità dei componenti e di scarto dei pezzi.
Verificare lo spessore, la distanza dal bordo e lo spazio di piegatura
Una svasatura dalle dimensioni perfette risulta inefficace se il materiale circostante non è in grado di sostenerla. È importante verificare tempestivamente lo spessore del materiale e la geometria del pezzo per evitare punti di debolezza strutturale, rigonfiamenti dei bordi e interferenze di lavorazione.
Spessore residuo
Il difetto strutturale più comune nei svasatori si verifica quando vengono utilizzati su lamiere troppo sottili. È necessario confrontare la profondità geometrica calcolata dello svasatore con lo spessore effettivo del materiale.
Se la profondità della svasatura asporta una quantità eccessiva di materiale, sul fondo del foro pilota rimane un bordo sottile come una lama di rasoio. Quando durante il montaggio viene applicata una coppia, la sollecitazione radiale esercitata dalla testa del fissaggio deformerà il materiale residuo oppure farà passare la vite completamente attraverso la lamiera. Come linea guida generale di produzione per i giunti portanti, la profondità della svasatura non dovrebbe superare il 60% dello spessore totale del materiale.
Distanza dal bordo e dalla piega
I diametri delle svasature principali sono notevolmente più grandi rispetto a quelli dei fori pilota, il che richiede un ampio margine di sicurezza rispetto ai bordi e alle curve.
Posizionare una svasatura troppo vicino al bordo di un pezzo aumenta il rischio che il materiale si strappi o si gonfi verso l'esterno durante l'installazione del dispositivo di fissaggio. Inoltre, posizionare una svasatura troppo vicino a una linea di piegatura crea un'interferenza con l'utensile: la lama angolata urterà la flangia verticale, danneggiando sia l'utensile che il pezzo. Calcolare sempre la distanza di sicurezza dal diametro maggiore della svasatura, non del punto centrale del foro pilota.
La realtà in officina: la regola dell'1,5x
Come regola generale, la distanza minima dal bordo del pezzo al centro della svasatura dovrebbe essere almeno 1,5 volte il diametro maggiore. Ciò garantisce una quantità sufficiente di materiale circostante per assorbire in modo sicuro le forze di espansione radiale senza deformare i bordi.
Svasature da taglio vs. svasature da formatura
Quando il materiale in lamiera è troppo sottile per eseguire in sicurezza una svasatura, nella lavorazione della lamiera spesso l’alternativa necessaria è quella di punzonare (formare) l’elemento.
La lavorazione meccanica (taglio) asporta materiale per creare il cono, lasciando il lato posteriore piatto. Formazione stampa fisicamente la lamiera, spostando il materiale verso il basso per creare una fossetta che corrisponda alla testa del dispositivo di fissaggio. Sebbene la formatura richieda un foro passante sul pezzo di accoppiamento per accogliere questa fossetta sporgente, il processo di stampaggio induce incrudimento intorno al foro. Questo, infatti, rende il giunto così formato più solido e più resistente allo strappo rispetto a una svasatura lavorata a macchina in lamiera sottile.
| Tipo di elemento | Modifica del materiale | Risultato sul retro | Requisiti relativi alle parti di accoppiamento | Il miglior caso d'uso |
| Taglio (lavorazione meccanica) | Materiale rimosso | Appartamento | Foro filettato standard o dado | Lamiere spesse, pezzi lavorati a controllo numerico, pezzi fusi |
| Sagomato (stampato) | Materiale deformato (incrudito) | Fossetta sporgente | È necessario un foro di passaggio per l'inserimento della fossetta | Lamiere sottili, stampaggio ad alto volume |
Controllo dei difetti di lavorazione e degli effetti del rivestimento
La lavorazione uniforme e i margini di rivestimento precisi determinano l'adattamento finale. È necessario gestire in modo proattivo l'impostazione degli utensili e le finiture superficiali per garantire un rigoroso controllo dimensionale in tutti i lotti di produzione.
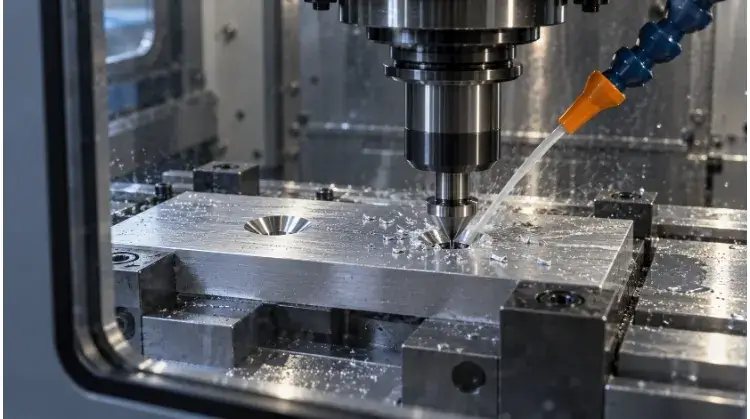
Attrezzature e configurazione
Per ottenere una svasatura pulita e concentrica sono necessari un corretto allineamento e una buona rigidità degli utensili. La svasatura deve avere esattamente lo stesso asse centrale del foro pilota; qualsiasi disallineamento comporta una superficie di appoggio eccentrica che impedisce alla testa del fissaggio di appoggiarsi correttamente.
La scelta dell'utensile dipende in larga misura dal materiale e dalla rigidità del sistema di fissaggio. Le frese a più taglienti sono lo standard per le leghe più dure, ma tendono a vibrare nei materiali più morbidi. Se si verificano problemi di finitura superficiale con l'alluminio o la plastica, si consiglia di passare a una svasatore a scanalatura zero (a foro trasversale). La geometria di taglio di un utensile a zero scanalature impedisce naturalmente le vibrazioni ed espelle i trucioli in modo efficiente. Inoltre, nel caso di lamiere sottili, è necessario fornire un supporto fisico direttamente sotto il foro durante la lavorazione, per evitare che la pressione verso il basso esercitata dall'asse Z provochi la deformazione del pezzo.
Risoluzione dei problemi di lavorazione
Quando si verificano difetti in officina, è necessario procedere a una ricerca sistematica delle cause. Seguire questa sequenza per individuare e correggere i problemi più comuni relativi alla svasatura prima di modificare il progetto del pezzo:
| Difetto | Controllo iniziale | Direzione di regolazione |
| Segni di vibrazione sulla superficie | Rigidità dell'utensile, numero di scanalature e parametri di taglio | Ridurre la velocità del mandrino. Assicurarsi che il pezzo sia ben serrato. Se si lavorano metalli teneri, utilizzare una fresa a zero scanalature. |
| Bave sul bordo del foro | Affilatura dell'utensile, condizioni del materiale e velocità di avanzamento | Sostituire gli utensili usurati. Ottimizzare le velocità di avanzamento in modo da tagliare il materiale anziché spingerlo. Eseguire una passata di sbavatura controllata. |
| Svasatore eccentrico (decentrato) | Allineamento del mandrino, fissaggio dei pezzi e variazioni di regolazione | Verificare che il mandrino sia perfettamente allineato con il punto di riferimento del foro pilota. Controllare che il pezzo non si sposti durante il cambio utensile. |
| Diametro maggiore non uniforme | Usura degli utensili, offset dell'asse Z e metodi di misurazione | Controllare l'usura degli utensili e regolare la compensazione di profondità dell'asse Z. Assicurarsi che i trucioli non si accumulino sotto il fermo di profondità. |
| Deformazione della lamiera (piegatura) | Forza di taglio verso il basso e supporto sottostante | Ridurre la pressione di avanzamento sull'asse Z. Aggiungere dei blocchi di supporto fisici direttamente sotto il foro durante il ciclo di lavorazione. |
Tolleranze di rivestimento
I trattamenti superficiali modificano le dimensioni di un foro lavorato, e le svasature sono particolarmente sensibili a tali variazioni poiché la superficie inclinata amplifica l'effetto sulla planarità.
Quando un componente viene sottoposto a anodizzazione, verniciatura a polvere, o verniciatura, il rivestimento si accumula sulla superficie di appoggio conica. Questo accumulo riduce il diametro maggiore effettivo e spinge la testa del fissaggio verso l’esterno. Il margine di lavorazione richiesto dipende interamente dal tipo di rivestimento: un anodizzato di Tipo II può aggiungere solo 0,0005 pollici di accumulo, richiedendo una regolazione minima, mentre un rivestimento a polvere può aggiungere da 0,003 a 0,005 pollici, il che influirà notevolmente sulla planarità. Calcolare lo spessore previsto del rivestimento e lavorare la svasatura leggermente più in profondità per compensare, verificando l’adattamento su un primo pezzo finito.
La realtà in officina: le sfide legate alla mascheratura
Non limitatevi ad aggiungere una nota relativa al “foro di mascheratura” al disegno per risolvere il problema dell’accumulo di vernice. I tappi di mascheratura standard in silicone non garantiscono una buona tenuta all’interno delle svasature coniche, causando sbavature di vernice e un aumento dei costi di manodopera. È vivamente consigliato, oltre che più conveniente dal punto di vista economico, sovradimensionare il diametro maggiore della svasatura lavorata piuttosto che sostenere i costi della manodopera necessaria per la mascheratura personalizzata.
Ispezionare i fori realizzati e valutare eventuali problemi di assemblaggio
La verifica della svasatura finale previene i ritardi nella linea di assemblaggio e garantisce l'integrità del giunto. Scopri come controllare le dimensioni, eseguire verifiche di accoppiamento funzionale e valutare le opzioni di rilavorazione formali.
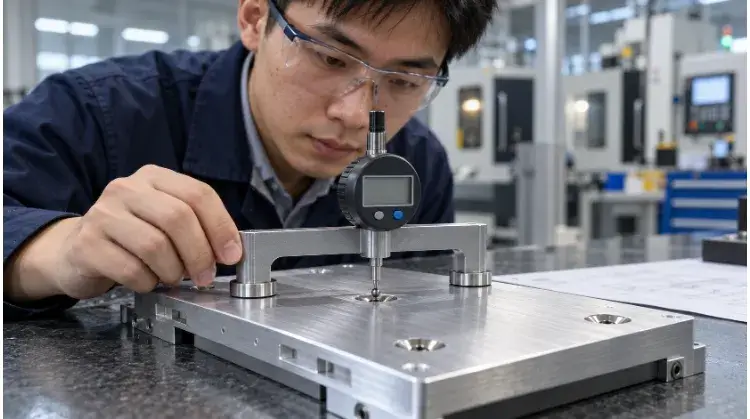
Controllo dimensionale
L'ispezione visiva non è sufficiente per verificare la geometria della svasatura. Poiché la transizione dalla superficie alla conicità presenta spesso un raggio microscopico o una bava, l'utilizzo di calibri standard per misurare il diametro maggiore produce in genere risultati imprecisi.
Spesso sorgono controversie tra cliente e fornitore quando il controllo qualità in entrata (IQC) utilizza calibri, mentre l’officina meccanica impiega un calibro dedicato per la misurazione della svasatura. È necessario concordare sempre il metodo di misurazione esatto prima dell’inizio della produzione. In caso di tolleranze strette, per garantire la precisione è necessario utilizzare una macchina di misura a coordinate (CMM) o un proiettore ottico di profili per verificare l’angolo incluso esatto, la concentricità rispetto al foro pilota e il profilo superficiale.
| Controlla voce | Metodo di misurazione | Criteri di accettazione | Requisiti relativi ai registri |
| Diametro maggiore | Calibro a svasatura o CMM | Entro la fascia di tolleranza specificata | Valore indicato dal calibro o rapporto della macchina di misura a coordinate (CMM) |
| Angolo incluso | CMM o comparatore ottico | Conforme alle specifiche relative al disegno (ad es., 90° ±1°) | Verifica del primo articolo |
| Concentricità | Regolazione della CMM o del calibro a perno | Condivide l'asse di riferimento con il foro pilota | Dati relativi alla tolleranza di posizione |
| Superficie di seduta | Visuale o profilometro | Privo di segni di vibrazione, bave e gradini | Superato/Non superato |
Verifica dell'assemblaggio
La conformità dimensionale non garantisce il corretto montaggio se gli elementi di fissaggio fisici presentano scostamenti rispetto alle loro dimensioni nominali. Una verifica funzionale dell'adattamento, effettuata utilizzando l'elemento di fissaggio effettivamente specificato, costituisce una fase finale obbligatoria.
Inserire l’elemento di fissaggio previsto e applicare la coppia di serraggio specificata. Un elemento di fissaggio inserito a mano avrà una sede diversa rispetto a uno serrato fino alla coppia finale specificata. La coppia provoca un’espansione radiale e un assestamento del materiale, che possono trasformare una vite apparentemente a filo in una sporgente. Ispezionare il contatto di appoggio; la testa dovrebbe poggiare in modo uniforme senza inclinazioni unilaterali, che indicano una discrepanza angolare o un taglio decentrato. Registrare separatamente i controlli dimensionali e quelli di accoppiamento funzionale: il semplice fatto che una vite “entri nel foro” non esclude il rispetto dei requisiti di tolleranza geometrica.
Decisioni relative alle rilavorazioni
Quando una svasatura non supera il controllo, la procedura di rilavorazione dipende dal fatto che la caratteristica presenti un sottosquadro (la vite sporge) o un sovrasquadro (la vite è troppo incassata).
In caso di elemento di fissaggio sporgente, individuare la causa principale — ad esempio sbavature non rimosse, accumulo eccessivo di rivestimento o angoli non corrispondenti dell’elemento di fissaggio — prima di reinserire il pezzo nella macchina. È possibile rilavorare una svasatura sottosquadro, ma ciò richiede un riposizionamento preciso del pezzo per evitare di realizzare un doppio cono decentrato.
Le svasature eccessive rappresentano un grave problema strutturale poiché non è possibile reintegrare il materiale asportato. Sebbene il passaggio a un elemento di fissaggio più grande o l’inserimento di una rondella di svasatura possano fisicamente salvare il pezzo, si tratta comunque di modifiche alla progettazione strutturale. Queste richiedono l’approvazione formale del Comitato di revisione dei materiali (MRB) o una richiesta di deroga firmata dal team di ingegneri prima dell’implementazione. Non considerare mai una modifica non approvata del componente come una soluzione predefinita per la produzione.
Lista di controllo per la richiesta di preventivo relativa a elementi di fissaggio e svasatori
Per garantire preventivi accurati e un feedback DFM (Design for Manufacturing) per la lavorazione della lamiera o la lavorazione CNC, si prega di includere i seguenti dettagli quando si richiede un preventivo di produzione:
| Elemento da inviare | Informazioni richieste |
| Disegni e modelli | Versione attuale, posizioni specifiche delle svasature e direzione di lavorazione. |
| Materiale e volume | Tipo di lega, spessore effettivo della lamiera e dimensione prevista del lotto di produzione. |
| Elementi di fissaggio | Standard di produzione esatto (ad es. ISO, DIN, ANSI), dimensione della filettatura e tipo di testa. |
| Finitura superficiale | Tipo specifico di rivestimento e se la superficie di appoggio richiede una copertura o una mascheratura. |
| Criteri di ispezione | Tolleranze dimensionali, limiti di allineamento accettabili e requisiti per la verifica dell'adattamento fisico. |
Consiglio da esperto per gli acquisti:
Se l'uniformità estetica è fondamentale per il vostro prodotto, non affidatevi esclusivamente alle quote standard. Inviate una manciata di elementi di fissaggio reali al vostro partner di produzione per effettuare i controlli di adattabilità sul primo articolo. Le variazioni tra i lotti di elementi di fissaggio sono variabili nascoste che nessun disegno tecnico può tenere in conto.
Pronti per la produzione? Invia i tuoi modelli 3D e i tuoi disegni 2D, nonché le specifiche dei dispositivi di fissaggio sulla nostra piattaforma. Il nostro team di ingegneri esaminerà le dimensioni delle vostre svasature, verificherà i limiti di spessore dei materiali e garantirà che i vostri componenti personalizzati siano ottimizzati per un assemblaggio finale impeccabile.