
 Italian
 English
 Spanish
 German
 Russian
 French

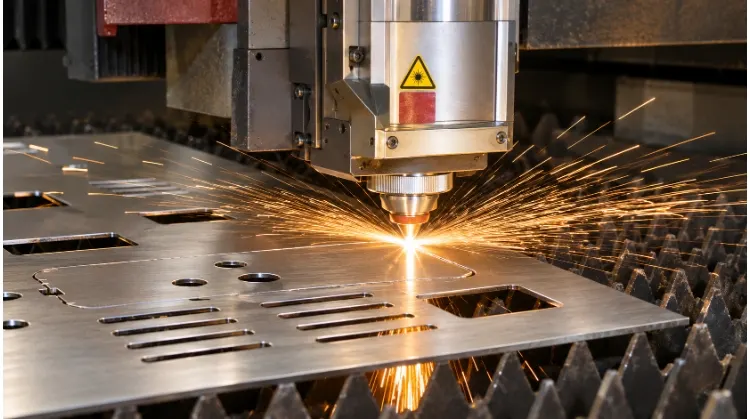
Il metodo migliore per il taglio dell'acciaio inossidabile dipende dallo spessore e dalla resistenza al calore. I laser a fibra sono ideali per lamiere sottili fino a 20 mm, il plasma per lamiere strutturali pesanti, i getti d'acqua per parti sensibili al calore che richiedono una zona termicamente alterata (HAZ) pari a zero e il taglio a sega a nastro per barre piene. Una scelta adeguata previene l'incrudimento e la deformazione termica.
Il taglio dell'acciaio inossidabile presenta difficoltà specifiche che non si riscontrano nell'acciaio dolce. Poiché i tipi austenitici (come il 304 e il 316L) hanno un'elevata resistenza alla trazione e una scarsa conduttività termica, sono particolarmente soggetti all'incrudimento durante il taglio meccanico e alla deformazione localizzata durante il taglio termico.
Sulla base della nostra esperienza sul campo presso TZR, questa guida illustra in dettaglio come abbinare la tecnologia di taglio più adatta alla geometria dei vostri pezzi, come evitare i difetti più comuni e come redigere specifiche chiare per le richieste di preventivo (RFQ) che garantiscano la consegna di pezzi pronti per l'assemblaggio.
Utilizza la matrice di riferimento riportata di seguito per determinare il percorso più conveniente in termini di costi per il formato del materiale e i vincoli principali.
| Metodo di taglio | Ideale per | Spessore tipico | Considerazioni fondamentali | Costo relativo |
| Laser a fibra | Profili laminati, tolleranze ristrette | 0,5 mm – 20 mm | Richiede azoto gassoso ad alta pressione per impedire l'ossidazione dei bordi. | $$ |
| Plasma | Lamiere pesanti, strutture di grandi dimensioni | 15 mm – 50 mm+ | Lascia una zona termicamente alterata (HAZ) più ampia e scorie. | $ |
| Getto d'acqua abrasivo | Piastre spesse, parti sensibili al calore | da 1 mm a oltre 100 mm | HAZ pari a zero, ma richiede una compensazione della conicità. Velocità inferiore. | $$$ |
| Sega a nastro | Barre, tubi a pareti spesse | N/A (materiale solido) | È necessario controllare la velocità di avanzamento per evitare l'incrudimento. | $ |
| Tosatura | Tagli diritti su lamiere sottili | 1 mm – 6 mm | Provoca sollecitazioni meccaniche; lascia una bava tagliente. | $ |
Scegli il metodo di taglio dell'acciaio inossidabile più adatto
Scegliere il processo giusto significa adeguare i limiti delle attrezzature alla geometria del vostro pezzo. Noi di TZR verifichiamo le tolleranze di stampa rispetto alle effettive capacità produttive prima di stabilire il percorso di lavorazione.
Laser e plasma
Il taglio termico è lo standard per la profilatura di lamiere e piastre.
Taglio laser in fibra è particolarmente indicato per contorni complessi, angoli interni acuti e tolleranze ristrette (in genere ±0,1 mm). Nel taglio dell’acciaio inossidabile, utilizziamo l’azoto (N₂) come gas di supporto — che in genere richiede una pressione di 15–20 bar per le lamiere spesse — per espellere il materiale fuso e lasciare un bordo pulito e privo di ossido. Nel valutare i fornitori, occorre sempre distinguere tra la potenza massima del laser piercing capacità e la sua stabilità produzione capacità. Spingere una macchina al limite assoluto comporta solitamente lo strappo dei bordi e alti tassi di scarti.
Taglio al plasma diventa la scelta più pratica per le lamiere più spesse (oltre i 15 mm), dove la velocità del laser diminuisce in modo significativo. Sebbene il plasma sia più veloce ed economico per le lamiere pesanti, genera un calore intenso. Ciò crea una zona termicamente alterata (HAZ) più ampia, una leggera smussatura dei bordi e scorie sul fondo che richiedono una rettifica secondaria prima di saldatura.
Getto d'acqua abrasivo
Il getto d'acqua abrasivo è un processo non termico utilizzato quando il controllo dell'apporto termico è imprescindibile.
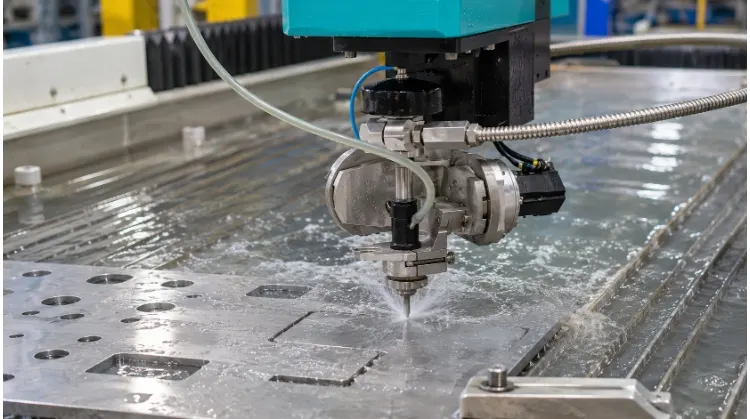
Poiché opera a freddo, il taglio a getto d’acqua elimina la zona termicamente alterata (HAZ), garantendo che il materiale mantenga le sue proprietà metallurgiche originali. Tuttavia, è necessario tenere conto della conicità del taglio (un profilo del bordo a forma di V) e delle striature visibili sui bordi. Le attrezzature moderne mitigano questo problema utilizzando teste di taglio a 5 assi per la compensazione attiva della conicità, ma ciò rallenta la velocità di taglio. Non utilizziamo il getto d’acqua per lamiere sottili a meno che non sia assolutamente necessario, poiché l’elevato consumo di abrasivo al granato e le basse velocità fanno aumentare significativamente il costo per pezzo.
Segatura e tranciatura
I metodi meccanici vengono utilizzati per la separazione diretta, non per la profilatura.
Il taglio con sega a nastro è la tecnica più indicata per tagliare a misura barre piene in acciaio inossidabile e tubi strutturali. Il limite principale è rappresentato dal serraggio: è necessario un fissaggio sicuro del pezzo, che a volte può lasciare segni sulla superficie del materiale. Tosatura consente di eseguire tagli rapidi e rettilinei sulla lamiera, ma esercita una forte forza di taglio. Ciò provoca sollecitazioni meccaniche, deformazioni e la formazione di bave taglienti.
Nota sulla profilatura dei tubi e sugli strumenti da campo: Per la realizzazione di schemi di foratura complessi su pezzi tubolari, i laser CNC per tubi rappresentano lo standard industriale. Gli utensili manuali, come le smerigliatrici angolari e le seghe portatili, sono destinati esclusivamente alle modifiche in loco e non vengono utilizzati nei processi di produzione di precisione.
Matrice di confronto dei processi
| Processo | Moduli applicabili | Funzionalità di contorno | Zona termicamente alterata (HAZ) | Condizione del bordo | Post-elaborazione tipica |
| Laser (N₂) | Fogli, lastre, tubi | Elevato (complesso, fori piccoli) | Minimo (ristretto) | Pulito, liscio | Sbavatura leggera, se necessario |
| Plasma | Piastra | Moderato (forme semplici) | Alto (largo) | Superficie più ruvida, presenza di scorie | Macinazione, rimozione delle scorie |
| Getto d'acqua | Foglio, lamiera | Alto | Nessuno | Opaco, striature | Rottura dei bordi |
| Segatura | Bar, Metro | Nessuno (solo eterosessuali) | Nessuno | Segni lasciati dagli utensili | Sbavatura, spianatura |
| Tosatura | Foglio | Nessuno (solo eterosessuali) | Nessuno | Rotolamento, sbavatura | Arrotondamento degli spigoli, sbavatura |
Controllo dei difetti legati al calore, all’indurimento e al taglio
I difetti nel taglio dell'acciaio inossidabile derivano solitamente da una gestione termica inadeguata o dall'attrito meccanico. Individuare la causa principale permette di stabilire se sia necessario regolare i parametri della macchina o aggiungere un'operazione secondaria.
Tempra del lavoro
Gli acciai inossidabili austenitici sono particolarmente soggetti all'incrudimento durante le operazioni di taglio meccanico (segatura, foratura, fresatura). Si noti che il grado 316L è ancora più soggetto all'incrudimento rispetto al 304 a causa del suo maggiore contenuto di nichel e molibdeno.
Se un utensile sfrega contro il materiale senza penetrarvi per asportare il truciolo, l’attrito genera calore e indurisce istantaneamente lo strato superficiale. Per evitare ciò, l’utensile da taglio deve mantenere una velocità di avanzamento costante e aggressiva per rimanere al di sotto dello strato indurito. Lasciare che una lama da sega rimanga ferma durante il taglio ne causerà la distruzione in pochi secondi. L'indurimento da deformazione è una questione strettamente legata alla lavorazione meccanica e non si applica a metodi senza contatto come il laser o il getto d'acqua.
Calore e distorsione
Nel taglio termico è necessario controllare la zona termicamente alterata (HAZ), le macchie di calore (colori da ossidazione) e la deformazione complessiva del pezzo.
La deformazione rappresenta un grave rischio nel caso di lamiere sottili, pezzi lunghi e asimmetrici o aree con una fitta rete di fori. Quando si verifica un accumulo localizzato di calore, l’acciaio inossidabile si espande e si deforma. I pezzi deformati spesso non si posizionano correttamente nei battenti delle presse piegatrici CNC o nelle maschere di saldatura robotizzate, aumentando i tempi di configurazione manuale e i tassi di scarto a valle. Gestiamo questo aspetto a livello di programmazione regolando la sequenza di taglio — praticando fori in punti non adiacenti per consentire la dissipazione del calore — e gestendo il supporto della lamiera sul piano di lavoro della macchina.
Bave e deviazione del taglio
Processi diversi generano difetti specifici sui bordi. Se il disegno tecnico specifica requisiti rigorosi relativi alle condizioni dei bordi (ad esempio, la norma ISO 13715 per i bordi di forma indefinita) o una rugosità superficiale specifica (Ra), è necessario adeguare il piano di gestione dei difetti al processo scelto:
- Frese meccaniche: Si verificano durante le operazioni di taglio a cesoia e a sega, quando il materiale si strappa nel punto di uscita. Richiede sbavatura meccanica oppure arrotondamento degli spigoli.
- Scorie (Slag): Si verifica nel taglio a laser e al plasma quando l'acciaio fuso si solidifica sul bordo inferiore. La presenza di scorie dure nel taglio a laser indica solitamente una pressione dell'azoto errata, cattive condizioni dell'ugello o una posizione focale errata.
- Cut Drift: Si verifica durante il taglio con sega a nastro quando la tensione della lama è troppo bassa o la velocità di avanzamento è troppo elevata, con conseguente taglio obliquo su barre di grosso spessore.
Guida alla risoluzione dei problemi
| Tipo di difetto | Cause probabili | Verifica della direzione / Regolazioni dei parametri | Processo applicabile |
| Grave indurimento da sforzo | Attrito dell'utensile, bassa velocità di avanzamento | Aumentare la velocità di avanzamento; garantire un carico di trucioli costante e un'elevata portata del refrigerante. | Taglio, Lavorazione meccanica |
| Deformazione / Distorsione | Accumulo localizzato di calore | Ottimizzare la sequenza di taglio; garantire la dissipazione del calore; verificare il supporto delle lamelle. | Laser, plasma |
| Scorie a fondo duro | Pressione del gas errata, velocità ridotta | Aumentare la pressione di N2, pulire l'ugello, regolare la posizione di messa a fuoco. | Laser, plasma |
| Taglio obliquo (deriva) | Deformazione della lama, avanzamento eccessivo | Controllare la tensione della lama, ridurre la velocità di avanzamento, verificare la rigidità del dispositivo di serraggio. | Sega a nastro |
| Profonde striature sui bordi | Velocità di taglio troppo elevata | Ridurre la velocità di avanzamento; controllare la portata dell'abrasivo. | Getto d'acqua |
Definire i requisiti relativi a dimensioni, spigoli e superfici
Indicazioni vaghe nei disegni, come “bordi lisci” o “finitura pulita”, costringono i fornitori a indovinare le vostre intenzioni. Questo di solito porta a uno dei due esiti seguenti: il fornitore lavora eccessivamente il pezzo, gonfiando il preventivo, oppure lo lavora in modo insufficiente, lasciandovi con pezzi che non possono essere assemblati. Per ottenere preventivi accurati e componenti utilizzabili, è necessario tradurre le aspettative di qualità in istruzioni di produzione esecutive.
Dimensioni e planarità
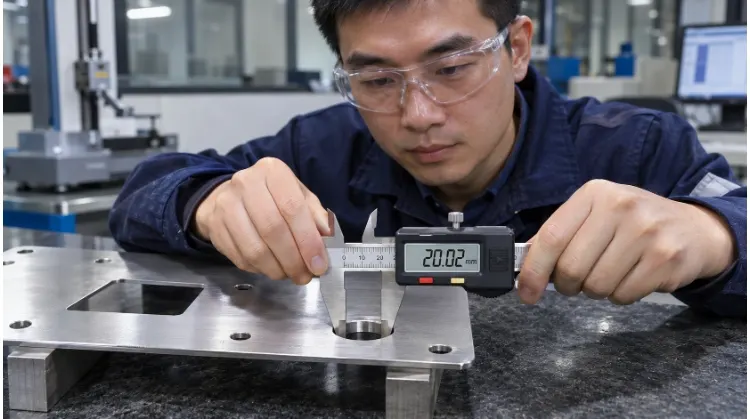
Non dare per scontato che tutte le dimensioni di un profilo vengano rispettate esclusivamente dalla macchina da taglio. È necessario distinguere tra dimensioni esterne del profilo, dimensioni dei fori, precisione di posizionamento e planarità.
Individua quali caratteristiche sono fondamentali per il tuo assemblaggio. Le tolleranze più strette non comportano un aumento lineare dei costi, ma un aumento esponenziale. Specificare una tolleranza di ±0,1 mm su un profilo tagliato al laser è la prassi standard e non comporta alcun costo aggiuntivo. Restringere tale tolleranza a ±0,05 mm costringe a lavorare il pezzo su una fresatrice CNC, triplicando immediatamente il tempo di ciclo e i costi di attrezzaggio. Inoltre, specificate i requisiti di planarità e il sistema di riferimento per la misurazione. Il taglio allevia le tensioni interne nell’acciaio inossidabile, che possono causare la deformazione del materiale. Se è richiesta una planarità rigorosa, specificatelo chiaramente in modo che il fornitore possa predisporre il pezzo per una livellatura secondaria.
Condizione del bordo
I diversi processi a valle richiedono stati dei bordi diversi. Anziché richiedere un “bordo liscio”, specificate esattamente ciò che l’officina deve realizzare.
Distinguere tra sbavatura standard (rimozione delle sbavature meccaniche taglienti o delle scorie), smussatura (taglio di un angolo specifico per la preparazione alla saldatura) e arrotondamento dei bordi. Se il pezzo deve essere verniciato a polvere o con vernice liquida, è necessario specificare l’arrotondamento dei bordi. La tensione superficiale fa sì che la vernice liquida e i rivestimenti in polvere si stacchino dagli spigoli vivi a 90 gradi, lasciandoli esposti. Un componente che sembra perfetto appena tolto dalla confezione inizierà ad arrugginirsi ai bordi nel giro di pochi mesi una volta in uso. Fare riferimento a norme specifiche come la ISO 13715 oppure specificare un raggio dei bordi misurabile.
Protezione delle superfici
L'acciaio inossidabile viene spesso scelto per il suo aspetto estetico e per la sua resistenza alla corrosione. La vostra documentazione deve specificare come deve essere trattata la superficie, dal basamento della macchina fino all'imballaggio finale.
Se si utilizza materiale spazzolato (ad es. finitura n. 4), indicare esplicitamente la direzione delle venature sul disegno, poiché ciò influisce sull'efficienza del nesting. Separare chiaramente i requisiti relativi al trattamento chimico:
- Pulizia: Rimozione di liquido di raffreddamento, oli e polvere abrasiva.
- Decapaggio: Utilizzo dell'acido per rimuovere le tracce di calore (incrostazioni da ossidazione) generate dal taglio termico o dalla saldatura.
- Passivazione: Un trattamento chimico (in genere con acido nitrico o citrico) che ripristina lo strato protettivo di ossido di cromo sui bordi di taglio.
Infine, richiedete che venga effettuato un controllo della contaminazione da ferro. Se un fornitore lavora il vostro acciaio inossidabile con le stesse forche, mole o spazzole metalliche utilizzate per l’acciaio al carbonio, il ferro libero si depositerà sui vostri componenti, causandone una rapida ossidazione.
Esempio: note esecutive vs. note di disegno vaghe
| Indicazione poco chiara (da evitare) | Nota sull'eseguibile (utilizzare questo) |
| “Eliminare tutte le sbavature” | “Sbavare e smussare tutti gli spigoli vivi fino a R0,2 mm.” |
| “Mantenere pulita la superficie” | “Superficie estetica sul lato A. Applicare una pellicola protettiva resistente al laser. Nessun graffio visibile a distanza di un braccio.” |
| “Abbinare alla finitura esistente” | “La direzione delle fibre deve essere parallela all’asse longitudinale. Effettuare la passivazione secondo la norma ASTM A380.” |
Ridurre i costi grazie a una progettazione più efficiente dei componenti
Il costo non dipende esclusivamente dalla tariffa oraria della macchina, ma è fortemente influenzato dalla geometria del pezzo. La progettazione orientata alla producibilità (DFM) consiste nell’apportare lievi modifiche al progetto che riducono drasticamente i tempi di taglio ed eliminano le operazioni manuali secondarie, il tutto preservando la funzionalità del pezzo.
Fori e fessure
L'errore di progettazione per la fabbricabilità (DFM) più comune nel taglio dell'acciaio inossidabile riguarda i diametri dei fori, che risultano troppo piccoli rispetto allo spessore del materiale.
Come regola generale per il taglio laser, il diametro minimo del foro deve essere pari o superiore allo spessore del materiale (rapporto 1:1). Il tentativo di praticare con il laser un foro di 3 mm in una lamiera di acciaio inossidabile da 6 mm provoca un accumulo localizzato di calore, lo scoppio del materiale e la formazione di un foro di forma conica. Se il foro è funzionale (come un foro passante per un bullone), progettarlo in modo da rispettare questo rapporto 1:1, in modo che possa essere tagliato direttamente con il laser. Se il diametro ridotto è strettamente necessario per il progetto, il fornitore dovrà trasferire il pezzo su una fresatrice CNC per la foratura, con conseguente aumento dei tempi di attrezzaggio, usura degli utensili e costi significativi.
Per le scanalature, evitare angoli interni acuti. I laser devono rallentare per tagliare un angolo interno acuto di 90 gradi. L'aggiunta di un raggio ridotto (ad es. R 1,0 mm) consente alla macchina di mantenere una velocità di avanzamento costante.
Alloggiamento e indennità
La resa del materiale incide direttamente sul prezzo unitario, soprattutto nel caso di leghe pesanti come il 316L. Il software di nesting dispone i pezzi su una lamiera in modo da massimizzare la resa, ma le scelte progettuali possono limitare tale processo.
Se si impone una direzione specifica della venatura per motivi estetici, il software non può ruotare liberamente i pezzi, il che riduce l’utilizzo del materiale e aumenta i costi. Inoltre, occorre considerare come i pezzi rimangono fissati alla lastra durante il taglio. I fornitori utilizzano “micro-giunti” (piccole linguette non tagliate) per impedire che i pezzi si sollevino e urtino la testa del laser. La rimozione successiva di queste linguette richiede una levigatura manuale. Se il vostro progetto prevede una piccola linguetta sporgente su un bordo non critico, eviterete al fornitore il lavoro manuale necessario per levigarla a filo.
Costo totale dei componenti
Quando si confrontano i preventivi, occorre considerare il costo complessivo. Il costo totale dei componenti si articola in: materiale, programmazione, configurazione, tempo di taglio, materiali di consumo (azoto ad alta pressione), post-lavorazione e ispezione.
Nella fase di prototipazione o nella produzione in piccoli volumi, i tempi di configurazione e la programmazione incidono in modo determinante sui costi. Uniformare lo spessore dei materiali nell’intero assemblaggio consente al fornitore di disporre tutti i componenti su un’unica lastra, riducendo così i costi di configurazione. Nella produzione in serie, invece, i tempi di funzionamento delle macchine e le operazioni manuali di post-lavorazione (sbavatura, filettatura) diventano i principali fattori di costo.
Caso di studio sulla riduzione dei costi DFM di TZR
Durante una visita di routine Recensione del TZR DFM, abbiamo individuato un fattore determinante per i costi nel progetto della staffa di montaggio di un cliente:
- Materiale: Acciaio inossidabile 304 da 6 mm.
- Volume: 500 unità al mese.
- Progetto originale: Sono presenti quattro fori filettati da 4 mm. Poiché 4 mm è un valore inferiore allo spessore di 6 mm, non è stato possibile eseguire un taglio laser affidabile dei fori. Il processo di lavorazione ha richiesto il taglio laser del profilo esterno, il trasferimento dei pezzi su una fresatrice CNC, la marcatura, la foratura e la filettatura dei fori.
- Adeguamento DFM: Abbiamo consigliato di modificare il gruppo in modo da utilizzare elementi di fissaggio standard M6. Il diametro dei fori è stato aumentato a 6,5 mm.
- Risultato: I fori da 6,5 mm rispettavano il rapporto di spessore >1:1 e potevano essere tagliati al laser in modo netto nella stessa operazione di lavorazione del profilo. L'operazione secondaria di foratura CNC è stata completamente eliminata. Il costo totale dei componenti è stato ridotto di 32% esclusivamente eliminando la fase di configurazione del centro di lavorazione secondario.
Verifica delle capacità del fornitore e ispezione finale
Un preventivo basso non ha alcun valore se il fornitore utilizza un processo errato o tralascia alcune operazioni secondarie per rispettare il prezzo stabilito. Per garantire che i componenti finali siano conformi alle vostre esigenze di assemblaggio, è necessario allineare il pacchetto di richiesta di preventivo, il percorso di produzione e i criteri di ispezione prima di emettere l'ordine di acquisto.
Dettagli della richiesta di preventivo
Una richiesta di preventivo (RFQ) completa evita le supposizioni. Inviare solo un modello CAD 3D è un errore comune; un file STEP indica alla macchina cosa tagliare, mentre il PDF 2D da stampare indica all’operatore cosa misurare.
Il pacchetto relativo alla richiesta di preventivo deve includere:
- Specifiche tecniche esatte dei materiali: Tipo (ad es., 304 vs. 316L), stato e finitura superficiale iniziale (ad es., 2B, spazzolata n. 4 o a specchio 8K).
- File completi: File CAD 3D per la programmazione e file PDF 2D relativi a tolleranze, punti di riferimento e indicazioni dei fori filettati.
- Requisiti di elaborazione: Note chiare sulla smussatura dei bordi, sulla protezione delle superfici e sul post-trattamento chimico.
- Logistica: Quantità per lotto, tempi di consegna previsti e requisiti specifici di imballaggio.
Conferma del processo
Prima di accettare un preventivo, chiedete al fornitore di confermare il percorso di produzione previsto. È necessario sapere se il suo processo è in grado di garantire una produzione stabile delle caratteristiche critiche del prodotto nell’intero lotto, non solo su un singolo prototipo.
Esaminate insieme le aree difficili da lavorare e i margini di lavorazione. Se il vostro disegno richiede un foro alesato H7 e il fornitore intende utilizzare solo una taglierina laser, non supererà il vostro controllo di qualità. Noi di TZR forniamo una revisione DFM insieme ai nostri preventivi per indicare in modo esplicito quali caratteristiche saranno tagliate direttamente e quali richiedono una lavorazione CNC secondaria.
Inoltre, chiarire quali attività vengono svolte internamente e quali vengono affidate a fornitori esterni. Affidare a terzi la passivazione chimica o il trattamento termico non comporta solo un aumento dei tempi di consegna, ma introduce anche un elemento di incertezza nel controllo qualità. Chiarire sempre quali misure vengono adottate internamente per garantire la responsabilità.
Ispezione e collaudo
Definire le modalità di ispezione e accettazione dei componenti. Una controversia comune sorge quando un cliente misura un componente utilizzando una CMM (macchina di misura a coordinate) al momento della ricezione, mentre il fornitore ha utilizzato calibri manuali in officina.
- Stato dell'ispezione: Chiarire se il controllo dimensionale viene effettuato immediatamente dopo il taglio primario o dopo i trattamenti superficiali finali (che possono alterare i diametri dei fori o lo spessore del materiale).
- Documentazione: Per le applicazioni industriali critiche, è necessario richiedere rapporti di prova sui materiali (MTR, come i certificati EN 10204 3.1) a conferma della composizione chimica dell’acciaio inossidabile. Richiedere i rapporti di ispezione relativi al controllo del primo articolo (FAI) prima dell’avvio della produzione in serie.
- Imballaggio: Le finiture estetiche in acciaio inossidabile si danneggiano facilmente a causa delle vibrazioni durante il trasporto marittimo se i componenti sfregano tra loro. Specificare se i componenti devono essere separati da fogli di carta, avvolti singolarmente in pluriball o imballati in vassoi di schiuma su misura per resistere al trasporto internazionale.
Non lasciare che una richiesta di preventivo poco chiara faccia lievitare i costi o causi ritardi nella tua linea di assemblaggio.
Smettila di cercare di indovinare come il tuo fornitore interpreterà i tuoi disegni. Inviateci i vostri file STEP e i PDF in 2D al team di ingegneri di TZR per una revisione DFM completa e senza impegno. Identificheremo le opportunità di risparmio sui costi, definiremo un percorso di lavorazione preciso e forniremo un preventivo trasparente, pensato per la produzione effettiva.