
 Spanish
 English
 German
 Russian
 Italian
 French

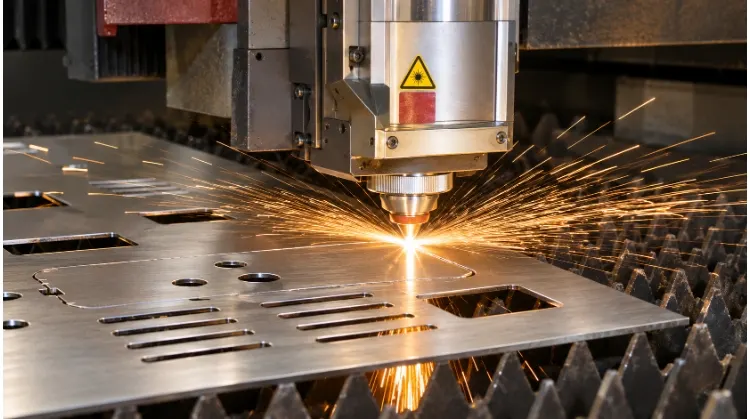
El mejor método para cortar acero inoxidable depende del grosor y de la tolerancia al calor. Los láseres de fibra son óptimos para chapas finas de hasta 20 mm; el plasma, para placas estructurales pesadas; los chorros de agua, para piezas sensibles al calor que requieren una zona afectada térmicamente (HAZ) nula; y el corte con sierra de cinta, para barras macizas. Una selección adecuada evita el endurecimiento por deformación y la deformación térmica.
El corte del acero inoxidable plantea retos específicos que no se dan en el acero dulce. Dado que los grados austeníticos (como el 304 y el 316L) presentan una elevada resistencia a la tracción y una baja conductividad térmica, son muy susceptibles al endurecimiento por deformación durante el corte mecánico y a la deformación localizada durante el corte térmico.
Basándonos en nuestra experiencia en planta en TZR, esta guía explica detalladamente cómo elegir la tecnología de corte adecuada para la geometría de su pieza, cómo evitar defectos habituales y cómo redactar especificaciones claras para las solicitudes de presupuesto que garanticen piezas listas para el montaje.
Utiliza la matriz de referencia que figura a continuación para determinar la ruta más rentable para el formato de tu material y tus restricciones principales.
| Método de corte | Ideal para | Espesor típico | Aspectos clave a tener en cuenta | Coste relativo |
| Láser de fibra | Perfiles de chapa, tolerancias estrictas | 0,5 mm – 20 mm | Requiere gas nitrógeno (N₂) a alta presión para evitar la oxidación de los bordes. | $$ |
| Plasma | Placas pesadas, estructuras de gran tamaño | 15 mm – 50 mm+ | Deja una zona afectada por el calor (HAZ) más amplia y escoria. | $ |
| Chorro de agua abrasivo | Placas gruesas, piezas sensibles al calor | 1 mm – 100 mm+ | HAZ cero, pero requiere compensación de conicidad. Velocidad más lenta. | $$$ |
| Sierra de cinta | Barras, tubos de pared gruesa | N/A (Acciones ordinarias) | Es necesario controlar la velocidad de avance para evitar el endurecimiento por deformación. | $ |
| Cizalla | Cortes rectos en chapas finas | 1 mm – 6 mm | Provoca tensión mecánica; deja una rebaba afilada. | $ |
Elige el método adecuado para cortar acero inoxidable
Elegir el proceso adecuado implica adaptar los límites del equipo a la geometría de la pieza. En TZR, comparamos las tolerancias de los planos con las capacidades reales de producción antes de determinar el plan de mecanizado.
Láser y plasma
El corte térmico es el método habitual para el perfilado de chapas y placas.
Corte por láser de fibra funciona mejor con contornos complejos, esquinas internas pronunciadas y tolerancias ajustadas (normalmente ±0,1 mm). Al cortar acero inoxidable, utilizamos nitrógeno (N₂) como gas auxiliar —que suele requerir una presión de entre 15 y 20 bar para chapas gruesas— para expulsar el material fundido y dejar un borde limpio y sin óxido. A la hora de evaluar a los proveedores, hay que diferenciar siempre entre la potencia máxima del láser piercing capacidad y su estabilidad producción capacidad. Llevar una máquina hasta su límite absoluto suele provocar roturas en los bordes y elevadas tasas de desechos.
Corte por plasma se convierte en la opción más práctica para chapas más gruesas (por encima de los 15 mm), en las que la velocidad del láser disminuye considerablemente. Aunque el plasma es más rápido y económico para chapas gruesas, genera un calor intenso. Esto da lugar a una zona afectada por el calor (HAZ) más amplia, un ligero bisel en los bordes y escoria en la parte inferior, lo que requiere un rectificado secundario antes de soldadura.
Chorro de agua abrasivo
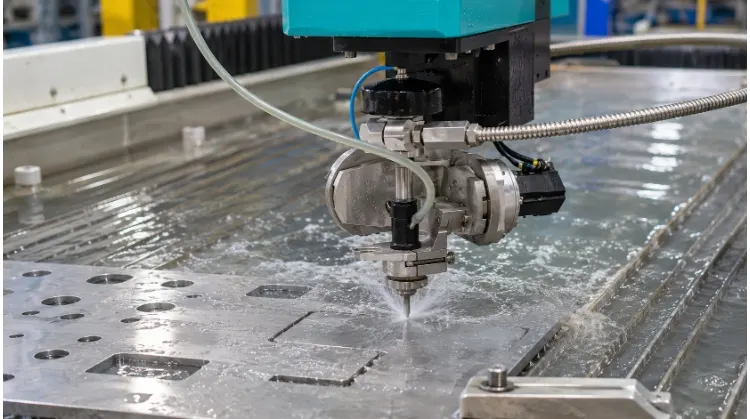
El chorro de agua abrasivo es un proceso no térmico que se utiliza cuando el control de la aportación de calor es imprescindible.
Dado que funciona en frío, el corte por chorro de agua elimina la zona afectada térmicamente (HAZ), lo que garantiza que el material conserve sus propiedades metalúrgicas originales. Sin embargo, hay que tener en cuenta la conicidad del corte (un perfil de borde en forma de V) y las estrías visibles en los bordes. Los equipos modernos mitigan este problema mediante cabezales de corte de 5 ejes que compensan activamente la conicidad, pero esto reduce la velocidad de corte. No utilizamos el chorro de agua para chapas finas a menos que sea absolutamente necesario, ya que el elevado consumo de abrasivo de granate y las bajas velocidades encarecen considerablemente el coste por pieza.
Sierras y cizallas
Los métodos mecánicos se utilizan para la separación directa, no para la clasificación por perfiles.
El corte con sierra de cinta es el método más habitual para cortar a medida barras macizas de acero inoxidable y tubos estructurales. La principal limitación es la sujeción; se requiere una sujeción firme de la pieza, lo que en ocasiones puede dejar marcas en la superficie del material. Cizalla Permite realizar cortes rápidos y rectos en chapa, pero ejerce una fuerza de cizallamiento muy intensa. Esto provoca tensión mecánica, deformación por rodadura y la formación de una rebaba afilada.
Nota sobre el perfilado de tubos y las herramientas de campo: Para patrones de perforación complejos en piezas tubulares, los láseres CNC para tubos son el estándar industrial. Las herramientas manuales, como las amoladoras angulares y las sierras portátiles, se utilizan exclusivamente para modificaciones sobre el terreno y no se emplean en procesos de fabricación de precisión.
Matriz comparativa de procesos
| Proceso | Formularios aplicables | Capacidad de contorno | Zona afectada por el calor (HAZ) | Estado de los bordes | Posprocesamiento habitual |
| Láser (N₂) | Chapa, placa, tubo | Alto (complejo, agujeros pequeños) | Mínimo (estrecho) | Limpio, suave | Desbarbado ligero, si es necesario |
| Plasma | Placa | Moderado (formas sencillas) | Alto (ancho) | Más tosco, con impurezas | Esmerilado, eliminación de escorias |
| Corte por chorro de agua | Lámina, placa | Alta | Ninguno | Mate, estrías | Rotura de aristas |
| Corte con sierra | Barra, Tubo | Ninguna (solo heterosexual) | Ninguno | Marcas de herramientas | Desbarbado, refrentado |
| Cizalla | Hoja | Ninguna (solo heterosexual) | Ninguno | Reborde, rebaba | Redondeo de cantos, desbarbado |
Control de los defectos relacionados con el calor, el endurecimiento y el corte
Los defectos en el corte del acero inoxidable suelen deberse a una gestión térmica deficiente o a la fricción mecánica. Identificar la causa principal permite determinar si es necesario ajustar los parámetros de la máquina o añadir una operación secundaria.
Endurecimiento del trabajo
Los aceros inoxidables austeníticos son muy propensos al endurecimiento por deformación durante el corte mecánico (serrado, taladrado, fresado). Cabe señalar que el grado 316L es aún más susceptible al endurecimiento por deformación que el 304, debido a su mayor contenido en níquel y molibdeno.
Si una herramienta roza el material sin penetrar en él para eliminar la viruta, la fricción genera calor y endurece la capa superficial al instante. Para evitarlo, la herramienta de corte debe mantener una velocidad de avance constante y agresiva para permanecer por debajo de la capa endurecida. Dejar que la hoja de sierra se quede al ralentí durante el corte destruirá la herramienta en cuestión de segundos. El endurecimiento por deformación es una cuestión estrictamente relacionada con el mecanizado mecánico y no se aplica a métodos sin contacto, como el láser o el chorro de agua.
Calor y distorsión
En el corte térmico, es necesario controlar la zona afectada por el calor (HAZ), el tono del calor (colores de oxidación) y la deformación general de la pieza.
La deformación supone un riesgo grave en chapas finas, piezas largas asimétricas o zonas con patrones de orificios densos. Cuando se acumula calor de forma localizada, el acero inoxidable se expande y se deforma. Las piezas deformadas a menudo no encajan correctamente en los topes traseros de las prensas plegadoras CNC o en los dispositivos de sujeción para soldadura robotizada, lo que aumenta el tiempo de configuración manual y las tasas de desechos en las fases posteriores del proceso. Controlamos esto a nivel de programación ajustando la secuencia de corte —perforando elementos no adyacentes para permitir que se disipe el calor— y gestionando el soporte de la chapa sobre la bancada de la máquina.
Rebabas y desviación del corte
Los distintos procesos producen defectos específicos en los bordes. Si en su plano se especifican requisitos estrictos sobre el estado de los bordes (por ejemplo, la norma ISO 13715 para bordes de forma indefinida) o una rugosidad superficial concreta (Ra), deberá adaptar el plan de gestión de defectos al proceso elegido:
- Fresas mecánicas: Se producen al cortar con cizalla o con sierra, cuando el material se desgarra en el punto de salida. Requiere desbarbado mecánico o redondeo de bordes.
- Escoria: Se produce en el corte por láser y por plasma cuando el acero fundido se solidifica en el borde inferior. La presencia de escoria dura en el corte por láser suele indicar una presión de nitrógeno incorrecta, un mal estado de la boquilla o una posición focal errónea.
- Cut Drift: Esto ocurre al cortar con sierra de cinta cuando la tensión de la hoja es demasiado baja o la velocidad de avance es demasiado alta, lo que da lugar a un corte en ángulo en barras gruesas.
Guía de resolución de problemas
| Tipo de defecto | Causas probables | Comprobar la dirección / Ajustes de los parámetros | Proceso aplicable |
| Endurecimiento grave por esfuerzo | Fricción de la herramienta, baja velocidad de avance | Aumenta la velocidad de avance; asegúrate de que la carga de viruta sea constante y de que el caudal de refrigerante sea elevado. | Serrado, mecanizado |
| Deformación / Distorsión | Acumulación localizada de calor | Optimizar la secuencia de corte; facilitar la disipación del calor; comprobar el soporte de las lamas. | Láser, plasma |
| Escoria de fondo duro | Presión de gas incorrecta, velocidad baja | Aumenta la presión de N₂, limpia la boquilla y ajusta la posición de enfoque. | Láser, plasma |
| Corte en ángulo (deriva) | Deformación de la cuchilla, avance excesivo | Comprueba la tensión de la cuchilla, reduce la velocidad de avance y comprueba la rigidez de la sujeción. | Sierra de cinta |
| Estrías marcadas en los bordes | Velocidad de corte demasiado alta | Reduce la velocidad de desplazamiento; comprueba el caudal de abrasivo. | Corte por chorro de agua |
Definir los requisitos relativos a las dimensiones, las aristas y las superficies
Las indicaciones imprecisas en los planos, como «bordes lisos» o «acabado limpio», obligan a los proveedores a adivinar cuál es tu intención. Esto suele dar lugar a uno de estos dos resultados: o bien el proveedor procesa la pieza en exceso y encarece el presupuesto, o bien no la procesa lo suficiente, lo que te deja con piezas que no encajan en el montaje. Para obtener precios precisos y componentes utilizables, debes traducir las expectativas de calidad en instrucciones de fabricación ejecutables.
Dimensiones y planitud
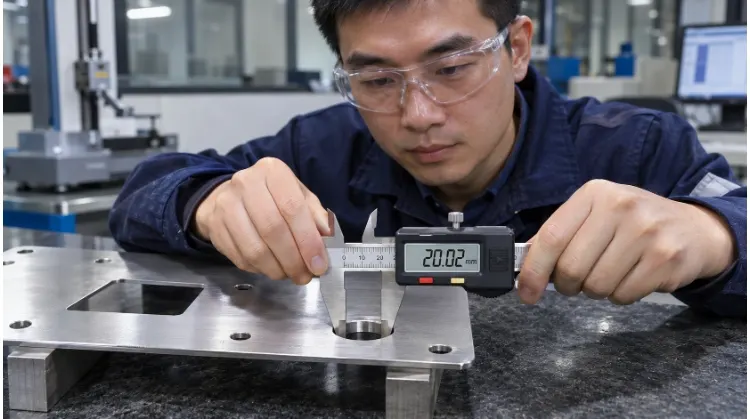
No des por sentado que la máquina de corte por sí sola cumplirá todas las dimensiones de un perfil. Debes distinguir entre las dimensiones exteriores del perfil, los tamaños de los orificios, la precisión posicional y la planitud.
Determina qué características son fundamentales para tu conjunto. Las tolerancias más estrictas no se traducen en un aumento lineal del coste, sino que este aumenta de forma exponencial. Especificar una tolerancia de ±0,1 mm en un perfil cortado con láser es lo habitual y no conlleva ningún coste adicional. Reducir esa tolerancia a ±0,05 mm obliga a mecanizar la pieza en una fresadora CNC, lo que triplica al instante el tiempo de ciclo y el coste de preparación. Además, indique sus requisitos de planitud y el punto de referencia de medición. El corte libera las tensiones internas del acero inoxidable, lo que puede provocar que el material se combe. Si se requiere una planitud estricta, indíquelo claramente para que el proveedor pueda programar la pieza para una nivelación secundaria.
Estado de los bordes
Los distintos procesos posteriores requieren distintos estados de los bordes. En lugar de pedir un «borde liso», especifica exactamente lo que se necesita que se haga en la planta de producción.
Distingue entre el desbarbado estándar (eliminación de las rebabas mecánicas afiladas o de la escoria), el biselado (corte en un ángulo específico para la preparación de la soldadura) y el redondeo de cantos. Si la pieza se va a recubrir con pintura en polvo o se va a pintar, debes especificar el redondeo de cantos. La tensión superficial hace que la pintura líquida y los recubrimientos en polvo se desprendan de los bordes afilados de 90 grados, dejándolos al descubierto. Una pieza que parece perfecta nada más sacarla de la caja empezará a oxidarse por los bordes al cabo de unos meses en condiciones de uso real. Consulta normas específicas como la ISO 13715 o especifica un radio de borde cuantificable.
Protección de superficies
El acero inoxidable se elige con frecuencia por su aspecto estético y su resistencia a la corrosión. La documentación debe especificar cómo se debe tratar la superficie, desde la bancada de la máquina hasta el embalaje final.
Si utilizas material cepillado (por ejemplo, acabado n.º 4), indica expresamente la dirección de la veta en el plano, ya que esto afecta a la eficiencia del anidamiento. Separa claramente tus requisitos de tratamiento químico:
- Limpieza: Eliminación de líquido refrigerante, aceites y polvo abrasivo.
- En escabeche: Utilización de ácido para eliminar la capa de oxidación generada por el corte térmico o la soldadura.
- Pasivación: Un tratamiento químico (normalmente con ácido nítrico o cítrico) que restaura la capa protectora de óxido de cromo en los bordes cortados.
Por último, exige que se controle la contaminación por hierro. Si un proveedor manipula tu acero inoxidable con los mismos tenedores, muelas o cepillos de alambre que utiliza para el acero al carbono, el hierro libre se incrustará en tus piezas, lo que provocará que se oxiden rápidamente.
Ejemplo: Notas de dibujo concretas frente a notas de dibujo imprecisas
| Indicación imprecisa (a evitar) | Nota sobre el ejecutable (utiliza esto) |
| «Elimina todas las rebabas» | «Desbarba y redondea todos los bordes afilados hasta un radio de 0,2 mm». |
| «Mantén limpia la superficie» | «Superficie estética en la cara A. Aplicar una lámina protectora resistente al láser. No se aprecian arañazos a un brazo de distancia». |
| «A juego con el acabado actual» | «La dirección de la veta debe ser paralela al eje longitudinal. Se debe realizar la pasivación según la norma ASTM A380». |
Reducir los costes mediante un mejor diseño de las piezas
El coste no viene determinado únicamente por la tarifa por hora de la máquina, sino que depende en gran medida de la geometría de la pieza. El diseño orientado a la fabricabilidad (DFM) consiste en realizar ligeros ajustes en el diseño que reducen drásticamente el tiempo de corte y eliminan el trabajo manual secundario, todo ello sin alterar la función de la pieza.
Agujeros y ranuras
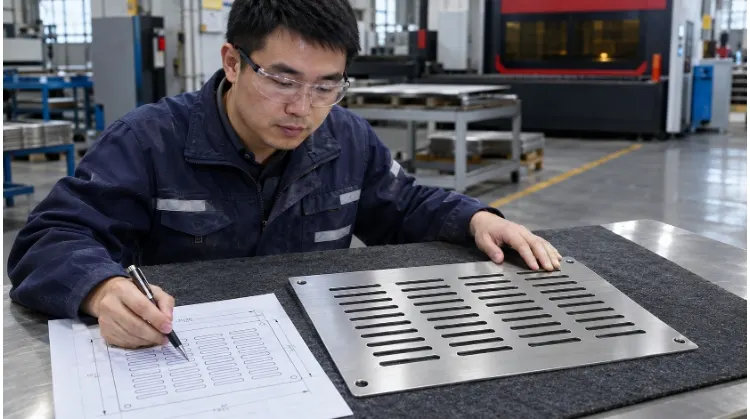
El error más habitual en el diseño para la fabricación (DFM) del corte de acero inoxidable se debe a que los diámetros de los orificios son demasiado pequeños para el espesor del material.
Como norma general para el corte por láser, El diámetro mínimo del orificio debe ser igual o superior al espesor del material (una relación de 1:1). Intentar cortar con láser un orificio de 3 mm en una placa de acero inoxidable de 6 mm provoca una acumulación localizada de calor, una explosión y que el orificio adquiera una forma cónica. Si el orificio es funcional (como un orificio de paso para un perno), diseñe la pieza para que cumpla esta relación de 1:1, de modo que pueda cortarse directamente con el láser. Si el diámetro pequeño es estrictamente necesario para el diseño, el proveedor deberá trasladar la pieza a una fresadora CNC para taladrarla, lo que supone un tiempo de preparación adicional, desgaste de las herramientas y un coste significativo.
En el caso de las ranuras, evita las esquinas internas pronunciadas. Los láseres deben reducir la velocidad para cortar un ángulo interno pronunciado de 90 grados. Añadir un radio pequeño (por ejemplo, R 1,0 mm) permite que la máquina mantenga una velocidad de avance continua.
Anidación y asignaciones
El rendimiento del material influye directamente en el precio por pieza, sobre todo en el caso de aleaciones pesadas como el 316L. El software de anidamiento organiza las piezas en una lámina para maximizar el rendimiento, pero tus decisiones de diseño pueden limitar esta capacidad.
Si se exige una dirección específica de la veta por motivos estéticos, el software no puede rotar las piezas libremente, lo que reduce el aprovechamiento del material y aumenta los costes. Además, hay que tener en cuenta cómo se mantienen las piezas unidas a la lámina durante el corte. Los proveedores utilizan «microuniones» (pequeñas lengüetas sin cortar) para evitar que las piezas se levanten y choquen con el cabezal láser. Eliminar estas lengüetas posteriormente requiere un esmerilado manual. Si su diseño permite una pequeña lengüeta saliente en un borde no crítico, le ahorrará al proveedor el trabajo manual de esmerilarla hasta dejarla al ras.
Coste total de las piezas
A la hora de comparar presupuestos, ten en cuenta el coste total. El coste total de la pieza se desglosa en material, programación, puesta a punto, tiempo de corte, consumibles (gas N₂ a alta presión), posprocesamiento e inspección.
En la creación de prototipos o en la producción de pequeños volúmenes, el tiempo de configuración y la programación son los principales factores que determinan el coste. Unificar los espesores de los materiales en todo el conjunto permite al proveedor agrupar todas las piezas en una sola lámina, lo que reduce los costes de configuración. En la producción en serie, el tiempo de funcionamiento de la máquina y el posprocesamiento manual (desbarbado, roscado) se convierten en los principales factores que determinan el coste.
Estudio de caso sobre la reducción de costes de DFM de TZR
Durante una revisión rutinaria Análisis del TZR DFM, identificamos un factor clave que incidía en los costes en el diseño del soporte del motor de un cliente:
- Material: Acero inoxidable 304 de 6 mm.
- Volumen: 500 unidades al mes.
- Diseño original: Incluye cuatro orificios roscados de 4 mm. Dado que 4 mm es una medida inferior al grosor de 6 mm, los orificios no se pudieron cortar con láser de forma fiable. El proceso de fresado requirió cortar con láser el perfil exterior, trasladar las piezas a una fresadora CNC, marcar, taladrar y roscar los orificios.
- Ajuste de DFM: Recomendamos modificar el conjunto para utilizar tornillería estándar de M6. Se aumentaron los diámetros de los orificios a 6,5 mm.
- Resultado: Los orificios de 6,5 mm cumplían la relación de espesor >1:1 y podían cortarse limpiamente con láser en la misma operación que el perfil. Se eliminó por completo la operación secundaria de taladrado con CNC. El coste total de las piezas se redujo en 32% únicamente al eliminar la configuración del centro de mecanizado secundario.
Verificación de la capacidad del proveedor e inspección final
Un presupuesto bajo no sirve de nada si el proveedor utiliza un proceso inadecuado u omite operaciones secundarias para alcanzar el precio fijado. Para garantizar que las piezas finales se ajusten a tus necesidades de montaje, debes coordinar el expediente de solicitud de presupuesto, el plan de fabricación y los criterios de inspección antes de emitir la orden de compra.
Detalles de la solicitud de presupuesto
Una solicitud de presupuesto (RFQ) completa evita las suposiciones. Enviar únicamente un modelo CAD en 3D es un error habitual; un archivo STEP indica a la máquina qué debe cortar, pero el plano en PDF en 2D indica al operario qué debe medir.
Su documentación para la solicitud de presupuesto debe incluir:
- Especificaciones exactas del material: Grado (por ejemplo, 304 frente a 316L), estado y acabado superficial inicial (por ejemplo, 2B, cepillado n.º 4 o espejo 8K).
- Archivos completos: Archivos CAD en 3D para la programación y archivos PDF en 2D con las tolerancias, las referencias de referencia y las indicaciones de los orificios roscados.
- Requisitos de procesamiento: Notas claras sobre el redondeo de cantos, la protección de superficies y el tratamiento químico posterior.
- Logística: Cantidades por lote, plazos de entrega previstos y requisitos específicos de embalaje.
Confirmación del proceso
Antes de aceptar un presupuesto, pide al proveedor que confirme el proceso de fabricación previsto. Debes saber si su proceso es capaz de reproducir de forma estable las características críticas de tu producto en todo el lote, y no solo en un único prototipo.
Revisad juntos las zonas difíciles de mecanizar y los márgenes de mecanizado. Si vuestro plano requiere un orificio escariado H7 y el proveedor tiene previsto utilizar únicamente una cortadora láser, no superará vuestra inspección de calidad. En TZR, ofrecemos una revisión de DFM junto con nuestros presupuestos para indicar explícitamente qué elementos se cortarán directamente y cuáles requieren un mecanizado CNC secundario.
Además, aclara qué tareas se realizan internamente y cuáles se subcontratan. La externalización de la pasivación química o del tratamiento térmico no solo alarga los plazos de entrega, sino que introduce una «caja negra» en el control de calidad. Aclara siempre qué medidas se toman a nivel interno para garantizar la rendición de cuentas.
Inspección y aceptación
Define cómo se inspeccionarán y aceptarán las piezas. Una controversia habitual se produce cuando un cliente mide una pieza con una máquina de medición por coordenadas (CMM) al recibirla, mientras que el proveedor ha utilizado calibres manuales en el taller.
- Estado de la inspección: Aclare si la inspección dimensional se realiza inmediatamente después del corte inicial o tras los tratamientos superficiales finales (que pueden alterar los diámetros de los orificios o el espesor del material).
- Documentación: Para aplicaciones industriales críticas, es necesario disponer de informes de ensayo de materiales (MTR, como los certificados EN 10204 3.1) que acrediten la composición química del acero inoxidable. Solicite los informes de inspección correspondientes a la inspección del primer artículo (FAI) antes de que comience la producción en serie.
- Embalaje: Los acabados estéticos de acero inoxidable se deterioran fácilmente debido a las vibraciones del transporte marítimo si las piezas rozan entre sí. Especifica si es necesario intercalar papel entre las piezas, envolverlas individualmente en plástico de burbujas o embalarlas en bandejas de espuma a medida para que resistan el transporte internacional.
No dejes que una solicitud de presupuesto poco clara aumente tus costes o retrase tu línea de montaje.
Deja de intentar adivinar cómo interpretará tu proveedor tus planos. Envía tus archivos STEP y tus archivos PDF en 2D al equipo de ingeniería de TZR para una revisión exhaustiva de DFM sin compromiso. Identificaremos oportunidades de ahorro de costes, definiremos un itinerario de proceso preciso y le proporcionaremos un presupuesto transparente adaptado a la producción real.