
 French
 English
 Spanish
 German
 Russian
 Italian

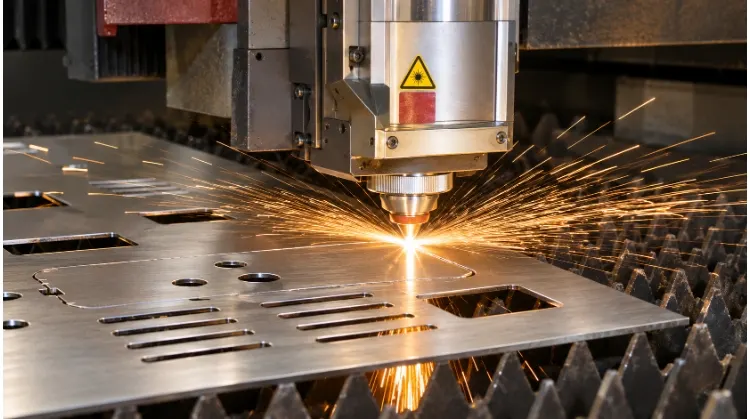
La meilleure méthode de découpe de l'acier inoxydable dépend de l'épaisseur et de la résistance à la chaleur du matériau. Les lasers à fibre sont idéaux pour les tôles fines jusqu'à 20 mm, le plasma pour les tôles structurelles épaisses, le jet d'eau pour les pièces sensibles à la chaleur ne devant présenter aucune zone affectée thermiquement (HAZ), et la scie à ruban pour les barres pleines. Un choix judicieux permet d'éviter l'écrouissage et la déformation thermique.
La découpe de l'acier inoxydable présente des difficultés particulières que l'on ne retrouve pas avec l'acier doux. En effet, les nuances austénitiques (telles que les 304 et 316L) se caractérisent par une résistance à la traction élevée et une faible conductivité thermique ; elles sont donc très sensibles à l'écrouissage lors de la découpe mécanique et à la déformation localisée lors de la découpe thermique.
S'appuyant sur notre expérience de terrain chez TZR, ce guide explique en détail comment choisir la technologie d'usinage adaptée à la géométrie de vos pièces, comment éviter les défauts courants et comment rédiger des cahiers des charges clairs pour vos appels d'offres afin de garantir des pièces prêtes à l'assemblage.
Utilisez le tableau de référence ci-dessous pour déterminer l'acheminement le plus rentable en fonction du format de vos matériaux et de vos principales contraintes.
| Méthode de découpe | Idéal pour | Épaisseur typique | Éléments clés à prendre en compte | Coût relatif |
| Laser à fibre optique | Profilés en tôle, tolérances serrées | 0,5 mm – 20 mm | Nécessite de l'azote sous haute pression pour éviter l'oxydation des bords. | $$ |
| Plasma | Plaques lourdes, grandes structures | 15 mm – 50 mm et plus | Cela entraîne une zone affectée par la chaleur (HAZ) plus large et la formation de scories. | $ |
| Jet d'eau abrasif | Plaques épaisses, pièces sensibles à la chaleur | 1 mm – 100 mm et plus | HAZ nul, mais nécessite une compensation de conicité. Vitesse réduite. | $$$ |
| Scie à ruban | Barres, tubes à paroi épaisse | N/A (stock disponible) | Il faut contrôler la vitesse d'avance pour éviter l'écrouissage. | $ |
| Cisaillement | Coupes droites sur des tôles fines | 1 mm – 6 mm | Provoque une contrainte mécanique ; laisse une bavure coupante. | $ |
Choisissez la bonne méthode de découpe de l'acier inoxydable
Choisir le procédé adapté consiste à faire correspondre les limites des équipements à la géométrie de votre pièce. Chez TZR, nous comparons les tolérances indiquées sur les plans aux capacités réelles de production avant de définir le plan de fabrication.
Laser et plasma
La découpe thermique est la méthode de référence pour le profilage des tôles et des plaques.
Découpe au laser à fibre convient particulièrement aux contours complexes, aux angles internes aigus et aux tolérances serrées (généralement ±0,1 mm). Pour la découpe de l’acier inoxydable, nous utilisons de l’azote (N₂) comme gaz d’assistance — une pression de 15 à 20 bars étant généralement nécessaire pour les tôles épaisses — afin d’éjecter la matière en fusion et d’obtenir un bord propre et exempt d’oxyde. Lors de l’évaluation des fournisseurs, il convient de toujours faire la distinction entre la puissance maximale d’un laser piercing sa capacité et sa stabilité production capacité. Pousser une machine à ses limites absolues entraîne généralement des déchirures sur les bords et des taux de rebut élevés.
Découpe au plasma devient la solution la plus pratique pour les tôles plus épaisses (supérieures à 15 mm), pour lesquelles la vitesse de découpe au laser diminue considérablement. Bien que le plasma soit plus rapide et moins coûteux pour les tôles épaisses, il génère une chaleur intense. Cela entraîne une zone affectée thermiquement (ZAT) plus large, un léger chanfrein sur les bords et la formation de scories au fond, ce qui nécessite un meulage secondaire avant soudage.
Jet d'eau abrasif
Le jet d'eau abrasif est un procédé non thermique utilisé lorsque le contrôle de l'apport thermique est une condition incontournable.
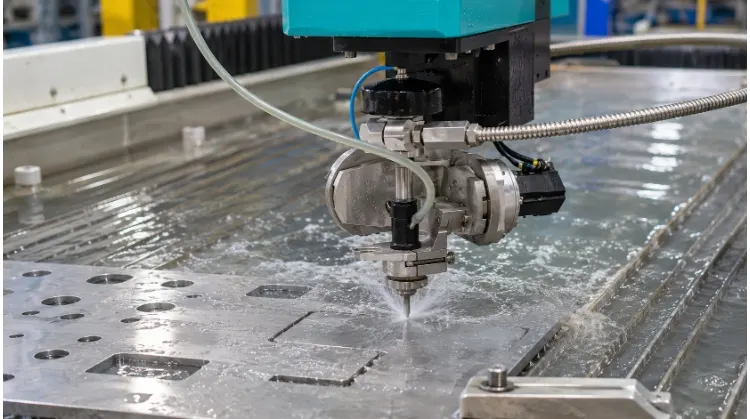
Comme elle fonctionne à froid, la découpe au jet d’eau élimine la zone affectée thermiquement (HAZ), garantissant ainsi que le matériau conserve ses propriétés métallurgiques d’origine. Cependant, il faut tenir compte de la conicité de la tranchée (un profil de bord en forme de V) et des stries visibles sur les bords. Les équipements modernes pallient ce problème grâce à des têtes de découpe à 5 axes permettant une compensation active de la conicité, mais cela ralentit la vitesse de découpe. Nous n'utilisons pas le jet d'eau pour les tôles fines sauf en cas d'absolue nécessité, car la forte consommation d'abrasif à base de grenat et les faibles vitesses de découpe font considérablement augmenter le coût unitaire.
Sciage et cisaillage
Les méthodes mécaniques sont utilisées pour la séparation simple, et non pour le profilage.
Le sciage à ruban est la méthode de référence pour couper à longueur des barres pleines en acier inoxydable et des tubes de construction. La principale contrainte réside dans le serrage : un maintien solide de la pièce est nécessaire et peut parfois laisser des marques à la surface du matériau. Cisaillement permet d'effectuer des coupes rapides et rectilignes sur la tôle, mais exerce une force de cisaillement importante. Cela entraîne des contraintes mécaniques, un retournement de la tôle et la formation d'une bavure acérée.
Remarque concernant le profilage des tubes et les outils de terrain : Pour les schémas de perçage complexes sur des pièces tubulaires, les lasers à tube à commande numérique constituent la norme industrielle. Les outils manuels, tels que les meuleuses d'angle et les scies portatives, sont strictement réservés aux modifications sur site et ne sont pas utilisés dans les processus de fabrication de précision.
Matrice comparative des processus
| Processus | Formulaires à utiliser | Capacité de contour | Zone affectée thermiquement (HAZ) | État des bords | Post-traitement type |
| Laser (N₂) | Tôle, plaque, tube | Élevé (complexe, petits trous) | Minimal (étroit) | Propre, lisse | Ébavurage léger si nécessaire |
| Plasma | Assiette | Modéré (formes simples) | Haut (large) | Aspect plus rugueux, présence de scories | Meulage, élimination des scories |
| Découpe au jet d'eau | Tôle, plaque | Haut | Aucun | Mat, stries | Bris de bord |
| Sciage | Bar, Tube | Aucun (hétérosexuels uniquement) | Aucun | Traces d'outils | Ébavurage, dressage |
| Cisaillement | Feuille | Aucun (hétérosexuels uniquement) | Aucun | Rebord, bavure | Arrondissage des arêtes, ébavurage |
Maîtriser les défauts liés à la chaleur, au durcissement et à la découpe
Les défauts observés lors de l'usinage de l'acier inoxydable sont généralement dus à une mauvaise gestion thermique ou à des frottements mécaniques. L'identification de la cause première permet de déterminer s'il est nécessaire d'ajuster les paramètres de la machine ou d'ajouter une opération secondaire.
Durcissement au travail
Les aciers inoxydables austénitiques sont très sensibles à l'écrouissage lors des opérations d'usinage mécanique (sciage, perçage, fraisage). Il convient de noter que la nuance 316L est encore plus sensible à l'écrouissage que la nuance 304 en raison de sa teneur plus élevée en nickel et en molybdène.
Si un outil frotte contre le matériau sans s'enfoncer pour enlever un copeau, le frottement génère de la chaleur et durcit instantanément la couche superficielle. Pour éviter cela, l'outil de coupe doit maintenir une vitesse d'avance constante et élevée afin de rester sous la couche durcie. Laisser une lame de scie tourner à vide dans la coupe détruira l'outil en quelques secondes. L'écrouissage est un phénomène strictement lié à l'usinage mécanique et ne s'applique pas aux méthodes sans contact telles que le laser ou le jet d'eau.
Chaleur et distorsion
Dans le domaine de la découpe thermique, il est indispensable de maîtriser la zone affectée thermiquement (HAZ), les traces de chaleur (couleurs d'oxydation) et la déformation globale de la pièce.
La déformation constitue un risque important dans le cas de tôles minces, de pièces longues et asymétriques ou de zones présentant une forte densité de perçages. Lorsque la chaleur s'accumule localement, l'acier inoxydable se dilate et se déforme. Les pièces déformées ne s'ajustent souvent pas correctement dans les butées arrière des presses plieuses à commande numérique ou dans les gabarits de soudage robotisés, ce qui allonge le temps de réglage manuel et augmente les taux de rebut en aval. Nous contrôlons ce processus au niveau de la programmation en ajustant la séquence de découpe — en perçant des éléments non adjacents pour permettre la dissipation de la chaleur — et en gérant le maintien de la tôle sur le banc de la machine.
Bavures et déviation de coupe
Chaque procédé génère des défauts de bord spécifiques. Si votre plan de fabrication spécifie des exigences strictes concernant l'état des bords (par exemple, la norme ISO 13715 pour les bords de forme indéfinie) ou une rugosité de surface (Ra) spécifique, vous devez adapter le plan de gestion des défauts au procédé choisi :
- Meules mécaniques : Se produit lors du cisaillage et du sciage, lorsque le matériau se déchire au point de sortie. Nécessite ébavurage mécanique ou l'arrondi des bords.
- Scories : Ce phénomène se produit lors de la découpe au laser et au plasma lorsque l'acier fondu se solidifie sur le bord inférieur. La présence de scories dures lors de la découpe au laser indique généralement une pression d'azote incorrecte, un mauvais état de la buse ou une position focale incorrecte.
- Cut Drift : Ce phénomène se produit lors du sciage à la scie à ruban lorsque la tension de la lame est trop faible ou que la vitesse d'avance est trop élevée, ce qui entraîne une coupe oblique sur des barres épaisses.
Guide de dépannage des défauts
| Type de défaut | Causes probables | Vérification de l'orientation / Réglages des paramètres | Processus applicable |
| Durcissement important dû au travail | Frottement de l'outil, faible vitesse d'avance | Augmentez la vitesse d'avance ; veillez à maintenir une charge de copeaux constante et un débit de liquide de refroidissement élevé. | Sciage, usinage |
| Déformation / Distorsion | Accumulation localisée de chaleur | Optimiser l'ordre de découpe ; favoriser la dissipation de la chaleur ; vérifier le maintien des lamelles. | Laser, plasma |
| Scories à fond dur | Pression de gaz incorrecte, vitesse réduite | Augmenter la pression d'azote, nettoyer la buse, régler la position de mise au point. | Laser, plasma |
| Coupe en biais (à la dérive) | Déformation de la lame, avance excessive | Vérifiez la tension de la lame, réduisez la vitesse d'avance et assurez-vous que le dispositif de serrage est bien rigide. | Scie à ruban |
| Striations prononcées sur les bords | Vitesse de coupe trop élevée | Réduire la vitesse d'avance ; vérifier le débit de l'abrasif. | Découpe au jet d'eau |
Définir les exigences relatives aux dimensions, aux arêtes et aux surfaces
Des indications de conception vagues telles que « arêtes lisses » ou « finition soignée » obligent les fournisseurs à deviner vos intentions. Cela conduit généralement à l’un des deux résultats suivants : soit le fournisseur sur-traite la pièce et gonfle votre devis, soit il la sous-traite, vous laissant avec des pièces qui ne s’assemblent pas correctement. Pour obtenir des devis précis et des composants utilisables, vous devez traduire vos attentes en matière de qualité en instructions de fabrication concrètes.
Dimensions et planéité
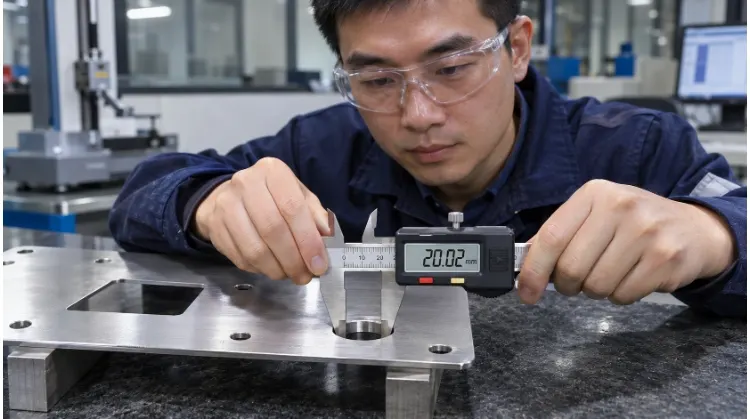
Ne partez pas du principe que toutes les cotes d'un profilé seront respectées par la seule machine de découpe. Vous devez faire la distinction entre les cotes extérieures du profilé, les dimensions des trous, la précision de positionnement et la planéité.
Déterminez quelles caractéristiques sont essentielles pour votre assemblage. Le resserrement des tolérances n'entraîne pas une augmentation linéaire des coûts, mais une augmentation exponentielle. Spécifier une tolérance de ±0,1 mm sur un profilé découpé au laser est une pratique courante qui n’entraîne aucun supplément. Restreindre cette tolérance à ±0,05 mm oblige à utiliser une fraiseuse CNC, ce qui triple instantanément la durée du cycle et les coûts de mise en place. De plus, précisez vos exigences en matière de planéité ainsi que le repère de mesure. La découpe libère les contraintes internes de l’acier inoxydable, ce qui peut entraîner une déformation du matériau. Si une planéité stricte est requise, précisez-le clairement afin que le fournisseur puisse prévoir un usinage de nivellement secondaire de la pièce.
État des bords
Les différents processus en aval exigent des états de bords différents. Au lieu de demander un « bord lisse », précisez exactement ce que l'atelier doit réaliser.
Il convient de distinguer l'ébavurage standard (élimination des bavures mécaniques coupantes ou des résidus de soudure), le chanfreinage (réalisation d'un angle spécifique pour la préparation de la soudure) et l'arrondi des arêtes. Si la pièce doit être revêtue par thermolaquage ou peinte, vous devez spécifier l'arrondi des arêtes. La tension superficielle fait que la peinture liquide et les revêtements en poudre se détachent des arêtes vives à 90 degrés, les laissant à nu. Une pièce qui semble parfaite à la sortie de l'emballage commencera à rouiller au niveau des arêtes au bout de quelques mois en conditions réelles d'utilisation. Référez-vous à des normes spécifiques telles que la norme ISO 13715 ou précisez un rayon d'arête mesurable.
Protection des surfaces
L'acier inoxydable est souvent choisi pour son aspect esthétique et sa résistance à la corrosion. Votre documentation doit préciser les modalités de traitement de la surface, depuis le banc de la machine jusqu'à l'emballage final.
Si vous utilisez un matériau brossé (par exemple, finition n° 4), précisez clairement le sens du grain sur le plan, car cela influe sur l'efficacité de l'imbrication. Indiquez clairement vos exigences en matière de traitement chimique :
- Nettoyage : Élimination du liquide de refroidissement, des huiles et de la poussière abrasive.
- Marinade : Utilisation d'un acide pour éliminer la couche d'oxydation (calamine) générée par la découpe thermique ou le soudage.
- Passivation: Un traitement chimique (généralement à l'acide nitrique ou citrique) qui permet de restaurer la couche protectrice d'oxyde de chrome sur les arêtes de coupe.
Enfin, exigez que la contamination par le fer soit maîtrisée. Si un fournisseur manipule votre acier inoxydable avec les mêmes fourches, meules ou brosses métalliques que celles utilisées pour l'acier au carbone, du fer libre va se loger dans vos pièces, ce qui les fera rouiller rapidement.
Exemple : notes de dessin concrètes vs notes de dessin vagues
| Remarque vague (à éviter) | Légende de l'exécutable (à utiliser) |
| « Éliminer toutes les bavures » | « Ébavurer et arrondir toutes les arêtes vives à R 0,2 mm. » |
| « Veillez à ce que la surface reste propre » | « Surface esthétique sur la face A. Appliquer un film de protection résistant au laser. Aucune rayure n'est visible à bout de bras. » |
| « S'harmoniser avec la finition existante » | « Le sens du grain doit être parallèle à l'axe longitudinal. Effectuer la passivation conformément à la norme ASTM A380. » |
Réduire les coûts grâce à une conception optimisée des pièces
Le coût ne dépend pas uniquement du tarif horaire de la machine ; il est fortement influencé par la géométrie de la pièce. La conception axée sur la fabricabilité (DFM) consiste à apporter de légères modifications à la conception afin de réduire considérablement le temps d'usinage et d'éliminer les opérations manuelles secondaires, tout en préservant la fonctionnalité de la pièce.
Trous et fentes
L'erreur de conception pour la fabrication (DFM) la plus courante lors de l'usinage de l'acier inoxydable concerne des diamètres de trous trop petits par rapport à l'épaisseur du matériau.
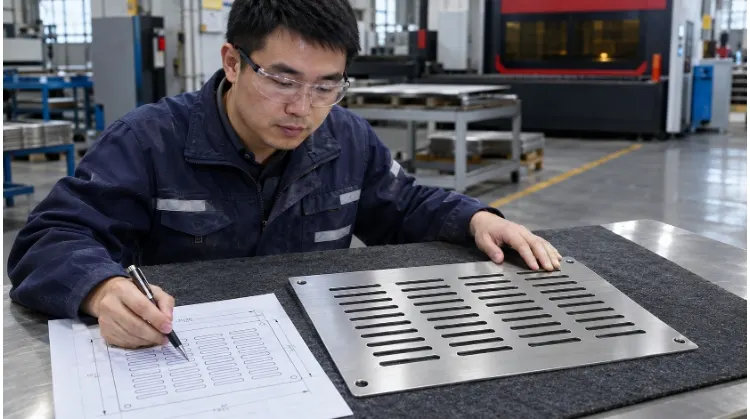
En règle générale, pour la découpe au laser, Le diamètre minimal du trou doit être égal ou supérieur à l'épaisseur du matériau (rapport de 1:1). Tenter de découper au laser un trou de 3 mm dans une plaque en inox de 6 mm provoque une accumulation localisée de chaleur, un débordement de matière et un trou de forme conique. Si le trou est fonctionnel (comme un trou de passage pour un boulon), concevez-le de manière à respecter ce rapport de 1:1 afin qu'il puisse être découpé directement au laser. Si le petit diamètre est strictement nécessaire à la conception, le fournisseur devra transférer la pièce vers une fraiseuse CNC pour le perçage, ce qui entraînera un temps de préparation supplémentaire, une usure des outils et un surcoût important.
Pour les rainures, évitez les angles internes aigus. Les lasers doivent ralentir pour découper un angle interne aigu de 90 degrés. L'ajout d'un petit rayon (par exemple, R 1,0 mm) permet à la machine de maintenir une vitesse d'avance constante.
Nidification et allocations
Le rendement du matériau a une incidence directe sur le prix unitaire, en particulier avec des alliages lourds comme le 316L. Les logiciels d'imbrication organisent les pièces sur une feuille afin d'optimiser le rendement, mais vos choix de conception peuvent limiter cette optimisation.
Si vous imposez un sens de grain spécifique pour des raisons esthétiques, le logiciel ne peut pas faire pivoter librement les pièces, ce qui réduit le taux d’utilisation du matériau et augmente vos coûts. De plus, pensez à la manière dont les pièces restent fixées à la tôle pendant la découpe. Les fournisseurs utilisent des « micro-joints » (petites languettes non découpées) pour empêcher les pièces de se soulever et de heurter la tête laser. Le retrait ultérieur de ces languettes nécessite un meulage manuel. Si votre conception permet la présence d’une petite languette saillante sur un bord non critique, vous épargnez au fournisseur le travail manuel consistant à la meuler pour la mettre à fleur.
Coût total des pièces
Lorsque vous comparez des devis, tenez compte du coût global. Le coût total d'une pièce se décompose en plusieurs éléments : le coût des matériaux, la programmation, la mise en place, la durée de découpe, les consommables (azote haute pression), le post-traitement et le contrôle qualité.
Dans le cadre du prototypage ou de la production en petites séries, les temps de réglage et de programmation constituent les principaux postes de coût. L'uniformisation de l'épaisseur des matériaux au sein de votre assemblage permet au fournisseur d'imbriquer toutes vos pièces sur une seule feuille, ce qui réduit les frais de réglage. En production en série, le temps de fonctionnement des machines et les opérations manuelles de post-traitement (ébavurage, taraudage) deviennent les principaux facteurs de coût.
Étude de cas sur la réduction des coûts grâce à la conception pour la fabrication (DFM) de TZR
Au cours d'un contrôle de routine Analyse DFM de TZR, nous avons identifié un facteur de coût majeur dans la conception du support de moteur d'un client :
- Matériau : Acier inoxydable 304 de 6 mm.
- Volume : 500 unités par mois.
- Conception originale : Comprend quatre trous filetés de 4 mm. Le diamètre de 4 mm étant inférieur à l'épaisseur de 6 mm, il n'a pas été possible de découper ces trous au laser de manière fiable. Le processus de fabrication a donc nécessité la découpe au laser du profil extérieur, puis le transfert des pièces vers une fraiseuse CNC pour le repérage, le perçage et le taraudage des trous.
- Ajustement DFM : Nous avons recommandé de modifier l'assemblage afin d'utiliser des pièces de fixation standard M6. Le diamètre des trous a été porté à 6,5 mm.
- Résultat : Les trous de 6,5 mm respectaient le rapport d'épaisseur > 1:1 et pouvaient être découpés au laser avec précision lors de la même opération que le profilé. L'opération secondaire de perçage CNC a été entièrement supprimée. Le coût total des pièces a été réduit de 32% uniquement en supprimant la mise en place du centre d'usinage secondaire.
Vérification des capacités du fournisseur et contrôle final
Un devis bas ne signifie rien si le fournisseur utilise un procédé inadapté ou fait l'impasse sur des opérations secondaires pour respecter le prix fixé. Pour vous assurer que les pièces finales répondent à vos besoins d'assemblage, vous devez harmoniser le dossier d'appel d'offres, le plan de fabrication et les critères de contrôle avant de passer la commande.
Détails de l'appel d'offres
Une demande de devis (RFQ) complète permet d'éviter les approximations. Envoyer uniquement un modèle CAO en 3D est une erreur courante ; un fichier STEP indique à la machine ce qu'elle doit découper, mais le plan en 2D au format PDF indique à l'opérateur ce qu'il doit mesurer.
Votre dossier d'appel d'offres doit comprendre :
- Caractéristiques techniques précises des matériaux : Nuance (par exemple, 304 ou 316L), état et finition initiale de la surface (par exemple, 2B, brossé n° 4 ou miroir 8K).
- Fichiers complets : Fichiers CAO 3D pour la programmation et fichiers PDF 2D indiquant les tolérances, les repères de référence et les annotations relatives aux trous filetés.
- Exigences en matière de traitement : Notes claires sur l'arrondissage des arêtes, la protection des surfaces et le traitement chimique ultérieur.
- Logistique : Quantités par lot, délais de livraison prévus et exigences spécifiques en matière d'emballage.
Confirmation du processus
Avant d'accepter un devis, demandez au fournisseur de vous confirmer le processus de fabrication qu'il prévoit de mettre en œuvre. Vous devez savoir si son procédé permet de reproduire de manière constante vos caractéristiques critiques sur l'ensemble du lot, et pas seulement sur un seul prototype.
Examinez ensemble les zones difficiles à usiner et les surépaisseurs d'usinage. Si votre plan prévoit un trou alésé H7 et que le fournisseur prévoit d'utiliser uniquement une découpeuse laser, celui-ci échouera à votre contrôle qualité. Chez TZR, nous fournissons une analyse DFM (conception pour la fabrication) en complément de nos devis afin d'indiquer clairement quelles caractéristiques seront découpées directement et lesquelles nécessiteront un usinage CNC secondaire.
Précisez également ce qui est réalisé en interne et ce qui est sous-traité. Le recours à des prestataires externes pour la passivation chimique ou le traitement thermique ne se contente pas d'allonger les délais de production ; il introduit une « boîte noire » dans le contrôle qualité. Précisez toujours les mesures prises en interne pour garantir la responsabilité.
Inspection et réception
Précisez les modalités d'inspection et de réception des pièces. Un litige courant survient lorsqu'un client mesure une pièce à l'aide d'une machine à mesurer tridimensionnelle (MMT) à la réception, alors que le fournisseur a utilisé des pieds à coulisse manuels dans son atelier.
- État de l'inspection : Précisez si le contrôle dimensionnel est effectué immédiatement après la découpe initiale ou après les traitements de surface finaux (qui peuvent modifier le diamètre des trous ou l'épaisseur du matériau).
- Documentation : Pour les applications industrielles critiques, exigez des rapports d'essais des matériaux (MTR, tels que les certificats EN 10204 3.1) attestant de la composition chimique de l'acier inoxydable. Exigez les rapports d'inspection relatifs au contrôle du premier article (FAI) avant le début de la production en série.
- Emballage : Les finitions esthétiques en acier inoxydable s'abîment facilement sous l'effet des vibrations liées au transport maritime si les pièces frottent les unes contre les autres. Précisez si les pièces doivent être intercalées avec du papier, emballées individuellement dans du papier bulle ou placées dans des plateaux en mousse sur mesure afin de résister au transport international.
Ne laissez pas un appel d'offres imprécis faire grimper vos coûts ou retarder votre chaîne de montage.
Ne vous demandez plus comment votre fournisseur va interpréter vos plans. Envoyez vos fichiers STEP et vos fichiers PDF en 2D à l'équipe d'ingénieurs de TZR pour une analyse DFM complète et sans engagement. Nous identifierons les possibilités de réduction des coûts, définirons un schéma de fabrication précis et vous proposerons un devis transparent adapté à la production réelle.