
 Italian
 English
 Spanish
 German
 Russian
 French

Il rivestimento a spruzzo per componenti metallici prevede l'applicazione di vernice liquida o in polvere per migliorare la resistenza alla corrosione e l'aspetto estetico. Tuttavia, gli ingegneri devono tenere conto dello spessore del rivestimento — che in genere aggiunge da 20 a 100 μm per superficie — il che richiede una rigorosa pianificazione DFM per quanto riguarda la mascheratura, le filettature e le superfici di accoppiamento, al fine di evitare interferenze durante l'assemblaggio.
La verniciatura a spruzzo industriale non serve solo a conferire un aspetto gradevole a un componente metallico: si tratta di un processo produttivo fondamentale che determina la durata di un componente nel suo ambiente operativo. Ma per i progettisti e gli acquirenti, la sfida più grande non è solo quella di scegliere il colore giusto. Il vero rischio risiede in fabbrica: impedire che la vernice comprometta le tolleranze strette, ostruisca le filettature interne o interferisca con i punti di messa a terra elettrica.
Per evitare errori di assemblaggio e costose rilavorazioni, è necessario tenere conto del processo di finitura sin dalle prime fasi. Ecco esattamente ciò che occorre sapere sulla scelta del metodo di verniciatura a spruzzo, sulla preparazione del metallo, sull’adeguamento delle tolleranze CAD in funzione dello spessore dello strato di vernice e su come contenere i costi di mascheratura.
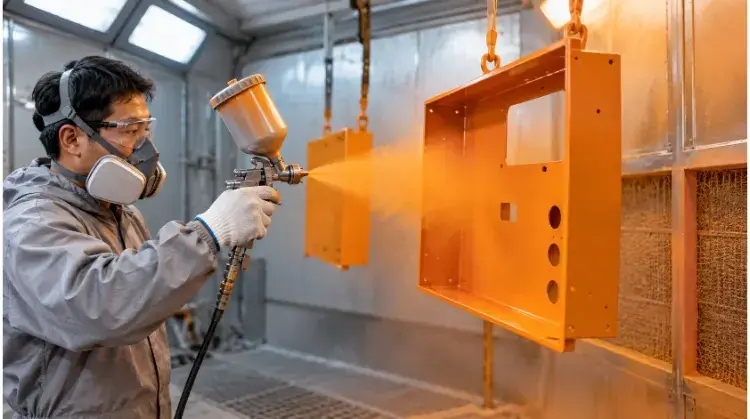
Come scegliere un metodo di rivestimento a spruzzo?
La scelta del metodo di applicazione più adatto dipende dalla geometria del pezzo, dal volume di produzione e dallo spessore di finitura richiesto. È importante distinguere il metodo di applicazione (il modo in cui viene spruzzato) dal sistema di rivestimento vero e proprio (ciò che viene spruzzato).
Spruzzatura ad aria, HVLP e airless
La verniciatura a spruzzo convenzionale utilizza aria compressa per nebulizzare la vernice liquida. Garantisce un controllo eccellente per involucri complessi lavorati con macchine CNC, ma genera una notevole quantità di overspray. I sistemi HVLP (High Volume Low Pressure) migliorano l’efficienza di trasferimento utilizzando una pressione inferiore, riducendo lo spreco di materiale e mantenendo al contempo un controllo rigoroso sulla finitura.
La spruzzatura airless si basa su un'elevata pressione del fluido, anziché sull'aria, per nebulizzare il rivestimento. Questo metodo consente di applicare rapidamente un elevato volume di vernice e viene solitamente utilizzato per pannelli in lamiera di grandi dimensioni e piatti. Tuttavia, offre un controllo minore sui dettagli più fini e in genere non è consigliato per componenti piccoli e complessi.
Spruzzatura elettrostatica
I sistemi elettrostatici applicano una carica elettrica negativa alle particelle di vernice nebulizzate, che vengono quindi attratte dalla parte metallica collegata a terra. Ciò crea un effetto “avvolgente” che migliora significativamente l’efficienza di trasferimento su telai tubolari, griglie metalliche o pannelli in lamiera con numerose aperture di ventilazione.
Sebbene sia efficiente, spruzzatura elettrostatica presenta limiti fisici ben definiti. L’“effetto gabbia di Faraday” fa sì che le particelle cariche vengano attratte verso i bordi esterni del pezzo, rendendo difficile far penetrare la vernice nelle cavità profonde, negli angoli interni o fori ciechi. Spesso è necessario ricorrere a una spruzzatura standard con aria compressa per ritoccare queste aree specifiche.
Consiglio DFM: Per ridurre al minimo l'effetto gabbia di Faraday e garantire una copertura uniforme, evitare di inserire nel progetto canali profondi e stretti e utilizzare, ove possibile, raggi interni generosi (R3 o superiori).
Vernice liquida vs. verniciatura a polvere
La scelta tra vernice liquida e verniciatura a polvereIn genere si tratta di gestire le tolleranze e la complessità della mascheratura. La vernice liquida consente di ottenere strati molto più sottili (in genere 20-50 μm) e una mascheratura estremamente precisa, rendendola adatta a componenti CNC con tolleranze ristrette.
La verniciatura a polvere viene applicata elettrostaticamente sotto forma di polvere secca e poi cotta in forno fino a formare una pellicola solida. Offre una finitura più spessa (spesso 60-100 μm+), altamente resistente, ideale per staffe per impieghi gravosi o alloggiamenti esterni.
Verifica della tolleranza: Se il vostro componente presenta una tolleranza generale di +/- 0,05 mm, la verniciatura a polvere potrebbe causare problemi durante l'assemblaggio, rendendo la verniciatura a liquido la scelta più sicura. Inoltre, le complesse operazioni di mascheratura necessarie per la verniciatura a polvere richiedono un impiego di manodopera molto maggiore, il che fa aumentare i costi unitari dei pezzi.
| Metodo | Uso tipico | Copertura e controllo dell'aspetto | Principali limitazioni |
| Convenzionale / HVLP | Custodie per macchine CNC, componenti con mascherature complesse | Elevato controllo sui film sottili | Minore efficienza di trasferimento; maggiore spruzzo in eccesso |
| Spruzzatore airless | Grandi pannelli in lamiera, telai strutturali | Rapida presa; finitura liscia su superfici piane | Scarsa precisione nei contorni; non adatto ai dettagli più fini |
| Spruzzo elettrostatico | Pannelli forati, strutture tubolari | Elevata efficienza di trasferimento; effetto avvolgente uniforme | L'effetto gabbia di Faraday limita la copertura nelle cavità profonde |
| Rivestimento in polvere | Alloggiamenti per impieghi gravosi, staffe industriali | Estremamente resistente; struttura spessa e uniforme | Uno strato più spesso influisce sulle tolleranze strette; la mascheratura complessa risulta difficile |
Perché la preparazione della superficie influisce sull'adesione del rivestimento?
I difetti del rivestimento raramente sono dovuti alla vernice stessa; il più delle volte sono riconducibili alle condizioni del supporto prima dell’applicazione del rivestimento.
Olio, polvere e residui di lavorazione
Il processo di produzione lascia tracce di sostanze contaminanti. Lavorazione CNC utilizza refrigeranti sintetici, stampaggio della lamiera si basa sull'uso di oli di formatura, e la saldatura produce scorie e fuliggine. Se questi residui non vengono rimossi completamente tramite lavaggio chimico o abrasione meccanica, la vernice si depositerà sopra lo sporco anziché aderire al metallo.
I bordi tagliati al laser richiedono particolare attenzione. Taglio laser lascia una patina di ossido dura e localizzata sul bordo del metallo. Se questa patina non viene levigata meccanicamente o rimossa prima dell'applicazione del primer, tende notoriamente a sfaldarsi, trascinando con sé il sistema di rivestimento.
Preparazione per acciaio e alluminio
Non esiste uno standard universale di preparazione; il processo esatto dipende dal metallo di base e dalle specifiche del progetto.
Per l'acciaio al carbonio, la preparazione della superficie prevede solitamente la sabbiatura per ottenere un profilo superficiale specifico (ad esempio, conforme a ISO 8501-1 Sa 2,5 o SSPC-SP 10) che conferisce alla vernice un'aderenza meccanica. In alternativa, è possibile ricorrere a trattamenti chimici come il fosfato di ferro per prevenire la formazione rapida di ruggine superficiale prima dell'applicazione del primer.
L'alluminio forma uno strato di ossido naturale e instabile, al quale la vernice liquida fatica ad aderire direttamente. I componenti in alluminio lavorati o stampati richiedono in genere un rivestimento di conversione chimica — come una passivazione al cromato o non al cromato (ad esempio, Alodine/SurTec) — per stabilizzare la superficie e garantire l'adesione a lungo termine del primer.
Primer e finitura abbinati
Una finitura affidabile si basa su un sistema di rivestimento, non solo su un singolo strato di vernice. Il primer è progettato per aderire direttamente al substrato trattato e garantire una resistenza primaria alla corrosione. La mano di finitura è formulata per aderire saldamente al primer, garantendo al contempo protezione dai raggi UV, resistenza agli agenti chimici e il colore e la lucentezza richiesti.
Ad esempio, per i componenti in acciaio utilizzati in ambienti industriali all’aperto viene spesso prescritto un primer epossidico abbinato a una finitura in poliuretano. Tuttavia, l’abbinamento esatto deve sempre rispettare le schede tecniche del produttore della vernice, al fine di garantire la compatibilità chimica ed evitare la delaminazione tra gli strati.
In che modo lo spessore del rivestimento influisce sulla vestibilità e sulla funzionalità?
L'applicazione della vernice aggiunge volume fisico a un componente. Sebbene ciò possa sembrare ovvio, la mancata considerazione dello spessore del rivestimento durante la fase di progettazione CAD è una delle principali cause di interferenze di assemblaggio in officina.
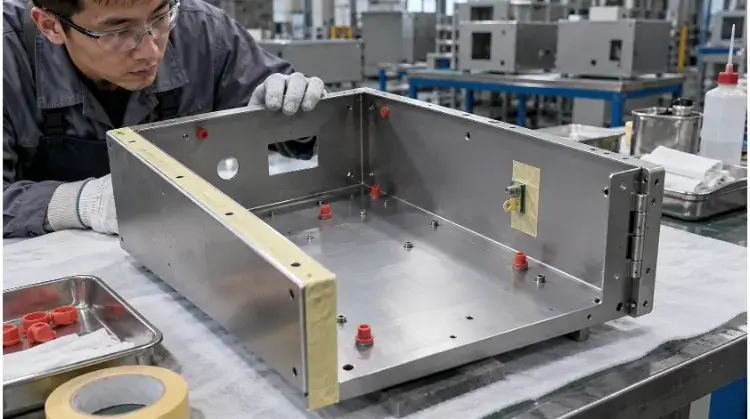
Fori e superfici di accoppiamento
Ogni superficie che si riveste aumenta di spessore pari a quello della vernice. Se si vernicia un foro interno, il diametro si riduce di due volte lo spessore del rivestimento, poiché la vernice si deposita su entrambi i lati opposti.
Esempio di calcolo: Adattamento dell’involucro CNC
- Diametro del foro previsto: 10,00 mm
- Spessore specificato della vernice liquida: 0,05 mm (per superficie)
- Diametro finale dopo il rivestimento: 10,00 mm – (2 × 0,05 mm) = 9,90 mm
Se un perno di posizionamento da 9,95 mm deve passare attraverso questo foro, si incastrerà durante l’assemblaggio. Per evitare ciò, è necessario specificare la dimensione del foro come “post-verniciatura” (costringendo l’operatore a forarlo sovradimensionato) oppure contrassegnare esplicitamente il foro sul disegno come “zona senza spruzzo” che richiede la mascheratura. Le superfici di accoppiamento, come il bordo di uno sportello del telaio e il relativo telaio, presentano problemi simili. Se entrambe le superfici sono verniciate, lo spazio di gioco tra di esse si riduce di un valore pari al doppio dello spessore della vernice.
Filettature, guarnizioni e punti di messa a terra
Le filettature interne inferiori a M4 sono notoriamente difficili da mascherare. Ricordate che la mascheratura è un processo altamente manuale. Specificare 50 fori mascherati singolarmente su un unico pezzo significa che un operatore dovrà inserire e rimuovere manualmente 50 tappi in silicone, il che aumenterà drasticamente il costo unitario del pezzo. Un approccio più conveniente per le filettature di piccole dimensioni consiste nel lasciarle verniciare e poi rifilettarle dopo l’indurimento, oppure nel progettare fori sovradimensionati appositamente per inserti a pressione (come i dadi PEM) installati dopo il processo di verniciatura.
Le superfici destinate alla schermatura EMI o alla messa a terra elettrica devono rimanere in metallo nudo per garantire la conduttività. Anche le scanalature degli O-ring (pressacavi) richiedono tolleranze dimensionali rigorose per garantire una tenuta adeguata contro fluidi o polvere; l’accumulo di vernice in queste scanalature compromette la tenuta e deve essere mascherato.
Punti di mascheratura e di sospensione
Gli addetti alla verniciatura non tengono i pezzi in mano, ma li appendono a ganci metallici o su griglie di filo metallico per spruzzarli con la vernice e cuocerli nei forni.
Ovunque il gancio entri in contatto con il metallo, la vernice non riesce a raggiungere quella zona. Ciò lascia una piccola macchia di metallo a nudo nota come “segno di appoggio”. Il disegno tecnico dovrebbe indicare esplicitamente i punti di sospensione accettabili (ad es. «È POSSIBILE APPENDERE UTILIZZANDO QUESTO FORO»). Se l’intera superficie esterna deve essere completamente priva di imperfezioni, l’azienda di verniciatura dovrà progettare un sistema di fissaggio interno personalizzato per sostenere il pezzo dall’interno, il che aumenta i tempi di allestimento e i costi di attrezzaggio.
Consiglio DFM: Il modo più chiaro per comunicare i requisiti di mascheratura al proprio produttore è fornire un disegno PDF in 2D con le zone da non verniciare indicate con un tratteggio di colore ben distinguibile, oppure applicare un codice cromatico alle facce specifiche direttamente nel file STEP 3D.
Quali sono le cause dei difetti più comuni nel rivestimento a spruzzo?
Quando si verifica un difetto, raramente è possibile risolverlo semplicemente attribuendone la colpa alla “vernice scadente”. Un difetto di finitura è il risultato di un’anomalia del sistema, solitamente dovuta a una combinazione di fattori quali la preparazione della superficie, le condizioni ambientali, la configurazione delle attrezzature e le condizioni di essiccazione.
Cellulite e buccia d’arancia
Le colature (sag) e l'effetto buccia d'arancia (una texture irregolare simile alla buccia degli agrumi) sono problemi legati all'applicazione e alla fluidità del prodotto. Si verificano quando la vernice umida non riesce a livellarsi correttamente sul metallo prima che i solventi evaporino e abbia inizio il processo di indurimento.
Punti di foratura e bolle
I fori sembrano minuscoli crateri sulla superficie, mentre le bolle sono gas intrappolato sotto lo strato di vernice. Si tratta in genere di problemi legati al degassamento o alla contaminazione. Spesso hanno origine nell’impianto di alimentazione dell’aria dello stabilimento, dall’umidità intrappolata all’interno del metallo poroso o dall’applicazione della vernice quando la temperatura del metallo è troppo vicina al punto di rugiada, il che intrappola umidità invisibile sotto lo strato di vernice.
Desquamazione e zone non trattate
Il distacco (perdita di adesione) è quasi sempre dovuto a un difetto nella preparazione della superficie. La mancanza di adesione non è solo una supposizione visiva; dovrebbe essere verificata oggettivamente utilizzando il test di adesione a reticolo incrociato (ad es. ASTM D3359). Se un componente non supera questa prova di strappo con nastro adesivo, la causa principale è in genere la contaminazione chimica o la mancanza di un profilo meccanico sul substrato. Le aree non coperte, invece, indicano un difetto fisico nell’applicazione uniforme della vernice.
Quando viene individuato un difetto, utilizzate la seguente matrice come guida per l'analisi delle cause profonde, anziché trarre una conclusione affrettata:
| Sintomo | Possibili cause | Da dove iniziare |
| Corsa / Calo di tensione | Vernice troppo diluita; pistola a spruzzo troppo vicina alla superficie; strato applicato troppo spesso. | Controllare il rapporto di diluizione con il solvente e verificare la distanza di spruzzatura dell'operatore. |
| Buccia d'arancia | Vernice troppo densa; temperatura dell’officina troppo elevata, con conseguente rapida evaporazione del solvente; aria di atomizzazione insufficiente. | Controllare la viscosità della vernice e verificare le impostazioni della pressione dell'aria della pistola a spruzzo. |
| Punti di foratura / Bolle | Presenza di olio o acqua nelle tubazioni dell’aria compressa; temperatura ambiente troppo vicina al punto di rugiada; aumento troppo rapido della temperatura nel forno di essiccazione. | Svuotare i separatori d’aria del compressore; controllare l’umidità ambientale dell’officina e la velocità di aumento della temperatura del forno. |
| Desquamazione / Screpolatura | Presenza di olio da lavorazione sul metallo; incrostazioni di ossido da laser non rimosse mediante levigatura; mancata applicazione del rivestimento di conversione chimica. | Esaminare i registri relativi alla concentrazione nel serbatoio di lavaggio chimico e le procedure di sabbiatura meccanica. |
| Aree non trattate (punti diradati) | Effetto "gabbia di Faraday" negli angoli più profondi; angolo di spruzzatura inadeguato; scarsa illuminazione nella cabina di verniciatura. | Verificare se il progetto del pezzo presenta cavità profonde; assicurarsi che venga effettuato un ritocco manuale prima della cottura. |
Come specificare e ispezionare un pezzo rivestito?
Indicazioni vaghe nei disegni, come “verniciare in modo che il colore corrisponda” o “buona finitura commerciale”, portano quasi sempre a controversie alla banchina di scarico. Per garantire che si ottenga esattamente la finitura richiesta dalla vostra applicazione, il disegno tecnico o l’ordine di acquisto devono definire la qualità accettabile in termini misurabili.
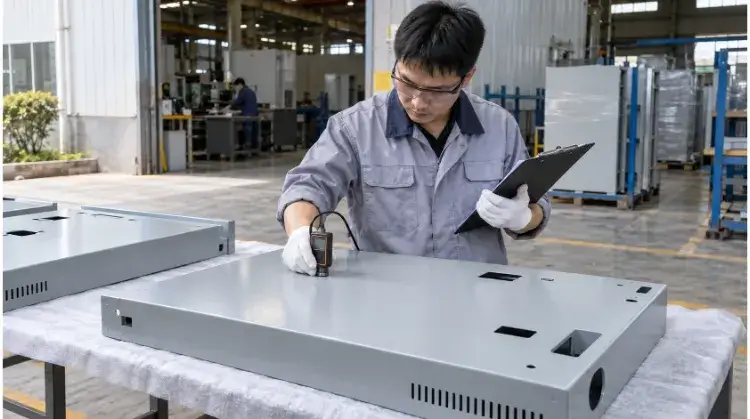
Note sulla finitura e sulla mascheratura
La documentazione deve fornire una base di riferimento completa per l’operatore addetto alla verniciatura. Come minimo, specificare la lega metallica di base, l’ambiente operativo (ad esempio, elettronica in ambienti interni rispetto all’esposizione in ambiente marino) e lo standard cromatico esatto (come un numero specifico RAL o Pantone). È inoltre necessario definire il livello di lucentezza, poiché il nero opaco e il nero lucido hanno prestazioni diverse nel nascondere i graffi superficiali. Delimitare chiaramente tutte le “zone in cui non spruzzare” e i punti di appensione accettabili direttamente sul disegno.
Controlli dello spessore e dell'adesione
Specificare l'intervallo richiesto di spessore del film secco (DFT) in micrometri o mil. Poiché la vernice tende a staccarsi dai bordi taglienti e ad accumularsi nei raggi interni, indicare esplicitamente dove Lo spessore DFT deve essere misurato utilizzando un misuratore a correnti parassite o un misuratore di spessore magnetico (come un Elcometer), preferibilmente su una superficie piana e facilmente accessibile.
Se l’adesione è fondamentale, non limitarsi a scrivere “non deve staccarsi”. Specificare il metodo di prova esatto e il valore di accettazione, ad esempio “Prova di adesione a reticolo incrociato secondo la norma ASTM D3359, classe minima di accettazione 4B”. Tenete presente che le indicazioni relative alla preparazione della superficie, il sistema di rivestimento specificato e questi requisiti di ispezione devono essere tecnicamente coerenti. Non è possibile imporre un’adesione di grado marino su un componente in acciaio senza consentire al produttore di prevedere un’adeguata sabbiatura e l’applicazione di un primer epossidico.
Accettazione estetica e di montaggio
Le ispezioni visive sono soggettive, a meno che non siano vincolate da regole. Definire le condizioni di osservazione accettabili, ad esempio: “Le superfici devono essere prive di colature, cedimenti e fori visibili se osservate da una distanza di 1 metro in condizioni di illuminazione naturale standard”. Infine, prendere nota di eventuali controlli funzionali successivi alla verniciatura, come la verifica che un pannello di accoppiamento specifico si adatti perfettamente o che una capicorda di messa a terra mantenga la continuità elettrica.
Consiglio DFM: Risparmia sui costi classificando le superfici del tuo disegno come Classe A (esterna ben visibile), Classe B (interna ma visibile) o Classe C (mai visibile). Non pagare per una finitura di Classe A impeccabile all’interno di un telaio chiuso.
Perché i preventivi per la verniciatura a spruzzo possono variare?
Gli acquirenti rimangono spesso sorpresi quando, per due pezzi di dimensioni complessive simili, ricevono preventivi di verniciatura molto diversi tra loro. Nella verniciatura a spruzzo industriale, il volume del pezzo raramente determina il prezzo; i veri fattori che incidono sul costo sono l’efficienza nel trasferimento del materiale, la manodopera e i tempi di cambio linea.
Spruzzo in eccesso e geometria dei pezzi
La forma del pezzo influisce direttamente sulla quantità di vernice che raggiunge effettivamente il metallo rispetto a quella che viene dispersa nell’aria di scarico. Un pannello piatto pieno di 1 metro per 1 metro assorbe la vernice in modo efficiente. Tuttavia, una copertura di ventilazione perforata di 1 metro per 1 metro potrebbe consumare il doppio della vernice liquida, poiché la maggior parte del materiale nebulizzato passa direttamente attraverso i fori sotto forma di overspray. L’operatore addetto alla verniciatura deve tenere conto di questo materiale sprecato nel prezzo unitario del pezzo.
Tempo di mascheratura e di lavorazione
A seconda del progetto, la manodopera può facilmente costare più della vernice stessa. Si consideri, ad esempio, un telaio lavorato a CNC con 20 fori filettati ciechi che devono rimanere non verniciati. Un operatore deve installare manualmente 20 tappi in silicone prima della verniciatura, monitorare attentamente il pezzo durante la cottura per assicurarsi che i tappi non si deteriorino ed estrarre manualmente tutti e 20 i tappi dopo l’indurimento. Questo tempo di lavorazione rappresenta un enorme moltiplicatore di costi rispetto alla verniciatura di un alloggiamento monoblocco che non richiede alcuna mascheratura.
Dimensione del lotto e cambi di colore
Passare da una linea di verniciatura standard nera a una personalizzata blu richiede lo spurgo delle tubazioni del fluido, la pulizia accurata delle pistole a spruzzo e la verifica del nuovo profilo cromatico. Questo processo di configurazione richiede lo stesso tempo sia che si vernicino 10 pezzi sia che se ne vernicino 1.000. Nelle produzioni in piccoli lotti, questo costo di cambio formato viene ripartito su un numero minore di pezzi, determinando un prezzo unitario molto più elevato. Standardizzare i colori o raggruppare gli ordini in lotti più grandi è il modo più efficace per ridurre i costi di finitura.
Inviateci i vostri file STEP 3D, l'uso previsto e i requisiti di finitura. Prima di fornire un preventivo, i nostri ingegneri effettueranno un’analisi DFM gratuita per individuare i rischi legati alla mascheratura, ottimizzare i punti di fissaggio e aiutarvi a definire una strategia di rivestimento affidabile ed economicamente vantaggiosa.