
 Italian
 English
 Spanish
 German
 Russian
 French

Un componente in lamiera che funziona perfettamente in un assieme CAD non sempre supera indenne la pressa piegatrice. Questo divario tra la modellazione digitale e la produzione fisica è una causa comune di ritardi nella produzione, elevati tassi di scarti e superamenti imprevisti dei costi.
In TZR, il nostro team di ingegneri esamina ogni mese centinaia di disegni personalizzati di lamiere. Notiamo costantemente una serie di problemi legati alla progettabilità per la produzione (DFM) che richiedono una revisione prima che la produzione possa avere inizio. Correggere un problema di gioco in CAD richiede pochi minuti, ma individuarlo durante l’ispezione del primo articolo (FAI) comporta spreco di materiale, nuove configurazioni delle macchine e ritardi nella tabella di marcia.
Per aiutare i team di progettazione e approvvigionamento a ottimizzare i progetti destinati alla linea di produzione, abbiamo raccolto i nove errori più frequenti nella progettazione della lamiera e le regole di produzione standard utilizzate per prevenirli.
In breve: i 9 errori da evitare nella progettazione DFM delle lamiere
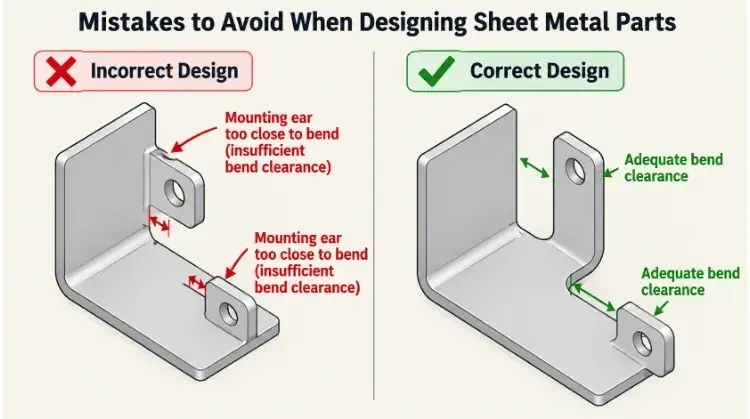
- Errore n. 1: Posizionamento di fori e ritagli all’interno della zona di deformazione da piegatura.
- Errore n. 2: Specificare più raggi di curvatura interni su un unico pezzo.
- Errore n. 3: Ignorare il gioco degli utensili della pressa piegatrice in caso di piegature complesse.
- Errore n. 4: Ricorrere a complesse maschere di saldatura anziché a un sistema a linguetta e scanalatura.
- Errore n. 5: Omissione dei rilievi di piegatura in corrispondenza delle flange che si intersecano.
- Errore n. 6: Affidarsi ai fattori K predefiniti del CAD senza verificare le specifiche dei materiali.
- Errore n. 7: Mancata considerazione dello spessore del rivestimento superficiale negli accoppiamenti con gioco.
- Errore n. 8: Piegatura parallela alla struttura delle fibre del materiale.
- Errore n. 9: Progettazione di contenitori cavi di grandi dimensioni che aumentano il volume di spedizione.
1. Posizionamento di fori e ritagli all'interno della zona di deformazione
Quando la lamiera viene piegata su una pressa piegatrice, il materiale immediatamente adiacente alla linea di piegatura subisce una deformazione plastica. Il raggio interno si comprime, mentre quello esterno si allunga. Se all’interno di questa zona di deformazione è presente un foro, una fessura o un’apertura, la sollecitazione meccanica ne provoca la distorsione, trasformando tipicamente un foro circolare in uno ovale.
Quando ciò accade, il componente solitamente non supera il controllo qualità in entrata poiché gli elementi di fissaggio non si inseriscono correttamente, causando un disallineamento durante l'assemblaggio finale.
Ad esempio, se si lavora con alluminio dello spessore di 2 mm e un 2 mm raggio di curvatura, il bordo di qualsiasi foro deve trovarsi ad almeno 7 mm di distanza dall'inizio della curvatura. Se i vincoli di progettazione impongono che un elemento si trovi più vicino, il produttore dovrà praticare un foro oppure taglio laser la foratura come operazione secondaria dopo la formatura. Ciò garantisce la precisione, ma allunga i tempi di ciclo del processo di produzione.
2. Specificazione di più raggi di curvatura interni su un unico pezzo
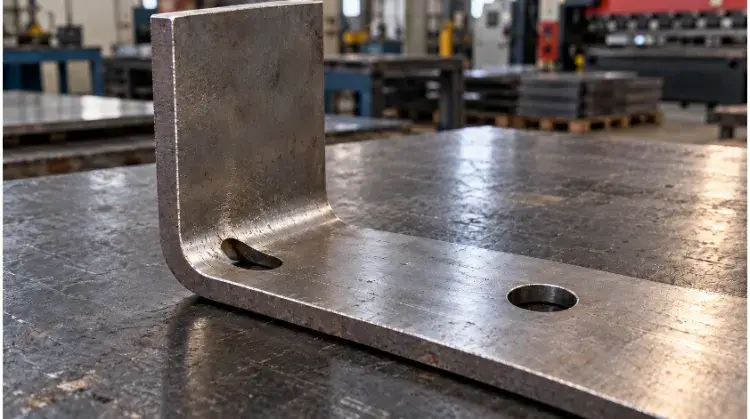
Il software CAD consente ai progettisti di assegnare facilmente raggi di curvatura diversi alle varie flange dello stesso pezzo. Sebbene ciò possa venire incontro a specifiche esigenze relative ai componenti interni o a preferenze estetiche, incide direttamente sull’efficienza della produzione e sul prezzo unitario.
Gli operatori delle presse piegatrici si affidano a specifiche combinazioni di utensili — un punzone e una matrice a V — per ottenere un raggio prestabilito. Se un singolo pezzo richiede tre diversi raggi interni, l’operatore deve arrestare la macchina, sostituire gli utensili pesanti ed eseguire tre prove di piegatura separate. Un singolo cambio di utensili può aggiungere dai 15 ai 20 minuti al tempo di configurazione. Moltiplicando questo tempo per l’intero ciclo di produzione, si riduce la produttività della macchina e aumentano i costi di manodopera.
Per garantire una produzione efficiente ed economica, la prassi standard consiste nello specificare un unico raggio di curvatura interno uniforme per l’intero pezzo. Un raggio predefinito pari allo spessore del materiale (1T) garantisce stabilità strutturale e si adatta bene alla maggior parte dei materiali duttili, tra cui l’acciaio laminato a freddo e l’alluminio 5052. Per materiali più duri come l’acciaio inossidabile 304, si raccomanda generalmente un raggio compreso tra 1,5T e 2T per prevenire la formazione di crepe superficiali.
3. Ignorare il gioco degli utensili della pressa piegatrice (la trappola della “piegatura a Z”)
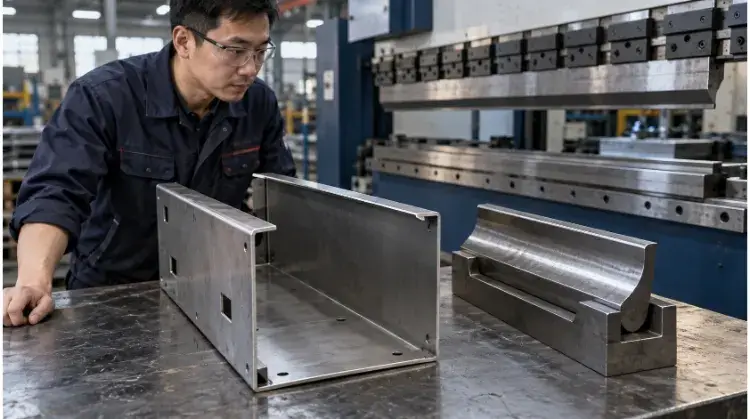
Un problema comune nella progettazione di lamiere è quello di dimenticare che i pezzi vengono sagomati utilizzando macchinari fisici. Sebbene i software CAD consentano di piegare il metallo in profili a U stretti e profondi o in pieghe a Z compatte senza alcuna difficoltà, in officina è necessario garantire uno spazio libero sufficiente per gli utensili della pressa piegatrice.
Quando si realizza un profilo profondo, la flangia precedentemente piegata può facilmente urtare contro il punzone superiore durante la sequenza di piegatura successiva. I punzoni diritti standard semplicemente non riescono a raggiungere l’interno dei profili profondi. Per eseguire una piegatura stretta è spesso necessario ricorrere a utensili personalizzati a collo d’oca, il che comporta immediatamente costi di configurazione imprevisti e allunga i tempi di consegna di settimane.
Se il pezzo non riesce fisicamente a inserirsi attorno all'utensile, l'operatore della macchina non può completare la piegatura. È necessario progettare tenendo sempre presenti le dimensioni fisiche degli utensili standard per presse piegatrici.
4. Ricorso a maschere di saldatura anziché al sistema “a linguetta e scanalatura”
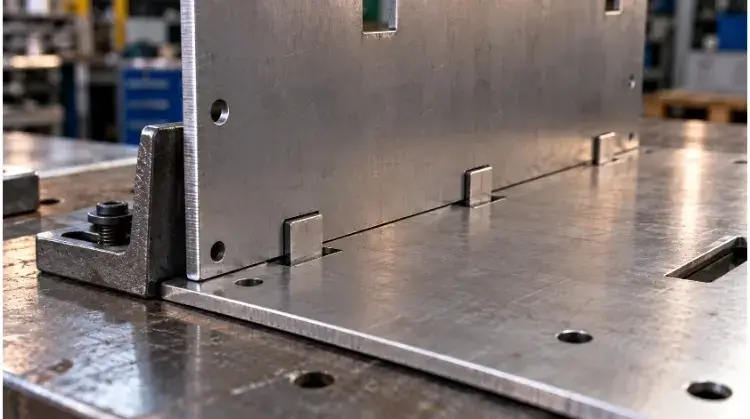
Assemblaggio tradizionale di lamiere spesso comporta l'unione di due piastre piane ad angolo retto utilizzando saldatura. Per garantire un allineamento perpendicolare preciso e rispettare le tolleranze, i costruttori devono realizzare maschere di saldatura su misura. La progettazione e la calibrazione di questi dispositivi comportano costi significativi e allungano i tempi di ciclo, soprattutto nel caso di produzioni a basso volume.
Un approccio molto più efficiente consiste nell'integrare elementi di auto-fissaggio direttamente nel disegno in piano durante la fase di taglio laser. Progettando linguette e asole asimmetriche ad incastro, si crea un sistema di assemblaggio “Poka-Yoke” (a prova di errore).
Poiché la taglierina laser garantisce naturalmente un’elevata precisione, le linguette e le asole si incastrano perfettamente. Diventa fisicamente impossibile per un saldatore assemblare i componenti in modo errato. Questo metodo elimina i costi delle maschere di posizionamento e riduce i tempi di ciclo di saldatura fino al 50%, risultando altamente conveniente in caso di produzione in serie.
5. Omissione dei rilievi di piegatura in corrispondenza delle flange che si incrociano
Quando due flange piegate si incontrano in un angolo — come nel caso di un involucro elettronico — il metallo ha bisogno di spazio per deformarsi. Se un progettista cerca di piegare questi bordi adiacenti senza asportare materiale nel punto di intersezione, il metallo si allungherà e si strapperà in modo imprevedibile.
Questi micro-strappi e angoli sgualciti non sono solo problemi estetici o ostacoli al processo di assemblaggio. Essi lasciano il metallo a vista, compromettono i rivestimenti protettivi come la zincatura e diventano i principali punti di cedimento per la formazione di ruggine e corrosione durante l’utilizzo.
L'inserimento di questi piccoli intagli a rilievo, di forma circolare o rettangolare, nel file CAD richiede pochi secondi, ma garantisce angoli puliti e strutturalmente solidi, in grado di superare i controlli di qualità.
6. Affidarsi ciecamente ai fattori K predefiniti del CAD
Il Fattore K è un rapporto matematico che calcola di quanto si allungherà una determinata lamiera quando viene piegata. È fondamentale per generare un modello in piano accurato. Molti ingegneri lasciano il proprio software CAD impostato sul fattore K predefinito (in genere circa 0,44 per l'acciaio dolce) indipendentemente dal materiale che stanno effettivamente utilizzando.
Le proprietà di allungamento fisico dell’alluminio 5052, dell’acciaio inossidabile 304 e dell’acciaio laminato a freddo sono tutte diverse. Se il software utilizza un fattore K errato, la taglierina laser produrrà un disegno piatto leggermente impreciso. Una volta piegato, il pezzo non supererà mai i controlli dimensionali.
Anziché cercare di indovinare il fattore K, fornite un modello 3D ben definito con tolleranze finali chiare. Noi di TZR calcoliamo l’esatta deduzione di piegatura in base al lotto specifico di materiale, alla direzione delle fibre e all’attrezzatura precisa della pressa piegatrice che utilizzeremo per la vostra produzione. Ciò garantisce che i vostri pezzi siano dimensionalmente precisi fin dal primo articolo.
7. Mancata considerazione dello spessore del rivestimento nel calcolo dei giochi
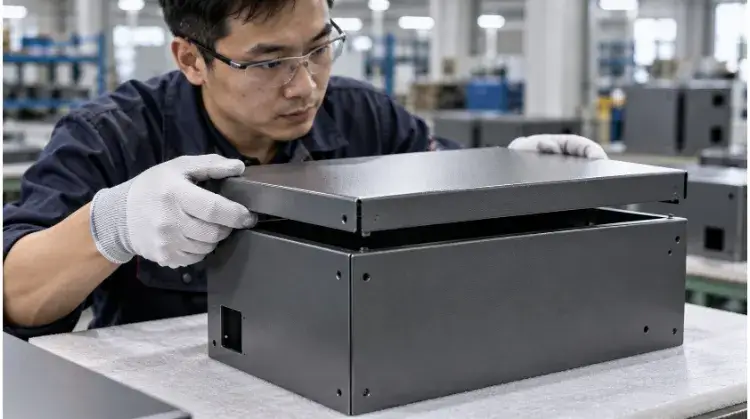
Un modello CAD rappresenta il metallo grezzo, ma i componenti fisici richiedono quasi sempre un finitura superficiale prima dell'assemblaggio finale. Un errore che si commette spesso è quello di progettare accoppiamenti con gioco perfetto per componenti meccanici, meccanismi mobili o parti di accoppiamento senza calcolare lo spessore effettivo del rivestimento finale.
Verniciatura a polvere standard aggiunge da 0,06 mm a 0,12 mm di materiale per superficie. Se si progetta un foro per un dado PEM a incastro serrato, tale spessore aggiuntivo impedisce al componente di inserirsi correttamente. Le linguette scorrevoli o le cerniere progettate con tolleranza zero si bloccheranno completamente una volta applicata la vernice.
La rimozione manuale del rivestimento a polvere non solo fa aumentare i costi di manodopera, ma compromette anche la finitura protettiva ed espone il metallo nudo, creando un rischio immediato di ruggine e corrosione intorno agli elementi di fissaggio.
8. Piegatura parallela alla venatura del materiale
La lamiera viene prodotta facendo passare la materia prima attraverso laminatoi di grande potenza. Questo processo allunga la struttura cristallina del metallo, creando una direzione della grana ben definita, molto simile a quella che si riscontra in un pezzo di legno.
Se si progetta un pezzo in cui la linea di piegatura è parallela a questa venatura, la pressa piegatrice costringe il metallo a separarsi lungo i suoi confini strutturali più deboli. Ciò provoca abitualmente l’effetto “buccia d’arancia” o gravi microfessurazioni lungo il raggio esterno, in particolare nei materiali più duri come l’acciaio inossidabile 304 o l’alluminio 6061-T6.
Il modesto risparmio iniziale ottenuto grazie a un migliore utilizzo della materia prima viene immediatamente vanificato quando un lotto di pezzi si rompe sulla pressa piegatrice e deve essere scartato.
9. Progettare forme cave di grandi dimensioni che trasportano “aria”
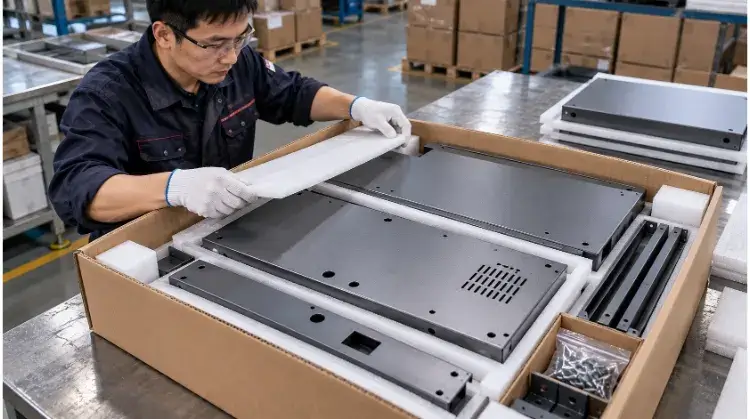
I responsabili degli acquisti sanno bene che il costo di produzione è solo una parte dell’equazione; è la logistica internazionale a determinare il costo finale al destino. Un errore di progettazione comune nel settore delle attrezzature industriali consiste nel progettare involucri di grandi dimensioni come strutture monoscocca massicce e interamente saldate.
I componenti di grandi dimensioni e cavi presentano un’efficienza di impilamento pessima. Non è possibile impilarli in modo compatto all’interno di un container per il trasporto marittimo. Quando si spediscono questi componenti, si pagano tariffe di trasporto maggiorate per trasportare aria vuota.
Oltre a ridurre in modo significativo i costi di trasporto, l’imballaggio in pacchi piatti dei componenti in lamiera riduce di fatto quasi a zero il rischio di danni durante il trasporto.
Siete pronti a produrre i vostri componenti in lamiera? Una rapida verifica ora evita costose rielaborazioni in seguito. Invia i tuoi file STEP o DXF al team di progettazione di TZR. Effettueremo un'analisi DFM completa, individueremo eventuali criticità di produzione e vi invieremo un preventivo completamente ottimizzato entro 24 ore.