
 Italian
 English
 Spanish
 German
 Russian
 French

Il modo più efficace per ridurre i costi della lavorazione CNC consiste nel ridurre al minimo il tempo di ciclo della macchina e il lavoro di attrezzaggio. È possibile ottenere questo risultato standardizzando i raggi interni, allentando le tolleranze non critiche, evitando cavità profonde e scegliendo materiali altamente lavorabili per eliminare costose attrezzature personalizzate.
Tuttavia, applicare ciecamente questi principi di progettazione orientata alla producibilità (DFM) non funziona. Dall’analisi di migliaia di richieste di preventivo (RFQ) raccolte in officina, abbiamo constatato che gli ingegneri spesso scendono a compromessi progettuali che, in realtà, non incidono in modo significativo sui risultati finanziari.
Per ridurre efficacemente il preventivo, devi innanzitutto individuare con precisione quali sono i fattori che determinano il costo elevato del tuo specifico componente. Utilizza questa tabella di riferimento rapido per identificare i principali fattori di costo prima di modificare i tuoi file CAD:
| Situazione comune | Cosa controllare per primo |
| Prezzo unitario elevato per i prototipi | Tempi di programmazione CAM, configurazione del sistema di serraggio dei pezzi e ispezione del primo articolo. |
| Presenza di più cavità profonde o di spigoli interni taglienti | Diametro dell'utensile, raggio d'azione esteso dell'utensile e basse velocità di asportazione del materiale. |
| Richiede la lavorazione da più angolazioni | Orientamento dei pezzi, superfici di posizionamento primarie e numero di configurazioni. |
| Tolleranze strette applicate all'intero disegno | Tolleranze funzionali, requisiti di rugosità superficiale e ambito delle ispezioni. |
| Viene asportato un grande volume di materiale | Scelta delle dimensioni dei pezzi in serie e percorsi di produzione alternativi. |
| Ordini urgenti o revisioni del progetto frequenti | Completezza dei dati relativi alle richieste di preventivo, completamento dei file e tempistiche di consegna. |
Individua quali sono i fattori che determinano i costi della lavorazione CNC
Smettete di dare per scontata una ripartizione fissa dei costi per ogni progetto. A seconda del volume degli ordini e della geometria dei pezzi, la voce di spesa principale potrebbe essere il tempo di configurazione, il tempo effettivo di taglio o la post-lavorazione. Individuare la voce di costo corretta vi evita di apportare modifiche progettuali che in realtà non incidono in modo significativo sui costi.
Programmazione e configurazione
Ancor prima che il mandrino inizi a girare, un ingegnere deve programmare i percorsi utensile (CAM), progettare o assegnare i dispositivi di serraggio, impostare gli offset degli utensili ed eseguire un’ispezione del primo pezzo per verificarne le dimensioni.
Questo lavoro di configurazione rappresenta un costo fisso. Che si ordini un prototipo o un lotto di 500 pezzi, il tempo di preparazione rimane sostanzialmente lo stesso. Per le produzioni a basso volume, l’allestimento e la programmazione spesso rappresentano oltre il 50% del prezzo unitario. Ridurre il numero di allestimenti distinti — progettando elementi che possano essere lavorati da un’unica direzione — è il modo più rapido per abbassare i costi dei prototipi.
Tempo di lavorazione
Il tempo di lavorazione dipende dalla velocità di asportazione del materiale, dal numero di cambi utensile e dalla velocità alla quale la macchina è in grado di tagliare in sicurezza.
Un pezzo di dimensioni ridotte non è automaticamente economico da lavorare. Se un design compatto presenta canali profondi e stretti, l’operatore deve utilizzare microutensili fragili e a raggio d’azione esteso. Per evitare la deflessione e le vibrazioni dell’utensile, le velocità di avanzamento devono essere drasticamente ridotte, spesso del 50% o più. Alla fine si finisce per pagare le ore di lavorazione aggiuntive, indipendentemente dall’ingombro del pezzo.
Operazioni aggiuntive
Le fasi di post-elaborazione comportano costi aggiuntivi. Tra questi figurano sbavatura manuale, trattamento termico, finitura superficiale (come anodizzazione, placcatura o sabbiatura con microsfere) e rapporti metrologici ufficiali (come l’ispezione con CMM).
Quando si confrontano i preventivi di diversi fornitori, è importante verificare cosa sia effettivamente incluso. Un preventivo sorprendentemente basso potrebbe non includere i certificati obbligatori dei materiali o presupporre una finitura di base “così come lavorata”, con conseguenti costi nascosti in seguito, qualora si debbano applicare tolleranze rigorose o mascherature personalizzate.
Semplificare le funzioni che aumentano i tempi di lavorazione CNC
Le scelte progettuali determinano gli utensili che un operatore deve utilizzare. Apportando lievi modifiche alla geometria, si consente all’officina di utilizzare utensili standard più grandi, in grado di asportare il materiale più rapidamente e di usurarsi più lentamente.
Angoli interni
Nella progettazione delle cavità interne, è fondamentale distinguere tra angoli delle pareti verticali e raggi del fondo.
Un utensile di fresatura rotante lascia inevitabilmente un raggio sugli angoli interni verticali. Richiedere un angolo interno a 90 gradi perfettamente netto significa che l'officina deve ricorrere a un'operazione secondaria lenta, come l'elettroerosione a filo o la brocciatura. A meno che quell’angolo acuto non sia strettamente necessario per un meccanismo di scorrimento o per una guarnizione per fluidi nel settore aerospaziale, comporta un costo superfluo.
Per ridurre il tempo di ciclo, specificare un raggio d’angolo leggermente superiore al raggio standard dell’utensile (ad esempio, specificare un angolo di R3,5 mm anziché R3,0 mm per una fresa a candela da 6 mm). Ciò consente all’utensile di scorrere agevolmente lungo l’angolo senza doversi arrestare per ruotare. Se un componente squadrato deve inserirsi nella cavità, utilizzare smussature angolari a forma di “dog-bone” anziché richiedere un angolo di lavorazione acuto.
Tasche profonde
Una cavità diventa esponenzialmente più costosa quando la sua profondità supera di 3 o 4 volte il diametro dell'utensile necessario per asportare il materiale dagli angoli interni. Gli utensili a raggio d'azione esteso tendono a vibrare facilmente. Per ovviare a questo problema, gli operatori devono eseguire più passate superficiali, il che allunga notevolmente la durata del ciclo e aumenta il rischio di rottura dell'utensile.
Le officine meccaniche tengono attivamente conto di questo rischio di rottura degli utensili nel prezzo unitario. Per ridurre il preventivo, valuta se è possibile diminuire la profondità della cavità, allargare i raggi degli angoli interni per poter utilizzare uno stampo più spesso e rigido, oppure riprogettare la geometria come due componenti separati da assemblare tramite bulloni.
Fori e filettature
Attenersi alle dimensioni standard delle punte e dei maschi. Una dimensione del foro non standard costringe l'operatore a ricorrere all'interpolazione circolare con una fresa più piccola, operazione che richiede molto più tempo rispetto a una semplice fresatura a tuffo con una punta standard.
Per i fori filettati, occorre distinguere chiaramente tra la profondità di foratura e la lunghezza effettiva di innesto della filettatura. Una filettatura più profonda di 2,5-3 volte il diametro del foro raramente aumenta la resistenza di fissaggio; aumenta invece solo il rischio che il maschio si spezzi all’interno del pezzo. I fornitori applicano abitualmente un sovrapprezzo per questo rischio legato ai rottami, perché un rubinetto rotto nella fase finale comporta solitamente che l'intero pezzo venga scartato.
Per fori ciechi, lasciare sempre una zona libera non filettata nella parte inferiore (pari ad almeno la metà del diametro del foro) per consentire l’accumulo dei trucioli. La rimozione di questa semplice zona libera per i trucioli spesso costringe l’officina a maschiare manualmente le filettature, aumentando inutilmente i costi di manodopera.
Ridurre le operazioni di configurazione e migliorare la stabilità della lavorazione
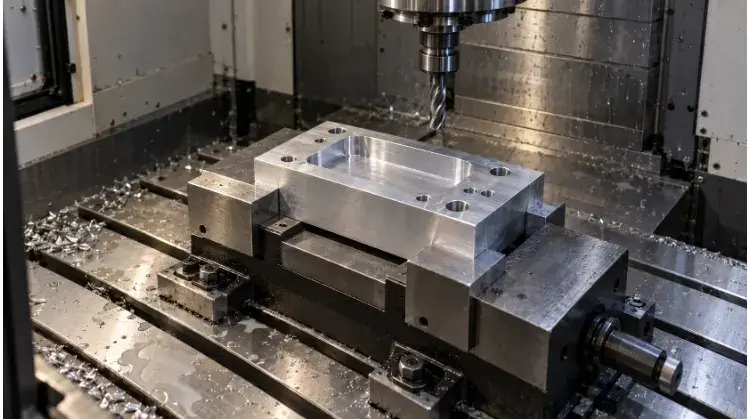
Ogni volta che un operatore deve aprire la morsa, ruotare il pezzo e reimpostare i punti di riferimento, i costi aumentano. Ogni regolazione manuale non solo comporta un aumento dei tempi di manodopera, ma comporta anche un rischio significativo: accumulo di tolleranze. Progettare componenti che siano stabili da impugnare e facili da lavorare con un numero ridotto di operazioni è uno dei modi più efficaci per contenere il costo finale e garantire la precisione dimensionale.
Istruzioni per la lavorazione
Verificate che il vostro pezzo non presenti fori laterali, elementi angolati e geometrie con sottosquadri. Ogni singola superficie che richiede una lavorazione comporta solitamente un’ulteriore regolazione dell’attrezzatura.
Il costo nascosto delle configurazioni multiple non è solo il tempo impiegato dall’operatore, ma anche la perdita di precisione. Se il disegno richiede una concentricità rigorosa o una posizione esatta tra due elementi, ma tali elementi vengono lavorati in configurazioni diverse, l’officina deve fare i conti con la deriva delle tolleranze.
Per garantire tale precisione anche in caso di rotazione del pezzo, il fornitore aumenterà notevolmente il prezzo per coprire il tasso di scarti previsto. Ove possibile, raggruppare le caratteristiche critiche e i fori di montaggio su un’unica faccia principale.
Serraggio e rigidità
Prima che un utensile possa tagliare il metallo, l'operatore deve poter fissare saldamente il materiale grezzo. I pezzi con profili esterni interamente curvi, pareti eccessivamente sottili o strutture esili vibrano durante la lavorazione.
Per evitare questo vibrazione, l'officina è costretta a realizzare ganasce morbide su misura oppure a far funzionare la macchina a velocità di avanzamento notevolmente ridotte. È possibile eliminare completamente questi costi legati alle attrezzature su misura discutendo tempestivamente le strategie di serraggio con il proprio fornitore.
Un espediente comune nel settore consiste nell'aggiungere un importo forfettario caratteristica sacrificale—come una linguetta di serraggio provvisoria o una base diritta da 2 mm—direttamente nel modello CAD. Ciò garantisce alla morsa standard una presa salda durante le fasi di taglio più impegnative, e la linguetta viene semplicemente rimossa nella fase finale.
Scelta della macchina
Non basate le vostre decisioni di approvvigionamento esclusivamente sulle tariffe orarie delle attrezzature. Il funzionamento di una fresatrice standard a 3 assi potrebbe costare $40 all’ora, mentre un centro di lavoro a 5 assi o un tornio-fresatrice potrebbe costare $120 all’ora.
Tuttavia, considerare solo la tariffa oraria è una trappola. Se un alloggiamento complesso richiede cinque configurazioni separate su una fresatrice a 3 assi più economica, il costo combinato della manodopera, dei tempi di configurazione e dei blocchi di fissaggio personalizzati supererà solitamente di gran lunga il costo di lavorazione su una macchina a 5 assi in grado di completare il pezzo in un'unica operazione (“done-in-one”). Valutate l’intero percorso di produzione — compresi i tempi di configurazione, le ore di taglio e l’affidabilità in termini di precisione — anziché limitarvi alla sola tariffa oraria.
| Contenuto | Informazioni sul processo |
| Problema originale | L'alloggiamento di un sensore ha richiesto 4 diverse configurazioni su una fresatrice a 3 assi, poiché le porte dei connettori erano distribuite su tre diverse pareti laterali. Il fondo arrotondato ha inoltre richiesto costose ganasce curve su misura per la morsa. |
| Modifica approvata | Ho spostato tutte le porte dei connettori sulla faccia superiore. Ho aggiunto al modello CAD una base piatta sacrificale diritta da 2 mm per consentire il serraggio con una morsa standard. |
| Impatto sui costi | Le operazioni di attrezzaggio sono passate da 4 a 2. I costi relativi agli attrezzi personalizzati sono stati eliminati. I costi totali di lavorazione e attrezzaggio sono diminuiti di circa 30%. |
| Convalida | Il volume della cavità interna, i punti di fissaggio dei sensori e l'ingombro complessivo sono rimasti pienamente funzionali e conformi alle specifiche richieste. |
Specifica solo la precisione necessaria per il tuo pezzo
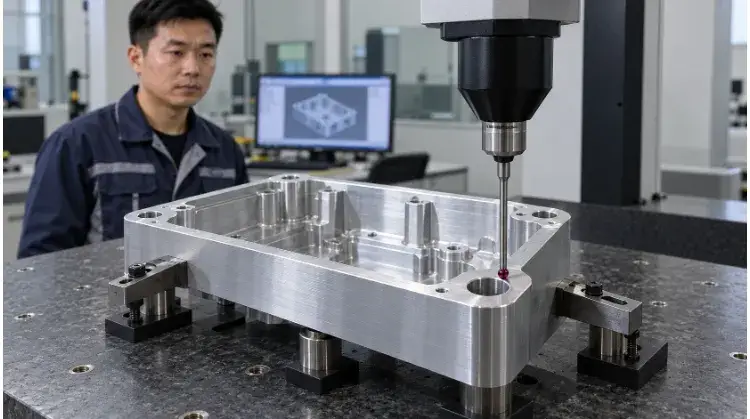
Specificare tolleranze e finiture eccessivamente rigorose è il modo più rapido per far lievitare il preventivo di una lavorazione CNC. Una precisione più elevata comporta passate di lavorazione più lente, frequenti cambi di utensile, misurazioni manuali costanti con la macchina di misura a coordinate (CMM) e margini di scarto più elevati.
Tolleranze funzionali
Non tutte le quote presenti nel disegno hanno la stessa importanza dal punto di vista funzionale. L’accoppiamento a pressione di un cuscinetto o la sede di un O-ring richiedono un rigoroso controllo geometrico; il profilo esterno di una staffa interna, invece, no.
Una trappola comune è la “tolleranza generale” indicata nel cartiglio del disegno. Se il tuo cartellino tecnico richiede una tolleranza globale di ±0,01 mm (0,0004″), le officine meccaniche più esperte ti risponderanno immediatamente con un “Nessun preventivo” oppure ti proporranno un “prezzo da far andare al diavolo” esorbitante, giusto per farti passare la giornata.
Per ottenere i prezzi migliori, applicate tolleranze strette esclusivamente alle superfici di accoppiamento funzionali. Per il resto del componente, affidatevi alle tolleranze standard (come quelle della norma ISO 2768-m). Suddividendo le tolleranze in zone, indicate all’officina esattamente dove è necessario rallentare, consentendole di lavorare il resto del pezzo alla massima velocità.
Ruvidità della superficie
I requisiti di rugosità superficiale (Ra) devono corrispondere direttamente all’applicazione. Una finitura liscia con Ra pari a 0,8 µm (32 µin) è fondamentale per le guarnizioni dinamiche o i componenti scorrevoli. Tuttavia, per ottenere questa finitura è necessario che la macchina esegua più passate sovrapposte con un avanzamento trasversale microscopico, il che moltiplica il tempo di lavorazione.
Per le superfici non a contatto o le aree strutturali interne, una finitura standard “al grezzo” (in genere intorno a Ra 3,2 µm o 125 µin) è perfetta e non comporta alcun costo aggiuntivo. Non applicare mai specifiche rigorose relative alla rugosità in modo generalizzato all’intero modello 3D.
Requisiti di finitura
Operazioni secondarie come la sabbiatura con microsfere, anodizzazione dura, o verniciatura a polvere allungare i tempi di consegna e introdurre costi minimi per lotto. Ma il vero costo nascosto in questo caso è mascheramento.
Se è necessario che alcune aree rimangano non rivestite — come i punti di messa a terra elettrica o i fori filettati con tolleranze ristrette —prima dell'immersione, il negozio deve applicare manualmente del nastro adesivo su misura oppure inserire singoli tappi in silicone in ogni singolo foro. Questo lavoro di preparazione manuale richiede sempre più tempo.
In alcuni casi, il costo della manodopera necessario per tappare manualmente 50 piccoli fori filettati supera il tempo effettivo di lavorazione CNC del pezzo. Se la mascheratura è inevitabile, raggruppare le aree non da placcare in un’unica zona geometrica semplice, anziché distribuirle su tutto il componente.
Infine, specificate sempre nella vostra richiesta di preventivo se si applicano le vostre tolleranze rigorose prima o dopo il trattamento superficiale. Finiture come l’anodizzazione dura possono aggiungere fino a 0,05 mm (0,002″) allo spessore della superficie del materiale, il che farebbe immediatamente uscire da specifica un foro con tolleranza stretta se non se ne tenesse conto durante la fase di lavorazione.
Scegliere materiali e scorte per ridurre il costo totale
La materia prima in sé rappresenta solitamente una percentuale del costo totale inferiore a quanto si aspetti la maggior parte degli ingegneri. Il vero impatto economico della scelta del materiale risiede nel modo in cui si comporta sul banco della macchina, nella quantità che viene trasformata in trucioli di scarto e nel fatto che le sue dimensioni iniziali costringano l’officina a eseguire operazioni di sgrossatura ad alto rischio.
Selezione del materiale
Non basare la scelta del materiale esclusivamente sul prezzo al chilogrammo. È necessario valutare le caratteristiche del materiale indice di lavorabilità.
Ad esempio, l’acciaio inossidabile 304 potrebbe sembrare una scelta robusta ed economica su un foglio di calcolo. Tuttavia, subisce rapidamente un indurimento per deformazione, consuma rapidamente gli utensili in carburo e costringe l’operatore a far funzionare il mandrino con avanzamenti e velocità notevolmente inferiori rispetto all’alluminio 6061 o all’ottone a lavorazione facile.
Definisci sempre per prime le specifiche tecniche di base (limite di snervamento, resistenza alla corrosione, temperatura di esercizio). Se un’alternativa altamente lavorabile soddisfa tali specifiche, proponi questa soluzione, ma assicurati che qualsiasi sostituzione del materiale sia formalmente approvata dal team tecnico e non sia semplicemente imposta dall’ufficio acquisti in base alla facilità di lavorazione.
Scorte e accantonamenti
Le officine meccaniche acquistano materie prime sotto forma di lamiere, barre e tubi in misure standard, sia frazionarie che metriche. Se il vostro pezzo ha uno spessore esatto di 51 mm, l’officina non può utilizzare una lamiera standard da 50 mm. Deve quindi ordinare materiale da 60 mm e dedicare costoso tempo di lavorazione alla fresatura di 9 mm di metallo massiccio.
Ma il tempo macchina sprecato non è nemmeno il problema più grave: lo è invece la deformazione del materiale. Quando si asportano in modo aggressivo spessi strati di materiale da un lato di una billetta, si liberano tensioni interne che fanno deformare il metallo come una banana.
Per mantenere il pezzo piatto, l’operatore deve asportare lentamente il materiale alternando i lati oppure ricorrere a costosi cicli di distensione termica. Ove possibile, progettate le dimensioni esterne massime in modo che rientrino comodamente nelle misure standard del materiale grezzo, lasciando solo un margine di 1-2 mm per una passata di rifinitura rapida e a basso stress.
Processi alternativi
A volte il modo migliore per ridurre i costi della lavorazione CNC è smettere di lavorare l'intero pezzo con il CNC. Asportare 80% da un blocco di alluminio per realizzare un involucro a pareti sottili rappresenta un uso incredibilmente inefficiente sia del materiale che del tempo di funzionamento del mandrino.
Valutare se il componente possa essere suddiviso. Spesso è possibile ricorrere a processi rapidi ed economici, come la lavorazione della lamiera, l’estrusione o la fusione, per la maggior parte del corpo del componente, ricorrendo alla lavorazione CNC solo per le interfacce specifiche che richiedono tolleranze rigorose. Valutare il costo totale, comprensivo di attrezzaggio, lavorazione primaria, lavorazione secondaria e assemblaggio finale.
| Contenuto | Informazioni sul processo |
| Problema originale | È stato progettato un involucro profondo per componenti elettronici da ricavare mediante fresatura da un blocco massiccio di alluminio 6061. Oltre 85% della billetta grezza sono stati asportati sotto forma di trucioli, con conseguente elevato spreco di materiale e alto rischio di deformazione delle pareti. |
| Modifica approvata | Noi di TZR abbiamo modificato il progetto optando per un telaio in lamiera di alluminio 5052 piegata. Solo la flangia anteriore di montaggio del sensore (che richiedeva una scanalatura per l’O-ring e fori a tolleranza stretta) è stata lavorata con macchine a controllo numerico (CNC), per poi essere rivettata al telaio in lamiera. |
| Impatto sui costi | Il tempo di ciclo della macchina è diminuito drasticamente. I costi delle materie prime sono diminuiti del 70%. Il costo unitario totale è stato ridotto di oltre 60%, anche tenendo conto della manodopera necessaria per l'assemblaggio. |
| Convalida | Il gruppo composto da due parti ha superato con successo i test di tenuta all'acqua IP67 richiesti e i punti di montaggio del circuito stampato interno sono rimasti entro le tolleranze funzionali necessarie. |
Ottimizzare le richieste di preventivo e pianificare gli ordini in modo più efficiente
Un preventivo elevato è spesso sintomo di informazioni mancanti. Quando un fornitore esamina una richiesta di preventivo incompleta, percepisce un margine di incertezza. Per tutelare i propri margini, applicherà automaticamente un premio di rischio a copertura di eventuali rilavorazioni, tolleranze presumibilmente strette e requisiti di finitura non specificati.
Compilare le richieste di preventivo
Eliminate le incertezze dalle vostre richieste di preventivo. Fornite fin dall’inizio un pacchetto completo di dati, in modo che l’officina possa calcolare i tempi di lavorazione esatti anziché basarsi sugli scenari peggiori. Una richiesta di preventivo completa deve includere: modelli CAD 3D e disegni PDF 2D coerenti, tipi specifici di materiale (con indicazione delle autorizzazioni alla sostituzione), quantità ordinate, zone di tolleranza definite, specifiche relative alla finitura superficiale e rapporti di ispezione richiesti.
Il Broker Premium: È importante sapere che molte piattaforme di produzione digitale con “preventivo immediato” fungono da intermediari. Esse affidano i vostri file a una rete nascosta di officine e applicano un ricarico algoritmico compreso tra 20% e 40%. Bypassare queste piattaforme intermediarie e comunicare direttamente con una fabbrica di prima mano è spesso il modo più veloce per recuperare immediatamente quel budget.
Chiedi sempre al tuo fornitore diretto di indicarti due prezzi: uno strettamente “Come disegnato”, e uno con “Suggerimenti del fornitore per la progettazione orientata alla fabbricazione (DFM).” Questo permette all'operatore di individuare con precisione quale elemento sta facendo lievitare il costo e ti offre la possibilità di modificarlo.
Dimensioni dei lotti
Poiché la programmazione CAM e l'allestimento della macchina sono costi fissi, ordinare un singolo prototipo comporta che quel singolo pezzo debba sostenere 100% del costo di allestimento. Man mano che si aumenta la dimensione del lotto, il costo di allestimento viene ammortizzato sull'intera produzione.
Tuttavia, la riduzione definitiva dei costi su larga scala deriva dall’automazione. Quando gli ordini raggiungono un certo volume (ad esempio, oltre 500 unità) e il processo di lavorazione è stabile, le fabbriche possono passare alla “lavorazione a macchina senza operai”. Grazie all’impiego di sistemi robotizzati di cambio pallet, le macchine possono funzionare in autonomia durante la notte.
Poiché il tasso di deprezzamento delle macchine durante le ore notturne è notevolmente inferiore alle tariffe orarie di manodopera diurne, il prezzo unitario diminuisce in modo sostanziale. Valuta la possibilità di stipulare ordini a forfait o di concordare consegne frazionate programmate con il tuo fornitore per sfruttare queste efficienze legate ai volumi senza dover mantenere scorte ingenti.
Pianificazione della produzione
Definire il progetto definitivo con largo anticipo e comunicare in modo chiaro con il proprio partner di produzione consente di evitare costose interruzioni. Ogni volta che un disegno viene modificato dopo l’avvio della produzione, l’officina deve riscrivere il programma CAM, modificare le attrezzature di fissaggio e, potenzialmente, scartare la materia prima già tagliata.
Per ordini regolari e ricorrenti, la programmazione, le attrezzature su misura e le procedure di controllo sono già definite. Stabilite canali di comunicazione chiari con il vostro fornitore per verificare le sue effettive capacità prima di effettuare l'ordine.
Lista di controllo per la comunicazione con i fornitori:
- La lavorazione la effettuate internamente o la affidate a terzi?
- Potete garantire la completa tracciabilità dei materiali e fornire i certificati di collaudo?
- Il vostro preventivo include espressamente la sbavatura, la mascheratura e l'imballaggio standard?
Lista di controllo per l'approvazione preventiva delle modifiche progettuali:
- Il progetto modificato soddisfa ancora tutti i requisiti funzionali e ambientali originari?
- Le quantità, i tipi di materiale, i termini di ispezione e i tempi di consegna sono identici sia nel preventivo originale che in quello aggiornato?
- I risparmi derivanti dalla riduzione della lavorazione CNC sono compensati da nuovi costi (ad esempio, manodopera aggiuntiva per l'assemblaggio, nuovi elementi di fissaggio o lavorazioni secondarie)?
- Il prototipo del primo articolo del progetto rivisto è stato sottoposto a validazione fisica prima di passare alla produzione in serie?
Inviateci i vostri file CAD, i disegni e la quantità ordinata. I nostri ingegneri possono analizzare i principali fattori di costo e proporre modifiche concrete da sottoporre alla vostra approvazione.