
 Russian
 English
 Spanish
 German
 Italian
 French

Наиболее эффективный способ снизить затраты на обработку с ЧПУ — сократить время цикла обработки и трудозатраты на наладку станка. Этого можно добиться за счет стандартизации внутренних радиусов, ослабления некритических допусков, отказа от глубоких карманов и выбора материалов, легко поддающихся механической обработке, что позволит обойтись без дорогостоящего специального инструмента.
Однако слепое применение этих принципов проектирования с учетом технологичности (DFM) не принесет результата. Анализируя тысячи запросов на предложение, поступающих с производственных цехов, мы видим, что инженеры часто идут на компромиссы при проектировании, которые на самом деле не оказывают существенного влияния на финансовые показатели.
Чтобы эффективно снизить стоимость заказа, сначала необходимо точно определить, что именно делает вашу конкретную деталь дорогостоящей. Воспользуйтесь этой краткой справочной таблицей, чтобы выявить основные факторы, влияющие на стоимость, прежде чем вносить изменения в файлы CAD:
| Типичная ситуация | Что следует проверить в первую очередь |
| Высокая удельная стоимость прототипов | Время, затрачиваемое на ЧПУ-программирование, настройку зажимных приспособлений и контроль первого изделия. |
| Наличие нескольких глубоких углублений или острых внутренних углов | Диаметр инструмента, увеличенный радиус действия инструмента и низкая скорость съема материала. |
| Требуется обработка с нескольких углов | Ориентация детали, основные установочные поверхности и количество переналадок. |
| По всему чертежу соблюдаются жесткие допуски | Функциональные допуски, требования к шероховатости поверхности и объем контроля. |
| Вырезается большой объём материала | Выбор типоразмера и альтернативные способы изготовления. |
| Частые срочные заказы или изменения в дизайне | Полнота данных в запросе предложений, доработка документов и графики поставки. |
Определите, что влияет на ваши затраты на обработку на станках с ЧПУ
Перестаньте исходить из того, что структура затрат для каждого проекта всегда одинакова. В зависимости от объема заказа и геометрии детали основную статью расходов может составлять время на настройку оборудования, время непосредственной резки или последующая обработка. Правильное определение статьи расходов позволит вам избежать внесения изменений в конструкцию, которые на самом деле не повлияют на финансовые показатели.
Программирование и настройка
Еще до того, как шпиндель начнет вращаться, инженер должен запрограммировать траектории движения инструмента (CAM), разработать или подобрать зажимные приспособления, задать смещения инструмента и провести контроль первого изделия для проверки размеров.
Расходы на наладку являются фиксированными затратами. Независимо от того, заказываете ли вы один прототип или партию из 500 штук, время на подготовку остается практически неизменным. При мелкосерийном производстве затраты на настройку и программирование часто составляют более 50% от цены за единицу. Сокращение количества уникальных настроек — за счет проектирования элементов, которые можно обрабатывать только в одном направлении, — является самым быстрым способом снизить затраты на изготовление прототипов.
Время обработки
Время обработки зависит от скорости съема материала, количества смен инструмента и скорости, с которой станок может безопасно выполнять резку.
Небольшая по размерам деталь не всегда дешева в обработке. Если компактная конструкция имеет глубокие и узкие каналы, оператору приходится использовать хрупкие микроинструменты с удлиненным вылетом. Чтобы предотвратить прогиб и вибрацию инструмента, скорость подачи необходимо значительно снизить — зачастую в 50% раз или даже больше. В итоге вы платите за дополнительные часы работы станка, независимо от габаритов детали.
Дополнительные операции
Этапы последующей обработки приводят к появлению отдельных стадий, связанных с дополнительными затратами. К ним относятся: ручная удаление заусенцев, термическая обработка, обработка поверхности (например, анодирование, гальваника или дробеструйная обработка), а также официальные метрологические отчеты (например, результаты контроля на координатно-измерительной машине).
Сравнивая предложения от разных поставщиков, уточняйте, что именно в них включено. Удивительно низкая цена может означать, что в предложение не включены обязательные сертификаты на материалы или предполагается базовая обработка «после механической обработки», что впоследствии приведет к скрытым затратам при необходимости соблюдения строгих допусков или применения индивидуальной маскировки.
Упрощение функций, увеличивающих время обработки на станках с ЧПУ
Конструктивные решения определяют, какими инструментами должен пользоваться станочник. Внося небольшие корректировки в геометрию, вы даете возможность цеху использовать более крупные стандартные инструменты, которые быстрее снимают материал и изнашиваются медленнее.
Внутренние углы
При проектировании внутренних полостей крайне важно проводить различие между вертикальными углами стенок и радиусами дна.
Вращающийся фрезерный инструмент, естественно, оставляет радиус на вертикальных внутренних углах. Требование получения идеально острого внутреннего угла под углом 90 градусов означает, что производственному предприятию придется перейти к медленной вторичной операции, такой как электроэрозионная резка проволокой или протягивание. Если этот острый угол не является строго необходимым для механизма скольжения или уплотнения, используемого в аэрокосмической отрасли, он приводит к ненужным затратам.
Чтобы сократить время цикла, задайте радиус угла, немного превышающий стандартный радиус инструмента (например, для торцевой фрезы диаметром 6 мм задайте угол R3,5 мм вместо R3,0 мм). Это позволит инструменту плавно скользить по углу, не останавливаясь для поворота. Если в полость необходимо установить деталь квадратной формы, используйте угловые скругления типа «dog-bone» вместо того, чтобы требовать обработки острого угла.
Богатые люди
Стоимость обработки кармана растёт экспоненциально, когда его глубина превышает 3–4 диаметра инструмента, необходимого для обработки его внутренних углов. Инструменты с увеличенным вылетом подвержены сильной вибрации. Чтобы противодействовать этому, операторы вынуждены выполнять множество мелких проходов, что значительно увеличивает время цикла и повышает риск поломки инструмента.
Механические цеха активно учитывают этот риск поломки инструмента при расчете цены за единицу. Чтобы снизить стоимость, рассмотрите возможность уменьшения глубины полости, увеличения радиусов внутренних углов для использования более толстого и жесткого инструмента или перепроектирования геометрии в виде двух отдельных деталей, соединяемых болтами.
Отверстия и резьба
Придерживайтесь стандартных размеров сверл и метчиков. Нестандартный размер отверстия вынуждает оператора использовать круговую интерполяцию с фрезой меньшего размера, что занимает значительно больше времени, чем простое погружение стандартным сверлом.
В случае резьбовых отверстий следует строго разграничивать глубину сверления и эффективную длину зацепления резьбы. Нарезание резьбы на глубину, превышающую 2,5–3 диаметра отверстия, редко приводит к увеличению прочности соединения; это лишь повышает риск заломления метчика внутри детали. Поставщики обычно взимают надбавку за этот риск, связанный с браком, поскольку поломка крана на заключительном этапе, как правило, приводит к тому, что изделие приходится списать.
Для глухие отверстия, всегда оставляйте в нижней части отверстия зону без резьбы (не менее половины диаметра отверстия), чтобы обеспечить отвод металлической стружки. Отсутствие этой простой зоны для отвода стружки зачастую вынуждает цех нарезать резьбу вручную, что неоправданно увеличивает затраты на рабочую силу.
Сокращение количества перенастроек и повышение стабильности обработки
Каждый раз, когда станочник вынужден открывать тиски, поворачивать деталь и заново устанавливать отсчетные точки, ваши затраты возрастают. Каждая ручная настройка не только увеличивает трудозатраты, но и создает значительный риск: суммирование допусков. Разработка деталей, которые удобно держать в руках и которые легко обрабатывать с минимальным количеством операций, — один из самых эффективных способов контролировать итоговую стоимость заказа и гарантировать точность размеров.
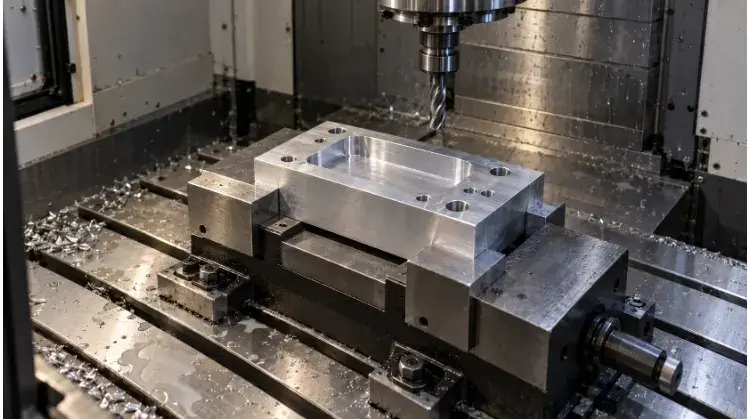
Направления обработки
Проверьте деталь на наличие боковых отверстий, наклонных элементов и подрезов. Каждая отдельная поверхность, требующая механической обработки, как правило, требует дополнительной настройки станка.
Скрытые издержки, связанные с многократной перенастройкой оборудования, заключаются не только в затратах времени оператора, но и в потере точности. Если чертеж требует строгой концентричности или точного расположения двух элементов, но эти элементы обрабатываются в ходе разных циклов, производственному цеху приходится бороться с отклонением от допуска.
Чтобы гарантировать такую же точность при переворачивании детали, поставщик значительно повысит цену, чтобы покрыть ожидаемый процент брака. По возможности следует объединить критически важные элементы и монтажные отверстия на одной основной поверхности.
Зажим и жесткость
Прежде чем инструмент сможет начать резать металл, оператору необходимо надежно закрепить заготовку. Детали с полностью изогнутым внешним профилем, чрезмерно тонкими стенками или тонкостенными конструкциями подвержены вибрации во время обработки.
Чтобы предотвратить этот дребезг, цеху приходится изготавливать специальные мягкие зажимные губки или работать на станке со значительно сниженной скоростью подачи. Вы можете полностью исключить эти затраты на изготовление специальных приспособлений, заранее обсудив стратегии зажима с вашим поставщиком.
Один из стандартных приёмов в этой отрасли — добавить фиксированную сумму жертвенный элемент—например, временный зажимной выступ или прямую основу толщиной 2 мм—непосредственно в вашу CAD-модель. Это обеспечивает стандартным тискам надежный захват во время операций глубокой резки, а на заключительном этапе выступ просто снимается фрезерованием.
Выбор оборудования
Не принимайте решения о выборе поставщика, ориентируясь исключительно на почасовую стоимость использования оборудования. Эксплуатация стандартного 3-осевого фрезерного станка может обходиться в $40 в час, тогда как 5-осевой обрабатывающий центр или фрезерно-токарный станок может стоить $120 в час.
Однако ориентироваться исключительно на почасовую ставку — это ловушка. Если для изготовления сложного корпуса требуется пять отдельных настроек на более дешевом 3-осевом фрезерном станке, совокупные затраты на ручной труд, время наладки и специальные зажимные приспособления, как правило, значительно превысят затраты на обработку на 5-осевом станке, который может изготовить деталь за одну операцию («done-in-one»). Оценивайте весь технологический процесс в целом — включая время наладки, время резки и надежность точности — а не только почасовую ставку.
| Содержание | Информация о процессе |
| Исходная задача | Корпус датчика требовал 4 различных настроек на 3-осевом фрезерном станке, поскольку разъёмы были распределены по трём разным боковым стенкам. Из-за закруглённого дна также потребовались дорогостоящие изготовленные на заказ изогнутые зажимные губки. |
| Утверждённое изменение | Все разъемные порты перенесены на верхнюю поверхность. В CAD-модель добавлено прямое плоское основание толщиной 2 мм, позволяющее зажимать деталь в стандартных тисках. |
| Влияние на затраты | Количество настроек сократилось с 4 до 2. Были устранены затраты на изготовление нестандартных приспособлений. Общие затраты на механическую обработку и настройку сократились примерно на 30%. |
| Проверка | Объем внутренней полости, точки крепления датчиков и габаритные размеры в целом сохранили свою функциональность и соответствовали требуемым техническим характеристикам. |
Укажите только ту точность, которая необходима для вашей детали
Завышение требований к допускам и качеству поверхности — это самый быстрый способ завысить стоимость заказа на обработку на станках с ЧПУ. Более высокие требования к точности влекут за собой более медленные проходы при обработке, частую смену инструмента, постоянные ручные измерения на координатно-измерительной машине (КИМ) и увеличение норм брака.
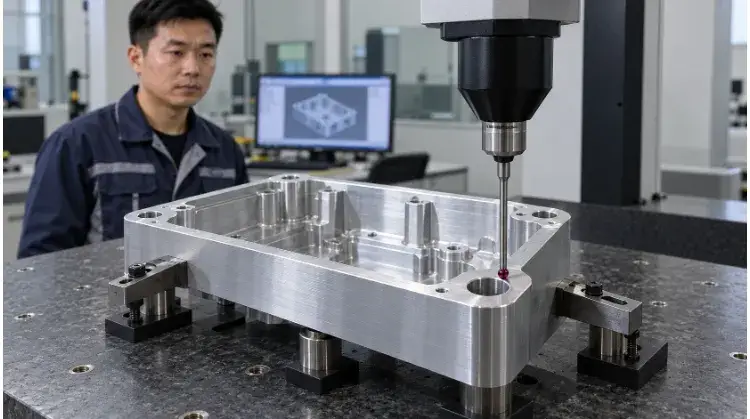
Функциональные допуски
Не все размеры на чертеже имеют одинаковую функциональную значимость. Прессовая посадка подшипника или паз для уплотнительного кольца требуют строгого контроля геометрии; внешний профиль внутреннего кронштейна — нет.
Распространенной ошибкой является указание «общей допуска» в титульном блоке чертежа. Если в вашем титульном блоке указано требование ±0,01 мм (0,0004 дюйма) для всех деталей, опытные механические мастерские либо сразу ответят «Цитата не предоставляется», либо назовут вам заоблачную «цену-на-отмашку», чтобы вы по-настоящему помучились.
Чтобы получить наиболее выгодные цены, строго придерживайтесь узких допусков для функциональных сопрягаемых поверхностей. Для остальной части детали используйте стандартные блочные допуски (например, ISO 2768-m). Разделив допуски на зоны, вы даете цеху четкий сигнал о том, где необходимо снизить скорость обработки, что позволит обрабатывать остальную часть детали с максимальной скоростью.
Шероховатость поверхности
Требования к шероховатости поверхности (Ra) должны непосредственно соответствовать условиям эксплуатации. Гладкая поверхность с показателем Ra 0,8 мкм (32 мкдюйма) имеет решающее значение для динамических уплотнений или скользящих деталей. Однако для достижения такой шероховатости необходимо выполнить несколько перекрывающихся проходов с микроскопическим шагом, что значительно увеличивает время обработки.
Для поверхностей, не вступающих в контакт, или внутренних конструктивных зон стандартная отделка «после механической обработки» (обычно около Ra 3,2 мкм или 125 мкдюймов) подходит идеально и не требует дополнительных затрат. Ни в коем случае не следует повсеместно применять строгие требования к шероховатости ко всей 3D-модели.
Требования к отделке
Вторичные операции, такие как дробеструйная обработка, твёрдое анодирование, или порошковое покрытие увеличить сроки выполнения заказов и ввести плату за минимальную партию. Но настоящие скрытые затраты в данном случае заключаются в маскировка.
Если вам необходимо, чтобы отдельные участки остались без покрытия — например, участки электрического заземления или резьбовые отверстия с узкими допусками, —Перед погружением в ванну в магазине необходимо вручную наклеить специальную малярную ленту или вставить отдельные силиконовые заглушки в каждое отверстие. Эти ручные подготовительные работы быстро накапливаются.
В некоторых случаях затраты на рабочую силу, связанные с ручной заделкой 50 небольших резьбовых отверстий, превышают фактическое время обработки детали на станке с ЧПУ. Если маскировка неизбежна, объедините незагальванизированные участки в одну простую геометрическую зону, а не распределяйте их по всей детали.
И, наконец, всегда уточняйте в запросе предложения, применяются ли ваши строгие допуски до или после обработка поверхности. Такие виды отделки, как твёрдое анодирование, могут увеличить толщину поверхности материала на 0,05 мм (0,002 дюйма), что мгновенно выведет отверстие с узким допуском за пределы допуска, если это не будет учтено на этапе механической обработки.
Выбирайте материалы и запасы, чтобы снизить общую стоимость
Само сырье, как правило, составляет меньшую долю в общей стоимости заказа, чем ожидают большинство инженеров. Истинное финансовое влияние выбора материала заключается в том, как он ведет себя на станине станка, какая его часть превращается в отходы, а также в том, вынуждают ли его исходные размеры цех выполнять высокорисковые операции черновой обработки.
Выбор материала
Не следует выбирать материал, ориентируясь исключительно на цену за килограмм. Необходимо оценить свойства материала класс обрабатываемости.
Например, нержавеющая сталь марки 304 на бумаге может показаться прочным и экономичным выбором. Однако она быстро подвергается упрочнению при обработке, приводит к быстрому износу твердосплавных инструментов и вынуждает оператора-токаря работать со значительно более низкими скоростями подачи и вращения шпинделя по сравнению с алюминием марки 6061 или легкообрабатываемой латунью.
Всегда сначала определяйте базовые технические требования (предел текучести, коррозионная стойкость, рабочая температура). Если альтернативный материал, обладающий высокой обрабатываемостью, соответствует этим требованиям, предлагайте его — но убедитесь, что любая замена материала официально одобрена инженерной командой, а не просто продиктована отделом закупок исходя из простоты обработки.
Запасы и резервы
Механические цеха закупают сырьё в виде листов, прутков и труб стандартных размеров, указанных в дробных или метрических единицах. Если толщина вашей детали составляет ровно 51 мм, цех не сможет использовать стандартный лист толщиной 50 мм. Ему придётся заказать заготовку толщиной 60 мм и потратить дорогостоящее время на фрезеровку 9 мм сплошного металла.
Но потерянное время работы станка — это еще не самая большая проблема; главная проблема — деформация материала. Когда вы интенсивно снимаете толстые слои материала с одной стороны заготовки, вы снимаете внутренние напряжения, в результате чего металл деформируется, принимая форму банана.
Чтобы деталь оставалась плоской, оператор станка должен постепенно снимать материал с поочередных сторон или применять дорогостоящие циклы термической разгрузки напряжений. По возможности разрабатывайте максимальные наружные размеры так, чтобы они удобно укладывались в рамки стандартных размеров заготовок, оставляя припуск всего 1–2 мм для быстрого финишного прохода с минимальной нагрузкой.
Альтернативные процессы
Иногда лучший способ сократить затраты на обработку с ЧПУ — это отказаться от обработки всей детали на станке с ЧПУ. Вырезание 80% из алюминиевого блока для изготовления тонкостенного корпуса — это невероятно неэффективное использование как материала, так и времени работы шпинделя.
Оцените, можно ли разделить деталь на несколько частей. Зачастую для изготовления основной части корпуса можно использовать быстрые и экономичные процессы, такие как штамповка листового металла, экструзия или литье, а обработку на станках с ЧПУ применять только для конкретных соединительных поверхностей, требующих соблюдения строгих допусков. Оцените общую стоимость, включая наладку, первичное изготовление, вторичную механическую обработку и окончательную сборку.
| Содержание | Информация о процессе |
| Исходная задача | Был разработан корпус для глубокоупакованной электроники, предназначенный для фрезерования из цельного блока алюминия марки 6061. Более 85% исходной заготовки было удалено в виде стружки, что привело к значительным отходам материала и высокому риску деформации стенок. |
| Утверждённое изменение | В компании TZR мы перешли на конструкцию с корпусом из гнутого листового алюминия марки 5052. Только передний фланец для крепления датчика (требующий наличия канавки для уплотнительного кольца и отверстий с узкими допусками) был изготовлен на станке с ЧПУ, а затем приклепан к листовому шасси. |
| Влияние на затраты | Время цикла работы станка резко сократилось. Затраты на сырье снизились на 70%. Общая себестоимость единицы продукции сократилась более чем на 60%, даже с учетом затрат на монтажные работы. |
| Проверка | Двухкомпонентная сборка успешно прошла обязательные испытания на защиту от проникновения воды по стандарту IP67, а внутренние точки крепления печатной платы остались в пределах необходимых функциональных допусков. |
Оптимизируйте запросы на предложения и более эффективно планируйте заказы
Высокая цена в предложении зачастую свидетельствует об отсутствии необходимой информации. Когда поставщик рассматривает неполный запрос на предложение, он видит в этом неопределенность. Чтобы защитить свою прибыль, он автоматически начисляет надбавку за риск, призванную покрыть расходы на возможную доработку, предполагаемые жесткие допуски и неуказанные требования к отделке.
Заполнить запросы на предложение
Исключите догадки из ваших запросов на предложение. Предоставьте заранее полный пакет данных, чтобы производственное предприятие могло рассчитать точное время выполнения заказа, а не исходить из наихудших сценариев. Полный запрос предложений должен включать: согласованные 3D-модели CAD и 2D-чертежи в формате PDF, конкретные марки материалов (с указанием разрешений на замену), объемы заказа, определённые зоны допусков, спецификации качества поверхности и необходимые протоколы контроля.
Пакет «Брокер Премиум»: Имейте в виду, что многие цифровые производственные платформы с «мгновенным расчетом стоимости» действуют как посредники. Они передают ваши файлы скрытой сети мастерских и применяют алгоритмическую наценку в размере от 20% до 40%. Обход этих посреднических платформ и прямое общение с производственным предприятием-источником зачастую является самым быстрым способом мгновенно сэкономить эти средства.
Всегда просите своего непосредственного поставщика указать две цены: одну строго «Как нарисовано», и один с «Рекомендации поставщика по DFM». Это дает возможность оператору точно указать, какой именно элемент приводит к увеличению затрат, и позволяет вам скорректировать его.
Размеры партий
Поскольку программирование ЧПУ и настройка станка относятся к категории постоянных затрат, при заказе одного прототипа на эту единственную деталь приходится покрывать 100% затрат на настройку. По мере увеличения объема партии затраты на настройку распределяются на весь тираж.
Однако в конечном счёте сокращение затрат в больших масштабах достигается за счёт автоматизации. Когда объём заказов достигает определённого уровня (например, 500 и более единиц) и процесс обработки становится стабильным, заводы могут перейти на «автоматизированную обработку без участия оператора». Благодаря использованию роботизированных устройств смены поддонов станки могут работать в ночное время без участия оператора.
Поскольку ставка амортизации оборудования в ночное время значительно ниже, чем ставки оплаты труда в дневное время, ваша удельная цена существенно снижается. Обсудите с поставщиком возможность заключения рамочных заказов или плановых поэтапных поставок, чтобы воспользоваться этими преимуществами, связанными с объемом закупок, без необходимости содержания огромных запасов.
Планирование производства
Своевременное утверждение окончательного проекта и четкое взаимодействие с партнером-производителем позволяют избежать дорогостоящих задержек. Каждый раз, когда чертеж корректируется после начала производства, производственному цеху приходится переписывать программу ЧПУ, модифицировать зажимные приспособления и, возможно, браковать уже разрезанное сырье.
В случае стабильных, повторяющихся заказов программы, специальные приспособления и процедуры контроля уже налажены. Установите четкие каналы связи с поставщиком, чтобы убедиться в его реальных возможностях перед размещением заказа.
Контрольный список по взаимодействию с поставщиками:
- Вы выполняете эту обработку на собственном производстве или прибегаете к услугам сторонних подрядчиков?
- Можете ли вы обеспечить полную прослеживаемость материалов и предоставить сертификаты контроля качества?
- Включены ли в вашу смету работы по удалению заусенцев, маскировке и стандартной упаковке?
Контрольный список для предварительного утверждения изменений в проекте:
- Соответствует ли модифицированная конструкция по-прежнему всем первоначальным функциональным и экологическим требованиям?
- Совпадают ли количества, марки материалов, условия контроля качества и графики поставок в исходном и пересмотренном предложениях?
- Компенсируются ли экономия, полученная за счет сокращения объема обработки на станках с ЧПУ, новыми затратами (например, дополнительными затратами на сборку, новыми крепежными элементами или вторичной обработкой)?
- Был ли прототип первой детали, изготовленный по обновленной конструкции, подвергнут физической проверке перед запуском в серийное производство?
Пришлите нам свои CAD-файлы, чертежи и укажите количество для заказа. Наши инженеры могут проанализировать основные факторы, влияющие на затраты, и предложить практические изменения для вашего утверждения.