
 German
 English
 Spanish
 Russian
 Italian
 French

Der effektivste Weg, die Kosten für die CNC-Bearbeitung zu senken, besteht darin, die Maschinenzykluszeit und den Rüstaufwand zu minimieren. Dies lässt sich erreichen, indem man Innenradien standardisiert, nicht kritische Toleranzen lockert, tiefe Taschen vermeidet und gut zerspanbare Werkstoffe wählt, um teure Sonderwerkzeuge zu vermeiden.
Eine blinde Anwendung dieser DFM-Grundsätze (Design for Manufacturability) wird jedoch nicht funktionieren. Bei der Durchsicht Tausender Angebotsanfragen in der Fertigung stellen wir fest, dass Ingenieure häufig Kompromisse beim Design eingehen, die sich finanziell kaum auszahlen.
Um Ihr Angebot effektiv zu senken, müssen Sie zunächst genau ermitteln, was Ihr spezifisches Bauteil so teuer macht. Nutzen Sie diese Übersichtstabelle, um Ihre wichtigsten Kostenfaktoren zu identifizieren, bevor Sie Ihre CAD-Dateien anpassen:
| Häufige Situation | Was Sie zuerst überprüfen sollten |
| Hoher Stückpreis für Prototypen | CAM-Programmierung, Einrichtung der Werkstückspannung und Zeit für die Erstmusterprüfung. |
| Mehrere tiefe Vertiefungen oder scharfe Innenkanten | Werkzeugdurchmesser, erweiterte Reichweite des Werkzeugs und geringe Zerspanungsleistungen. |
| Erfordert die Bearbeitung aus mehreren Winkeln | Ausrichtung der Teile, primäre Passflächen und die Anzahl der Rüstvorgänge. |
| Enge Toleranzen, die für die gesamte Zeichnung gelten | Funktionale Toleranzen, Anforderungen an die Oberflächenrauheit und Prüfumfang. |
| Es wird eine große Menge Material abgetragen | Auswahl der Lagergrößen und alternative Fertigungsverfahren. |
| Häufige Eilaufträge oder Designänderungen | Vollständigkeit der Angebotsanfragedaten, Fertigstellung der Dateien und Liefertermine. |
Ermitteln Sie, welche Faktoren Ihre CNC-Bearbeitungskosten beeinflussen
Gehen Sie nicht mehr davon aus, dass sich die Kostenaufschlüsselung bei jedem Projekt gleich darstellt. Je nach Auftragsvolumen und Teilegeometrie können die größten Kosten durch die Rüstzeit, die eigentliche Bearbeitungszeit oder die Nachbearbeitung entstehen. Wenn Sie den richtigen Kostenfaktor identifizieren, vermeiden Sie Konstruktionsänderungen, die sich finanziell kaum auswirken.
Programmierung und Einrichtung
Noch bevor sich eine Spindel überhaupt dreht, muss ein Ingenieur die Werkzeugwege programmieren (CAM), Spannvorrichtungen entwerfen oder zuweisen, Werkzeugversätze einstellen und eine Erstmusterprüfung durchführen, um die Maße zu überprüfen.
Dieser Rüstaufwand ist ein Fixkostenposten. Unabhängig davon, ob Sie einen Prototyp oder eine Charge von 500 Stück bestellen, bleibt die Vorbereitungszeit weitgehend gleich. Bei Kleinserien machen Rüst- und Programmieraufwand oft mehr als 50% des Stückpreises aus. Die Reduzierung der Anzahl individueller Rüstvorgänge – durch die Konstruktion von Merkmalen, die aus einer einzigen Richtung bearbeitet werden können – ist der schnellste Weg, um die Prototypenkosten zu senken.
Bearbeitungszeit
Die Bearbeitungszeit hängt von der Zerspanungsleistung, der Anzahl der Werkzeugwechsel und der Geschwindigkeit ab, mit der die Maschine sicher zerspanen kann.
Ein physisch kleines Bauteil ist nicht automatisch kostengünstig zu bearbeiten. Wenn eine kompakte Konstruktion tiefe, schmale Kanäle aufweist, muss der Bediener empfindliche Mikrowerkzeuge mit großer Reichweite einsetzen. Um ein Durchbiegen und Flattern der Werkzeuge zu verhindern, müssen die Vorschubgeschwindigkeiten drastisch reduziert werden – oft um 50% oder mehr. Letztendlich zahlen Sie für die verlängerten Maschinenbetriebszeiten, unabhängig von der Grundfläche des Bauteils.
Weitere Vorgänge
Nachbearbeitungsschritte verursachen zusätzliche Kosten. Dazu gehören manuelles Entgraten, Wärmebehandlung, Oberflächenveredelung (wie Eloxieren, Galvanisieren oder Perlstrahlen) sowie formelle messtechnische Berichte (wie z. B. KMG-Prüfungen).
Wenn Sie Angebote verschiedener Anbieter vergleichen, prüfen Sie genau, was tatsächlich darin enthalten ist. Ein überraschend günstiges Angebot könnte beispielsweise vorgeschriebene Materialzertifikate ausschließen oder von einer einfachen „bearbeiteten“ Oberflächenbeschaffenheit ausgehen, was später zu versteckten Kosten führen kann, wenn strenge Toleranzen oder eine maßgeschneiderte Abdeckung erforderlich sind.
Funktionen vereinfachen, die die Bearbeitungszeit bei der CNC-Bearbeitung verlängern
Die Konstruktionsentscheidungen bestimmen, welche Werkzeuge ein Zerspaner verwenden muss. Durch geringfügige Anpassungen der Geometrie ermöglicht man es der Werkstatt, größere Standardwerkzeuge einzusetzen, die Material schneller abtragen und sich langsamer abnutzen.
Innenecken
Bei der Konstruktion von Innenhohlräumen ist es entscheidend, zwischen vertikalen Wandecken und Bodenradien zu unterscheiden.
Ein rotierendes Fräswerkzeug hinterlässt an senkrechten Innenecken naturgemäß einen Radius. Die Anforderung einer perfekt scharfen 90-Grad-Innenecke bedeutet, dass der Betrieb auf einen langsamen Folgevorgang wie Draht-EDM oder Räumen umsteigen muss. Sofern diese scharfe Ecke nicht zwingend für einen Gleitmechanismus oder eine Dichtung für Luft- und Raumfahrtflüssigkeiten erforderlich ist, verursacht sie unnötige Kosten.
Um die Zykluszeit zu verkürzen, legen Sie einen Eckenradius fest, der etwas größer ist als der Standard-Werkzeugradius (legen Sie beispielsweise für einen 6-mm-Schaftfräser einen Eckenradius von R3,5 mm anstelle von R3,0 mm fest). Dadurch kann das Werkzeug sanft durch die Ecke gleiten, ohne zum Schwenken anzuhalten. Wenn ein quadratisches Bauteil in den Hohlraum passen muss, verwenden Sie „Dog-Bone“-Eckenausrundungen, anstatt einen scharf bearbeiteten Winkel zu verlangen.
Tiefe Taschen
Eine Tasche wird exponentiell teurer, wenn ihre Tiefe das 3- bis 4-fache des Durchmessers des Werkzeugs überschreitet, das zum Zerspanen ihrer Innenecken benötigt wird. Werkzeuge mit großer Reichweite neigen zu starken Vibrationen. Um dem entgegenzuwirken, müssen die Zerspaner mehrere flache Züge ausführen, was die Zykluszeit erheblich verlängert und das Risiko eines Werkzeugbruchs erhöht.
Maschinenbauunternehmen berücksichtigen dieses Risiko eines Werkzeugbruchs aktiv in Ihrem Stückpreis. Um das Angebot zu senken, prüfen Sie, ob Sie die Hohlraumtiefe verringern, die Innenradien vergrößern können, um ein dickeres, steiferes Werkzeug zu ermöglichen, oder die Geometrie als zwei separate, miteinander verschraubte Bauteile neu gestalten können.
Löcher und Gewinde
Halten Sie sich an die Standardgrößen für Bohrer und Gewindebohrer. Eine nicht standardmäßige Lochgröße zwingt den Zerspaner dazu, eine Kreisinterpolation mit einem kleineren Schaftfräser zu verwenden, was deutlich länger dauert als ein einfacher Einstich mit einem Standardbohrer.
Bei Gewindebohrungen ist die Bohrtiefe strikt von der wirksamen Gewindeeingriffslänge zu unterscheiden. Ein Gewinde, das tiefer als das 2,5- bis 3-fache des Lochdurchmessers reicht, erhöht selten die Befestigungsfestigkeit; es erhöht lediglich das Risiko, dass ein Gewindebohrer im Werkstück abbricht. Lieferanten berechnen für dieses Schrottrisiko regelmäßig einen Aufschlag., denn ein gebrochener Gewindebohrer in der Endphase bedeutet in der Regel, dass das gesamte Teil verschrottet wird.
Für Sacklochbohrungen, lassen Sie unten immer einen gewindefreien Freiraum (mindestens die Hälfte des Lochdurchmessers), damit sich Metallspäne ansammeln können. Das Weglassen dieses einfachen Spänefreiraums zwingt die Werkstatt oft dazu, die Gewinde manuell zu schneiden, was die Arbeitskosten unnötig in die Höhe treibt.
Rüstzeiten reduzieren und die Bearbeitungsstabilität verbessern
Jedes Mal, wenn ein Zerspaner den Schraubstock öffnen, das Werkstück drehen und die Bezugspunkte neu einstellen muss, steigen Ihre Kosten. Jede manuelle Einrichtung verursacht nicht nur zusätzlichen Arbeitsaufwand, sondern birgt auch ein erhebliches Risiko: Toleranzkumulierung. Die Konstruktion von Bauteilen, die sich stabil halten lassen und in wenigen Arbeitsschritten leicht zu bearbeiten sind, ist eine der effektivsten Methoden, um die Höhe Ihres endgültigen Angebots zu kontrollieren und die Maßgenauigkeit zu gewährleisten.
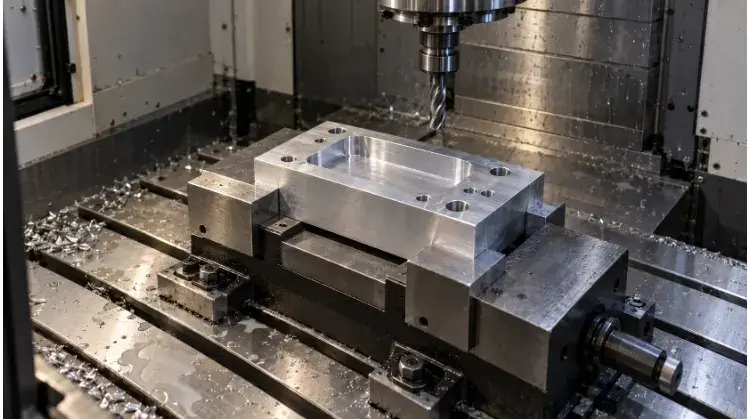
Bearbeitungshinweise
Überprüfen Sie Ihr Bauteil auf seitliche Bohrungen, schräge Elemente und Hinterschneidungen. Jede einzelne Fläche, die bearbeitet werden muss, erfordert in der Regel eine zusätzliche Einrichtung.
Die versteckten Kosten mehrerer Rüstvorgänge bestehen nicht nur in der Zeit, die der Bediener aufwendet, sondern auch im Verlust an Präzision. Wenn Ihre Zeichnung eine strenge Konzentrizität oder eine exakte Positionierung zwischen zwei Merkmalen vorschreibt, diese Merkmale jedoch in unterschiedlichen Rüstvorgängen bearbeitet werden, muss die Werkstatt gegen Toleranzabweichungen ankämpfen.
Um diese Präzision auch beim Drehen des Werkstücks zu gewährleisten, wird der Lieferant den Preis drastisch erhöhen, um die zu erwartende Ausschussquote auszugleichen. Soweit möglich, sollten kritische Merkmale und Befestigungsbohrungen auf einer einzigen Hauptfläche zusammengefasst werden.
Spannung und Steifigkeit
Bevor ein Werkzeug Metall schneiden kann, muss der Zerspaner das Rohmaterial zuverlässig festspannen. Teile mit vollständig gekrümmten Außenprofilen, übermäßig dünnen Wänden oder schlanken Strukturen vibrieren während der Bearbeitung.
Um dieses Flattern zu verhindern, ist die Werkstatt gezwungen, maßgefertigte weiche Spannbacken zu fertigen oder die Maschine mit stark reduzierten Vorschubgeschwindigkeiten zu betreiben. Sie können diese Kosten für maßgefertigte Spannvorrichtungen vollständig vermeiden, indem Sie die Spannstrategien frühzeitig mit Ihrem Lieferanten besprechen.
Ein gängiger Trick in der Branche ist es, einen Pauschalbetrag hinzuzufügen Opfermerkmal—wie beispielsweise eine provisorische Klemmlasche oder eine gerade 2-mm-Grundfläche—direkt in Ihr CAD-Modell ein. Dadurch erhält der Standard-Schraubstock während der Phasen mit hoher Zerspanungsleistung einen festen Halt, und die Lasche wird im letzten Schritt einfach abgefräst.
Maschinenauswahl
Treffen Sie Ihre Beschaffungsentscheidungen nicht ausschließlich auf der Grundlage der Stundenkosten für Maschinen. Der Betrieb einer herkömmlichen 3-Achsen-Fräsmaschine kostet möglicherweise $40 pro Stunde, während ein 5-Achsen-Bearbeitungszentrum oder eine Fräs-Dreh-Kombimaschine $120 pro Stunde kosten kann.
Es ist jedoch eine Falle, nur den Stundensatz zu betrachten. Wenn ein komplexes Gehäuse fünf separate Rüstvorgänge auf einer kostengünstigeren 3-Achs-Fräsmaschine erfordert, übersteigen die Gesamtkosten für manuelle Arbeit, Rüstzeit und maßgefertigte Spannvorrichtungen in der Regel bei weitem die Kosten für die Bearbeitung auf einer 5-Achs-Maschine, die das Teil in einem einzigen Arbeitsgang fertigstellen kann („Done-in-One“). Bewerten Sie den gesamten Fertigungsablauf – einschließlich Rüstzeit, Bearbeitungszeit und Präzisionszuverlässigkeit – und nicht nur den Stundensatz.
| Inhalt | Prozessinformationen |
| Ursprüngliches Problem | Für ein Sensorgehäuse waren vier unterschiedliche Aufspannungen auf einer 3-Achsen-Fräsmaschine erforderlich, da die Anschlussöffnungen auf drei verschiedene Seitenwände verteilt waren. Der abgerundete Boden erforderte zudem teure, speziell angefertigte, gebogene Spannbacken. |
| Genehmigte Änderung | Alle Anschlussbuchsen wurden auf die Oberseite verlegt. Dem CAD-Modell wurde eine gerade, 2 mm dicke, flache Auflagestücke hinzugefügt, um die Befestigung in einem Standard-Schraubstock zu ermöglichen. |
| Auswirkungen auf die Kosten | Die Anzahl der Rüstvorgänge sank von 4 auf 2. Die Kosten für kundenspezifische Vorrichtungen entfielen. Die Gesamtkosten für Bearbeitung und Rüstung sanken um etwa 30%. |
| Validierung | Das Volumen des Innenraums, die Befestigungspunkte für die Sensoren und die Gesamtabmessungen blieben voll funktionsfähig und entsprachen weiterhin den geforderten Spezifikationen. |
Geben Sie nur die Genauigkeit an, die Ihr Bauteil benötigt
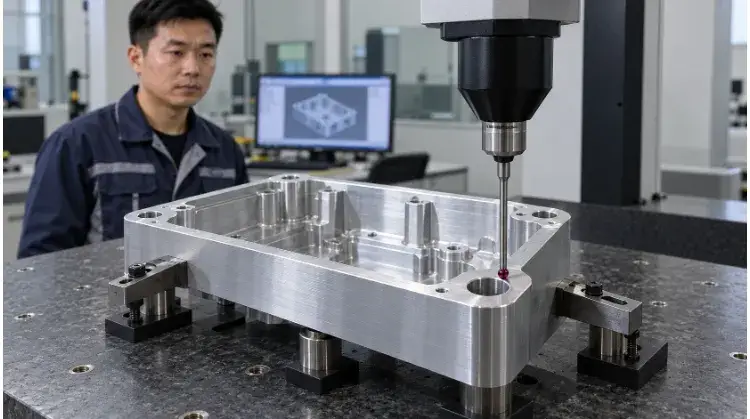
Die Festlegung zu enger Toleranzen und Oberflächenqualitäten ist der schnellste Weg, um ein CNC-Angebot in die Höhe zu treiben. Eine höhere Präzision erfordert langsamere Bearbeitungsdurchläufe, häufige Werkzeugwechsel, ständige manuelle CMM-Messungen und höhere Ausschusszulagen.
Funktionale Toleranzen
Nicht jede Abmessung in Ihrer Zeichnung hat die gleiche funktionale Bedeutung. Eine Presspassung für ein Lager oder eine O-Ring-Nut erfordert eine strenge geometrische Kontrolle; das Außenprofil einer inneren Halterung hingegen nicht.
Eine häufige Falle ist die „pauschale Toleranz“ im Titelblock der Zeichnung. Wenn Ihr Titelblock eine Toleranz von ±0,01 mm (0,0004″) für alle Teile vorschreibt, werden erfahrene Maschinenbaubetriebe entweder sofort mit „Kein Angebot“ antworten oder Ihnen einen exorbitanten „F-U-Preis“ in Rechnung stellen, damit sich der Ärger für sie lohnt.
Um die besten Preise zu erzielen, sollten Sie bei funktionalen Passflächen strenge Toleranzen einhalten. Für den Rest des Bauteils sollten Sie sich auf Standard-Block-Toleranzen (wie z. B. ISO 2768-m) verlassen. Durch die Einteilung Ihrer Toleranzen in Zonen signalisieren Sie der Fertigung genau, an welchen Stellen sie langsamer arbeiten muss, sodass der Rest des Teils mit maximaler Geschwindigkeit bearbeitet werden kann.
Oberflächenrauhigkeit
Die Anforderungen an die Oberflächenrauheit (Ra) sollten direkt auf die jeweilige Anwendung abgestimmt sein. Eine glatte Oberfläche mit einem Ra-Wert von 0,8 µm (32 µin) ist für dynamische Dichtungen oder Gleitkomponenten von entscheidender Bedeutung. Um diese Oberflächenqualität zu erreichen, muss die Maschine jedoch mehrere überlappende Durchgänge mit einem mikroskopisch kleinen Schrittabstand ausführen, was die Bearbeitungszeit vervielfacht.
Für nicht berührte Oberflächen oder innere Strukturbereiche eignet sich eine Standard-Oberflächenbeschaffenheit „im Bearbeitungszustand“ (in der Regel etwa Ra 3,2 µm oder 125 µin) perfekt und verursacht keine zusätzlichen Kosten. Legen Sie niemals pauschal strenge Rauheitsvorgaben für das gesamte 3D-Modell fest.
Anforderungen an die Endbearbeitung
Nachbearbeitungsvorgänge wie das Perlenstrahlen, Hartanodisierung, oder Pulverbeschichtung die Vorlaufzeiten verlängern und Mindestmengengebühren einführen. Doch die eigentlichen versteckten Kosten bestehen hier darin, dass Maskierung.
Falls bestimmte Bereiche unbeschichtet bleiben sollen – wie beispielsweise elektrische Erdungsflächen oder Gewindebohrungen mit engen Toleranzen –Die Werkstatt muss vor dem Eintauchen jedes einzelne Loch manuell mit speziell angefertigtem Abdeckband abkleben oder einzelne Silikonstopfen einsetzen. Diese manuellen Vorbereitungsarbeiten summieren sich schnell.
In manchen Fällen übersteigen die Arbeitskosten für das manuelle Verstopfen von 50 kleinen Gewindebohrungen die tatsächliche CNC-Bearbeitungszeit des Bauteils. Wenn das Abdecken unvermeidbar ist, sollten die nicht zu beschichtenden Bereiche in einer einzigen einfachen geometrischen Zone zusammengefasst werden, anstatt sie über das gesamte Bauteil zu verteilen.
Geben Sie schließlich in Ihrer Angebotsanfrage stets an, ob Ihre strengen Toleranzen gelten. vor oder nach die Oberflächenbehandlung. Oberflächenbehandlungen wie das Harteloxieren können die Materialoberfläche um bis zu 0,05 mm (0,002″) verdicken, was eine Bohrung mit engen Toleranzen sofort außerhalb der Spezifikation bringt, wenn dies bei der Bearbeitung nicht berücksichtigt wird.
Wählen Sie Materialien und Lagerbestände so aus, dass die Gesamtkosten sinken
Der Rohstoff selbst macht in der Regel einen geringeren Anteil am Gesamtkostenvoranschlag aus, als die meisten Ingenieure erwarten. Die tatsächlichen finanziellen Auswirkungen Ihrer Materialwahl hängen davon ab, wie sich das Material auf dem Maschinenbett verhält, wie viel davon zu Spänen wird und ob seine Ausgangsabmessungen die Werkstatt dazu zwingen, risikoreiche Schruppbearbeitungen durchzuführen.
Auswahl des Materials
Lassen Sie sich bei der Materialauswahl nicht ausschließlich vom Preis pro Kilogramm leiten. Sie müssen die Eigenschaften des Materials Bewertung der Bearbeitbarkeit.
So mag beispielsweise Edelstahl 304 in einer Tabellenkalkulation als robuste und kostengünstige Wahl erscheinen. Allerdings kommt es schnell zur Kaltverfestigung, führt zu einem raschen Verschleiß von Hartmetallwerkzeugen und zwingt den Zerspaner dazu, die Spindel mit deutlich langsameren Vorschüben und Drehzahlen zu betreiben als bei Aluminium 6061 oder leicht zerspanbarem Messing.
Legen Sie stets zuerst Ihre grundlegenden technischen Anforderungen fest (Streckgrenze, Korrosionsbeständigkeit, Betriebstemperatur). Wenn eine gut zerspanbare Alternative diese Spezifikationen erfüllt, schlagen Sie diese vor – stellen Sie jedoch sicher, dass jeder Materialwechsel offiziell vom Ingenieurteam genehmigt wird und nicht lediglich von der Einkaufsabteilung aufgrund der einfachen Zerspanbarkeit vorgeschrieben wird.
Lagerbestand und Rückstellungen
Maschinenbaubetriebe kaufen Rohmaterial in Standardabmessungen nach dem Zoll- oder metrischen Maßsystem in Form von Platten, Stangen und Rohren. Wenn Ihr Bauteil genau 51 mm dick ist, kann der Betrieb keine Standardplatte mit 50 mm Dicke verwenden. Er muss Material mit einer Dicke von 60 mm bestellen und teure Bearbeitungszeit aufwenden, um 9 mm Massivmetall abzufräsen.
Doch die verschwendete Maschinenzeit ist nicht einmal das größte Problem – vielmehr ist es die Materialverformung. Wenn man von einer Seite eines Rohstücks aggressiv dicke Materialschichten abträgt, werden innere Spannungen freigesetzt, wodurch sich das Metall wie eine Banane verzieht.
Um das Bauteil flach zu halten, muss der Zerspaner das Material langsam abwechselnd von beiden Seiten abtragen oder kostspielige Zyklen zur thermischen Spannungsentlastung einplanen. Legen Sie die maximalen Außenabmessungen nach Möglichkeit so fest, dass sie problemlos in Standard-Rohteilgrößen passen, und lassen Sie dabei nur 1–2 mm Spielraum für einen schnellen, spannungsarmen Nachbearbeitungsdurchgang.
Alternative Verfahren
Manchmal lässt sich die Kosten für die CNC-Bearbeitung am besten senken, indem man darauf verzichtet, das gesamte Teil per CNC zu bearbeiten. Das Aushöhlen von 80% eines Aluminiumblocks, um ein dünnwandiges Gehäuse herzustellen, ist eine unglaublich ineffiziente Nutzung sowohl des Materials als auch der Spindelzeit.
Prüfen Sie, ob das Bauteil aufgeteilt werden kann. Oft lassen sich für den Großteil des Gehäuses schnelle und kostengünstige Verfahren wie Blechbearbeitung, Strangpressen oder Gießen einsetzen, während die CNC-Bearbeitung nur für die spezifischen Schnittstellen verwendet wird, die strenge Toleranzen erfordern. Bewerten Sie die Gesamtkosten einschließlich Rüstzeit, Primärfertigung, Sekundärbearbeitung und Endmontage.
| Inhalt | Prozessinformationen |
| Ursprüngliches Problem | Ein tiefes Elektronikgehäuse wurde so konstruiert, dass es aus einem massiven Block aus Aluminium 6061 gefräst werden sollte. Über 85% des Rohblocks wurden zu Spänen abgetragen, was zu einem hohen Materialverlust und einem hohen Risiko der Wandverformung führte. |
| Genehmigte Änderung | Bei TZR haben wir die Konstruktion auf ein Gehäuse aus gebogenem 5052-Aluminiumblech umgestellt. Lediglich der vordere Sensor-Befestigungsflansch (der eine O-Ring-Nut und Bohrungen mit engen Toleranzen erfordert) wurde CNC-gefräst und anschließend an das Blechchassis genietet. |
| Auswirkungen auf die Kosten | Die Maschinenzykluszeit sank drastisch. Die Rohstoffkosten sanken um 70%. Die Gesamtstückkosten konnten um über 60% gesenkt werden, selbst unter Berücksichtigung der Montagekosten. |
| Validierung | Die zweiteilige Baugruppe hat die vorgeschriebene Wasserdichtigkeitsprüfung nach IP67 erfolgreich bestanden, und die Befestigungspunkte der internen Leiterplatte lagen weiterhin innerhalb der erforderlichen Funktionstoleranzen. |
Angebotsanfragen optimieren und Bestellungen effizienter planen
Ein hoher Kostenvoranschlag ist oft ein Anzeichen für fehlende Informationen. Wenn ein Lieferant eine unvollständige Angebotsanfrage sichtet, sieht er darin eine Unsicherheit. Um seine Margen zu sichern, wird er automatisch einen Risikozuschlag berechnen, um mögliche Nacharbeiten, vermeintlich enge Toleranzen und nicht näher bezeichnete Anforderungen an die Oberflächenbeschaffenheit abzudecken.
Angebotsanfragen ausfüllen
Machen Sie Schluss mit dem Rätselraten bei Ihren Angebotsanfragen. Stellen Sie im Vorfeld ein umfassendes Datenpaket zur Verfügung, damit der Hersteller genaue Durchlaufzeiten berechnen kann, anstatt von Worst-Case-Szenarien auszugehen. Eine vollständige Angebotsanfrage muss Folgendes enthalten: einheitliche 3D-CAD-Modelle und 2D-PDF-Zeichnungen, spezifische Werkstoffgüten (mit Angabe der Zulässigkeit von Ersatzwerkstoffen), Bestellmengen, definierte Toleranzbereiche, Vorgaben zur Oberflächengüte sowie erforderliche Prüfberichte.
Die Maklerprämie: Beachten Sie, dass viele digitale Fertigungsplattformen mit „Sofortangeboten“ als Vermittler fungieren. Sie leiten Ihre Dateien an ein undurchsichtiges Netzwerk von Werkstätten weiter und wenden einen algorithmischen Aufschlag von 20% bis 40% an. Diese Zwischenhändler-Plattformen zu umgehen und direkt mit einer Herstellerfabrik zu kommunizieren, ist oft der schnellste Weg, um dieses Budget sofort wieder zurückzugewinnen.
Bitten Sie Ihren direkten Lieferanten stets, zwei Preise anzugeben: einen, der sich streng „Wie gezeichnet“, und eines mit „DFM-Vorschläge des Lieferanten.“ Dadurch wird der Maschinenbediener dazu aufgefordert, genau anzugeben, welches Merkmal die Kosten in die Höhe treibt, und Sie haben die Möglichkeit, dies anzupassen.
Losgrößen
Da die CAM-Programmierung und die Maschineneinrichtung Fixkosten darstellen, muss bei der Bestellung eines einzelnen Prototyps die gesamte Einrichtungsgebühr von 100% auf dieses eine Teil umgelegt werden. Mit steigender Losgröße verteilen sich die Einrichtungskosten auf die gesamte Produktionsserie.
Die größte Kostensenkung in großem Maßstab lässt sich jedoch durch Automatisierung erzielen. Wenn Aufträge ein bestimmtes Volumen erreichen (z. B. 500+ Einheiten) und der Bearbeitungsprozess stabil ist, Fabriken können auf „Lights-out-Bearbeitung“ umstellen. Dank des Einsatzes von automatischen Palettenwechslern können die Maschinen über Nacht unbeaufsichtigt laufen.
Da die Abschreibungsrate für Maschinen im Nachtbetrieb deutlich niedriger ist als die Arbeitskosten am Tag, sinkt Ihr Stückpreis erheblich. Besprechen Sie Rahmenaufträge oder geplante Teillieferungen mit Ihrem Lieferanten, um diese Mengenvorteile zu nutzen, ohne große Lagerbestände vorhalten zu müssen.
Produktionsplanung
Wenn Sie Ihr endgültiges Design frühzeitig festlegen und klar mit Ihrem Fertigungspartner kommunizieren, lassen sich kostspielige Unterbrechungen vermeiden. Jedes Mal, wenn eine Zeichnung nach Produktionsbeginn überarbeitet wird, muss die Fertigungsstätte das CAM-Programm neu erstellen, die Vorrichtungen anpassen und möglicherweise das bereits zugeschnittene Rohmaterial verschrotten.
Bei regelmäßigen, wiederkehrenden Aufträgen sind die Programmierung, die maßgeschneiderten Vorrichtungen und die Prüfroutinen bereits festgelegt. Richten Sie klare Kommunikationskanäle mit Ihrem Lieferanten ein, um dessen tatsächliche Kapazitäten zu überprüfen, bevor Sie den Auftrag erteilen.
Checkliste für die Kommunikation mit Lieferanten:
- Fertigen Sie das intern an oder vergeben Sie den Auftrag an einen externen Dienstleister?
- Können Sie eine lückenlose Rückverfolgbarkeit der Materialien sowie Prüfzertifikate vorlegen?
- Sind Entgraten, Abkleben und Standardverpackung in Ihrem Angebot ausdrücklich enthalten?
Checkliste für die Vorabgenehmigung von Konstruktionsänderungen:
- Erfüllt die modifizierte Konstruktion weiterhin alle ursprünglichen funktionalen und umwelttechnischen Anforderungen?
- Stimmen die Mengen, Materialgüten, Prüfbedingungen und Liefertermine im ursprünglichen und im überarbeiteten Angebot überein?
- Werden die Einsparungen durch den Rückgang der CNC-Bearbeitung durch neue Kosten (z. B. zusätzlichen Montageaufwand, neue Befestigungselemente oder Nachbearbeitung) wieder aufgehoben?
- Wurde ein Erstmuster des überarbeiteten Entwurfs vor dem Übergang zur Serienfertigung einer physikalischen Validierung unterzogen?
Senden Sie uns Ihre CAD-Dateien, Zeichnungen und die Bestellmenge. Unsere Ingenieure können die wichtigsten Kostenfaktoren prüfen und Ihnen praktische Änderungsvorschläge zur Genehmigung unterbreiten.