 Italian
 English
 Spanish
 German
 Russian
 French
La piegatura della lamiera è un processo di produzione che utilizza una pressa piegatrice o una piegatrice CNC per deformare plasticamente fogli metallici piatti in profili tridimensionali lungo un asse rettilineo. Questa guida tratta i metodi di formatura, le regole di progettazione per la producibilità (DFM), le deduzioni relative alle piegature e i fattori che determinano i costi.
Tuttavia, comprendere il processo di base è solo metà dell’opera. Si consideri, ad esempio, un coperchio standard per armadio con flange su quattro lati. Ogni singolo angolo di piegatura potrebbe rientrare perfettamente nella tolleranza specificata di ±0,5°, ma durante la prova di montaggio il coperchio semplicemente non scivolerà sull’involucro di accoppiamento.
Problemi come questo si verificano quando le singole tolleranze di piegatura si sommano e alterano le dimensioni complessive dell’assieme. Un modello CAD perfetto non ha alcun valore se l’officina non è in grado di realizzarlo fisicamente. Utilizzando questa copertura per armadio come esempio ricorrente, questa guida esamina come la scelta delle attrezzature, le specifiche dei disegni e le decisioni relative al layout determinino l’adattamento finale e il costo reale di produzione dei vostri componenti in lamiera piegata.
Scegli un metodo di piegatura per il tuo pezzo
Prima che un fornitore proceda alla lavorazione del modello in piano, deve stabilire il metodo fisico da utilizzare per la formatura delle flange.
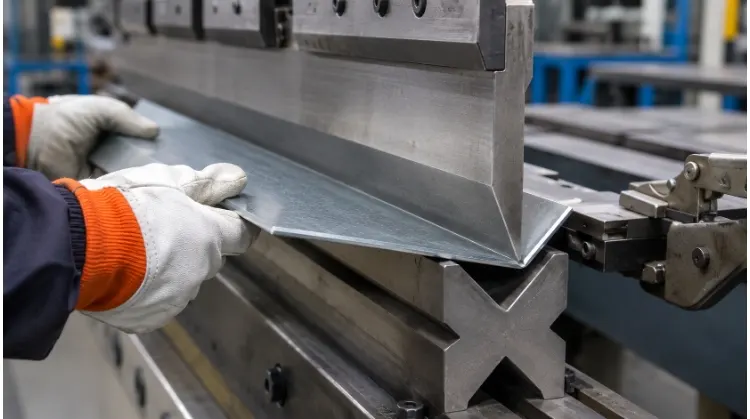
Piegatrici a pressa e travi piegatrici
Le leggi della meccanica applicate alla formatura determinano il comportamento del materiale e il modo in cui l'operatore deve maneggiarlo.
Su una pressa piegatrice, la lamiera piana viene posizionata su una matrice a V. Un punzone superiore scende, spingendo il materiale nella cavità della matrice per creare l’angolazione. Poiché il punzone spinge verso il basso, i lati della lamiera si sollevano verso l’alto. L’operatore deve sostenere fisicamente il peso della lamiera mentre questa oscilla nell’aria.
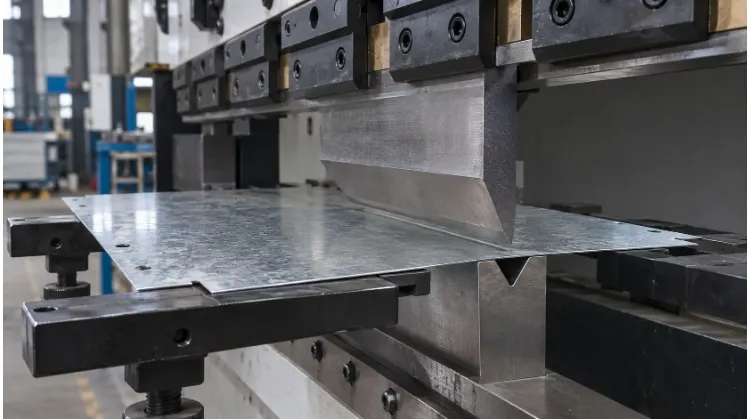
In una piegatrice, la maggior parte della lamiera poggia distesa su un piano di appoggio ed è trattenuta saldamente da travi di serraggio superiori e inferiori. Una trave di piegatura girevole si solleva quindi verso l’alto per piegare solo il bordo sporgente. Il corpo principale del pezzo rimane fermo, il che significa che l’operatore non deve sollevare né guidare il materiale sfuso durante la piegatura.
Adattamento tra macchina e componente
Non tutti i componenti sono adatti a entrambe le macchine. I fornitori valutano la geometria dei componenti in relazione alle attrezzature a loro disposizione per individuare il processo più stabile ed economico.
Per la nostra copertura a quattro lati, il disegno tecnico specifica il tipo di materiale, lo spessore e le dimensioni, ma è il fornitore a scegliere la macchina in base a vincoli pratici:
- Macchine piegatrici: Sono ideali per pannelli di grandi dimensioni poiché il piano della macchina sostiene il pezzo. Vengono solitamente utilizzate quando la protezione della superficie è fondamentale, poiché la trave di piegatura provoca un attrito di scorrimento minore sul materiale rispetto a una matrice a V.
- Piegatrici: Ideale per spessori di lamiera superiori a 3 mm, profili a U stretti e geometrie complesse che richiedono profili di punzone specializzati.
Se la copertura richiede più rotazioni per completare i quattro lati, il fornitore deve verificare che gli utensili di entrambe le macchine non interferiscano con le flange precedentemente formate.
Verificare il disegno per individuare eventuali problemi di piegatura
L'affidabilità di un processo di piegatura dipende interamente da quanto consentito dal disegno. Prima di tagliare il primo grezzo, è necessario verificare la fattibilità della formatura della geometria.
Raggio interno e direzione di rotolamento
Il raggio di curvatura interno specificato deve soddisfare due requisiti contrastanti: deve essere sufficientemente stretto da lasciare spazio per l’armadio di accoppiamento interno, ma abbastanza ampio da consentire al fornitore di modellarlo senza provocare la rottura del materiale.
I dati di produzione standard indicano il raggio minimo di piegatura in condizioni di sicurezza in base al tipo di materiale, al grado di tempra e allo spessore. Come regola generale, l’acciaio dolce può essere piegato in sicurezza fino a un raggio interno di 1x spessore del materiale (1t), mentre i materiali più resistenti, come l’alluminio 6061-T6, spesso richiedono da 2t a 3t per prevenire la formazione di microfessurazioni.
Tuttavia, la direzione di laminazione (direzione della grana) della lamiera introduce una variabile critica. La piegatura parallela alla grana aumenta il rischio di fessurazione.
Poiché la nostra copertura presenta flange su tutti e quattro i lati, due delle linee di piegatura saranno inevitabilmente parallele alla direzione delle fibre. Per evitare la formazione di crepe su quelle specifiche pieghe parallele, il fornitore potrebbe dover aumentare il raggio di curvatura interno su tutto il pezzo, oppure procurarsi un materiale in una condizione che ne consenta una maggiore formabilità (come ad esempio il 5052-H32 al posto del 6061-T6).
Flangie corte e spazio libero per gli utensili
Quando si ha a che fare con più curve su un unico pezzo, la sequenza delle operazioni limita ciò che è possibile realizzare.
Un profilo a scatola a quattro lati presenta spesso interferenze con gli utensili durante la piegatura finale. Per formare la quarta flangia, l’utensile deve penetrare all’interno del pezzo senza schiacciare le prime tre flange. Inoltre, una volta che il punzone ha completato la corsa, deve esserci spazio sufficiente per far scivolare il pezzo racchiuso fuori dall’utensile.
Se il disegno mostra flange troppo corte per coprire saldamente la matrice a V, oppure un profilo troppo profondo per l’altezza standard del punzone, si verificherà un’interferenza. Per risolvere il problema, il fornitore ha a disposizione alcune opzioni. Modificare la sequenza di piegatura è gratuito ma non sempre geometricamente possibile. L’uso di utensili segmentati specializzati (punzoni a corno) funziona bene per le scatole profonde, ma Aggiungere dai 15 ai 30 minuti al tempo di avviamento aumenta direttamente il costo per pezzo in caso di produzioni in piccole serie. Modificare le dimensioni della flangia sul disegno è spesso la soluzione più conveniente, se l’assemblaggio lo consente.
Gioco dei fori e raggio di curvatura
Gli elementi posizionati troppo vicino alla zona di piegatura si deformeranno man mano che il materiale si allunga.
Quando un foro o una fessura si trova in prossimità di una curva, la deformazione plastica del materiale provoca un’allungamento dell’apertura, rendendola ovale. Per evitare ciò, la prassi standard del settore prevede di posizionare il bordo del foro almeno da 2,5 a 3 volte lo spessore del materiale più il raggio di curvatura rispetto alla linea tangente alla piega (o almeno 3 mm per lamiere molto sottili). Inoltre, le flange adiacenti richiedono scanalature di scarico agli angoli. Se la larghezza e la profondità della scanalatura di scarico non sono adeguate, il materiale si strapperà agli angoli quando i lati adiacenti vengono piegati.
Se i vincoli di assemblaggio impongono che i fori di montaggio rimangano rigorosamente in prossimità della zona di piegatura per allinearsi con l'interno dell'armadio, il fornitore non può praticarli direttamente sul disegno in piano. Il pezzo deve essere prima piegato come profilo grezzo e i fori devono essere realizzati successivamente. Sebbene ciò garantisca il rispetto delle tolleranze geometriche, L'aggiunta di un'operazione secondaria di fresatura o foratura CNC può facilmente aumentare il costo della manodopera del pezzo da 30% a 50%, soprattutto nelle corse brevi.
Impostare la lunghezza del vuoto e l'angolo di curvatura
Affidarsi esclusivamente al software CAD per i cartamodelli piatti porta spesso a errori dimensionali in fase di assemblaggio. Padroneggiare le deduzioni di piegatura e la compensazione del ritorno elastico riduce al minimo gli scarti di lavorazione e garantisce la precisione.
Modello in piano e deduzione della curvatura
Per ottenere le dimensioni finali corrette, la lamiera piana deve essere tagliata a una lunghezza specifica prima di arrivare alla pressa piegatrice.
Si consideri un coperchio con una faccia superiore di 50 mm e una flangia laterale di 30 mm, realizzato in alluminio 5052-H32 dello spessore di 2 mm. Non è possibile ottenere la lunghezza in piano semplicemente sommando le dimensioni esterne (50 + 30 = 80 mm). Quando la lamiera viene piegata, il materiale all’esterno della piega si allunga, mentre quello all’interno si comprime. Il confine tra queste due zone è il asse neutro, e la sua posizione esatta all’interno dello spessore del materiale è definita dal Fattore K.
Poiché il materiale è elastico, il fornitore deve sottrarre una quantità specifica di materiale, ovvero il Detrazione per curvatura (BD)—dalle dimensioni esterne totali. Se la deduzione di piegatura calcolata per una specifica matrice a V e un determinato raggio del punzone è pari a 3,5 mm, la lunghezza effettiva del grezzo è 50 + 30 – 3,5 = 76,5 mm.
Chi è il proprietario del modello in piano? Sebbene i progettisti esportino spesso i disegni in piano in formato DXF dai propri software CAD, il fornitore incaricato della produzione deve sempre generare e confermare il disegno in piano definitivo. Le tolleranze di piegatura variano a seconda delle esatte combinazioni di utensili utilizzate in officina. Se un acquirente obbliga un fornitore a tagliare al laser i semilavorati utilizzando esattamente il file DXF di progettazione senza consentire adeguamenti in base agli utensili specifici dell’officina, l'acquirente si assume di fatto la responsabilità di eventuali non conformità dimensionali definitive.
Ritorno elastico e prove di piegatura
Il calcolo del disegno in piano garantisce che il pezzo abbia la giusta quantità di materiale. L'impostazione dell'angolo di piegatura sulla macchina determina la geometria finale. Si tratta di due regolazioni distinte.
Quando il punzone spinge il materiale nello stampo, questo subisce una deformazione sia elastica che plastica. Quando lo stampo si rilascia, la parte elastica ritorna alla forma originale, provocando l’apertura delle flange. Questo fenomeno è noto come ritorno elastico. Per ottenere la dimensione finale corretta, la macchina deve piegare il pezzo in eccesso.
Utilizzando una definizione coerente dell'angolo esterno, la procedura di configurazione si presenta come segue:
- Angolo di mira: 90,0°
- Prima prova di flessione (senza carico): La macchina piega il materiale a 90,0°. Una volta rilasciata, il materiale ritorna elasticamente a 92,5°.
- Curva compensata (rimisurata): L'operatore imposta il programma in modo che la flessione superi gli 87,5° sotto carico. Una volta rilasciato, il materiale ritorna esattamente di 2,5°, fermandosi al valore desiderato di 90,0°.
Prevedere il ritorno elastico non è una scienza esatta. I materiali ad alta resistenza, come l’acciaio inossidabile 304 o l’alluminio duro, presentano un ritorno elastico molto più imprevedibile rispetto all’acciaio dolce. Ciò significa che i pezzi complessi potrebbero richiedere da 2 a 3 pezzi di prova solo per mettere a punto la curvatura in eccesso corretta. In una produzione di piccole dimensioni, pari a 10 pezzi, il costo degli scarti di configurazione incide notevolmente sul prezzo finale per pezzo.
Verificare la corretta vestibilità prima di avviare la produzione
Le tolleranze di piegatura dei singoli pezzi possono facilmente sommarsi, causando il fallimento dell'assemblaggio di parti misurate alla perfezione. Rigorose ispezioni del primo articolo consentono di individuare queste interferenze nascoste prima dell'avvio della produzione in serie.
Dimensioni e punti di riferimento dell'assemblaggio
Le tolleranze dei singoli componenti non garantiscono il successo dell'assemblaggio. Torniamo al coperchio dell'armadio citato nell'introduzione: ogni angolo era entro le tolleranze, ma il componente non si incastrava.
Ciò accade a causa dell’accumulo delle tolleranze. Se il disegno specifica una piegatura di 90,0° ±0,5°, un pezzo effettivo che misura 89,6° è tecnicamente accettabile. Tuttavia, un angolo di 89,6° implica che la flangia sia leggermente inclinata verso l’interno. Se la flangia è lunga 30 mm, quell’inclinazione verso l’interno di 0,4° su entrambi i lati riduce la larghezza complessiva dell’apertura sul bordo inferiore di quasi 0,5 mm. Se il gioco tra il coperchio e l’armadio di accoppiamento fosse solo di 0,2 mm, i componenti entrerebbero in interferenza meccanica.
Per evitare che ciò accada, gli ingegneri devono definire chiaramente le quote di assemblaggio utilizzando adeguati Dimensionamento e tolleranza geometrica (GD&T). Non fare affidamento esclusivamente sulle tolleranze di curvatura individuali. Il disegno deve indicare esplicitamente la larghezza critica dell’apertura interna (ad es., 400,0 mm +0,5/-0,0) come dimensione di controllo indipendente, oppure applicare una Tolleranza del profilo superficiale alle superfici di accoppiamento funzionali.
Controllo della prima parte
Prima di avviare un lotto di produzione, il fornitore esegue un Ispezione del primo articolo (FAI) per verificare la corrispondenza della parte fisica con il disegno e con il gruppo di accoppiamento.
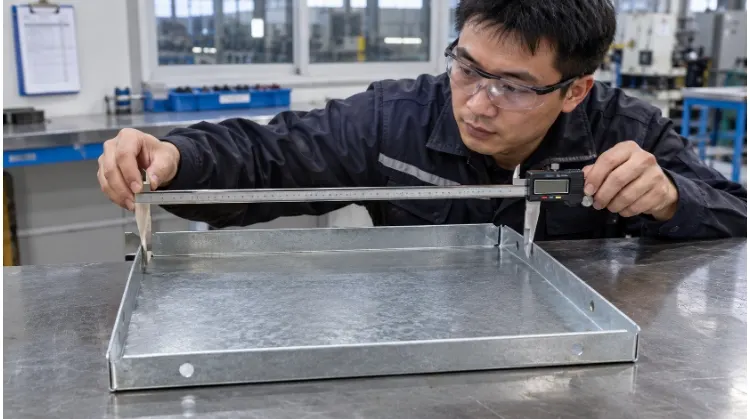
Mettendo a confronto le misure effettive dell'apertura interna del coperchio con le dimensioni esterne dell'armadio, possiamo individuare con esattezza dove si verifica l'interferenza.
| Caratteristica | Requisiti di disegno | Punto di misurazione | Valore effettivo misurato | Stato |
| Larghezza di apertura del coperchio | 400,0 mm (+0,5/-0,0) | Bordo interno inferiore delle flange | 399,5 mm | FALLITO (Interferenza) |
| Angolo della flangia | 90,0° ±0,5° | Centro delle flange laterali | 89,6° / 89,7° | PASS |
| Interassi dei fori di montaggio | 380,0 mm ±0,2 mm | Riferimento A al centro del foro | 380,1 mm | PASS |
| Cosmetico (Lato A) | Nessun segno visibile di lavorazione | Facce visibili dall'esterno | Pulisci | PASS |
In questo scenario, l’angolo è risultato conforme, ma l’apertura funzionale non è stata soddisfatta. Il fornitore deve regolare la compensazione della piegatura per avvicinare l’angolo a 90,2° e garantire il gioco necessario. Inoltre, viene verificato esplicitamente il requisito estetico. Se il disegno indica la faccia esterna come superficie visibile «lato A», il fornitore utilizzerà nastro in uretano per stampi o utensili inferiori specializzati che non lasciano segni per impedire che lo stampo a V lasci segni di passaggio.
Per i responsabili degli acquisti, in questo caso la tempistica è fondamentale. Se il disegno prevede l’approvazione da parte del cliente del FAI prima che venga prodotto l’intero lotto, la pressa piegatrice rimane inattiva. I ritardi nell'approvazione da parte della FAI spesso costringono il fornitore a smantellare l'allestimento, il che significa che, in definitiva, si finisce per pagare due volte il tempo impiegato per l'allestimento della macchina. Stabilire protocolli di approvazione chiari e rapidi per garantire la continuità della produzione.
Confronta i preventivi per lo stesso lavoro di piegatura
I preventivi dei fornitori nascondono spesso ipotesi diverse riguardo ai costi di attrezzaggio, alle operazioni secondarie e agli standard di ispezione. Standardizzare la richiesta di preventivo (RFQ) garantisce di confrontare il valore reale di produzione, anziché stime di riferimento.
Configurazione e costo per pezzo
I costi di produzione si suddividono in due categorie distinte: i costi una tantum di avviamento e la manodopera ricorrente per singolo pezzo.
La configurazione comprende la programmazione offline, l’installazione della matrice a V e del punzone, nonché l’esecuzione di due o tre pezzi di scarto per mettere a punto la compensazione del ritorno elastico. Si tratta di costi fissi. I costi ricorrenti riguardano la movimentazione fisica di ciascun pezzo, ad esempio quando l’operatore carica il grezzo, esegue quattro piegature separate (capovolgendo il pezzo ogni volta), applica la pellicola in uretano sullo stampo per proteggerne l’aspetto estetico ed esegue la foratura secondaria con macchina CNC.
Per le tirature di piccole quantità (ad esempio, 10 pezzi), il costo di avviamento viene spesso applicato come importo forfettario Costo del lotto, il che incide notevolmente sul prezzo unitario. Con una produzione di 1.000 pezzi, questo costo di avviamento si ammortizza in pochi centesimi, rendendo il tempo di lavorazione ricorrente e la movimentazione fisica i fattori principali che determinano il costo finale.
Lista di controllo per le richieste di preventivo
Per ottenere preventivi accurati e comparabili, la vostra richiesta di preventivo (RFQ) non deve lasciare spazio a supposizioni da parte dei fornitori. Un pacchetto completo di richiesta di preventivo per lamiere piegate dovrebbe includere:
- Specifiche dei materiali: Grado e tempra esatti (ad es., 5052-H32, non semplicemente “alluminio”) e spessore della lamiera.
- Volume e dosaggio: Quantità totale annua e dimensioni previste dei rilasci.
- Dati fondamentali: Indicare esplicitamente le quote di assemblaggio (come la larghezza interna dell’apertura del coperchio) che ne determinano il funzionamento.
- Finitura superficiale: Specificare i requisiti estetici e se la protezione estetica è obbligatoria durante la formatura.
- Strategia di confezionamento: Le scatole in lamiera occupano molto spazio a vuoto. Specificate se i componenti devono essere completamente piegati e pallettizzati, oppure se il progetto consente la spedizione in piano e l'assemblaggio finale presso la vostra sede, al fine di ottimizzare i costi di trasporto marittimo o aereo.
- Requisiti di ispezione: Specificate chiaramente se è necessario un rapporto di ispezione del primo articolo (FAI) prima dell'avvio della produzione in serie.
Quando si forniscono sia un modello 3D finito sia un disegno in piano in formato DXF, la richiesta di preventivo deve specificare esplicitamente che il Il disegno del pezzo finito determina l'accettazione in termini di qualità. Il fornitore rimane responsabile del calcolo delle detrazioni finali relative alle piegature e dell'adeguamento della disposizione dei fogli alle proprie attrezzature specifiche.
Confronto tra preventivi
Quando si esaminano le offerte relative al rivestimento dei mobili, limitarsi a confrontare il prezzo unitario finale senza leggere le ipotesi relative alle singole voci costituisce un grave rischio per l'appalto. È necessario valutare il processo di produzione che sta alla base di quei numeri.
| Voce di bilancio | Fornitore A | Fornitore B |
| Prezzo unitario (quantità 500) | $12.50 | $15.80 |
| Costi una tantum per attrezzature e configurazione | $150.00 | $280,00 (include punzone personalizzato per tromba) |
| Lavorazione di fori | Taglio laser su semilavorato piatto | Foratura CNC dopo la piegatura |
| Protezione delle superfici | Matrice a V standard (possibili segni di riferimento) | Nastro in uretano incluso |
| Rapporto FAI | Controllo dimensionale standard | Schema completo GD&T |
| Tempi di consegna | 12 giorni | 15 giorni |
Il fornitore A propone il codice $12.50, realizzando i fori di montaggio sulla lamiera piana prima della piegatura e utilizzando utensili standard. Questa soluzione è più economica, ma, come già sottolineato in precedenza, i fori posizionati troppo vicino alla linea di piegatura si allungheranno e si deformeranno durante la formatura.
Il fornitore B propone un preventivo di $15,80 poiché ha previsto un'operazione secondaria di foratura CNC al termine della piegatura, al fine di garantire la concentricità dei fori e l'allineamento con l'armadio di accoppiamento. Ha inoltre tenuto conto del nastro in uretano necessario per soddisfare i requisiti estetici del lato A e di un punzone a corno personalizzato per liberare la flangia finale.
Scegliere il fornitore A consente di risparmiare $3,30 fin da subito, ma comporta un enorme Costo della scarsa qualità (COPQ). Se 20% dei coperchi non dovessero adattarsi durante l'assemblaggio finale, il costo effettivo dei componenti del fornitore A — tenendo conto degli scarti, dei tempi di fermo della linea di assemblaggio e delle rilavorazioni — supererebbe di gran lunga il costo della soluzione ingegnerizzata del fornitore B, pari a $15,80.
Sei pronto a passare dalla progettazione alla produzione? Smettete di pagare per scarti di produzione, costi di trasporto nascosti e difetti della linea di assemblaggio. Invia i tuoi file CAD a TZR per un'analisi DFM approfondita. Il nostro team di ingegneri fornisce preventivi trasparenti e dettagliati, redatti secondo gli standard internazionali, garantendo che i vostri componenti in lamiera si adattino perfettamente sin dal primo tentativo, ogni volta.