 French
 English
 Spanish
 German
 Russian
 Italian
Le pliage de la tôle est un procédé de fabrication qui utilise une presse plieuse ou une machine à plier à commande numérique pour déformer plastiquement des flans métalliques plats en profils tridimensionnels le long d'un axe droit. Ce guide aborde les méthodes de formage, les règles de conception en vue de la fabricabilité (DFM), les marges de pliage et les facteurs de coût.
Pourtant, comprendre le principe de base ne représente que la moitié du chemin. Prenons l'exemple d'un couvercle de boîtier standard à bride sur les quatre côtés. Même si chaque angle de pliage respecte parfaitement la tolérance spécifiée de ±0,5°, lors de l'essai d'ajustement, le couvercle ne glissera tout simplement pas sur le boîtier correspondant.
Ce genre de problème survient lorsque les tolérances de pliage individuelles s'accumulent et modifient les cotes globales de l'assemblage. Un modèle CAO parfait ne sert à rien si l'atelier n'est pas en mesure de le réaliser physiquement. En prenant systématiquement comme exemple ce cache-armoire, ce guide examine comment le choix des équipements, les spécifications des plans et les décisions d'agencement déterminent l'ajustement final et le coût réel de production de vos pièces en tôle pliée.
Choisissez une méthode de pliage pour votre pièce
Avant de traiter le patron, le fournisseur doit déterminer la méthode de formage des brides.
Plieuse et poutre de pliage
Les principes mécaniques du formage déterminent le comportement du matériau et la manière dont l'opérateur doit le manipuler.
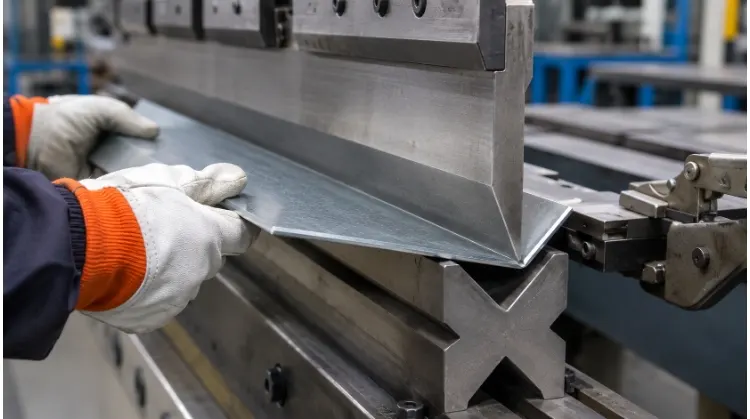
Sur une presse plieuse, la tôle plate repose sur une matrice en V. Un poinçon supérieur descend, enfonçant la tôle dans la cavité de la matrice pour former le pli. Comme le poinçon exerce une pression vers le bas, les bords latéraux de la tôle se soulèvent. L'opérateur doit soutenir physiquement le poids de la tôle lorsqu'elle se balance dans les airs.
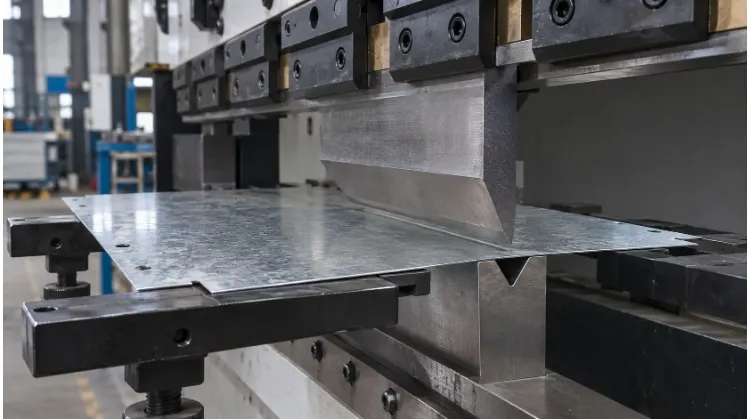
Sur une plieuse, la majeure partie de la tôle repose à plat sur une table d'appui et est maintenue fermement par des poutres de serrage supérieures et inférieures. Une poutre de pliage pivotante se soulève ensuite pour plier uniquement le bord saillant. Le corps principal de la pièce reste immobile, ce qui signifie que l'opérateur n'a pas besoin de soulever ni de guider la tôle pendant le pliage.
Ajustement entre la machine et la pièce
Toutes les pièces ne sont pas adaptées aux deux machines. Les fournisseurs examinent la géométrie des pièces par rapport à leurs équipements disponibles afin de déterminer le procédé le plus stable et le plus rentable.
Pour notre capot à quatre côtés, le plan technique définit le type de matériau, l'épaisseur et les dimensions, mais c'est le fournisseur qui choisit la machine en fonction des contraintes pratiques :
- Machines à plier : Elles conviennent particulièrement aux grands panneaux, car la table de la machine soutient la pièce. Elles sont généralement utilisées lorsque la protection de la surface est essentielle, car la poutre de pliage génère moins de frottement de glissement contre le matériau qu’une matrice en V.
- Presses plieuses : Particulièrement adapté aux épaisseurs de tôle supérieures à 3 mm, aux profilés en U étroits et aux géométries complexes nécessitant des profils de poinçonnage spécialisés.
Si la couverture nécessite plusieurs rotations pour réaliser les quatre côtés, le fournisseur doit vérifier si les outils de l'une ou l'autre des machines peuvent passer sans interférence au-dessus des rebords précédemment formés.
Vérifiez le dessin pour détecter d'éventuels problèmes de pliage
La fiabilité d'un processus de pliage dépend entièrement des possibilités offertes par le plan. Avant de découper la première ébauche, il convient de vérifier la géométrie afin de s'assurer de la faisabilité du formage.
Rayon intérieur et sens de roulement
Le rayon de courbure intérieur spécifié doit répondre à deux exigences contradictoires : il doit être suffisamment serré pour laisser un jeu suffisant pour l'armoire d'accouplement interne, mais suffisamment grand pour que le fournisseur puisse le former sans fissurer le matériau.
Les données techniques standard de fabrication indiquent le rayon de cintrage minimal de sécurité en fonction de la nuance, de l'état de trempe et de l'épaisseur du matériau. En règle générale, l'acier doux peut être cintré en toute sécurité jusqu'à un rayon intérieur de 1 fois l'épaisseur du matériau (1 t), tandis que les alliages plus durs, comme l'aluminium 6061-T6, nécessitent souvent 2 à 3 tonnes pour éviter la formation de microfissures.
Cependant, le sens de laminage (sens du grain) de la tôle constitue une variable critique. Le pliage parallèlement au grain augmente le risque de fissuration.
Comme notre capot comporte des rebords sur les quatre côtés, deux des lignes de pliage seront inévitablement parallèles au sens du fil. Pour éviter toute fissuration au niveau de ces plis parallèles, le fournisseur devra peut-être augmenter le rayon de courbure intérieur sur l'ensemble de la pièce, ou se procurer un matériau plus malléable (tel que le 5052-H32 au lieu du 6061-T6).
Brides courtes et dégagement pour l'outil
Lorsqu'il s'agit de réaliser plusieurs pliages sur une même pièce, la séquence des opérations limite les possibilités de fabrication.
Un profilé en caisson à quatre côtés entraîne souvent des interférences d'outillage lors du pliage final. Pour former la quatrième aile, l'outillage doit pénétrer à l'intérieur de la pièce sans écraser les trois premières ailes. De plus, une fois que le poinçon a terminé sa course, il doit y avoir suffisamment d'espace pour faire glisser la pièce enfermée hors de l'outillage.
Si le dessin présente des rebords trop courts pour enjamber correctement la matrice en V, ou un profil trop profond pour la hauteur standard du poinçon, un conflit de forme se produira. Pour y remédier, le fournisseur dispose de plusieurs options. Modifier la séquence de pliage est gratuit, mais n'est pas toujours géométriquement possible. L'utilisation d'outillage segmenté spécialisé (poinçons à cornes) fonctionne bien pour les boîtes profondes, mais Le fait d'ajouter 15 à 30 minutes au temps de préparation augmente directement le coût unitaire pour les petites séries. Modifier les dimensions de la bride sur le plan est souvent la solution la plus économique si l'assemblage le permet.
Jeu des alésages et dégagement de courbure
Les éléments situés trop près de la zone de pliage se déformeront lorsque le matériau s'étirera.
Lorsqu'un trou ou une fente est situé(e) à proximité d'un coude, la déformation plastique du matériau provoque une déformation de l'ouverture, qui perd alors sa forme circulaire. Pour éviter cela, la pratique courante dans l'industrie consiste à placer le bord du trou au moins 2,5 à 3 fois l'épaisseur du matériau plus le rayon de courbure à distance de la tangente au pli (ou d'au moins 3 mm pour les tôles très fines). De plus, les rebords adjacents doivent comporter des découpes d'allègement dans les angles. Si la largeur et la profondeur de la découpe d'allègement sont insuffisantes, le matériau se déchirera au niveau des angles lors du pliage des côtés adjacents.
Si les contraintes d'assemblage imposent que les trous de fixation restent strictement à proximité de la zone de pliage afin de s'aligner avec l'intérieur du boîtier, le fournisseur ne peut pas les poinçonner directement dans le flan. La pièce doit d'abord être pliée sous forme de flan, puis les trous doivent être usinés par la suite. Bien que cela permette de respecter les tolérances géométriques, L'ajout d'une opération secondaire de fraisage ou de perçage CNC peut facilement augmenter le coût de main-d'œuvre de la pièce de 30% à 50%., surtout sur de courtes distances.
Régler la longueur de la pièce brute et l'angle de pliage
Le fait de se fier exclusivement à un logiciel de CAO pour la réalisation des patrons plats entraîne souvent des erreurs dimensionnelles lors de l'assemblage. La maîtrise des déductions de pliage et de la compensation du retour élastique permet de réduire au minimum les rebuts liés à la mise en place et de garantir la précision.
Modèle à plat et déduction des coudes
Pour obtenir les dimensions finales souhaitées, la tôle plate doit être découpée à une longueur précise avant d'arriver à la presse plieuse.
Prenons l'exemple d'un couvercle dont la face supérieure mesure 50 mm et la bride latérale 30 mm, fabriqué en aluminium 5052-H32 d'une épaisseur de 2 mm. On ne peut pas simplement additionner les dimensions extérieures (50 + 30 = 80 mm) pour obtenir la longueur à plat. Lorsqu’une tôle est pliée, le matériau situé à l’extérieur du pli s’étire, tandis que celui situé à l’intérieur se comprime. La limite entre ces deux zones est la axe neutre, et sa position exacte au sein de l'épaisseur du matériau est définie par le Facteur K.
Comme le matériau s'étire, le fournisseur doit soustraire une quantité précise de matériau, à savoir le Déduction pour flexion (BD)— à partir des dimensions extérieures totales. Si la déduction de pliage calculée pour une matrice en V et un rayon de poinçon donnés est de 3,5 mm, la longueur réelle de la flan est de 50 + 30 – 3,5 = 76,5 mm.
À qui appartient le patron à plat ? Alors que les ingénieurs concepteurs exportent souvent des fichiers DXF de dépliage à partir de leur logiciel de CAO, le sous-traitant chargé de la fabrication doit toujours générer et valider le dépliage final. Les déductions de pliage varient en fonction des combinaisons d’outillage utilisées dans l’atelier. Si un acheteur oblige un sous-traitant à découper au laser des flans en utilisant le fichier DXF technique exact sans autoriser d’ajustements adaptés à l’outillage spécifique de l’atelier, l'acheteur assume de fait la responsabilité de toute non-conformité dimensionnelle finale.
Rétro-élasticité et essais de pliage
Le calcul du patron à plat permet de s'assurer que la pièce dispose de la quantité de matière adéquate. Le réglage de l'angle de pliage sur la machine détermine la géométrie finale. Il s'agit là de deux réglages distincts.
Lorsque le poinçon enfonce le matériau dans la matrice, celui-ci subit à la fois une déformation élastique et une déformation plastique. Lorsque l'outil se relâche, la partie élastique reprend sa forme initiale, ce qui provoque l'ouverture des rebords. Ce phénomène est appelé retour élastique. Pour obtenir la dimension finale souhaitée, la machine doit sur-plier la pièce.
En utilisant une définition cohérente de l'angle extérieur, la procédure de configuration se présente comme suit :
- Angle cible : 90,0°
- Premier essai de flexion (sans charge) : La machine plie le matériau à 90,0°. Lorsqu'on relâche la pression, le matériau reprend sa forme initiale à 92,5°.
- Courbure compensée (remesurée) : L'opérateur règle le programme pour que la flexion dépasse 87,5° sous charge. Une fois la charge relâchée, le matériau revient exactement de 2,5°, pour s'arrêter à l'angle cible de 90,0°.
La prévision du retour élastique n'est pas une science exacte. Les matériaux à haute résistance, comme l'acier inoxydable 304 ou l'aluminium dur, présentent un retour élastique bien plus imprévisible que l'acier doux. Cela signifie que les pièces complexes peuvent nécessiter 2 à 3 ébauches de réglage rien que pour obtenir la courbure excessive souhaitée. Pour une petite série de 10 pièces, le coût des rebuts liés à la mise en place a un impact considérable sur le prix unitaire final.
Vérifier l'ajustement avant de lancer la production
Les tolérances individuelles au niveau des courbures peuvent facilement s'accumuler, ce qui peut entraîner l'échec de l'assemblage de pièces pourtant parfaitement mesurées. Des contrôles rigoureux des premiers articles permettent de détecter ces interférences cachées avant le lancement de la production à grande échelle.
Dimensions et repères de l'ensemble
Les tolérances individuelles des pièces ne garantissent pas la réussite de l'assemblage. Revenons au couvercle d'armoire évoqué dans l'introduction : tous les angles étaient dans les limites de tolérance, mais la pièce n'a pas pu être montée.
Ce phénomène est dû au cumul des tolérances. Si le plan spécifie un angle de courbure de 90,0° ± 0,5°, une pièce mesurant en réalité 89,6° est techniquement acceptable. Cependant, un angle de 89,6° signifie que la bride est légèrement inclinée vers l’intérieur. Si la bride mesure 30 mm de long, cette inclinaison de 0,4° vers l’intérieur des deux côtés réduit la largeur totale de l’ouverture au niveau du bord inférieur de près de 0,5 mm. Si le jeu entre le couvercle et l’armoire d’accouplement n’était que de 0,2 mm, les pièces entreraient en interférence mécanique.
Pour éviter cela, les ingénieurs doivent définir clairement les cotes d'assemblage en utilisant les Dimensionnement et tolérancement géométriques (GD&T). Ne vous fiez pas uniquement aux tolérances de courbure individuelles. Le plan doit indiquer explicitement la largeur critique de l’ouverture interne (par exemple, 400,0 mm +0,5/-0,0) en tant que cote de contrôle indépendante, ou appliquer une Tolérance du profil de surface aux surfaces d'accouplement fonctionnelles.
Contrôle des pièces brutes
Avant de lancer un lot de production, le fournisseur effectue un Inspection du premier article (FAI) vérifier la pièce physique par rapport au plan et à l'ensemble d'assemblage correspondant.
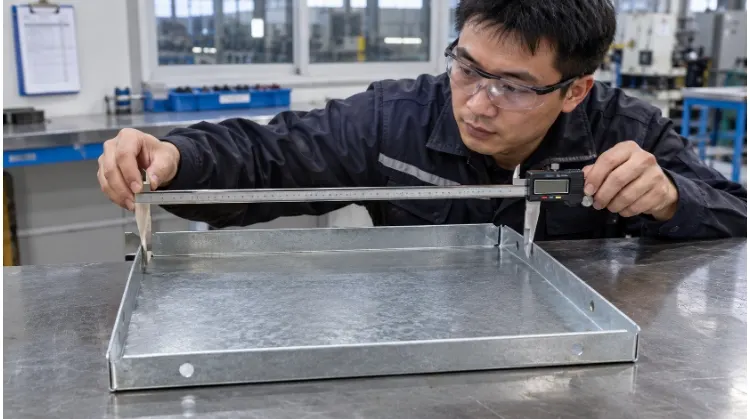
En comparant les cotes réelles de l'ouverture intérieure du couvercle avec les dimensions extérieures du boîtier, nous pouvons déterminer précisément où se situe le problème d'interférence.
| Fonctionnalité | Exigences en matière de dessin | Lieu de mesure | Valeur réelle mesurée | Statut |
| Largeur d'ouverture du couvercle | 400,0 mm (+0,5/-0,0) | Bord intérieur inférieur des brides | 399,5 mm | ÉCHEC (Interférence) |
| Angle de bride | 90,0° ± 0,5° | Centre des brides latérales | 89,6° / 89,7° | PASS |
| Entraxes des trous de fixation | 380,0 mm ± 0,2 mm | Repère A par rapport au centre du trou | 380,1 mm | PASS |
| Cosmétique (face A) | Aucune trace d'usinage visible | Faces visibles de l'extérieur | Nettoyer | PASS |
Dans ce cas de figure, l’angle a été respecté, mais l’ouverture fonctionnelle n’a pas été atteinte. Le fournisseur doit ajuster la compensation de pliage afin de rapprocher l’angle de 90,2° et d’augmenter le jeu. De plus, l’exigence esthétique est explicitement vérifiée. Si le plan désigne la face extérieure comme surface visible « côté A », le fournisseur utilisera du ruban adhésif en uréthane ou des outils inférieurs spécialisés ne laissant pas de traces afin d’empêcher la matrice en V de laisser des marques.
Pour les responsables des achats, le timing est ici crucial. Si le plan prévoit que le client doit valider le FAI avant que le lot complet ne soit produit, la presse plieuse reste à l'arrêt. Les retards dans l'obtention de l'agrément de la FAI obligent souvent le fournisseur à démonter l'installation, ce qui signifie que vous finissez par payer deux fois le temps consacré à la mise en place de la machine. Mettre en place des protocoles d'approbation clairs et rapides afin d'assurer la continuité de la production.
Comparez les devis pour un même travail de pliage
Les devis des fournisseurs masquent souvent des hypothèses divergentes concernant les frais d'outillage, les opérations secondaires et les normes d'inspection. En uniformisant votre appel d'offres, vous vous assurez de comparer la valeur réelle de la production, et non de simples estimations de base.
Coût de mise en place et coût unitaire
Les coûts de fabrication se répartissent en deux catégories distinctes : les frais de mise en place ponctuels et la main-d'œuvre récurrente par pièce.
La mise en route comprend la programmation hors ligne, l’installation de la matrice en V et du poinçon, ainsi que la réalisation de deux à trois ébauches d’essai pour régler la compensation du retour élastique. Il s’agit là de coûts fixes. Les coûts récurrents concernent la manipulation physique de chaque pièce : l’opérateur doit notamment charger la flan, effectuer quatre pliages distincts (en retournant la pièce à chaque fois), appliquer un film de protection en uréthane sur la matrice pour préserver son aspect esthétique, et réaliser un perçage CNC secondaire.
Pour les petites séries (par exemple, 10 pièces), les frais de mise en production sont souvent facturés sous forme de forfait Coût du lot, ce qui fausse considérablement le prix unitaire. Pour une série de 1 000 pièces, ce coût de mise en place s'amortit à quelques centimes, ce qui fait que le temps machine récurrent et la manutention physique constituent les principaux facteurs déterminants de votre facture finale.
Liste de contrôle pour les appels d'offres
Pour obtenir des devis précis et comparables, votre demande de devis (RFQ) ne doit laisser aucune marge d’interprétation aux fournisseurs. Un dossier complet de demande de devis pour des pièces en tôle pliée doit comprendre :
- Caractéristiques techniques des matériaux : La référence exacte et le traitement thermique (par exemple, 5052-H32, et non simplement « aluminium ») ainsi que l'épaisseur de la tôle.
- Volume et dosage : Quantité annuelle totale et tailles prévues des lâchers.
- Données essentielles : Précisez clairement les cotes d'assemblage (telles que la largeur d'ouverture interne du couvercle) qui déterminent le fonctionnement.
- Finition de la surface : Précisez les exigences esthétiques et indiquez si une protection esthétique est obligatoire pendant le formage.
- Stratégie d'emballage : Les caisses en tôle occupent beaucoup d'espace. Précisez si les pièces doivent être entièrement pliées et palettisées, ou si leur conception permet un envoi à plat et un assemblage final chez vous, afin d'optimiser les coûts de transport maritime ou aérien.
- Exigences en matière d'inspection : Précisez clairement si vous avez besoin d'un rapport d'inspection du premier article (FAI) avant le lancement de la production en série.
Lorsqu'un modèle 3D finalisé et un patron à plat au format DXF sont fournis, la demande de devis doit indiquer explicitement que le Le plan de la pièce finie détermine l'acceptation de la qualité. Il incombe au fournisseur de calculer les déductions finales liées au pliage et d'adapter le plan de découpe à son outillage spécifique.
Comparaison des devis
Lors de l'examen des offres relatives au revêtement des armoires, se contenter de comparer le prix unitaire final sans prendre connaissance des hypothèses détaillées pour chaque poste constitue un risque majeur en matière d'approvisionnement. Vous devez évaluer le processus de fabrication qui se cache derrière ces chiffres.
| Poste budgétaire | Fournisseur A | Fournisseur B |
| Prix unitaire (quantité : 500) | $12.50 | $15.80 |
| Outillage / mise en place ponctuels | $150.00 | $280,00 (comprend un poinçon sur mesure pour klaxon) |
| Usinage de trous | Découpe au laser sur une ébauche plate | Perçage CNC après pliage |
| Protection des surfaces | Matrice en V standard (marques de repère possibles) | Ruban adhésif en uréthane fourni |
| Rapport de la FAI | Contrôle dimensionnel standard | Plan de cotes et tolérances complet (GD&T) |
| Délai d'exécution | 12 jours | 15 jours |
Le fournisseur A propose un prix de $12,50 en poinçonnant les trous de fixation sur l'ébauche plate avant le pliage et en utilisant un outillage standard. Cette solution est moins coûteuse, mais comme indiqué précédemment, les trous situés trop près de la ligne de pliage risquent de s'étirer et de se déformer lors du formage.
Le fournisseur B propose un devis de $15,80, car il a prévu une opération secondaire de perçage CNC après le pliage afin de garantir la concentricité des trous et leur alignement avec l'armoire d'accouplement. Il a également pris en compte l'utilisation d'un ruban en uréthane pour répondre aux exigences esthétiques de la face A, ainsi qu'un poinçon sur mesure pour dégager la bride finale.
Choisir le fournisseur A permet d'économiser $3,30 dès le départ, mais entraîne un énorme Coût de la mauvaise qualité (COPQ). Si 20% des couvercles ne s'adaptent pas lors de l'assemblage final, le coût réel des pièces du fournisseur A — en tenant compte des rebuts, des temps d'arrêt de la chaîne de montage et des retouches — dépasse de loin celui de la solution technique du fournisseur B, qui s'élève à $15,80.
Prêt à passer de la conception à la production ? Ne payez plus pour les rebuts de mise en production, les frais de transport cachés et les défaillances de la chaîne de montage. Envoyez vos fichiers CAO à TZR pour une analyse DFM rigoureuse. Notre équipe d'ingénieurs vous propose des devis détaillés et transparents, établis conformément aux normes internationales, afin de garantir que vos pièces en tôle s'adaptent parfaitement dès la première fois, à chaque fois.