 Russian
 English
 Spanish
 German
 Italian
 French
Гибка листового металла — это производственный процесс, при котором с помощью гибочного пресса или гибочного станка с ЧПУ осуществляется пластическая деформация плоских металлических заготовок с целью придания им трехмерных профилей вдоль прямой оси. В данном руководстве рассматриваются методы формовки, правила проектирования с учетом технологичности (DFM), поправки на гибку и факторы, влияющие на стоимость.
Однако понимание основного процесса — это лишь половина дела. Рассмотрим стандартную крышку шкафа с фланцами по четырём сторонам. Каждый отдельный угол изгиба может идеально соответствовать заданному допуску ±0,5°, но при пробной установке крышка просто не начнётся на сопрягаемый корпус.
Подобные проблемы возникают, когда отдельные допуски на изгиб суммируются и изменяют общие размеры сборки. Идеальная CAD-модель не имеет никакого значения, если на производстве её невозможно физически изготовить. На примере этой крышки шкафа в данном руководстве рассматривается, как выбор оборудования, технические условия чертежей и решения по компоновке определяют окончательную посадку и реальную себестоимость ваших деталей из гибочного листового металла.
Выберите метод складывания для вашей детали
Прежде чем поставщик приступит к обработке плоской заготовки, ему необходимо определить метод формовки фланцев.
Пресс-гибочный станок и гибочная балка
Физические механизмы формования определяют поведение материала и то, как оператор должен с ним обращаться.
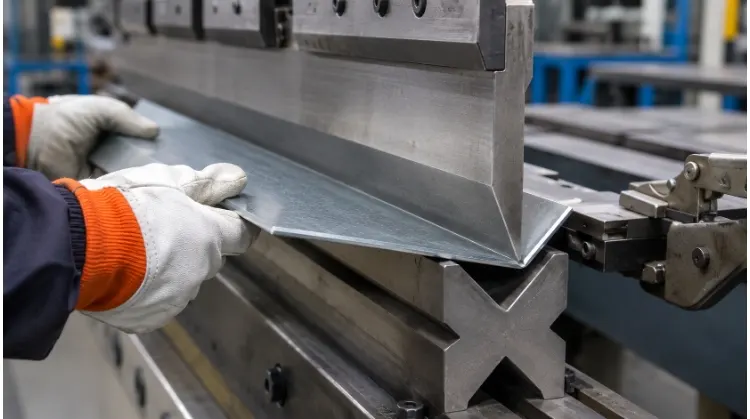
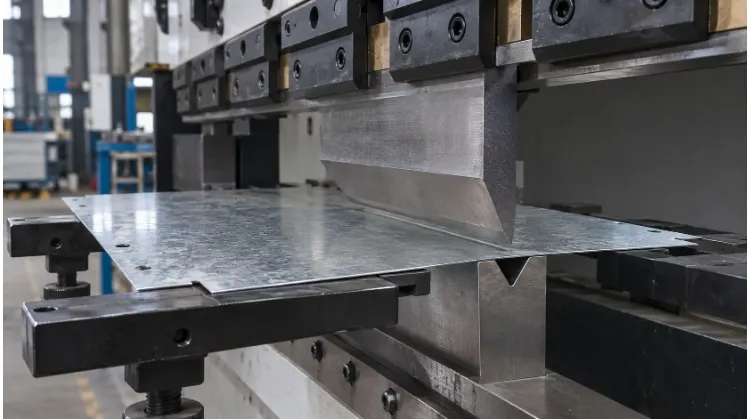
На листогибочном прессе плоский лист укладывается поперек V-образной матрицы. Верхний пуансон опускается, вдавливая материал в полость матрицы для формирования угла. Поскольку пуансон давит вниз, боковые края листового металла отклоняются вверх. Оператор должен физически поддерживать вес листа, когда тот раскачивается в воздухе.
На гибочном станке большая часть листа лежит ровно на опорном столе и надежно удерживается верхней и нижней зажимными балками. Затем поворотная гибочная балка отклоняется вверх, чтобы согнуть только выступающий край. Основная часть детали остается неподвижной, а это означает, что оператору не нужно поднимать или направлять объемный материал во время гибки.
Совместимость станка и детали
Не каждая деталь подходит для обеих машин. Поставщики анализируют геометрию детали с учетом имеющегося у них оборудования, чтобы определить наиболее стабильный и экономически эффективный технологический процесс.
Что касается нашей четырёхсторонней крышки, то в техническом чертеже указаны тип материала, толщина и размеры, однако поставщик выбирает оборудование с учётом практических ограничений:
- Складные машины: Хорошо подходят для больших панелей, поскольку стол станка обеспечивает опору для заготовки. Обычно их используют в тех случаях, когда защита поверхности имеет решающее значение, поскольку гибочная балка создает меньшее трение скольжения о материал, чем V-образная матрица.
- Прессы-гибочные станки: Подходит для листов толщиной более 3 мм, узких U-образных профилей и сложных геометрических форм, требующих использования специальных профилей штампов.
Если для изготовления всех четырёх сторон крышки требуется несколько переворачиваний, поставщик должен оценить, сможет ли инструмент на любом из станков пройти мимо ранее сформированных фланцев без задевания.
Проверьте чертеж на наличие проблем со складыванием
Надежность процесса гибки зависит от возможностей чертежа. Перед резкой первой заготовки необходимо проверить геометрию на возможность формовки.
Внутренний радиус и направление вращения
Указанный радиус внутреннего изгиба должен отвечать двум противоречащим друг другу требованиям: он должен быть достаточно острым, чтобы обеспечить зазор для сопрягаемого внутреннего корпуса, но при этом достаточно большим, чтобы поставщик мог выполнить изгиб без разрушения материала.
Согласно стандартным технологическим данным, минимальный безопасный радиус изгиба определяется в зависимости от марки, состояния и толщины материала. Как правило, мягкую сталь можно безопасно изгибать до внутреннего радиуса 1x толщина материала (1t), тогда как более твёрдые сплавы, такие как алюминий 6061-T6, часто требуют от 2 до 3 т для предотвращения появления микротрещин.
Однако направление прокатки (направление волокон) листового металла вносит в процесс критическую переменную. Гибка, выполняемая параллельно направлению волокон, повышает риск образования трещин.
Поскольку наша крышка имеет фланцы со всех четырёх сторон, две линии изгиба неизбежно будут проходить параллельно направлению волокон. Чтобы предотвратить растрескивание на этих конкретных параллельных изгибах, поставщику, возможно, придётся увеличить внутренний радиус изгиба по всей детали или использовать материал с лучшей формуемостью (например, 5052-H32 вместо 6061-T6).
Короткие фланцы и зазор для инструмента
При обработке детали с несколькими изгибами последовательность операций ограничивает возможности производства.
Четырёсторонний коробчатый профиль часто вызывает столкновение инструмента при выполнении последнего изгиба. Для формирования четвёртого фланца инструмент должен проникнуть внутрь детали, не деформируя при этом первые три фланца. Кроме того, после завершения хода пуансона должно оставаться достаточно места для снятия сформированной детали с инструмента.
Если на чертеже изображены фланцы, которые слишком коротки, чтобы надежно охватить V-образную матрицу, или профиль, глубина которого превышает стандартную высоту пуансона, возникнет заклинивание. Для решения этой проблемы у поставщика есть несколько вариантов. Изменение последовательности гибки не требует дополнительных затрат, но не всегда возможно с геометрической точки зрения. Использование специализированного сегментированного инструмента (роговых пуансонов) хорошо подходит для глубоких коробок, но Увеличение времени наналадку на 15–30 минут напрямую приводит к росту себестоимости одной детали при мелкосерийном производстве. Изменение размеров фланца на чертеже зачастую является наиболее экономичным решением, если это допускает конструкция узла.
Зазор в отверстии и радиус изгиба
Элементы, расположенные слишком близко к зоне изгиба, деформируются при растяжении материала.
Когда отверстие или прорезь располагается рядом с изгибом, пластическая деформация материала приводит к искажению формы отверстия. Чтобы этого избежать, в соответствии с общепринятой отраслевой практикой край отверстия следует размещать не менее 2,5–3 толщин материала плюс радиус изгиба от касательной линии изгиба (или не менее 3 мм для очень тонких листов). Кроме того, на смежных фланцах необходимо выполнять угловые выемки. Если ширина и глубина выемки недостаточны, материал разорвется в углах при гибке смежных сторон.
Если монтажные ограничения требуют, чтобы крепежные отверстия располагались строго вблизи зоны сгиба для совмещения с внутренней частью корпуса, поставщик не может пробить их в плоской заготовке. Деталь необходимо сначала согнуть в виде профильной заготовки, а отверстия просверлить уже после этого. Хотя это позволяет соблюсти геометрические допуски, Добавление дополнительной операции фрезерования или сверления с ЧПУ может легко увеличить трудозатраты на изготовление детали на 30%–50%, особенно при небольших тиражах.
Установите длину зазора и угол изгиба
Использование исключительно программного обеспечения CAD для создания плоских выкройки часто приводит к ошибкам в размерах при сборке. Освоение методов вычисления припусков на изгиб и компенсации пружинного возврата позволяет свести к минимуму брак при настройке и обеспечить точность.
Плоская схема и поправка на изгиб
Чтобы получить правильные конечные размеры, плоский лист необходимо отрезать до определенной длины до того, как он поступит на листогибочный пресс.
Рассмотрим крышку с верхней поверхностью толщиной 50 мм и боковым фланцем толщиной 30 мм, изготовленную из алюминия марки 5052-H32 толщиной 2 мм. Нельзя просто сложить наружные размеры (50 + 30 = 80 мм), чтобы получить длину в развернутом виде. При гибке листового металла материал с внешней стороны изгиба растягивается, а с внутренней — сжимается. Граница между этими двумя зонами — это нейтральная ось, а его точное положение в пределах толщины материала определяется K-Factor.
Поскольку материал растягивается, поставщик должен вычесть определённое количество материала — Вычет за изгиб (BD)— от общих внешних размеров. Если расчетная поправка на изгиб для конкретной V-образной матрицы и радиуса пуансона составляет 3,5 мм, то фактическая длина заготовки равна 50 + 30 – 3,5 = 76,5 мм.
Кому принадлежит чертеж? Хотя инженеры-конструкторы часто экспортируют DXF-файлы с плоскими чертежами из своих программ CAD, производитель всегда должен самостоятельно формировать и утверждать окончательный плоский чертеж. Вычеты на гибку варьируются в зависимости от конкретных комбинаций инструментов, используемых в цехе. Если заказчик обязывает поставщика выполнять лазерную резку заготовок в точном соответствии с инженерным DXF-файлом, не позволяя вносить корректировки с учетом специфики инструментального оснащения цеха, покупатель фактически принимает на себя ответственность за любое окончательное несоответствие размерам.
Остаточная деформация и пробные изгибы
Расчет развертки гарантирует, что деталь будет изготовлена с учетом необходимого количества материала. Установка угла изгиба на станке определяет конечную геометрию. Это две разные настройки.
Когда пуансон вдавливает материал в матрицу, он подвергается как упругой, так и пластической деформации. При отпускании инструмента упругая часть возвращается в исходное состояние, в результате чего фланцы раскрываются. Это явление известно как остаточная деформация. Чтобы получить нужный конечный размер, станок должен изгибать деталь с запасом.
При использовании единого определения внешнего угла процесс настройки выглядит следующим образом:
- Целевой угол: 90,0°
- Первое испытательное изгибание (без нагрузки): Станок изгибает материал до угла 90,0°. При отпускании материал возвращается в исходное положение под углом 92,5°.
- Компенсированный изгиб (переизмеренный): Оператор настраивает программу таким образом, чтобы под нагрузкой изгиб превышал 87,5°. При снятии нагрузки материал возвращается в исходное положение ровно на 2,5° и останавливается в заданном положении 90,0°.
Прогнозирование упругой деформации — это не точная наука. Материалы с высокой прочностью, такие как нержавеющая сталь марки 304 или твердый алюминий, демонстрируют гораздо более непредсказуемое поведение при упругой деформации, чем мягкая сталь. Это означает, что для изготовления сложных деталей может потребоваться 2–3 заготовки для наладки, чтобы точно настроить нужный изгиб. При небольшом тираже в 10 штук затраты на наладку, связанные с браком, существенно влияют на итоговую цену за деталь.
Перед запуском в производство убедитесь в правильности подгонки
Отклонения при отдельных изгибах могут легко накапливаться, в результате чего детали, изготовленные в точном соответствии с размерами, оказываются непригодными для сборки. Тщательный контроль первого изделия позволяет выявить эти скрытые отклонения до начала серийного производства.
Размеры и базовые точки сборки
Допуски на отдельные детали не гарантируют успешности сборки. Вернёмся к крышке шкафа из введения: все углы соответствовали допускам, но деталь так и не удалось соединить.
Это происходит из-за суммирования допусков. Если в чертеже указан изгиб 90,0° ±0,5°, то фактический угол изгиба детали, равный 89,6°, технически считается допустимым. Однако угол 89,6° означает, что фланец слегка наклонен внутрь. Если длина фланца составляет 30 мм, то этот наклон внутрь на 0,4° с обеих сторон уменьшает общую ширину проёма по нижнему краю почти на 0,5 мм. Если зазор между крышкой и сопрягаемым шкафом составляет всего 0,2 мм, детали будут механически соприкасаться.
Чтобы этого не произошло, инженеры должны чётко определить размеры узла, используя соответствующие Определение геометрических размеров и допусков (GD&T). Не следует полагаться исключительно на отдельные допуски на изгиб. На чертеже должна быть явно указана критическая ширина внутреннего проёма (например, 400,0 мм +0,5/-0,0) в качестве самостоятельного контрольного размера, либо следует применять Допуск на профиль поверхности к функциональным сопрягаемым поверхностям.
Контроль первой партии
Перед запуском производственной партии поставщик проводит Первоначальный контроль продукции (FAI) проверить деталь в сборе на соответствие чертежу и сопрягаемой сборке.
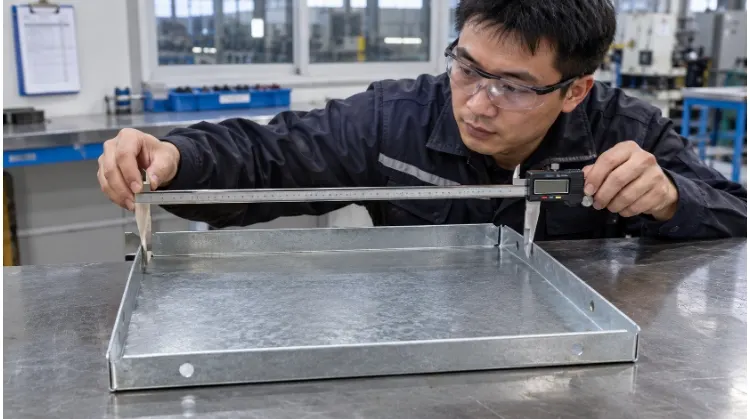
Сравнив фактические размеры внутреннего проёма крышки с внешними габаритами корпуса, мы можем точно определить, где возникает препятствие.
| Характеристика | Требования к чертежу | Место проведения измерений | Фактические измеренные значения | Статус |
| Ширина открытия крышки | 400,0 мм (+0,5/-0,0) | Нижняя внутренняя кромка фланцев | 399,5 мм | НЕУДАЧА (Помехи) |
| Уголок с фланцем | 90,0° ± 0,5° | Центр боковых фланцев | 89,6° / 89,7° | PASS |
| Расстояние между центрами монтажных отверстий | 380,0 мм ±0,2 мм | Базовая точка A до центра отверстия | 380,1 мм | PASS |
| Косметический (сторона А) | Отсутствие видимых следов обработки | Наружные видимые поверхности | Очистить | PASS |
В данном случае угол соответствует требованиям, но функциональное зазорное отверстие не соответствует. Поставщик должен скорректировать компенсацию изгиба, чтобы приблизить угол к значению 90,2° и обеспечить необходимый зазор. Кроме того, явно проверяется соответствие эстетическим требованиям. Если на чертеже наружная поверхность обозначена как визуальная поверхность «A-Side», поставщик должен использовать уретановую ленту для штампов или специальные немаркие нижние инструменты, чтобы предотвратить появление следов от V-образного штампа.
Для менеджеров по закупкам в данном случае решающее значение имеет своевременность. Если согласно чертежу перед запуском полной партии требуется утверждение заказчиком результатов пробного изготовления (FAI), то гибочный пресс простаивает. Задержки с получением разрешения FAI зачастую вынуждают поставщика демонтировать наладку, а это означает, что в конечном итоге вы дважды оплачиваете время, затраченное на наладку оборудования. Разработайте четкие и оперативные процедуры утверждения, чтобы обеспечить бесперебойный ход производства.
Сравните расценки на одну и ту же работу по складыванию
В предложениях поставщиков зачастую скрываются разные допущения относительно затрат на изготовление инструментов, дополнительных операций и стандартов контроля качества. Стандартизация запроса предложений позволяет сравнивать реальную стоимость производства, а не исходные расчеты.
Настройка и себестоимость одной детали
Производственные затраты подразделяются на две отдельные категории: разовые затраты на наладку и периодические затраты на рабочую силу в расчете на одну деталь.
Настройка включает в себя автономное программирование, установку V-образной матрицы и пуансона, а также прогон двух-трех пробных заготовок для точной настройки компенсации пружинного отскока. Это фиксированные затраты. Периодические затраты связаны с физической обработкой каждой детали — например, оператор загружает заготовку, выполняет четыре отдельных сгиба (каждый раз переворачивая деталь), наносит уретановую пленку на матрицу для защиты поверхности и выполняет вторичное сверление с ЧПУ.
При небольших партиях (например, 10 штук) затраты на наладку зачастую взимаются в виде фиксированной суммы Стоимость партии, что значительно искажает цену за единицу. При тираже в 1 000 деталей эти затраты на настройку амортизируются до нескольких центов, в результате чего основными факторами, определяющими итоговую сумму счета, становятся затраты на время работы оборудования и ручную обработку.
Контрольный список для запроса предложений
Чтобы получить точные и сопоставимые ценовые предложения, ваш запрос на предоставление ценового предложения (RFQ) не должен оставлять поставщикам места для догадок. Полный пакет документов для запроса на предоставление ценового предложения по изготовлению профилированного листового металла должен включать:
- Технические характеристики материалов: Точный сорт и состояние (например, 5052-H32, а не просто «алюминий»), а также толщина листа.
- Объем и дозирование: Общий годовой объем и предполагаемые объемы выпуска.
- Ключевые данные: Чётко укажите размеры в сборе (например, внутреннюю ширину проёма крышки), которые определяют функциональность.
- Отделка поверхности: Укажите требования к внешнему виду и укажите, является ли защита поверхности обязательной во время формовки.
- Стратегия упаковки: В металлических коробках перевозится много пустого пространства. Укажите, следует ли детали полностью сложить и уложить на поддоны, или конструкция допускает транспортировку в разобранном виде с последующей окончательной сборкой на вашем предприятии, чтобы оптимизировать расходы на морскую или авиаперевозку.
- Требования к проверке: Чётко укажите, требуется ли вам отчёт о первом контроле изделия (FAI) перед запуском серийного производства.
При предоставлении как готовой 3D-модели, так и плоской выкройки в формате DXF в запросе предложений должно быть четко указано, что Чертеж готовой детали определяет условия приемки по качеству. Поставщик по-прежнему несет ответственность за расчет окончательных вычетов на изгиб и корректировку раскладки заготовок с учетом особенностей своего конкретного инструмента.
Сравнение предложений
При рассмотрении предложений по изготовлению обшивки шкафа сравнение итоговой цены за единицу без изучения исходных данных по отдельным позициям представляет собой серьезный риск при закупках. Необходимо проанализировать производственный процесс, лежащий в основе этих цифр.
| Статья расходов | Поставщик А | Поставщик B |
| Цена за единицу (количество 500) | $12.50 | $15.80 |
| Разовые затраты на изготовление инструментов / настройку оборудования | $150.00 | $280,00 (включая специальный пуансон для рожков) |
| Обработка отверстий | Лазерная резка на плоской заготовке | Сверление с ЧПУ после гибки |
| Защита поверхности | Стандартная V-образная матрица (возможны следы от штампа) | В комплект входит уретановая лента для штамповки |
| Отчет FAI | Стандартная проверка размеров | Полная схема GD&T |
| Время выполнения | 12 дней | 15 дней |
Поставщик А предлагает вариант $12.50, при котором монтажные отверстия пробиваются в плоской заготовке перед сгибанием с использованием стандартного инструмента. Этот вариант обходится дешевле, но, как уже отмечалось ранее, отверстия, расположенные слишком близко к линии сгиба, растягиваются и деформируются в процессе формовки.
Поставщик B указал цену $15,80, поскольку он запланировал дополнительную операцию сверления с ЧПУ после завершения гибки, чтобы гарантировать концентричность отверстий и их совмещение со спареваемым корпусом. Кроме того, он учел в расчетах использование уретановой ленты для обеспечения соответствия эстетическим требованиям к лицевой стороне, а также изготовление специального штампа для пробивания, необходимого для удаления последнего фланца.
Выбор поставщика А позволяет сэкономить $3,30 сразу, но влечет за собой огромные Затраты, связанные с низким качеством (COPQ). Если 20% крышек не подойдут при окончательной сборке, реальная стоимость деталей поставщика А — с учетом брака, простоев на сборочной линии и доработки — значительно превысит стоимость инженерного решения поставщика Б, равную $15,80.
Готовы перейти от проектирования к производству? Хватит платить за бракованные детали, скрытые транспортные расходы и сбои на сборочной линии. Отправьте свои CAD-файлы в TZR для тщательной экспертизы по технологичности (DFM). Наша команда инженеров предоставляет прозрачные, детализированные коммерческие предложения, составленные в соответствии с международными стандартами, что гарантирует, что ваши детали из листового металла будут подходить с первого раза и всегда.