 Spanish
 English
 German
 Russian
 Italian
 French
El plegado de chapa metálica es un proceso de fabricación en el que se utiliza una prensa plegadora o una máquina plegadora CNC para deformar plásticamente piezas metálicas planas y convertirlas en perfiles tridimensionales a lo largo de un eje recto. Esta guía aborda los métodos de conformado, las normas de diseño para la fabricabilidad (DFM), las deducciones por plegado y los factores que influyen en los costes.
Sin embargo, comprender el proceso básico es solo la mitad del camino. Pensemos en una cubierta estándar de armario con rebordes en los cuatro lados. Es posible que cada ángulo de plegado individual se ajuste perfectamente a la tolerancia especificada de ±0,5°, pero durante la prueba de ajuste, la cubierta simplemente no se deslizará sobre la carcasa a la que debe acoplarse.
Problemas como este se producen cuando las tolerancias de plegado individuales se acumulan y alteran las dimensiones generales del conjunto. Un modelo CAD perfecto no sirve de nada si en el taller no se puede fabricar físicamente. Tomando como ejemplo recurrente esta cubierta de armario, esta guía analiza cómo la elección de los equipos, las especificaciones de los planos y las decisiones de diseño determinan el ajuste final y el coste real de producción de sus piezas de chapa plegada.
Elige un método de plegado para tu pieza
Antes de que un proveedor procese el plano de corte, debe determinar el método físico que se utilizará para conformar las bridas.
Prensa plegadora y viga plegable
La mecánica física del proceso de conformado determina cómo se comporta el material y cómo debe manipularlo el operario.
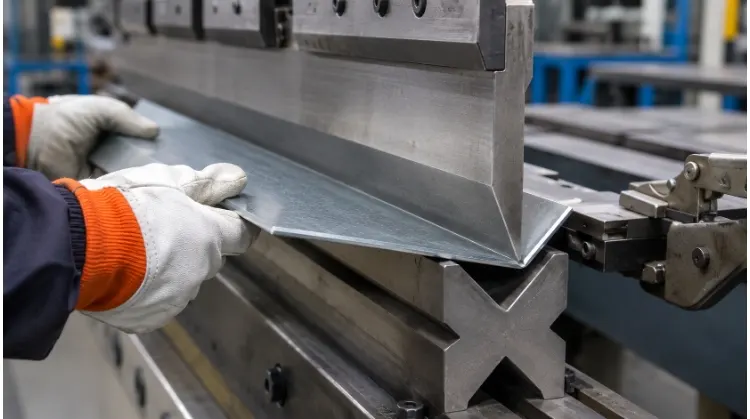
En una prensa plegadora, la chapa plana se coloca sobre una matriz en V. Un punzón superior desciende y presiona el material hacia el interior de la cavidad de la matriz para crear el ángulo. Como el punzón empuja hacia abajo, los bordes laterales de la chapa se elevan. El operario debe soportar físicamente el peso de la chapa mientras esta se balancea en el aire.
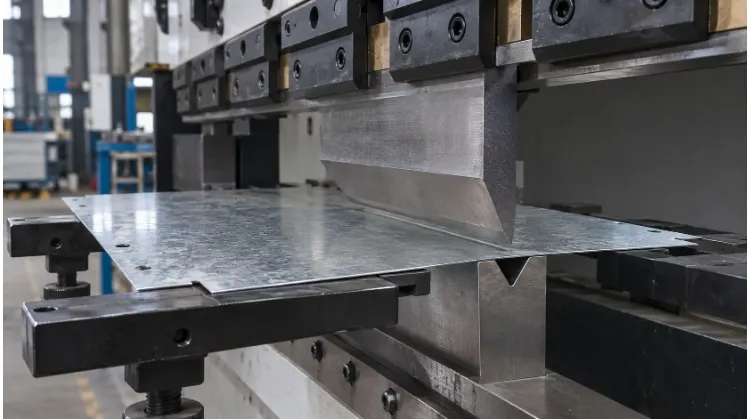
En una máquina plegadora, la mayor parte de la chapa descansa en posición plana sobre una mesa de apoyo y queda sujeta firmemente por vigas de sujeción superiores e inferiores. A continuación, una viga plegadora pivotante se eleva para doblar únicamente el borde que sobresale. El cuerpo principal de la pieza permanece inmóvil, lo que significa que el operario no tiene que levantar ni guiar el material a granel durante el plegado.
Ajuste entre la máquina y la pieza
No todas las piezas son aptas para ambas máquinas. Los proveedores comparan la geometría de la pieza con su equipamiento disponible para determinar cuál es el proceso más estable y rentable.
En el caso de nuestra cubierta de cuatro lados, el plano técnico especifica el tipo de material, el grosor y las dimensiones, pero es el proveedor quien elige la máquina en función de las limitaciones prácticas:
- Máquinas plegadoras: Funcionan bien con paneles grandes porque la mesa de la máquina sostiene la pieza. Suelen utilizarse cuando la protección de la superficie es fundamental, ya que la viga de plegado provoca menos fricción por deslizamiento contra el material que una matriz en V.
- Plegadoras: Más adecuado para espesores de chapa superiores a 3 mm, perfiles en U estrechos y geometrías complejas que requieran perfiles de punzón especializados.
Si la cubierta requiere varios giros para completar los cuatro lados, el proveedor debe evaluar si las herramientas de cualquiera de las dos máquinas podrán pasar por los rebordes formados previamente sin que se produzca ninguna interferencia.
Comprueba en el plano si hay problemas de plegado
La fiabilidad de un proceso de plegado depende de lo que permita el plano. Antes de cortar la primera pieza en bruto, hay que comprobar la geometría para determinar si es factible su conformado.
Radio interior y sentido de rodadura
El radio de curvatura interior especificado debe cumplir dos objetivos contradictorios: debe ser lo suficientemente cerrado como para dejar espacio libre para el armario de acoplamiento interno, pero lo suficientemente amplio como para que el proveedor pueda conformarlo sin que el material se rompa.
Los datos técnicos estándar de fabricación establecen el radio mínimo de curvatura seguro en función del tipo de material, el estado de temple y el espesor. Como regla general, el acero dulce se puede curvar con seguridad hasta un radio interior de 1 vez el espesor del material (1t), mientras que los grados de endurecimiento más elevados, como el aluminio 6061-T6, suelen requerir de 2 a 3 toneladas para evitar la aparición de microfisuras.
Sin embargo, la dirección de laminación (dirección del grano) de la chapa supone una variable crítica. El plegado en paralelo al grano aumenta el riesgo de que se produzcan grietas.
Dado que nuestra cubierta presenta rebordes en los cuatro lados, dos de las líneas de plegado discurrirán inevitablemente en paralelo a la veta. Para evitar que se produzcan grietas en esos pliegues paralelos concretos, es posible que el proveedor tenga que aumentar el radio de curvatura interior en toda la pieza o bien utilizar un material más maleable (como el 5052-H32 en lugar del 6061-T6).
Bridas cortas y espacio libre para herramientas
Cuando hay que realizar varios pliegues en una misma pieza, la secuencia de operaciones limita lo que se puede fabricar.
Un perfil de caja de cuatro lados suele presentar interferencias con las herramientas en el pliegue final. Para conformar el cuarto reborde, la herramienta debe introducirse en la pieza sin aplastar los tres primeros rebordes. Además, una vez que el punzón completa la carrera, debe haber suficiente espacio físico para deslizar la pieza encerrada fuera de la herramienta.
Si el plano muestra bridas demasiado cortas para abarcar con seguridad la matriz en V, o un perfil demasiado profundo para la altura estándar del punzón, se producirá una interferencia. Para resolverlo, el proveedor dispone de varias opciones. Cambiar la secuencia de plegado no supone ningún coste, pero no siempre es geométricamente posible. El uso de herramientas segmentadas especializadas (punzones de cuerno) funciona bien para cajas profundas, pero Añadir entre 15 y 30 minutos al tiempo de preparación aumenta directamente el coste por pieza. en series de bajo volumen. Modificar las dimensiones de la brida en el plano suele ser la solución más rentable, siempre que el montaje lo permita.
Juego del orificio y holgura de curvatura
Los elementos situados demasiado cerca de la zona de flexión se deformarán a medida que el material se estire.
Cuando un orificio o una ranura se sitúa cerca de un codo, la deformación plástica del material provoca que la abertura pierda su forma circular. Para evitarlo, la práctica habitual en el sector recomienda colocar el borde del orificio al menos entre 2,5 y 3 veces el espesor del material más el radio de curvatura alejada de la línea tangente al pliegue (o un mínimo de 3 mm en el caso de chapas muy finas). Además, las bridas adyacentes requieren muescas de alivio en las esquinas. Si la muesca de alivio no tiene la anchura y la profundidad adecuadas, el material se rasgará en las esquinas al plegar los lados adyacentes.
Si las restricciones de montaje exigen que los orificios de fijación se mantengan estrictamente cerca de la zona de plegado para alinearse con el interior del armario, el proveedor no puede perforarlos en el plano de corte. La pieza debe plegarse primero como un perfil en bruto y los orificios deben mecanizarse posteriormente. Aunque esto permite mantener la tolerancia geométrica, Añadir una operación secundaria de fresado o taladrado con CNC puede aumentar fácilmente el coste de mano de obra de la pieza entre un 30% y un 50%., sobre todo en tiradas cortas.
Ajusta la longitud de la pieza en bruto y el ángulo de curvatura
Confiar exclusivamente en el software de CAD para los patrones planos suele provocar errores dimensionales en el montaje. Dominar las deducciones por curvatura y la compensación de la recuperación elástica minimiza los desechos de la configuración y garantiza la precisión.
Patrón plano y deducción por curvatura
Para conseguir las dimensiones finales correctas, la chapa plana debe cortarse a una longitud específica antes de llegar a la prensa plegadora.
Consideremos una tapa con una cara superior de 50 mm y un reborde lateral de 30 mm, fabricada en aluminio 5052-H32 de 2 mm de espesor. No basta con sumar las dimensiones exteriores (50 + 30 = 80 mm) para obtener la longitud en plano. Cuando la chapa metálica se dobla, el material del exterior del pliegue se estira, mientras que el del interior se comprime. El límite entre estas dos zonas es el eje neutro, y su posición exacta dentro del espesor del material viene definida por el Factor K.
Dado que el material se estira, el proveedor debe restar una cantidad concreta de material: el Deducción por flexión (BD)—a partir de las dimensiones exteriores totales. Si la deducción por curvatura calculada para un troquel en V y un radio de punzón concretos es de 3,5 mm, la longitud real de la pieza en bruto es de 50 + 30 – 3,5 = 76,5 mm.
¿A quién pertenece el patrón plano? Aunque los ingenieros de diseño suelen exportar planos de corte en formato DXF desde su software CAD, el proveedor encargado de la fabricación debe generar y confirmar siempre el plano de corte definitivo. Las deducciones por plegado varían en función de las combinaciones exactas de herramientas utilizadas en el taller. Si un comprador obliga a un proveedor a cortar con láser las piezas en bruto utilizando el archivo DXF de ingeniería exacto, sin permitir ajustes para adaptarse a las herramientas específicas del taller, El comprador asume, en la práctica, la responsabilidad por cualquier incumplimiento dimensional definitivo.
Recuperación elástica y pruebas de flexión
El cálculo del patrón plano garantiza que la pieza cuente con la cantidad adecuada de material. El ajuste del ángulo de plegado en la máquina determina la geometría final. Se trata de dos ajustes distintos.
Cuando el punzón presiona el material contra la matriz, este sufre una deformación tanto elástica como plástica. Al soltarse la herramienta, la parte elástica recupera su forma original, lo que provoca que las bridas se abran. A este fenómeno se le conoce como recuperación elástica. Para conseguir la dimensión final correcta, la máquina debe doblar la pieza en exceso.
Si se utiliza una definición coherente del ángulo exterior, el proceso de configuración es el siguiente:
- Ángulo objetivo: 90,0°
- Primera prueba de flexión (sin carga): La máquina dobla el material hasta un ángulo de 90,0°. Al soltarlo, el material vuelve a su posición original, a un ángulo de 92,5°.
- Curva compensada (remedida): El operario ajusta el programa para que la flexión exceda los 87,5° bajo carga. Al soltar la carga, el material vuelve a su posición inicial exactamente 2,5°, quedando en el ángulo objetivo de 90,0°.
Predecir la recuperación elástica no es una ciencia exacta. Los materiales de alta resistencia, como el acero inoxidable 304 o el aluminio duro, presentan una recuperación elástica mucho más impredecible que el acero dulce. Esto significa que las piezas complejas pueden requerir entre 2 y 3 piezas de prueba de ajuste solo para ajustar correctamente la curvatura excesiva. En una tirada de bajo volumen de 10 unidades, el coste de los desechos de esta puesta a punto repercute considerablemente en el precio final por pieza.
Comprueba el ajuste antes de dar luz verde a la producción
Las tolerancias de curvatura individuales pueden acumularse fácilmente, lo que provoca que piezas perfectamente medidas no puedan montarse. Las rigurosas inspecciones del primer artículo detectan estas interferencias ocultas antes de que comience la producción a gran escala.
Dimensiones y puntos de referencia del conjunto
Las tolerancias de las piezas individuales no garantizan el éxito del montaje. Volvamos a la tapa del armario de la introducción: todos los ángulos se midieron dentro de las tolerancias, pero la pieza no encajó.
Esto se debe a la acumulación de tolerancias. Si el plano especifica un pliegue de 90,0° ±0,5°, una pieza real que mida 89,6° es técnicamente aceptable. Sin embargo, un ángulo de 89,6° implica que la brida apunta ligeramente hacia dentro. Si la brida mide 30 mm de largo, esa inclinación de 0,4° hacia dentro en ambos lados reduce la anchura total de la abertura en el borde inferior en casi 0,5 mm. Si el juego entre la tapa y el armario de acoplamiento fuera de solo 0,2 mm, las piezas entrarían en interferencia mecánica.
Para evitarlo, los ingenieros deben definir claramente las dimensiones de montaje utilizando los medios adecuados Dimensionado geométrico y tolerancias (GD&T). No se base únicamente en las tolerancias de curvatura individuales. El plano debe indicar explícitamente la anchura crítica de la abertura interna (por ejemplo, 400,0 mm +0,5/-0,0) como una cota de inspección independiente, o bien aplicar una Tolerancia del perfil superficial a las superficies de acoplamiento funcionales.
Inspección de la primera pieza
Antes de ejecutar un lote de producción, el proveedor lleva a cabo una Inspección del primer artículo (FAI) para comprobar que la pieza física se ajusta al plano y al conjunto de acoplamiento.
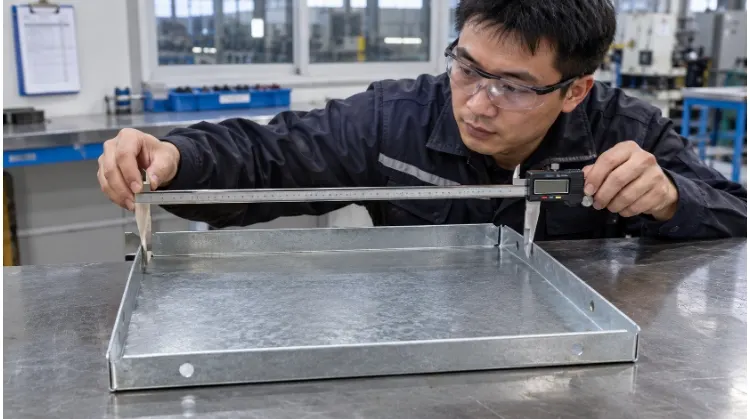
Si comparamos las medidas reales de la abertura interior de la tapa con las dimensiones exteriores del armario, podemos identificar exactamente dónde se produce la interferencia.
| Característica | Requisitos de dibujo | Lugar de la medición | Valor real medido | Estado |
| Ancho de apertura de la tapa | 400,0 mm (+0,5/-0,0) | Borde interior inferior de las bridas | 399,5 mm | FALLO (Interferencia) |
| Ángulo de brida | 90,0° ± 0,5° | Centro de las bridas laterales | 89,6° / 89,7° | PASS |
| Centros de los orificios de montaje | 380,0 mm ±0,2 mm | Distancia desde el punto de referencia A hasta el centro del orificio | 380,1 mm | PASS |
| Cosmética (cara A) | Sin marcas visibles de mecanizado | Caras visibles desde el exterior | Limpio | PASS |
En este caso, el ángulo se ha superado, pero la apertura funcional no se ha alcanzado. El proveedor debe ajustar la compensación de curvatura para acercar el ángulo a los 90,2° y así aumentar el juego. Además, se comprueba explícitamente el requisito estético. Si el plano designa la cara exterior como superficie visible «lado A», el proveedor utilizará cinta de uretano para troqueles o herramientas inferiores especializadas que no dejen marcas para evitar que el troquel en V deje líneas de marcado.
Para los responsables de compras, el momento en que se realiza esta operación es fundamental. Si el plano exige la aprobación del cliente en la fase de inspección inicial (FAI) antes de que se produzca todo el lote, la prensa plegadora queda inactiva. Los retrasos en la aprobación de la FAI suelen obligar al proveedor a desmontar la configuración, lo que significa que, en última instancia, acabas pagando dos veces por el tiempo de configuración de la máquina. Establecer protocolos de aprobación claros y rápidos para mantener el ritmo de la producción.
Compara presupuestos para el mismo trabajo de plegado
Las ofertas de los proveedores suelen ocultar supuestos diferentes en cuanto a los costes de utillaje, las operaciones secundarias y los estándares de inspección. Estandarizar tu solicitud de presupuesto te garantiza que comparas el valor real de producción, y no meras estimaciones de referencia.
Costes de puesta a punto y por pieza
Los costes de fabricación se dividen en dos categorías distintas: los gastos de puesta en marcha, que son puntuales, y la mano de obra recurrente por pieza.
La puesta a punto incluye la programación fuera de línea, la instalación de la matriz en V y el punzón, y la realización de dos o tres piezas de prueba para ajustar la compensación de la recuperación elástica. Estos son costes fijos. Los costes recurrentes se refieren a la manipulación física de cada pieza, como la carga de la pieza en bruto por parte del operario, la realización de cuatro pliegues distintos (dando la vuelta a la pieza cada vez), la aplicación de una película de uretano en la matriz para proteger su acabado y la realización de un taladrado secundario con CNC.
En el caso de tiradas de bajo volumen (por ejemplo, 10 unidades), el coste de preparación suele aplicarse como una tarifa fija Cargo por lote, lo que distorsiona considerablemente el precio unitario. En una tirada de producción de 1.000 piezas, este coste de puesta a punto se amortiza en unos céntimos, por lo que el tiempo de máquina recurrente y la manipulación física son los principales factores que determinan el importe final de la factura.
Lista de comprobación para solicitudes de presupuesto
Para obtener precios precisos y comparables, su solicitud de presupuesto (RFQ) no debe dejar margen para que los proveedores hagan suposiciones. Un expediente completo de solicitud de presupuesto para chapas metálicas plegadas debe incluir:
- Especificaciones de los materiales: La calidad y el estado exactos (por ejemplo, 5052-H32, no solo «aluminio») y el espesor de la chapa.
- Volumen y dosificación: Cantidad total anual y tamaños previstos de las sueltas.
- Datos clave: Indica de forma explícita las dimensiones de montaje (como la anchura de la abertura interna de la tapa) que determinan su funcionamiento.
- Acabado superficial: Especifica los requisitos estéticos y si es obligatorio aplicar protección cosmética durante el conformado.
- Estrategia de envasado: Las cajas de chapa transportan mucho espacio vacío. Indique si las piezas deben enviarse completamente plegadas y paletizadas, o si el diseño permite el envío en plano y el montaje final por su parte, con el fin de optimizar los costes de transporte marítimo o aéreo.
- Requisitos de inspección: Indica claramente si necesitas un informe de inspección del primer artículo (FAI) antes de iniciar las series de producción completas.
Cuando se faciliten tanto un modelo 3D terminado como un patrón plano en formato DXF, la solicitud de presupuesto deberá indicar explícitamente que el El plano de la pieza terminada determina la aceptación de la calidad. El proveedor sigue siendo responsable de calcular las deducciones finales por plegado y de ajustar la disposición de las piezas en bruto a su utillaje específico.
Comparación de presupuestos
A la hora de analizar las ofertas para la cubierta del armario, comparar el precio unitario final sin leer los supuestos de cada partida supone un riesgo importante en el proceso de contratación. Es imprescindible evaluar el proceso de fabricación que hay detrás de las cifras.
| Partida presupuestaria | Proveedor A | Proveedor B |
| Precio unitario (cantidad: 500) | $12.50 | $15.80 |
| Moldes y configuraciones puntuales | $150.00 | $280,00 (incluye punzón para bocinas a medida) |
| Mecanizado de orificios | Corte por láser en pieza en bruto plana | Taladrado con CNC tras el plegado |
| Protección de superficies | Matriz en V estándar (pueden aparecer marcas de referencia) | Cinta de uretano para troquelado incluida |
| Informe de la FAI | Comprobación dimensional estándar | Diseño completo de GD&T |
| Plazos de entrega | 12 días | 15 días |
El proveedor A ofrece un presupuesto de $12,50 mediante el punzonado de los orificios de montaje en la pieza plana antes del plegado y utilizando utillaje estándar. Esta opción es más económica, pero, tal y como se ha señalado anteriormente, los orificios situados demasiado cerca de la línea de plegado se estirarán y deformarán durante el proceso de conformado.
El proveedor B ofrece un presupuesto de $15,80 porque ha planificado una operación secundaria de taladrado con CNC una vez finalizado el plegado, con el fin de garantizar la concentricidad de los orificios y su alineación con el armario de acoplamiento. También ha tenido en cuenta la cinta de uretano para cumplir con los requisitos estéticos de la cara A y un punzón especial para perfilar la brida final.
Elegir al proveedor A supone un ahorro inicial de $3,30, pero conlleva un enorme Coste de la mala calidad (COPQ). Si 20% de las cubiertas no encajan durante el montaje final, el coste real de las piezas del proveedor A —teniendo en cuenta los desechos, el tiempo de inactividad de la cadena de montaje y las repeticiones de trabajo— supera con creces los $15,80 de la solución de ingeniería del proveedor B.
¿Estás listo para pasar del diseño a la producción? Deja de pagar por los residuos de la puesta en marcha, los costes ocultos de transporte y los fallos en la cadena de montaje. Envía tus archivos CAD a TZR para una revisión rigurosa del diseño para la fabricación (DFM). Nuestro equipo de ingeniería ofrece presupuestos transparentes y desglosados por partidas, elaborados según las normas internacionales, lo que garantiza que sus piezas de chapa se ajusten a la primera, siempre.