
 Italian
 English
 Spanish
 German
 Russian
 French

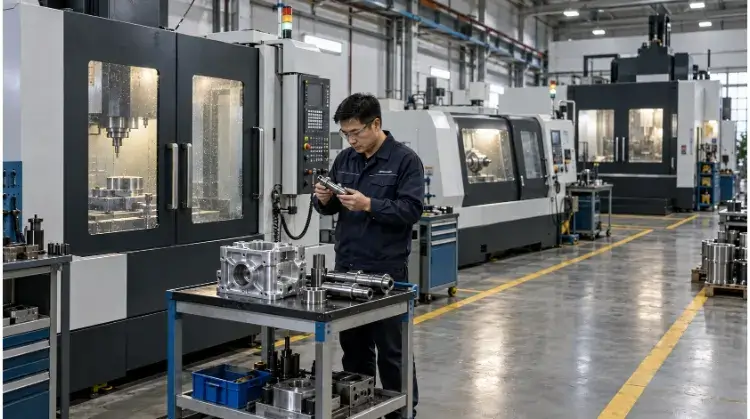
Tra i tipi più comuni di macchine CNC figurano le fresatrici CNC per pezzi prismatici e multifacciali, i torni CNC per forme cilindriche, le fresatrici CNC per pannelli piatti di grandi dimensioni e le macchine per elettroerosione (EDM) per metalli temprati. La scelta della macchina più adatta dipende dalla geometria specifica e dalle tolleranze del pezzo.
La lavorazione CNC non è un unico processo, bensì un termine generico che racchiude una varietà di tecnologie sottrattive. Sebbene tutte si basino su percorsi utensile programmati, la differenza tra queste macchine risiede nel modo in cui si muove l’utensile da taglio, nella rigidità strutturale dell’apparecchiatura e nel numero di assi programmabili.
Comprendere queste differenze meccaniche è il primo passo concreto per abbinare il proprio file CAD al reparto di produzione più adatto. Di seguito è riportata una guida di riferimento rapido che classifica i principali tipi di macchine CNC in base alla geometria e all’applicazione:
| Tipo di macchina | Componenti tipici | Punto di forza principale | Limitazione principale |
| Fresatura CNC | Staffe, involucri, piastre piane | Versatile per forme prismatiche e multifacciali | Sono necessarie più configurazioni per i pezzi con più facce |
| Tornitura CNC | Alberi, perni, raccordi filettati | Elevata velocità e precisione per pezzi simmetrici | Limitato principalmente alle geometrie cilindriche |
| Fresatrici CNC | Pannelli di grandi dimensioni, fogli di plastica | Conveniente per aree di lavoro ampie e piane | Rigidità inferiore; non adatto ai metalli duri |
| EDM | Acciaio per utensili temprato, cavità profonde | Taglia i metalli conduttori senza sollecitazioni meccaniche | Velocità di elaborazione molto bassa |
Fresatrici CNC per tasche e pezzi a più facce
Quando un pezzo presenta superfici piane, fori, cavità interne o geometrie poligonali, la fresatura CNC è il processo più indicato. Nella fresatura, il pezzo viene fissato saldamente mentre un utensile da taglio rotante asporta il materiale.
Centri di lavorazione verticali (VMC)
In un centro di lavorazione verticale (VMC), il mandrino opera in senso verticale, affondando nel pezzo. Questa configurazione è la soluzione più diffusa nel settore per la lavorazione di componenti montati su piastre piane, involucri personalizzati e staffe monofacciali in alluminio o acciaio. Poiché l’utensile si avvicina dall’alto, gli operatori godono di una visibilità ottimale per il serraggio del materiale direttamente sul tavolo o all’interno di una morsa standard.
- DFM Focus: Gli angoli interni devono presentare un raggio, poiché gli utensili rotanti non sono in grado di tagliare angoli interni perfetti di 90 gradi. Prestare la massima attenzione alla profondità della cavità. Come regola generale, quando la profondità della tasca supera da 3 a 4 volte il diametro dell'utensile, la flessione dell'utensile diventa un rischio significativo, causando segni di vibrazione e una qualità superficiale ridotta.
Centri di lavorazione orizzontali (HMC)
Un centro di lavoro orizzontale (HMC) è caratterizzato da un mandrino montato orizzontalmente. Questo orientamento consente alla forza di gravità di allontanare i trucioli dalla zona di taglio, riducendo l’usura dell’utensile ed evitando che la fresa ritagli i trucioli. Le HMC sono solitamente dotate di tavole rotanti (“tombstones”) e di sistemi automatici di cambio pallet, consentendo agli operatori di caricare i pezzi su un pallet mentre la macchina sta tagliando attivamente su un altro.
- Focus sugli appalti: Non limitatevi a confrontare le tariffe orarie. Sebbene un HMC applichi una tariffa oraria più alta rispetto a un VMC, la possibilità di sostituire i pallet in pochi secondi spesso lo rende l'opzione più economica per lotti di produzione superiori a 500 unità, poiché il tempo totale di configurazione per ogni pezzo si riduce drasticamente.
Fresatrici a portale
Le fresatrici a portale utilizzano una struttura simile a un ponte per sostenere il mandrino sopra un tavolo di lavoro di grandi dimensioni. Questo design garantisce la stabilità strutturale necessaria per pezzi pesanti e di grandi dimensioni, quali basi per stampi di grandi dimensioni, paratie aerospaziali e telai strutturali per attrezzature pesanti.
- Condizione: Un tavolo di lavoro di grandi dimensioni non garantisce necessariamente un facile accesso a tutte le aree. La lavorazione di cavità profonde al centro di una piastra di grandi dimensioni può comunque richiedere l'uso di portautensili specializzati e allungati per raggiungere le superfici desiderate senza che l'ingombrante alloggiamento del mandrino entri in collisione con il pezzo in lavorazione.
| Disposizione delle macchine | Pezzi tipici | Approccio alla configurazione | Vincolo principale |
| Verticale (VMC) | Piastre piatte, staffe, cavità poco profonde | Morsa semplice o fissaggio diretto al tavolo | Rimozione dei trucioli in cavità profonde, accesso da un solo lato |
| Orizzontale (HMC) | Pezzi con più facce, blocchi pesanti | Dispositivi di fissaggio per lapidi, pallet automatizzati | Costi iniziali più elevati per attrezzature e dispositivi di fissaggio |
| Fresatrice a portale | Stampi di grandi dimensioni, telai strutturali | Fissaggio per carichi pesanti, carico con gru a ponte | Ingombro notevole, costi elevati per le attrezzature |
Torni CNC per pezzi tondi e affusolati
Se il vostro pezzo presenta alberi, boccole, raccordi filettati o qualsiasi altro elemento simmetrico rispetto a un asse centrale, va lavorato al tornio. Nelle operazioni di tornitura, il pezzo ruota ad alta velocità mentre un utensile da taglio fisso avanza verso di esso per modellarne il profilo.
Centri di tornitura CNC
I centri di tornitura CNC standard serrano il materiale in un mandrino ed eseguono la tornitura del diametro esterno (OD), la foratura del diametro interno (ID), la realizzazione di scanalature, la spianatura delle estremità e la lavorazione di filettature. Il processo è altamente efficiente per i pezzi cilindrici e asporta il materiale molto più rapidamente rispetto a una fresatrice che interpola un cerchio.
- DFM Focus: Assicurati che il tuo progetto tenga conto del sistema di serraggio. I pezzi lunghi richiederanno una contropunta per il sostegno contro la pressione di taglio. Definisci sempre con chiarezza le superfici di riferimento sul tuo disegno per garantire una concentricità rigorosa tra i fori interni e i diametri esterni.
Torni di tipo svizzero
I torni di tipo svizzero si distinguono dai centri di tornitura standard per l’utilizzo di una boccola di guida. La barra grezza viene fatta avanzare attraverso questa boccola e l’utensile da taglio opera immediatamente adiacente ad essa. Ciò garantisce un’estrema rigidità proprio nel punto in cui avviene il taglio, impedendo al materiale di piegarsi.
- Applicazioni e limitazioni: Non si tratta semplicemente di un “tornio più preciso”. È un’architettura specifica progettata per pezzi con una Rapporto lunghezza/diametro (L/D) superiore a 3:1 o 4:1 (ad esempio, elementi di fissaggio aerospaziali di sezione sottile, perni medicali). Poiché la boccola di guida richiede giochi ridotti, la materia prima deve essere costituita da barre rettificate senza centri di alta qualità. A causa della complessità dell’allestimento, la lavorazione svizzera è solitamente giustificata solo per lotti di grandi volumi (in genere oltre 1.000 unità).
Centri di fresatura-tornitura
I centri di fresatura-tornitura sono torni CNC avanzati dotati di “utensili motorizzati” (fresette rotanti) e assi C o Y programmabili. Questa configurazione consente alla macchina di tornire il corpo cilindrico principale, bloccarne la rotazione e quindi fresare superfici piane, praticare fori trasversali o realizzare elementi decentrati senza rimuovere il pezzo.
- Breve caso di studio: Si consideri un raccordo idraulico con un diametro esterno filettato e un foro trasversale perpendicolare. Se lavorato separatamente, il pezzo viene tornito su un tornio, scaricato, trasferito su un centro di lavoro verticale (VMC), serrato e misurato per individuare il centro esatto del foro. Ogni trasferimento manuale comporta errori di allineamento. Un centro di lavoro combinato (fresatura-tornitura) esegue entrambe le operazioni in un’unica configurazione. Questo riduce il tempo totale di lavorazione ed elimina il rischio di scarti causato dal disallineamento dovuto al riposizionamento dei pezzi, garantendo la posizione esatta del foro rispetto alla filettatura.
Fresatrici CNC e macchine dedicate alla foratura
Sebbene i centri di lavorazione siano estremamente versatili, alcune geometrie — come le lamiere piane di grandi dimensioni o i componenti caratterizzati da fori ripetuti — richiedono configurazioni specifiche delle attrezzature per poter essere lavorate in modo efficiente ed economico.
Fresatrici CNC
Le fresatrici CNC sono progettate principalmente per la lavorazione di pannelli di grandi dimensioni in legno, plastica (come il POM e l’acrilico), materiali compositi e, occasionalmente, metalli morbidi. A differenza di un centro di lavoro verticale (VMC), che utilizza un pesante telaio in ghisa per garantire la rigidità, una fresatrice CNC impiega un ampio sistema a portale che copre un ampio spazio di lavoro.
- DFM e tolleranze: Poiché i router funzionano con velocità del mandrino estremamente elevate ma con una rigidità strutturale inferiore, in genere garantiscono tolleranze comprese tra ±0,1 mm e ±0,2 mm, mentre un centro di lavoro verticale standard raggiunge agevolmente tolleranze di ±0,01 mm. Non fresare alluminio aerospaziale a tolleranze strette. Inoltre, il fissaggio delle lamiere avviene tramite tavoli a vuoto. Se i vostri pezzi hanno una superficie ridotta, il vuoto non fornirà una forza di tenuta sufficiente, rendendo necessaria l’aggiunta di linguette personalizzate nel file CAD che dovranno poi essere rimosse manualmente.
Macchine CNC per foratura e maschiatura (centri di foratura e maschiatura)
Un centro di lavoro verticale standard è in grado di forare e maschiare fori, ma un centro di foratura e maschiatura dedicato è progettato specificamente per accelerazioni e decelerazioni intense. Queste macchine sono dotate di mandrini leggeri (in genere con conicità BT30 o BBT30) e tempi di cambio utensile rapidi (spesso inferiori a un secondo).
- Focus sugli appalti: Se state acquistando componenti come dissipatori in alluminio o alloggiamenti per telecomunicazioni in cui l’80% delle caratteristiche è costituito da fori filettati, un centro di foratura e maschiatura elaborerà il lotto in modo significativamente più veloce rispetto a una fresatrice standard. Quando si tratta di foratura profonda (ad es. L/D > 10:1), è necessario verificare se il fornitore dispone di un sistema di lubrificazione attraverso il mandrino (TSC) o di attrezzature dedicate alla foratura profonda per evacuare i trucioli e prevenire la rottura della punta.
Rettifica CNC ed elettroerosione per esigenze specifiche
Quando i requisiti di un componente in termini di precisione dimensionale, finitura superficiale o durezza del materiale superano le capacità degli utensili da taglio standard, i produttori ricorrono alla rettifica e alla lavorazione a scarica elettrica (EDM).
Rettificatrici CNC
Rettifica utilizza una mola abrasiva per asportare materiale in incrementi microscopici. A seconda della geometria, le officine utilizzano rettificatrici piane (per piastre piatte), rettificatrici cilindriche (per il diametro esterno/interno degli alberi) o rettificatrici senza centri (per perni prodotti in grandi quantità).
- DFM Focus: La rettifica è in genere un processo successivo al trattamento termico utilizzato per ottenere tolleranze strette (spesso ±0,002 mm o migliori) e finiture superficiali di alta qualità (Ra 0,4 o inferiore). È necessario lasciare un margine di lavorazione sul disegno affinché la rettificatrice possa asportarlo—di solito tra 0,1 mm e 0,3 mm. Inoltre, prevedere delle scanalature di scarico (sottotagli) alla base delle spalle, in modo che la mola abbia spazio sufficiente per superare il taglio.
Macchine per elettroerosione a filo
Elettroerosione a filo utilizza un filo di ottone o zinco caricato elettricamente per tagliare materiali conduttivi erodendoli con scintille. Non esercita alcuna forza meccanica di taglio sul pezzo, rendendolo ideale per strutture delicate o acciai per utensili completamente temprati.
- DFM Focus: L'elettroerosione a filo viene utilizzata per profili passanti di precisione, matrici di estrusione e fessure strette. Tuttavia, per tagliare un profilo interno chiuso, l'operatore deve prima praticare un foro iniziale attraverso il quale far passare il filo. Inoltre, è fisicamente impossibile ottenere angoli interni veramente acuti; il raggio interno è determinato dal filo stesso. Un filo standard da 0,25 mm lascerà un raggio interno minimo di circa 0,15 mm (compreso lo spinterometro).
Macchine per elettroerosione a tuffo
Anziché un filo, l’elettroerosione a tuffo (Sinker EDM) utilizza un elettrodo lavorato su misura (solitamente in rame o grafite) che viene immerso nel pezzo, creando una cavità cieca che riproduce esattamente la forma inversa dell’elettrodo.
- Nota sugli appalti: L'elettrodo si consuma durante la lavorazione. Le cavità complesse richiedono spesso la lavorazione con più elettrodi (uno “di sgrossatura” e uno “di finitura”), il che aumenta in modo significativo i costi iniziali di attrezzaggio NRE (Non-Recurring Engineering).
- Breve caso di studio: Nella produzione di uno stampo ad iniezione in acciaio sono necessari angoli interni acuti e nervature profonde e strette. Si utilizza innanzitutto un centro di lavoro verticale (VMC) per sgrossare rapidamente il materiale in eccesso, ma la fresa inevitabilmente lascia angoli arrotondati. Successivamente, viene lavorato un elettrodo di grafite con le esatte caratteristiche spigolose, e l’elettroerosione a tuffo (Sinker EDM) asporta il materiale residuo. Questo processo ibrido coniuga l’elevata velocità di asportazione del materiale della fresatura con la precisione geometrica dell’elettroerosione.
Macchine CNC per il taglio e la piegatura della lamiera
Fabbricazione di lamiere si avvale di una serie completamente diversa di macchinari CNC per tagliare profili piatti da lamiere grezze e trasformarli in staffe, pannelli e involucri tridimensionali.
Tagliatrici laser CNC
Le taglierine laser utilizzano un raggio di luce focalizzato e un gas di supporto (come l'azoto o l'ossigeno) per fondere e asportare il materiale. Rappresentano lo standard per la profilatura di lamiere piane destinate alla realizzazione di involucri e telai.
- DFM Focus: Come regola generale, il diametro di un foro praticato non dovrebbe essere inferiore allo spessore del materiale (rapporto 1:1) per evitare che il laser provochi la fuoriuscita del metallo circostante. È importante tenere presente che taglio laser crea una zona termicamente alterata (HAZ) lungo il bordo di taglio, che indurisce il materiale e può causare la rottura dei maschi durante le operazioni di filettatura secondaria.
Tagliatori al plasma CNC
Le taglierine al plasma utilizzano un getto di gas ionizzato per tagliare i metalli conduttivi. Sebbene in genere producano un bordo più ruvido e un taglio più largo rispetto al laser, sono notevolmente più veloci ed economiche per il taglio di lamiere spesse in acciaio dolce (ad esempio, >10 mm) dove la precisione dei bordi non è la priorità principale.
Tagliatrici a getto d'acqua CNC
I getti d'acqua spingono acqua ad alta pressione, miscelata con granato abrasivo, attraverso un piccolo ugello. Il vantaggio principale del getto d'acqua è che si tratta di un processo di taglio a freddo, che non genera alcun calore nel pezzo. Ciò è fondamentale per le leghe aerospaziali, il titanio di grosso spessore o i metalli che tendono a deformarsi facilmente sotto lo stress termico.
- DFM Focus: I tagli a getto d'acqua presentano naturalmente una conicità dei bordi (una leggera forma a V lungo lo spessore del taglio). Se il bordo funge da superficie di accoppiamento di precisione, sarà necessario aggiungere una seconda operazione di fresatura per renderlo perpendicolare.
Punzonatrici CNC
Le punzonatrici utilizzano la forza meccanica per imprimere forme standard, realizzate con appositi utensili, nella lamiera. A differenza dei laser, le punzonatrici possono anche creare forme 3D poco profonde, come feritoie, fossette e svasature estruse, direttamente sulla lamiera piana.
- DFM Focus: La punzonatura si basa su un parco utensili standard. La progettazione di una forma di foro personalizzata richiederà una matrice di punzonatura su misura, con un conseguente aumento dei tempi di consegna e dei costi di attrezzaggio. Per evitare che la lamiera si deformi, mantenere una distanza minima dal bordo del foro al bordo del pezzo, solitamente pari a 1,5 volte lo spessore del materiale.
Piegatrici CNC
Una volta tagliato il disegno in piano, una pressa piegatrice CNC utilizza un punzone superiore e una matrice a V inferiore per piegare la lamiera nella sua forma tridimensionale definitiva.
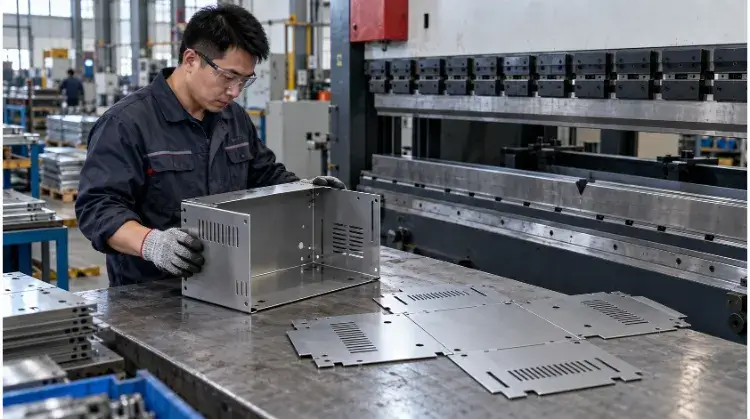
- DFM Focus: Standardizzate i raggi di piegatura in modo che l’operatore non debba fermarsi più volte per sostituire gli utensili pesanti. Tenete i fori lontani dalla linea di piegatura, altrimenti si deformeranno durante la formatura. Soprattutto, rispettare la lunghezza minima della flangia. Una lamiera non può essere piegata se il bordo è troppo corto per coprire in modo sicuro l'apertura della matrice a V.
- Breve caso di studio: Lo chassis di un server nasce da una lamiera piana. Viene tagliato al laser (profilatura), quindi trasferito a un piegatrice (piegatura), e infine, nei fori vengono inseriti a pressione i dadi PEM. Il disegno CAD iniziale in sezione piana deve tenere conto delle specifiche del materiale “Fattore K“—la misura esatta di cui il metallo si allunga durante la piegatura—in modo che le flange piegate risultino conformi alle tolleranze dimensionali richieste.
| Processo | Caratteristiche idonee | Considerazioni relative ai bordi o alla formatura | Operazioni secondarie probabili |
| Taglio laser | Profili piatti complessi, pannelli | La zona termicamente alterata (HAZ) indurisce i bordi | Piegatura, inserimento di componenti metallici (PEM) |
| Taglio a getto d'acqua | Lamiere spesse, metalli sensibili al calore | Crea una smussatura dei bordi; lavorazione a freddo | Fresatura dei bordi per garantire la perpendicolarità |
| Punzonatura | Lamelle, fori ripetuti ad alto volume | Veloce, ma lascia lievi segni di utensile | Sbavatura, piegatura |
| Piegatrice | Flangie, staffe e involucri 3D | Ritorno elastico e allungamento del materiale (fattore K) | Saldatura, verniciatura a polvere |
Confronto tra CNC a tre, quattro e cinque assi
Il numero di assi di una macchina CNC determina il numero di direzioni in cui l'utensile da taglio o il pezzo possono muoversi contemporaneamente. Il passaggio da una macchina a 3 assi a una multiasse raramente ha lo scopo di tagliare il metallo più velocemente; l'obiettivo è piuttosto quello di ridurre il numero di volte in cui l'operatore deve intervenire sul pezzo.
Lavorazione su tre assi
Una macchina a 3 assi sposta l'utensile lungo i piani X, Y e Z. È in grado di lavorare facilmente superfici piane, fori e cavità su un unico lato. Se il pezzo presenta elementi sul retro o sui lati, la macchina deve fermarsi. L’operatore sgancia il pezzo, lo ruota, lo posiziona per individuare il nuovo punto zero e lo blocca nuovamente.
- Vincolo di processo: Ogni riposizionamento manuale comporta uno “spostamento del punto di riferimento” o un accumulo di tolleranze. Se un foro sul lato A deve essere perfettamente concentrico con una svasatura sul lato B, affidarsi all’operatore per capovolgere manualmente il pezzo con una precisione di ±0,01 mm comporta un rischio significativo per la produzione.
Lavorazione a quattro assi
Una macchina a 4 assi presenta un asse di rotazione aggiuntivo (di solito l'asse A, che ruota attorno all'asse X). Ciò si ottiene spesso aggiungendo una tavola rotante a un centro di lavoro verticale standard.
- Posizionale vs. Continuo: In indicizzazione Nella lavorazione (o 3+1), il quarto asse ruota il pezzo di un angolo specifico, lo blocca rigidamente in posizione e l'utensile a 3 assi esegue la lavorazione. In continuo Nella lavorazione a 4 assi, il pezzo ruota contemporaneamente al taglio dell'utensile; ciò è necessario per elementi quali i profili delle camme o per avvolgere un percorso utensile attorno a un cilindro.
Lavorazione a cinque assi
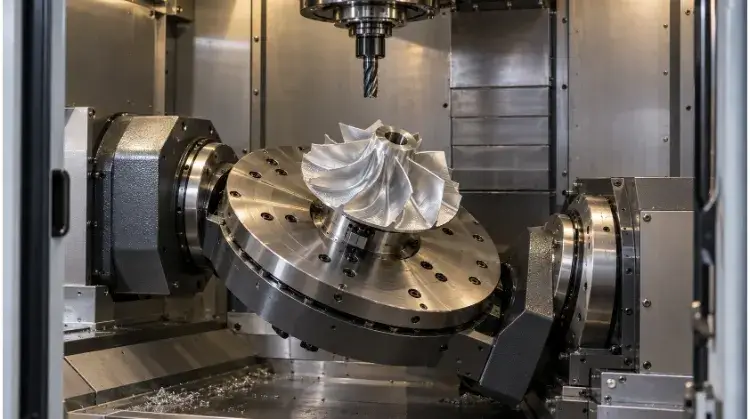
Una macchina a 5 assi aggiunge due assi rotazionali, consentendo all'utensile di avvicinarsi al pezzo da lavorare da quasi qualsiasi angolazione.
- Lavorazione 3+2 (posizionale): La macchina ruota il pezzo di un angolo composto, blocca gli assi rotativi ed esegue il taglio utilizzando movimenti standard a 3 assi. Questo è l’impiego più comune di una macchina a 5 assi. Il suo principale vantaggio è il “Done-in-One”: la lavorazione di cinque lati di un blocco in un unico serraggio, eliminando completamente lo spostamento del punto di riferimento. Tuttavia, va notato che il serraggio dei pezzi a 5 assi richiede spesso un’operazione preparatoria a 3 assi per ricavare una base a coda di rondine nel pezzo grezzo, al fine di garantire un serraggio sicuro.
- 5 assi completi (simultanei): Tutti e cinque gli assi si muovono in modo continuo. Ciò è assolutamente necessario per la lavorazione di geometrie 3D in cui l'utensile deve rimanere perfettamente perpendicolare a una superficie sagomata, come nel caso delle giranti aerospaziali o degli impianti medici.
- Vantaggi dell'accesso agli strumenti: Poiché il pezzo può inclinarsi verso il mandrino, l’operatore può utilizzare utensili da taglio molto più corti e rigidi. Un utensile corto subisce una deflessione minore, consentendo tagli più profondi e garantendo una finitura superficiale a specchio che la lavorazione a 3 assi con cavità profonde non è in grado di ottenere.
Come scegliere le macchine CNC per i propri componenti?
Gli ingegneri e i team addetti agli acquisti non dovrebbero scegliere la macchina; dovrebbero piuttosto definire i requisiti e lasciare che sia lo stabilimento a decidere il processo di lavorazione del pezzo. Tuttavia, comprendere in che modo uno stabilimento valuta il vostro disegno vi aiuta a progettare in modo da ottenere il processo più conveniente dal punto di vista economico.
Geometria e accesso agli strumenti
Esamina il file CAD grezzo. La forma di base è un cilindro, un blocco, una lamiera piana o un profilo piegato? Dopo aver identificato la categoria di base, verifica la presenza di elementi che potrebbero compromettere il processo: angoli interni perfettamente acuti (richiedono l’elettroerosione), cavità estremamente profonde e strette (richiedono utensili specializzati a lungo raggio o l’elettroerosione) o fori laterali su un pezzo tornito (richiedono la lavorazione combinata fresatura-tornitura).
Materiale e dimensioni del pezzo
Verificare il tipo di materiale e la forma del pezzo. Una staffa in alluminio da 500 mm ricavata da un billetta verrà lavorata su un centro di lavoro verticale di grandi dimensioni. Se invece la stessa staffa è un grezzo in ghisa, verrà probabilmente lavorata su un centro di lavoro orizzontale per gestire i trucioli abrasivi della ghisa e le elevate esigenze di serraggio. Quando un metallo supera i 45-50 HRC, la fresatura tradizionale diventa antieconomica. Sebbene la “fresatura pesante” specializzata con inserti in ceramica o CBN consenta di tagliare materiali con durezza fino a 60 HRC, questi pezzi vengono solitamente sottoposti a rettifica o elettroerosione per garantire tolleranze affidabili.
Tolleranze e volume di produzione
Identificare le quote critiche per il funzionamento. Un blocco con una tolleranza generale di ±0,1 mm e una dimensione del lotto di 10 pezzi viene lavorato su un centro di lavoro verticale a 3 assi standard. Lo stesso identico blocco, con un requisito di posizione reale di ±0,01 mm su tre facce diverse, viene lavorato su una macchina a 5 assi per eliminare gli errori di riposizionamento, indipendentemente dalla dimensione del lotto.
Matrice di screening iniziale:
| Requisiti relativi ai componenti | Procedura di selezione dei candidati | Principale compromesso | Informazioni da confermare |
| Elementi multifacciali con tolleranze relative strette | Fresatura a 5 assi (3+2) | Tariffa oraria più alta, ma elimina lo spostamento del punto di riferimento del dispositivo di fissaggio | La geometria del pezzo è compatibile con il sistema di serraggio a coda di rondine? |
| Cavità profonde e strette in acciaio per utensili temprato | Elettroerosione a tuffo | Forza di taglio meccanica pari a zero, ma velocità estremamente bassa | Sono necessari più elettrodi di grafite per la sgrossatura e la finitura? |
| Perni sottili ad alto volume (L/D > 4:1) | Tornio di tipo svizzero | Elevata produttività, ma richiede costose barre di materiale grezzo | La materia prima soddisfa la rigorosa tolleranza OD prevista per la boccola di guida? |
| Telaio in alluminio con fori filettati multipli | Centro di foratura e maschiatura | Tempi di ciclo estremamente rapidi, ma minore rigidità nelle operazioni di fresatura pesante | Le dimensioni dei maschi richiesti sono compatibili con i limiti di coppia del mandrino della macchina? |
In che modo la scelta della macchina influisce sul costo dei pezzi?
Ritenere che una macchina con una tariffa oraria inferiore produca automaticamente un pezzo più economico è un errore comune nell'ambito degli appalti. Il costo totale per pezzo dipende dalla ripartizione dei tempi di attrezzaggio e di movimentazione.
Programmazione e configurazione
L'NRE (Non-Recurring Engineering) comprende la programmazione CAM, la progettazione di morse morbide personalizzate, il caricamento degli utensili e l'indicazione del pezzo. Un costo di configurazione di $300 ripartito su 5 prototipi aggiunge $60 a ciascun pezzo. Ripartito su 5.000 unità di produzione, comporta un costo aggiuntivo di $0,06. Per i volumi ridotti, l’obiettivo è una macchina che richieda una configurazione il più semplice possibile (come un centro di lavoro a 3 assi con morsa standard).
Tempo di ciclo e automazione
Il tempo di ciclo comprende il tempo di taglio, i cambi utensile e il caricamento del pezzo. Un tornio standard richiede che un operatore apra lo sportello, rimuova il pezzo, carichi un nuovo semilavorato e prema il pulsante di avvio. Un tornio dotato di alimentatore di barre funziona in modo continuo fino all’esaurimento della barra da 3 metri. La macchina automatizzata ha un costo di investimento più elevato, ma il tempo di ciclo “lights-out” riduce significativamente il prezzo unitario in caso di volumi elevati.
Operazioni secondarie
Se un getto d'acqua taglia un pezzo ma lascia una smussatura sul bordo che non rispetta i limiti di tolleranza, il pezzo deve essere trasferito a una fresatrice per rifinire il bordo. Il costo totale deve essere valutato considerando l'intera catena di lavorazione: Taglio -> Sbavatura -> Trattamento termico -> Rettifica -> Placcatura.
Caso di studio sul confronto dei costi: alloggiamento ottico in alluminio a 6 lati
- Percorso a 3 assi: Richiede 4 configurazioni separate della morsa. Tempo totale di configurazione: 1,5 ore. Tempo totale di esecuzione: 40 minuti. Elevato rischio di errore di caricamento da parte dell'operatore nelle configurazioni 3 e 4.
- Percorso a 5 assi: Richiede 1 configurazione con l'uso di un dispositivo di fissaggio a coda di rondine. Tempo totale di configurazione: 20 minuti. Tempo totale di esecuzione: 35 minuti.
- Risultato: Sebbene la tariffa oraria della macchina a 5 assi sia superiore di 40%, la drastica riduzione dei tempi di configurazione e movimentazione rende la lavorazione a 5 assi più conveniente per singolo pezzo per qualsiasi lotto superiore a 15 unità.
Scegli la tecnologia CNC più adatta al tuo progetto. Inviateci oggi stesso i vostri file CAD e le vostre specifiche di tolleranza. Valuteremo la vostra geometria, individueremo il percorso di lavorazione ottimale e vi forniremo un preventivo dettagliato corredato da un'analisi DFM completa.