
 German
 English
 Spanish
 Russian
 Italian
 French

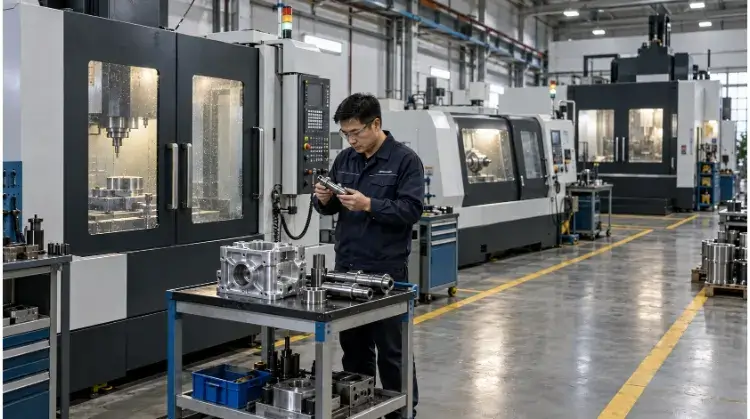
Zu den gängigsten Arten von CNC-Maschinen zählen CNC-Fräsmaschinen für prismatische und mehrseitige Werkstücke, CNC-Drehmaschinen für zylindrische Formen, CNC-Fräsmaschinen für große flache Platten sowie EDM-Maschinen für gehärtete Metalle. Die Wahl der richtigen Maschine hängt von der spezifischen Geometrie und den Toleranzen Ihres Werkstücks ab.
Die CNC-Bearbeitung ist kein einzelner Prozess, sondern ein Oberbegriff für eine Vielzahl subtraktiver Technologien. Zwar basieren sie alle auf programmierten Werkzeugwegen, doch unterscheiden sich diese Maschinen hinsichtlich der Bewegungsweise des Schneidwerkzeugs, der strukturellen Steifigkeit der Anlage und der Anzahl der programmierbaren Achsen.
Das Verständnis dieser mechanischen Unterschiede ist der erste praktische Schritt, um Ihre CAD-Datei der richtigen Fertigungsstätte zuzuordnen. Nachfolgend finden Sie eine Kurzanleitung, in der die wichtigsten Arten von CNC-Maschinen nach Geometrie und Anwendungsbereich gefiltert sind:
| Maschinentyp | Typische Bauteile | Größte Stärke | Wichtigste Einschränkung |
| CNC-Fräsen | Halterungen, Gehäuse, Flachplatten | Vielseitig einsetzbar für prismatische und vielflächige Formen | Für Teile mit mehreren Flächen sind mehrere Einrichtungsvorgänge erforderlich |
| CNC-Drehen | Wellen, Stifte, Gewindeanschlüsse | Hohe Geschwindigkeit und Präzision bei symmetrischen Teilen | Beschränkt sich in erster Linie auf zylindrische Geometrien |
| CNC-Fräsmaschinen | Große Platten, Kunststofffolien | Kostengünstig für große, ebene Arbeitsflächen | Geringere Steifigkeit; nicht für Hartmetalle geeignet |
| EDM | Gehärteter Werkzeugstahl, tiefe Kavitäten | Schneidet leitfähige Metalle ohne mechanische Beanspruchung | Sehr langsame Verarbeitungsgeschwindigkeit |
CNC-Fräsmaschinen für Taschen und mehrseitige Werkstücke
Wenn ein Bauteil ebene Flächen, Bohrungen, Innenaussparungen oder vielseitige Geometrien aufweist, ist das CNC-Fräsen das erforderliche Verfahren. Beim Fräsen wird das Werkstück fest eingespannt, während ein rotierendes Schneidwerkzeug Material abträgt.
Vertikale Bearbeitungszentren (VMCs)
Bei einer VMC arbeitet die Spindel vertikal und taucht in das Werkstück ein. Diese Bauweise ist das Arbeitspferd der Branche für Teile, die auf flachen Platten montiert sind, für maßgefertigte Gehäuse sowie für einseitige Halterungen aus Aluminium oder Stahl. Da sich das Werkzeug von oben nähert, haben die Bediener freie Sicht, um das Material direkt auf dem Tisch oder in einem Standard-Schraubstock zu spannen.
- DFM im Fokus: Innenecken müssen einen Radius aufweisen, da rotierende Werkzeuge keine perfekten 90-Grad-Innenwinkel schneiden können. Achten Sie besonders genau auf die Tiefe der Aussparung. Als Faustregel gilt: Wenn die Taschentiefe das 3- bis 4-fache des Werkzeugdurchmessers übersteigt,, wird die Durchbiegung des Werkzeugs zu einem erheblichen Risiko, was zu Ratter Spuren und einer verminderten Oberflächenqualität führt.
Horizontale Bearbeitungszentren (HMCs)
Eine HMC verfügt über eine horizontal montierte Spindel. Durch diese Ausrichtung werden die Metallspäne durch die Schwerkraft aus dem Schneidbereich abgeführt, was den Werkzeugverschleiß verringert und verhindert, dass das Schneidwerkzeug die Späne erneut bearbeitet. HMCs sind in der Regel mit Drehtischen („Tombstones“) und automatischen Palettenwechslern ausgestattet, sodass Bediener Teile auf eine Palette laden können, während die Maschine gerade auf einer anderen aktiv zerspanend arbeitet.
- Schwerpunkt Beschaffung: Vergleichen Sie nicht nur die Stundensätze. Zwar verlangt ein HMC einen höheren Stundensatz als ein VMC, doch die Möglichkeit, Paletten innerhalb von Sekunden auszutauschen, macht es oft die kostengünstigere Option für Produktionsmengen von über 500 Stück, da sich die Gesamtrüstzeit pro Teil drastisch verkürzt.
Portalfräsmaschinen
Portalfresmaschinen nutzen eine brückenartige Konstruktion, um die Spindel über einem massiven Arbeitstisch zu lagern. Diese Bauweise bietet die erforderliche strukturelle Stabilität für schwere und übergroße Werkstücke wie beispielsweise große Formaufbauten, Trennwände für die Luft- und Raumfahrt sowie Tragwerke für Schwermaschinen.
- Einschränkung: Ein großer Arbeitstisch garantiert noch lange keinen einfachen Zugang zu allen Merkmalen. Die Bearbeitung tiefer Merkmale in der Mitte einer massiven Platte erfordert unter Umständen weiterhin spezielle verlängerte Werkzeughalter, um die gewünschten Oberflächen zu erreichen, ohne dass das sperrige Spindelgehäuse mit dem Werkstück kollidiert.
| Maschinenanordnung | Typische Werkstücke | Vorgehensweise bei der Einrichtung | Hauptbeschränkung |
| Vertikal (VMC) | Flache Platten, Halterungen, flache Vertiefungen | Einfache Schraubzwinge oder direkte Tischbefestigung | Spanabfuhr in tiefen Taschen, einseitiger Zugang |
| Horizontal (HMC) | Mehrseitige Teile, schwere Blöcke | Tombstone-Vorrichtungen, automatisierte Paletten | Höhere Anschaffungskosten für Werkzeuge und Vorrichtungen |
| Portalfräsmaschine | Große Formen, Tragwerke | Hochbelastbare Spannvorrichtungen, Beladung mit Laufkränen | Großer Platzbedarf, hohe Investitionskosten |
CNC-Drehmaschinen für runde und schlanke Werkstücke
Wenn Ihr Bauteil Wellen, Buchsen, Gewindeverbindungen oder sonstige Merkmale aufweist, die symmetrisch um eine Mittelachse angeordnet sind, gehört es auf eine Drehmaschine. Beim Drehen dreht sich das Werkstück mit hoher Drehzahl, während ein stationäres Schneidwerkzeug in das Werkstück vordringt, um das Profil zu formen.
CNC-Drehzentren
Herkömmliche CNC-Drehzentren spannen das Werkstück in einem Spannfutter ein und drehen den Außendurchmesser (OD), bohren den Innendurchmesser (ID), fräsen Nuten, planen die Enden ab und drehen Gewinde. Dieses Verfahren ist bei runden Werkstücken äußerst effizient und entfernt Material wesentlich schneller als eine Fräsmaschine, die einen Kreis interpoliert.
- DFM im Fokus: Achten Sie darauf, dass Ihr Entwurf die Werkstückspannung berücksichtigt. Lange Werkstücke erfordern einen Reitstock zur Abstützung gegen den Schnittdruck. Legen Sie in Ihrer Zeichnung stets eindeutige Bezugsebenen fest, um eine strenge Konzentrizität zwischen Innenbohrungen und Außendurchmessern zu gewährleisten.
Drehmaschinen vom Schweizer Typ
Drehmaschinen nach Schweizer Art unterscheiden sich von herkömmlichen Drehzentren durch die Verwendung einer Führungsbuchse. Der Rohstangenwerkstoff wird durch diese Buchse zugeführt, und das Schneidwerkzeug arbeitet unmittelbar daneben. Dies sorgt für extreme Steifigkeit genau an der Stelle, an der der Schnitt erfolgt, und verhindert so ein Verbiegen des Materials.
- Anwendung und Einschränkungen: Dies ist nicht einfach nur eine „präzisere Drehmaschine“. Es handelt sich um eine spezielle Konstruktion, die speziell für Teile mit einer Längen-Durchmesser-Verhältnis (L/D) von mehr als 3:1 oder 4:1 (z. B. schlanke Befestigungselemente für die Luft- und Raumfahrt, medizinische Stifte). Da die Führungsbuchse enge Toleranzen erfordert, muss das Ausgangsmaterial aus hochwertigem, zentrierlos geschliffenem Stangenmaterial bestehen. Aufgrund der komplexen Einrichtung lohnt sich die Schweizer Drehbearbeitung in der Regel nur bei großen Losgrößen (typischerweise ab 1.000 Stück).
Fräs-Dreh-Zentren
Fräs-Dreh-Zentren sind moderne CNC-Drehmaschinen, die mit „angetriebenen Werkzeugen“ (rotierenden Fräsern) und programmierbaren C- oder Y-Achsen ausgestattet sind. Diese Konfiguration ermöglicht es der Maschine, den zylindrischen Hauptkörper zu drehen, die Drehung zu arretieren und anschließend Abflachungen zu fräsen, Querbohrungen zu bohren oder außermittige Merkmale zu bearbeiten, ohne das Werkstück aus der Maschine zu entnehmen.
- Kurze Fallstudie: Betrachten wir eine Hydraulikverteilerverschraubung mit einem Außengewinde und einer senkrecht dazu verlaufenden Durchgangsbohrung. Bei separater Bearbeitung wird das Werkstück auf einer Drehmaschine gedreht, entnommen, zu einem vertikalen Bearbeitungszentrum transportiert, eingespannt und vermessen, um die exakte Mitte für die Bohrung zu ermitteln. Jeder manuelle Transport führt zu Ausrichtungsfehlern. Ein Fräs-Dreh-Zentrum führt beide Arbeitsschritte in einer einzigen Aufspannung durch. Dies verkürzt die Gesamtbearbeitungszeit und beseitigt das Ausschussrisiko, das durch Fehlausrichtungen beim erneuten Einspannen entsteht, wodurch die korrekte Position der Bohrung im Verhältnis zum Gewinde gewährleistet wird.
CNC-Fräsmaschinen und Spezialmaschinen zur Lochbearbeitung
Zwar sind Bearbeitungszentren äußerst vielseitig, doch erfordern bestimmte Geometrien – wie beispielsweise massive flache Bleche oder Bauteile mit vielen sich wiederholenden Bohrungen – spezielle Maschinenkonfigurationen, um effizient und wirtschaftlich bearbeitet werden zu können.
CNC-Fräsmaschinen
CNC-Fräsmaschinen sind in erster Linie für die Bearbeitung großer Platten aus Holz, Kunststoffen (wie POM und Acryl), Verbundwerkstoffen und gelegentlich auch weichen Metallen konzipiert. Im Gegensatz zu einer Vertikalfräsmaschine (VMC), die zur Gewährleistung der Steifigkeit einen schweren Gusseisenrahmen verwendet, kommt bei einer Fräsmaschine ein großes Portalsystem zum Einsatz, das einen breiten Arbeitsbereich abdeckt.
- Schwerpunkt DFM und Toleranzen: Da Fräsmaschinen mit extrem hohen Spindeldrehzahlen, aber geringerer struktureller Steifigkeit arbeiten, liegen ihre Toleranzen in der Regel bei ±0,1 mm bis ±0,2 mm, während eine Standard-Vertikalbearbeitungsmaschine problemlos Toleranzen von ±0,01 mm einhält. Verarbeiten Sie kein Aluminium für die Luft- und Raumfahrt mit engen Toleranzen. Zudem erfolgt die Befestigung der Bleche mithilfe von Vakuumtischen. Wenn Ihre Teile eine geringe Oberfläche haben, bietet das Vakuum keine ausreichende Haltekraft, sodass in der CAD-Datei spezielle Laschen vorgesehen werden müssen, die später manuell entfernt werden müssen.
CNC-Bohr- und Gewindeschneidmaschinen (Bohr- und Gewindeschneidzentren)
Eine herkömmliche Vertikalbearbeitungsmaschine (VMC) kann Bohrungen und Gewinde bohren, doch ein spezielles Bohr- und Gewindeschneidzentrum ist speziell für aggressive Beschleunigungs- und Verzögerungsvorgänge ausgelegt. Diese Maschinen zeichnen sich durch leichte Spindeln (in der Regel mit BT30- oder BBT30-Aufnahmen) und schnelle Werkzeugwechselzeiten (oft unter einer Sekunde) aus.
- Schwerpunkt Beschaffung: Wenn Sie Teile wie Aluminiumkühlkörper oder Telekommunikationsgehäuse beschaffen, bei denen 80% der Merkmale Gewindebohrungen sind, wird ein Bohr- und Gewindeschneidzentrum die Charge deutlich schneller bearbeiten als eine Standardfräsmaschine. Beim Tieflochbohren (z. B. L/D > 10:1) müssen Sie sich vergewissern, dass der Lieferant über eine Spindeldurchflusskühlung (TSC) oder spezielle Tiefbohranlagen verfügt, um Späne abzuführen und einen Bohrerbruch zu verhindern.
CNC-Schleifen und Funkenerosion für spezielle Anforderungen
Wenn die Anforderungen an die Maßgenauigkeit, Oberflächenbeschaffenheit oder Materialhärte eines Bauteils die Möglichkeiten herkömmlicher Zerspanungswerkzeuge übersteigen, greifen Hersteller auf das Schleifen und die Funkenerosion (EDM) zurück.
CNC-Schleifmaschinen
Schleifen verwendet eine Schleifscheibe, um Material in mikroskopisch kleinen Schritten abzutragen. Je nach Geometrie setzen Werkstätten Flachschleifmaschinen (für flache Platten), Rundschleifmaschinen (für Außen- und Innendurchmesser von Wellen) oder spitzenlose Schleifmaschinen (für Stifte in großen Stückzahlen) ein.
- DFM im Fokus: Das Schleifen ist in der Regel ein nach der Wärmebehandlung durchgeführter Prozess, mit dem enge Toleranzen (häufig ±0,002 mm oder besser) und hervorragende Oberflächengüten (Ra 0,4 oder weniger) erreicht werden. Sie müssen in Ihrer Zeichnung eine Bearbeitungszugabe vorsehen, die der Schleifer abtragen kann—in der Regel zwischen 0,1 mm und 0,3 mm. Außerdem sollten an der Basis der Schultern Entlastungsrillen (Hinterschneidungen) vorgesehen werden, damit die Schleifscheibe genügend Platz hat, um den Schnitt freizulegen.
Draht-EDM-Maschinen
Drahterodieren verwendet einen elektrisch geladenen Messing- oder Zinkdraht, um leitfähige Werkstoffe durch Abtragung mittels Funken zu durchtrennen. Dabei wird keinerlei mechanische Schnittkraft auf das Werkstück ausgeübt, was dieses Verfahren ideal für filigrane Strukturen oder vollständig gehärtete Werkzeugstähle macht.
- DFM im Fokus: Die Drahterodierung wird für präzise Durchgangsprofile, Extrusionswerkzeuge und schmale Schlitze eingesetzt. Um jedoch ein geschlossenes Innenprofil zu schneiden, muss der Bediener zunächst ein Startloch bohren, um den Draht hindurchzuführen. Darüber hinaus sind wirklich scharfe Innenecken physikalisch unmöglich; der Innenradius wird durch den Draht vorgegeben. Ein Standarddraht mit einem Durchmesser von 0,25 mm ergibt einen Mindestradius im Inneren von etwa 0,15 mm. (einschließlich der Funkenstrecke).
Senk-Elektroerosionsmaschinen
Anstelle eines Drahtes wird beim Senk-Funkenerosion (Sinker EDM) eine speziell gefertigte Elektrode (in der Regel aus Kupfer oder Graphit) verwendet, die in das Werkstück eindringt und dabei einen Blindhohlraum ausbrennt, der genau der umgekehrten Form der Elektrode entspricht.
- Hinweis zur Beschaffung: Die Elektrode nutzt sich während des Brennvorgangs ab. Komplexe Hohlräume erfordern oft die Bearbeitung mit mehreren Elektroden (einer „Vorbearbeitungs-“ und einer „Nachbearbeitungselektrode“), was die anfänglichen NRE-Werkzeugkosten (Non-Recurring Engineering) erheblich erhöht.
- Kurze Fallstudie: Bei der Herstellung einer Stahlspritzgussform sind scharfe Innenecken und tiefe, schmale Stege erforderlich. Zunächst wird mit einem VMC das Material schnell grob abgetragen, doch der Schaftfräser hinterlässt dabei zwangsläufig abgerundete Ecken. Anschließend wird eine Graphitelektrode mit den exakten, scharfen Konturen bearbeitet, und die Senk-Funkenerosion brennt das restliche Material ab. Dieses hybride Verfahren verbindet die hohe Zerspanungsleistung des Fräsens mit der geometrischen Präzision der Funkenerosion.
CNC-Schneide- und Biegemaschinen für Bleche
Herstellung von Blechen basiert auf einem völlig anderen Satz an CNC-Anlagen, um aus Rohblechen flache Profile zu schneiden und diese zu 3D-Halterungen, Platten und Gehäusen zu formen.
CNC-Laserschneidmaschinen
Laserschneidmaschinen nutzen einen gebündelten Lichtstrahl und ein Hilfsgas (wie Stickstoff oder Sauerstoff), um Material zu schmelzen und wegzublasen. Sie sind der Standard für die Bearbeitung flacher Blechzuschnitte für Gehäuse und Fahrgestelle.
- DFM im Fokus: Grundsätzlich sollte der Durchmesser einer ausgeschnittenen Öffnung nicht kleiner sein als die Materialstärke (Verhältnis 1:1), um zu verhindern, dass der Laser das umgebende Metall wegblasst. Beachten Sie, dass Laserschneiden erzeugt eine Wärmeeinflusszone (HAZ) entlang der Schnittkante, wodurch das Material aushärtet und Gewindebohrer bei nachträglichen Gewindeschneidvorgängen abbrechen können.
CNC-Plasmaschneider
Plasmaschneider nutzen einen Strahl aus ionisiertem Gas, um leitfähige Metalle zu durchschneiden. Zwar erzeugen sie im Allgemeinen eine rauere Schnittkante und eine breitere Schnittfuge als ein Laser, sind jedoch deutlich schneller und kostengünstiger beim Schneiden dicker Weichstahlbleche (z. B. > 10 mm), bei denen die Präzision der Schnittkante nicht im Vordergrund steht.
CNC-Wasserstrahlschneidemaschinen
Bei Wasserstrahlschneidverfahren wird unter hohem Druck stehendes Wasser, das mit abrasivem Granat vermischt ist, durch eine kleine Düse gepresst. Der Hauptvorteil des Wasserstrahlschneidens besteht darin, dass es sich um ein Kalt-Schneidverfahren handelt, bei dem keinerlei Wärme in das Werkstück eingeleitet wird. Dies ist von entscheidender Bedeutung für Legierungen aus der Luft- und Raumfahrt, dickes Titan oder Metalle, die sich unter thermischer Belastung leicht verziehen.
- DFM im Fokus: Bei Wasserstrahlschnitten tritt naturgemäß eine Kantenverjüngung auf (eine leichte V-Form über die gesamte Schnittdicke hinweg). Wenn die Kante als präzise Passfläche dient, müssen Sie einen zusätzlichen Fräsvorgang durchführen, um sie rechtwinklig zu bearbeiten.
CNC-Stanzmaschinen
Stanzpressen nutzen mechanische Kraft, um Standardwerkzeugformen in Bleche zu stanzen. Im Gegensatz zu Lasern können Stanzmaschinen auch flache 3D-Formen wie Lamellen, Vertiefungen und geprägte Senkungen direkt auf dem flachen Blech erzeugen.
- DFM im Fokus: Das Stanzen basiert auf einem Standard-Werkzeugbestand. Die Konstruktion einer individuellen Lochform erfordert eine maßgeschneiderte Stanzmatrize, was zu längeren Vorlaufzeiten und höheren Werkzeugkosten führt. Um eine Verformung des Blechs zu vermeiden, sollte ein Mindestabstand zwischen der Lochkante und der Teilekante eingehalten werden – in der Regel das 1,5-Fache der Materialdicke.
CNC-Abkantpressen
Sobald das flache Zuschnittmuster ausgeschnitten ist, wird das Blech mithilfe einer CNC-Abkantpresse unter Verwendung eines oberen Stempels und einer unteren V-Matrize in seine endgültige 3D-Form gebogen.
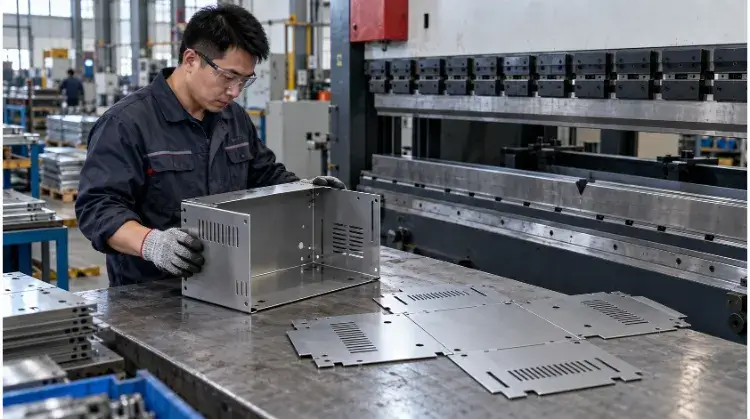
- DFM im Fokus: Standardisieren Sie Ihre Biegeradien, damit der Bediener nicht mehrmals anhalten und die schweren Werkzeuge austauschen muss. Halten Sie Bohrungen von der Biegelinie fern, da sie sich sonst beim Umformen verziehen. Beachten Sie vor allem die Mindestflanschlänge. Ein Blech lässt sich nicht biegen, wenn die Lippe zu kurz ist, um die Öffnung der V-Matrize sicher zu überbrücken.
- Kurze Fallstudie: Ein Servergehäuse entsteht aus einem flachen Blech. Es wird lasergeschnitten (Profilierung) und anschließend zu einer Abkantpresse (Biegen), und schließlich werden PEM-Muttern in die Löcher eingepresst. Die ursprüngliche CAD-Zeichnung des flachen Musters muss die spezifischen Eigenschaften des Materials berücksichtigen „K-Faktor„—die genaue Dehnung des Metalls beim Biegen—, damit die endgültigen gebogenen Flansche die geforderten Maßtoleranzen einhalten.
| Prozess | Geeignete Merkmale | Überlegungen zu Kanten oder Formgebung | Mögliche Folgearbeiten |
| Laserschneiden | Aufwendig gearbeitete flache Profile, Paneele | Die Wärmeeinflusszone (HAZ) härtet die Kanten aus | Biegen, Einpressen von Befestigungselementen (PEMs) |
| Wasserstrahlschneiden | Dicke Platten, wärmeempfindliche Metalle | Erzeugt eine Kantenverjüngung; Kaltverfahren | Kantenfräsen zur Gewährleistung der Rechtwinkligkeit |
| Stanzen | Lüftungslamellen, sich wiederholende Löcher mit großem Durchmesser | Schnell, hinterlässt jedoch leichte Werkzeugspuren | Entgraten, Biegen |
| Abkantpresse | 3D-Flansche, Halterungen, Gehäuse | Materialrückfederung und Dehnung (K-Faktor) | Schweißen, Pulverbeschichtung |
Vergleich zwischen 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Maschinen
Die Anzahl der Achsen einer CNC-Maschine bestimmt, in wie viele Richtungen sich das Schneidwerkzeug oder das Werkstück gleichzeitig bewegen kann. Bei der Umrüstung von einer 3-Achsen- auf eine Mehrachsenmaschine geht es selten darum, das Metall schneller zu bearbeiten, sondern vielmehr darum, die Anzahl der Eingriffe des Bedieners am Werkstück zu reduzieren.
Dreiachsige Bearbeitung
Eine 3-Achsen-Maschine bewegt das Werkzeug entlang der X-, Y- und Z-Achse. Sie bearbeitet problemlos ebene Flächen, Bohrungen und Aussparungen auf einer einzigen Seite. Wenn Ihr Werkstück auf der Rückseite oder an den Seiten Merkmale aufweist, muss die Maschine anhalten. Der Bediener löst das Werkstück aus der Spannvorrichtung, dreht es, gibt den neuen Nullpunkt vor und spannt es erneut ein.
- Prozessbeschränkung: Jede manuelle Neuausrichtung führt zu einer „Bezugspunktverschiebung“ oder einer Toleranzsumme. Wenn eine Bohrung auf Seite A exakt konzentrisch zu einer Senkbohrung auf Seite B sein muss, birgt es ein erhebliches Fertigungsrisiko, sich darauf zu verlassen, dass der Bediener das Werkstück manuell auf ±0,01 mm genau wendet.
Vierachsige Bearbeitung
Eine 4-Achsen-Maschine verfügt über eine zusätzliche Drehachse (in der Regel die A-Achse, die sich um die X-Achse dreht). Dies wird häufig durch den Einbau eines Drehtisches in eine Standard-Vertikalbearbeitungsmaschine erreicht.
- Positionsbasiert vs. kontinuierlich: Unter Indizierung Bei der (oder 3+1-)Bearbeitung dreht die 4. Achse das Werkstück in einen bestimmten Winkel, arretiert es fest in dieser Position, und das 3-Achsen-Werkzeug führt die Bearbeitung durch. In kontinuierlich Bei der 4-Achsen-Bearbeitung dreht sich das Werkstück gleichzeitig mit dem Schneidvorgang des Werkzeugs, was für Merkmale wie Nockenprofile oder das Umwickeln eines Zylinders mit einem Werkzeugweg erforderlich ist.
Fünf-Achsen-Bearbeitung
Eine 5-Achsen-Maschine verfügt über zwei zusätzliche Drehachsen, wodurch das Werkzeug das Werkstück aus nahezu jedem Winkel anfahren kann.
- 3+2-Bearbeitung (positionell): Die Maschine dreht das Werkstück um einen zusammengesetzten Winkel, arretiert die Drehachsen und führt die Bearbeitung mit standardmäßigen 3-Achsen-Bewegungen durch. Dies ist die häufigste Anwendungsweise einer 5-Achsen-Maschine. Ihr Hauptvorteil ist das „Done-in-One“-Prinzip – die Bearbeitung von fünf Seiten eines Blocks in einer einzigen Aufspannung, wodurch eine Bezugspunktverschiebung vollständig vermieden wird. Beachten Sie jedoch, dass die 5-Achs-Werkstückspannung häufig einen vorbereitenden 3-Achs-Vorgang erfordert, um eine Schwalbenschwanznut in das Rohteil zu fräsen und so eine sichere Spannung zu gewährleisten.
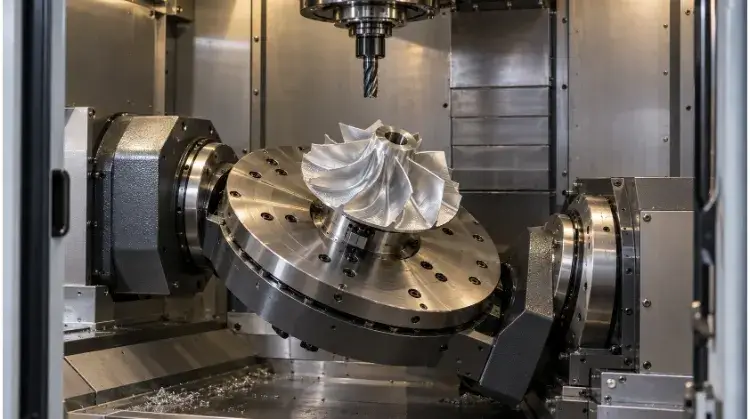
- Vollständige 5-Achsen-Bearbeitung (simultan): Alle fünf Achsen bewegen sich stufenlos. Dies ist für die Bearbeitung von 3D-Geometrien unbedingt erforderlich, bei denen das Werkzeug stets perfekt senkrecht zu einer konturierten Oberfläche stehen muss, wie beispielsweise bei Laufrädern für die Luft- und Raumfahrt oder medizinischen Implantaten.
- Vorteil beim Zugriff auf Werkzeuge: Da sich das Werkstück zur Spindel hin neigen lässt, kann der Bediener deutlich kürzere und steifere Schneidwerkzeuge verwenden. Ein kurzes Werkzeug biegt sich weniger durch, was tiefere Einschnitte ermöglicht und zu einer spiegelglatten Oberflächengüte führt, die bei der 3-Achsen-Bearbeitung mit tiefen Kavitäten nicht erreicht werden kann.
Wie wählt man CNC-Maschinen für seine Bauteile aus?
Ingenieure und Beschaffungsteams sollten die Maschine nicht selbst auswählen, sondern die Anforderungen festlegen und es dem Hersteller überlassen, das Bauteil zu fertigen. Wenn Sie jedoch wissen, wie ein Hersteller Ihre Zeichnung prüft, können Sie Ihre Konstruktion so gestalten, dass sie für den kostengünstigsten Fertigungsprozess geeignet ist.
Geometrie und Werkzeugzugang
Sehen Sie sich die CAD-Rohdatei an. Handelt es sich bei der Grundform um einen Zylinder, einen Block, eine flache Platte oder ein gebogenes Profil? Nachdem Sie die Grundkategorie ermittelt haben, prüfen Sie auf „Prozesskiller“: perfekt scharfe Innenecken (erfordert EDM), extrem tiefe und schmale Taschen (erfordert spezielle Werkzeuge mit großer Reichweite oder EDM) oder seitliche Bohrungen an einem gedrehten Teil (erfordert Mill-Turn).
Material und Werkstückgröße
Überprüfen Sie die Werkstoffsorte und die Rohform. Eine 500 mm lange Aluminiumhalterung aus einem Rohblock wird auf einer großen Vertikal-Bearbeitungsmaschine bearbeitet. Handelt es sich bei derselben Halterung hingegen um einen Rohling aus Gusseisen, wird sie wahrscheinlich auf einer Horizontal-Bearbeitungsmaschine bearbeitet, um die abrasiven Gusseisenspäne und die hohen Anforderungen an die Spannvorrichtung zu bewältigen. Sobald ein Metall einen Härtewert von 45–50 HRC überschreitet, ist das herkömmliche Fräsen unwirtschaftlich. Zwar lassen sich mit speziellen „Hartfräsern“ mit Keramik- oder CBN-Einsätzen Werkstücke mit einer Härte von bis zu 60 HRC bearbeiten, doch werden diese Teile in der Regel zum Schleifen oder zur Funkenerosion weitergeleitet, um zuverlässige Toleranzen zu gewährleisten.
Toleranzen und Produktionsvolumen
Ermitteln Sie die funktionskritischen Maße. Ein Block mit einer allgemeinen Toleranz von ±0,1 mm und einer Losgröße von 10 wird an eine standardmäßige 3-Achsen-Bearbeitungszentrum weitergeleitet. Genau derselbe Block mit einer geforderten tatsächlichen Positionstoleranz von ±0,01 mm über drei verschiedene Flächen hinweg wird an eine 5-Achsen-Maschine weitergeleitet, um Fehler beim Umspannen zu vermeiden, unabhängig von der Losgröße.
Matrix für die Erstauswahl:
| Anforderungen an das Bauteil | Bewerbungsverfahren | Wichtigster Kompromiss | Zu bestätigende Informationen |
| Mehrflächige Merkmale mit engen relativen Toleranzen | 5-Achsen-Fräsen (3+2) | Höherer Stundensatz, dafür entfällt die Verschiebung des Bezugspunkts der Vorrichtung | Ist die Geometrie des Werkstücks mit einer Schwalbenschwanz-Spannvorrichtung kompatibel? |
| Tiefe, schmale Hohlräume in gehärtetem Werkzeugstahl | Senk-Elektroerosion | Keine mechanische Schnittkraft, dafür aber extrem langsam | Sind für die Schrupp- und Schlichtbearbeitung mehrere Graphitelektroden erforderlich? |
| Schlanke Stifte mit großem Volumen (L/D > 4:1) | Drehmaschine vom Typ „Swiss“ | Hoher Durchsatz, erfordert jedoch teures Stangenmaterial | Erfüllt das Rohmaterial die strengen Toleranzanforderungen für den Außendurchmesser der Führungsbuchse? |
| Aluminiumgehäuse mit mehreren Gewindebohrungen | Bohr- und Gewindeschneidzentrum | Extrem kurze Zykluszeit, jedoch geringere Steifigkeit beim Schwerfräsen | Entsprechen die erforderlichen Gewindegrößen den Drehmomentgrenzen der Maschinenspindel? |
Wie wirkt sich die Wahl der Maschine auf die Teilekosten aus?
Die Annahme, dass eine Maschine mit einem niedrigeren Stundensatz automatisch ein kostengünstigeres Bauteil liefert, ist ein häufiger Fehler in der Beschaffung. Die Gesamtkosten pro Bauteil hängen von der Verteilung der Rüstzeit und des Handlings ab.
Programmierung und Einrichtung
NRE (Non-Recurring Engineering) umfasst die CAM-Programmierung, die Konstruktion kundenspezifischer Weichspannbacken, das Bestücken mit Werkzeugen und die Werkstückausrichtung. Die Einrichtkosten von $300, verteilt auf 5 Prototypen, erhöhen die Kosten pro Teil um $60. Verteilt auf 5.000 Serieneinheiten ergibt dies einen Aufschlag von $0,06. Bei geringen Stückzahlen ist eine Maschine das Ziel, die eine möglichst einfache Einrichtung erfordert (wie eine 3-Achsen-Vertikalbearbeitungsmaschine mit einem Standardspannfutter).
Taktzeit und Automatisierung
Die Zykluszeit umfasst die Schnittzeit, den Werkzeugwechsel und das Laden des Werkstücks. Bei einer Standard-Drehmaschine muss ein Bediener die Tür öffnen, das Werkstück entnehmen, einen neuen Rohling einlegen und die Starttaste drücken. Eine mit einem Stangenlader ausgestattete Drehmaschine läuft ununterbrochen, bis die 3 Meter lange Stange aufgebraucht ist. Die automatisierte Maschine hat zwar höhere Anschaffungskosten, doch die „Lights-out“-Zykluszeit senkt den Stückpreis bei hohen Stückzahlen erheblich.
Sekundäre Operationen
Wenn ein Wasserstrahl ein Bauteil schneidet, dabei jedoch eine Kantenverjüngung hinterlässt, die Ihre Toleranzvorgaben nicht erfüllt, muss das Bauteil zur Fräsmaschine gebracht werden, um die Kante rechtwinklig zu bearbeiten. Die Gesamtkosten müssen über die gesamte Fertigungskette hinweg bewertet werden: Schneiden → Entgraten → Wärmebehandlung → Schleifen → Beschichten.
Fallstudie zum Kostenvergleich: Sechsseitiges Optikgehäuse aus Aluminium
- 3-Achsen-Route: Erfordert 4 separate Spannvorrichtungs-Einrichtungen. Gesamteinrichtungszeit: 1,5 Stunden. Gesamtlaufzeit: 40 Minuten. Hohes Risiko für Bedienungsfehler bei den Einrichtungen 3 und 4.
- 5-Achsen-Fräsweg: Erfordert 1 Rüstvorgang unter Verwendung einer Schwalbenschwanzvorrichtung. Gesamtrüstzeit: 20 Minuten. Gesamtlaufzeit: 35 Minuten.
- Ergebnis: Selbst wenn der Stundensatz der 5-Achsen-Maschine um 40% höher ist, führt die drastische Reduzierung des Rüst- und Handhabungsaufwands dazu, dass die 5-Achsen-Bearbeitung bei jeder Losgröße ab 15 Stück pro Teil kostengünstiger ist.
Wählen Sie die passende CNC-Technologie für Ihr Design aus. Reichen Sie noch heute Ihre CAD-Dateien und Toleranzvorgaben ein. Wir prüfen Ihre Geometrie, ermitteln den optimalen Fräsweg und unterbreiten Ihnen ein konkretes Angebot mit einer umfassenden DFM-Analyse.