
 French
 English
 Spanish
 German
 Russian
 Italian

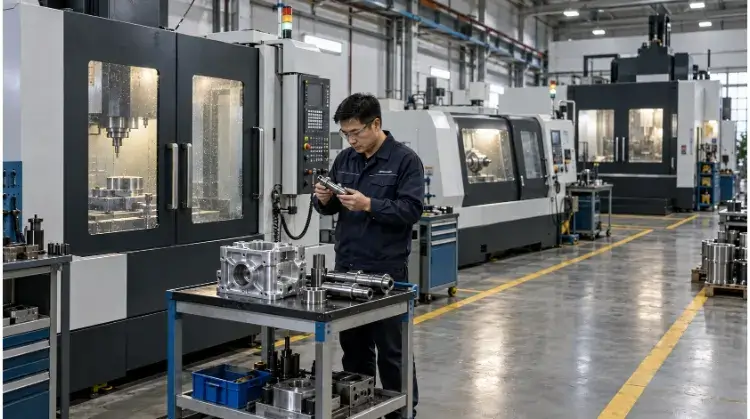
Parmi les types de machines CNC les plus courants, on trouve les fraiseuses CNC pour les pièces prismatiques et à faces multiples, les tours CNC pour les formes cylindriques, les défonceuses CNC pour les grands panneaux plats et les machines d'électroérosion pour les métaux trempés. Le choix de la machine appropriée dépend de la géométrie et des tolérances spécifiques de votre pièce.
L'usinage CNC n'est pas un procédé unique : il s'agit d'un terme générique désignant diverses technologies soustractives. Bien qu'elles reposent toutes sur des trajectoires d'outils programmées, ce qui distingue ces machines, c'est le mode de déplacement de l'outil de coupe, la rigidité structurelle de l'équipement et le nombre d'axes programmables.
Comprendre ces différences mécaniques constitue la première étape concrète pour adapter votre fichier CAO à l'atelier de fabrication le plus approprié. Vous trouverez ci-dessous un guide de référence rapide qui répertorie les principaux types de machines CNC en fonction de leur géométrie et de leur application :
| Type de machine | Pièces courantes | Point fort principal | Principale limitation |
| Fraisage CNC | Supports, boîtiers, plaques plates | Polyvalent pour les formes prismatiques et à faces multiples | Plusieurs réglages sont nécessaires pour les pièces à plusieurs faces |
| Tournage CNC | Arbres, goupilles, raccords filetés | Vitesse et précision élevées pour les pièces symétriques | Se limitant principalement aux géométries cylindriques |
| Fraiseuses CNC | Grands panneaux, feuilles de plastique | Rentable pour les grandes surfaces de travail planes | Rigidité réduite ; ne convient pas aux métaux durs |
| EDM | Acier à outils trempé, cavités profondes | Coupe les métaux conducteurs sans contrainte mécanique | Vitesse de traitement très lente |
Fraiseuses CNC pour la réalisation de poches et de pièces à faces multiples
Lorsqu'une pièce présente des surfaces planes, des trous percés, des cavités internes ou des géométries à plusieurs faces, le fraisage CNC est le procédé à privilégier. Lors du fraisage, la pièce est solidement fixée tandis qu'un outil de coupe rotatif enlève de la matière.
Centres d'usinage verticaux (VMC)
Sur un centre d'usinage vertical (VMC), la broche fonctionne à la verticale, en plongeant vers le bas dans la pièce à usiner. Cette configuration est la solution la plus répandue dans l'industrie pour l'usinage de pièces montées sur des plaques planes, de boîtiers sur mesure et de supports en aluminium ou en acier à une seule face. L'outil s'approchant par le haut, les opérateurs bénéficient d'une excellente visibilité pour serrer la pièce directement sur la table ou à l'intérieur d'un étau standard.
- Pleins feux sur le DFM : Les angles internes doivent présenter un rayon, car les outils rotatifs ne permettent pas de réaliser des angles internes parfaits de 90 degrés. Veillez tout particulièrement à la profondeur de la cavité. En règle générale, lorsque la profondeur d'une poche dépasse 3 à 4 fois le diamètre de l'outil, la flexion de l'outil devient un risque important, entraînant l'apparition de marques de vibration et une baisse de la qualité de surface.
Centres d'usinage horizontaux (HMC)
Un centre d'usinage horizontal (HMC) est équipé d'une broche montée horizontalement. Cette orientation permet à la gravité d'évacuer les copeaux métalliques de la zone de coupe, ce qui réduit l'usure de l'outil et empêche la fraise de recouper les copeaux. Les centres d’usinage horizontaux sont généralement équipés de tables rotatives (« tombstones ») et de changeurs de palettes automatisés, ce qui permet aux opérateurs de charger des pièces sur une palette pendant que la machine usine activement une autre pièce sur une autre palette.
- Pleins feux sur les marchés publics : Ne vous contentez pas de comparer les tarifs horaires. Même si un HMC applique un tarif horaire plus élevé qu’un VMC, la possibilité de changer de palette en quelques secondes fait souvent de lui l'option la plus économique pour les séries de plus de 500 unités, car le temps total de réglage par pièce diminue considérablement.
Fraiseuses à portique
Les fraiseuses à portique utilisent une structure en forme de pont pour soutenir la broche au-dessus d'une table de travail massive. Cette conception offre la stabilité structurelle nécessaire pour les pièces lourdes et hors gabarit, telles que les grandes bases de moules, les cloisons aérospatiales et les châssis structurels d'engins lourds.
- Contrainte : Une grande table de travail ne garantit pas pour autant un accès aisé à toutes les zones d'usinage. L'usinage de zones profondes situées au centre d'une plaque massive peut encore nécessiter l'utilisation de porte-outils allongés spécialisés afin d'atteindre les surfaces visées sans que le boîtier encombrant de la broche n'entre en collision avec la pièce à usiner.
| Disposition des machines | Pièces typiques | Approche de mise en place | Contrainte principale |
| Vertical (VMC) | Plaques plates, supports, cavités peu profondes | Serrage simple à l'aide d'un étau ou serrage direct sur la table | Évacuation des copeaux dans des poches profondes, accès d'un seul côté |
| Horizontal (HMC) | Pièces à plusieurs faces, blocs lourds | Dispositifs de fixation de type « tombstone », palettes automatisées | Coûts initiaux plus élevés liés à l'outillage et aux montages |
| Fraiseuse à portique | Grands moules, châssis structurels | Serrage à forte résistance, chargement par pont roulant | Encombrement important, coût élevé des équipements |
Tours à commande numérique pour pièces rondes et élancées
Si votre pièce comporte des arbres, des bagues, des raccords filetés ou tout autre élément symétrique par rapport à un axe central, elle doit être usinée sur un tour. Lors des opérations de tournage, la pièce tourne à grande vitesse tandis qu'un outil de coupe fixe s'avance vers elle pour en façonner le profil.
Centres de tournage CNC
Les centres de tournage CNC standard maintiennent la pièce dans un mandrin et permettent de tourner le diamètre extérieur (DE), d'aléser le diamètre intérieur (DI), de réaliser des rainures, de planer les extrémités et de réaliser des filetages. Ce procédé est très efficace pour les pièces rondes et permet d'enlever de la matière bien plus rapidement qu'une fraiseuse effectuant une interpolation circulaire.
- Pleins feux sur le DFM : Veillez à ce que votre conception tienne compte du serrage de la pièce. Les pièces longues nécessiteront une contre-poupée pour les soutenir face à la pression d'usinage. Définissez toujours clairement les surfaces de référence sur votre plan afin de garantir une concentricité rigoureuse entre les alésages internes et les diamètres externes.
Tours de type suisse
Les tours de type suisse se distinguent des centres de tournage classiques par l'utilisation d'une douille de guidage. La barre brute est amenée à travers cette douille, et l'outil de coupe opère immédiatement à côté de celle-ci. Cela garantit une rigidité extrême précisément à l'endroit où s'effectue la coupe, empêchant ainsi le matériau de se déformer.
- Application et contraintes : Il ne s'agit pas simplement d'un « tour plus précis ». C'est une architecture spécifique conçue pour les pièces présentant une Rapport longueur/diamètre (L/D) supérieur à 3:1 ou 4:1 (par exemple, des fixations aérospatiales fines, des broches médicales). La douille de guidage nécessitant des jeux très serrés, la matière première doit être constituée de barres rectifiées sans centre de haute qualité. En raison de la complexité de la mise en place, l'usinage sur machine suisse n'est généralement justifié que pour les lots de grande série (généralement 1 000 unités ou plus).
Centres de fraisage-tournage
Les centres de tournage-fraisage sont des tours CNC de pointe équipés d’« outils motorisés » (fraises rotatives) et d’axes C ou Y programmables. Cette configuration permet à la machine de tourner le corps cylindrique principal, de bloquer la rotation, puis de fraiser des méplats, de percer des trous transversaux ou d’usiner des éléments excentrés sans retirer la pièce.
- Brève étude de cas : Prenons l'exemple d'un raccord de collecteur hydraulique doté d'un diamètre extérieur fileté et d'un alésage transversal perpendiculaire. Si elle est usinée séparément, la pièce est tournée sur un tour, retirée de la machine, transférée vers un centre d'usinage vertical (VMC), serrée, puis mesurée à l'aide d'un indicateur pour déterminer le centre exact de l'alésage. Chaque transfert manuel entraîne des erreurs d'alignement. Un centre de tournage-fraisage réalise ces deux opérations en un seul serrage. Cela réduit la durée totale de manipulation et élimine le risque de rebut lié au désalignement lors du repositionnement dans le dispositif de fixation, garantissant ainsi la position exacte du trou par rapport au filetage.
Fraiseuses CNC et machines spécialisées dans le perçage
Bien que les centres d'usinage soient extrêmement polyvalents, certaines géométries — telles que les grandes tôles plates ou les pièces comportant principalement des trous répétitifs — nécessitent des configurations d'équipement spécifiques pour être usinées de manière efficace et économique.
Fraiseuses CNC
Les routeurs CNC sont principalement conçus pour l'usinage de grands panneaux en bois, en plastique (comme le POM et l'acrylique), en matériaux composites et, parfois, en métaux tendres. Contrairement à un centre d'usinage vertical (VMC), qui utilise un châssis lourd en fonte pour garantir sa rigidité, un routeur utilise un grand système à portique couvrant une vaste zone d'usinage.
- DFM et tolérances : Les fraiseuses à broche rotative fonctionnant à des vitesses de broche extrêmement élevées mais présentant une rigidité structurelle moindre, elles offrent généralement des tolérances comprises entre ±0,1 mm et ±0,2 mm, alors qu'une centre d'usinage vertical standard atteint sans difficulté une tolérance de ±0,01 mm. Ne pas usiner d'aluminium aérospatial à tolérances serrées. Par ailleurs, la fixation des tôles repose sur des tables à vide. Si vos pièces présentent une petite surface, le vide n'offrira pas une force de maintien suffisante, ce qui nécessitera l'ajout de languettes sur mesure dans le fichier CAO, lesquelles devront ensuite être supprimées manuellement.
Machines de perçage et de taraudage à commande numérique (centres de perçage-taraudage)
Un centre d'usinage vertical (VMC) standard permet de percer et de tarauder des trous, mais un centre de perçage-taraudage dédié est spécialement conçu pour supporter des accélérations et des décélérations brutales. Ces machines sont équipées de broches légères (généralement à cône BT30 ou BBT30) et permettent un changement d'outil rapide (souvent en moins d'une seconde).
- Pleins feux sur les marchés publics : Si vous vous approvisionnez en pièces telles que des dissipateurs thermiques en aluminium ou des boîtiers de télécommunications dont 80% des caractéristiques sont des trous filetés, un centre de perçage-taraudage traitera le lot nettement plus rapidement qu’une fraiseuse standard. Pour le perçage de trous profonds (par exemple, rapport L/D > 10:1), vous devez vérifier si le fournisseur dispose d’un système de refroidissement par la broche (TSC) ou d’un équipement dédié au perçage profond afin d’évacuer les copeaux et d’éviter la rupture du foret.
Rectification CNC et électroérosion pour des besoins spécifiques
Lorsque les exigences d'une pièce en matière de précision dimensionnelle, d'état de surface ou de dureté du matériau dépassent les capacités des outils de coupe standard, les fabricants se tournent vers la rectification et l'usinage par électroérosion (EDM).
Rectifieuses à commande numérique
Broyage utilise une meule abrasive pour enlever de la matière par incréments microscopiques. En fonction de la géométrie, les ateliers utilisent des rectifieuses planes (pour les plaques plates), des rectifieuses cylindriques (pour le diamètre extérieur et intérieur des arbres) ou des rectifieuses sans centre (pour la production en grande série de goupilles).
- Pleins feux sur le DFM : La rectification est généralement un procédé post-traitement thermique utilisé pour respecter des tolérances serrées (souvent de ±0,002 mm ou mieux) et obtenir des états de surface supérieurs (Ra ≦ 0,4). Vous devez prévoir une marge d'usinage sur votre plan afin que le rectificateur puisse enlever —généralement entre 0,1 mm et 0,3 mm. De plus, prévoyez des rainures de dégagement (contre-dépouilles) à la base des épaulements afin que la meule dispose de suffisamment d’espace pour dégager la coupe.
Machines d'électroérosion à fil
Electro-érosion à fil utilise un fil de laiton ou de zinc sous tension électrique pour découper des matériaux conducteurs en les érodant à l'aide d'étincelles. Cette technique n'exerce aucune force de coupe mécanique sur la pièce, ce qui la rend idéale pour les structures délicates ou les aciers à outils entièrement trempés.
- Pleins feux sur le DFM : L'électroérosion à fil est utilisée pour la réalisation de profils traversants de précision, de matrices d'extrusion et de fentes étroites. Cependant, pour découper un profil interne fermé, l'opérateur doit d'abord percer un trou de départ afin d'y faire passer le fil. De plus, il est physiquement impossible d'obtenir des angles internes véritablement vifs ; le rayon interne est dicté par le fil. Un fil standard de 0,25 mm laissera un rayon interne minimal d'environ 0,15 mm (y compris l'éclateur).
Machines d'électroérosion par enfonçage
Au lieu d'un fil, l'électroérosion par enfoncement (Sinker EDM) utilise une électrode usinée sur mesure (généralement en cuivre ou en graphite) qui s'enfonce dans la pièce à usiner, creusant ainsi une cavité aveugle dont la forme est exactement l'inverse de celle de l'électrode.
- Note relative aux marchés publics : L'électrode s'use au cours du processus d'électroérosion. Les cavités complexes nécessitent souvent l'usinage à l'aide de plusieurs électrodes (une « d'ébauche » et une « de finition »), ce qui augmente considérablement les coûts initiaux d'outillage liés aux frais d'ingénierie non récurrents (NRE).
- Brève étude de cas : La fabrication d'un moule d'injection en acier nécessite des angles internes vifs et des nervures profondes et étroites. On utilise d'abord un centre d'usinage vertical (VMC) pour dégrossir rapidement la majeure partie du matériau, mais la fraise laisse inévitablement des angles arrondis. Une électrode en graphite est ensuite usinée avec les contours précis et vifs requis, puis l'électroérosion par enfonçage (Sinker EDM) élimine le matériau restant. Ce procédé hybride allie le taux d'enlèvement de matière élevé du fraisage à la précision géométrique de l'électroérosion.
Machines de découpe et de pliage à commande numérique pour la tôlerie
Fabrication de tôles repose sur un ensemble d'équipements CNC totalement différent pour découper des profilés plats à partir de tôles brutes et les transformer en supports, panneaux et boîtiers en 3D.
Découpeuses laser à commande numérique
Les découpeuses laser utilisent un faisceau lumineux focalisé et un gaz auxiliaire (comme l'azote ou l'oxygène) pour faire fondre et éjecter la matière. Elles constituent la norme pour le profilage de flans de tôle plats destinés à la fabrication de boîtiers et de châssis.
- Pleins feux sur le DFM : En règle générale, le diamètre d'un trou découpé ne doit pas être inférieur à l'épaisseur du matériau (rapport de 1:1) afin d'éviter que le laser ne fasse sauter le métal environnant. Il faut savoir que découpe au laser crée une zone affectée par la chaleur (HAZ) le long du bord de coupe, ce qui durcit le matériau et peut entraîner la rupture des tarauds lors des opérations de filetage secondaires.
Découpeuses plasma à commande numérique
Les découpeuses au plasma utilisent un jet de gaz ionisé pour découper les métaux conducteurs. Bien qu'elles produisent généralement un bord plus rugueux et une tranchée plus large qu'un laser, elles sont nettement plus rapides et plus rentables pour la découpe de tôles épaisses en acier doux (par exemple, > 10 mm) lorsque la précision des bords n'est pas une priorité.
Machines de découpe au jet d'eau à commande numérique
Les jets d'eau propulsent de l'eau sous très haute pression, mélangée à du grenat abrasif, à travers une petite buse. Le principal avantage du jet d'eau réside dans le fait qu'il s'agit d'un procédé de découpe à froid ; il n'apporte donc aucune chaleur à la pièce. C'est un critère essentiel pour les alliages aérospatiaux, le titane épais ou les métaux qui se déforment facilement sous l'effet des contraintes thermiques.
- Pleins feux sur le DFM : Les découpes au jet d'eau présentent naturellement un effilement des bords (une légère forme en V sur toute l'épaisseur de la découpe). Si le bord doit servir de surface d'assemblage de précision, vous devrez ajouter une opération de fraisage supplémentaire pour le rectifier.
Machines à poinçonner à commande numérique
Les presses à poinçonner utilisent une force mécanique pour estamper des formes standard à l'aide d'outils dans la tôle. Contrairement aux lasers, les presses à poinçonner permettent également de créer des formes 3D peu profondes, telles que des persiennes, des alvéoles et des lamages extrudés, directement sur la tôle plate.
- Pleins feux sur le DFM : Le poinçonnage repose sur un parc d'outillage standard. La conception d'une forme de trou sur mesure nécessitera une matrice de poinçonnage sur mesure, ce qui allongera les délais de fabrication et augmentera les coûts d'outillage. Pour éviter toute déformation de la tôle, respectez une distance minimale entre le bord du trou et le bord de la pièce, généralement égale à 1,5 fois l'épaisseur du matériau.
Presses plieuses à commande numérique
Une fois le gabarit plat découpé, une presse plieuse à commande numérique utilise un poinçon supérieur et une matrice en V inférieure pour plier la tôle et lui donner sa forme 3D définitive.
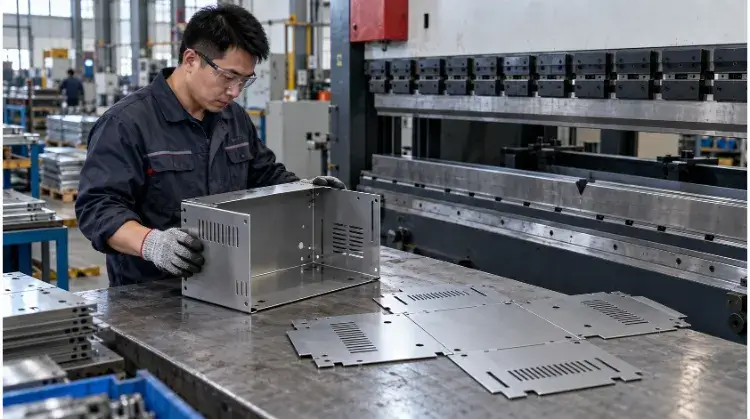
- Pleins feux sur le DFM : Uniformisez les rayons de pliage afin que l'opérateur n'ait pas à s'arrêter pour changer plusieurs fois l'outillage lourd. Évitez de placer des trous à proximité de la ligne de pliage, sinon ils se déformeront lors du formage. Avant tout, veillez à respecter la longueur minimale de la bride. Une tôle ne peut pas être pliée si le rebord est trop court pour enjamber en toute sécurité l'ouverture de la matrice en V.
- Brève étude de cas : La fabrication d'un châssis de serveur commence par une tôle plate. Celle-ci est découpée au laser (profilage), puis acheminée vers un presse plieuse (pliage), et enfin, des écrous PEM sont enfoncés dans les trous. Le modèle CAO initial à plat doit tenir compte des caractéristiques spécifiques du matériau «Facteur K« —la déformation exacte subie par le métal lors du pliage—afin que les rebords pliés finaux respectent les tolérances dimensionnelles requises. »
| Processus | Caractéristiques adaptées | Considérations relatives aux bords ou au formage | Opérations secondaires probables |
| Découpe au laser | Profils plats complexes, panneaux | La zone affectée thermiquement (HAZ) durcit les bords | Pliage, insertion de pièces métalliques (PEM) |
| Découpe au jet d'eau | Plaques épaisses, métaux thermosensibles | Permet d'obtenir un biseau ; procédé à froid | Fraisage des arêtes pour garantir la perpendicularité |
| Poinçonnage | Persiennes, perforations répétées à grand volume | Rapide, mais laisse de légères traces d'outil | Ébavurage, pliage |
| Plieuse | Brides, supports et boîtiers en 3D | Récupération élastique et allongement du matériau (facteur K) | Soudage, thermolaquage |
Comparaison entre les machines CNC à trois, quatre et cinq axes
Le nombre d'axes d'une machine CNC détermine le nombre de directions dans lesquelles l'outil de coupe ou la pièce à usiner peuvent se déplacer simultanément. Le passage d'une machine à 3 axes à une machine multiaxiale vise rarement à accélérer l'usinage du métal ; il s'agit plutôt de réduire le nombre de fois où l'opérateur doit intervenir sur la pièce.
Usinage sur trois axes
Une machine à 3 axes déplace l'outil le long des plans X, Y et Z. Elle permet de traiter facilement les surfaces planes, les trous percés et les poches sur une seule face. Si votre pièce comporte des éléments au dos ou sur les côtés, la machine doit s'arrêter. L'opérateur desserre la pièce, la fait pivoter, la positionne pour trouver le nouveau point zéro, puis la resserre.
- Contrainte de processus : Chaque réorientation manuelle de la pièce entraîne un « décalage des repères » ou un cumul des tolérances. Si un trou situé sur le côté A doit être parfaitement concentrique avec un lamage situé sur le côté B, le fait de compter sur un opérateur pour retourner manuellement la pièce avec une précision de ±0,01 mm comporte un risque de fabrication important.
Usinage à quatre axes
Une machine à 4 axes intègre un axe de rotation (généralement l'axe A, qui tourne autour de l'axe X). Pour ce faire, on ajoute souvent un plateau rotatif à un centre d'usinage vertical standard.
- Positionnel ou continu : En indexation (ou 3+1) : le 4e axe fait pivoter la pièce selon un angle précis, la bloque solidement en place, puis l'outil à 3 axes effectue son opération. Dans continu Usinage à 4 axes : la pièce tourne simultanément pendant que l'outil usine, ce qui est nécessaire pour réaliser des éléments tels que des profils de came ou pour tracer une trajectoire d'outil autour d'un cylindre.
Usinage à cinq axes
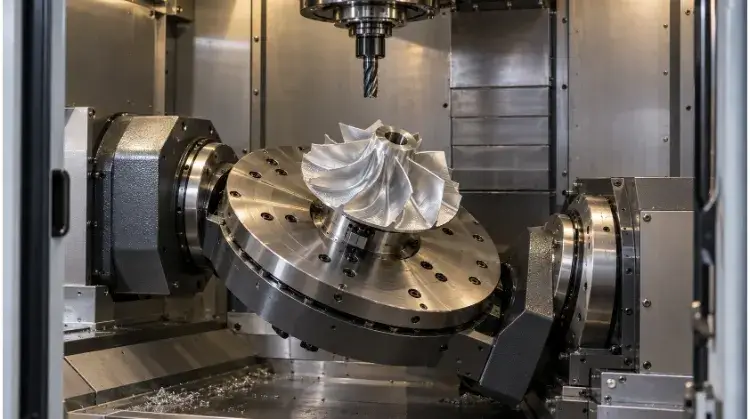
Une machine à 5 axes intègre deux axes de rotation, ce qui permet à l'outil d'aborder la pièce sous pratiquement n'importe quel angle.
- Usinage 3+2 (positionnel) : La machine fait pivoter la pièce selon un angle composé, verrouille les axes rotatifs, puis effectue l'usinage à l'aide de mouvements standard sur 3 axes. Il s'agit là de l'utilisation la plus courante d'une machine 5 axes. Son principal atout réside dans le concept « Done-in-One » : l'usinage des cinq faces d'un bloc en un seul serrage, ce qui élimine complètement le décalage de référence. Il convient toutefois de noter que le serrage sur une machine 5 axes nécessite souvent une opération préparatoire à 3 axes afin de réaliser une base en queue d'aronde dans la pièce brute pour assurer un serrage sûr.
- 5 axes complets (simultanés) : Les cinq axes se déplacent en continu. C'est une condition indispensable pour l'usinage de géométries 3D où l'outil doit rester parfaitement perpendiculaire à une surface profilée, comme c'est le cas pour les roues d'aéronautique ou les implants médicaux.
- Avantage en matière d'accès aux outils : La pièce pouvant s'incliner vers la broche, l'opérateur peut utiliser des outils de coupe nettement plus courts et plus rigides. Un outil court subit moins de déviation, ce qui permet d'effectuer des coupes plus profondes et d'obtenir un état de surface miroitant que l'usinage 3 axes à cavité profonde ne permet pas d'atteindre.
Comment choisir des machines CNC pour vos pièces ?
Les ingénieurs et les équipes chargées des achats ne doivent pas choisir la machine ; ils doivent définir les exigences et laisser l'usine décider du mode de fabrication de la pièce. Cependant, comprendre comment une usine évalue votre plan vous aide à concevoir votre produit de manière à optimiser la rentabilité du processus de fabrication.
Géométrie et accès aux outils
Examinez le fichier CAO brut. La forme de base est-elle un cylindre, un bloc, une plaque plane ou un profilé cintré ? Une fois la catégorie de base identifiée, vérifiez la présence d’éléments incompatibles avec le processus : des angles internes parfaitement vifs (nécessitant l’électroérosion), des poches extrêmement profondes et étroites (nécessitant un outillage spécialisé à longue portée ou l’électroérosion), ou des trous latéraux sur une pièce tournée (nécessitant un usinage combiné fraisage-tournage).
Matériau et dimensions de la pièce à usiner
Vérifiez la nuance du matériau et la forme de l'ébauche. Une console en aluminium de 500 mm fabriquée à partir d'un billette sera usinée sur un grand centre d'usinage vertical (VMC). Si cette même console est une ébauche brute en fonte, elle sera probablement usinée sur un centre d'usinage horizontal (HMC) afin de gérer les copeaux abrasifs de la fonte et les exigences élevées en matière de serrage. Dès qu'un métal dépasse une dureté de 45 à 50 HRC, le fraisage traditionnel n'est plus rentable. Bien que le « fraisage dur » spécialisé, réalisé avec des plaquettes en céramique ou en CBN, permette d’usiner des matériaux d’une dureté allant jusqu’à 60 HRC, ces pièces sont généralement acheminées vers un atelier de rectification ou d’électroérosion afin d’obtenir des tolérances fiables.
Tolérances et volume de production
Identifier les cotes critiques pour le fonctionnement. Un bloc présentant une tolérance générale de ±0,1 mm et un lot de 10 pièces est usiné sur un centre d'usinage vertical (VMC) standard à 3 axes. Ce même bloc, mais avec une exigence de position réelle de ±0,01 mm sur trois faces différentes, est usiné sur une machine à 5 axes afin d'éliminer les erreurs liées au repositionnement, quelle que soit la taille du lot.
Matrice de présélection :
| Exigences relatives aux pièces | Processus de sélection des candidats | Principal compromis | Informations à vérifier |
| Éléments à faces multiples présentant des tolérances relatives serrées | Fraisage 5 axes (3+2) | Taux horaire plus élevé, mais élimine le décalage du repère de la fixation | La géométrie de la pièce est-elle compatible avec un système de serrage à queue d'aronde ? |
| Cavités profondes et étroites dans de l'acier à outils trempé | Électroérosion par enfonçage | Aucune force de coupe mécanique, mais extrêmement lent | Faut-il utiliser plusieurs électrodes en graphite pour l'ébauche et la finition ? |
| Broches fines à grand volume (L/D > 4:1) | Tour de type suisse | Rendement élevé, mais nécessite des barres de matière première coûteuses | La matière première respecte-t-elle la tolérance stricte de diamètre extérieur (OD) requise pour la douille de guidage ? |
| Châssis en aluminium comportant plusieurs trous filetés | Centre de perçage et de taraudage | Temps de cycle extrêmement rapide, mais rigidité moindre pour le fraisage lourd | Les tailles de tarauds requises correspondent-elles aux limites de couple de la broche de la machine ? |
En quoi le choix de la machine influe-t-il sur le coût des pièces ?
Penser qu'une machine dont le coût horaire est plus faible permet automatiquement d'obtenir une pièce moins chère est une erreur courante en matière d'approvisionnement. Le coût total par pièce dépend en effet de la répartition entre le temps de réglage et les opérations de manutention.
Programmation et configuration
Les coûts d'ingénierie non récurrents (NRE) comprennent la programmation FAO, la conception de mâchoires souples sur mesure, le chargement des outils et le positionnement de la pièce. Un coût de mise en place de $300 réparti sur 5 prototypes ajoute $60 à chaque pièce. Réparti sur 5 000 unités de production, cela représente un surcoût de $0,06. Pour les petits volumes, l’objectif est de disposer d’une machine nécessitant une configuration aussi simple que possible (comme un centre d’usinage vertical à 3 axes équipé d’un étau standard).
Temps de cycle et automatisation
Le temps de cycle comprend le temps de découpe, les changements d'outils et le chargement des pièces. Sur un tour standard, l'opérateur doit ouvrir la porte, retirer la pièce, charger une nouvelle ébauche et appuyer sur le bouton de démarrage. Un tour équipé d’un ravitailleur de barres fonctionne en continu jusqu’à épuisement de la barre de 3 mètres. La machine automatisée présente un coût d’investissement plus élevé, mais le temps de cycle « sans surveillance » réduit considérablement le prix unitaire en cas de volumes élevés.
Opérations secondaires
Si une découpe au jet d'eau permet d'obtenir une pièce mais laisse un biseau qui ne respecte pas votre bloc de tolérance, la pièce doit être transférée vers une fraiseuse afin de rectifier le bord. Le coût total doit être évalué sur l'ensemble de la chaîne de fabrication : découpe → ébavurage → traitement thermique → meulage → placage.
Étude de cas comparative des coûts : boîtier optique en aluminium à 6 faces
- Parcours à 3 axes : Nécessite 4 réglages distincts de l'étau. Durée totale de réglage : 1 h 30. Durée totale d'exécution : 40 minutes. Risque élevé d'erreur de chargement de la part de l'opérateur lors des réglages 3 et 4.
- Parcours 5 axes : Nécessite une seule mise en place à l'aide d'un dispositif de fixation en queue d'aronde. Durée totale de mise en place : 20 minutes. Durée totale d'exécution : 35 minutes.
- Résultat : Même si le coût horaire de la machine 5 axes est supérieur de 40%, la réduction considérable des temps de réglage et de manutention rend l'usinage 5 axes plus économique par pièce pour toute série de plus de 15 unités.
Choisissez la technologie CNC adaptée à votre conception. Envoyez-nous dès aujourd'hui vos fichiers CAO et vos spécifications de tolérance. Nous évaluerons votre géométrie, déterminerons le parcours d'usinage optimal et vous soumettrons un devis concret accompagné d'une analyse DFM complète.