
 Russian
 English
 Spanish
 German
 Italian
 French

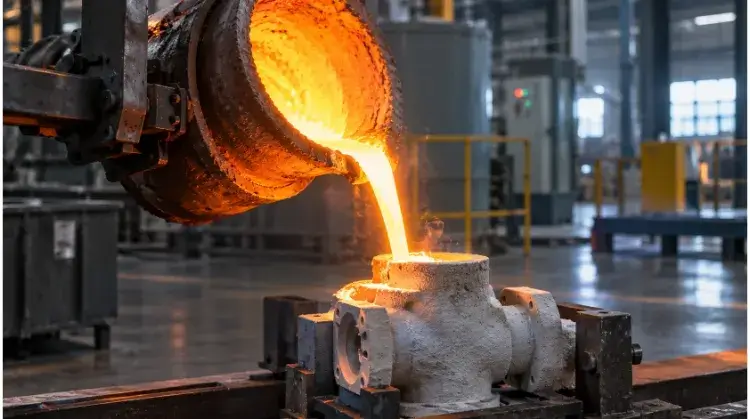
Литье из нержавеющей стали — это производственный процесс, при котором расплавленные сплавы нержавеющей стали заливаются в формы для изготовления сложных деталей, имеющих форму, близкую к конечной. Это наиболее экономичный способ изготовления прочных, коррозионно-стойких деталей со сложной внутренней структурой, обработка которых с помощью традиционных станков с ЧПУ обходится слишком дорого.
Однако для успешного заказа таких отливок недостаточно просто отправить 3D-модель по электронной почте на литейный завод. Разница между высокоэффективной деталью и дорогостоящей кучей металлолома заключается в том, как вы соблюдаете баланс химического состава сплава, контролируете толщину стенок для предотвращения внутренней усадки и точно указываете припуски на последующую механическую обработку.
Если вы проверяете CAD-модель или составляете запрос на предложение, вам просто нужно знать, как изготовить деталь без дефектов и без превышения бюджета. Вот что действительно важно на производстве: выбор подходящего сплава, доработка конструкции для предотвращения усадки и исключение скрытых затрат из ваших предложений.
Краткое руководство: Обзор литья из нержавеющей стали
- Основные процессы: Литье по выплавляемым моделям (метод «потерянного воска»), литье в песчаные формы и центробежное литье.
- Типовые детали: Корпуса клапанов с внутренними каналами, рабочие колеса насосов и опорные кронштейны.
- Распространенные оценки: CF8 (304), CF8M (316), CA6NM и дуплексные сплавы.
- Параметры, которые необходимо определить на раннем этапе: Припуски на механическую обработку, допуски на размеры по стандарту ISO 8062, шероховатость поверхности в литом состоянии (например, Ra 3,2–6,3 мкм) и сертификаты на материал по стандарту EN 10204 3.1.
Когда следует выбирать отливки из нержавеющей стали
Решение о том, следует ли изготавливать деталь литьем, зависит от её геометрии, объема отходов материала и объема производства. Литье не является автоматической альтернативой механической обработке; оно становится экономически выгодным только при соблюдении определённых конструктивных условий.
Сложные внутренние полости и нестандартные геометрические формы
Литье становится целесообразным, когда геометрия детали делает обработку на станках с ЧПУ неэффективной. В случае таких деталей, как корпуса клапанов с пересекающимися внутренними каналами, изогнутые рабочие колеса насосов или фитинги нестандартной формы, при 5-осевой обработке часто возникают проблемы с доступом инструмента, в результате чего более 60% исходной заготовки превращается в брак. Благодаря формовке металла с точностью, близкой к конечной форме, литье позволяет минимизировать время резки и значительно сократить затраты на сырье.
Объединение деталей с целью отказа от сварки
Литье позволяет объединить несколько обработанных деталей и металлических кронштейнов в единый узел. Это позволяет исключить сварные швы, которые часто являются слабыми местами, подверженными усталостному износу и локальной коррозии.
Однако при консолидации деталей необходимо оценить все «плюсы» и «минусы»: хотя вы экономите на этапах сборки и проверке соединений, конструкция, изготовленная из одного литого изделия, должна пройти тщательную первоначальную проверку эксплуатационных характеристик, чтобы гарантировать соответствие требованиям по несущей способности исходной сборки, состоящей из нескольких деталей.
Альтернативные способы производства
Каждый метод производства имеет пороговые значения объёма и физические ограничения. Выбор между литьем, прямой механической обработкой, ковкой или сварка Это в значительной степени зависит от объема вашего заказа и функциональных требований.
| Метод изготовления | Наиболее подходит для | Объем и уровень безубыточности | Основные ограничения |
| Литье по выплавным моделям | Внутренние полости, детали, близкие к конечной форме, сложные кривые. | Окупаемость оборудования наступает примерно через 300–500 единиц по сравнению с 5-осевым ЧПУ. | Первоначальные затраты на изготовление инструментов (алюминиевые штампы); более низкая прочность на разрыв по сравнению с поковками. |
| Обработка с ЧПУ | Узкие допуски (IT6–IT7), прямоугольные/плоские профили. | Прототипы и мелкосерийное производство (1–100 штук). | Большой расход материала; очень дорого при изготовлении глубоких полостей. |
| Ковка | Условия эксплуатации с высокими нагрузками, требующие прочности в определённом направлении. | Большие объемы (как правило, 5 000 и более единиц) из-за высокой стоимости стальных штампов. | Только простые, сплошные геометрические формы; невозможно создавать внутренние полости. |
| Сварные конструкции | Крупные несущие каркасы, простые ограждающие конструкции. | Мелкие партии (1–50 единиц). | Сварные швы приводят к образованию зон термического влияния (HAZ) и создают риск деформации. |
Совет от профессионала для покупателей: При сравнении кастинга с Обработка на станках с ЧПУ, рассчитайте скорость съема материала. Если вес готовой детали составляет 1 кг, но для её обработки требуется заготовка весом 4 кг, то при объёме заказа свыше 300 штук более экономичным способом, как правило, является литье по выплавляемым моделям.
Сравнение основных процессов литья из нержавеющей стали
Если литье является оптимальным решением, следующим шагом станет выбор конкретного метода литья. От этого выбора зависят ваши первоначальные затраты на изготовление пресс-форм, ожидаемое качество поверхности изделия, а также объем необходимой вторичной механической обработки.
Литье по выплавляемым моделям (метод «потерянного воска»)
При литье по выплавляемым моделям используется алюминиевая форма для изготовления восковой модели, которая затем покрывается керамической суспензией. Воск выплавляется (сжигается), а в образовавшуюся полые керамическую оболочку заливается расплавленная нержавеющая сталь.
Данный метод позволяет воспроизводить мелкие детали и, как правило, обеспечивает линейные допуски в пределах ISO 8062, DCTG от 5 до 7 с шероховатостью поверхности в состоянии после литья, равной Ra 3,2 – 6,3 мкм. Масса детали обычно колеблется от нескольких граммов до 50 кг (110 фунтов). Хотя это позволяет значительно сократить объём крупносерийной фрезерной обработки, критически важные монтажные поверхности, резьба и отверстия с узкими допусками по-прежнему потребуют вторичной обработки на станках с ЧПУ.
Проверка ограничений: Не стоит рассчитывать на строгие допуски для небольших отверстий, полученных методом литья; отверстия диаметром менее 5 мм, как правило, требуют последующего сверления, а не литья.
Литье в песчаные формы
При литье в песчаные формы внешняя форма создается из смеси песка и связующего вещества, а для формирования внутренних полостей используются песчаные сердечники. Это практичный выбор для массивных деталей — таких как корпуса тяжелых промышленных насосов или основания оборудования весом свыше 100 кг — в которых керамические оболочки, используемые при литье по выплавляемым моделям, треснули бы под весом металла. Изготовление исходных моделей (из дерева или полиуретана) занимает меньше времени и обходится дешевле, чем изготовление алюминиевых форм для литья по восковым моделям.
Компромисс заключается в точности. При литье в песчаные формы, как правило, допускаются более широкие допуски вокруг ISO 8062, DCTG от 10 до 12 и более шероховатая поверхность Ra 12,5–25 мкм. Для этих деталей требуются более значительные припуски на обработку и более интенсивная послеобработка, чтобы обеспечить соответствие требованиям сборки.
Совет профессионала для инженеров: Если размер вашей детали позволяет применять любой из этих процессов, сравните общая стоимость с доставкой. Оснастка для литья в песчаные формы обходится дешевле, однако значительный объем вторичной механической обработки, необходимой для достижения шероховатости поверхности Ra 12,5, а также широкие допуски зачастую приводят к тому, что конечная деталь обходится дороже при производстве средних партий.
Центробежное литье
Расплавленную нержавеющую сталь заливают во вращающуюся металлическую или графитовую форму. Центробежная сила прижимает плотный жидкий металл к стенкам, в то время как более лёгкие оксиды всплывают к внутреннему диаметру. Этот процесс предназначен исключительно для изготовления симметричных полых цилиндрических форм, таких как трубы, толстостенные трубки и кольцевые детали. После литья как внутренний, так и внешний диаметры, как правило, подвергаются механической обработке для удаления поверхностных примесей и придания окончательных размеров.
Выберите марки нержавеющей стали, подходящие для ваших задач
Правильный выбор материала заключается не в том, чтобы выбирать марку, ориентируясь на отраслевое прозвище (например, «морская марка»). Для этого необходимо непосредственно соотнести химический состав сплава с условиями эксплуатации детали, механическими нагрузками и последующей обработкой.
Коррозионная стойкость: CF8 и CF8M
Для общепромышленных применений, связанных с использованием пресной воды или слабых химических веществ, CF8 (литейный аналог стали 304) обеспечивает достаточную коррозионную стойкость. Однако если деталь подвергается воздействию хлоридов (соленая вода, противогололедные соли) или определённых химических технологических жидкостей, необходимо CF8M (эквивалент литейного сплава 316). Добавление молибдена 2-3% в сплав CF8M предотвращает точечную и щелевую коррозию, особенно в тех местах, где в геометрии отливки могут скапливаться застоявшиеся жидкости.
Требования к сварке: вариант с низким содержанием углерода
Если ваш литой узел будет приварен к трубопроводу или потребует ремонта с помощью сварки, использование стандартных марок CF8 или CF8M сопряжено с риском. Под воздействием тепла, возникающего при сварке, углерод вступает в реакцию с хромом, образуя карбиды хрома на границах зерен — этот процесс называется сенсибилизацией. В результате зона сварного шва становится крайне уязвимой для межкристаллитной коррозии.
Чтобы этого не произошло, укажите CF3 или CF3M. Цифра «3» обозначает ограниченное содержание углерода (не более 0,03%), что позволяет сохранить содержание хрома в неизменном виде во время сварки. Всегда четко указывайте свои требования к сварке в запросе на предложение, чтобы литейный завод выбрал подходящий низкоуглеродистый вариант.
Прочность и вязкость
Если стандартные литейные сплавы серии 300 не обладают достаточной механической прочностью для клапанов высокого давления или рабочих колес турбин, следует перейти на мартенситные или дуплексные марки:
- CA6NM: Мартенситная нержавеющая сталь, отличающаяся высоким пределом текучести, превосходной вязкостью и хорошей свариваемостью. Является стандартным материалом для изготовления деталей гидроэлектрических насосов и компрессоров.
- Дуплексные сплавы (например, CD4MCuN): Они обладают смешанной аустенитно-ферритной структурой, что обеспечивает вдвое более высокий предел текучести по сравнению с CF8M (около 450 МПа против 205 МПа) и повышенную стойкость к коррозионному растрескиванию под напряжением (SCC).
- Упрочнение путем преципитации (например, CB7Cu-1 / 17-4 PH): Используется в случаях, когда требуются чрезвычайная твердость и износостойкость; как правило, поставляется в определённых состояниях термической обработки (например, H900 или H1150).
| Класс литья (ASTM) | Ссылка на кованые изделия | Основной пример использования | Основное ограничение | Стандартные условия поставки |
| CF8 | 304 | Оборудование для работы с жидкостями общего назначения, оборудование для пищевой промышленности. | Подвержен воздействию хлоридов и точечной коррозии. | Раствор, прошедший отжиг |
| CF8M | 316 | Морская промышленность, химическая промышленность, корпуса клапанов. | Более высокая стоимость материала из-за содержания молибдена. | Раствор, прошедший отжиг |
| CF3M | 316L | Детали, требующие конструкционной сварки. | Предел текучести ниже, чем у CF8M. | Раствор, прошедший отжиг |
| CA6NM | 410 (с изменениями) | Насосы высокого давления, гидротурбины. | Более низкая общая коррозионная стойкость по сравнению с марками серии 300. | Нормализованная и закаленная |
| CD4MCuN | 1А (дуплекс) | Мешалки, судовые валы, насосы для перекачки кислотных химикатов. | Сложно поддается механической обработке; требует использования жестких приспособлений. | Раствор, прошедший отжиг |
Совет от профессионала для покупателей: Наименования кованых изделий (304, 316) и литых изделий (CF8, CF8M) имеют слегка различающийся химический состав, что позволяет оптимизировать текучесть металла. Если на чертеже отливки указать «Материал: 316», это вызовет замечание в рамках строгого процесса контроля качества. Укажите «ASTM A351 CF8M», чтобы избежать задержек при запросе предложений.
Проектирование деталей с целью сокращения количества дефектов литья
Конструкция, идеально подходящая для обработки на станках с ЧПУ, зачастую оказывается непригодной для литейного производства. Жидкий металл при остывании дает усадку, а неравномерное охлаждение приводит к образованию внутренних пустот (усадочной пористости) или горячих трещин. Перед тем как запросить коммерческое предложение, проверьте свои CAD-модели на соответствие этим правилам DFM (проектирование с учетом технологичности).
Толщина стенок и углы скоса
Не следует применять единое правило «минимальной толщины стенки» ко всей детали. A 2 мм Стенка может отлично отливаться на фланце диаметром 10 мм, но не сможет полностью заполнить (неправильное отлив) корпус длиной 150 мм.
Что ещё более важно, оцените, как изменяется толщина. Резкий переход от монтажной подкладки толщиной 15 мм к стенке толщиной 3 мм приводит к образованию перепада температур. Тонкая стенка застывает первой, перекрывая поступление жидкого металла в толстую часть, что приводит к образованию пустот в результате внутренней усадки. Всегда используйте плавный переход (под углом не менее 15 градусов) между толстыми и тонкими участками.
Кроме того, модели, предназначенные для механической обработки, часто имеют идеально вертикальные стенки. При литье необходимо добавить Угол наклона—как правило от 0,5° до 1° для литья по выплавляемым моделям и от 1,5° до 3° для литья в песчаные формы. Без такого сужения восковую или песчаную модель невозможно извлечь из формы без повреждений.
Филе и «горячие точки»
Острые внутренние углы приводят к концентрации напряжений и образованию трещин при охлаждении. Отсутствие внутреннего скругления не только создает очаг концентрации напряжений, но и может увеличить долю брака на литейном производстве из-за горячих разрывов на 15-20%, затраты, которые в конечном итоге включаются в цену за единицу продукции. Добавьте минимальный радиус от 2 до 3 мм во всех внутренних углах для направления потока металла.
Обращайте внимание на «горячие точки» в местах пересечения нескольких стенок или ребер (например, X-образное соединение ребер). В таких местах концентрированная масса дольше остается горячей, чем в окружающих областях, что неизбежно приводит к образованию пустот. Смещайте или располагайте пересекающиеся ребра в шахматном порядке, чтобы равномерно распределить массу.
Сердечники и отверстия
Внутренние полости формируются с использованием керамических или песчаных сердечников. После остывания металла этот материал сердечника необходимо удалить с помощью пескоструйной обработки или химического выщелачивания.
Избегайте глубоких, «слепые» отверстия или сложные внутренние каналы с единственным небольшим выходом. Если литейщики физически не могут проникнуть внутрь для удаления материала стержня, деталь становится непригодной. По возможности следует проектировать сквозные отверстия или добавлять временные отверстия для очистки, которые можно заделать после литья. Кроме того, необходимо обеспечить опору внутренних сердечников в двух или более точках формы, чтобы предотвратить их смещение под давлением поступающего жидкого металла.
Укажите допуски на литье и требования к механической обработке
Отливка редко является готовым изделием. Для успешного перехода от черновой отливки к окончательно смонтированной детали на вашем 2D-чертеже необходимо четко разграничить поверхности, оставшиеся в исходном виде после литья, и поверхности, подвергшиеся механической обработке.
Допуски на отливку
Определите допустимые отклонения в размерах необработанного отливка с использованием международного стандарта, такого как ISO 8062 (например, ISO 8062-3 DCTG 5). Однако следует помнить, что стандартные таблицы являются лишь общими рекомендациями. Фактические возможности зависят от геометрии детали, линий разъема и конкретных средств контроля технологического процесса на литейном производстве. Ни в коем случае не применяйте блоки с узкими допусками ко всему чертежу. Указывайте строгие допуски только на важных элементах, а для некритических поверхностей оставляйте более свободные допуски, чтобы снизить процент брака и избежать ненужных затрат.
Припуск на механическую обработку (необходимый припуск на механическую обработку — RMA)
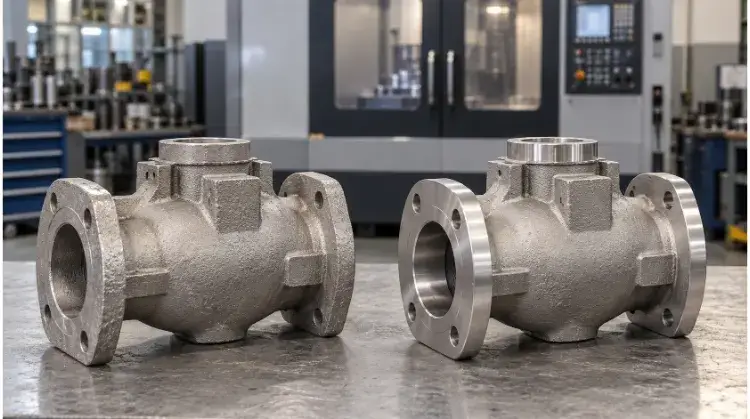
Для поверхностей, требующих дополнительной обработки на станках с ЧПУ — таких как уплотнительные поверхности, подшипниковые отверстия и резьбовые отверстия — необходимо добавить дополнительный материал к литой модели.
Если припустить слишком мало, фреза с ЧПУ будет лишь «скользить» по поверхности, оставляя необработанные, шероховатые участки литья. Для отливок из нержавеющей стали, изготовленных методом литья по выплавляемым моделям, следует указать припуск на обработку в размере от 1,5 мм до 2,0 мм на рабочих поверхностях. Для более крупных отливок, изготовленных в песчаных формах, этот показатель необходимо увеличить до от 3,0 мм до 5,0 мм.
Системы отсчёта и допуски при механической обработке
Оператору станка с ЧПУ необходимы стабильные и повторяемые точки для закрепления отливки. Если в качестве основной отсчетной точки выбрать изогнутую необработанную поверхность с большим углом наклона, деталь будет каждый раз располагаться в зажимном устройстве станка с ЧПУ по-разному, что приведет к нарушению конечных допусков.
Вместо того чтобы использовать всю поверхность литейной формы в качестве базы отсчёта, используйте Ориентиры (или система опорных точек — RPS). Выделите на отливке три конкретные плоские выступы высотой 10 мм, предназначенные специально для зажимания в зажимном устройстве ЧПУ. При необходимости эти выступы можно будет удалить впоследствии. Убедитесь, что режущий инструмент имеет свободный доступ к обрабатываемым поверхностям, и геометрия отливки не мешает движению шпинделя.
Совет профессионала для инженеров: Чётко укажите на чертеже, составляет ли угол наклона добавлено к или вычтено из номинальные размеры. Это позволяет избежать неприятных сюрпризов, когда отливка оказывается немного толще или тоньше, чем предусмотрено в CAD-модели.
Выберите «Термическая обработка и отделка поверхности»
Придание металлу формы детали — это лишь половина дела. Для раскрытия истинных механических свойств и коррозионной стойкости нержавеющей стали необходимы термическая и поверхностная обработка после литья.
Термообработка
Литая нержавеющая сталь не выходит из формы в состоянии, готовом к эксплуатации. Неравномерный процесс охлаждения приводит к образованию внутренних остаточных напряжений и сегрегации легирующих элементов.
Для аустенитных марок (таких как CF8M), Отжиг раствора является обязательным. Изделие нагревают для растворения карбидов хрома обратно в матрицу, а затем быстро закаливают, чтобы зафиксировать их в этом состоянии, восстанавливая коррозионную стойкость сплава. Для мартенситных марок (таких как CA6NM), Нормализация и отпуск используются для достижения заданного предела текучести и вязкости.
Поскольку термообработка приводит к изменению размеров, всегда следует соблюдать последовательность операций до окончательная обработка на станке с ЧПУ. Если сначала провести механическую обработку, а затем термообработку, это приведёт к отклонению ваших жестких допусков от заданных значений.
Очистка и пассивация
Не следует путать очистку с пассивацией. После охлаждения керамическая оболочка удаляется, а деталь подвергается дробеструйной обработке для удаления литейной окалины.
Убедитесь, что на вашем литейном производстве используются специальные наполнители из нержавеющей стали или керамики для дробеструйной обработки. Если для деталей из углеродистой и нержавеющей стали используется одна и та же стальная дробь, в ваши отливки будут попадать частицы углеродистого железа, что приведет к интенсивному ржавлению в условиях эксплуатации.
Чтобы этого избежать и удалить любые загрязнения, образовавшиеся в процессе обработки, укажите Пассивация (в соответствии со стандартами ASTM A967 или A380). Эта химическая ванна удаляет поверхностное железо и ускоряет образование пассивного слоя оксида хрома, который и является истинным источником коррозионной стойкости нержавеющей стали.
Шероховатость и внешний вид
Никогда не используйте в техническом чертеже такие субъективные термины, как «гладкий» или «блестящий». Разделяйте требования к функциональной шероховатости и эстетическому виду.
Для уплотнительных поверхностей или подшипниковых шеек укажите количественное значение (например, Ra 1,6 мкм) и определить их для последующего фрезерования или токарной обработки с ЧПУ. Для нефункциональных декоративных поверхностей следует указать механическую обработку, например: Дробеструйная обработка стеклянными шариками для получения однородного сатиново-матового эффекта, или Электрополировка для гигиенической обработки (приведение поверхности до Ra 0,4 мкм или выше). Следует помнить, что инструменты для пескоструйной обработки и полировки работают в пределах прямой видимости; глубокие изогнутые внутренние полости невозможно эффективно отполировать.
Определить требования к проверке и приемке до начала производства
Определение ваших требований к контролю качества на этапе запроса предложений гарантирует, что литейное предприятие учтёт затраты на контроль качества в своём предложении, а не будет спорить о бракованных деталях уже после завершения производства.
Прослеживаемость материалов
Вам необходимо подтверждение того, что разлитый металл соответствует вашим техническим требованиям. Литейный цех отслеживает это с помощью «номера плавки» — уникального идентификатора отдельной партии расплавленной стали, полученной в одной печи.
Обязать EN 10204 3.1 Сертификат на материал в вашем заказе на поставку. В данном документе приведены фактические данные о химическом составе (по показаниям спектрометра, полученным до (разлив) и механические свойства (предел текучести, предел прочности при растяжении, относительное удлинение) испытательного образца, отлитого именно из этой партии, с подписью представителя отдела контроля качества литейного производства.
Обнаружение дефектов (неразрушающий контроль)
Подберите метод неразрушающего контроля (НК) в соответствии с профилем риска вашей детали:
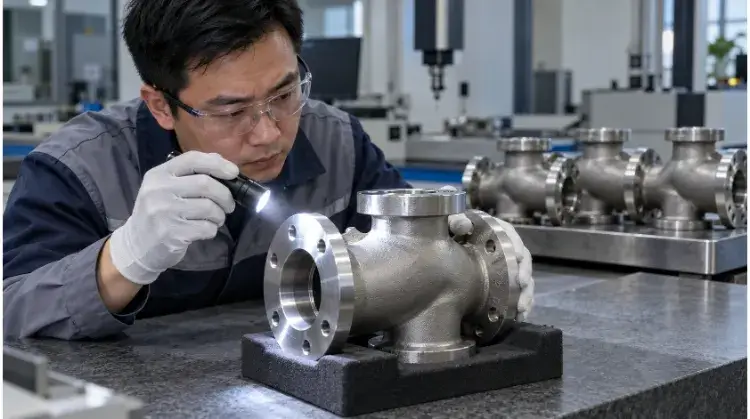
- Дефекты поверхности: Укажите Капиллярный контроль (PT) для выявления микротрещин, незаметных невооруженным глазом.
- Внутренние дефекты: Укажите Рентгенографический контроль (RT / рентген) или Ультразвуковой контроль (УЗК) для пустот, образовавшихся в результате усадки.
- Утечка: Для корпусов клапанов и корпусов насосов укажите Гидростатические испытания под давлением для проверки на наличие просачивания через микропоры.
Совет по контролю затрат: Не следует слепо назначать рентгеновский контроль по стандарту 100% для всей партии, если только речь не идет о критически важных деталях для аэрокосмической отрасли или сосудах, работающих под высоким давлением. Рентгеновский контроль — дорогостоящая процедура. Обязательно назначайте рентгеновский контроль по стандарту 100% для Первоначальный контроль продукции (FAI) образцы для проверки правильности схемы формирования сигналов, а затем сократить до Частота дискретизации от 10% до 20% для массового производства с целью обеспечения баланса между рисками и затратами.
Критерии приемки
Ваш рабочий процесс должен быть построен вокруг Первоначальный контроль продукции (FAI). Литейный цех изготавливает небольшую пробную партию для проверки соответствия размерам, визуального контроля и испытаний материала. Серийное производство не может быть начато до тех пор, пока вы не утвердите отчет о первичном приемочном контроле (FAI). Определите допустимый предел качества (AQL) для серийного производства и четко укажите, допускается ли ремонт сваркой при наличии незначительных дефектов, а также какие повторные проверки требуются в случае проведения такого ремонта.
| Пункт проверки | Местоположение/Объем работ | Метод | Стандарт приемки | Обязательная запись |
| Химия и машиностроение | За одну партию (партия печи) | Спектрометр / Растяжение | ASTM A351 (или соответствующая спецификация) | Сертификат EN 10204 3.1 |
| Целостность поверхности | Критические радиусы / Зоны сварки | Капиллярный метод (PT) | ASTM E165 | Отчет по практическим занятиям (зачёт/незачёт) |
| Внутренняя прочность | Тяжёлые участки / Перекрёстки | Рентгенография (РТ) | ASTM E446 (уровень тяжести) | RT Films / Цифровой отчет |
| Пределы размеров | Обработанные опорные поверхности и отверстия | КММ (координатно-измерительная машина) | Допуски в 2D-чертежах | Отчет FAI о размерах |
Понимание затрат и сроков изготовления отливок из нержавеющей стали
Чтобы сравнить предложения, нужно смотреть не только на саму цену за единицу. Более дешевая отливка, требующая значительной доработки на станках с ЧПУ, может полностью сорвать бюджет вашего проекта.
Оснастка и образцы
Инструментарий (формы для литья под давлением с использованием воска или песчаные матрицы) представляет собой первоначальные единовременные затраты на проектирование (NRE). Перед оформлением заказа уточните условия владения и технического обслуживания. Как правило, право собственности на инструментарий принадлежит покупателю, но его хранение и техническое обслуживание осуществляет литейный завод. Убедитесь, что в коммерческом предложении литейного завода указана позиция «Срок действия программы» гарантия на техническое обслуживание, то есть они обязуются отремонтировать или заменить инструмент за свой счет в случае его износа.
Общая стоимость детали
Когда вы получаете коммерческое предложение на готовую деталь, структура затрат примерно распределяется следующим образом: сырое литье (30–40%), вторичная механическая обработка (30–40%) и термообработка/контроль качества (20–30%). На эту цену влияют два основных фактора:
- Коэффициент доходности: Если сложная геометрия приводит к снижению коэффициента успешности литья на литейном заводе до 70%, стоимость бракованных деталей из материала 30% распределяется и добавляется к цене исправных деталей.
- Штраф за настройку ЧПУ: Хотя затраты на изготовление инструментов носят разовый характер, Время наладки ЧПУ является постоянным фактором, снижающим рентабельность при производстве мелких партий. Настройка 5-осевого фрезерного станка с использованием нестандартных приспособлений занимает от 4 до 6 часов. Если вы заказываете 50 деталей, это время настройки значительно увеличивает стоимость каждой единицы. Если же вы заказываете 500 деталей, эти дополнительные затраты на настройку фактически исчезают.
Разработка и производство
Планируйте график закупок с учетом реальных производственных сроков выполнения заказов. При реализации нового проекта по литью следует рассчитывать на от 4 до 6 недель от утверждения чертежей до поставки образцов для окончательной приемки (FAI). После утверждения FAI серийное производство, как правило, занимает ещё от 4 до 6 недель, в зависимости от программы ЧПУ и графика термообработки. При повторных заказах этап изготовления инструментов пропускается, благодаря чему срок выполнения заказа сокращается непосредственно до 4–6 недель.
Отправьте в TZR свои 3D-модели, информацию о количестве заказов и сведения об условиях эксплуатации. Наша команда инженеров проанализирует вашу технологическую схему, определит возможности сокращения объема механической обработки и предоставит чёткое, подробное ценовое предложение.