Гибка листового металла на вальцах: технологический процесс, проектирование с учетом технологичности (DFM) и затраты

Изготовление

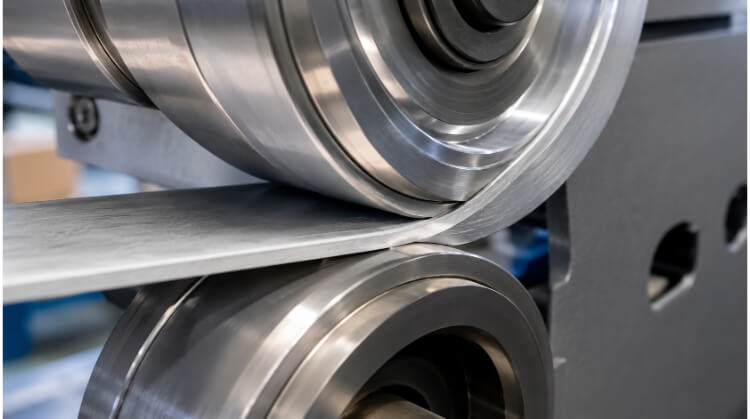
Гибка рулонов

Гибка листового металла на вальцах: технологический процесс, проектирование с учетом технологичности (DFM) и затраты

Гибка листового металла на вальцовальном станке — это процесс холодной штамповки, при котором с помощью трёх или четырёх регулируемых валков осуществляется непрерывная гибка плоского
Подробнее »
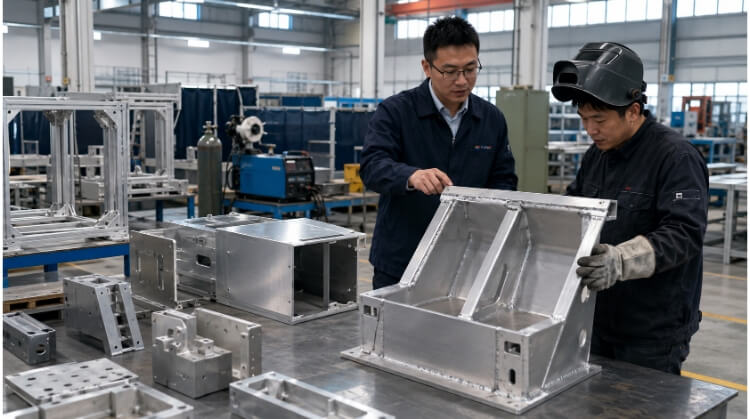
Роль GMAW в производстве алюминиевых изделий

Сварка алюминия методом GMAW: руководство по контролю процесса и производству

Сварка алюминия методом GMAW (MIG) представляет собой технологический процесс с высокой скоростью наплавки, требующий использования специальной системы подачи проволоки по принципу «push-pull» и аргоновой защиты 100% для предотвращения пористости. Успех зависит от механического удаления оксидной пленки и учета высокой теплопроводности алюминия посредством высоких скоростей перемещения и контролируемого ввода тепла.

Подробнее »
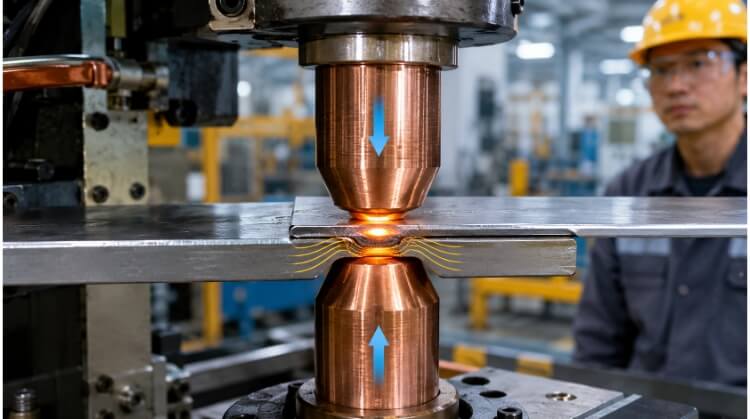
Как работает точечная сварка в реальных производственных условиях

Точечная сварка листового металла: технологичность и контроль качества

Точечная сварка — это метод контактной сварки, при котором перекрывающиеся листы металла соединяются в определенных точках контакта без использования присадочного материала. Под действием давления и сильного электрического тока, проходящего через медные электроды, образуются прочные локальные сварные узелки, что делает этот метод эффективным решением для крупносерийного производства.

Подробнее »
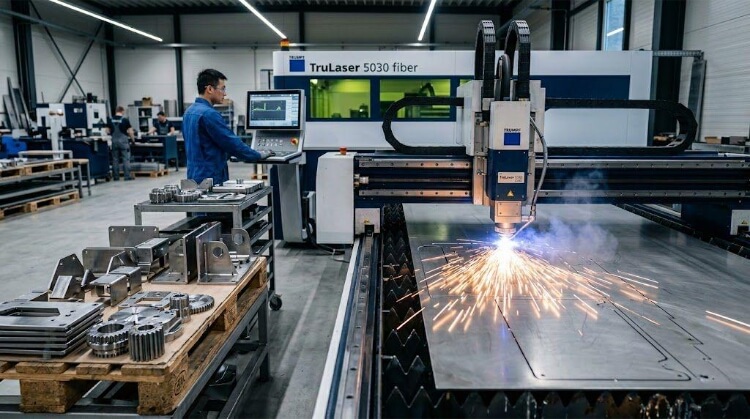
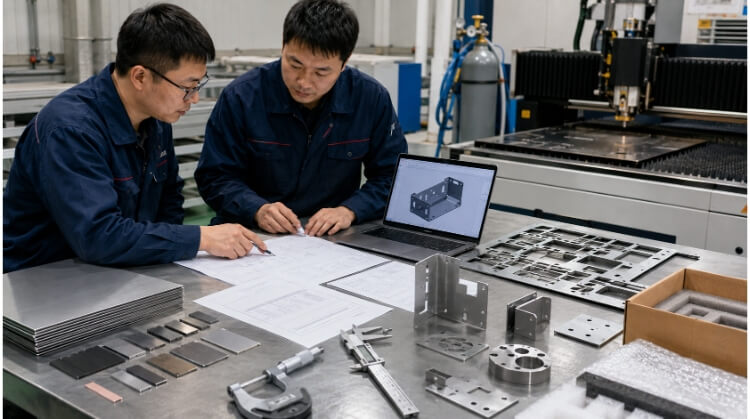
От лазерной резки до готовых деталей из нержавеющей стали

Лазерная резка нержавеющей стали: DFM и лучшие практики

Лазерная резка нержавеющей стали - это прецизионный производственный процесс, в котором используется сфокусированный волоконный лазер и вспомогательные газы высокого давления, как правило, азот, для расплавления и удаления воздуха из сплава. В отличие от обработки стандартной углеродистой стали, резка нержавеющей стали требует строгого контроля над подачей тепла и динамикой газа для предотвращения термических искажений, окисления и образования твердой окалины на кромке реза.

Подробнее »
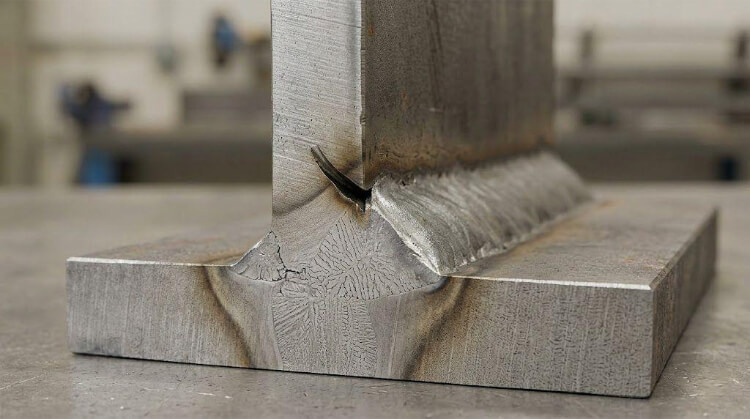
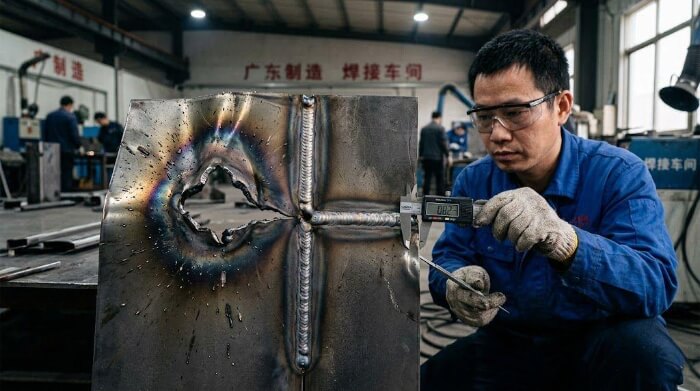
Подрез под сварку в области сварочного пальца

Сварочные подрезы: Причины, риски, материалы и стандарты контроля

Сварочный подрез - это структурный дефект, характеризующийся незаполненной канавкой, проплавленной вдоль кромок шва. Спровоцированный чрезмерным током или неправильной скоростью движения, он истончает основной металл и действует как источник напряжения, серьезно снижая механическую прочность и усталостную прочность сварного шва.

Подробнее »
Как работает холодная штамповка в реальном производстве

Холодная штамповка: Ограничения по материалу, инструменты и производственные проблемы

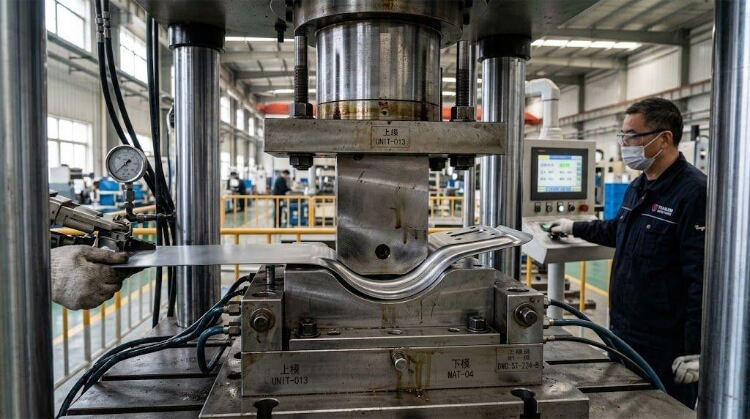
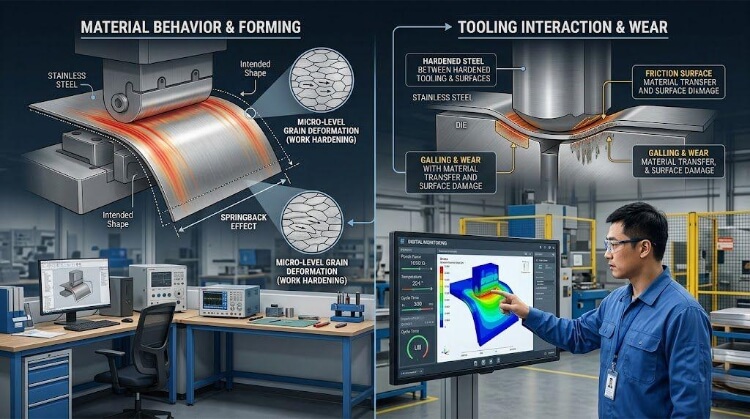
Холодная штамповка - это процесс обработки металлов давлением, при котором листовому металлу придают форму при комнатной температуре без изменения его микроструктуры. Она широко используется в крупносерийном производстве, поскольку обеспечивает быстрое время цикла и последовательное изготовление деталей со стабильным контролем размеров. По сравнению с горячей штамповкой холодная штамповка обычно обеспечивает лучшую чистоту поверхности и более высокую точность размеров, но она более чувствительна к выбору материала, геометрии детали и конструкции инструмента.

Подробнее »
Процесс плазменной резки нержавеющей стали

Плазменная резка нержавеющей стали: Руководство по качеству кромки, газу и стоимости

Плазменная резка плавит нержавеющую сталь с помощью высокоскоростной струи электрически ионизированного газа. Чтобы предотвратить окисление кромок и минимизировать количество окалины, промышленные производители используют вместо сжатого воздуха защитные газы, такие как азот или H35 (аргон/водород). Она быстро обрабатывает средние и тяжелые листы, хотя для минимизации зоны термического влияния (ЗТВ) необходим точный контроль скорости.

Подробнее »
Промышленный процесс глубокой вытяжки нержавеющей стали и штамповочное производство

Глубокая вытяжка нержавеющей стали: Пределы процесса, DFM и стоимость производства

Глубокая вытяжка нержавеющей стали обеспечивает превосходную прочность и коррозионную стойкость бесшовных полых деталей, однако сразу же создает сложности с технологичностью производства.

Подробнее »
Почему тонкий листовой металл легко прогорает и деформируется

Сварка тонколистового металла: контроль тепла, искажения и руководство по DFM

Сварка тонкого листового металла требует строгого контроля температурного режима. В отличие от толстых конструкционных листов, которые естественным образом поглощают и рассеивают

Подробнее »
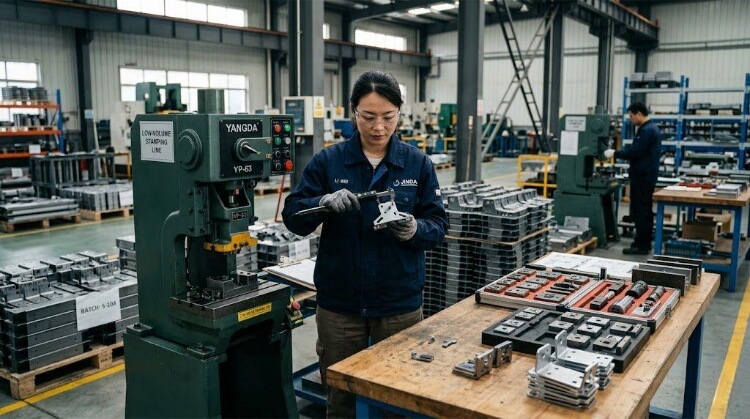
Штамповка короткими сериями

Короткосерийная штамповка: Стоимость, оснастка и производственные ограничения

Короткосерийная штамповка - это экономически эффективный производственный процесс для мало- и среднесерийного производства (обычно менее 50 000 единиц). Вместо того чтобы создавать один большой и дорогой инструмент, инженеры используют набор простых, гибких инструментов. Такой подход позволяет сэкономить на первоначальных затратах. Кроме того, он позволяет гораздо быстрее получать детали. Это отличный выбор для тестирования новых конструкций или внесения быстрых изменений без лишних затрат.

Подробнее »

Свяжитесь с нами

Перетаскивание файлов, Выберите файлы для загрузки