3D-печать из нержавеющей стали: материалы, проектирование и послепечатная обработка

Изготовление

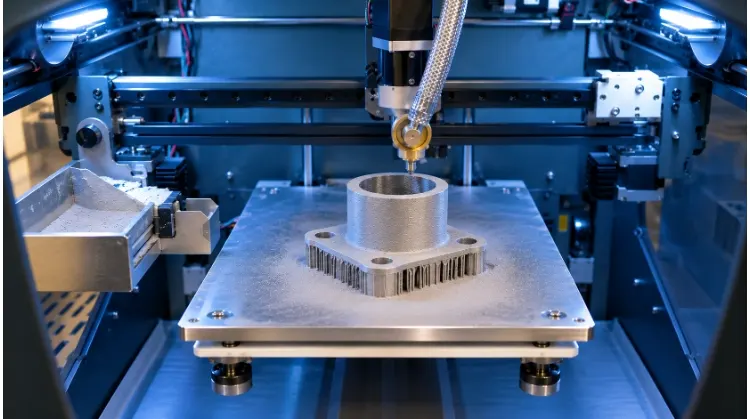
3D-печатный коллектор из нержавеющей стали на рабочей платформе

3D-печать из нержавеющей стали: материалы, проектирование и послепечатная обработка

3D-печать из нержавеющей стали — это процесс аддитивного производства, при котором металлические детали создаются слой за слоем с использованием таких технологий, как лазерная плавка в порошковой среде (LPBF) или струйная печать со связующим веществом. В основном она применяется для изготовления деталей сложной геометрии, конформных каналов охлаждения и монолитных узлов, которые невозможно изготовить с помощью традиционной обработки на станках с ЧПУ.
Подробнее »
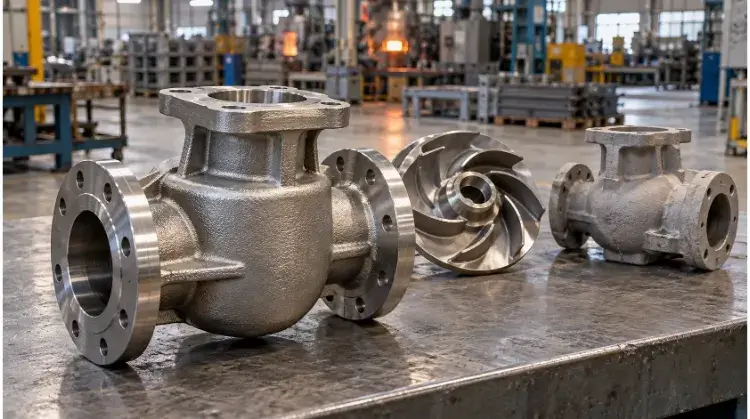
Корпус клапана и рабочее колесо насоса из литой нержавеющей стали

Литье из нержавеющей стали: технологии, марки и проектирование

Литье из нержавеющей стали — это производственный процесс, при котором расплавленные сплавы нержавеющей стали заливаются в формы для изготовления сложных деталей, имеющих форму, близкую к конечной. Это наиболее экономичный способ изготовления прочных, коррозионно-стойких деталей со сложной внутренней структурой, обработка которых с помощью традиционных станков с ЧПУ обходится слишком дорого.

Подробнее »
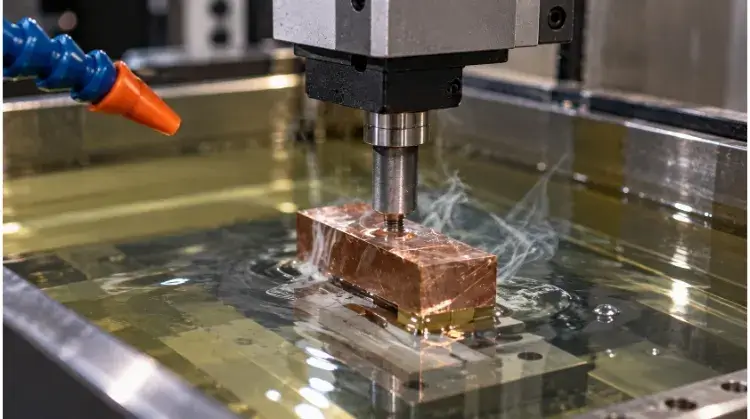
Машина для электроэрозионной обработки с погружным электродом в цехе

Электроэрозионная обработка погружением: технологический процесс, конструктивные ограничения, допуски и стоимость

Электроэрозионная обработка с погружным электродом (EDM) — это бесконтактный производственный процесс, при котором для удаления материала используются контролируемые электрические искры, возникающие между электродом заданной формы и проводящей заготовкой. В основном этот метод применяется для обработки сложных глухих полостей, острых внутренних углов и закаленных металлов, которые невозможно обработать с помощью традиционного фрезерования с ЧПУ.

Подробнее »
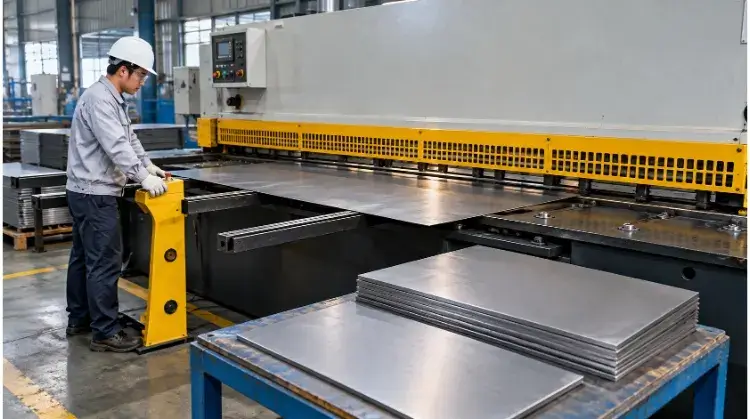
Стальные листы и заготовки рядом с гильотинными ножницами

Резка листового металла: технологический процесс, допуски и проектирование с учетом технологичности (DFM)

Резка листового металла — это процесс холодной обработки металла без образования стружки, при котором с помощью противоположно расположенных ножей листовой металл разрезается на прямые заготовки. Этот метод является весьма экономичным при выполнении большого количества прямых разрезов, однако требует точного зазора между ножами, чтобы предотвратить деформацию кромок и упрочнение материала.

Подробнее »
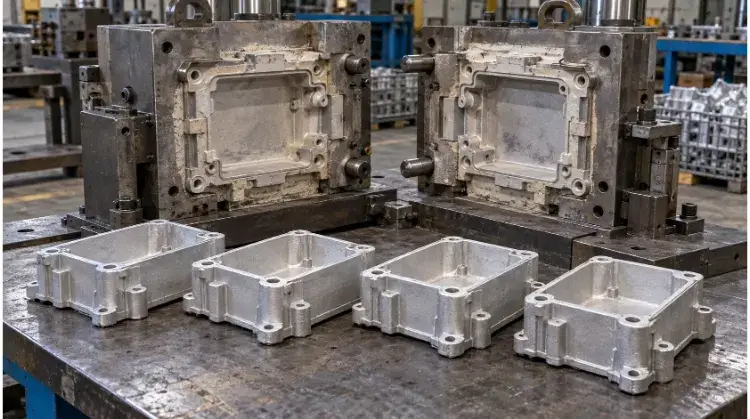
Алюминиевые корпуса рядом со своей литейной формой

Литье в постоянных формах: проектирование, допуски и стоимость

Литье в постоянных формах — это процесс металлообработки, при котором для изготовления деталей из цветных металлов с высокой плотностью используются многоразовые стальные или чугунные формы. Этот метод обеспечивает более высокую механическую прочность и более жесткие допуски по сравнению с литьем в песчаные формы, что делает его оптимальным выбором для производства алюминиевых и цинковых деталей в средних и крупных сериях.

Подробнее »
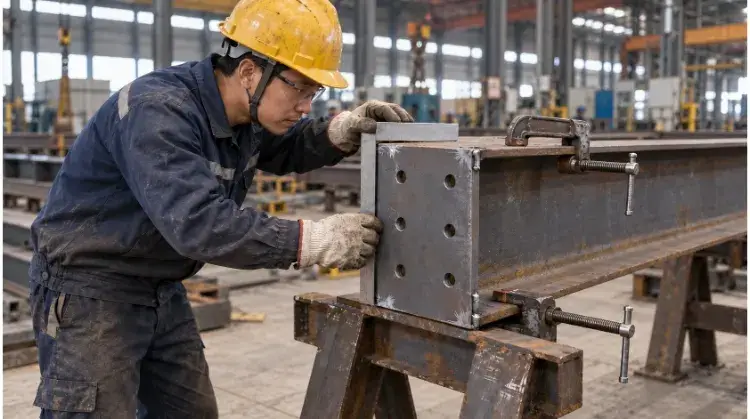
Стальные балки и колонны, изготовленные в цехе

Изготовление конструкционной стали: технология, качество и стоимость

Изготовление конструкционной стали — это промышленный процесс, заключающийся в резке, гибке и сварке стандартной стальной заготовки с целью получения конкретных несущих элементов. В ходе этого процесса сырье превращается в готовые к сборке каркасы для коммерческих зданий, промышленного оборудования и инфраструктурных проектов.

Подробнее »
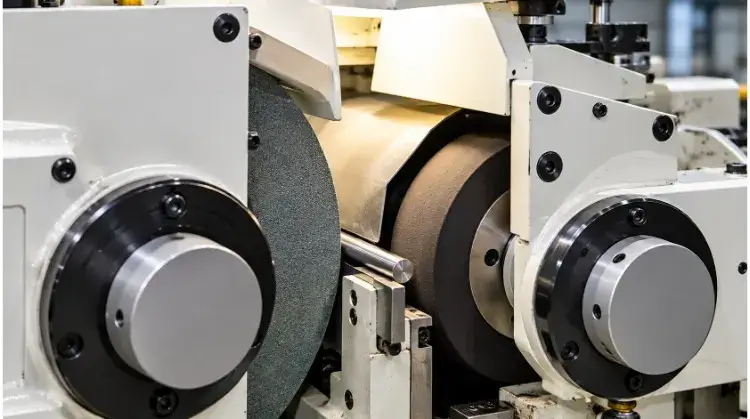
Стальная заготовка между шлифовальным и регулирующим кругами

Бесцентровое шлифование: принцип действия и области применения

Бесцентровое шлифование — это процесс обработки наружного диаметра (OD), при котором с цилиндрических деталей удаляется материал без использования шпинделей или патронов. Вместо этого заготовка удерживается между шлифовальным кругом, регулирующим кругом и рабочим ножом, что позволяет осуществлять крупносерийное производство с исключительной точностью размеров.

Подробнее »
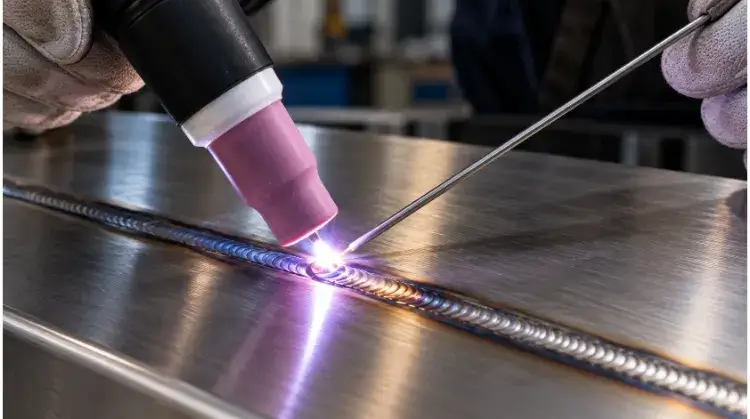
Сварка TIG

Ошибки при сварке методом TIG: типичные проблемы и практические способы их устранения

К распространенным ошибкам при сварке методом TIG относятся: ненадлежащая очистка поверхности, неправильная заточка вольфрамового электрода, чрезмерный расход защитного газа и плохой контроль температуры. Эти ошибки приводят к появлению пористости, скачкам дуги и сильной деформации детали. Для их устранения необходимо тщательно подготовить сварной шов, оптимизировать покрытие газом и сбалансировать силу тока со скоростью перемещения.

Подробнее »
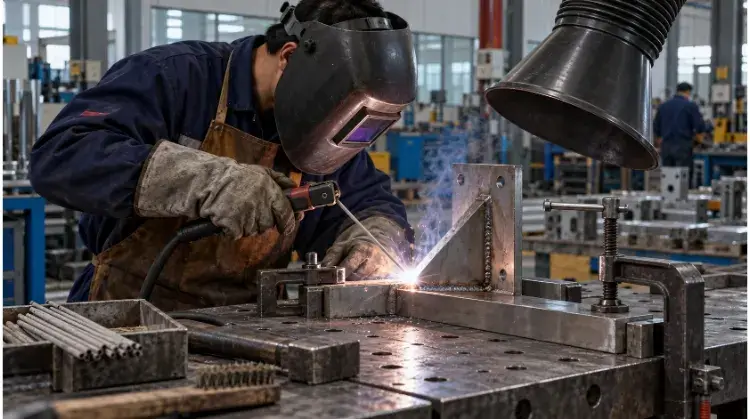
Сварка нержавеющего кронштейна ручной электродами в мастерской

Сварка нержавеющей стали электродом: когда и как её применять

Сварка электродом (SMAW) чрезвычайно эффективна при работе с нержавеющей сталью в условиях сквозняков на открытом воздухе или при капитальном ремонте конструкций, когда применение сварки TIG нецелесообразно. Использование низкоуглеродистых электродов, таких как E308L, позволяет сохранить коррозионную стойкость. Однако высокий приток тепла и необходимость удаления шлака делают этот метод непригодным для сварки тонких листов толщиной менее 1,5 мм или для серийного производства.

Подробнее »
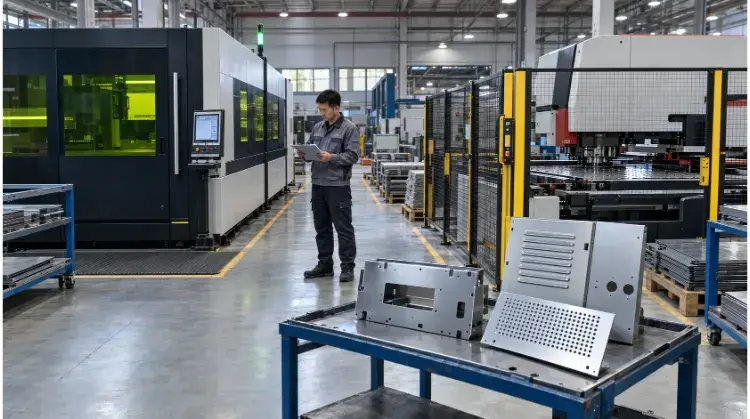
Штамповка с ЧПУ и лазерная резка в цехе по обработке листового металла

Штамповка или лазерная резка: какой процесс подходит для вашей детали?

В области обработки листового металла штамповка с ЧПУ использует механическое усилие и физические штампы для быстрого пробивания отверстий и формирования элементов, что делает её идеальным решением для крупносерийного производства. Лазерная резка на основе волоконного лазера использует тепловой луч для выполнения точных разрезов без применения режущих инструментов, что делает её оптимальным выбором для изготовления прототипов малыми партиями и сложных профилей.

Подробнее »
сварка алюминия методом MIG

Сварка алюминия методом MIG: настройки, дефекты и технологичность

Для сварки алюминия методом MIG требуется алюминиевая проволока с непрерывной подачей (например, ER4043 или ER5356), защитный газ — чистый аргон 100%, а также катушечный пистолет или система «push-pull» для предотвращения запутывания проволоки. Успех зависит от удаления оксидной плёнки перед сваркой и точного контроля привёда тепла, чтобы избежать прожига этого металла с высокой теплопроводностью.

Подробнее »
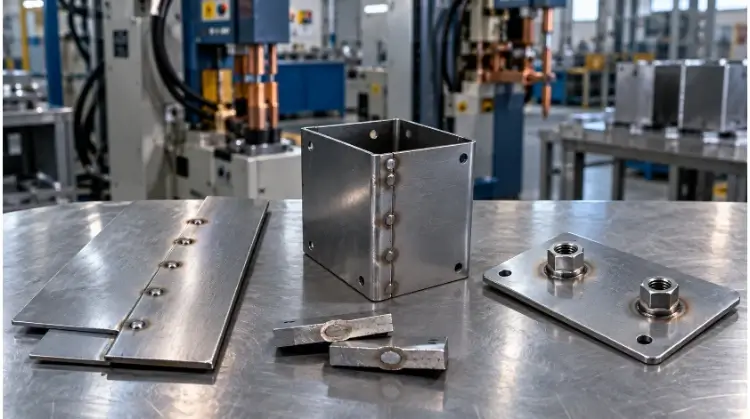
Образцы с точечной, шовной и проекционной сваркой

Электросопротивлениевая сварка: технологический процесс, проектирование с учетом технологичности (DFM) и качество

Электросопротивлениевая сварка (ERW) — это высокоскоростной производственный процесс, при котором листы металла соединяются под действием давления и локального нагрева, создаваемого электрическим током. Для этого процесса не требуются присадочные материалы, что делает его экономичным и обеспечивающим высокую повторяемость решением для изготовления корпусов из листового металла по индивидуальным заказам и сборки крупносерийных узлов.

Подробнее »

Свяжитесь с нами

Перетаскивание файлов, Выберите файлы для загрузки