3D-Druck mit Edelstahl: Materialien, Konstruktion und Nachbearbeitung

Fabrikation

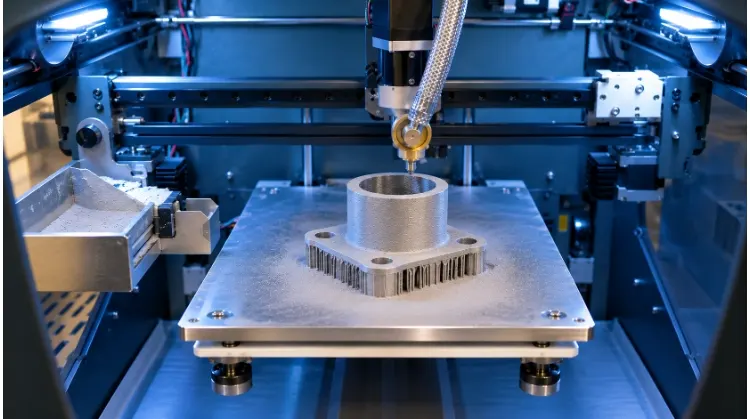
3D-gedruckter Edelstahl-Verteiler auf einer Bauplatte

3D-Druck mit Edelstahl: Materialien, Konstruktion und Nachbearbeitung

Der 3D-Druck mit Edelstahl ist ein additives Fertigungsverfahren, bei dem Metallbauteile Schicht für Schicht mithilfe von Technologien wie der Laser-Pulverbettfusion (LPBF) oder dem Binder-Jetting-Verfahren hergestellt werden. Er wird in erster Linie zur Fertigung komplexer Geometrien, konformer Kühlkanäle und integrierter Baugruppen eingesetzt, die mit herkömmlicher CNC-Bearbeitung nicht hergestellt werden können.
Weiterlesen »
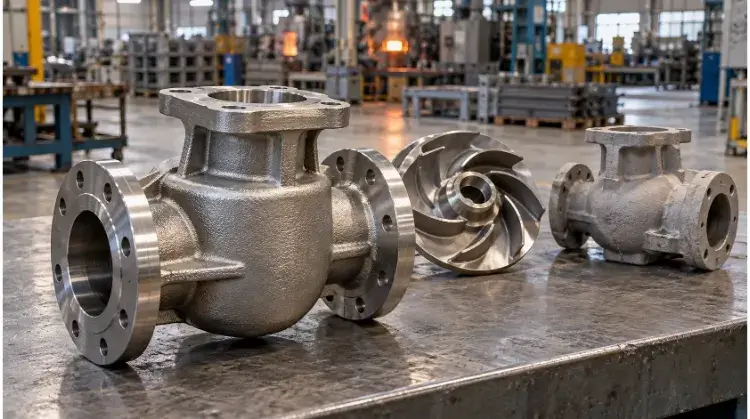
Ventilkörper und Pumpenlaufrad aus Edelstahlguss

Edelstahlguss: Verfahren, Güteklassen und Konstruktion

Der Edelstahlguss ist ein Fertigungsverfahren, bei dem geschmolzene Edelstahllegierungen in Formen gegossen werden, um komplexe, nahezu endkonturgenaue Bauteile herzustellen. Es ist das kostengünstigste Verfahren zur Herstellung langlebiger, korrosionsbeständiger Teile mit komplizierten inneren Hohlräumen, deren Fertigung mittels herkömmlicher CNC-Bearbeitung zu teuer wäre.

Weiterlesen »
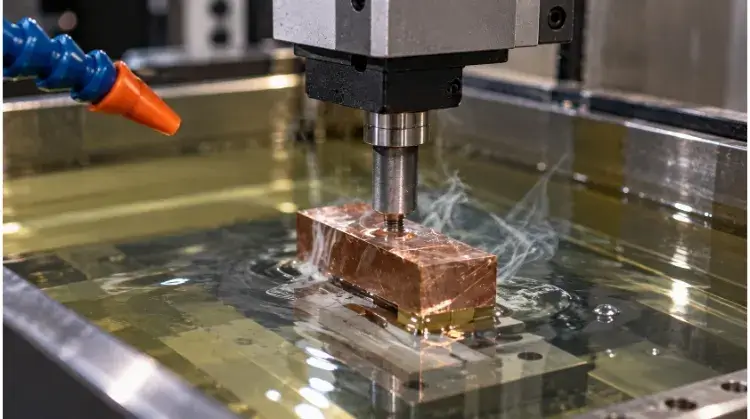
Senk-Funkenerosionsmaschine in der Werkstatt

Senk-Elektroerosion: Verfahren, Konstruktionsgrenzen, Toleranzen und Kosten

Die Senk-EDM (Elektroerosionsbearbeitung) ist ein berührungsloses Fertigungsverfahren, bei dem durch kontrollierte elektrische Funken zwischen einer geformten Elektrode und einem leitfähigen Werkstück Material abgetragen wird. Es wird in erster Linie zur Bearbeitung komplexer Sacklöcher, scharfer Innenecken und gehärteter Metalle eingesetzt, die mit herkömmlichem CNC-Fräsen nicht bearbeitet werden können.

Weiterlesen »
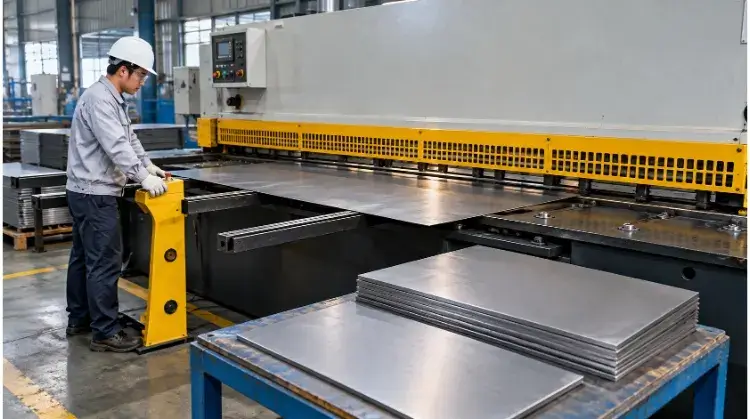
Stahlbleche und Zuschnitte neben einer Tafelschere

Blechscheren: Verfahren, Toleranzen und DFM

Das Blechscheren ist ein kaltes, spanloses Metallbearbeitungsverfahren, bei dem Bleche mithilfe gegenüberliegender Messer zu geraden Zuschnitten geschnitten werden. Es ist äußerst kostengünstig für geradlinige Schnitte in großen Stückzahlen, erfordert jedoch einen präzisen Messerspalt, um Kantenverformungen und Kaltverfestigung zu vermeiden.

Weiterlesen »
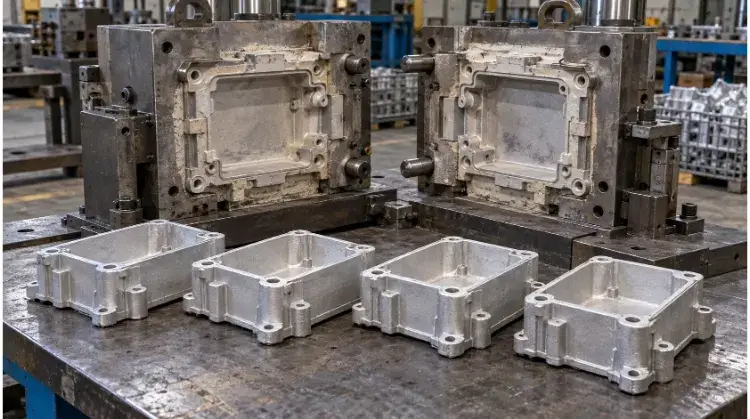
Aluminiumgehäuse neben ihrer Gussform

Gießen in Dauerformen: Konstruktion, Toleranzen und Kosten

Der Permanentformguss ist ein metallverarbeitendes Verfahren, bei dem wiederverwendbare Formen aus Stahl oder Gusseisen zur Herstellung hochdichter Nichteisenmetallteile zum Einsatz kommen. Er bietet eine höhere mechanische Festigkeit und engere Toleranzen als der Sandguss und ist daher die optimale Wahl für Aluminium- und Zinkbauteile in mittleren bis hohen Stückzahlen.

Weiterlesen »
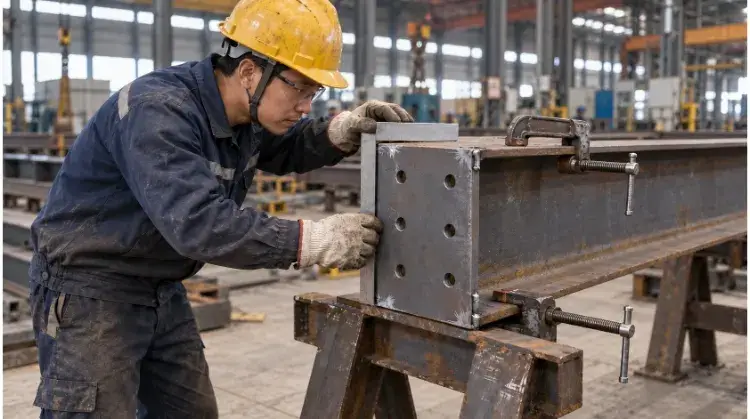
Stahlträger und -stützen aus Stahlfertigteilen in der Fertigung

Stahlbau: Verfahren, Qualität und Kosten

Die Stahlbaufertigung ist der industrielle Prozess, bei dem Standard-Rohstahl zu spezifischen tragenden Bauteilen geschnitten, gebogen und geschweißt wird. Durch diesen Prozess werden Rohstoffe in montagefertige Rahmen für Gewerbegebäude, Industrieanlagen und Infrastrukturprojekte umgewandelt.

Weiterlesen »
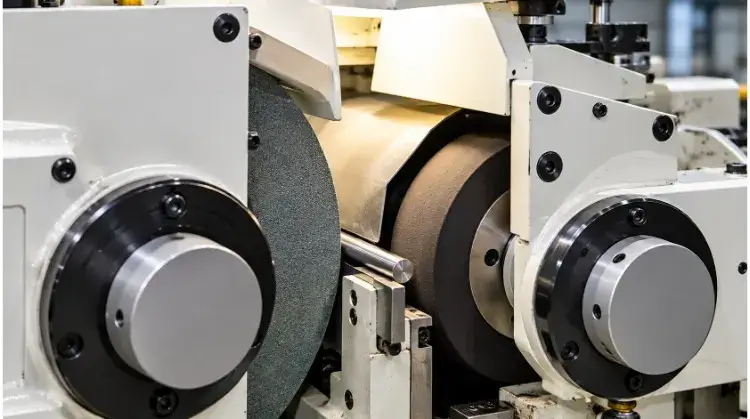
Stahlwerkstück zwischen Schleif- und Regelscheibe

Spitzenloses Schleifen: So funktioniert es und wann es zum Einsatz kommt

Das spitzenlose Schleifen ist ein Verfahren zur Bearbeitung des Außendurchmessers (OD), bei dem Material von zylindrischen Werkstücken abgetragen wird, ohne dass Spindeln oder Spannfutter zum Einsatz kommen. Stattdessen wird das Werkstück zwischen einer Schleifscheibe, einer Regelscheibe und einem Arbeitsmesser gehalten, was eine Serienfertigung mit höchster Maßgenauigkeit ermöglicht.

Weiterlesen »
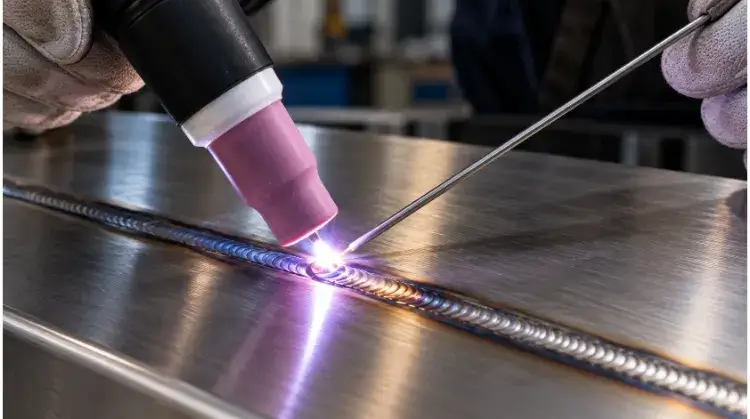
WIG-Schweißen

Fehler beim WIG-Schweißen: Häufige Probleme und praktische Lösungen

Zu den häufigen Fehlern beim WIG-Schweißen zählen unzureichende Oberflächenreinigung, falsches Schleifen der Wolframelektrode, ein zu hoher Schutzgasdurchfluss und eine mangelhafte Wärmekontrolle. Diese Fehler führen zu Porosität, Lichtbogenwandern und starker Verformung des Werkstücks. Um sie zu beheben, sind eine sorgfältige Nahtvorbereitung, eine Optimierung der Gasabdeckung sowie ein ausgewogenes Verhältnis zwischen Stromstärke und Schweißgeschwindigkeit erforderlich.

Weiterlesen »
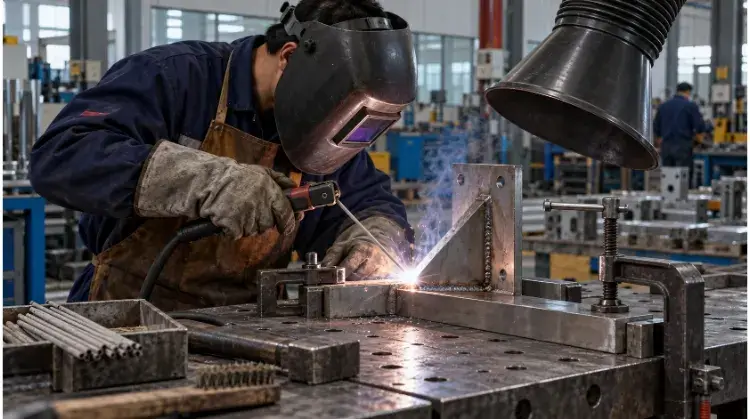
Stabschweißen einer Edelstahlhalterung in der Werkstatt

Stabschweißen von Edelstahl: Wann es zum Einsatz kommt und wie es funktioniert

Das Stabelektrodenschweißen (SMAW) eignet sich hervorragend für Edelstahl in windigen Außenbereichen oder bei umfangreichen Strukturreparaturen, bei denen das WIG-Schweißen nicht praktikabel ist. Durch die Verwendung von kohlenstoffarmen Elektroden wie E308L bleibt die Korrosionsbeständigkeit erhalten. Aufgrund der hohen Wärmezufuhr und der erforderlichen Schlackeentfernung ist dieses Verfahren jedoch für dünne Bleche unter 1,5 mm oder die Serienfertigung ungeeignet.

Weiterlesen »
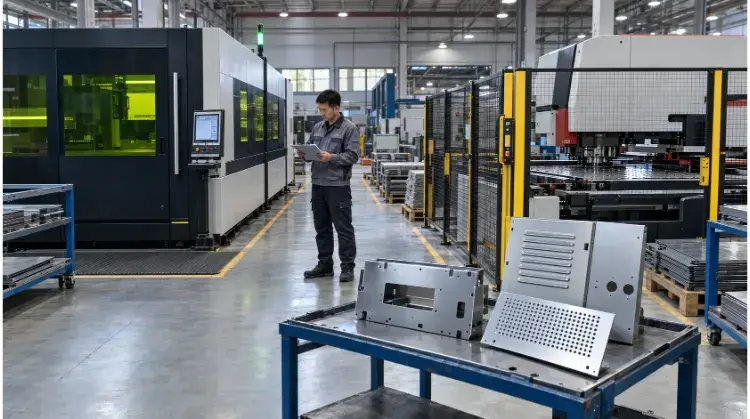
CNC-Stanzen und Laserschneiden in einer Blechbearbeitungswerkstatt

Stanzen oder Laserschneiden: Welches Verfahren eignet sich für Ihr Bauteil?

In der Blechbearbeitung werden beim CNC-Stanzen mechanische Kraft und Stanzwerkzeuge eingesetzt, um schnell Löcher und Formteile zu stanzen, wodurch sich dieses Verfahren ideal für große Stückzahlen eignet. Beim Faserlaserschneiden wird ein thermischer Strahl für präzise, werkzeuglose Schnitte verwendet, wodurch sich dieses Verfahren am besten für Prototypen in kleinen Stückzahlen und komplexe Profile eignet.

Weiterlesen »
MIG-Schweißen von Aluminium

MIG-Schweißen von Aluminium: Einstellungen, Fehler und DFM

Für das MIG-Schweißen von Aluminium sind ein kontinuierlich zugeführter Aluminiumdraht (z. B. ER4043 oder ER5356), reines Argon (100%) als Schutzgas sowie eine Spool-Gun oder ein Push-Pull-System erforderlich, um ein Verwickeln des Drahtes zu verhindern. Der Erfolg hängt von der Entfernung von Oxidablagerungen vor dem Schweißen und einer präzisen Wärmezufuhr ab, um ein Durchbrennen dieses hochleitfähigen Metalls zu vermeiden.

Weiterlesen »
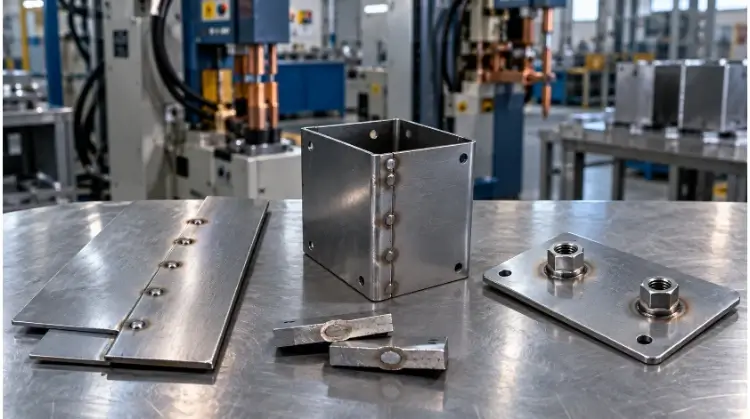
Proben von Punkt-, Naht- und Projektionsschweißnähten

Elektrisches Widerstandsschweißen: Verfahren, DFM und Qualität

Das elektrische Widerstandsschweißen (ERW) ist ein Hochgeschwindigkeits-Fertigungsverfahren, bei dem Bleche durch Druck und durch elektrischen Strom erzeugte lokale Wärme miteinander verbunden werden. Da hierfür keine Zusatzwerkstoffe benötigt werden, ist es eine kostengünstige und in hohem Maße reproduzierbare Lösung für maßgefertigte Blechgehäuse und Baugruppen in Großserien.

Weiterlesen »

Nehmen Sie Kontakt mit uns auf

Dateien per Drag & Drop ziehen, Dateien zum Hochladen auswählen