
 German
 English
 Spanish
 Russian
 Italian
 French

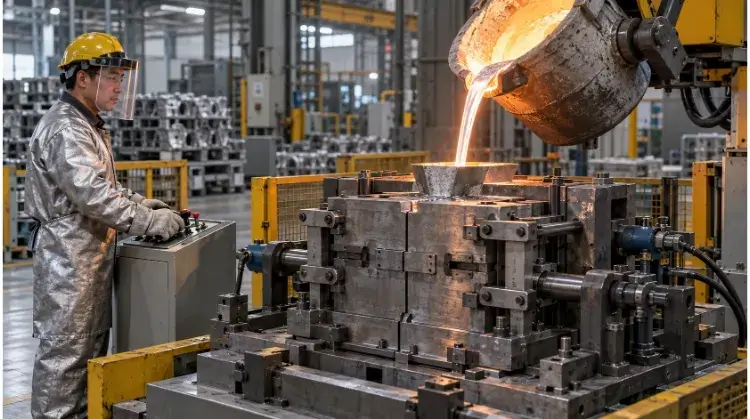
Der Permanentformguss ist ein metallverarbeitendes Verfahren, bei dem wiederverwendbare Formen aus Stahl oder Gusseisen zur Herstellung hochdichter Nichteisenmetallteile zum Einsatz kommen. Er bietet eine höhere mechanische Festigkeit und engere Toleranzen als der Sandguss und ist daher die optimale Wahl für Aluminium- und Zinkbauteile in mittleren bis hohen Stückzahlen.
Bevor Sie sich mit den DFM-Regeln und den Werkzeugkosten befassen, müssen Sie prüfen, ob dieser Prozess zu Ihrer Produktionsrealität passt. Die Entscheidung für diese Methode erfordert eine gemeinsame Bewertung Ihrer konstruktiven Anforderungen und finanziellen Ziele. Nutzen Sie die folgende Checkliste, um schnell zu beurteilen, ob Ihr Projekt dafür geeignet ist:
| Bewertungsfaktor | Was Sie bestätigen müssen |
| Material | Konkrete Legierungssorte und Zustandsbezeichnung (z. B. A356-T6 im Vergleich zu „As-Cast“), um die Härte nach der Bearbeitung zu bestimmen. |
| Aufbau | Entformungsschrägen (typischerweise 2–3°), die Notwendigkeit von Sandkernen (erhöht die Kosten) und die Gleichmäßigkeit der Wandstärke. |
| Genauigkeit | Toleranzen im Gusszustand im Vergleich zu den Maßen nach der Bearbeitung, wobei anzugeben ist, wo CNC-Bearbeitung vorgeschrieben ist. |
| Umfang | Erwartete jährliche Nachfrage und Konstruktionsstabilität (die Anpassung von Metallwerkzeugen ist kostspielig). |
| Nachbearbeitung | Wärmebehandlungsfähigkeit, Beschichtungshaftung und Anforderungen an die zerstörungsfreie Prüfung (NDT). |
Wie funktioniert der Guss in Dauerformen?
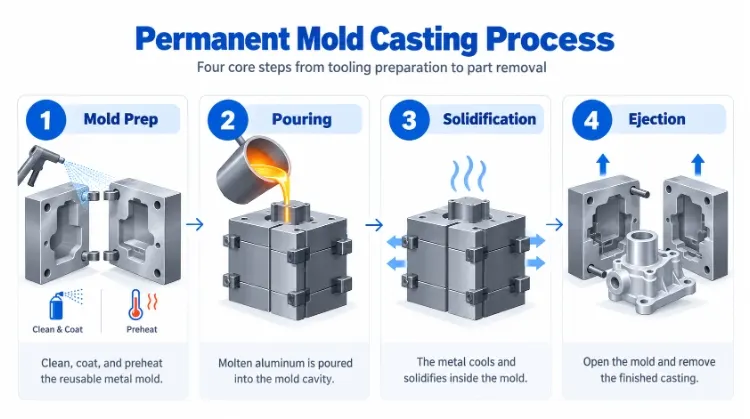
Ein erfolgreicher Gussprozess hängt von einem präzise gesteuerten Produktionszyklus ab. Schauen wir uns einmal genauer an, wie sich die einzelnen Fertigungsphasen direkt auf die Endqualität und die strukturelle Integrität Ihres Bauteils auswirken.
Formvorbereitung
Der Produktionszyklus beginnt mit der Vorbereitung der Werkzeuge. Die metallischen Formhälften – in der Regel aus Gusseisen oder H13-Werkzeugstahl gefertigt – werden für Aluminiumlegierungen auf eine Betriebstemperatur zwischen 150 °C und 260 °C (300 °F–500 °F) vorgewärmt. Durch das Vorwärmen wird die Fließfähigkeit des Metalls erhalten und ein sofortiger Thermoschock für das Werkzeug verhindert.
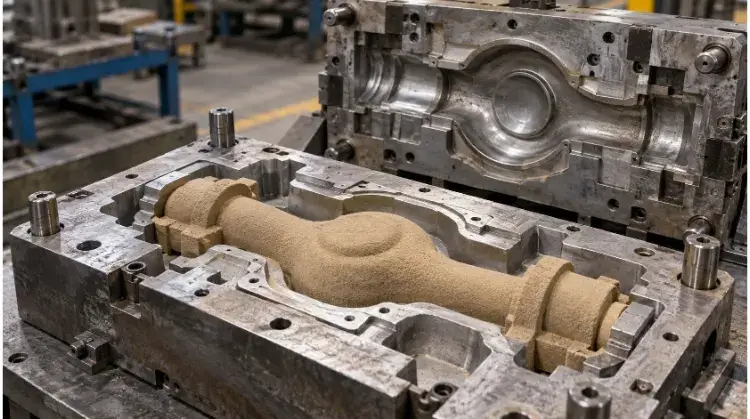
Anschließend wird eine feuerfeste Beschichtung auf die Oberflächen der Hohlräume aufgetragen, die als Isolierschicht dient und verhindert, dass das geschmolzene Metall an der Form festschmilzt. Wenn das Bauteil innere Hohlräume aufweist, werden vor dem Schließen der Form Sandkerne (beim semipermanenten Formverfahren) oder herausnehmbare Metallstifte eingesetzt. Auswirkungen auf die Qualität: Die Dicke und die Auftragstechnik dieser feuerfesten Beschichtung wirken sich unmittelbar auf die endgültige Maßtoleranz und die Gleichmäßigkeit der Oberflächenbeschaffenheit aus.
Abfüllen und Aushärten
Sobald die Form geschlossen ist, wird geschmolzenes Metall eingeleitet. Beim herkömmlichen Schwerkraftguss fließt das Metall aufgrund seines Eigengewichts den Anguss hinunter. Um Turbulenzen zu verringern und die Einlagerung von Oxiden zu minimieren, wird in den Betrieben häufig das Kippgussverfahren eingesetzt, bei dem die Form während des Befüllens gedreht wird, oder das Niederdruckgussverfahren, bei dem die Schmelze sanft nach oben gedrückt wird.
Die Erstarrung ist die entscheidende Phase für die Qualitätskontrolle. Gießereien steuern die gerichtete Erstarrung durch spezielle Angusskonstruktionen, Entlüftungsmaßnahmen an der Form und gezielte Temperaturregelung, damit sich das Bauteil beim Schrumpfen gleichmäßig verformt. Auswirkungen auf die Qualität: Eine ungünstige Erstarrungsrichtung ist die Hauptursache für innere Schrumpfporen, die oft erst später bei der kostspieligen CNC-Bearbeitung entdeckt werden.
Auswurf und Endbearbeitung
Nachdem das Bauteil ausreichend abgekühlt ist, öffnet sich die Form, und Auswerferstifte drücken das Gussteil heraus. Das Gussteil weist noch das Angusssystem, die Angusskanäle und die Speiser auf, die in der Regel mit Bandsägen oder Entgranzpressen entfernt werden. Wurden Sandkerne verwendet, werden diese durch Rütteln oder Ausbrennen aus den inneren Hohlräumen entfernt.
In dieser Phase ist das Rohgussteil bereit für die nachfolgenden Arbeitsschritte. Dazu gehört in der Regel eine Wärmebehandlung, um die Anforderungen an die mechanischen Eigenschaften zu erfüllen, gefolgt von einer CNC-Bearbeitung, um die endgültigen Toleranzen an den funktionalen Oberflächen zu erreichen. Auswirkungen auf die Qualität: Werden in der Konstruktionsphase keine ausreichenden Bearbeitungszugaben vorgesehen, stoßen die CNC-Fräser auf die harte, abrasive Gusshaut, was zu schnellem Werkzeugverschleiß und einer schlechten Oberflächenqualität führt.
Wann sollte man sich für den Guss in einer Dauerform entscheiden?
Bei der Auswahl des richtigen Fertigungsverfahrens gilt es, die anfänglichen Werkzeugkosten gegen die erwarteten Produktionsmengen abzuwägen. Sehen Sie sich diese wichtigen Vergleiche an, um festzustellen, ob dieses Verfahren Ihren strukturellen und finanziellen Zielen entspricht.
Merkmale und Nachfrage der Teile
Der Permanentformguss eignet sich gut für Bauteile, die eine höhere mechanische Festigkeit und geringere Porosität erfordern als beim Sandguss, bei denen das Produktionsvolumen jedoch nicht ausreicht, um den Einsatz von Hochdruckgusswerkzeugen (HPDC) zu rechtfertigen. Aus Kostensicht werden mit diesem Verfahren in der Regel bei einer Jahresstückzahl zwischen 1.000 und 20.000 Einheiten die niedrigsten Stückkosten erzielt.
Konstruktiv eignet es sich besser für dickere und unterschiedliche Querschnitte als HPDC, erfordert jedoch weiterhin kontrollierte Wanddickenübergänge, um Schrumpfungsfehler zu vermeiden. Da die Modifizierung eines CNC-gefräst Stahlformen sind teuer; dieses Verfahren sollte nur gewählt werden, wenn Ihr Produktdesign stabil ist und keine häufigen geometrischen Änderungen zu erwarten sind.
Vergleich verschiedener Sandgussverfahren
Im Vergleich zum Sandguss erfordert der Einsatz von Dauerformen eine höhere Anfangsinvestition, da die Formen aus Metalllegierungen gefräst und nicht aus Sandmodellen geformt werden. Die wiederverwendbare Metallform liefert jedoch Teile mit einer höheren Maßhaltigkeit – in der Regel ±0,015 Zoll pro erstem Zoll.
Zudem werden glattere Oberflächen erzielt, die in der Regel im Bereich von 150 bis 400 RMS liegen. Dies reduziert direkt den Aufwand für nachgelagerte CNC-Bearbeitungen und gleicht so die höheren Werkzeugkosten über die gesamte Produktionsserie hinweg aus. Der Sandguss bleibt das Verfahren der Wahl für hochkomplexe Geometrien mit Hinterschneidungen oder Pilotserien in kleinen Stückzahlen.
Vergleich des Hochdruck-Druckgussverfahrens
Beim HPDC-Verfahren wird Metall mit hoher Geschwindigkeit und hohem Druck eingespritzt, wodurch es sich für extrem dünne Wandstärken (bis zu 1,5 mm) und hohe Produktionsgeschwindigkeiten eignet. Allerdings erfordern HPDC-Werkzeuge eine deutlich höhere Anfangsinvestition. Während HPDC-Formen eine Lebensdauer von über 100.000 Schuss haben können, treten bei Dauerformen in der Regel nach 30.000 bis 50.000 Gussvorgängen thermische Ermüdungserscheinungen (Hitzemikrorisse) auf, die eine Wartung oder einen Austausch erforderlich machen.
Ein entscheidender Unterschied liegt in der Materialintegrität. HPDC-Teile weisen häufig eingeschlossene Luftporen auf, was bedeutet, dass sie in der Regel nicht geschweißt oder Hochtemperatur-Wärmebehandlungen (wie T6) unterzogen werden können, ohne dass Blasenbildung auftritt. Gussteile aus der Dauerform erstarren dichter, was eine vollständige Wärmebehandlung ermöglicht, weshalb sie die Standardwahl für druckdichte Bauteile wie Hydraulikverteiler und Strukturhalterungen sind.
Wie wählt man Legierungen und Wärmebehandlungen aus?
Die Materialauswahl bestimmt sowohl die Leistungsfähigkeit Ihres Bauteils im Einsatz als auch dessen Herstellbarkeit. Durch die Abstimmung der Legierungssorte und der Wärmebehandlung auf die jeweiligen Einsatzbedingungen lassen sich vorzeitige Ausfälle vermeiden.
Auswahl von Aluminiumlegierungen
A356 und 319 dominieren den Permanentformguss aufgrund ihrer hervorragenden Fließfähigkeit und ihrer Beständigkeit gegen Heißrisse. Bei der Spezifizierung dieser Güteklassen müssen Ingenieure jedoch auch den erforderlichen Härtezustand festlegen – beispielsweise „As-Cast“ (F) oder T6 –, da dieser die endgültigen mechanischen Grundwerte bestimmt.
Wenn der Härtegrad nicht genau festgelegt wird, führt dies häufig zu Bauteilen, die entweder für strukturelle Belastungen zu weich oder für Stoßbelastungen zu spröde sind. Klären Sie die Werkstoffdatenblätter stets mit Ihrer Gießerei ab, um sicherzustellen, dass die Fließfähigkeit der Legierung Ihren Anforderungen an die Wandstärke entspricht.
Festigkeits- und Einsatzbedingungen
Die Wahl der richtigen Legierung hängt ausschließlich von den betrieblichen Beanspruchungen ab und nicht von allgemeinen Branchenbezeichnungen. Für druckdichte Anwendungen wie Hydraulikventile eignet sich A356 gut, da sein enger Erstarrungsbereich die Schrumpfporosität minimiert und so Flüssigkeitslecks unter Dauerbelastung verhindert.
Wenn das Bauteil in korrosiven Umgebungen oder in Bereichen mit hohen Temperaturen eingesetzt wird, sind möglicherweise Legierungen mit einem höheren Silizium- oder Magnesiumgehalt erforderlich. Bevor Sie die Materialauswahl endgültig festlegen, sollten Sie stets die zu erwartenden mechanischen Belastungen, die Betriebstemperaturen und die Einwirkung aggressiver Chemikalien berücksichtigen.
Wärmebehandlung und Verformung
Wärmebehandlungen wie der T6-Zyklus (Lösungsglühen und künstliche Alterung) erhöhen die Zug- und Streckgrenze erheblich. Das bei diesen Verfahren erforderliche schnelle Abschrecken führt jedoch zu Eigenspannungen, die dazu führen können, dass lange oder flache Teile sich so verziehen, dass sie die Toleranzgrenzen überschreiten.
Um dieses Verformungsrisiko zu minimieren, führen Gießereien häufig vor der Wärmebehandlung eine Grobbearbeitung des Bauteils durch oder verwenden spezielle Abschreckmedien. Sie müssen die Bearbeitungsreihenfolge mit dem Wärmebehandlungsplan abstimmen, um kritische Maßtoleranzen einzuhalten.
Wie entwirft man Bauteile für Dauerformen?
Gutes Design minimiert das Risiko von Fehlern und verringert die Komplexität der Werkzeuge. Die Einhaltung strenger Regeln für die fertigungsgerechte Konstruktion (DFM) senkt direkt Ihre Stückkosten und verbessert die Konsistenz der Produktion.
Wandstärke und Radien
Eine gleichmäßige Wandstärke ist der entscheidende Faktor zur Vermeidung von Schrumpfporosität und Heißrissen. Beim Gießen in Dauerformen dauert die Erstarrung bei zu dicken Abschnitten länger, wodurch isolierte Heißstellen entstehen, die beim Abkühlen Metall aus den umliegenden Bereichen abziehen.
Um dies zu vermeiden, sollten Sie sanfte Übergänge zwischen unterschiedlichen Wandstärken gestalten und dabei großzügige Radien anstelle von scharfen Innenecken verwenden. Hohlraumreiche Vorsprünge sollten ausgehöhlt oder Rippen eingesetzt werden, um die strukturelle Festigkeit zu gewährleisten, ohne unnötige Masse hinzuzufügen.
Entwurfs- und Trennlinien
Wenn geschmolzenes Metall abkühlt, schrumpft es und legt sich fest an die starre Stahlform an. Um ein ordnungsgemäßes Auswerfen zu ermöglichen, ohne das Bauteil zu beschädigen, müssen Sie ausreichende Entformungsschrägen – in der Regel 2° bis 3° an senkrechten Wänden – senkrecht zur Trennlinie vorsehen.
Vermeiden Sie nach Möglichkeit komplexe Hinterschneidungen. Hinterschneidungen erfordern bewegliche Schlitten oder Seitenantriebe innerhalb der Form, was nicht nur die anfänglichen Investitionen in das Werkzeug erhöht, sondern auch die langfristigen Wartungskosten erheblich in die Höhe treibt.
Einbau und Ausbau des Kerns
Wenn interne Kanäle oder Hohlräume erforderlich sind, werden Einweg-Sandkerne in die Dauerform eingesetzt. Da Sandkerne in geschmolzenem Metall einen hohen Auftrieb haben, benötigen sie stabile Stützpunkte – sogenannte Kernauflagen –, um zu verhindern, dass sie sich während des Gießvorgangs verschieben oder aufschwimmen.
Sehen Sie stets ausreichende Austrittsöffnungen für die Entnahme des Kerns vor, nachdem der Guss erstarrt ist. Als Faustregel gilt: Achten Sie darauf, dass die Reinigungsöffnungen so groß wie funktional möglich sind – in der Regel mindestens 15 mm im Durchmesser –, um ein effektives Ausschütteln des Sandes zu ermöglichen.
Wie legt man Toleranzen und Bearbeitungszugaben fest?
Eine korrekte Toleranzzuweisung verhindert kostspielige Streitigkeiten zwischen der Gießerei und der Zerspanungswerkstatt. Durch die Festlegung klarer Grenzen wird sichergestellt, dass die funktionalen Oberflächen den Spezifikationen entsprechen, ohne dass übermäßig viel Material abgetragen wird.
Abweichungen bei der Gussfertigung
Bei den Gussmaßtoleranzen müssen die natürliche Volumenschrumpfung, geringfügige Fehlausrichtungen der Form entlang der Trennfuge sowie mögliche Verschiebungen des Kerns berücksichtigt werden. Darüber hinaus können Hochtemperatur-Wärmebehandlungen zu leichten Verformungen führen, wodurch das Bauteil außerhalb seiner ursprünglichen Gussmaße gerät.
Wenden Sie keine engen Toleranzen auf CNC-Niveau auf Zeichnungen für Rohgussteile an. Verwenden Sie stattdessen die üblichen Gießereitoleranzen für den Gusszustand und behalten Sie strenge geometrische Toleranzen ausschließlich für funktionale Merkmale vor, die nach der Bearbeitung entstehen.
Bearbeitungszugaben
Ein Bearbeitungsaufmaß ist das zusätzliche Material, das am Gussteil bewusst belassen wird, um später abgetragen zu werden. Wird das Aufmaß zu gering bemessen, kann es vorkommen, dass das Schneidwerkzeug tiefe Stellen überspringt und die Oberfläche dadurch nicht vollständig glattbearbeitet wird.
Umgekehrt führt das Belassen von zu viel Material dazu, dass die CNC-Maschine tiefer in den weicheren, poröseren Kern des Gussteils schneiden muss, was die Oberflächengüte beeinträchtigt und innere Fehler freilegt. In der Regel wird ein Standard-Aufmaß von 1,5 mm bis 2,5 mm (0,060″ bis 0,100″) angewendet.
Bezugssysteme und funktionale Flächen
Um die Maßhaltigkeit zu gewährleisten, müssen die Gusszeichnung und die Bearbeitungszeichnung genau denselben Bezugssystemrahmen verwenden. Dadurch wird sichergestellt, dass das Bauteil bei jedem Einsatz im CNC-Bearbeitungszentrum identisch eingespannt wird.
Platzieren Sie Referenzmarken niemals auf der Trennlinie, an Entformungsschrägen oder in Bereichen, in denen Angüsse und Speiser entfernt werden, da diese Oberflächen die größten natürlichen Abweichungen aufweisen. Heben Sie kritische Funktionsbereiche deutlich hervor, damit die Gießerei die Angüsse außerhalb dieser fehleranfälligen Zonen platzieren kann.
Wovon hängen die Kosten für den Guss in Festformen ab?
Um ein Angebot zu bewerten, muss man über den reinen Stückpreis hinausblicken. Ein Verständnis der Gesamtkosten über den gesamten Lebenszyklus hinweg beugt unerwarteten Ausgaben vor und gewährleistet genaue ROI-Berechnungen.
Werkzeuge und Gewinnschwelle
Im Vergleich zu Sandmodellen sind Metallwerkzeuge mit erheblichen Anfangsinvestitionen verbunden. Diese Fixkosten werden jedoch über die gesamte Produktionslaufzeit abgeschrieben, wodurch die Stückkosten mit steigenden Stückzahlen deutlich sinken.
Um Ihre tatsächliche Gewinnschwelle zu berechnen, vergleichen Sie die gesamten amortisierten Kosten einer Dauerform mit denen eines Sandgussverfahrens auf Basis Ihres erwarteten Jahresbedarfs. Im Allgemeinen ist der Einsatz einer Dauerform besonders kosteneffizient, wenn die kumulierten Stückzahlen die Schwelle von 1.000 Einheiten überschreiten.
Wartung und Designänderungen
Im Gegensatz zum Sandguss erfordern Metallformen eine kontinuierliche Wartung, um eine Verschlechterung zu verhindern und die Gleichmäßigkeit der Teile zu gewährleisten. Feuerfeste Beschichtungen müssen regelmäßig entfernt und neu aufgetragen werden, und thermische Ermüdung macht letztendlich Schweißreparaturen oder ein Nachschneiden erforderlich.
Zudem ist die Anpassung eines CNC-gefertigten Stahlwerkzeugs an eine Konstruktionsänderung mit hohen Kosten verbunden. Aus diesem Grund müssen die Konstruktionen vor Beginn der Werkzeugherstellung endgültig festgelegt werden, und die Einkäufer sollten im Kaufvertrag klarstellen, wer für die routinemäßige Wartung der Werkzeuge aufkommt.
Endbearbeitung und Prüfung
Ein umfassendes Angebot muss den gesamten Fertigungsablauf abdecken, nicht nur das Gussmetall. Komplexe Sandkerne, T6-Wärmebehandlungen, CNC-Bearbeitung und spezielle Oberflächenbeschichtungen verursachen einen erheblichen Mehraufwand an Arbeits- und Maschinenzeit.
Prüfen Sie beim Vergleich von Angeboten von Gießereien stets, ob Nachbearbeitungen und Prüfungen enthalten sind. Achten Sie vor allem darauf, dass im Angebot ausdrücklich festgelegt ist, wer den finanziellen Verlust trägt, falls Ausschussteile – und die damit verbundenen hohen Bearbeitungskosten – aufgrund von inneren Mängeln, die erst spät im CNC-Prozess entdeckt werden, zurückgewiesen werden.
Wie lässt sich die Gussqualität vor der Auslieferung überprüfen?
Eine konsequente Qualitätskontrolle erfordert die Abstimmung der Prüfverfahren auf die funktionalen Anforderungen. Die frühzeitige Festlegung klarer Abnahmekriterien beugt kostspieligen Fehlern in der nachgelagerten Montage vor.
Innere Mängel
Interne Gussfehler lassen sich im Allgemeinen in drei Kategorien einteilen: Gasporosität, Schrumpfporosität und Oxideinschlüsse. Schrumpfporosität ist besonders gefährlich, wenn sie in der Nähe einer bearbeiteten Dichtfläche auftritt, da sie unmittelbar zu Undichtigkeiten führt, sobald die dichte Außenhaut entfernt wird.
Verlassen Sie sich bei der internen Qualitätssicherung nicht auf mündliche Vereinbarungen. Legen Sie in Ihren Zeichnungen zulässige Porositätswerte fest, die mithilfe zerstörungsfreier Prüfverfahren (NDT) wie Röntgenprüfung (RT) oder Eindringprüfung (PT) ermittelt und mit standardisierten Referenzröntgenbildern (z. B. ASTM E155) abgeglichen werden. Dadurch wird sichergestellt, dass die Gießerei genau weiß, an welchen Stellen Fehler strengstens verboten sind.
Abmessungen und Oberfläche
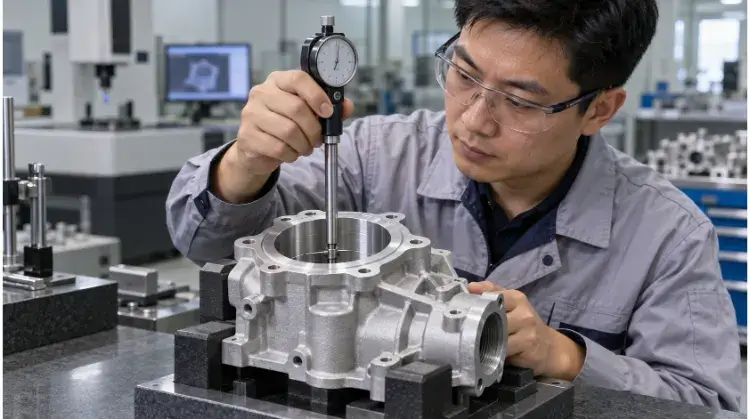
Bei der Prüfung des Rohgussteils müssen kritische Bezugspunkte überprüft und sichergestellt werden, dass ausreichende Bearbeitungszugaben vorhanden sind. Bei der Sichtprüfung müssen zudem zulässige Kriterien für Oberflächenunregelmäßigkeiten wie Kaltstellen, geringfügige Fließspuren oder Beschichtungsstrukturen festgelegt werden.
Machen Sie ausdrücklich deutlich, welche Spuren nach dem Entfernen der Angusskanäle und Steigkanäle akzeptabel sind. Wenn eine bestimmte Oberfläche optischen Zwecken dient, muss die Gießerei dies im Voraus wissen, um die Angusssysteme an anderer Stelle anzubringen oder den Bereich bündig abzuschleifen.
Funktionsprüfungen und Zulassung
Bei Komponenten für den Flüssigkeitstransport wie Hydraulikblöcken oder Ventilkörpern ist eine Druck- oder Helium-Dichtheitsprüfung eine vorgeschriebene Funktionsprüfung. Bei Strukturteilen sollte eine Überprüfung der mechanischen Eigenschaften anhand separater Prüfstangen erfolgen, die aus genau derselben Schmelzcharge wie die Serienteile gegossen wurden.
Legen Sie stets strenge Protokoll zur Erstmusterprüfung (FAI). Dadurch wird sichergestellt, dass die Angussauslegung, die Abkühlgeschwindigkeiten und die Maßkontrollen der Gießerei vollständig genehmigt sind, bevor eine Serienproduktion in vollem Umfang freigegeben wird.
Sind Sie bereit, den Permanentformguss für Ihr nächstes Projekt in Betracht zu ziehen?
Submit your 3D CAD models, 2D drawings with tolerances, and estimated annual volumes under NDA. Our engineering team will review your DFM within 48 hours to identify cost-saving opportunities and provide a comprehensive tooling and production quote.