 French
 English
 Spanish
 German
 Russian
 Italian
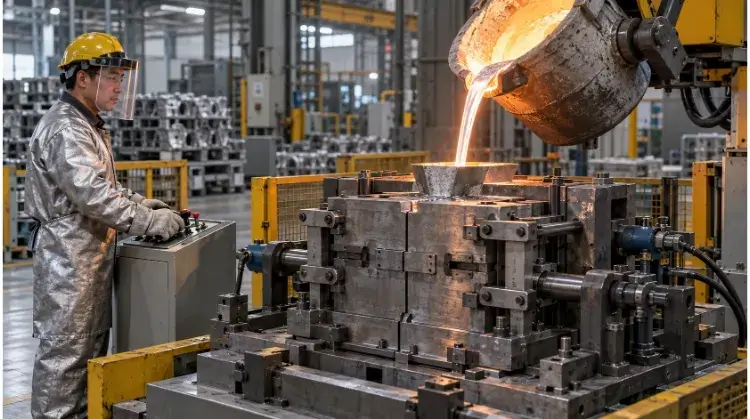
Le moulage en moule permanent est un procédé de métallurgie qui utilise des moules réutilisables en acier ou en fonte pour produire des pièces en métaux non ferreux à haute densité. Il offre une meilleure résistance mécanique et des tolérances plus serrées que le moulage au sable, ce qui en fait le choix idéal pour la fabrication de composants en aluminium et en zinc en séries moyennes à élevées.
Avant d'aborder les règles de conception pour la fabrication (DFM) et les coûts liés aux outils, vous devez déterminer si ce processus correspond à votre réalité de production. Le choix de cette méthode nécessite une évaluation conjointe de vos exigences structurelles et de vos objectifs financiers. Utilisez la liste de contrôle ci-dessous pour évaluer rapidement si votre projet y répond :
| Critère d'évaluation | Ce que vous devez vérifier |
| Matériau | La nuance et l'état de l'alliage (par exemple, A356-T6 par rapport à l'état brut de coulée) afin de déterminer la dureté après usinage. |
| Structure | Angles de dépouille (généralement de 2 à 3°), nécessité d'utiliser des noyaux en sable (ce qui augmente les coûts) et uniformité de l'épaisseur des parois. |
| Précision | Tolérances à la sortie de la fonderie par rapport aux cotes après usinage, en précisant les cas où l'usinage CNC est obligatoire. |
| Volume | Demande annuelle prévue et stabilité de la conception (la modification des outils métalliques coûte cher). |
| Post-traitement | Capacités en matière de traitement thermique, adhérence des revêtements et exigences relatives aux contrôles non destructifs (CND). |
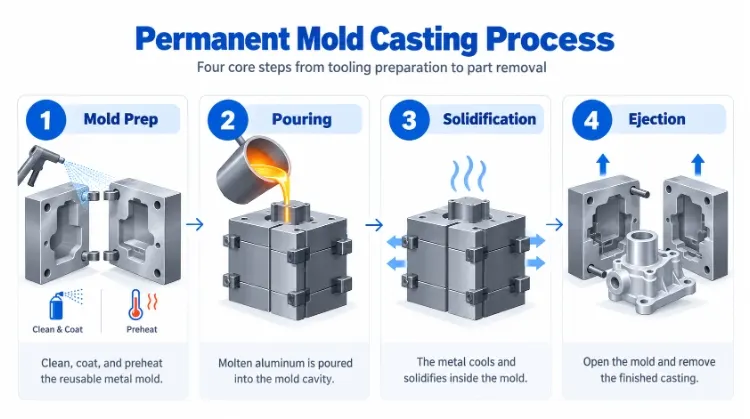
Comment fonctionne le moulage en moule permanent ?
La réussite d'un moulage repose sur un cycle de production contrôlé avec précision. Voyons en détail comment chaque étape de fabrication influe directement sur la qualité finale et l'intégrité structurelle de votre pièce.
Préparation du moule
Le cycle de production commence par la préparation des outils. Les demi-moules métalliques — généralement usinés à partir de fonte ou d’acier à outils H13 — sont préchauffés à une température de fonctionnement comprise entre 150 °C et 260 °C (300 °F–500 °F) pour les alliages d’aluminium. Le préchauffage permet de maintenir la fluidité du métal et d’éviter un choc thermique immédiat au niveau de l’outil.
Ensuite, un revêtement réfractaire est appliqué sur les surfaces des cavités afin de former une couche isolante et d'empêcher le métal en fusion de se souder au moule. Si la pièce comporte des cavités internes, des noyaux en sable (dans le cas du moulage semi-permanent) ou des broches métalliques amovibles sont mis en place avant la fermeture du moule. Impact sur la qualité : L'épaisseur et la technique d'application de ce revêtement réfractaire ont une incidence directe sur la tolérance dimensionnelle finale et l'uniformité de l'état de surface.
Remplissage et solidification
Une fois le moule fermé, on y introduit le métal en fusion. Dans le procédé standard de coulée par gravité, le métal s'écoule le long de la canalisation de coulée sous l'effet de sa propre pesanteur. Afin de réduire les turbulences et de limiter au maximum l'inclusion d'oxydes, les usines ont souvent recours à des mécanismes de coulée par basculement, dans lesquels le moule est incliné pendant le remplissage, ou à la coulée à basse pression pour pousser la masse fondue vers le haut en douceur.
La solidification est la phase la plus critique pour le contrôle qualité. Les fonderies gèrent la solidification directionnelle grâce à des conceptions spécifiques des canaux de coulée, à l'aération des moules et à des contrôles de température localisés, afin que la pièce se comporte correctement lors de son retrait. Impact sur la qualité : Une solidification mal orientée est la principale cause de la porosité de retrait interne, qui n'est souvent détectée qu'ultérieurement, lors d'opérations d'usinage CNC coûteuses.
Éjection et finition
Une fois que la pièce a suffisamment refroidi, le moule s'ouvre et des broches d'éjection poussent la pièce moulée vers l'extérieur. La pièce telle que moulée comporte encore le système d'alimentation, les canaux de coulée et les masselottes, qui sont généralement retirés à l'aide de scies à ruban ou de presses de découpe. Si des noyaux en sable ont été utilisés, ceux-ci sont éliminés des cavités internes par vibration ou par cuisson.
À ce stade, la pièce moulée brute est prête pour les opérations suivantes. Celles-ci comprennent généralement un traitement thermique visant à satisfaire aux exigences en matière de propriétés mécaniques, suivi d'un usinage CNC permettant d'obtenir les tolérances finales sur les surfaces fonctionnelles. Impact sur la qualité : Si les surépaisseurs d'usinage prévues lors de la phase de conception sont insuffisantes, les fraises CNC viendront en contact avec la couche externe dure et abrasive de la pièce telle que moulée, ce qui entraînera une usure rapide des outils et des finitions d'usinage médiocres.
Quand opter pour le moulage en moule permanent ?
Pour choisir la bonne méthode de fabrication, il faut trouver le juste équilibre entre les coûts d'outillage initiaux et les volumes de production prévus. Examinez ces comparaisons clés afin de déterminer si ce procédé répond à vos objectifs structurels et financiers.
Caractéristiques des pièces et demande
Le moulage en moule permanent convient bien aux pièces qui exigent une résistance mécanique supérieure et une porosité inférieure à celles obtenues par moulage au sable, mais dont le volume ne justifie pas l'utilisation d'un outillage de moulage sous haute pression (HPDC). Du point de vue des coûts, ce procédé permet généralement d'atteindre le coût unitaire le plus bas pour des volumes compris entre 1 000 et 20 000 unités par an.
D'un point de vue structurel, ce procédé permet de mieux s'adapter à des sections transversales plus épaisses et variables que le HPDC, même s'il nécessite tout de même des transitions contrôlées de l'épaisseur des parois pour éviter les défauts de retrait. En effet, la modification d'un Usiné CNC Les moules en acier étant coûteux, ce procédé ne doit être choisi que lorsque la conception de votre produit est stabilisée et qu'aucune modification géométrique fréquente n'est prévue.
Comparaison des techniques de moulage au sable
Par rapport au moulage au sable, le moulage en moule permanent nécessite un investissement initial plus important, car les moules sont usinés à partir d'alliages métalliques plutôt que moulés à partir de modèles en sable. Cependant, le moule métallique réutilisable permet d'obtenir des pièces présentant une plus grande régularité dimensionnelle — généralement de ±0,015 pouce pour le premier pouce.
Ce procédé permet également d'obtenir des finitions de surface plus lisses, dont la rugosité RMS se situe généralement entre 150 et 400. Cela réduit directement le volume d'usinage CNC secondaire nécessaire, ce qui compense le coût plus élevé de l'outillage sur l'ensemble d'un cycle de production. Le moulage au sable reste la méthode privilégiée pour les géométries très complexes comportant des contre-dépouilles ou pour les séries pilotes à faible volume.
Comparaison des procédés de moulage sous haute pression
Le procédé HPDC permet d'injecter du métal à des vitesses et des pressions élevées, ce qui le rend adapté aux parois extrêmement fines (jusqu'à 1,5 mm) et aux cadences de production élevées. Cependant, l’outillage HPDC nécessite un investissement initial nettement plus important. Alors que les matrices HPDC peuvent supporter plus de 100 000 cycles, les moules permanents subissent généralement une fatigue thermique (fissuration due à la chaleur) après 30 000 à 50 000 coulées, ce qui nécessite un entretien ou un remplacement.
Une distinction essentielle réside dans l'intégrité du matériau. Les pièces issues du moulage sous haute pression (HPDC) présentent souvent une porosité due à des poches d'air, ce qui signifie qu'elles ne peuvent généralement pas être soudées ni soumises à des traitements thermiques à haute température (comme le T6) sans présenter de cloques. Les pièces moulées en moule permanent se solidifient de manière plus dense, ce qui permet un traitement thermique complet ; elles constituent donc un choix standard pour les composants étanches à la pression, tels que les collecteurs hydrauliques et les supports structurels.
Comment choisir les alliages et les traitements thermiques ?
Le choix des matériaux détermine à la fois les performances de votre pièce en conditions réelles d'utilisation et sa facilité de fabrication. En adaptant la nuance de l'alliage et le traitement thermique aux conditions d'utilisation spécifiques, vous évitez toute défaillance prématurée.
Choix des alliages d'aluminium
Les nuances A356 et 319 s'imposent dans le moulage en moule permanent grâce à leur excellente fluidité et à leur résistance à la fissuration à chaud. Toutefois, lorsqu'ils choisissent ces nuances, les ingénieurs doivent également préciser l'état de trempe requis — tel que « tel que coulé » (F) ou T6 —, car celui-ci détermine les caractéristiques mécaniques de référence finales.
Ne pas préciser le traitement thermique conduit souvent à obtenir des pièces soit trop tendres pour supporter les charges structurelles, soit trop cassantes pour résister aux chocs. Vérifiez toujours les fiches techniques des matériaux auprès de votre fonderie afin de vous assurer que la fluidité de l'alliage correspond à vos exigences en matière d'épaisseur de paroi.
Conditions de résistance et d'utilisation
Le choix de l'alliage approprié dépend entièrement des contraintes d'exploitation plutôt que des appellations génériques utilisées dans l'industrie. Pour les applications étanches à la pression, telles que les vannes hydrauliques, l'alliage A356 donne de bons résultats car sa plage de solidification étroite minimise la porosité de retrait, empêchant ainsi les fuites de fluide sous une charge continue.
Si la pièce est destinée à fonctionner dans des environnements corrosifs ou à des températures élevées, il peut être nécessaire d'utiliser des alliages à teneur plus élevée en silicium ou en magnésium. Évaluez toujours les charges mécaniques prévues, les températures de fonctionnement et l'exposition à des produits chimiques agressifs avant de finaliser le choix du matériau.
Traitement thermique et déformation
Les traitements thermiques tels que le cycle T6 (traitement de mise en solution et vieillissement artificiel) augmentent considérablement la résistance à la traction et la limite d'élasticité. Cependant, la trempe rapide inhérente à ces procédés génère des contraintes résiduelles susceptibles de provoquer une déformation des pièces longues ou plates, les faisant sortir des tolérances.
Pour gérer ce risque de déformation, les fonderies procèdent souvent à un usinage grossier de la pièce avant le traitement thermique ou utilisent des milieux de trempe spécifiques. Il est indispensable de coordonner la séquence d'usinage avec le programme de traitement thermique afin de respecter les tolérances dimensionnelles critiques.
Comment concevoir des pièces pour des moules permanents ?
Une conception de qualité minimise les risques de défauts et réduit la complexité de l'outillage. Le respect de règles strictes de conception axée sur la fabricabilité (DFM) permet de réduire directement vos coûts par pièce et d'améliorer la régularité de la production.
Épaisseur des parois et rayons
Une épaisseur de paroi uniforme est le facteur le plus déterminant pour éviter la porosité de retrait et les fissures à chaud. Dans la coulée en moule permanent, les sections trop épaisses mettent plus de temps à se solidifier, ce qui crée des points chauds isolés qui, en refroidissant, entraînent un écoulement du métal vers les zones environnantes.
Pour pallier ce problème, prévoyez des transitions progressives entre les différentes épaisseurs de paroi en utilisant des rayons généreux plutôt que des angles internes marqués. Creusez les bossages volumineux ou utilisez des nervures pour préserver la résistance structurelle sans ajouter de masse superflue.
Lignes de profil et lignes de joint
Lorsque le métal en fusion refroidit, il se contracte et s'agrippe fermement au moule rigide en acier. Pour permettre un démoulage correct sans endommager la pièce, il faut prévoir des angles de dépouille suffisants — généralement de 2° à 3° sur les parois verticales — perpendiculaires à la ligne de joint.
Évitez autant que possible les contre-dépouilles complexes. Les contre-dépouilles nécessitent l'utilisation de coulisses mobiles ou d'actions latérales à l'intérieur du moule, ce qui non seulement augmente l'investissement initial en outillage, mais fait également grimper considérablement les coûts d'entretien à long terme.
Mise en place et retrait du noyau
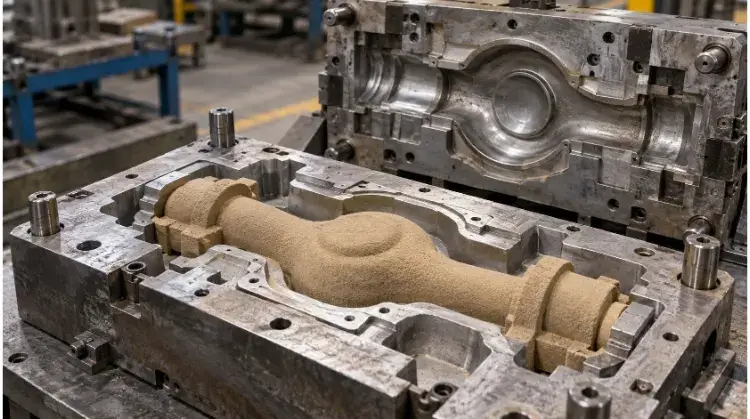
Lorsque des canaux ou des cavités internes sont nécessaires, des noyaux en sable jetables sont placés à l'intérieur du moule permanent. Les noyaux en sable ayant une forte flottabilité dans le métal en fusion, ils doivent être solidement fixés à l'aide de points d'appui — appelés « empreintes de noyau » — afin d'éviter qu'ils ne se déplacent ou ne flottent lors de la coulée.
Prévoyez toujours des ouvertures de sortie suffisantes pour permettre le retrait du noyau une fois que la coulée s'est solidifiée. En règle générale, veillez à ce que les trous de dégagement soient aussi grands que possible d'un point de vue fonctionnel — généralement pas moins de 15 mm de diamètre — afin de permettre un décochage efficace du sable.
Comment définir les tolérances et les surépaisseurs d'usinage ?
Une bonne définition des tolérances permet d'éviter des litiges coûteux entre la fonderie et l'atelier d'usinage. La définition de limites claires garantit que les surfaces fonctionnelles respectent les spécifications sans qu'il soit nécessaire d'enlever trop de matière.
Variation de coulée
Les tolérances de coulée doivent tenir compte du retrait volumétrique naturel, des légers désalignements du moule au niveau de la ligne de joint et d'un éventuel déplacement du noyau. De plus, les traitements thermiques à haute température peuvent entraîner un léger gauchissement, ce qui fait sortir la pièce de ses dimensions initiales de coulée.
N'appliquez pas de tolérances strictes de type CNC aux plans de pièces moulées brutes. Utilisez plutôt les tolérances standard de fonderie pour l'état « tel que coulé », et réservez les tolérances géométriques strictes exclusivement aux caractéristiques fonctionnelles obtenues après usinage.
Tolérances d'usinage
Une surépaisseur d'usinage est l'excédent de matière laissé sur la pièce moulée dans le but précis d'être retiré ultérieurement. Si la surépaisseur est insuffisante, l'outil d'usinage risque de ne pas atteindre les creux, ce qui empêcherait d'obtenir une surface parfaitement lisse.
À l'inverse, laisser un excédent de matière oblige la machine à commande numérique à usiner plus profondément dans le cœur de la pièce moulée, plus tendre et plus poreux, ce qui nuit à la qualité de la finition de surface et met à nu les défauts internes. On applique généralement une surépaisseur standard comprise entre 1,5 mm et 2,5 mm (0,060″ à 0,100″).
Systèmes de référence et surfaces fonctionnelles
Afin de garantir la cohérence dimensionnelle, le plan de moulage et le plan d'usinage doivent partager exactement le même repère de référence. Cela permet de s'assurer que la pièce est positionnée de manière identique à chaque fois qu'elle est chargée dans le centre d'usinage CNC.
Ne placez jamais de repères de référence sur la ligne de joint, les angles de dépouille ou les zones où les canaux de coulée et les masselottes seront découpés, car ces surfaces présentent les variations naturelles les plus importantes. Mettez clairement en évidence les zones fonctionnelles critiques afin que la fonderie puisse placer les canaux de coulée à l'écart de ces zones sensibles aux défauts.
Quels sont les facteurs qui influencent les coûts du moulage en moule permanent ?
Pour évaluer un devis, il ne suffit pas de se limiter au prix unitaire brut. Comprendre le coût total sur l'ensemble du cycle de vie permet d'éviter les dépenses imprévues et garantit des calculs précis du retour sur investissement.
Outillage et seuil de rentabilité
L'outillage métallique représente un investissement initial important par rapport aux modèles en sable. Cependant, ce coût fixe est amorti sur l'ensemble de la série de production, ce qui réduit considérablement le coût unitaire à mesure que les volumes augmentent.
Pour calculer votre seuil de rentabilité réel, comparez le coût total amorti d'un moule permanent à celui d'un procédé de moulage au sable, en fonction de votre demande annuelle prévue. En règle générale, le moulage en moule permanent devient très rentable lorsque les volumes cumulés dépassent le seuil des 1 000 unités.
Maintenance et modifications de conception
Contrairement au moulage au sable, les moules métalliques nécessitent un entretien régulier afin d'éviter leur dégradation et de garantir la régularité des pièces. Les revêtements réfractaires doivent être décapés et réappliqués périodiquement, et la fatigue thermique finira par nécessiter des réparations par soudure ou un réusinage.
De plus, la modification d'un outil en acier usiné par CNC pour s'adapter à un changement de conception est extrêmement coûteuse. C'est pourquoi les conceptions doivent être définitivement arrêtées avant le début de la fabrication des outils, et pourquoi les acheteurs doivent préciser dans le contrat d'achat qui prend en charge l'entretien courant des outils.
Finition et contrôle qualité
Un devis complet doit prendre en compte l'ensemble du processus de fabrication, et pas seulement le métal coulé. Les noyaux en sable complexes, les traitements thermiques T6, l'usinage CNC et les revêtements de surface spécialisés entraînent une augmentation significative de la main-d'œuvre et du temps d'usinage.
Lorsque vous comparez les devis des fonderies, vérifiez toujours si les opérations secondaires et les contrôles sont inclus. Surtout, assurez-vous que le devis précise clairement qui prendra en charge la perte financière si des pièces de rebut — ainsi que les coûts d'usinage élevés qui y sont associés — sont rejetées en raison de défauts internes découverts à un stade avancé du processus d'usinage CNC.
Comment vérifier la qualité d'un moulage avant la livraison ?
Pour garantir un contrôle qualité cohérent, il est nécessaire d'adapter les méthodes d'inspection aux exigences fonctionnelles. La définition précoce de critères d'acceptation clairs permet d'éviter des défaillances coûteuses lors de l'assemblage en aval.
Défauts internes
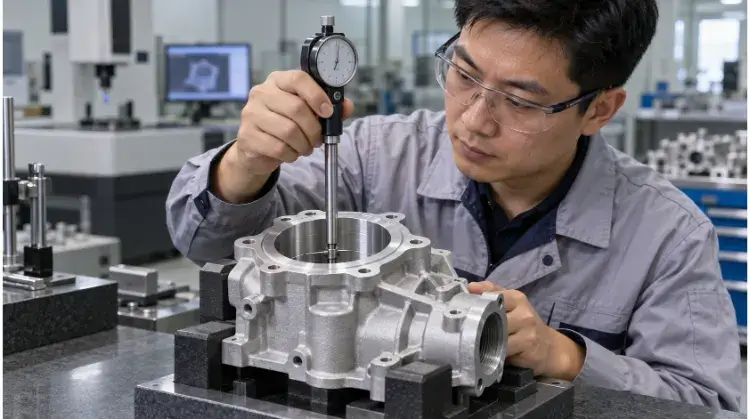
Les défauts internes de moulage se répartissent généralement en trois catégories : la porosité gazeuse, la porosité de retrait et les inclusions d'oxyde. La porosité de retrait est particulièrement dangereuse lorsqu'elle se trouve à proximité d'une face d'étanchéité usinée, car elle provoque une fuite immédiate dès que la couche externe dense est retirée.
Ne vous fiez pas à des accords verbaux en matière de qualité interne. Précisez les niveaux de porosité acceptables sur vos plans à l'aide de contrôles non destructifs (CND) tels que la radiographie (RT) ou le contrôle par ressuage (PT), en les comparant à des radiographies de référence normalisées (telles que la norme ASTM E155). Cela permet de garantir que la fonderie sache exactement où les défauts sont strictement interdits.
Dimensions et surface
L'inspection de la pièce moulée brute consiste à vérifier les repères critiques et à s'assurer que les marges d'usinage sont suffisantes. Les inspections visuelles doivent également définir les critères d'acceptabilité concernant les irrégularités de surface, telles que les défauts de soudure à froid, les légères marques d'écoulement ou les textures du revêtement.
Précisez très clairement quelles traces de coulée sont acceptables après le retrait des canaux de coulée et des montants. Si une face particulière est esthétique, la fonderie doit en être informée à l'avance afin de placer les systèmes de coulée ailleurs ou de meuler la zone pour la mettre à niveau.
Essais fonctionnels et homologation
Pour les composants destinés à la manipulation de fluides, tels que les blocs hydrauliques ou les corps de vannes, les essais de pression ou de fuite à l'hélium constituent une vérification fonctionnelle obligatoire. Quant aux pièces structurelles, elles doivent faire l'objet d'une validation de leurs propriétés mécaniques à l'aide de barres d'essai distinctes, coulées à partir du même lot de matière fondue que les pièces de série.
Veillez toujours à mettre en place une Protocole d'inspection du premier article (FAI). Cela permet de s'assurer que la conception des canaux de coulée, les vitesses de refroidissement et les contrôles dimensionnels de la fonderie ont été entièrement validés avant d'autoriser le lancement d'une production à grande échelle.
Prêt à envisager le moulage en moule permanent pour votre prochain projet ?
Envoyez-nous vos modèles CAO 3D, vos plans 2D avec tolérances et vos volumes annuels estimés, dans le cadre d'un accord de confidentialité (NDA).. Notre équipe d'ingénieurs examinera votre analyse de fabricabilité (DFM) dans les 48 heures afin d'identifier les possibilités de réduction des coûts et de vous proposer un devis complet pour l'outillage et la production.