 Russian
 English
 Spanish
 German
 Italian
 French
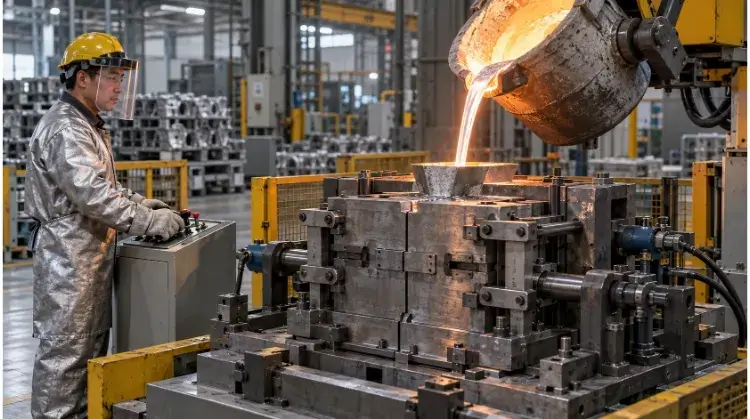
Литье в постоянных формах — это процесс металлообработки, при котором для изготовления деталей из цветных металлов с высокой плотностью используются многоразовые стальные или чугунные формы. Этот метод обеспечивает более высокую механическую прочность и более жесткие допуски по сравнению с литьем в песчаные формы, что делает его оптимальным выбором для производства алюминиевых и цинковых деталей в средних и крупных сериях.
Прежде чем углубляться в правила DFM и затраты на инструментарий, необходимо определить, соответствует ли этот процесс реальным условиям вашего производства. Выбор данного метода требует комплексной оценки ваших конструктивных требований и финансовых целей. Воспользуйтесь приведенным ниже контрольным списком, чтобы быстро определить, подходит ли ваш проект для этого метода:
| Оценочный коэффициент | Что необходимо подтвердить |
| Материал | Конкретный сорт сплава и состояние (например, A356-T6 по сравнению с литым состоянием) для определения твердости после механической обработки. |
| Структура | Углы наклона (обычно 2–3°), необходимость использования песчаных форм (что увеличивает затраты) и равномерность толщины стенок. |
| Точность | Допуски на литые детали по сравнению с размерами после механической обработки с указанием случаев, когда использование ЧПУ является обязательным. |
| Объём | Прогнозируемый годовой спрос и стабильность конструкции (модификация металлических инструментов обходится дорого). |
| Постобработка | Возможности термообработки, адгезия покрытия и требования к неразрушающему контролю (НК). |
Как работает литье в постоянных формах?
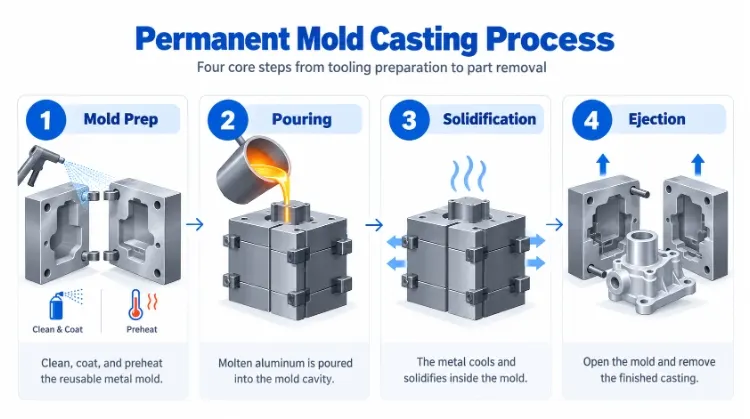
Успех литья зависит от точно контролируемого производственного цикла. Давайте разберем, как каждый этап производства напрямую влияет на конечное качество и конструктивную целостность вашей детали.
Подготовка формы
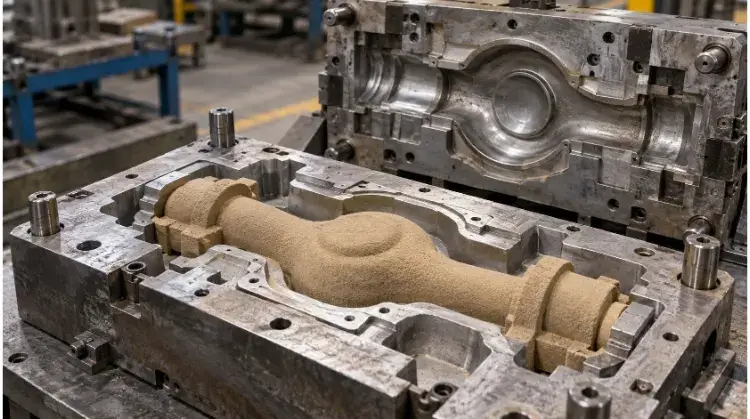
Производственный цикл начинается с подготовки инструмента. Половинки металлической формы — как правило, изготовленные из чугуна или инструментальной стали H13 — предварительно нагреваются до рабочей температуры в диапазоне от 150 °C до 260 °C (300 °F–500 °F) для алюминиевых сплавов. Предварительный нагрев обеспечивает текучесть металла и предотвращает мгновенный термический удар по инструменту.
Далее на поверхности полостей наносится огнеупорное покрытие, которое служит изолирующим слоем и предотвращает прилипание расплавленного металла к форме. Если деталь имеет внутренние полости, перед зажатием формы в них устанавливаются песчаные сердечники (при полупостоянном формовании) или съемные металлические штифты. Влияние качества: Толщина и технология нанесения данного огнеупорного покрытия напрямую влияют на конечные допуски по размерам и стабильность качества поверхности.
Заливка и затвердевание
После закрытия формы в неё подают расплавленный металл. При стандартном гравитационном литье металл стекает по литнику под действием собственного веса. Для уменьшения турбулентности и минимизации попадания оксидов на предприятиях часто используют механизм наклонного литья, при котором форма поворачивается во время заполнения, либо литье под низким давлением, позволяющее плавно проталкивать расплав вверх.
Затвердевание является наиболее важной стадией в процессе контроля качества. Литейные предприятия регулируют направление затвердевания с помощью специальных конструкций литниковых систем, вентиляции форм и локального контроля температуры, чтобы деталь правильно деформировалась при усадке. Влияние качества: Неравномерное направленое затвердевание является основной причиной образования внутренней усадочной пористости, которая зачастую обнаруживается лишь на более позднем этапе в ходе дорогостоящей обработки на станках с ЧПУ.
Извлечение и финишная обработка
После того как деталь достаточно остынет, форма открывается, и выталкивающие штифты выталкивают отливку наружу. На только что отлитой детали ещё остаются литниковая система, литники и подводы, которые обычно удаляются с помощью ленточных пил или обрезных прессов. Если использовались песчаные сердечники, их удаляют из внутренних полостей с помощью вибрации или обжига.
На данном этапе необработанное литье готово к последующим операциям. Обычно это включает термообработку для обеспечения требуемых механических свойств, а затем — механическую обработку с ЧПУ для достижения конечных допусков на функциональных поверхностях. Влияние качества: Если на этапе проектирования будут предусмотрены недостаточные припуски на обработку, фрезы с ЧПУ будут ударяться о твёрдую абразивную внешнюю поверхность, полученную в процессе литья, что приведёт к быстрому износу инструмента и низкому качеству обработки.
Когда следует выбирать литье в постоянных формах?
Выбор подходящего метода изготовления предполагает поиск оптимального соотношения между первоначальными затратами на инструментарий и ожидаемыми объемами производства. Ознакомьтесь с приведенными ниже ключевыми сравнительными данными, чтобы определить, соответствует ли данный процесс вашим структурным и финансовым целям.
Характеристики деталей и спрос
Литье в постоянных формах хорошо подходит для деталей, которым требуется более высокая механическая прочность и меньшая пористость, чем при литье в песчаные формы, но объем производства которых не оправдывает затраты на изготовление инструментов для литья под высоким давлением (HPDC). С точки зрения затрат этот процесс, как правило, обеспечивает наименьшую себестоимость единицы продукции при годовом объеме производства от 1 000 до 20 000 единиц.
С конструктивной точки зрения он лучше подходит для более толстых стенок и стенок с изменяющимся поперечным сечением, чем HPDC, хотя и в этом случае по-прежнему требуется контролировать переходы толщины стенок для предотвращения дефектов усадки. Поскольку изменение Обработанный на станках с ЧПУ Стальная форма стоит дорого, поэтому этот процесс следует выбирать только в том случае, если конструкция вашего изделия является стабильной и не предполагается частых изменений геометрии.
Сравнение методов литья в песчаные формы
По сравнению с литьем в песчаные формы изготовление форм для литья в постоянных формах требует более значительных начальных инвестиций, поскольку формы изготавливаются из металлических сплавов, а не формируются из песчаных моделей. Однако многоразовые металлические формы позволяют получать детали с более высокой стабильностью размеров — как правило, ±0,015 дюйма на первый дюйм.
Кроме того, этот метод обеспечивает более гладкую поверхность изделия, как правило, с показателем шероховатости от 150 до 400 по шкале RMS. Это напрямую сокращает объем необходимой вторичной обработки на станках с ЧПУ, что компенсирует более высокую стоимость инструмента в течение производственного цикла. Литье в песчаные формы по-прежнему остается предпочтительным методом для изготовления деталей со сложной геометрией с подрезами или для мелкосерийных пилотных партий.
Сравнение методов литья под высоким давлением
Технология HPDC обеспечивает впрыск металла с высокой скоростью и под высоким давлением, что делает её пригодной для изготовления изделий с чрезвычайно тонкими стенками (до 1,5 мм) и высокопроизводительного производства. Однако изготовление инструментов для HPDC требует значительно больших первоначальных инвестиций. Хотя матрицы HPDC могут выдерживать более 100 000 циклов, постоянные формы, как правило, подвергаются термической усталости (появлению термических трещин) после 30 000–50 000 циклов литья, что требует их ремонта или замены.
Ключевое различие заключается в целостности материала. Детали, изготовленные методом HPDC, часто содержат пористость в виде включений воздуха, что означает, что их, как правило, нельзя сваривать или подвергать высокотемпературной термообработке (например, T6) без образования пузырей. Изделия, отлитые в постоянных формах, затвердевают с большей плотностью, что позволяет проводить полную термообработку, благодаря чему они являются стандартным выбором для герметичных деталей, таких как гидравлические коллекторы и конструкционные кронштейны.
Как выбрать сплавы и виды термической обработки?
Выбор материала определяет как эксплуатационные характеристики детали, так и возможности её изготовления. Соответствие марки сплава и термической обработки конкретным условиям эксплуатации позволяет предотвратить преждевременный выход детали из строя.
Выбор алюминиевого сплава
Марки A356 и 319 широко используются в литье в постоянных формах благодаря своей превосходной текучести и устойчивости к горячему разрыву. Однако при выборе этих марок инженеры должны также указать требуемое состояние закалки — например, «в литом виде» (F) или T6, — поскольку от этого зависят конечные базовые механические характеристики.
Если не указать конкретный режим закалки, это часто приводит к тому, что детали оказываются либо слишком мягкими для восприятия конструктивных нагрузок, либо слишком хрупкими при ударах. Всегда сверяйте технические паспорта материалов с представителями литейного завода, чтобы убедиться, что текучесть сплава соответствует вашим требованиям к толщине стенок.
Прочность и условия эксплуатации
Выбор подходящего сплава зависит исключительно от эксплуатационных нагрузок, а не от общих отраслевых обозначений. Для герметичных конструкций, таких как гидравлические клапаны, сплав A356 подходит отлично, поскольку его узкий диапазон температур застывания сводит к минимуму пористость усадки, предотвращая утечки жидкости при постоянной нагрузке.
Если деталь эксплуатируется в коррозионных средах или в зонах с высокими температурами, могут потребоваться сплавы с более высоким содержанием кремния или магния. Перед окончательным выбором материала всегда следует оценить предполагаемые механические нагрузки, рабочие температуры и воздействие агрессивных химических веществ.
Термическая обработка и деформация
Термическая обработка, такая как цикл T6 (растворительная термообработка и искусственное старение), значительно повышает предел прочности при растяжении и предел текучести. Однако быстрая закалка, применяемая в этих процессах, приводит к появлению остаточных напряжений, которые могут вызвать изгиб длинных или плоских деталей с превышением допустимых отклонений.
Для снижения риска деформации литейные предприятия часто проводят черновую обработку детали перед термообработкой или используют специальные среды для закалки. Необходимо согласовывать последовательность механической обработки с графиком термообработки, чтобы обеспечить соблюдение критических допусков на размеры.
Как проектировать детали для постоянных форм?
Хорошая конструкция сводит к минимуму риски возникновения дефектов и снижает сложность изготовления пресс-форм. Соблюдение строгих правил проектирования с учетом технологичности (DFM) напрямую снижает затраты на единицу продукции и повышает стабильность производства.
Толщина стенок и радиусы
Равномерная толщина стенок является наиболее важным фактором, предотвращающим появление усадочной пористости и горячих трещин. При литье в постоянные формы участки со слишком большой толщиной затвердевают дольше, в результате чего возникают изолированные «горячие точки», которые при охлаждении оттягивают металл от окружающих областей.
Чтобы смягчить этот эффект, при проектировании следует обеспечивать плавные переходы между участками различной толщины стенок, используя большие радиусы вместо острых внутренних углов. Объемные выступы следует выдолблять или использовать ребра жесткости для сохранения прочности конструкции без увеличения ненужной массы.
Линии развертки и разъединения
По мере остывания расплавленный металл сжимается и плотно прижимается к жесткой стальной форме. Чтобы обеспечить правильное извлечение детали без повреждений, необходимо предусмотреть достаточные углы наклона — как правило, от 2° до 3° на вертикальных стенках — перпендикулярные линии разъема.
По возможности избегайте сложных подрезов. Подрезы требуют использования подвижных суппортов или боковых механизмов внутри пресс-формы, что не только увеличивает первоначальные затраты на изготовление пресс-формы, но и значительно повышает долгосрочные расходы на техническое обслуживание.
Установка и снятие сердечника
Когда требуются внутренние каналы или полости, в постоянную форму помещают одноразовые песчаные сердечники. Поскольку песчаные сердечники обладают высокой плавучестью в расплавленном металле, для предотвращения их смещения или всплытия во время заливки необходимы прочные опорные точки, называемые «отпечатками сердечников».
Всегда проектируйте достаточные выпускные отверстия для извлечения сердечника после затвердевания отливки. В качестве общего правила следует обеспечить, чтобы очистные отверстия были максимально большими, насколько это возможно с функциональной точки зрения — как правило, не менее 15 мм в диаметре, — чтобы обеспечить эффективное вытряхивание песка.
Как установить допуски и припуски на обработку?
Правильное распределение допусков позволяет избежать дорогостоящих споров между литейным и механическим цехами. Установление четких границ гарантирует, что функциональные поверхности будут соответствовать техническим требованиям без излишнего снятия материала.
Вариации литья
Допуски на литьевые изделия должны учитывать естественную объемную усадку, незначительное смещение формы по линии разъема и возможное смещение сердечника. Кроме того, высокотемпературная термообработка может привести к небольшому короблению, в результате чего размеры детали могут выйти за пределы исходных литейных размеров.
Не следует применять жесткие допуски уровня ЧПУ к чертежам необработанных отливок. Вместо этого следует использовать стандартные литейные допуски для отливок в состоянии «после литья» и применять строгие геометрические допуски исключительно к функциональным элементам, подвергшимся механической обработке.
Припуски на механическую обработку
Припуск на механическую обработку — это избыточный материал, оставляемый на отливке специально для последующего снятия. Если припуск будет слишком мал, режущий инструмент может пропустить впадины, в результате чего поверхность не будет полностью очищена.
И наоборот, если оставить избыточный объем материала, станок с ЧПУ будет вынужден резать глубже в более мягкую и пористую центральную часть отливки, что ухудшит качество поверхности и обнажит внутренние дефекты. Обычно применяется стандартный припуск от 1,5 мм до 2,5 мм (от 0,060″ до 0,100″).
Системы отсчёта и функциональные поверхности
Для обеспечения стабильности размеров чертеж отливки и чертеж механической обработки должны использовать одну и ту же систему отсчета. Это гарантирует, что деталь будет закрепляться в зажимном устройстве одинаково при каждом поступлении на центр с ЧПУ.
Ни в коем случае не размещайте ориентирные метки на линии разъема, углах наклона или участках, где будут обрезаться литники и подводы, поскольку эти поверхности характеризуются наибольшими естественными отклонениями. Четко выделите критически важные функциональные зоны, чтобы литейное производство могло разместить литники вдали от этих зон, подверженных образованию дефектов.
От чего зависят затраты на литье в постоянных формах?
Для оценки коммерческого предложения необходимо учитывать не только базовую цену за единицу продукции. Понимание полной стоимости жизненного цикла позволяет избежать непредвиденных расходов и обеспечивает точность расчетов рентабельности инвестиций.
Оснастка и порог рентабельности
Изготовление металлических форм требует значительных первоначальных капиталовложений по сравнению с песчаными моделями. Однако эти постоянные затраты амортизируются в течение всего производственного цикла, что приводит к значительному снижению себестоимости единицы продукции по мере увеличения объемов производства.
Чтобы рассчитать реальную точку безубыточности, сравните совокупную амортизированную стоимость формы постоянного действия с затратами на литье в песчаные формы с учетом ожидаемого годового спроса. Как правило, литье в формы постоянного действия становится весьма рентабельным, когда совокупный объем производства превышает порог в 1 000 единиц.
Техническое обслуживание и изменения в конструкции
В отличие от литья в песчаные формы, металлические формы требуют постоянного технического обслуживания для предотвращения износа и обеспечения стабильного качества деталей. Огнеупорные покрытия необходимо периодически снимать и наносить заново, а в результате термической усталости в конечном итоге потребуется ремонт сваркой или повторная обработка.
Кроме того, модификация стального инструмента, изготовленного с помощью ЧПУ, с целью адаптации к изменениям в конструкции обходится весьма дорого. Именно поэтому конструкция должна быть окончательно утверждена до начала изготовления инструмента, а заказчики должны четко оговорить в договоре купли-продажи, кто несет расходы на плановое техническое обслуживание инструмента.
Отделка и контроль качества
Подробная смета должна охватывать весь производственный цикл, а не только литье металла. Сложные песчаные сердечники, термообработка по стандарту T6, обработка на станках с ЧПУ и специализированные покрытия поверхности требуют значительных трудозатрат и времени на обработку на станках.
Сравнивая предложения литейных предприятий, всегда уточняйте, включены ли в них последующие операции и испытания. И, что наиболее важно, убедитесь, что в предложении четко указано, кто понесет финансовые убытки в случае брака деталей — а также связанных с этим значительных затрат на механическую обработку — если они будут отбракованы из-за внутренних дефектов, обнаруженных на поздних этапах обработки на станках с ЧПУ.
Как проверить качество литья перед отгрузкой?
Для обеспечения постоянного контроля качества необходимо согласовать методы проверки с функциональными требованиями. Установление четких критериев приемки на раннем этапе позволяет предотвратить дорогостоящие сбои в последующих этапах сборки.
Внутренние дефекты
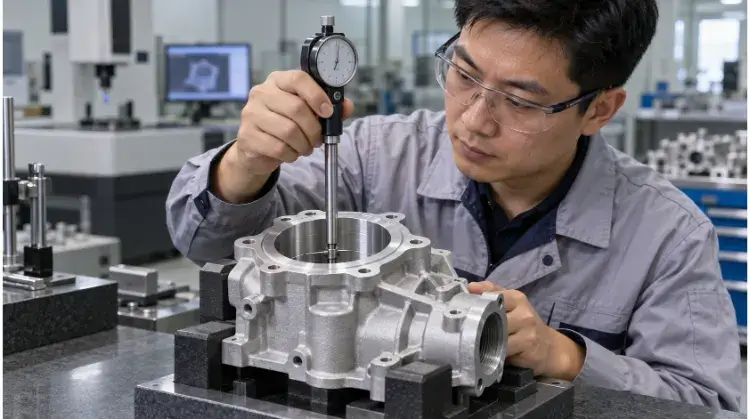
Внутренние дефекты литья, как правило, подразделяются на три категории: газовая пористость, усадочная пористость и оксидные включения. Усадочная пористость представляет особую опасность, если она возникает вблизи обрабатываемой уплотнительной поверхности, поскольку при удалении плотной внешней оболочки это приведет к немедленной утечке.
Не полагайтесь на устные договоренности в вопросах внутреннего качества. Укажите допустимые уровни пористости на чертежах с использованием методов неразрушающего контроля (НК), таких как рентгеновская радиография (RT) или капиллярный контроль (PT), сопоставив их со стандартизированными эталонными рентгенограммами (например, ASTM E155). Это гарантирует, что литейное производство будет точно знать, где наличие дефектов категорически запрещено.
Размеры и поверхность
При осмотре необработанного литья необходимо проверить контрольные точки и убедиться в наличии достаточного запаса под обработку. В ходе визуального осмотра также следует определить допустимые критерии для неровностей поверхности, таких как холодные швы, незначительные следы течения или текстура покрытия.
Четко определите, какие следы от литниковых каналов допускаются после их удаления. Если какая-либо поверхность имеет чисто эстетическое значение, литейное производство должно заранее знать об этом, чтобы разместить литниковые системы в других местах или отшлифовать эту область до уровня поверхности.
Функциональные испытания и сертификация
Для компонентов, работающих с жидкостями, таких как гидравлические блоки или корпуса клапанов, испытания под давлением или на гелиевую герметичность являются обязательной процедурой функциональной проверки. Для конструкционных деталей необходимо проводить проверку механических свойств с использованием отдельных испытательных пробок, отлитых из той же самой партии расплава, что и серийные детали.
Всегда устанавливайте строгий Протокол первичного приемочного контроля (FAI). Это гарантирует, что конструкция литниковой системы, скорости охлаждения и контроль размеров будут полностью утверждены до начала полномасштабного серийного производства.
Готовы рассмотреть возможность использования литья в постоянных формах для вашего следующего проекта?
Отправьте свои 3D-модели CAD, 2D-чертежи с допусками и ориентировочные годовые объемы в рамках соглашения о неразглашении (NDA). Наша команда инженеров рассмотрит вашу документацию по оптимизации производства (DFM) в течение 48 часов, чтобы выявить возможности сокращения затрат и предоставить вам подробное ценовое предложение на изготовление инструментов и производство.