 Italian
 English
 Spanish
 German
 Russian
 French
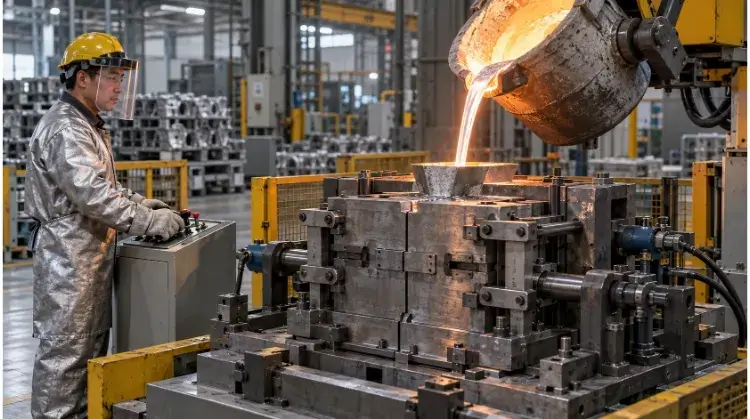
La fusione in stampo permanente è un processo di lavorazione dei metalli che utilizza stampi riutilizzabili in acciaio o ghisa per produrre componenti in metalli non ferrosi ad alta densità. Garantisce una resistenza meccanica superiore e tolleranze più strette rispetto alla fusione in sabbia, rendendola la scelta ottimale per componenti in alluminio e zinco prodotti in serie medio-alte.
Prima di addentrarvi nelle regole di DFM e nei costi degli strumenti, dovete verificare se questo processo sia in linea con la vostra realtà produttiva. La scelta di questo metodo richiede una valutazione congiunta dei vostri requisiti strutturali e dei vostri obiettivi finanziari. Utilizzate la checklist riportata di seguito per valutare rapidamente se il vostro progetto è compatibile:
| Fattore di valutazione | Cosa devi verificare |
| Materiale | Tipo specifico di lega e stato di tempra (ad es., A356-T6 rispetto a "As-Cast") per determinare la durezza dopo la lavorazione. |
| Struttura | Angoli di sformo (in genere 2-3°), necessità di anime in sabbia (che comportano un aumento dei costi) e uniformità dello spessore delle pareti. |
| Precisione | Tolleranze a colata rispetto alle dimensioni post-lavorazione, indicando i casi in cui è obbligatorio l'uso del CNC. |
| Volume | Domanda annuale prevista e stabilità progettuale (la modifica degli utensili metallici è costosa). |
| Post-elaborazione | Capacità di trattamento termico, adesione dei rivestimenti e requisiti relativi ai controlli non distruttivi (NDT). |
Come funziona la fusione in stampo permanente?
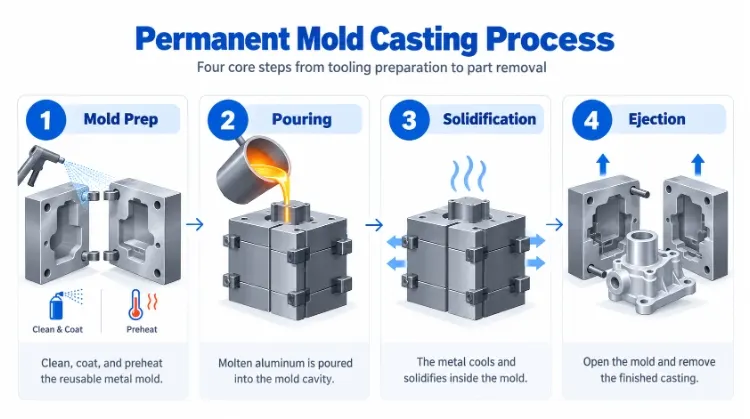
Il successo di un processo di fusione dipende da un ciclo produttivo controllato con precisione. Analizziamo in che modo ogni fase di produzione influisca direttamente sulla qualità finale e sull’integrità strutturale del vostro componente.
Preparazione dello stampo
Il ciclo produttivo inizia con la preparazione degli stampi. Le due metà dello stampo metallico — solitamente ricavate da ghisa o acciaio per utensili H13 — vengono preriscaldate a una temperatura di esercizio compresa tra 150 °C e 260 °C (300 °F–500 °F) per le leghe di alluminio. Il preriscaldamento mantiene la fluidità del metallo e previene uno shock termico immediato allo stampo.
Successivamente, sulle superfici delle cavità viene applicato un rivestimento refrattario che funge da strato isolante e impedisce al metallo fuso di saldarsi allo stampo. Se il pezzo presenta cavità interne, prima di serrare lo stampo vengono posizionate anime in sabbia (nel caso della formatura semipermanente) o perni metallici rimovibili. Impatto della qualità: Lo spessore e la tecnica di applicazione di questo rivestimento refrattario influiscono direttamente sulla tolleranza dimensionale finale e sull'uniformità della finitura superficiale.
Riempimento e solidificazione
Una volta chiuso lo stampo, viene introdotto il metallo fuso. Nella colata a gravità standard, il metallo scorre lungo il canale di colata per effetto del proprio peso. Per ridurre la turbolenza e minimizzare l’intrappolamento di ossidi, gli impianti ricorrono spesso a meccanismi di colata inclinata, in cui lo stampo viene ruotato durante il riempimento, oppure alla colata a bassa pressione per spingere il metallo fuso verso l’alto in modo fluido.
La solidificazione è la fase più critica per il controllo della qualità. Le fonderie gestiscono la solidificazione direzionale attraverso specifici progetti di canali di colata, sfiato degli stampi e controlli localizzati della temperatura, in modo che il pezzo si assesti correttamente durante il processo di contrazione. Impatto della qualità: Una solidificazione direzionale inadeguata è la causa principale della porosità da ritiro interno, che spesso viene individuata solo in un secondo momento, durante le costose operazioni di lavorazione CNC.
Espulsione e finitura
Una volta che il pezzo si è raffreddato a sufficienza, lo stampo si apre e i perni di espulsione spingono fuori il pezzo fuso. Il pezzo appena fuso presenta ancora il sistema di colata, i canali di colata e i canali di alimentazione, che vengono solitamente rimossi mediante seghe a nastro o presse di rifilatura. Se sono state utilizzate anime in sabbia, queste vengono rimosse dalle cavità interne tramite vibrazione o cottura.
A questo punto, il pezzo grezzo è pronto per le operazioni successive. Queste prevedono solitamente un trattamento termico per soddisfare i requisiti relativi alle proprietà meccaniche, seguito da una lavorazione CNC per ottenere le tolleranze finali sulle superfici funzionali. Impatto della qualità: Se in fase di progettazione non vengono previsti margini di lavorazione sufficienti, le frese CNC andranno a urtare il rivestimento esterno duro e abrasivo del pezzo appena fuso, causando una rapida usura degli utensili e finiture di lavorazione scadenti.
Quando optare per la fusione in stampo permanente?
Scegliere il metodo di produzione più adatto significa trovare il giusto equilibrio tra i costi iniziali delle attrezzature e i volumi di produzione previsti. Esamina questi confronti chiave per determinare se questo processo soddisfa i tuoi obiettivi strutturali e finanziari.
Caratteristiche dei componenti e domanda
La fusione in stampo permanente è indicata per i componenti che richiedono una resistenza meccanica maggiore e una porosità inferiore rispetto alla fusione in sabbia, ma i cui volumi non giustificano l’utilizzo di stampi per la fusione ad alta pressione (HPDC). Dal punto di vista dei costi, questo processo raggiunge in genere il costo unitario più basso con volumi compresi tra 1.000 e 20.000 unità all’anno.
Dal punto di vista strutturale, si adatta meglio alle sezioni trasversali più spesse e variabili rispetto all’HPDC, sebbene richieda comunque transizioni controllate dello spessore delle pareti per evitare difetti da ritiro. Poiché la modifica di un Lavorato a CNC Gli stampi in acciaio sono costosi; questo processo dovrebbe essere scelto solo quando il design del prodotto è stabile e non sono previste frequenti modifiche geometriche.
Confronto tra i metodi di fusione in sabbia
Rispetto alla fusione in sabbia, la lavorazione con stampi permanenti richiede un investimento iniziale maggiore, poiché gli stampi vengono ricavati da leghe metalliche anziché essere realizzati a partire da modelli in sabbia. Tuttavia, lo stampo metallico riutilizzabile consente di ottenere pezzi con una maggiore uniformità dimensionale, in genere ±0,015 pollici per il primo pollice.
Inoltre, garantisce finiture superficiali più lisce, con valori che in genere variano da 150 a 400 RMS. Ciò riduce direttamente la quantità di lavorazioni CNC secondarie necessarie, compensando il costo più elevato degli utensili nel corso di un ciclo di produzione. La fusione in sabbia rimane il metodo preferito per geometrie altamente complesse con sottosquadri o per serie pilota a basso volume.
Confronto tra i processi di pressofusione ad alta pressione
Il processo HPDC inietta il metallo ad alta velocità e alta pressione, rendendolo adatto a pareti estremamente sottili (fino a 1,5 mm) e a ritmi di produzione elevati. Tuttavia, gli stampi HPDC richiedono un investimento iniziale notevolmente maggiore. Mentre gli stampi HPDC possono durare oltre 100.000 cicli, gli stampi permanenti subiscono in genere affaticamento termico (crepe da calore) dopo 30.000-50.000 colate, richiedendo manutenzione o sostituzione.
Una differenza fondamentale risiede nell’integrità del materiale. I componenti HPDC presentano spesso porosità dovute all’aria intrappolata, il che significa che in genere non possono essere saldati né sottoposti a trattamenti termici ad alta temperatura (come il T6) senza che si formino bolle. I pezzi fusi in stampo permanente si solidificano in modo più compatto, consentendo un trattamento termico completo; ciò li rende la scelta standard per componenti a tenuta di pressione come collettori idraulici e staffe strutturali.
Come scegliere le leghe e i trattamenti termici?
La scelta del materiale determina sia le prestazioni del componente in campo sia la sua producibilità. Adeguare il tipo di lega e il trattamento termico alle specifiche condizioni di impiego previene guasti prematuri.
Scelta della lega di alluminio
I gradi A356 e 319 sono i più utilizzati nella fusione in stampo permanente grazie alla loro eccellente fluidità e resistenza alla rottura a caldo. Tuttavia, quando specificano questi gradi, gli ingegneri devono anche definire lo stato di tempra richiesto — ad esempio “As-Cast” (F) o T6 — poiché questo determina le caratteristiche meccaniche di base del prodotto finale.
Se non si specifica il tipo di tempra, spesso si ottengono pezzi troppo morbidi per sopportare i carichi strutturali o troppo fragili per resistere agli urti. Verificate sempre le schede tecniche dei materiali con la vostra fonderia per assicurarvi che la fluidità della lega sia adeguata ai requisiti di spessore delle pareti.
Condizioni relative alla resistenza e all'utilizzo
La scelta della lega giusta dipende interamente dalle sollecitazioni operative piuttosto che dalle generiche classificazioni del settore. Per applicazioni a tenuta di pressione come le valvole idrauliche, la lega A356 offre ottime prestazioni poiché il suo ristretto intervallo di solidificazione riduce al minimo la porosità da contrazione, impedendo perdite di fluido sotto carico continuo.
Se il componente è destinato a funzionare in ambienti corrosivi o in zone soggette ad alte temperature, potrebbero essere necessarie leghe con un contenuto più elevato di silicio o magnesio. Valutare sempre i carichi meccanici previsti, le temperature di esercizio e l'esposizione a sostanze chimiche aggressive prima di definire la scelta del materiale.
Trattamento termico e deformazione
I trattamenti termici come il ciclo T6 (trattamento termico di solubilizzazione e invecchiamento artificiale) aumentano in modo significativo la resistenza alla trazione e il limite di snervamento. Tuttavia, la tempra rapida prevista da questi processi introduce tensioni residue che possono causare la deformazione di pezzi lunghi o piatti, portandoli fuori tolleranza.
Per gestire questo rischio di deformazione, le fonderie spesso eseguono una lavorazione di sgrossatura del pezzo prima del trattamento termico oppure utilizzano mezzi di tempra specifici. È necessario coordinare la sequenza di lavorazione con il programma di trattamento termico per mantenere le tolleranze dimensionali critiche.
Come progettare componenti per stampi permanenti?
Una buona progettazione riduce al minimo i rischi di difetti e semplifica la complessità degli stampi. Il rispetto di rigide regole di progettazione orientata alla producibilità (DFM) consente di ridurre direttamente i costi per pezzo e di migliorare l'uniformità della produzione.
Spessore delle pareti e raggi
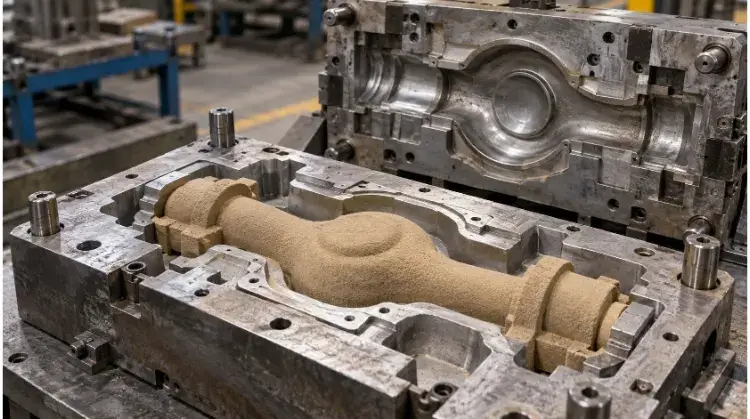
Lo spessore uniforme delle pareti è il fattore più critico per prevenire la porosità da ritiro e le lacerazioni a caldo. Nella fusione in stampo permanente, le sezioni troppo spesse impiegano più tempo a solidificarsi, creando punti caldi isolati che, raffreddandosi, sottraggono metallo alle aree circostanti.
Per ovviare a questo problema, progettare transizioni graduali tra spessori di parete variabili utilizzando raggi ampi anziché spigoli interni acuti. Svuotare i rilievi ingombranti oppure utilizzare nervature per mantenere la resistenza strutturale senza aggiungere massa superflua.
Linee di bozza e di separazione
Man mano che il metallo fuso si raffredda, si contrae e si aggrappa saldamente allo stampo rigido in acciaio. Per consentire un’espulsione corretta senza danneggiare il pezzo, è necessario applicare angoli di sformo sufficienti — in genere da 2° a 3° sulle pareti verticali — perpendicolari alla linea di divisione.
Quando possibile, evitare i sottosquadri complessi. I sottosquadri richiedono l’utilizzo di slitte mobili o azioni laterali all’interno dello stampo, il che non solo aumenta l’investimento iniziale per gli stampi, ma fa lievitare in modo significativo i costi di manutenzione a lungo termine.
Supporto e rimozione del nucleo
Quando sono necessari canali o cavità interne, all’interno dello stampo permanente vengono inserite anime in sabbia monouso. Poiché le anime in sabbia hanno un’elevata galleggiabilità nel metallo fuso, necessitano di punti di sostegno robusti — noti come “impronte delle anime” — per impedire che si spostino o galleggino durante la colata.
Prevedere sempre aperture di uscita adeguate per la rimozione dell’anima una volta che la colata si è solidificata. Come regola generale, assicurarsi che i fori di pulizia siano il più grandi possibile dal punto di vista funzionale — in genere non inferiori a 15 mm di diametro — per consentire un’efficace espulsione della sabbia.
Come impostare le tolleranze e i margini di lavorazione?
Una corretta definizione delle tolleranze previene costose controversie tra la fonderia e l'officina meccanica. La definizione di limiti chiari garantisce che le superfici funzionali rispettino le specifiche senza asportare materiale in eccesso.
Variazioni nella fusione
Le tolleranze di fusione devono tenere conto del naturale ritiro volumetrico, di lievi disallineamenti dello stampo lungo la linea di divisione e di eventuali spostamenti dell'anima. Inoltre, i trattamenti termici ad alta temperatura possono causare lievi deformazioni, che fanno sì che il pezzo si discosti dalle dimensioni originali di fusione.
Non applicare tolleranze rigorose di livello CNC ai disegni tecnici dei pezzi fusi grezzi. Utilizzare invece le tolleranze standard di fonderia per lo stato “così fuso” e riservare le tolleranze geometriche rigorose esclusivamente alle caratteristiche funzionali post-lavorazione.
Tolleranze di lavorazione
Il margine di lavorazione è il materiale in eccesso lasciato sul pezzo fuso appositamente per essere asportato in un secondo momento. Se il margine lasciato è troppo ridotto, l'utensile da taglio potrebbe saltare i punti più bassi, non riuscendo a rifinire completamente la superficie.
Al contrario, lasciare un eccesso di materiale costringe la macchina CNC a tagliare più in profondità nel centro del pezzo fuso, che è più morbido e poroso, compromettendo così la finitura superficiale ed esponendo i difetti interni. Di norma si applica un margine standard compreso tra 1,5 mm e 2,5 mm (da 0,060″ a 0,100″).
Sistemi di riferimento e superfici funzionali
Per garantire la coerenza dimensionale, il disegno del pezzo fuso e quello di lavorazione devono condividere esattamente lo stesso sistema di riferimento. Ciò garantisce che il pezzo venga fissato in modo identico ogni volta che viene inserito nel centro CNC.
Non posizionare mai i punti di riferimento sulla linea di divisione, sugli angoli di sformo o nelle aree in cui verranno rifilati i canali di colata e i montanti, poiché queste superfici presentano la maggiore variazione naturale. Evidenziare chiaramente le aree funzionali critiche in modo che la fonderia possa posizionare i canali di colata lontano da queste zone sensibili ai difetti.
Da cosa dipendono i costi della fusione in stampo permanente?
Per valutare un preventivo è necessario andare oltre il semplice prezzo unitario del prodotto. Comprendere il costo complessivo dell'intero ciclo di vita consente di evitare spese impreviste e garantisce calcoli accurati del ROI.
Attrezzature e soglia di redditività
Gli stampi in metallo comportano un investimento iniziale significativo rispetto ai modelli in sabbia. Tuttavia, questo costo fisso viene ammortizzato nel corso del ciclo produttivo, riducendo notevolmente il costo unitario man mano che i volumi aumentano.
Per calcolare il vero punto di pareggio, confronta il costo totale ammortizzato di uno stampo permanente con quello di un processo di fusione in sabbia, rapportandolo alla domanda annuale prevista. In generale, lo stampo permanente diventa altamente conveniente quando i volumi cumulativi superano la soglia delle 1.000 unità.
Manutenzione e modifiche progettuali
A differenza della fusione in sabbia, gli stampi metallici richiedono una manutenzione continua per prevenire il deterioramento e garantire l’uniformità dei pezzi. I rivestimenti refrattari devono essere periodicamente rimossi e riapplicati, e l’affaticamento termico finirà per rendere necessarie riparazioni mediante saldatura o il rifacimento dello stampo.
Inoltre, modificare un utensile in acciaio lavorato a CNC per adattarlo a una modifica progettuale comporta costi molto elevati. Ecco perché i progetti devono essere definiti in modo definitivo prima dell’avvio della produzione degli utensili e perché gli acquirenti dovrebbero specificare nel contratto di acquisto chi si fa carico della manutenzione ordinaria degli utensili.
Finitura e controllo qualità
Un preventivo completo deve tenere conto dell'intero processo di produzione, non solo del metallo colato. Animi in sabbia complessi, trattamenti termici T6, lavorazioni CNC e rivestimenti superficiali specializzati comportano un notevole impiego di manodopera e tempo macchina.
Quando si confrontano i preventivi delle fonderie, è importante verificare sempre se le operazioni secondarie e i collaudi sono inclusi. Soprattutto, occorre assicurarsi che il preventivo indichi esplicitamente chi si fa carico della perdita finanziaria nel caso in cui i pezzi scartati — e i relativi costi di lavorazione ad alto valore aggiunto — vengano respinti a causa di difetti interni individuati in una fase avanzata del processo CNC.
Come verificare la qualità della fusione prima della consegna?
Un controllo di qualità coerente richiede che i metodi di ispezione siano in linea con i requisiti funzionali. Definire fin dall’inizio criteri di accettazione chiari consente di evitare costosi errori di assemblaggio a valle.
Difetti interni
I difetti interni di fusione si dividono generalmente in tre categorie: porosità da gas, porosità da ritiro e inclusioni di ossido. La porosità da ritiro è particolarmente pericolosa se si verifica in prossimità di una superficie di tenuta lavorata, poiché provoca una perdita immediata una volta rimossa la densa crosta esterna.
Non affidatevi ad accordi verbali per la qualità interna. Specificate i livelli di porosità accettabili sui vostri disegni utilizzando prove non distruttive (NDT) quali la radiografia (RT) o l’ispezione con liquidi penetranti (PT), confrontandole con radiografie di riferimento standardizzate (come la norma ASTM E155). In questo modo si garantisce che la fonderia sappia esattamente dove i difetti sono severamente vietati.
Dimensioni e superficie
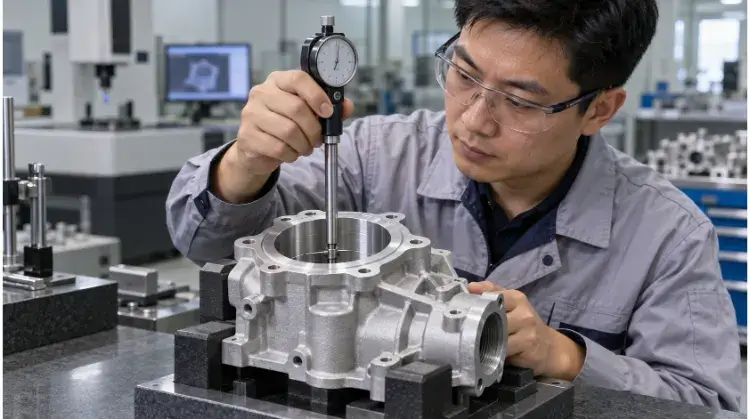
L'ispezione del pezzo grezzo fuso richiede la verifica dei punti di riferimento critici e la verifica che rimangano margini di lavorazione sufficienti. Le ispezioni visive devono inoltre definire i criteri di accettabilità per le irregolarità superficiali, quali difetti di fusione, lievi segni di scorrimento o texture del rivestimento.
È necessario specificare chiaramente quali segni di lavorazione siano accettabili dopo la rimozione dei canali di colata e dei montanti. Se una determinata superficie ha una funzione estetica, la fonderia deve esserne informata in anticipo per posizionare i sistemi di colata altrove o per levigare l’area a filo.
Prove funzionali e omologazione
Per i componenti destinati alla gestione dei fluidi, come i blocchi idraulici o i corpi valvola, la verifica funzionale tramite prove di tenuta a pressione o con elio è obbligatoria. Per i componenti strutturali è necessario verificare le proprietà meccaniche utilizzando barre di prova separate, realizzate con lo stesso identico lotto di fusione dei pezzi di produzione.
Stabilisci sempre una rigida Protocollo di ispezione del primo articolo (FAI). Ciò garantisce che la progettazione dei canali di colata, le velocità di raffreddamento e i controlli dimensionali della fonderia siano pienamente approvati prima di autorizzare un ciclo di produzione su larga scala.
Sei pronto a valutare la fusione in stampo permanente per il tuo prossimo progetto?
Inviateci i vostri modelli CAD 3D, i disegni 2D con le tolleranze e i volumi annuali stimati, nel rispetto di un accordo di riservatezza (NDA). Il nostro team di ingegneri esaminerà il vostro DFM entro 48 ore per individuare opportunità di risparmio sui costi e fornirvi un preventivo completo relativo agli stampi e alla produzione.