
 German
 English
 Spanish
 Russian
 Italian
 French

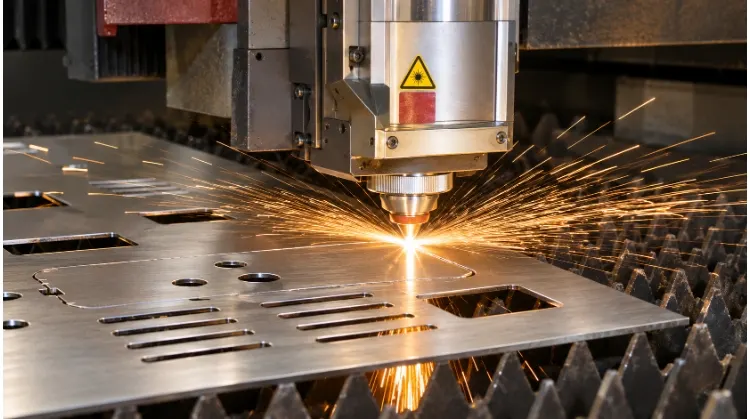
Die beste Methode zum Schneiden von Edelstahl hängt von der Dicke und der Hitzebeständigkeit ab. Faserlaser eignen sich optimal für dünne Bleche bis zu 20 mm, Plasmaschneiden für schwere Konstruktionsbleche, Wasserstrahlschneiden für wärmeempfindliche Teile, bei denen keine Wärmeeinflusszone (HAZ) entstehen darf, und Bandsägen für massive Stangen. Die richtige Wahl verhindert Kaltverfestigung und thermische Verformung.
Das Schneiden von Edelstahl birgt besondere Herausforderungen, die beim Schneiden von Baustahl nicht auftreten. Da austenitische Sorten (wie 304 und 316L) eine hohe Zugfestigkeit und eine geringe Wärmeleitfähigkeit aufweisen, neigen sie beim mechanischen Schneiden stark zur Kaltverfestigung und beim thermischen Schneiden zu lokalem Verziehen.
Basierend auf unseren praktischen Erfahrungen bei TZR erläutert dieser Leitfaden, wie Sie die richtige Zerspanungstechnologie auf die Geometrie Ihres Werkstücks abstimmen, wie Sie häufige Fehler vermeiden und wie Sie klare Ausschreibungsspezifikationen verfassen, die montagefertige Teile gewährleisten.
Verwenden Sie die untenstehende Referenzmatrix, um die kostengünstigste Routenführung für Ihr Materialformat und Ihre primären Einschränkungen zu ermitteln.
| Schneidverfahren | Am besten geeignet für | Typische Dicke | Wichtige Überlegungen | Relative Kosten |
| Faserlaser | Blechprofile, enge Toleranzen | 0,5 mm – 20 mm | Erfordert Hochdruck-Stickstoffgas, um eine Oxidation der Kanten zu verhindern. | $$ |
| Plasma | Schwere Bleche, große Konstruktionen | 15 mm – 50 mm+ | Es entstehen eine breitere Wärmeeinflusszone (HAZ) und mehr Schlacke. | $ |
| Abrasiver Wasserstrahl | Dicke Platten, wärmeempfindliche Teile | 1 mm – 100 mm+ | Keine HAZ, erfordert jedoch eine Konusausgleichung. Geringere Geschwindigkeit. | $$$ |
| Bandsäge | Stangenmaterial, dickwandige Rohre | k. A. (Vollbestand) | Die Vorschubgeschwindigkeit muss geregelt werden, um eine Kaltverfestigung zu verhindern. | $ |
| Scheren | Gerade Schnitte in dünnen Blechen | 1 mm – 6 mm | Verursacht mechanische Beanspruchung; hinterlässt einen scharfen Grat. | $ |
Wählen Sie das richtige Schneideverfahren für Edelstahl
Die Wahl des richtigen Verfahrens bedeutet, die Grenzen der Anlagen an die Geometrie Ihres Bauteils anzupassen. Bei TZR prüfen wir die Toleranzen der Zeichnungen im Hinblick auf die tatsächlichen Fertigungsmöglichkeiten, bevor wir den Fertigungsablauf festlegen.
Laser und Plasma
Das thermische Schneiden ist der Standard für die Profilierung von Blechen und Platten.
Faserlaserschneiden eignet sich am besten für komplexe Konturen, scharfe Innenecken und enge Toleranzen (in der Regel ±0,1 mm). Beim Schneiden von Edelstahl verwenden wir Stickstoff (N₂) als Hilfsgas – typischerweise sind dafür bei dicken Blechen 15–20 bar Druck erforderlich –, um geschmolzenes Material wegzublasen und eine saubere, oxidfreie Kante zu hinterlassen. Achten Sie bei der Bewertung von Anbietern stets darauf, zwischen der maximalen Piercing Kapazität und deren Stabilität Produktion Kapazität. Wenn eine Maschine bis an ihre absoluten Grenzen gebracht wird, führt dies in der Regel zu Kantenausbrüchen und hohen Ausschussquoten.
Plasmaschneiden ist die praktische Wahl für dickere Bleche (über 15 mm), bei denen die Lasergeschwindigkeit deutlich abnimmt. Plasma ist zwar bei dicken Blechen schneller und kostengünstiger, erzeugt jedoch starke Hitze. Dies führt zu einer breiteren Wärmeeinflusszone (HAZ), einer leichten Kantenabschrägung und Schlacke an der Unterseite, die vor dem Schweißen.
Abrasiver Wasserstrahl
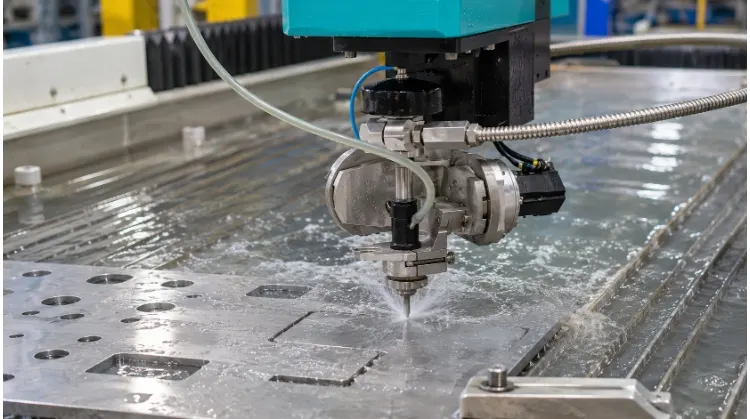
Das abrasive Wasserstrahlschneiden ist ein nichtthermisches Verfahren, das zum Einsatz kommt, wenn die Kontrolle der Wärmezufuhr unabdingbar ist.
Da beim Wasserstrahlschneiden keine Wärme entsteht, entfällt die Wärmeeinflusszone (HAZ), wodurch sichergestellt wird, dass das Material seine ursprünglichen metallurgischen Eigenschaften beibehält. Allerdings müssen Sie die Schnittfugenverjüngung (ein V-förmiges Kantenprofil) und sichtbare Kantenrillen berücksichtigen. Moderne Anlagen mildern dies durch den Einsatz von 5-Achsen-Schneidköpfen zur aktiven Konusausgleichung, was jedoch die Schnittgeschwindigkeit verringert. Wir setzen das Wasserstrahlschneiden bei dünnen Blechen nur ein, wenn es unbedingt notwendig ist, da der hohe Verbrauch an Granat-Schleifmittel und die langsamen Schnittgeschwindigkeiten die Stückkosten erheblich in die Höhe treiben.
Sägen und Scheren
Mechanische Verfahren werden zur reinen Trennung eingesetzt, nicht zur Profilierung.
Das Bandsägen ist die erste Wahl, wenn es darum geht, massive Edelstahlstangen und Konstruktionsrohre auf Länge zu schneiden. Die größte Einschränkung ist die Einspannung; eine sichere Werkstückspannung ist erforderlich und kann manchmal Spuren auf der Materialoberfläche hinterlassen. Scheren Ermöglicht schnelle, geradlinige Schnitte in Blech, übt dabei jedoch starke Scherkräfte aus. Dies führt zu mechanischer Beanspruchung, Umknicken und einer scharfen Gratbildung.
Hinweis zu Rohrprofilierung und Feldwerkzeugen: Für komplexe Lochmuster an Rohrmaterial sind CNC-Rohrlaser der industrielle Standard. Handwerkzeuge wie Winkelschleifer und tragbare Sägen sind ausschließlich für Anpassungen vor Ort vorgesehen und werden nicht in Präzisionsfertigungsabläufen eingesetzt.
Prozessvergleichsmatrix
| Prozess | Zugehörige Formulare | Konturierungsfähigkeit | Wärmeeinflusszone (HAZ) | Randbedingung | Typische Nachbearbeitung |
| Laser (N₂) | Blech, Platte, Rohr | Hoch (komplex, kleine Löcher) | Minimal (schmal) | Sauber, glatt | Ggf. leichtes Entgraten |
| Plasma | Teller | Mittel (einfache Formen) | Hoch (breit) | Rauer, mit Schlacke | Schleifen, Entzundern |
| Wasserstrahl | Blech, Platte | Hoch | Keine | Matt, Streifenbildung | Kantenbrechen |
| Sägen | Stange, Rohr | Keine (nur heterosexuell) | Keine | Werkzeugspuren | Entgraten, Planfräsen |
| Scheren | Blatt | Keine (nur heterosexuell) | Keine | Überlappung, Grate | Kantenverrundung, Entgraten |
Beherrschung von Wärme-, Härtungs- und Schnittfehlern
Fehler beim Schneiden von Edelstahl sind in der Regel auf ein unzureichendes Wärmemanagement oder mechanische Reibung zurückzuführen. Die Ermittlung der Ursache entscheidet darüber, ob Sie die Maschinenparameter anpassen oder einen zusätzlichen Arbeitsschritt einfügen müssen.
Arbeitsverhärtung
Austenitische Edelstähle neigen beim mechanischen Zerspanen (Sägen, Bohren, Fräsen) stark zur Kaltverfestigung. Zu beachten ist, dass die Sorte 316L aufgrund ihres höheren Nickel- und Molybdängehaltes noch anfälliger für Kaltverfestigung ist als die Sorte 304.
Wenn ein Werkzeug am Werkstoff reibt, ohne sich in diesen einzudringen, um Späne abzutragen, entsteht durch die Reibung Wärme, wodurch die Oberflächenschicht sofort gehärtet wird. Um dies zu verhindern, muss das Schneidwerkzeug einen konstanten, aggressiven Vorschub beibehalten, um unterhalb der gehärteten Schicht zu bleiben. Lässt man ein Sägeblatt im Schnitt leerlaufen, wird das Werkzeug innerhalb von Sekunden zerstört. Die Kaltverfestigung ist ausschließlich ein Thema der mechanischen Zerspanung und gilt nicht für berührungslose Verfahren wie Laser oder Wasserstrahl.
Hitze und Verzerrung
Beim thermischen Schneiden müssen Sie die Wärmeeinflusszone (HAZ), die Verfärbung durch Hitze (Oxidationsfarben) und die Gesamtverformung des Werkstücks kontrollieren.
Bei dünnen Blechen, langen asymmetrischen Teilen oder Bereichen mit dichten Lochmustern besteht ein erhebliches Verformungsrisiko. Wenn sich lokal Wärme staut, dehnt sich der Edelstahl aus und verzieht sich. Verformte Teile lassen sich oft nicht korrekt in den Hinteranschlägen von CNC-Abkantpressen oder in Roboter-Schweißvorrichtungen einspannen, was den manuellen Rüstzeitaufwand erhöht und zu höheren Ausschussquoten in den nachfolgenden Prozessschritten führt. Wir steuern dies auf Programmebene, indem wir die Schneidreihenfolge anpassen – nicht benachbarte Elemente zuerst ausschneiden, damit sich die Wärme abführen kann – und die Blechabstützung auf dem Maschinenbett regeln.
Grate und Schnittabweichungen
Verschiedene Verfahren führen zu spezifischen Kantenfehlern. Wenn in Ihrer Zeichnung strenge Anforderungen an den Kantenzustand (z. B. ISO 13715 für Kanten mit undefinierter Form) oder eine bestimmte Oberflächenrauheit (Ra) festgelegt sind, müssen Sie den Fehlermanagementplan an das gewählte Verfahren anpassen:
- Mechanische Fräser: Treten beim Scheren und Sägen auf, wenn das Material an der Austrittsstelle reißt. Erfordert mechanisches Entgraten oder Kantenabrundung.
- Schlacke: Tritt beim Laser- und Plasmaschneiden auf, wenn geschmolzener Stahl an der Unterkante erstarrt. Harte Schlacke beim Laserschneiden deutet in der Regel auf einen falschen Stickstoffdruck, einen schlechten Zustand der Düse oder eine falsche Fokusposition hin.
- Cut Drift: Tritt beim Bandsägen auf, wenn die Sägeblattspannung zu gering oder die Vorschubgeschwindigkeit zu hoch ist, was bei dickem Stangenmaterial zu einem schrägen Schnitt führt.
Leitfaden zur Fehlerbehebung
| Fehlerart | Mögliche Ursachen | Richtung prüfen / Parameter anpassen | Anwendbares Verfahren |
| Starke Arbeitsverhärtung | Werkzeugabrieb, niedrige Vorschubgeschwindigkeit | Verstärken Sie den Vorschub; achten Sie auf eine konstante Spanbelastung und einen hohen Kühlmitteldurchfluss. | Sägen, Zerspanung |
| Verzerrung / Verformung | Lokaler Wärmeaufbau | Schnittfolge optimieren; Wärmeableitung gewährleisten; Stützen der Lamellen überprüfen. | Laser, Plasma |
| Hartboden-Schlacke | Falscher Gasdruck, langsame Geschwindigkeit | N2-Druck erhöhen, Düse reinigen, Fokusposition einstellen. | Laser, Plasma |
| Schrägschnitt (Drift) | Klingenauslenkung, zu hoher Vorschub | Die Spannung der Klinge prüfen, die Vorschubgeschwindigkeit verringern, die Steifigkeit der Klemmvorrichtung überprüfen. | Bandsäge |
| Starke Rillen an den Kanten | Zu hohe Schnittgeschwindigkeit | Fahrgeschwindigkeit verringern; Durchflussmenge des Schleifmittels überprüfen. | Wasserstrahl |
Anforderungen an Abmessungen, Kanten und Oberflächen definieren
Vage Anmerkungen in Zeichnungen wie „glatte Kanten“ oder „saubere Oberfläche“ zwingen Lieferanten dazu, Ihre Absichten zu erraten. Dies führt in der Regel zu einem von zwei Ergebnissen: Entweder überbearbeitet der Lieferant das Teil und treibt damit Ihr Angebot in die Höhe, oder er bearbeitet es nicht ausreichend, sodass Sie Teile erhalten, die bei der Montage versagen. Um genaue Preisangaben und brauchbare Bauteile zu erhalten, müssen Sie Ihre Qualitätserwartungen in umsetzbare Fertigungsanweisungen umsetzen.
Abmessungen und Ebenheit
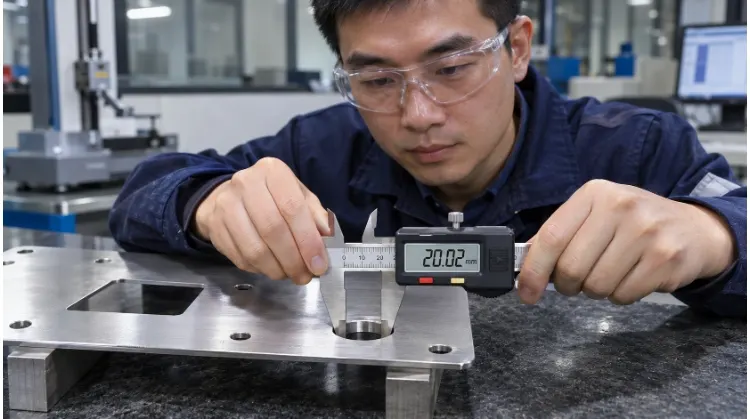
Gehen Sie nicht davon aus, dass alle Maße eines Profils allein durch die Schneidemaschine eingehalten werden. Sie müssen zwischen Außenprofilaormen, Lochgrößen, Lagegenauigkeit und Ebenheit unterscheiden.
Ermitteln Sie, welche Merkmale für Ihre Baugruppe entscheidend sind. Engere Toleranzen wirken sich nicht linear auf die Kosten aus – sie wirken sich exponentiell aus. Die Angabe einer Toleranz von ±0,1 mm bei einem lasergeschnittenen Profil ist Standard und verursacht keine zusätzlichen Kosten. Eine Verschärfung dieser Toleranz auf ±0,05 mm erfordert die Bearbeitung des Teils auf einer CNC-Fräse, wodurch sich die Zykluszeit und die Rüstkosten sofort verdreifachen. Geben Sie außerdem Ihre Anforderungen an die Ebenheit und den Bezugspunkt an. Durch das Schneiden werden innere Spannungen im Edelstahl abgebaut, die zu einer Verformung des Materials führen können. Wenn eine strenge Ebenheit erforderlich ist, geben Sie dies deutlich an, damit der Lieferant das Teil für eine nachträgliche Nivellierung weiterleiten kann.
Randbedingung
Unterschiedliche nachgelagerte Prozesse erfordern unterschiedliche Kantenzustände. Anstatt eine „glatte Kante“ zu fordern, sollten Sie genau angeben, was in der Fertigung zu tun ist.
Unterscheiden Sie zwischen Standard-Entgraten (Entfernen scharfer mechanischer Grate oder Schlacke), Anfasen (Schneiden eines bestimmten Winkels zur Schweißnahtvorbereitung) und Kantenverrundung. Wenn das Bauteil pulverbeschichtet oder lackiert werden soll, müssen Sie die Kantenverrundung ausdrücklich angeben. Aufgrund der Oberflächenspannung lösen sich flüssige Lacke und Pulverbeschichtungen von scharfen 90-Grad-Kanten und lassen diese ungeschützt zurück. Ein Teil, das direkt nach dem Auspacken perfekt aussieht, beginnt im Einsatz bereits nach wenigen Monaten an den Kanten zu rosten. Beziehen Sie sich auf spezifische Normen wie ISO 13715 oder geben Sie einen messbaren Kantenradius an.
Oberflächenschutz
Edelstahl wird häufig aufgrund seiner optischen Eigenschaften und seiner Korrosionsbeständigkeit gewählt. In Ihrer Dokumentation muss festgelegt sein, wie die Oberfläche vom Maschinenbett bis zur Endverpackung behandelt wird.
Wenn Sie gebürstetes Material (z. B. Oberfläche Nr. 4) verwenden, geben Sie die Maserungsrichtung in der Zeichnung ausdrücklich an, da dies die Effizienz der Schachtelung beeinflusst. Trennen Sie Ihre Anforderungen an die chemische Behandlung klar voneinander:
- Reinigung: Entfernen von Kühlmittel, Ölen und Schleifstaub.
- Beizen: Entfernung von durch thermisches Schneiden oder Schweißen entstandenen Oxidationsrückständen (Hitzeverfärbungen) mit Säure.
- Passivierung: Eine chemische Behandlung (in der Regel mit Salpetersäure oder Zitronensäure), durch die die schützende Chromoxidschicht an den Schnittkanten wiederhergestellt wird.
Schließlich sollten Sie Maßnahmen zur Vermeidung von Eisenverunreinigungen vorschreiben. Wenn ein Lieferant Ihren Edelstahl mit denselben Gabeln, Schleifscheiben oder Drahtbürsten bearbeitet, die auch für Kohlenstoffstahl verwendet werden, lagert sich freies Eisen in Ihren Bauteilen ab, wodurch diese schnell rosten.
Beispiel: Konkrete vs. vage Skizzenanmerkungen
| Vage Formulierung (zu vermeiden) | Hinweis zur ausführbaren Datei (Bitte verwenden) |
| „Alle Grate entfernen“ | „Entgraten Sie alle Kanten und runden Sie sie auf R0,2 mm ab.“ |
| „Oberfläche sauber halten“ | „Dekorative Oberfläche auf Seite A. Lasersichere Schutzfolie anbringen. Aus Armeslänge sind keine Kratzer sichtbar.“ |
| „An die vorhandene Oberfläche anpassen“ | „Die Faserrichtung muss parallel zur Längsachse verlaufen. Passivierung gemäß ASTM A380.“ |
Kosten senken durch besseres Bauteil-Design
Die Kosten hängen nicht allein vom Stundensatz der Maschine ab, sondern werden maßgeblich von der Geometrie des Bauteils bestimmt. „Design for Manufacturability“ (DFM) bedeutet, geringfügige Konstruktionsanpassungen vorzunehmen, die die Bearbeitungszeit drastisch verkürzen und manuelle Nachbearbeitungsschritte überflüssig machen, ohne dabei die Funktion des Bauteils zu beeinträchtigen.
Löcher und Schlitze
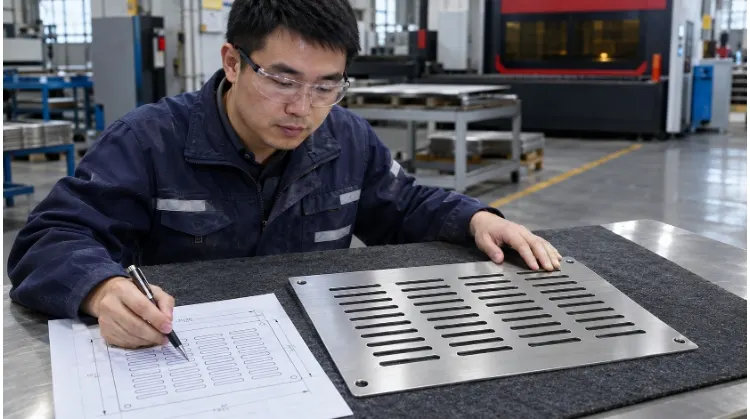
Der häufigste DFM-Fehler beim Schneiden von Edelstahl besteht darin, dass die Lochdurchmesser im Verhältnis zur Materialstärke zu klein sind.
Als allgemeine Regel für das Laserschneiden gilt: Der Mindestdurchmesser der Bohrung sollte mindestens der Materialdicke entsprechen (Verhältnis 1:1). Der Versuch, ein 3 mm großes Loch in eine 6 mm dicke Edelstahlplatte zu laserschneiden, führt zu lokaler Wärmeentwicklung, Ausblasen und einer konischen Lochform. Wenn das Loch funktional ist (z. B. als Durchgangsloch für eine Schraube), sollte es so konstruiert werden, dass es diesem Verhältnis von 1:1 entspricht, damit es direkt mit dem Laser geschnitten werden kann. Ist der kleine Durchmesser für die Konstruktion zwingend erforderlich, muss der Lieferant das Teil zum Bohren auf eine CNC-Fräse umrüsten, was Rüstzeit, Werkzeugverschleiß und erhebliche Kosten verursacht.
Vermeiden Sie bei Schlitzen scharfe Innenecken. Laser müssen ihre Geschwindigkeit verringern, um einen scharfen 90-Grad-Innenwinkel zu schneiden. Durch Hinzufügen eines kleinen Radius (z. B. R 1,0 mm) kann die Maschine eine konstante Vorschubgeschwindigkeit beibehalten.
Verschachtelung und Zulagen
Die Materialausbeute wirkt sich direkt auf den Stückpreis aus, insbesondere bei schweren Legierungen wie 316L. Die Verschachtelungssoftware ordnet die Teile so auf einer Platte an, dass die Ausbeute maximiert wird, doch Ihre Konstruktionsentscheidungen können dies einschränken.
Wenn Sie aus ästhetischen Gründen eine bestimmte Faserrichtung vorschreiben, kann die Software die Teile nicht frei drehen, was die Materialausnutzung verringert und Ihre Kosten erhöht. Berücksichtigen Sie außerdem, wie die Teile während des Schneidvorgangs an der Platte befestigt bleiben. Lieferanten verwenden „Mikroverbindungen“ (kleine, ungeschnittene Laschen), um zu verhindern, dass sich Teile nach oben neigen und gegen den Laserkopf stoßen. Das spätere Entfernen dieser Laschen erfordert manuelles Schleifen. Wenn Ihr Entwurf eine kleine, hervorstehende Lasche an einer unkritischen Kante zulässt, ersparen Sie dem Lieferanten den manuellen Aufwand, diese bündig zu schleifen.
Gesamtkosten für Teile
Achten Sie beim Vergleich von Angeboten auf die Gesamtkosten. Die Gesamtkosten für die Teile setzen sich zusammen aus Material, Programmierung, Rüstzeit, Schneidzeit, Verbrauchsmaterialien (Hochdruck-Stickstoff), Nachbearbeitung und Prüfung.
Bei der Prototypenfertigung oder bei kleinen Stückzahlen machen Rüstzeiten und Programmierung den größten Teil der Kosten aus. Durch die Vereinheitlichung der Materialstärken innerhalb Ihrer Baugruppe kann der Lieferant alle Ihre Teile auf einer Platte verschachteln, wodurch Rüstkosten eingespart werden. Bei der Serienfertigung werden die Maschinenlaufzeiten und die manuelle Nachbearbeitung (Entgraten, Gewindeschneiden) zu den wichtigsten Kostenfaktoren.
Fallstudie zur Kostensenkung bei TZR-DFM
Während einer Routineuntersuchung TZR DFM-Prüfung, haben wir einen wesentlichen Kostenfaktor im Design der Motorhalterung eines Kunden identifiziert:
- Material: 6 mm Edelstahl 304.
- Lautstärke: 500 Einheiten pro Monat.
- Ursprüngliches Design: Es sind vier Gewindebohrungen mit 4 mm Durchmesser enthalten. Da 4 mm weniger sind als die Dicke von 6 mm, konnten die Bohrungen nicht zuverlässig per Laserschneiden hergestellt werden. Die Bearbeitung erforderte das Laserschneiden des Außenprofils, das Überführen der Teile auf eine CNC-Fräse sowie das Anbohren, Bohren und Gewindeschneiden der Bohrungen.
- DFM-Anpassung: Wir haben empfohlen, die Baugruppe so anzupassen, dass Standard-M6-Befestigungselemente verwendet werden können. Die Lochdurchmesser wurden auf 6,5 mm vergrößert.
- Ergebnis: Die 6,5-mm-Bohrungen erfüllten das Dickenverhältnis von >1:1 und konnten im selben Arbeitsgang wie das Profil sauber per Laser ausgeschnitten werden. Der zweite CNC-Bohrvorgang entfiel vollständig. Die Gesamtkosten für die Teile wurden um 32% gesenkt. allein durch den Wegfall der Rüstzeit für das sekundäre Bearbeitungszentrum.
Überprüfung der Lieferantenfähigkeit und Endkontrolle
Ein niedriges Angebot ist bedeutungslos, wenn der Lieferant das falsche Verfahren anwendet oder Nachbearbeitungsschritte auslässt, um den Preis zu erreichen. Um sicherzustellen, dass die fertigen Teile Ihren Montageanforderungen entsprechen, müssen Sie die Ausschreibungsunterlagen, den Fertigungsablauf und die Prüfkriterien aufeinander abstimmen, bevor Sie den Auftrag erteilen.
Details zur Angebotsanfrage
Eine vollständige Angebotsanfrage (RFQ) verhindert Spekulationen. Ein häufiger Fehler ist es, nur ein 3D-CAD-Modell zu senden; eine STEP-Datei gibt der Maschine vor, was geschnitten werden soll, während die 2D-PDF-Zeichnung dem Maschinenbediener angibt, was gemessen werden muss.
Ihre Angebotsanfrage muss Folgendes enthalten:
- Genaue Materialspezifikationen: Güteklasse (z. B. 304 vs. 316L), Zustand und Ausgangsoberflächenbeschaffenheit (z. B. 2B, gebürstet Nr. 4 oder 8K-Spiegelglanz).
- Vollständige Dateien: 3D-CAD-Dateien für die Programmierung und 2D-PDFs für Toleranzen, Bezugspunkte und Gewindebohrungsangaben.
- Verarbeitungsanforderungen: Eindeutige Hinweise zum Kantenbrechen, zum Oberflächenschutz und zur chemischen Nachbehandlung.
- Logistik: Chargenmengen, voraussichtliche Lieferzeiten und spezifische Verpackungsanforderungen.
Prozessbestätigung
Bevor Sie ein Angebot annehmen, bitten Sie den Lieferanten, den geplanten Fertigungsablauf zu bestätigen. Sie müssen wissen, ob sein Verfahren in der Lage ist, Ihre kritischen Merkmale über die gesamte Charge hinweg konsistent zu produzieren – und nicht nur bei einem einzelnen Prototyp.
Prüfen Sie gemeinsam die schwer zu bearbeitenden Bereiche und die Bearbeitungszugaben. Wenn Ihre Zeichnung eine auf H7 aufgebohrte Bohrung vorsieht und der Lieferant beabsichtigt, ausschließlich einen Laserschneider einzusetzen, wird er Ihre Qualitätsprüfung nicht bestehen. Bei TZR führen wir neben unseren Angeboten eine DFM-Prüfung durch, um ausdrücklich anzugeben, welche Merkmale direkt geschnitten werden und welche eine nachträgliche CNC-Bearbeitung erfordern.
Klären Sie außerdem, welche Aufgaben intern erledigt und welche ausgelagert werden. Die Auslagerung der chemischen Passivierung oder Wärmebehandlung verlängert nicht nur die Vorlaufzeit, sondern führt auch zu einer „Black Box“ in der Qualitätskontrolle. Klären Sie stets, welche Maßnahmen intern ergriffen werden, um die Rechenschaftspflicht sicherzustellen.
Prüfung und Abnahme
Legen Sie fest, wie die Teile geprüft und abgenommen werden sollen. Häufig kommt es zu Streitigkeiten, wenn ein Kunde ein Teil bei Erhalt mit einer Koordinatenmessmaschine (CMM) vermisst, während der Lieferant in der Fertigung Handmessschieber verwendet hat.
- Prüfstatus: Stellen Sie klar, ob die Maßprüfung unmittelbar nach dem ersten Schnitt oder erst nach den abschließenden Oberflächenbehandlungen erfolgt (die den Lochdurchmesser oder die Materialdicke verändern können).
- Dokumentation: Für kritische industrielle Anwendungen sind Werkstoffprüfberichte (MTRs, z. B. Zertifikate gemäß EN 10204 3.1) erforderlich, um die chemische Zusammensetzung des Edelstahls nachzuweisen. Verlangen Sie Prüfberichte zur Erstmusterprüfung (FAI), bevor die Serienproduktion beginnt.
- Verpackung: Kosmetische Oberflächen aus Edelstahl werden durch die Vibrationen beim Seetransport leicht beschädigt, wenn Teile aneinander reiben. Geben Sie bitte an, ob die Teile mit Papier zwischengelegt, einzeln in Luftpolsterfolie eingewickelt oder in maßgefertigten Schaumstoffschalen verpackt werden müssen, um den internationalen Transport unbeschadet zu überstehen.
Lassen Sie nicht zu, dass eine vage Angebotsanfrage Ihre Kosten in die Höhe treibt oder Ihren Fertigungsablauf verzögert.
Hören Sie auf, zu raten, wie Ihr Lieferant Ihre Zeichnungen interpretieren wird. Senden Sie uns Ihre STEP-Dateien und 2D-PDFs Wenden Sie sich an das Ingenieurteam von TZR für eine umfassende, unverbindliche DFM-Prüfung. Wir ermitteln Möglichkeiten zur Kosteneinsparung, legen einen präzisen Prozessablauf fest und unterbreiten Ihnen ein transparentes Angebot, das auf die tatsächliche Produktion zugeschnitten ist.