
 German
 English
 Spanish
 Russian
 Italian
 French

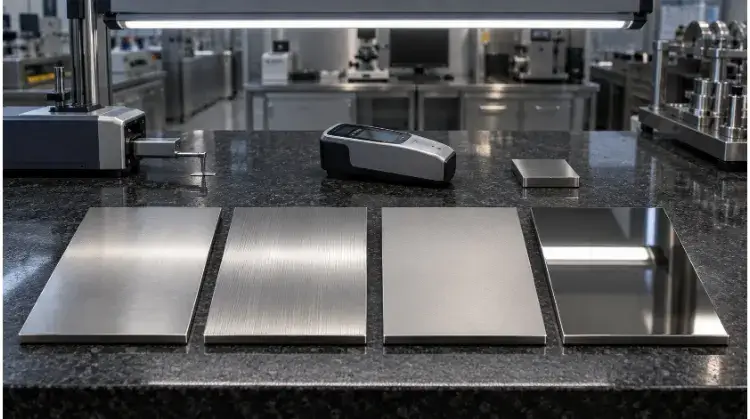
Eine Satin-Metalloberfläche ist eine glatte, matt glänzende Oberfläche, die durch kontrollierte Schleifbearbeitung entsteht. Ihre mikroskopisch feine Struktur streut das Licht, wodurch Blendungen reduziert und kleinere Fingerabdrücke sowie Kratzer kaschiert werden. Im Gegensatz zu einer hochglänzenden Spiegelpolitur bietet sie einen gleichmäßigen, dezenten Schimmer, der sich ideal für sichtbare Zierelemente eignet.
Tippen „Satin-Oberfläche“ Eine Angabe in einer technischen Zeichnung stellt keine überprüfbare Fertigungsspezifikation dar. Da diese Oberflächenbeschaffenheit mechanisch erzeugt wird, wird das endgültige Erscheinungsbild stark durch das Grundmaterial, die Schweißstellen, die Blechdicke und die Richtung der Schleifkörner beeinflusst. Ohne eine strenge Dokumentation besteht die Gefahr, dass Sie Teile erhalten, bei denen die Körnungsrichtung zwischen den Baugruppen nicht übereinstimmt, die Funktionskanten abgerundet sind und bei dünnen Blechen starke thermische Verformungen auftreten.
In diesem Leitfaden wird genau erläutert, was eine Satinierung in der Fertigung bedeutet. Wir behandeln die spezifischen DFM-Regeln (Design for Manufacturability), die Grenzwerte für die Oberflächenrauheit (Ra) sowie die genauen Zeichnungsangaben, die Sie festlegen müssen, um kostspielige Streitigkeiten mit Lieferanten und Ausschuss im Einsatz zu vermeiden.
Was bedeutet „Satin-Metall-Oberfläche“ eigentlich?
Um eine Oberflächenbeschaffenheit festzulegen, muss man genau verstehen, was dieser Begriff in der Fertigung bedeutet. Der Begriff „Satin“ bezeichnet eher eine breite ästhetische Kategorie als einen strengen technischen Standard oder ein einzelnes Bearbeitungsverfahren.
Oberflächenstruktur und Lichtreflexion
Eine satinierte Oberfläche beruht auf mikroskopisch kleinen Abriebspuren, die das Licht streuen. Da es hierfür kein einheitliches, standardisiertes Verfahren gibt, gibt es auch keinen allgemeingültigen Ra-Wert (mittlerer Rauheitswert), der eine satinierte Oberfläche definiert.
Eine typische industrielle Satinierung liegt jedoch in der Regel zwischen Ra 0,4 µm und 1,2 µm (16–48 µin). Die Festlegung eines engeren Ra-Werts als nötig innerhalb dieses Bereichs führt zu einem exponentiellen Anstieg der Oberflächenbearbeitungskosten, ohne das optische Erscheinungsbild wesentlich zu verändern. Darüber hinaus ändern sich der wahrgenommene Glanz und die optische Stärke der Körnung je nach Lichtverhältnissen. Bei der Bewertung der Oberflächenkonsistenz ist es gängige Praxis, physische Proben aus genau demselben Material unter identischen Lichtverhältnissen und aus demselben Betrachtungswinkel zu vergleichen.
Richtungsabhängige und richtungsunabhängige Maserung
Die gewählte Schleifmethode bestimmt, ob die endgültige Oberflächenstruktur ein sichtbares lineares Muster aufweist.
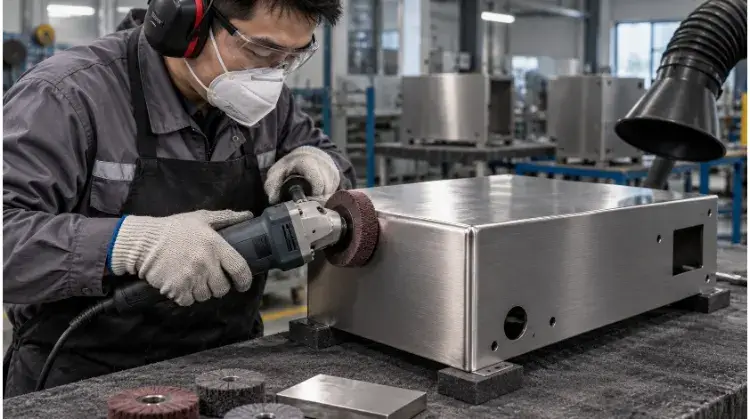
- Faserrichtung Dies wird in der Regel mit breiten Schleifbändern, Schleifvliesen (z. B. Scotch-Brite) oder linearen Bürstvorrichtungen erreicht. Dadurch entstehen deutliche, parallele Linien entlang des Bauteils. Dies ist bei großen, flachen Platten Standard, erfordert jedoch eine präzise Ausrichtung während der CAD-Schachtelung und Montage, damit die Schleifmaserung bei zusammenpassenden Bauteilen übereinstimmt.
- Nichtgerichtete Maserung entsteht durch Exzenterschleifen oder Feinstrahlverfahren. Dadurch entsteht eine gleichmäßige, mattierte Oberfläche ohne lineare Schleifspuren.
In der Produktion lassen sich ungerichtete Oberflächen bei komplexen Schweißbaugruppen in der Regel leichter aufeinander abstimmen. Sie sind zudem toleranter, wenn lokale Ausbesserungen erforderlich sind, da kein lineares Muster vorliegt, das ein Techniker bei einer punktuellen Reparatur durch Kreuzkratzer beschädigen könnte.
Satiniert im Vergleich zu anderen Metalloberflächen
Um festzustellen, ob eine satinierte Oberfläche die richtige Spezifikation für ein Bauteil ist, müssen Ingenieure diese mit anderen gängigen mechanischen Oberflächenbehandlungen vergleichen und dabei sowohl die Leistungsfähigkeit als auch das Fertigungsrisiko bewerten.
| Ausführung Typ | Lichtreflexion | Richtung des Korns | Kratzfestigkeit | Reparierbarkeit | Auswirkungen auf die Kosten / DFM-Risiko |
| Satin | Mittel (diffus) | Richtungsabhängig oder richtungsunabhängig | Gut | Mäßig | Mäßig: Lässt sich gut mit automatisierten Breitbandschleifanlagen kombinieren. |
| Gebürstet | Mittel (linear) | Ausschließlich gerichtet | Ausgezeichnet (in Faserrichtung) | Schwierig (erfordert das Vermischen) | Mäßig bis hoch: Erfordert präzises manuelles Ausgleichen an den Schweißnähten. |
| Matt | Sehr niedrig | Ungerichtet | Schlecht (Ölflecken sichtbar) | Einfach | Niedrig: Lässt sich leicht durch Trommeln oder starkes Strahlen erreichen. |
| Spiegel | Sehr hoch | Keine (glatt poliert) | Sehr schlecht | Sehr schwierig | Sehr hoch: Sehr arbeitsintensiv, und Ausschuss kommt häufig vor. |
| Perlengestrahlt | Niedrig (matt) | Ungerichtet | Schlecht | Muss erneut sandgestrahlt werden | Gering bis mäßig: Hohe Wiederholgenauigkeit, erfordert jedoch spezielle Strahlkabinen. |
Satin eignet sich gut für sichtbare Oberflächen, die häufig berührt werden – wie zum Beispiel Bedienfelder, Baubeschläge und Gehäuse – dort, wo Blendschutz und eine mäßige Kratzfestigkeit erforderlich sind. Es wird nicht für mechanische Gleitkomponenten mit hoher Reibung oder für Umgebungen empfohlen, in denen sich grobe Partikel in der abrasiven Mikrostruktur festsetzen können.
Wie beeinflussen Verfahren und Material die Oberflächenbeschaffenheit?
Das endgültige Erscheinungsbild des Metalls hängt von der Wechselwirkung zwischen dem Schleifmittel und den physikalischen Eigenschaften des Grundmaterials ab.
Schleifverfahren und Prozessablauf
Um eine gleichmäßige Oberflächenbeschaffenheit zu erzielen, muss die richtige Ausrüstung für die Geometrie des Bauteils ausgewählt werden. Zu den gängigen Verfahren in der Fertigung zählen das Breitbandschleifen für flache Bleche, das Schmalbandschleifen für Kanten, Vlies-Schleifscheiben zum Ausgleichen von Konturen, manuelle Schleifpads für Ausbesserungen sowie automatische Bürstmaschinen für die Großserienfertigung.
Der übliche Prozessablauf für ein gefertigtes Blechteil sieht in der Regel wie folgt aus:
Schneiden → Bildung → Schweißen → Schweißnahtausgleich → Satinieren → Reinigung oder Passivierung → Prüfung → Verpackung.
Je nach den Entscheidungen in der Lieferkette gibt es unterschiedliche Varianten. Der Einkauf von vorgebürsteten Blechen verkürzt die Bearbeitungszeit und senkt die Kosten, erfordert jedoch eine Schutzfolie beim Abkantpressen und schränkt die Möglichkeiten des Werks ein, nachfolgende Schweißnähte zu kaschieren, ohne dass ein sichtbarer „Halo“-Effekt entsteht, bei dem die lokal geschliffene Stelle auf die werkseitige Körnung trifft.
Edelstahl, Aluminium und Weichmetalle
Das Grundmetall hat direkten Einfluss darauf, wie sich der Schleifprozess verhält und welche Maßnahmen zur Qualitätskontrolle unbedingt erforderlich sind.
- Rostfreier Stahl: Es lässt sich sehr gut in einer bestimmten Richtung schleifen. Die ursprüngliche Walzoberfläche des Blechs (z. B. 2B) beeinflusst die Tiefe der endgültigen Struktur. Kreuzkontamination stellt ein Hauptrisiko in der Fertigung dar; es müssen spezielle Schleifmittel verwendet werden. Die Verwendung einer gemeinsam genutzten Schleifscheibe führt bei Teilen aus Edelstahl der Güteklassen 304 oder 316 zu schnellem Oberflächenrost (Rouge), sobald diese Feuchtigkeit ausgesetzt sind, was zu sofortigen Ausschussmengen im Einsatz führt. Beachten Sie außerdem, dass die Standard-Oberfläche „Nr. 4“ eine spezifische Spezifikation für richtungsgebundenen Edelstahl darstellt und nicht alle Satin-Varianten abdeckt.
- Aluminium: Aluminium ist weicher als Stahl und leitet Wärme anders ab. Das Bearbeiten dünner Bleche (z. B. 1,2 mm oder 1,5 mm dickes Blech) unter einem breiten Schleifband mit zu hohem Druck kann zu thermischem Verziehen führen und die Ebenheit des Bauteils beeinträchtigen. Wenn das Aluminiumteil zudem nach der Bearbeitung eloxiert werden soll, muss die satinierte Oberfläche außergewöhnlich gleichmäßig sein. Der Eloxierungsprozess verdeckt keine Kratzer, sondern verstärkt die darunterliegenden Unebenheiten durch den Schleifvorgang.
- Kupfer und Messing: Diese weichen Metalle weisen bei der mechanischen Bearbeitung leicht Spuren und Dellen auf. Ihre Oberflächenfarbe verändert sich auf natürliche Weise durch schnelle Oxidation. Eine satinierte Oberfläche bei Kupfer oder Messing erfordert in der Regel unmittelbar nach der Endbearbeitung eine zweite, transparente Schutzbeschichtung (z. B. einen Klarlack), um das Erscheinungsbild zu fixieren und ein Anlaufen während des Transports zu verhindern.
Materialabtrag und Maßrisiko
Beim mechanischen Satinieren wird naturgemäß Material abgetragen. Dieser Materialverlust muss bei der Festlegung der technischen Toleranzen berücksichtigt werden, insbesondere bei Präzisionsbauteilen.
Eine starke abrasive Bearbeitung kann die Blechdicke verändern und die Gesamtplanheit bei großen Spannweiten beeinträchtigen. Außerdem können dabei unbeabsichtigt scharfe Kanten abgerundet oder kleine Innenverrundungen verändert werden. Kritische Merkmale – wie Gewindebohrungen, Senkungen, präzise Passflächen und lasergravierte Markierungen – sind bei starken Endbearbeitungsdurchgängen der Gefahr einer Verformung ausgesetzt. Funktionsflächen und Profile mit engen Toleranzen sollten abgedeckt oder in der Zeichnung ausdrücklich von der abrasiven Bearbeitung ausgeschlossen werden, sofern die Materialabtragsraten nicht berechnet und genehmigt wurden.
Wie wirkt sich die Konstruktion eines Bauteils auf die Gleichmäßigkeit der Oberflächenbeschaffenheit aus?
Das Aufbringen einer Satinierung ist nicht nur eine Oberflächenbehandlung, sondern ein mechanischer Prozess, der streng durch die Geometrie des Bauteils vorgegeben ist. Durch eine auf die Fertigungsfähigkeit ausgerichtete Konstruktion (Design for Manufacturability, DFM) bereits in der Blechbearbeitungsphase lassen sich optische Mängel vermeiden, die bei der Endbearbeitung praktisch nicht mehr zu beheben sind.
Schweißnähte und Wärmeeinflusszonen
Das Erreichen einer einheitlichen Kornstruktur über die gesamte Schweißnaht hinweg stellt erhebliche metallurgische und geometrische Herausforderungen dar. Aus mehreren praktischen Gründen passt der Schweißbereich selten nahtlos zum Grundwerkstoff:
- Härteunterschiede: Schweißzusatzwerkstoffe härten oft auf eine andere Härte aus als das Grundblech. Wenn ein Schleifband über die Naht läuft, trägt es Material in unterschiedlichem Maße ab und verändert so die Tiefe der Schleifspur.
- Geometrische Verzerrung: Das perfekte bündige Abschleifen einer Schweißnaht verändert die lokale Ebenheit. Wenn der Techniker auch nur geringfügig zu viel abschleift, entsteht eine flache Hinterschneidung oder ein „Halo“, das das Licht anders reflektiert als die umgebende ebene Fläche.
- Wärmeeinflusszone (HAZ): Die starke Hitze beim Schweißen verändert die Mikrostruktur des umgebenden Metalls. Selbst nachdem die Oberfläche geglättet und gekörnt wurde, kann unter bestimmten Lichtverhältnissen noch ein kaum wahrnehmbarer Farbstreifen oder Schatten sichtbar bleiben.
- Unterbrechung der Getreideversorgung: Quer verlaufende Spuren, die durch aggressives Schleifen mit dem Winkelschleifer beim Glätten von Schweißnähten entstehen, lassen sich bekanntermaßen nur schwer vollständig mit feinen Satin-Schleifmitteln entfernen.
Ingenieure müssen eindeutig festlegen, ob eine Schweißnaht unbedingt bündig geschliffen werden muss. Die Anforderung sollte ein ausgewogenes Verhältnis zwischen struktureller Integrität, Blechdicke und der vorgesehenen optischen Qualität des Gehäuses darstellen.
Biegungen, Ecken und große Platten
Ein flacher Metallzuschnitt mit einer makellosen Satinierung sieht völlig anders aus, wenn er zu einem 3D-Bauteil geformt wird.
- Sichtveränderungen in Kurven: Durch das Biegen mit einer Abkantpresse verändert sich die Art und Weise, wie das Licht vom Metall reflektiert wird, dauerhaft. Selbst wenn die Kornstruktur vollkommen gleichmäßig ist, streut der geformte Radius das Licht anders, wodurch die Oberfläche an der Biegelinie etwas dunkler oder heller erscheint.
- Einschränkungen hinsichtlich des Werkzeugabstands: Kleine Innenecken schränken den Zugang für Schleifscheiben und Handpads ein. Es ist physikalisch unmöglich, in einer engen 90-Grad-Ecke genau dieselbe lineare Körnung zu erzielen wie auf einer weit offenen Außenfläche.
- Kantenabrundung: Scharfe Außenkanten neigen stark dazu, unter dem Druck von Schleifbändern abgerundet zu werden.
- Tiefe Hohlräume: Enge Schlitze und tiefe Vertiefungen erschweren den Zugang für herkömmliche Poliermittel, was häufig zu ungleichmäßigen Oberflächen führt.
- Verstärkung bei großen Panels: Breite, ebene Oberflächen (wie beispielsweise die Tür eines Server-Racks) wirken wie Spiegel für Mängel. Sie verstärken kleinste Abweichungen im Glanzgrad, bei der Abriebspur und beim Banddruck. Auf einer großen Platte fällt eine punktuelle Nachbearbeitung zur Beseitigung eines einzigen 2 cm langen Kratzers sofort ins Auge; die Werkstatt kann den Kratzer nicht einfach wegpolieren. Die gesamte Oberfläche muss in der Regel komplett neu geschliffen werden, um die Einheitlichkeit zu gewährleisten, was die Arbeitskosten für dieses Bauteil im Wesentlichen verdoppelt.
Faserrichtung über Baugruppen hinweg
Bei Produkten, die aus mehreren Blech- oder CNC-Bauteilen bestehen, muss die Faserrichtung über die gesamte Baugruppe hinweg gezielt aufeinander abgestimmt werden, um ein fleckiges Erscheinungsbild zu vermeiden. Zu den gängigen Steuerungsstrategien gehören:
- Einheitliche Ausrichtung: Alle Teile sind so strukturiert, dass sie nach der vollständigen Montage des Produkts einheitlich ausgerichtet sind (z. B. verläuft die Struktur an einem Maschinengehäuse durchgehend vertikal).
- Ausrichtung an der Längskante: Die Maserung jedes einzelnen Teils verläuft parallel zu seiner längsten Abmessung.
- Hauptbetrachtungswinkel: Die Maserung richtet sich danach, wie der Endverbraucher mit dem Produkt umgeht.
Ohne genaue Angaben in der 2D-Zeichnung entsteht ein erheblicher Konflikt zwischen Ästhetik und Materialeffizienz. Um die Materialausbeute (Schachteleffizienz) zu maximieren, drehen CAD-Programmierer die Abwicklungen routinemäßig auf den Blechzuschnitten. Wenn die Faserrichtung vom Konstrukteur nicht festgelegt wird, werden die Teile mit einem Versatz von 90 Grad lasergeschnitten. Nach dem Zusammenbau reflektieren die gegensätzlichen Faserrichtungen das Licht in entgegengesetzte Richtungen, was das angestrebte optische Erscheinungsbild zunichte macht.
Wie gibt man eine satinierte Oberfläche in Zeichnungen an?
Mehrdeutige Zeichnungsangaben führen zu mehr Fertigungsverzögerungen und Streitigkeiten mit Zulieferern als tatsächliche Bearbeitungsfehler. Eine Angabe, die lediglich besagt, „Satin-Oberfläche“ ist keine überprüfbare technische Spezifikation.
Sichtbare Oberflächen und Endbearbeitungsbereiche
In technischen Zeichnungen müssen die Anforderungen an die Oberflächenbeschaffenheit anhand eines mehrstufigen Zonensystems ausdrücklich abgegrenzt werden:
- Material und Zustand: Geben Sie die genaue Legierung und die ursprüngliche Oberflächenbeschaffenheit an (z. B. Edelstahl 304, 2B-Oberfläche).
- A-Seite (vorderer Sichtbereich): Oberflächen, bei denen visuelle Mängel nicht toleriert werden und eine strenge Gleichmäßigkeit der Maserung erforderlich ist.
- B-Seite (sekundär sichtbar): Bereiche, in denen geringfügige Bearbeitungsspuren oder leichte Abweichungen in der Maserung zulässig sind.
- Versteckte Flächen: Innenflächen, die keine optische Endbearbeitung erfordern.
- Schleiffreie Zonen: Funktionale Passflächen, Ausschnitte mit engen Toleranzen oder Befestigungspunkte, an denen das Abtragen von Material durch Schleifen strengstens untersagt ist.
- Anforderungen an Kanten und Schweißnähte: Geben Sie eindeutig an, ob die Schweißnähte im Schweißzustand belassen, bündig geschliffen oder angeglichen werden sollen.
Verlassen Sie sich bei komplexen Bauteilen nicht auf Textvermerke wie „Faserlauf in Längsrichtung“. Verwenden Sie in der CAD-Zeichnung eindeutige Vektorpfeile, um den genauen linearen Verlauf der Fasern für jede Fläche festzulegen.
Körnung, Rauheit und Glanz
Ingenieure verwechseln häufig die Kennzahlen, mit denen Oberflächeneigenschaften gemessen werden.
- Durchhaltevermögen: Gibt die Korngröße des Schleifmittels (z. B. Körnung 120, Körnung 320) oder das Bearbeitungswerkzeug an.
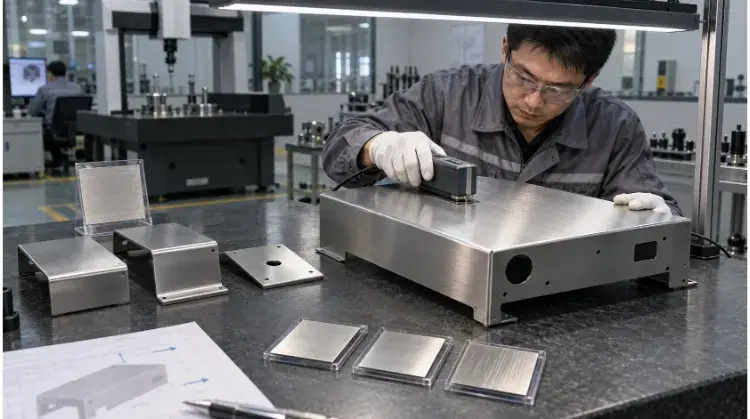
- Ra/Rz: Misst die mikroskopisch kleinen Erhebungen und Vertiefungen (Rauheit) der Oberfläche mit einem Profilometer.
- Glanzgrade (GU): Misst die Lichtmenge, die unter einem bestimmten Winkel (in der Regel 60°) reflektiert wird.
- Faserrichtung: Legt die visuelle lineare Ausrichtung fest.
- Referenzprobe: Die physikalische Grundlage für die abschließende optische Abnahme.
Beim Verfassen technischer Dokumentationen muss folgende Regel beachtet werden:
Körnung, Rauheit und Glanz beschreiben unterschiedliche Oberflächeneigenschaften. Keine dieser Eigenschaften allein bestimmt das Erscheinungsbild einer gerichteten Satinierung vollständig.
Die Angabe eines „Platzes 4“ oder eines bestimmten Ra-Werts liefert dem Werk zwar eine hilfreiche Grundlage für die Bearbeitung, kann jedoch nicht als einziger allgemeingültiger Maßstab für die Abnahme der Satinierung dienen, da zwei Oberflächen mit identischen Ra-Werten unter der Werksbeleuchtung völlig unterschiedlich aussehen können.
Referenzproben und Akzeptanzgrenzen
Da technische Unterlagen die Lichtstreuung und die optische Textur nicht vollständig quantifizieren können, sind bei Teilen mit hohen ästhetischen Ansprüchen physische Muster zwingend erforderlich.
- Goldenes Beispiel: Das perfekte Muster, das die vom Kunden genehmigte ideale Oberflächenbeschaffenheit darstellt.
- Grenzwerte: Konkrete Muster, die die oberen und unteren Grenzen der Akzeptanz veranschaulichen (z. B. maximal zulässige Kratzertiefe, feinste zulässige Maserung).
- Erstmusterprüfung (FAI): Die erste Produktionscharge, die unter Verwendung genau derselben Produktionsmaterialien, Werkzeuge und Schleifmittel hergestellt wird, um zu überprüfen, ob der Prozess mit dem Referenzmuster übereinstimmt.
Der QA-Realitätscheck: Physische Metallproben verlieren im Laufe der Zeit aufgrund natürlicher Oxidation, Werksstaub und Handhabung an Qualität. Ein häufiger Fehler in der Qualitätssicherung besteht darin, sich bei einer neuen Charge auf eine zwei Jahre alte Probe zu verlassen. Referenzproben sollten in VCI-Beuteln (Volatile Corrosion Inhibitor) aufbewahrt und alle 12 bis 18 Monate ordnungsgemäß erneuert werden.
Um Streitigkeiten zu vermeiden, müssen die physischen Proben dauerhaft mit der Materialcharge, der Kornrichtung, dem verwendeten Schleifmittel, dem gemessenen Ra-Wert bzw. Glanzgrad, der Proben-ID und dem Datum der unterzeichneten Freigabe gekennzeichnet werden.
So beugen Sie Fehlern bei der Satinierung vor
Eine optisch makellose Satinierung kann durch uneinheitliche Arbeitsabläufe in der Fertigung oder unsachgemäße Handhabung nach Abschluss der Bearbeitung leicht zunichte gemacht werden. Um Fehler zu vermeiden, ist eine strenge Prozesskontrolle erforderlich – vom Schleifband bis zur endgültigen Versandkiste.
Ungleichmäßige Maserung und punktuelle Ausbesserungen
Oberflächenfehler sind in der Regel auf Unregelmäßigkeiten bei der manuellen Bearbeitung oder auf Kreuzkontaminationen während der Endbearbeitung zurückzuführen.
| Defekt | Gemeinsame Sache | Steuerungsverfahren |
| Ungleichmäßige Körnungstiefe | Schwankungen beim Anpressdruck oder beim Vorschub. | Standardisierung automatisierter Maschinenparameter; Reduzierung der manuellen Arbeitsbelastung. |
| Querverlaufende Kratzer | Falsche Richtung beim letzten Schleifdurchgang. | Den einseitigen Bearbeitungsweg für alle Arbeitsgänge sperren. |
| Haltezeichen | Schleifwerkzeug, das an einer Stelle verweilt. | Achten Sie beim manuellen Vermischen auf eine kontinuierliche, fließende Bewegung. |
| Schweißnahtschatten / Halo | Unterschiedliche Härte oder ungleichmäßige lokale Ebenheit. | Optimieren Sie die WIG-Parameter; vermeiden Sie ein zu starkes Abschleifen der Schweißnahtwurzel. |
| Positive Aspekte | Der Bereich für Nachbearbeitungen ist zu klein. | Die Übergangszone vergrößern oder die gesamte Oberfläche neu strukturieren. |
| Abgerundete Kanten | Übermäßiger Materialabtrag an den Ecken. | Bei scharfen Kanten sind der Schleifdruck und die Anzahl der Durchgänge zu begrenzen. |
| Eisenverunreinigung | Gemeinsame Schleifmittel mit Teilen aus Kohlenstoffstahl. | Trennen Sie Werkzeuge und Strahlmittel aus Edelstahl strikt voneinander. |
Erstmuster- und Serienprüfung
Die Sichtprüfung darf nicht auf einen flüchtigen Blick auf der Laderampe beschränkt bleiben. Ein strenges Prüfprotokoll verhindert massive Chargenrückweisungen.
Empfohlene Reihenfolge der Inspektionen:
- Fertigen Sie die Einheit für die Erstmusterprüfung (FAI) unter Verwendung von Materialien in Serienqualität und endgültigen Schleifmitteln.
- Überprüfen Sie die Faserrichtung anhand der 2D-Konstruktionszeichnung.
- Messen Sie die vorgeschriebenen Ra-Werte (Rauheit) oder Glanzwerte, um sicherzustellen, dass der Prozess innerhalb der berechneten Basiswerte liegt.
- Vergleichen Sie das FAI-Gerät unter standardisierten Bedingungen direkt mit dem zertifizierten Golden Sample.
- Sichern Sie die Schleifparameter und genehmigen Sie die FAI, bevor Sie die gesamte Charge für die Produktion freigeben.
- Führen Sie während des gesamten Chargenlaufs regelmäßig Stichproben durch, um abrasiven Verschleiß festzustellen (der dazu führt, dass die Körnung langsam flacher und glänzender wird).
Festlegung der Prüfumgebung: Um subjektive Auseinandersetzungen zu vermeiden, müssen die Prüfkriterien dokumentiert werden. Eine Standardvereinbarung zur werksinternen Qualitätssicherung sieht Folgendes vor: „Die Oberflächen sind unter D65-Tageslichtlampen zu prüfen, wobei sie aus einer Entfernung von 18–24 Zoll (45–60 cm) in einem Betrachtungswinkel von 45 Grad für maximal 5 Sekunden pro Seite betrachtet werden.“ Ist ein Fehler unter diesen Bedingungen nicht erkennbar, gilt er als bestanden.
Reinigung, Handhabung und Verpackung
Es werden mehr satinierte Teile aufgrund unsachgemäßer Nachbearbeitung aussortiert als aufgrund tatsächlicher Bearbeitungsfehler. In den mikroskopisch kleinen Rillen einer satinierten Oberfläche sammeln sich leicht Öle und Schmutzpartikel an. Die bearbeiteten Oberflächen können durch folgende Faktoren zerstört werden:
- Kontakt mit bloßen Händen: Säurehaltige Öle aus Fingerabdrücken können weiche Metalle angreifen und dunkle Flecken hinterlassen.
- Reibung zwischen Bauteilen: Das Stapeln von fertigen Platten ohne Zwischenlagen aus Papier führt sofort zu Abrieb.
- Ungeeignete Lösungsmittel: Aggressive chemische Reinigungsmittel können schützende Oxidschichten abtragen oder trübe Rückstände hinterlassen.
- Schläge mit dem Montagewerkzeug: Wenn Schraubendreher oder Schraubenschlüssel bei der Endmontage abrutschen, entstehen tiefe Kerben.
- Kleberückstände: Laserschutzfolien, die zu lange auf dem Metall verbleiben oder durch Hitze eingebrannt werden, hinterlassen hartnäckige Klebespuren.
- Vibrationen während der Fahrt: Teile, die während des Transports gegen Karton oder Umreifungsbänder stoßen, polieren die Kontaktstellen und hinterlassen dabei glänzende Abriebspuren.
Die Kosten schlechter Verpackungen: Das Weglassen eines $0,50-Zoll-Zwischenpapiers kann dazu führen, dass eine fertige $500-Platte während eines 10-stündigen Transports sofort unbrauchbar wird. Gehen Sie bei der maßgeschneiderten Verpackung von A-Seite-Kosmetikteilen niemals Kompromisse ein. Teile mit A-Side-Anforderungen erfordern eine Handhabung nach Reinraumstandard (Nitrilhandschuhe) und sollten einzeln verpackt und durch abriebfesten Schaumstoff voneinander getrennt werden.
Wie sich die Satin-Oberfläche auf Kosten und Beschaffung auswirkt
Beschaffungsmanager unterschätzen häufig die Kosten für die Endbearbeitung. Die Oberflächenbehandlung ist äußerst arbeitsintensiv, und die Kosten steigen exponentiell mit der geometrischen Komplexität und den Qualitätsanforderungen.
Automatisierte vs. manuelle Endbearbeitung
Der mit Abstand größte Kostenfaktor ist das Verhältnis zwischen automatisierter Maschinenzeit und manueller Arbeit.
- Automatisierte Endbearbeitung: Flachteile, einfache Gehäuse und Strangpressprofile können durch Breitbandschleifmaschinen oder automatisierte Bürstanlagen geführt werden. Dieser Prozess ist schnell, in hohem Maße wiederholbar und kostengünstig.
- Manuelle Endbearbeitung: Komplexe geschweißte Rahmen, tiefe Fahrgestelle und unregelmäßige Formen passen nicht in eine Flachbandschleifmaschine. Hierfür müssen Techniker pneumatische Trommelschleifmaschinen, Handpoliermaschinen und Schleifpads aus Vliesstoff verwenden.
Je mehr manuelle Eingriffe erforderlich sind, desto höher ist das Risiko von Schwankungen zwischen den Chargen und Nacharbeiten. Ein Werk kann nicht einfach durch „Schleifen mit dem Winkelschleifer“ eine hochwertige Satin-Oberfläche erzielen. Das manuelle Ausarbeiten erfordert hochqualifizierte Arbeitskräfte, was den Stückpreis drastisch erhöht.
Geometrische und qualitative Anforderungen
Gehen Sie nicht davon aus, dass die Kosten ausschließlich von der Größe des Teils abhängen. Die Satinierung eines kleinen, komplex geschweißten 150-mm-Winkelprofils ist oft deutlich teurer als die eines 1000-mm-Flachblechs.
Zu den primären Kostenmultiplikatoren zählen:
- Gesamtzahl der sichtbaren Seiten (A-Seiten).
- Anzahl und Länge der Schweißnähte, die bündig ausgearbeitet werden müssen.
- Innenecken und tiefe Vertiefungen, die den Zugang mit dem Werkzeug erschweren.
- Strenge Anforderungen an die Ra-Messung oder die Sichtprüfung gemäß 100%.
- Maßgeschneiderte Verpackungen und individuelle Kartonverpackungen.
- Geringes Auftragsvolumen (die Umrüstung ist zeitaufwendig).
Checkliste zur Lieferantenbeurteilung und zur Angebotsanfrage
Nicht alle Blechbearbeitungs- oder CNC-Betriebe sind in der Lage, gleichbleibend hochwertige Oberflächen zu liefern. Überprüfen Sie bei der Begutachtung eines Lieferanten die folgenden Fähigkeiten:
- Verfügen sie über Breitbandanlagen, die für Ihre größten Flachbildschirme ausgelegt sind?
- Gibt es dort einen eigens dafür vorgesehenen, räumlich abgetrennten Bereich für die Edelstahlverarbeitung, um eine Verunreinigung durch Eisen zu verhindern?
- Verfügen sie über kalibrierte Profilometer zur Messung von Ra?
- Verfügen sie über ein formelles System zur Lagerung und Verwaltung von Golden Samples (z. B. VCI-Beutel)?
- Schreiben ihre Standardarbeitsanweisungen die Verwendung von Schutzfolie und Zwischenlagepapier beim internen Transport innerhalb der Werkstatt vor?
🚩 Warnsignal: Wenn ein Lieferant Ihnen versichert, er könne „alle Schweißnähte problemlos mit einem handelsüblichen Winkelschleifer glätten“, ohne dabei auf Kornverformungen oder Halo-Effekte einzugehen, sollten Sie sich nach einem neuen Fertigungspartner umsehen.
Schlussfolgerung
Eine Satin-Metall-Oberfläche ist kein festgelegter, allgemeingültiger Standard, den man aus einem Dropdown-Menü auswählen kann. Es handelt sich um ein hochtechnisches ästhetisches Ergebnis, das von der Materialauswahl, den Ausgangszuständen der Oberfläche, den Schleifverfahren, der Kornorientierung und der Geometrie des Bauteils bestimmt wird.
Bei Bauteilen, die besonders ins Auge fallen, müssen Ingenieure die Oberflächenbereiche und die Maserungsrichtung in der Zeichnung eindeutig festlegen. Beschaffungsmanager müssen anschließend den Kreis schließen, indem sie physische Grenzproben festlegen und Erstmusterprüfungen durchführen.
Sind Sie sich nicht sicher, ob Ihre aktuellen Zeichnungsangaben zu überteuerten Angeboten führen? Senden Sie Ihre 2D- und 3D-Dateien an das Konstruktionsteam von TZR. Wir erstellen Ihnen innerhalb von 24 Stunden eine kostenlose, ehrliche DFM-Prüfung und ein genaues Fertigungsangebot.