
 German
 English
 Spanish
 Russian
 Italian
 French

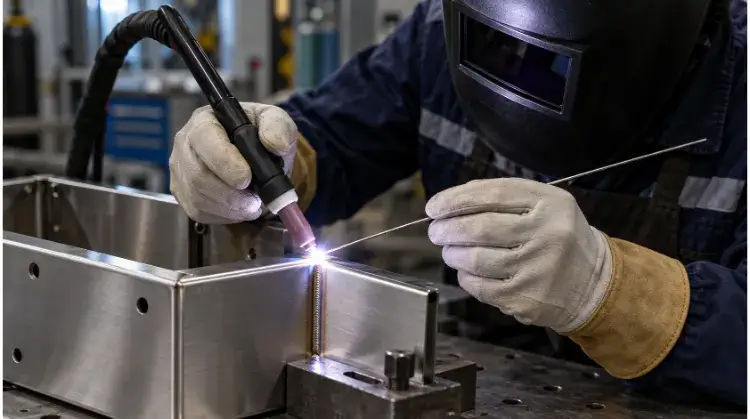
Zu den häufigen Fehlern beim WIG-Schweißen zählen unzureichende Oberflächenreinigung, falsches Schleifen der Wolframelektrode, ein zu hoher Schutzgasdurchfluss und eine mangelhafte Wärmekontrolle. Diese Fehler führen zu Porosität, Lichtbogenwandern und starker Verformung des Werkstücks. Um sie zu beheben, sind eine sorgfältige Nahtvorbereitung, eine Optimierung der Gasabdeckung sowie ein ausgewogenes Verhältnis zwischen Stromstärke und Schweißgeschwindigkeit erforderlich.
Das WIG-Schweißen ist unglaublich gnadenlos. Ein einziger Fehltritt bei der Vorbereitung oder der Lichtbogensteuerung führt nicht nur dazu, dass eine Schweißnaht unschön aussieht – er ruiniert auch teure Bauteile, führt zu Fehlern bei der zerstörungsfreien Prüfung (NDT) und treibt versteckte Nacharbeitskosten in die Höhe, die die Gewinnmargen zunichte machen.
Um Fehler beim WIG-Schweißen zu beheben, muss man über die oberflächlichen Anzeichen hinausblicken. In den folgenden Abschnitten gehen wir auf die Ursachen der kritischsten Fehler beim manuellen Schweißen ein – wie beispielsweise Kaltüberlappung und thermische Verformung – und zeigen genau auf, welche Prozessanpassungen erforderlich sind, um diese zu beheben.
| Feld Symptom | Erste Überprüfung | Referenzabschnitt |
| Porosität oder Verunreinigungen in der Schweißnaht | Unedles Metall, Schweißdraht, Schutzgas | Vorbereitung vor dem Schweißen und Gasabdeckung |
| Lichtbogenwanderung oder instabile Zündvorgänge | Wolfram, Geräteeinstellungen, Anschlüsse | Lichtbogenstabilität |
| Durchbrennen bei dünnen Blechen oder Verformung von Bauteilen | Fugenabstand, Wärmeentwicklung, Schweißreihenfolge | Wärmeregelung und Verzerrung |
| Übermäßige Wulstbildung oder mangelhafte Verschmelzung | Schmelzbadkontrolle, Lichtbogenpositionierung, Schweißzusatzzufuhr | Fusion & Umsetzung |
| Am Ende der Schweißnaht verbliebene Vertiefungen | Kraterauffüllung und Hangabtragung | Fusion & Umsetzung |
| Endmaße oder Spezifikationen für Funktionsfehler | Prüfkriterien, tatsächlicher Zustand des Teils | Qualitätsprüfungen |
Hinweis: Diese Tabelle dient als Ausgangspunkt für die Fehlerbehebung. Visuelle Anzeichen allein reichen möglicherweise nicht aus, um die eigentliche Ursache zu bestätigen.
Schweißen, bevor das Metall und die Fuge bereit sind
Wenn man die Einrichtungsphase überstürzt, sind teure Teile im Handumdrehen ruiniert. Eine sorgfältige Vorbereitung beugt versteckten Mängeln vor und sorgt dafür, dass Ihr Produktionszyklus reibungslos läuft.
Oberflächenreinigung
WIG-Schweißen kann Oberflächenverunreinigungen nicht verbrennen. Wenn Öl, Feuchtigkeit, Walzzunder oder Zinkbeschichtungen auf dem Grundmetall verbleiben, führt dies zwangsläufig dazu, dass Porosität sowie schwache Verbindungsstellen, die oft erst bei der abschließenden Röntgen- oder Dichtheitsprüfung entdeckt werden und zu kostspieligen Ausschussmengen im Spätstadium führen. Die Reinigung muss materialspezifisch erfolgen. Bei Aluminium ist eine spezielle Edelstahl-Drahtbürste erforderlich, um die dicke Oxidschicht aufzubrechen; anschließend muss die Oberfläche mit einem Lösungsmittel wie Aceton abgewischt werden. Bei Kohlenstoffstahl ist in der Regel ein Schleifen oder Abschleifen erforderlich, um Walzzunder vor dem Schweißen zu entfernen.
Der Schweißdraht ist eine weitere häufige Verunreinigungsquelle. Wischen Sie blanke Schweißdrähte vor dem Gebrauch stets ab und bewahren Sie sie in verschlossenen Röhrchen auf; ein staubiger oder oxidierter Schweißdraht führt direkt zu Verunreinigungen im Schmelzbad.
Anpassung der Fugen
Uneinheitliche Passungen zwingen den Schweißer dazu, schwankende Spalte manuell auszugleichen, was die Taktzeiten verlängert und wiederholbare Ergebnisse innerhalb einer Charge unmöglich macht. Große Spalte bei Stumpfverbindungen aus dünnem Blech führen schnell zu Durchbrennen, während ungleiche Kanten (Hi-Lo) in Eckverbindungen bei Gehäusen es erschweren, eine gleichbleibende Lichtbogenlänge aufrechtzuerhalten. Wenn zudem die Konstruktion der Verbindung nicht genügend Freiraum für die TIG-Brennerkappe lässt, kann der Bediener weder den richtigen Brennerwinkel noch die richtige Gasabdeckung gewährleisten. Die Teile müssen vor Beginn der Serienschweißarbeiten mit gleichmäßigen Spaltmaßtoleranzen sicher angeheftet werden.
Auswahl des Füllstoffs
Die Wahl des falschen Schweißzusatzwerkstoffs verändert die mechanischen Eigenschaften und die Rissbeständigkeit des Fertigteils. In der Produktion geht die Auswahl des Schweißzusatzwerkstoffs über die bloße Übereinstimmung mit der Bezeichnung des Grundmetalls hinaus – sie muss auf die jeweilige Legierungssorte abgestimmt sein und Anforderungen an die Nachbearbeitung nach dem Schweißen. Beispielsweise die Wahl von 4043 anstelle von 5356 als Füllstoff für einen Aluminium-Gehäuse führt zu einer deutlichen Farbabweichung, wenn das Teil später anodisiert.
Der Drahtdurchmesser muss zudem auf das Fugenvolumen abgestimmt sein. Ein zu dicker Draht kühlt das Schmelzbad ab und führt zu einer schlechten Verschmelzung, während ein zu dünner Draht vorzeitig schmilzt, die Fuge nicht ausfüllt und den gesamten Schweißzyklus verlangsamt.
Warum bedeutet mehr Gas nicht gleich eine bessere Abschirmung?
Eine Erhöhung des Argondrucks ist selten die richtige Lösung bei Oxidation an Schweißnähten. Eine wirksame Gasabdeckung hängt eher von einem stabilen, kontrollierten Durchfluss als von der reinen Gasmenge ab.
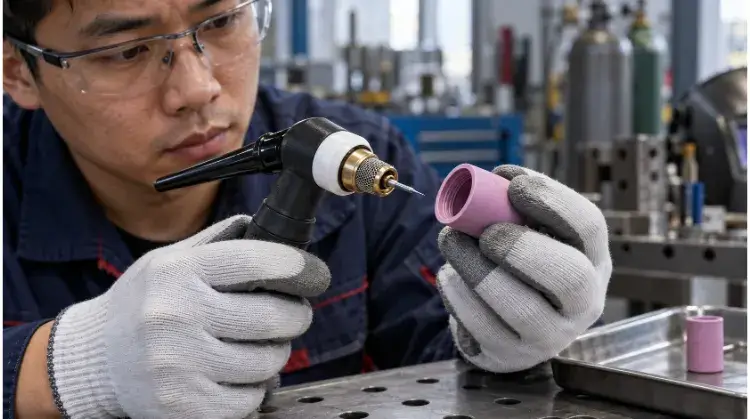
Gasdurchfluss und Leckagen
Ein weit verbreiteter Irrtum ist, dass eine Erhöhung des Argon-Durchflusses Oxidationsprobleme behebt. In Wirklichkeit führt ein zu hoher Gasdurchfluss dazu, dass Turbulenz, wodurch atmosphärischer Sauerstoff und Stickstoff physikalisch in das Schweißbad gezogen werden. Eine Standarddurchflussrate für einen #8-Becher ist typischerweise 15 bis 20 CFH (Kubikfuß pro Stunde) in einer zugfreien Umgebung; dies muss jedoch je nach Bechergröße und Fugengeometrie angepasst werden.
Bevor Sie den Durchflussmesser aufdrehen, überprüfen Sie das gesamte Zufuhrsystem. Eine lockere Verbindung, ein beschädigter O-Ring oder ein rissiger Schlauch lassen Luft in die Gasleitung eindringen. Dies führt nicht nur zu einer Verunreinigung der Schweißnaht, sondern treibt im Laufe eines Produktionsdurchlaufs auch unbemerkt die Argonkosten in die Höhe.
Umfang und Entwürfe
Der auf dem Durchflussmesser angezeigte Wert garantiert nicht die tatsächliche Gasabdeckung an der Verbindungsstelle. Ein zu steiler Brennerwinkel oder übermäßige Wolfram-Überstand drückt das Schutzgas vom Schmelzbad weg. Die Umstellung auf ein Gaslinse trägt zur Entstehung einer laminaren Strömung bei, wodurch ein etwas längerer Wolframauslauf für bessere Sichtbarkeit ermöglicht wird, ohne dass die Gasabdeckung beeinträchtigt wird.
Auch Umweltfaktoren beeinträchtigen den Gasschutz. Werkstattventilatoren, offene Hallentore oder starke Abluftöffnungen blasen das Schutzgas leicht weg. Verwenden Sie in zugigen Werkstattbedingungen physische Windschutzvorrichtungen rund um den Arbeitsplatz, anstatt einfach nur den Gasdurchfluss zu erhöhen.
Rückspülung und Nachspülung
Sowohl auf der Vorder- als auch auf der Rückseite der Schweißnaht ist eine Abschirmung erforderlich, bis das Metall unter seine kritische Oxidationstemperatur abgekühlt ist. Nachströmung schützt das Wolfram und die Schweißkrater nach dem Erlöschen des Lichtbogens. Der Bediener muss den Brenner bewegungslos über dem Ende der Schweißnaht halten, bis der Nachström-Timer abgelaufen ist, um Kraterfehler zu vermeiden.
Rückspülung schützt die Rückseite der Verbindung. Bei Edelstahl führt der Kontakt mit Sauerstoff auf der Rückseite dazu, dass „Sugaring“—starke, körnige Oxidation, die die Korrosionsbeständigkeit und die mechanische Festigkeit beeinträchtigt. Das Rückspülen der Wurzelzone mit Argon ist bei Sanitärrohren oder volldurchgeschweißten Edelstahlnähten unabdingbar.
(Anmerkung: Die durch Hitze verursachte Verfärbung an der Schweißnahtoberfläche hängt mit der Wärmezufuhr und der Vorschubgeschwindigkeit zusammen, worauf in späteren Abschnitten noch eingegangen wird.)
Warum wandert Ihr WIG-Lichtbogen oder wird instabil?
Ein unregelmäßiger Lichtbogen macht präzises Schweißen unmöglich und verlängert die Zykluszeiten. Durch die Stabilisierung Ihrer Anlage wird sichergestellt, dass die Wärme genau dort ankommt, wo sie für die Schweißverbindung benötigt wird.
Auswahl und Schleifen von Wolfram
Nicht aufeinander abgestimmte Wolframparameter führen direkt zu einem Lichtbogenwandern. Beim Gleichstromschweißen von Stahl oder Edelstahl eignen sich standardmäßige 2%-Wolframstäbe mit Cero- oder Lanthan-Zusatz gut. Beim Wechselstromschweißen von Aluminium trägt eine abgeschnittene (leicht abgeflachte) Spitze dazu bei, einen stabilen Lichtbogen zu bilden.
Der häufigste Fehler in der Fertigung ist jedoch die Schleifrichtung. Schleifen Sie immer parallel über die gesamte Länge des Wolframstabs. Radiale (umlaufende) Schleifspuren wirken wie mikroskopisch kleine Fäden, wodurch der Lichtbogen abgelenkt wird und unregelmäßig wandert. Bei Präzisionsverbindungen führt diese fehlgeleitete Wärme zu einer ungleichmäßigen Durchdringung der Wurzelzone, was bei Ultraschall- oder Röntgenprüfungen zu sofortigen Fehlern führt.
Wolframverunreinigung
Wird das Wolfram in das Schmelzbad getaucht oder kommt es mit dem Schweißdraht in Berührung, wird die Elektrode sofort verunreinigt, wodurch der Lichtbogen spaltet oder erlischt. Zwar muss das Wolfram nach einem solchen Eintauchen unbedingt nachgeschliffen werden, doch wiederholte Gänge zur Schleifmaschine beeinträchtigen die Produktionseffizienz und stören den Arbeitsrhythmus des Bedieners.
Um diesen Kreislauf zu durchbrechen, sollten Sie die eigentliche Ursache ergründen, anstatt nur die Symptome zu behandeln. Überprüfen Sie Ihre Bogenlänge—Wenn man einen engen Lichtbogen aufrechterhält, ohne die Hände oder Arme richtig abzustützen, führt dies unweigerlich zu einem Absinken des Lichtbogens. Achten Sie außerdem darauf, dass der Zuführweg des Schweißdrahts auf die Vorderkante des Schmelzbads zulauft und nicht auf die Elektrodenspitze.
Polaritäts- und Geräteprüfungen
Instabile Lichtbögen sind häufig auf falsche Polaritätseinstellungen oder mangelhafte Erdungsverbindungen zurückzuführen. Stellen Sie stets sicher, dass das Gerät für Kohlenstoffstahl und Edelstahl auf „DC Electrode Negative“ (DCEN) und für Aluminium auf Wechselstrom (AC) eingestellt ist.
Wenn die Polarität stimmt, überprüfen Sie den Erdungskreis. Eine lose oder oxidierte Arbeitsleitung (Erdungsklemme) erhöht den elektrischen Widerstand. Dies führt zu stockendem Lichtbogenstart oder zu einem Lichtbogen, der während des Betriebs ständig aufleuchtet und wieder erlischt.
Tipp zur Auswuchtung von Aluminium-AC-Rädern: Die AC-Balance regelt das Verhältnis zwischen Reinigungswirkung (EP) und Eindringtiefe (EN). Wenn der Lichtbogen zu stark schwankt und sich das Wolfram zu stark aufballt, ist die EP-Einstellung wahrscheinlich zu hoch. Stellen Sie mehr EN ein, um den Lichtbogen zu straffen, die Eindringtiefe zu erhöhen und den Wolframverschleiß zu verringern.
Wie lassen sich Durchbrennen und Schweißverformungen verhindern?
Eine unkontrollierte Wärmezufuhr führt zu Verformungen kritischer Maße und zerstört dünnwandige Bauteile. Die Steuerung der thermodynamischen Abläufe erfordert ein sorgfältiges Gleichgewicht zwischen Stromstärke, Geschwindigkeit und Schweißablauf.
Stromstärke und Fahrgeschwindigkeit
Wenn es bei dünnen Bauteilen zu einem Durchbrennen kommt, verringern die Bediener instinktiv die Stromstärke, doch dies ist oft genau die falsche Maßnahme. Ein zu niedriger Strom zwingt den Schweißer dazu, langsam zu arbeiten, wodurch übermäßige Gesamtwärme in das Bauteil eingeleitet wird und schwere, irreparable Verformungen entstehen.
Das eigentliche Ziel der Technik besteht darin, eine höhere Stromstärke, um sofort eine Schmelze zu erzeugen, was eine deutlich höhere Fahrgeschwindigkeit. Diese „heiß und schnell“-Technik minimiert die Wärmeeinflusszone (HAZ), verhindert Verformungen und verkürzt die Zykluszeit pro Teil erheblich. Achten Sie beim Einstellen auf die Breite des Schmelzbads – sie sollte gleichmäßig bleiben, ohne sich beim Vorwärtsbewegen entlang der Naht aufzublähen.
Wärmeentwicklung
Beim kontinuierlichen Schweißen langer Fugen staut sich Wärme an, wodurch sich das Material ausdehnt und verformt. Bei Dauerbetrieb ist das Abkühlen des Bauteils zwischen den einzelnen Schweißgängen die einfachste Methode, um eine thermische Überlastung zu vermeiden.
Gepulstes WIG-Schweißen ist ein weiteres wirksames Regelungsinstrument; es wechselt zwischen Spitzen- und Hintergrundströmen, um die Durchschweißtiefe aufrechtzuerhalten und gleichzeitig die durchschnittliche Wärmezufuhr deutlich zu senken. Die Impulseinstellungen müssen jedoch mit der manuellen Vorschubgeschwindigkeit synchronisiert werden. Wenn die Bewegung des Bedieners nicht mit der Impulsfrequenz übereinstimmt, entsteht eine optisch uneinheitliche, schwache „gepunktete“ Schweißnaht.
Heftschweißnähte und Reihenfolge
Wenn man sich ausschließlich auf mechanische Klemmen verlässt, lässt sich eine thermische Verformung nicht verhindern, sobald diese Klemmen entfernt werden. Durch korrektes Heftschweißen wird die Geometrie der Verbindung fixiert, während eine geplante Schweißsequenz – wie beispielsweise das „Skip-Schweißen“ oder das „Back-Stepping“ – die Wärmebelastung gleichmäßig über die Baugruppe verteilt.
Die eigentliche Prüfung Ihrer Temperaturregelung erfolgt nach dem Lösen der Klemmen. Sie müssen die Ebenheit, die Winkelverformung und die allgemeine Passgenauigkeit der Baugruppe anhand der Toleranzen der Konstruktionszeichnung überprüfen, um sicherzustellen, dass das Bauteil für den nächsten Fertigungsschritt geeignet bleibt.
Materialtipp: Bei Edelstahl gibt die Verfärbung durch Hitze Aufschluss über den Grad der Oberflächenoxidation und die thermische Belastung. Während eine helle stroh- oder goldfarbene Färbung akzeptabel ist, deutet eine dunkelblaue oder stark grau-schwarze Schweißnaht auf eine übermäßige Wärmezufuhr hin. Das bedeutet, dass das Metall seine Chromschicht und damit seine Korrosionsbeständigkeit dauerhaft verloren hat. Diese Verfärbung lässt sich nicht einfach abbürsten oder wegbeizen – die strukturelle Integrität des Bauteils ist bereits beeinträchtigt.
Wie lassen sich mangelhafte Verschmelzung und Kraterfehler vermeiden?
Eine Schweißnaht, die oberflächlich betrachtet einwandfrei aussieht, kann unter Belastung dennoch versagen. Eine ordnungsgemäße Verschmelzung und eine kontrollierte Nachbearbeitung gewährleisten, dass die Verbindung über ihre gesamte Lebensdauer hinweg tragfähig bleibt.
Bogenposition und Sichtbarkeit
Eine mangelhafte Verschmelzung beginnt oft mit schlechter Ergonomie. Wenn der Bediener die Vorderkante des Schmelzbades nicht klar erkennen kann, driftet der Lichtbogen unweigerlich von der Mitte der Fuge ab. Schlechte Ergonomie führt nicht nur zu gelegentlichen Fehlern. Sie verursacht auch körperliche Ermüdung beim Bediener, was typischerweise gegen Ende einer Schicht zu einem massiven Anstieg der Ausschussquote führt.
Die Platzierung des Lichtbogens ändert sich zudem je nach Verbindungstyp erheblich. Bei einer T-Verbindung muss der Lichtbogen tief in die Wurzel eingedrungen sein und darf nicht zu einer Seitenwand hin verlagert werden. Bei einer Überlappungsverbindung sollte der Lichtbogen etwas stärker auf die untere Platte gerichtet sein, um zu verhindern, dass die Oberkante abschmilzt, bevor die Verschmelzung stattfindet.
Pfützen- und Füllstandskontrolle
Wird zu viel Zusatzwerkstoff in eine Kaltstelle eingebracht, entsteht eine Aufschichtung, die lediglich auf dem Grundmetall aufliegt. Der Schweißdraht muss rhythmisch an die Vorderkante des Schmelzbades getupft werden, damit die Lichtbogenwärme das geschmolzene Metall gleichmäßig in die Schweißnahtfüße fließen lassen kann.
Es ist von entscheidender Bedeutung, zwischen mangelnder Verschmelzung (LOF) und mangelnder Durchdringung (LOP) zu unterscheiden. LOF (oft als „kalte Überlappung“ bezeichnet) ist ein stiller Killer in der Fertigung. Es durchläuft routinemäßig die Sichtprüfung, da die Schweißnahtoberfläche perfekt aussieht, versagt jedoch im Einsatz unter Belastung katastrophal.
Da Oberflächenfotos keine internen Qualitätsprüfungen ersetzen können, reicht eine Sichtprüfung nicht aus. Eine einfache Makroaufnahme des Querschnitts ist die beste Methode, um zu überprüfen, ob Ihre Puddle-Control-Maßnahmen tatsächlich funktionieren.
Kraterauffüllung und Neustarts
Wird der Lichtbogen abrupt unterbrochen, entsteht am Ende der Schweißnaht eine konkave Vertiefung, die als Krater bezeichnet wird. Da dieser Bereich schneller abkühlt und schrumpft als das umgebende Metall, entsteht eine massive Spannungskonzentration, die sofort zu „Sternrissen“ führt.
Um dies zu verhindern, lösen Sie mit Ihrem Fußschalter oder dem Schalter an der Taschenlampe einen aktuelle Abwärtsneigung. Dadurch wird die Hitze allmählich reduziert, während ein letzter Klecks Füllmaterial aufgetragen wird, um eine feste, konvexe Oberfläche zu erzielen. Wenn Sie eine Schweißnaht neu beginnen müssen, reinigen Sie die Unterbrechungsstelle stets mit einer Drahtbürste und zünden Sie den Lichtbogen etwas vor dem Krater an, bevor Sie wieder in diesen hinein schweißen.
Tipp zur Fehlerbehebung bei „Crack“: Unverfüllte Krater sind zwar eine der Hauptursachen für Risse, stellen jedoch nur einen Faktor dar. Wenn sich ein Riss entlang der Mitte der Schweißnaht ausbreitet, müssen Sie auch auf eine zu hohe Nahtsperre, eine falsche Wahl des Schweißdrahts oder eine schnelle Abkühlung aufgrund einer kalten Werkstattumgebung prüfen.
Wie lassen sich Schweißnähte prüfen und Wiederholungsfehler vermeiden?
Durch die frühzeitige Erkennung von Fehlern wird verhindert, dass fehlerhafte Teile in den weiteren Produktionsprozess gelangen. Ein systematischer Prüfprozess stellt sicher, dass Ihre Korrekturmaßnahmen die eigentliche Ursache tatsächlich beheben.
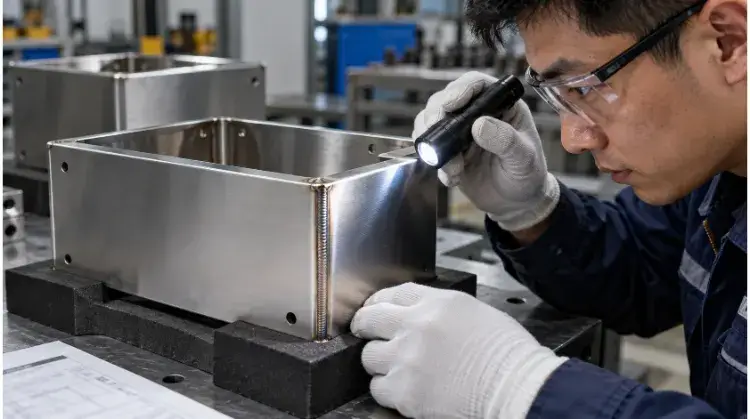
Oberflächen- und Wurzelprüfungen
Die Sichtprüfung (VT) ist der entscheidende erste Schritt. Die Bediener müssen die Schweißnahtoberfläche auf Porosität und Hinterschneidungen an den Schweißnahtfüßen überprüfen und sicherstellen, dass die Start- und Endpunkte vollständig eingebunden sind. Ist die Rückseite der Verbindung zugänglich, ist die Wurzel auf vollständige Durchschweißung und Anzeichen starker Oxidation zu prüfen.
Sichtprüfungen stoßen jedoch an strenge Grenzen. Eine glatte Oberflächennaht kann leicht innere Kaltlappen oder Porositäten unter der Oberfläche verbergen. Handelt es sich um ein strukturell kritisches oder druckbeaufschlagtes Bauteil, müssen Sie auf zerstörungsfreie Prüfverfahren (NDT) wie Farbeindringprüfung, Röntgen- oder Ultraschallprüfung zurückgreifen, um die tatsächliche innere Integrität zu überprüfen.
Abmessungen und Funktion
Eine strukturell einwandfreie Schweißnaht ist wirtschaftlich nutzlos, wenn sie zu einer Verformung des Bauteils führt, die außerhalb der Spezifikation liegt. Nachdem die Baugruppe abgekühlt ist und die Spannvorrichtungen entfernt wurden, sind die Gesamtabmessungen, Winkeltoleranzen und die Ebenheit anhand der Konstruktionszeichnungen zu überprüfen.
Funktionsprüfungen hängen vollständig vom Verwendungszweck des Bauteils ab. So muss beispielsweise ein Flüssigkeitsbehälter einer Druck- oder Dichtheitsprüfung unterzogen werden, während bei einem Elektronikgehäuse geprüft werden muss, ob der Deckel richtig sitzt. Legen Sie niemals pauschal festgelegte Prüfungen für jedes Bauteil fest; richten Sie die Prüfkriterien streng nach den tatsächlichen Projektanforderungen aus, um die Kosten zu kontrollieren.
Erstteil- und Nacharbeitsaufzeichnungen
Die Feinabstimmung eines WIG-Verfahrens erfordert eine sorgfältige Dokumentation. Notieren Sie die Grundeinstellungen für das Erststück, vermerken Sie etwaige Fehlerstellen und Ändere jeweils nur eine Variable. (z. B. die Hitze verringern ODER die Fahrgeschwindigkeit ändern). Wenn mehrere Variablen gleichzeitig geändert werden, lässt sich nicht feststellen, welche Maßnahme tatsächlich zum Erfolg geführt hat.
Das Vermeiden wiederholter Fehler schützt direkt Ihre Gewinnmargen. Die Nachbearbeitung einer fehlerhaften WIG-Schweißnaht kostet oft drei- bis fünfmal Es geht um mehr, als die Schweißnaht gleich beim ersten Mal richtig hinzubekommen. Die versteckten Kosten für das Auszuschleifen einer fehlerhaften Schweißnaht, das erneute Einspannen des Teils, das erneute Schweißen und die Durchführung einer zweiten Qualitätskontrolle machen die Rentabilität einer Produktionscharge im Handumdrehen zunichte.
Tipp zur Einkaufsstrategie: Unklare Angebotsanfragen führen zu uneinheitlicher Lieferantenqualität. Geben Sie bei der Einholung von Angeboten stets die Werkstoffsorte, die Materialstärke, Verbindungszeichnungen sowie spezifische Anforderungen an das Erscheinungsbild und die zerstörungsfreie Prüfung an. Dies zwingt den Lieferanten dazu, seine Schweißverfahrensanweisung (WPS) genau zu berechnen, und garantiert Ihnen, dass Sie Teile erhalten, die genau Ihren Standards entsprechen.
Eine schlechte Passgenauigkeit und schwer zugängliche Fugen treiben die Fertigungskosten in die Höhe. Das Ingenieurteam von TZR Überprüfen Sie Ihre Zeichnungen auf Fertigungstauglichkeit (DFM), bevor der erste Lichtbogen gezündet wird. Wir decken Schwachstellen frühzeitig auf, damit Sie stabilere, sauberere und kostengünstigere Bauteile erhalten.