
 German
 English
 Spanish
 Russian
 Italian
 French

Der 3D-Druck mit Edelstahl ist ein additives Fertigungsverfahren, bei dem Metallbauteile Schicht für Schicht mithilfe von Technologien wie der Laser-Pulverbettfusion (LPBF) oder dem Binder-Jetting-Verfahren hergestellt werden. Er wird in erster Linie zur Fertigung komplexer Geometrien, konformer Kühlkanäle und integrierter Baugruppen eingesetzt, die mit herkömmlicher CNC-Bearbeitung nicht hergestellt werden können.
In der Fertigung ist das Drucken der Form jedoch nur der erste Schritt. Ein 3D-gedruckter Metallrohling ist selten ein fertiges Produkt. Die endgültige mechanische Festigkeit, die Maßtoleranzen und die Oberflächengüte Ihres Bauteils hängen vollständig von dem von Ihnen gewählten Druckverfahren sowie den anschließenden CNC-Bearbeitungs- und Wärmebehandlungsschritten ab.
Um Ihnen zu helfen, eine fundierte Entscheidung für die Fertigung zu treffen, behandelt dieser Leitfaden die tatsächlichen Abläufe in der Produktion. Wir werden untersuchen, wie sich die Werkstoffe 316L und 17-4PH in realen Anwendungsfällen verhalten. Außerdem werden wir uns mit den Konstruktionsänderungen befassen, die Sie vornehmen müssen, um verzogene Drucke zu vermeiden.
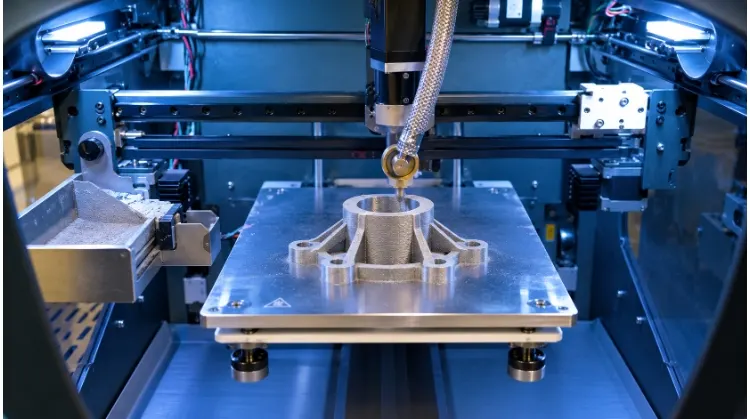
Vergleich der wichtigsten Druckverfahren für Edelstahl
Der Begriff „3D-Metalldruck“ umfasst mehrere unterschiedliche Technologien. Jede davon geht unterschiedlich mit dem Rohmaterial und den thermischen Zyklen um, was sich direkt auf die Dichte, die Kostenstruktur und die Konstruktionsregeln des Endteils auswirkt.
Laser-Pulverbett-Fusion (LPBF)
LPBF, das oft auch als DMLS (Direct Metal Laser Sintering) oder SLM (Selective Laser Melting) bezeichnet wird, nutzt einen Hochleistungslaser, um Edelstahlpulver in einer Inertgasumgebung selektiv zu schmelzen.
Der schnelle Schmelz- und Abkühlzyklus erzeugt erhebliche thermische Spannungen. Um zu verhindern, dass sich Bauteile verziehen oder von der Bauplatte abheben, müssen Ingenieure stabile, entfernbare Stützstrukturen entwerfen. Da das Bauteil zudem in einem Bett aus losem Pulver hergestellt wird, müssen alle eingeschlossenen Hohlräume oder inneren Hohlstellen mit speziellen Auslassöffnungen versehen sein, damit das eingeschlossene Pulver vor der Wärmebehandlung abfließen kann.
- Anmerkung aus der Produktion: Es ist äußerst wichtig, zwischen der theoretischen Druckauflösung einer Maschine und der Genauigkeit des fertigen Bauteils zu unterscheiden. Mit dem LPBF-Verfahren entsteht nahezu voll dichtes Metall, doch die gedruckte Rohoberfläche bleibt rau (typischerweise Ra 5–15 µm). Bei Lagerpassungen, Dichtungsnuten oder präzisen Passflächen sollte stets ein Bearbeitungszuschlag von 0,5 mm bis 1,0 mm zum CAD-Modell und zur Planung der sekundären CNC-Fräsbearbeitung.
Binder-Jetting
Anstatt Metall mit einem Laser zu schmelzen, wird beim Binder-Jetting mithilfe eines flächendeckenden Druckkopfes ein flüssiges Bindemittel auf das Pulverbett aufgetragen, wodurch ein zerbrechliches „Rohteil“ entsteht. Dieses Rohteil wird anschließend vom Bett entnommen und in einen Hochtemperaturofen gegeben, um die Metallpartikel miteinander zu sintern.
Während des Druckvorgangs stützt das umgebende Pulver das Bauteil, sodass keine gedruckten Stützstrukturen erforderlich sind. Während der Sinterphase im Ofen wird das Metall jedoch weich, da es sich seinem Schmelzpunkt nähert, wodurch nicht abgestützte Überhänge unter dem Einfluss der Schwerkraft durchhängen. Um Verformungen zu verhindern, sind im Ofen in der Regel speziell angefertigte Keramikstützen erforderlich.
- Anmerkung aus der Produktion: Das Sinteren im Ofen führt zu einer isotropen lineare Schrumpfung von etwa 16% auf 20% (was einer Volumenreduktion von über 40% entspricht). Zwar skaliert die CAD-Software das Modell, um dies auszugleichen, doch ungleichmäßige Wandstärken schrumpfen unterschiedlich stark, was die Einhaltung enger Toleranzen bei großen Bauteilen ohne Nachbearbeitung erschwert.
- Mechanismus zur Kostenskalierung: Da der Druckkopf das Bindemittel in gleichmäßigen Durchgängen über die gesamte Baufläche aufträgt, hängt die Bauzeit in erster Linie von der Z-Höhe und weniger von der Anzahl der Teile ab. Durch die dichte Belegung des Bauraums (Nesting) ist das Binder-Jetting bei Serienfertigung deutlich kostengünstiger als laserbasierte Verfahren.
Verbundmetall-Strangpressprofil
Ähnlich wie beim herkömmlichen FDM-Kunststoffdruck werden beim „Bound Metal Extrusion“-Verfahren Bauteile aus einem Polymerfilament hergestellt, das mit einer hohen Konzentration an Edelstahlpulver versetzt ist. Nach dem Druck wird das Rohteil einem chemischen oder thermischen Entbindungsverfahren unterzogen, um die Polymermatrix zu entfernen. Anschließend erfolgt das Sintern im Ofen, um das Metall zu verfestigen.
Bei diesem Verfahren müssen Sie den Drucker, die Entbindungsstation und den Ofen als ein komplettes, miteinander verbundenes System betrachten. Die Ofenkapazität und die Entbindungszyklen bestimmen häufig die maximale Bauteilgröße und den Produktionsdurchsatz. Zwar weist das fertige Metallbauteil im Vergleich zu LPBF-Bauteilen in der Regel eine etwas höhere Porosität und geringere mechanische Festigkeit auf, doch eignet sich dieses Verfahren sehr gut für Werkzeuge in kleinen Stückzahlen, Montagevorrichtungen oder funktionale Prototypen in frühen Entwicklungsphasen.
Übersicht zum Prozessvergleich
| Prozess | Erforderliche Nachbearbeitung | Maßkontrolle | Oberflächenmerkmale |
| LPBF | Spannungsabbau, Entformung, CNC-Bearbeitung. | Hoch (in der Regel ±0,1 bis 0,2 mm vor der Bearbeitung). | Raue, matte Oberfläche; sichtbare Schmelzbecken. |
| Binder-Jetting | Aushärten, Sintern, leichte Bearbeitung. | Mäßig (die Schrumpfung beeinträchtigt die Konsistenz bei großen Teilen). | Leicht porös, glattere Rohoberfläche als bei LPBF. |
| Verbundmetall-Strangpressprofil | Entbindern, Sintern. | Unterer Bereich (neigt beim Entbindern/Sintern zum Verziehen). | Sichtbare Schichtlinien, ähnlich wie beim FDM-Verfahren mit Kunststoff. |
Entscheiden Sie, ob Ihr Bauteil gedruckt werden soll
Der 3D-Druck ist kein universeller Ersatz für die herkömmliche Fertigung. Die Entscheidung, ein Teil aus Edelstahl zu drucken, sollte sich nach der Geometrie, den funktionalen Anforderungen und den Einschränkungen in der Lieferkette richten und nicht nach dem allgemeinen Wunsch, additive Fertigung einzusetzen.
Geometrie und Werkzeugzugang
Das Druckverfahren bietet den größten Nutzen, wenn ein Bauteil konforme Kühlkanäle, komplexe Fluidverteiler oder Gitterstrukturen erfordert, die mit herkömmlichen Schaftfräsern und Bohrern nicht erreichbar sind. Die Alternative ist in der Regel die geteilte Bearbeitung – dabei wird das Bauteil in mehrere handhabbare Abschnitte zerlegt, diese werden separat bearbeitet und anschließend Schweißen oder sie miteinander zu verschrauben.
In der Fertigung stößt die Komplexität jedoch an praktische Grenzen. Selbst wenn sich ein komplizierter Hohlraum drucken lässt, muss sichergestellt werden, dass er anschließend gründlich von losem Pulver gereinigt, bei Bedarf nachbearbeitet und auf innere Fehler geprüft werden kann.
- Anmerkung aus der Produktion: Bei internen Kanälen, lange Sacklochbohrungen sind besonders anfällig für Pulverablagerungen. Stellen Sie sicher, dass die Flüssigkeitswege durchgängig sind (Durchgangsbohrungen) und einen Austrittsdurchmesser von mindestens 3 mm um eine Reinigung mit Druckluft und die Rückgewinnung des Pulvers zu ermöglichen.
Teilkonsolidierung
Die Zusammenfassung mehrerer Komponenten zu einem einzigen Druckteil reduziert den Montageaufwand, macht Befestigungselemente überflüssig und beseitigt potenzielle Leckstellen an Dichtungsfugen. So lässt sich beispielsweise ein komplexer Hydraulikverteiler mit sich kreuzenden Querbohrungen und Stopfen zu einem einzigen optimierten Block umgestalten, dessen gekrümmte interne Strömungswege den Druckabfall der Flüssigkeit verringern.
Sie müssen jedoch die Auswirkungen auf die Wartungs- und Lebenszykluskosten berücksichtigen. Wenn sich ein einzelnes Gewinde oder eine Verschleißfläche an einem verschweißten Verteiler löst oder beschädigt wird, muss möglicherweise die gesamte teure Baugruppe verschrottet werden.
- Anmerkung aus der Produktion: Um dieses Risiko zu mindern, ohne dabei auf die Vorteile der Konsolidierung zu verzichten, sollten Sie in Bereichen mit hohem Verschleiß keine irreparablen Innengewinde drucken. Entwerfen Sie diese Merkmale stattdessen als massive Vorsprünge, bohren Sie sie nach dem Druck und setzen Sie Gewindeeinsätze aus Edelstahl (wie z. B. Helicoils oder Keenserts) ein.
Alternative Fertigungsverfahren
Bei einfachen Halterungen, flachen Gehäusen oder dünnwandigen Konstruktionen mit gleichmäßiger Wandstärke, Lasergeschnitten und gebogenes Blech ist nach wie vor deutlich schneller und kostengünstiger. Massive Metallblöcke mit einfachen Konturen und geraden Bohrungen eignen sich in der Regel besser für das CNC-Fräsen oder -Drehen.
Der 3D-Druck wird zur bevorzugten Methode, wenn beim herkömmlichen Gussverfahren für einen Auftrag mit geringer Stückzahl teure Werkzeuge erforderlich sind, wenn sich die Lieferzeiten beim Guss auf mehrere Monate erstrecken oder wenn die Gewichtsreduzierung der Bauteile eine zwingende funktionale Anforderung darstellt. Es gibt keine allgemeingültige Komplexitätsschwelle oder einen genauen wirtschaftlichen Schwellenwert – jedes Projekt erfordert einen individuellen Kosten- und Lieferzeitvergleich auf der Grundlage der endgültigen Lieferanforderungen.
Wählen Sie Materialien nach Festigkeit und Korrosionsbeständigkeit aus
Die Wahl zwischen 316L und 17-4PH ist kein einfacher Materialwechsel. Dabei müssen die Belastung durch korrosive Umgebungen gegen die Anforderungen an die mechanische Festigkeit, die notwendigen sekundären Wärmebehandlungen und die Standards zur Beschaffungsüberprüfung abgewogen werden.
316L-Edelstahl
316L ist ein austenitischer Chrom-Nickel-Edelstahl, der mit Molybdän im Verhältnis 2% zu 3% legiert ist. Der Molybdängehalt verbessert die Beständigkeit gegen Chlorid-Lochfraß und Spaltkorrosion im Vergleich zu Standard-304-Sorten erheblich.
- Betriebsumgebung und Temperatur: 316L erweist sich in marinen Umgebungen, in Anlagen zur Lebensmittelverarbeitung und bei chemischen Prozessmedien als zuverlässig. Betriebstemperaturen zwischen 425 °C und 860 °C können jedoch zur Ausscheidung von Chromkarbid an den Korngrenzen führen, was die Korrosionsbeständigkeit beeinträchtigen kann, sofern die Spezifikationen für einen niedrigen Kohlenstoffgehalt nicht strikt eingehalten werden.
- Auswirkungen des Oberflächenzustands: Die Oberfläche eines LPBF-316L-Bauteils direkt nach dem Druck (typischerweise Ra 5–15 µm) weist Mikrospalten auf, in denen sich Verunreinigungen ansammeln und die lokale Lochfraßbildung beschleunigen. Bei kritischer chemischer oder maritimer Beanspruchung müssen die direkt gedruckten Teile einer Elektropolierung oder chemischen Passivierung (gemäß ASTM A967) unterzogen werden, um die Leistungsfähigkeit der passiven Oxidschicht von kaltgezogenem Stangenmaterial zu erreichen.
- Material vs. Einhaltung der Vorschriften: Das Drucken mit 316L-Pulver macht ein Bauteil nicht automatisch für medizinische oder pharmazeutische Anwendungen geeignet. Einhaltungsstandards (wie beispielsweise ASTM F3184 für die additive Fertigung) verlangen eine lückenlose Rückverfolgbarkeit der Pulverchargen, Chargenprotokolle für Inertgase, dokumentierte Grenzwerte für die innere Porosität sowie Dichtemessungen (nach der Archimedes-Methode) an gemeinsam gedruckten Prüfkörpern.
Edelstahl 17-4PH
17-4PH (AISI 630 / UNS S17400) ist ein martensitischer, ausscheidungsgehärteter Edelstahl. Er wird für hochbeanspruchte Bauteile, Turbinenlaufräder und verschleißfeste Werkzeuge verwendet.
- Zustand direkt nach dem Druck im Vergleich zum wärmebehandelten Zustand: Im Lieferzustand enthält 17-4PH typischerweise ein Nichtgleichgewichtsgemisch aus metastabilem Austenit und Martensit mit hoher innerer Spannung. In diesem Zustand sind seine mechanischen Eigenschaften unregelmäßig und für den Einsatz ungeeignet.
- Standardbedingungen für die Wärmebehandlung:
- Zustand A (glühgeglüht, ~1040 °C): Setzt die Mikrostruktur auf homogenen Martensit zurück. Dies ist der erforderliche Zwischenzustand vor der Ausscheidungshärtung.
- Zustand H900 (Alterung bei ca. 480 °C): Erzielt eine maximale Streckgrenze (die häufig 1000 MPa übersteigt) und maximale Härte (~40–44 HRC), allerdings auf Kosten einer geringeren Schlagzähigkeit und einer geringeren Dehnung.
- Zustand H1150 (Alterung bei ca. 620 °C): Es bewirkt eine Überalterung der Ausscheidungen, wodurch die Streckgrenze (~750–850 MPa) sinkt, während die Bruchzähigkeit, die Dehnung und die Beständigkeit gegen Spannungskorrosionsrisse (SCC) deutlich verbessert werden.
- Anmerkung aus der Fertigung (Maßabweichung): Das Altern von Zustand A bis H900 führt zu einem vorhersehbaren Dimensionskontraktion von etwa 0,041 TP3T auf 0,061 TP3T. Bei der Planung von sekundären CNC-Bearbeitungsschritten müssen Fertigungsingenieure entscheiden, ob sie im weicheren Zustand A bearbeiten und dabei die Schrumpfung einkalkulieren oder erst nach der H900-Behandlung bearbeiten, um die Endtoleranzen zu gewährleisten – allerdings auf Kosten eines deutlich höheren Verschleißes der Schneidwerkzeuge.
Kraft und Ermüdung
Die in den Datenblättern der Maschinenhersteller angegebenen statischen mechanischen Eigenschaften beziehen sich auf optimale, unidirektionale Zugprüfstäbe. Das dynamische Verhalten unter realen Betriebsbedingungen weicht erheblich von diesen Werten ab.
- Statische Festigkeit vs. Dauerfestigkeit: Aufgrund der extrem schnellen Erstarrungsgeschwindigkeiten des Laserschmelzbads weisen direkt gedruckte LPBF-Edelstähle sehr feine Kornstrukturen auf. Ihre statischen Streckgrenzen entsprechen oft denen von geglühtem Schmiedestangenmaterial oder übertreffen diese sogar. Die Hochzyklus-Ermüdungsfestigkeit liegt jedoch unter identischen zyklischen Belastungsbedingungen typischerweise um 30% bis 50% unter der von geschmiedetem Stangenmaterial.
- Empfindlichkeit gegenüber Fehlern und Bauausrichtung: In dynamisch beanspruchten Bauteilen setzen Ermüdungsbrüche an mikroskopischen Spannungskonzentrationen ein. Bei additiv hergestelltem Edelstahl handelt es sich bei diesen Stellen um unter der Oberfläche liegende Hohlräume aufgrund von Schweißfehlstellen (LoF), Restgasporen oder Schichtgrenzen. Folglich sind die Duktilität und die Ermüdungsfestigkeit entlang der Z-Achse (parallel zur Baurichtung) typischerweise um 10% bis 25% geringer als entlang der XY-Ebene.
- Mängelbeseitigung und tatsächliche Kosten: Bei Bauteilen, die zyklischen Belastungen ausgesetzt sind, kann ein heißisostatisches Pressen (HIP) bei ca. 1150 °C und 100+ MPa vorgesehen werden, um die innere Mikroporosität zu verdichten. Allerdings Beschaffungsteams sollten beachten, dass HIP ein Premium-Chargenverfahren ist, das erhebliche Mehrkosten verursacht und die Vorlaufzeit um mehrere Tage verlängert.
- Mikrokerben an der Oberfläche: Eine interne HIP-Verfestigung ist nutzlos, wenn die Außenseite rau bleibt; die gedruckte Oberfläche wirkt wie ein durchgehendes Feld aus Mikrokerbungen. Für echte Ermüdungsfestigkeit müssen kritische tragende Radien CNC-bearbeitet oder tief poliert werden, um Oberflächenrissauslöser zu beseitigen.
Konstruktionselemente zur Verringerung von Druck- und Reinigungsproblemen
Beim Design for Additive Manufacturing (DfAM) für Edelstahl geht es nicht darum, organische Formen zu schaffen, die optisch ansprechend sind. Seine Hauptaufgabe in der Fertigung besteht darin, die Schrumpfkräfte beim Schweißen zu kontrollieren, manuellen Schleifaufwand zu vermeiden und sicherzustellen, dass loses Pulver vor der Wärmebehandlung vollständig entfernt werden kann.
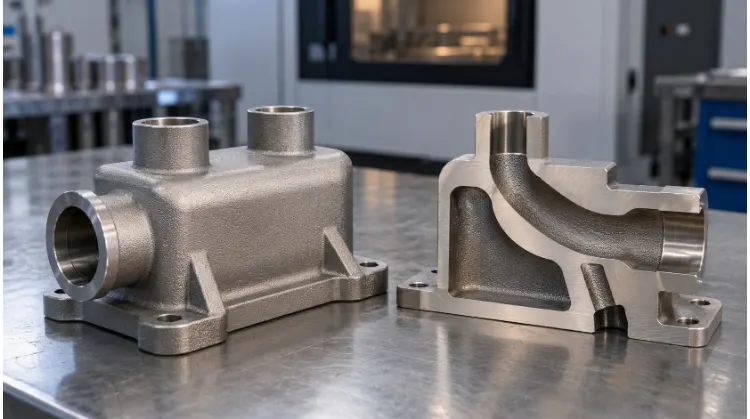
Einführung und Unterstützung
Die Ausrichtung des Teils auf der Bauplatte bestimmt die Bauzeit, die Kontaktpunkte der Stützstrukturen und die Oberflächengüte kritischer Merkmale.
- Die 45-Grad-Schwelle: Nach unten gerichtete Flächen (Überhänge), deren Neigung zur horizontalen Bauplatte weniger als 45° beträgt, können Wärme nicht effektiv an das lose Pulver abgeben. Dies führt zu einem Absacken des Schmelzbads und erfordert stabile Stützstrukturen.
- Die Kosten für die Aufhebung der Unterhaltspflicht: Jede Stützstruktur muss letztendlich mechanisch mit einer Zange, einem Schaftfräser oder mittels Drahterodieren entfernt werden. Bei schlecht optimierten Konstruktionen können das manuelle Entfernen von Stützstrukturen und das Glätten der Oberflächen 20% bis 30% der gesamten Fertigungskosten des Bauteils ausmachen.
- Barrierefreiheit: Bringen Sie Stützkonstruktionen niemals in engen Kanälen, Sacklöchern oder in der Nähe empfindlicher O-Ring-Dichtflächen an, die für Schneidwerkzeuge nicht erreichbar sind.
- Änderungen am selbsttragenden Design: Ersetzen Sie horizontale Überstände durch 45°-Fasen. Bei horizontalen Innenkanälen mit Durchmessern über 8 mm sollten Sie runde Querschnitte durch Tropfen- oder Rautenformen ersetzen. Die spitze Oberseite einer Tropfenform ist selbsttragend, sodass keine inneren Stützen erforderlich sind.
Wände und Verzerrung
Edelstahl weist eine relativ geringe Wärmeleitfähigkeit und einen hohen Wärmeausdehnungskoeffizienten auf, wodurch er beim Drucken und bei der anschließenden thermischen Bearbeitung anfällig für Verformungen ist.
- Thermische Beanspruchung und Querschnittswechsel: Beim LPBF-Verfahren führen plötzliche Übergänge zwischen massiven Festkörperblöcken und dünnwandigen Abschnitten (z. B. eine 1 mm dicke Lamelle, die direkt an einer 30 mm dicken Grundplatte befestigt ist) zu einer Konzentration der thermischen Belastung an der Grenzfläche. Während das Bauteil abkühlt, kann diese Spannung dazu führen, dass sich das Bauteil aus seinen Stützen löst oder sich stark verzieht, wenn es von der Bauplatte abgeschnitten wird.
- Prozessspezifische Verzerrungsmechanismen:
- LPBF-Verzerrung: Angetrieben durch lokalisierte thermische Restspannung während des Schmelzvorgangs. Starke Verankerung und großzügige Übergangsverrundungen (Radius ≥ 3,0 mm) sind erforderlich, um diese Spannungen zu verteilen.
- Sinterverformung (Binder Jetting / FDM): Angetrieben von Schwerkraft und unterschiedliche Schrumpfung. Dicke Wände speichern Wärme und schrumpfen anders als dünne Rippen, was dazu führt, dass sich breite, flache Platten im Ofen wölben oder einfallen.
- Richtlinien zur Wandstärke: Beim LPBF-Verfahren sollten die Wandstärken zwischen 1,0 mm und 5,0 mm liegen. Nicht abgestützte Wände mit einer Dicke von weniger als 0,8 mm neigen dazu, unter der mechanischen Belastung durch die Klinge des Pulverauftragsgeräts zu knicken. Bei Sinterverfahren sollten Sie über das gesamte Bauteil hinweg einheitliche Nennwandstärken zwischen 1,5 mm und 4,0 mm einhalten, um eine gleichmäßige Schrumpfung zu gewährleisten.
Kanäle und Zugriff
Eine komplexe Form ist unbrauchbar, wenn während des ersten Ofenzyklus loses Metallpulver in den inneren Kanälen verschweißt oder eingeschlossen wird.
- Anforderungen an die Durchfluss-Entpulverung: Ungeschmolzenes 316L- und 17-4PH-Pulver ist schwer und verdichtet sich stark. Blindkanäle im Inneren lassen sich nicht zuverlässig mit Druckluft spülen. Jeder Innenhohlraum muss über mindestens zwei Zugangsöffnungen verfügen – einen Einlass und einen Auslass – mit den Maßen mindestens 3,0 mm Durchmesser.
- Entklumpen vor der Wärmebehandlung: Das Pulver muss abgeführt werden vor Spannungsabbau bei hohen Temperaturen. Wenn ein Bauteil mit darin eingeschlossenem Pulver in einen Ofen mit einer Temperatur von 650 °C bis 1000 °C eingebracht wird, sintern die Partikel leicht an den Kanalwänden an und bilden eine raue, abrasive Kruste, die während des Betriebs kontinuierlich in die Fluidsysteme gelangt.
- Bezugspunkte und Aufspannflächen für die CNC-Bearbeitung: Entwerfen Sie niemals eine organische, vollständig geschwungene Außenform, wenn kritische Bohrungen oder Gewinde eine nachträgliche CNC-Bearbeitung erfordern. Der Zerspaner benötigt starre, parallele Spannflächen, um das Teil sicher in einem Schraubstock einzuspannen. Sehen Sie in der Rohzeichnung Opferspannnasen oder flache Bezugspunkte vor, die beim abschließenden Fräsvorgang problemlos abgetragen werden können.
Nachbearbeitung hinsichtlich Passgenauigkeit und Oberflächenqualität planen
Beim Druckvorgang entsteht lediglich ein roher Metallrohling. Die Erfüllung der Anforderungen der endgültigen Konstruktionszeichnung hinsichtlich mechanischer Passgenauigkeit, Oberflächenbeschaffenheit und dynamischer Festigkeit hängt in hohem Maße von den nachfolgenden Nachbearbeitungsschritten ab.
Wärmebehandlung
Die thermische Bearbeitung beim 3D-Metalldruck dient mehreren unterschiedlichen Zwecken. Die erforderliche Abfolge hängt direkt von der gewählten Drucktechnologie und den angestrebten Materialeigenschaften ab.
- Spannungsabbau (Prozessanforderung): Beim LPBF-Verfahren muss das Bauteil in einem Ofen spannungsfrei gemacht werden, solange es noch mit der Stahlbauplatte verschweißt ist. Wird dieser Schritt übersprungen und das Bauteil sofort abgetrennt, führen die thermischen Restspannungen zu starken Verformungen oder Rissen im Bauteil.
- Lösungsglühen und Sintern: Beim Binder-Jetting-Verfahren oder der Binder-Metall-Extrusion wird das Metallpulver durch Sintern bei Temperaturen nahe dem Schmelzpunkt verschmolzen. Bei LPBF 17-4PH wird die Mikrostruktur durch Lösungsglühen (Zustand A) vor der weiteren Härtung in einen gleichmäßigen Zustand zurückversetzt.
- Alterung / Ausscheidungshärtung (Leistungsziel): Wird speziell bei 17-4PH (z. B. im Zustand H900 oder H1150) angewendet, um die angestrebte Streckgrenze und Härte zu erreichen. Dies richtet sich nach den endgültigen Belastungsanforderungen des Bauteils und nicht nach dem Druckverfahren selbst.
- Heißisostatisches Pressen (HIP): Ein optionales, hochwertiges Verfahren, bei dem durch hohe Hitze und gleichmäßigen Gasdruck innere Mikroporen geschlossen werden. HIP wird ausschließlich zur Verbesserung der Lebensdauer bei hoher Zyklenzahl und der Schlagzähigkeit eingesetzt.
Feinmechanische Bearbeitung
Eine unbearbeitete, 3D-gedruckte Oberfläche kann die für dynamische Baugruppen, Presspassungen von Lagern oder Flüssigkeitsabdichtungen erforderlichen geometrischen Toleranzen (GD&T) nicht erfüllen. Sie müssen die groben Trennschritte klar von der Präzisionsnachbearbeitung trennen.
- Substrattrennung und Vorbearbeitung: LPBF-Teile werden in der Regel mit einer Bandsäge oder durch Drahterodieren von der Stahlbauplatte getrennt. Die Stützstrukturen werden anschließend mit Zangen, Meißeln oder durch Grobfräsen entfernt.
- Bearbeitung funktionaler Merkmale: Löcher für Passstifte, Gewinde und O-Ring-Nuten müssen auf einer CNC-Fräs- oder Drehmaschine bearbeitet werden. Damit der Zerspaner die erforderlichen Toleranzen einhalten kann, muss das zum Drucken übermittelte CAD-Modell folgende Angaben enthalten: 0,5 mm bis 1,0 mm Bearbeitungszugabe auf allen kritischen Oberflächen.
- Anmerkung aus der Fertigung (Werkstückspannung): Die Bearbeitung komplexer, organisch geformter 3D-Druckteile ist bekanntermaßen schwierig, da ihnen ebene, parallele Aufspannflächen fehlen. Führende Hersteller begegnen diesem Problem, indem sie 3D-Druck von maßgeschneiderten, an die Form angepassten weichen Backen aus Polymer um die organischen Metallformen sicher in handelsüblichen CNC-Schraubstöcken zu fixieren, ohne dabei dünne Wände zu zerdrücken.
Oberflächenbehandlung
Die Oberfläche des LPBF-Druckteils ähnelt einem rauen Sandguss (Ra 5–15 µm). Die Oberflächenbehandlung richtet sich nach ästhetischen Gesichtspunkten, der Korrosionsbeständigkeit oder den Anforderungen hinsichtlich der mechanischen Ermüdungsfestigkeit.
- Strahlverfahren: Durch Perlen- oder Sandstrahlen werden leichte Oxidationsspuren entfernt und eine gleichmäßige, matte Oberfläche erzielt. Dies dient in erster Linie kosmetischen Zwecken.
- Kugelstrahlen: Durch das Beschießen der Oberfläche mit harten, kugelförmigen Partikeln entsteht eine Schicht aus kompressiver Restspannung. Dadurch werden Mikrorisse an der Oberfläche geschlossen und die Ermüdungsfestigkeit deutlich verbessert.
- Passivierung und Elektropolieren: Bei 316L, das in medizinischen oder maritimen Umgebungen zum Einsatz kommt, muss die raue, bedruckte Oberfläche geglättet und chemisch gereinigt werden. Durch das Elektropolieren werden die mikroskopisch kleinen Erhebungen entfernt, in denen sich korrosive Stoffe festsetzen können, während durch die Passivierung (gemäß ASTM A967) die schützende Chromoxidschicht wiederhergestellt wird.
- Interne Zugriffsbeschränkungen: Herkömmliche Polierverfahren eignen sich nur für Außenflächen, die im Sichtbereich liegen. Die Glättung komplexer, konformer Kühlkanäle im Inneren erfordert das Abrasive Flow Machining (AFM), was mit erheblichen Mehrkosten und längeren Vorlaufzeiten verbunden ist.
Überprüfen Sie die Qualität anhand der tatsächlichen Anforderungen an das Bauteil
Eine hohe relative Dichte (z. B. 99,5%) bedeutet nicht automatisch, dass ein Bauteil frei von kritischen Fehlern ist. Die Qualitätssicherung bei 3D-gedrucktem Edelstahl erfordert eine Abstimmung der Prüfmethode auf die spezifischen strukturellen Risiken.
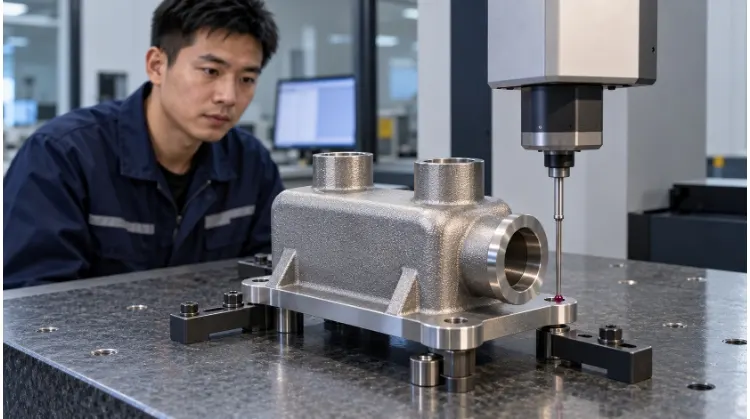
Abmessungen und Montage
Eine Maßprüfung muss durchgeführt werden nach Alle Wärmebehandlungen und CNC-Bearbeitungen – wie Spannungsarmglühen, Auslagern und Sinter Schrumpfung – verändern die ursprünglich gedruckte Geometrie in vorhersehbarer Weise. Verwenden Sie eine Koordinatenmessmaschine (CMM), um kritische GD&T-Merkmale wie die Ebenheit an Dichtflächen und die Konzentrizität an Lagerbohrungen zu überprüfen. Bei Verteilerblöcken oder zusammengesetzten Bauteilen, die mehrere Einzelkomponenten ersetzen sollen, sind physische Montageversuche mit den tatsächlich verwendeten Gegenstücken oft der zuverlässigste Weg, um die praktische Passgenauigkeit zu bestätigen.
Interne Qualität
Bei der additiven Fertigung können spezifische innere Fehler auftreten, darunter Hohlräume aufgrund mangelnder Verschmelzung (LoF), eingeschlossene Poren aus Schutzgas oder nicht verschmolzenes Pulver, das sich in Blindkanälen festgesetzt hat.
- Prüfverfahren und die Kostenfalle: Herkömmliche Ultraschallprüfungen sind aufgrund der rauen Oberfläche und der komplexen Geometrien von 3D-gedruckten Bauteilen oft unwirksam. Bei kritischen Bauteilen für die Luft- und Raumfahrt oder bei druckführenden Komponenten wird die industrielle CT-Untersuchung (Computertomographie) eingesetzt, um den inneren Kanalabstand zu überprüfen und die Verteilung von Hohlräumen zu erfassen. Beschaffungsteams sollten jedoch gewarnt sein: Industrielle CT-Untersuchungen sind kostspielig und können die Stückkosten eines Bauteils leicht verdoppeln. Sofern dies nicht aufgrund strenger Sicherheitsvorschriften erforderlich ist, ist es weitaus kosteneffizienter, sich bei der Produktionsvalidierung auf strenge maschinelle Prozesskontrollen, zerstörende Prüfungen des Erstmusters und mitgedruckte Prüfplättchen zu stützen.
- Erwartungsmanagement: Gehen Sie nicht davon aus, dass ein Bauteil makellos ist. Eine Dichtespezifikation von 99,51 TP3T lässt immer noch einen Spielraum von 0,51 TP3T für Mikrodefekte. Legen Sie fest, wo Porosität strengstens verboten ist (z. B. in der Nähe von Dichtungswänden), anstatt für das gesamte Volumen eine Porosität von Null zu verlangen.
Funktionstests
Materialdatenblätter belegen die Eignung des Rohpulvers, nicht jedoch die Leistungsfähigkeit Ihres konkreten Bauteils.
- Zugversuch: Wenn die mechanische Festigkeit entscheidend ist, bitten Sie den Lieferanten, Standard-Zugprüfproben auf derselben Bauplatte wie Ihre Teile zu drucken. Durch die Prüfung dieser Proben lässt sich überprüfen, ob die Druck- und Wärmebehandlungsparameter für diese bestimmte Charge erfolgreich waren.
- Druck- und Dichtheitsprüfung: Bei Verteilern und fluidführenden Bauteilen sind hydrostatische Druckprüfungen oder Helium-Dichtheitsprüfungen vorgeschrieben, um sicherzustellen, dass die dünnen Innenwände vollständig dicht sind und keine Flüssigkeit durch Mikroporen austritt.
Referenz zur Qualitätsprüfung
| Anforderungen an das Bauteil | Prüfverfahren | Standard-Lieferbeleg |
| Materialzusammensetzung | OES / Pulver-Spektrometrie | Zertifikat für Pulverfabriken (CoC) |
| Mechanische Festigkeit | Zugversuch an gemeinsam bedruckten Proben | Prüfbericht zur mechanischen Prüfung (Streckgrenze, Zugfestigkeit, Dehnung) |
| Maßgenauigkeit | Koordinatenmessgerät (CMM) / Optisches Scannen | Bericht zur Erstmusterprüfung (FAI) |
| Prüfung auf innere Hohlräume / Pulverprüfung | Industrielle Computertomographie / Röntgen | CT-Befundbericht |
| Flüssigkeitsrückhaltung | Hydrostatische Prüfung oder Helium-Dichtheitsprüfung | Druckprüfbescheinigung |
Sind Sie bereit, ein Angebot für Ihr nächstes Projekt einzuholen?
Wir bei TZR wissen, dass Fertigungsentscheidungen von Kosten, engen Toleranzen und realistischen Lieferzeiten bestimmt werden. Ganz gleich, ob sich Ihr Projekt am besten für den 3D-Metalldruck, die präzise CNC-Bearbeitung oder die maßgeschneiderte Blechbearbeitung eignet – unser Ingenieurteam kann Ihre Dateien auswerten und Ihnen den zuverlässigsten und wirtschaftlichsten Fertigungsweg empfehlen.
Reichen Sie Ihre Zeichnungen noch heute bei TZR ein um die Fertigungsfähigkeit Ihres Entwurfs zu prüfen und einen direkten Vergleich der Kosten und Lieferzeiten für Ihre Metallkomponenten zu erhalten.