
 Spanish
 English
 German
 Russian
 Italian
 French

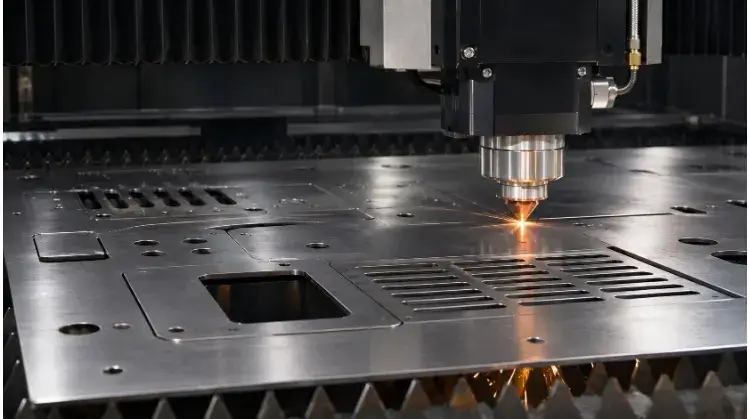
El corte por láser de chapa metálica es un proceso de fabricación térmico que utiliza un rayo láser controlado por CNC para fundir y perforar chapas metálicas planas. Con la ayuda de nitrógeno u oxígeno, permite obtener perfiles de alta precisión, tolerancias ajustadas y un corte escalable para componentes de acero al carbono, acero inoxidable y aluminio.
Muchos ingenieros dan por sentado que una cortadora láser de alta potencia puede reproducir a la perfección cualquier archivo CAD en 2D. En realidad, ignorar el comportamiento térmico de los materiales, las relaciones mínimas entre elementos y las condiciones de los bordes suele provocar recortes deformados, costosos procesos de mecanizado secundarios o fallos totales en el montaje en la planta de producción.
Utilice la tabla de referencia rápida que figura a continuación para determinar qué aspectos de su pieza requieren una verificación específica antes de solicitar un presupuesto:
| Requisitos de las piezas | Qué hay que comprobar antes de elaborar un presupuesto |
| Perfiles generales y orificios de fijación | Calidad exacta del material, espesor y tolerancias estándar |
| Agujeros pequeños, ranuras estrechas y recortes densos | Capacidad de relación entre características y espesor, riesgos de deformación térmica |
| Ajuste de precisión o orificios de posicionamiento | Tolerancias finales frente a la necesidad de mecanizado secundario (taladrado/escariado) |
| Conjuntos doblados o soldados | Márgenes de flexión, distancias de seguridad entre orificios y quién calcula el patrón plano |
| Superficies decorativas y piezas pintadas | Ámbito de aplicación del desbarbado, eliminación del óxido de los bordes y protección de la superficie |
Adaptar los materiales y el grosor a los requisitos de corte
Las distintas aleaciones se comportan de forma diferente bajo el haz de láser. La elección del material influye no solo en la resistencia estructural y la resistencia a la corrosión, sino también en la forma concreta en que se corta y se conforma la pieza, así como en el posprocesamiento que requerirá.
Calidades de los materiales
El acero al carbono, el acero inoxidable y el aluminio constituyen la mayor parte de las piezas cortadas con láser. Al especificar los materiales, indique los grados exactos en lugar de categorías generales (por ejemplo, «aluminio» o «inoxidable»). El comportamiento durante el procesamiento, especialmente en lo que respecta al calentamiento localizado y al posterior plegado, varía considerablemente dentro de una misma familia de materiales.
En el caso de metales muy reflectantes, como el cobre y el latón, comprueba que tu proveedor utilice láseres de fibra de alta potencia diseñados para evitar que la reflexión hacia atrás dañe los componentes ópticos de la máquina.
| Calidad del material | ¿Por qué elegirlo? | Piezas habituales | Notas y riesgos relacionados con el procesamiento |
| Acero al carbono (p. ej., SPCC, Q235, A36) | Rentable, de alta resistencia y fácil de soldar. | Cajas, soportes, estructuras. | Riesgo: Capa de óxido en los bordes provocada por el corte con oxígeno debe Se debe eliminar mecánicamente antes del recubrimiento en polvo; de lo contrario, la pintura se descascarillará. |
| Acero inoxidable (p. ej., 304, 316L) | Alta resistencia a la corrosión y buen aspecto sin necesidad de recubrimiento. | Paneles para dispositivos médicos, equipos aptos para uso alimentario. | Nota: Normalmente se corta con nitrógeno para mantener un borde limpio y sin óxido, aunque esto aumenta el coste por hora de la máquina. |
| Aluminio (por ejemplo, 5052, 6061) | Ligero, con una buena relación resistencia-peso. | Componentes aeroespaciales, carcasas electrónicas. | Riesgo: El 6061 tiende a agrietarse en los pliegues cerrados; especifique el 5052 si se requiere un conformado complejo. |
| Cobre / Latón (p. ej., C110, C260) | Excelente conductividad eléctrica y térmica. | Barras colectoras, contactos eléctricos, disipadores de calor. | Nota: Requiere láseres de fibra especializados. El espesor máximo de corte estable suele ser inferior al del acero. |
Capacidad de espesor
Las potencias nominales de las máquinas (por ejemplo, 6 kW, 12 kW) indican el espesor máximo que puede perforar un láser, pero esto no equivale al rango de producción estable y rentable para todas las geometrías. Llevar una máquina hasta su espesor máximo absoluto suele provocar fuertes estrías en los bordes (surcos verticales), un exceso de escoria o mayores variaciones en el ancho de la ranura desde la parte superior del corte hasta la inferior.
La capacidad en cuanto al espesor debe evaluarse teniendo en cuenta las características específicas de la pieza. En el caso de piezas que se acerquen al límite superior de espesor que admite el equipo de una instalación, o de aquellas que presenten detalles densos y complejos, se recomienda encarecidamente solicitar una inspección del primer artículo para confirmar que la calidad de los bordes sea aceptable para su aplicación.
Assist Gas
Los gases auxiliares ayudan a eliminar el metal fundido de la zona de corte y determinan las propiedades químicas del borde. Esto repercute directamente en los costes posteriores, como la limpieza mecánica, la preparación para la soldadura y el acabado.
- Oxígeno: Se utiliza habitualmente para el acero al carbono. Provoca una reacción exotérmica que acelera el corte, pero deja una capa oscura de óxido (cascarilla) en el borde. Por lo general, es necesario lijar o pulir esta capa antes de recubrimiento en polvo o soldadura, lo que supone añadir los costes de mano de obra a tu factura.
- Nitrógeno: Se utiliza habitualmente para el acero inoxidable y el aluminio. Protege el corte del oxígeno ambiental, lo que da como resultado un borde limpio, brillante y sin óxido. Aunque el tratamiento con nitrógeno tiene un coste por hora más elevado debido al elevado consumo de gas, a menudo supone un ahorro económico global al eliminar la necesidad de una limpieza secundaria de los bordes.
- Aire comprimido: Una alternativa económica para materiales más finos. Deja un borde ligeramente más rugoso o descolorido, por lo que resulta adecuada para componentes estructurales internos en los que el aspecto estético y la adherencia de la pintura no son fundamentales.
Características de diseño que garantizan un corte y un montaje fiables
La intención del diseño y la realidad de la fabricación suelen diferir en detalles pequeños. Comprender cómo interactúa un láser de alta potencia con la geometría localizada ayuda a evitar defectos, desechos y costosas operaciones secundarias.
Agujeros y ranuras
Las piezas pequeñas son muy propensas a sufrir desgarros térmicos. Una pauta de fabricación estándar establece que los diámetros de los orificios y las anchuras de las ranuras deben ser iguales o superiores al espesor del material (una relación de 1:1). Por ejemplo, al taladrar un orificio de 2 mm en acero de 3 mm de espesor, se corre el riesgo de que se funda el material circundante, lo que daría lugar a un orificio cónico o no cilíndrico.
Si se requiere un ajuste a presión de precisión o un orificio de posicionamiento con una tolerancia estrecha, intentar conseguirlo únicamente mediante corte por láser resulta arriesgado. El método más fiable y rentable consiste en que el proveedor realice mediante corte por láser un orificio piloto de menor diámetro y, a continuación, se utilice una operación secundaria (taladrado o escariado) para alcanzar la dimensión final. Aunque esto añade un paso de mecanizado, garantiza el ajuste sin que la pieza acabe en la chatarra.
Esquinas y recortes
El cabezal de corte por láser debe desacelerar rápidamente al pasar por esquinas internas cerradas. Esta desaceleración provoca una acumulación localizada de calor. Aunque es posible programar matemáticamente una esquina interna cerrada perfecta, en la práctica esto provoca una microfusión y crea una zona endurecida localizada (zona afectada por el calor). Si más adelante es necesario doblar o roscar cerca de esa esquina cerrada, el material endurecido tiende a agrietarse o a romper la herramienta.
La sustitución de las esquinas internas afiladas por redondeos sencillos (por ejemplo, R0,5 mm o más) permite que el cabezal de la máquina mantenga una velocidad de avance constante. Esto mejora la calidad de los bordes, acorta el tiempo de ciclo y evita el endurecimiento localizado.
En el caso de piezas con patrones de orificios densos o recortes de gran tamaño, el calor excesivo puede provocar que toda la chapa se deforme. Si los requisitos funcionales lo permiten, aumenta la distancia entre los elementos. Deja que sea el proveedor quien decida sobre la secuencia de corte, el soporte de la chapa y las microjuntas (pequeñas lengüetas que sujetan la pieza al esqueleto), ya que él las optimizará en función de la dinámica específica de su máquina.
Curvas y montaje
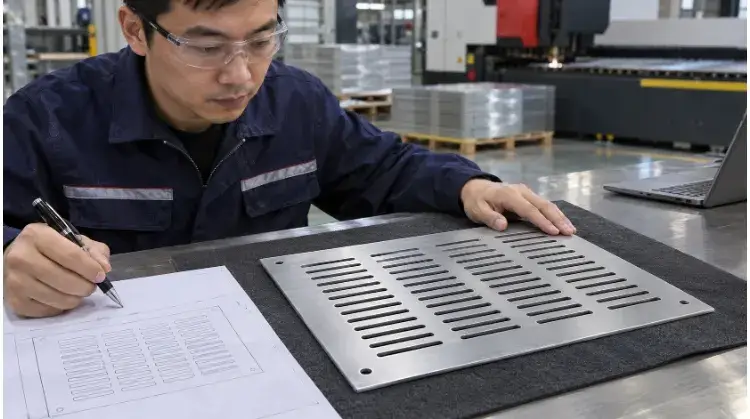
Cuando las piezas en bruto cortadas con láser pasan a la prensa plegadora, la geometría cercana a las líneas de plegado cobra una importancia fundamental. Los orificios, ranuras o recortes situados demasiado cerca de una línea de plegado se estirarán y deformarán durante el proceso de conformado. Para evitarlo, mantenga una distancia de al menos 1,5 veces el espesor del material más el radio de plegado desde el borde del elemento hasta la línea de plegado.
Incluya siempre rebajes de flexión (pequeños recortes en los extremos de una brida) para evitar que el material se desgarre durante el conformado. La anchura y la profundidad del rebaje deben ser, por lo general, iguales o ligeramente superiores al espesor del material.
Lo más importante es que, Especifica quién es el responsable de calcular el patrón plano. Recomendamos encarecidamente que nos facilite el modelo 3D (STEP) y las dimensiones finales del pieza conformada en un PDF en 2D, en lugar de proporcionarnos su propio patrón plano desplegado (DXF). Las deducciones por plegado (factores K) varían estrictamente en función de las herramientas específicas de la prensa plegadora del proveedor. Cuando el fabricante calcula el patrón plano, es él quien asume la responsabilidad de garantizar que la pieza conformada final cumpla con sus tolerancias dimensionales.
Definir las tolerancias y la calidad de corte aceptable
Especificar «la máxima calidad» en un plano es subjetivo y, a menudo, da lugar a expectativas desajustadas. En la fabricación, la calidad se define mediante tolerancias claras y cuantificables, así como criterios de aceptación acordados para las condiciones límite. Establecer tolerancias excesivas en los perfiles estándar encarecerá innecesariamente su presupuesto, mientras que especificar tolerancias insuficientes en los ajustes críticos provocará fallos en el montaje.
Dimensiones y orificios
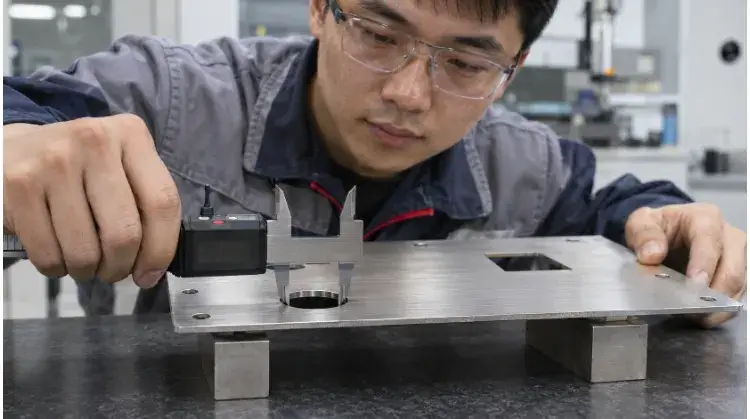
Un error habitual que cometen los ingenieros de diseño es confundir la máquina de corte por láser con precisión de posicionamiento (a menudo ±0,03 mm) con el tolerancia de la pieza acabada. La tolerancia final debe tener en cuenta la dilatación térmica, el alivio de tensiones del material durante el corte y las variaciones del ancho de corte. Para el corte por láser estándar de chapa metálica, una tolerancia general práctica es de ±0,1 mm a ±0,2 mm, dependiendo del espesor y del material.
No apliques tolerancias muy estrictas a todo el dibujo. Por ejemplo, especificar una tolerancia de ±0,05 mm en el perfil exterior de una chapa estándar significa que la pieza no se puede acabar únicamente con el láser. Debe enviarse a una fresadora CNC para el perfilado secundario de los bordes, lo que puede aumentar el coste por pieza entre 200% y 300%. Pregunta siempre: ¿esta arista encaja con alguna otra, o simplemente queda suspendida en el aire?
Al definir las tolerancias, indique explícitamente cuando Se aplica la tolerancia. Es mucho más fácil (y económico) mantener la tolerancia de la posición de un orificio medida en una pieza en bruto plana que la de un orificio medido a lo largo de varias bridas conformadas tras el plegado.
| Características y funciones | Requisitos dimensionales | Fase de inspección | Método de inspección |
| Perfil exterior (Recinto general) | Tolerancia general (p. ej., ISO 2768-m o ±0,2 mm) | Tras el corte plano | Calibres / Sistema de visión |
| Localización de agujeros (Alineación de precisión) | Tolerancia estrecha (p. ej., ±0,05 mm) | Mecanizado de precisión (taladrado/escariado) | Calibres de pasadores / MMC |
| Distancia entre hoyos (Piezas de acoplamiento) | Tolerancia crítica en las curvas | Tras el conformado final | Máquina de coordenadas (CMM) / Soporte específico |
Bordes cortados
Un borde de corte por láser «tal y como sale» rara vez es perfecto. Dependiendo del material, el espesor y el gas auxiliar, es posible que se observen escorias (metal resolidificado en el borde inferior), estrías (líneas verticales de arrastre en chapas gruesas) o quemaduras localizadas en las esquinas. Estos fenómenos son inherentes al proceso de corte térmico y no constituyen necesariamente defectos.
Cuidado con la trampa de los «presupuestos baratos». Al comparar presupuestos, un precio sorprendentemente bajo suele significar que el proveedor se ha saltado desbarbado para ahorrar tiempo de mano de obra. Recibir piezas con escorias afiladas o costra de óxido significa que acabarás pagando por ello más adelante, ya sea en forma de retrasos en el montaje, desprendimiento del recubrimiento en polvo o lesiones a tus operarios. Asegúrate de que el «redondeo mecánico de cantos» o el «desincrustado» figuren explícitamente en tu presupuesto y define con claridad el estado que deben tener los cantos.
| Problema de borde observado | Repercusiones en el uso | Inspección / Requisitos | Opciones de tratamiento habituales |
| Escoria de fondo (escoria) | Evita el acoplamiento incorrecto; provoca cortes a los operarios; interfiere con la pintura. | Inspección visual; comprobación táctil para detectar bordes afilados. | Redondeado automático de cantos (pulido en tambor/cepillado) o esmerilado manual. |
| Estrías marcadas (Acero grueso) | Problema estético; puede provocar concentraciones de tensiones. | La medición de la rugosidad superficial (Ra) es fundamental. | Aceptar «tal y como está» si no es funcional, o solicitar un fresado secundario de los bordes con CNC. |
| Capa de óxido (Corte de oxígeno) | La pintura o el recubrimiento en polvo se descascarillarán con el paso del tiempo. | Prueba de adherencia de la cinta. | Especificar el recorte de nitrógeno o exigir un desincrustado químico o mecánico. |
Planicidad y superficies
El corte por láser genera un calor intenso y localizado en la chapa. En el caso de materiales finos, tiras largas y estrechas o piezas con zonas muy perforadas (como las rejillas de los altavoces), este calor provoca la liberación de tensiones internas, lo que da lugar a deformaciones.
Al especificar la planitud, define la condición de inspección. Una chapa delgada puede combarse 2 mm cuando se encuentra en «estado libre» apoyada sobre una mesa, pero puede aplanarse por completo con una presión mínima al atornillarla en su montaje final. Si se requiere una planitud absoluta en estado libre para una pieza muy perforada, es posible que la fábrica tenga que emplear operaciones de nivelación con rodillos tras el corte, lo que aumentaría el coste.
En el caso de las piezas estéticas, indica claramente la «superficie visible» en tus planos. Los proveedores pueden utilizar láminas protectoras aptas para láser durante el corte para evitar arañazos, pero esta lámina debe incluirse en el coste del material y retirarse antes de realizar operaciones que impliquen altas temperaturas, como la soldadura.
Reducir costes y comparar procesos de corte
A la hora de comparar presupuestos de distintos proveedores, comprender qué factores influyen en el tiempo de máquina y la mano de obra te ayudará a optimizar tu diseño para la fabricación.
Desglose de costes
Un presupuesto de corte por láser de chapa no se reduce simplemente a «el peso del material más el tiempo de máquina». El coste se distribuye en varias fases:
- Material: El coste de la chapa en bruto.
- Programación y configuración (NRE): Conversión del archivo CAD a código máquina, configuración de los parámetros de la boquilla y carga de la lámina. Se trata de un coste fijo que se distribuye en función de tu volumen de producción.
- Piercing: El tiempo y la energía que necesita el láser para perforar el material antes de que este comience a moverse.
- Longitud de corte: La distancia real recorrida por el láser.
- Posprocesamiento y control de calidad: Desbarbado, desincrustado, roscado e inspección dimensional final. Aquí es donde invierten los proveedores de alta calidad, y donde los proveedores económicos recortan gastos.
Las perforaciones son un importante factor de costes ocultos. Cada uno de los agujeros o recortes internos requiere una nueva perforación.
> Ejemplo práctico: Imaginemos dos paneles de 500 x 500 mm fabricados en aluminio de 3 mm de espesor. El panel A es un cuadrado macizo. El panel B tiene 200 pequeños orificios de ventilación. Aunque el panel B utiliza un poco menos de material en peso, requiere 201 perforaciones, frente a la única perforación del panel A. El panel B tardará mucho más tiempo en fabricarse y su coste será considerablemente mayor. Agrupar los orificios en ranuras más grandes puede reducir drásticamente el número de perforaciones y abaratar el precio.
Decoración y diseño
El anidamiento es el proceso de disponer las piezas en una plancha estándar para aprovechar al máximo el material. Sin embargo, el objetivo de alcanzar un rendimiento del 95% no debe comprometer el rendimiento de las piezas.
Si una pieza presenta un plegado estructural, la orientación de la misma con respecto a la dirección del grano del material es fundamental (especialmente en el caso del aluminio y el acero inoxidable). El plegado en paralelo al grano aumenta el riesgo de que se produzcan grietas. Un socio de fabricación de confianza sacrificará parte del rendimiento del material para garantizar que las piezas se dispongan perpendicularmente al grano, con el fin de garantizar un conformado seguro.
Puedes reducir los costes diseñando piezas pequeñas que encajen en los «recortes» (restos de material) de las piezas más grandes. Revisa tus diseños para unificar los tamaños de los orificios y eliminar los recortes que no tengan una función específica. Evalúa las modificaciones basándote en el coste total de la pieza recibida, en lugar de limitarse a aislar el tiempo de corte de la máquina.
Alternativas de proceso
Aunque el corte por láser de fibra es muy versátil, no siempre es la opción más económica ni la más adecuada desde el punto de vista técnico. Saber cuándo cambiar de proceso es una habilidad clave en la gestión de proveedores.
Si necesitas 50 paneles con orificios estándar, el corte por láser es la mejor opción, ya que no supone ningún coste de utillaje. Sin embargo, Si necesitas 5.000 paneles con perforaciones repetitivas, rejillas o avellanados, invertir en utillaje físico para un Prensa punzonadora CNC (NCT) se amortiza rápidamente, lo que a menudo hace que el precio unitario baje considerablemente.
| Necesidad de piezas | Proceso alternativo | Compensaciones clave | Condiciones que hay que confirmar |
| Láminas perforadas de gran volumen o rejillas | Punzonado CNC (prensa de torreta) | Más rápido por orificio; permite crear formas en 3D. Requiere utillaje físico (deja marcas de corte en los bordes). | Disponibilidad de herramientas para los tamaños y formas de orificios específicos que necesites. |
| Se requiere metal de gran espesor (>25 mm) o zona afectada por el calor (HAZ) nula | Corte por chorro de agua | No se deforma por el calor; corta cualquier grosor. El proceso es más lento; el borde se moja (riesgo de óxido en el acero). | Requisitos de limpieza de abrasivos y tolerancias dimensionales. |
| Precisión extrema (±0,01 mm) o perfiles 3D complejos | Mecanizado CNC (fresado) | Precisión y acabado de los bordes superiores. Gran cantidad de desperdicio de material; coste y tiempo de ciclo mucho más elevados. | ¿Se pueden fresar elementos críticos específicos tras el corte por láser de la pieza en bruto? |
Preparar planos y confirmar los requisitos de los proveedores
Un retraso en el presupuesto o un lote fabricado incorrectamente casi siempre se debe a un conjunto de planos incompleto. Cuando entregas un diseño a un fabricante, la ambigüedad es tu mayor enemigo. Una documentación clara te garantiza un precio preciso, un plazo de entrega realista y piezas que realmente se puedan montar en tu taller.
Archivos y especificaciones
Enviar un único archivo DXF rara vez es suficiente, sobre todo si la pieza requiere dobleces, avellanados o tolerancias estrictas. El paquete de solicitud de presupuesto (RFQ) más completo incluye una combinación de modelos 3D, archivos vectoriales 2D y un plano estático en formato PDF.
Ten cuidado con los archivos DXF «corruptos». Un problema habitual que retrasa la elaboración de presupuestos y estropea las piezas es la superposición de líneas vectoriales (líneas dobles). Si tu programa de CAD exporta un archivo DXF con líneas dobles en un perfil, el software de anidamiento lo leerá dos veces, lo que hará que el láser corte exactamente la misma trayectoria dos veces. Esto deteriora la calidad de los bordes, ensancha el corte y duplica el tiempo de mecanizado.
Igualmente peligroso es confusión de capas. Si las líneas de plegado se exportan en la misma capa CAD que el perfil de corte, el láser cortará literalmente la pieza en varios trozos a lo largo de las líneas de plegado.
| Formato de archivo | Objetivo principal | Lista de comprobación previa a la presentación para ingenieros |
| STEP / IGES (3D) | Visualización de estructuras curvadas y de la geometría general. | Asegúrate de que el modelo represente el estado final tras el conformado, y no la pieza en bruto plana. |
| DXF / DWG (2D) | Importación directa al software de anidamiento del láser. | 1. La escala debe ser de 1:1. 2. Elimina todos los bloques de título, cotas y líneas centrales. 3. Asegúrate de que todos los perfiles sean de circuito cerrado. 4. Elimina las líneas superpuestas (dobles). 5. Coloca las líneas de curvatura en una capa aparte o elimínalas. |
| PDF (dibujo en 2D) | Especificación de tolerancias, roscas y acabados. | Especifica con exactitud los tipos de material, los espesores, las cantidades, los requisitos de acabado superficial y las dimensiones críticas. |
Comparación de presupuestos
Los responsables de compras suelen encontrarse con una pila de presupuestos con precios que varían enormemente para unos archivos CAD exactamente iguales. Quedarse con la cifra final más barata sin leer el desglose del proceso es una apuesta muy arriesgada.
Debes asegurarte de que los presupuestos se comparen «en igualdad de condiciones». Si el proveedor A ofrece un corte con nitrógeno y desbarbado automático, y el proveedor B ofrece un corte con oxígeno que deja las piezas «tal cual», el proveedor B parecerá más barato sobre el papel. Pero ese ahorro se esfuma en el momento en que tu equipo de montaje se niegue a manipular piezas afiladas, o tu empresa de recubrimiento en polvo te cobre un recargo por eliminar la oxidación de los bordes.
Aprobación del primer artículo
En el caso de tiradas de gran volumen, piezas en las que el aspecto estético es fundamental o componentes con características de posicionamiento críticas, nunca se debe pasar directamente a la producción en serie basándose únicamente en un plano digital. Es necesario un Inspección del primer artículo (FAI).
Define desde el principio qué se considera una aprobación FAI. Para los soportes estándar, puede bastar con un informe de inspección dimensional (FAIR) y unas fotos nítidas proporcionadas por el equipo de calidad de la fábrica. En el caso de carcasas complejas o paneles con un alto componente estético, exige que se envíe una muestra física a tus instalaciones para realizar una prueba de montaje.
Una vez aprobado el primer artículo, bloquea explícitamente esa versión del plano y la ruta de producción. Si un proveedor necesita cambiar discretamente de un láser de fibra a una punzonadora CNC más adelante para cumplir con la capacidad, deberá notificártelo, ya que cambiarán las condiciones de los bordes y la tensión de las características.
Por último, en función de los requisitos de tu sector, asegúrate de que el paquete de la FAI incluya certificados de ensayo de fábrica (MTC) para garantizar la trazabilidad del material. Si un proveedor sustituye sin avisar un lote de metal por otro más barato y sin certificar durante la producción en serie, es probable que tus procesos posteriores de soldadura o conformado fracasen.
Deja de dar palos de ciego y empieza a optimizar. Sube hoy mismo tus archivos CAD (STEP + PDF) a TZR. Nuestro equipo de ingeniería no se limitará a darte un presupuesto: te ofreceremos una revisión gratuita de DFM para identificar los riesgos de corte, optimizar tus tolerancias y ayudarte a elegir la estrategia de producción más rentable.