
 French
 English
 Spanish
 German
 Russian
 Italian

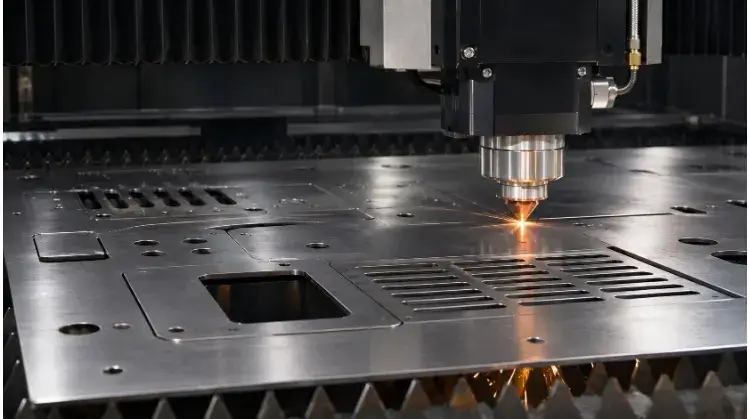
La découpe laser de tôles est un procédé de fabrication thermique qui utilise un faisceau laser guidé par commande numérique (CNC) pour faire fondre et percer des tôles plates. Grâce à l'apport d'azote ou d'oxygène, ce procédé permet d'obtenir des profils de haute précision, des tolérances serrées et une découpe modulable pour les composants en acier au carbone, en acier inoxydable et en aluminium.
De nombreux ingénieurs partent du principe qu’une découpeuse laser haute puissance est capable de reproduire à la perfection n’importe quel fichier CAO 2D. En réalité, le fait de ne pas tenir compte du comportement thermique des matériaux, des rapports dimensionnels minimaux et des conditions aux bords entraîne souvent des découpes déformées, des opérations d’usinage secondaires coûteuses, voire des défaillances totales de l’assemblage en atelier.
Consultez le tableau de référence rapide ci-dessous pour déterminer quels aspects de votre pièce nécessitent une vérification spécifique avant de demander un devis :
| Exigences relatives aux pièces | Éléments à vérifier avant d'établir un devis |
| Profils généraux et trous de fixation | Qualité exacte du matériau, épaisseur et tolérances standard |
| Petits trous, fentes étroites et découpes denses | Capacité relative au rapport entre les détails et l'épaisseur, risques de déformation thermique |
| Ajustements de précision ou trous de repérage | Tolérances de finition et nécessité d'un usinage secondaire (perçage/alésage) |
| Assemblages cintrés ou soudés | Les dégagements de courbure, les distances de sécurité entre les trous et qui calcule le patron à plat ? |
| Surfaces esthétiques et pièces peintes | Champ d'application de l'ébavurage, élimination de l'oxyde sur les arêtes et protection de surface |
Adapter les matériaux et l'épaisseur aux exigences de découpe
Les différents alliages réagissent différemment sous l'action d'un faisceau laser. Le choix du matériau influe non seulement sur la résistance mécanique et la résistance à la corrosion, mais aussi sur la manière précise dont la pièce se découpe et se forme, ainsi que sur les opérations de finition qu'elle nécessitera.
Nuances de matériaux
L'acier au carbone, l'acier inoxydable et l'aluminium constituent la majeure partie des pièces découpées au laser. Lors de la spécification des matériaux, indiquez les nuances exactes plutôt que des catégories générales (par exemple, « aluminium » ou « inox »). Les comportements lors de l'usinage, notamment en ce qui concerne l'échauffement localisé et le pliage qui s'ensuit, varient considérablement au sein d'une même famille de matériaux.
Pour les métaux très réfléchissants comme le cuivre et le laiton, assurez-vous que votre fournisseur utilise des lasers à fibre de forte puissance conçus pour empêcher la réflexion arrière d'endommager les optiques de la machine.
| Qualité des matériaux | Pourquoi le choisir ? | Pièces courantes | Remarques et risques liés au traitement |
| Acier au carbone (par exemple : SPCC, Q235, A36) | Économique, très résistant, facile à souder. | Boîtiers, supports, châssis structurels. | Risque : Couche d'oxyde sur les arêtes résultant de la découpe à l'oxygène doit doivent être éliminées mécaniquement avant l'application du revêtement en poudre, sinon la peinture s'écaillera. |
| Acier inoxydable (par exemple, 304, 316L) | Haute résistance à la corrosion, bel aspect esthétique sans revêtement. | Panneaux pour dispositifs médicaux, équipements destinés au secteur agroalimentaire. | Remarque : La découpe s'effectue généralement sous azote afin de garantir un bord propre et exempt d'oxyde, même si cela augmente la cadence horaire de la machine. |
| Aluminium (par exemple, 5052, 6061) | Léger, bon rapport résistance/poids. | Composants aérospatiaux, boîtiers électroniques. | Risque : L'alliage 6061 a tendance à se fissurer lors de cintrages serrés ; optez pour l'alliage 5052 si des opérations de formage complexes sont nécessaires. |
| Cuivre / Laiton (par ex. C110, C260) | Excellente conductivité électrique et thermique. | Barres omnibus, contacts électriques, dissipateurs thermiques. | Remarque : Nécessite des lasers à fibre spécialisés. L'épaisseur maximale de découpe stable est généralement inférieure à celle de l'acier. |
Épaisseurs prises en charge
Les puissances nominales des machines (par exemple, 6 kW, 12 kW) indiquent l'épaisseur maximale qu'un laser peut percer, mais cela ne correspond pas à la plage de production stable et rentable pour toutes les géométries. Pousser une machine jusqu'à son épaisseur maximale absolue entraîne souvent l'apparition de stries importantes sur les bords (rainures verticales), un excès de scories ou des variations plus importantes de la largeur de la tranchée entre le haut et le bas de la découpe.
La capacité en matière d'épaisseur doit être évaluée en tenant compte des caractéristiques spécifiques de la pièce. Pour les pièces dont l'épaisseur avoisine la limite supérieure autorisée par les équipements d'un site, ou celles présentant des détails complexes et denses, il est fortement recommandé de demander une inspection du premier article afin de vérifier que la qualité des bords est acceptable pour votre application.
Assist Gaz
Les gaz d'assistance permettent d'évacuer le métal fondu de la zone de coupe et déterminent la composition chimique du bord. Cela a une incidence directe sur les coûts en aval, tels que le nettoyage mécanique, la préparation au soudage et la finition.
- Oxygène : Généralement utilisé pour l'acier au carbone. Il provoque une réaction exothermique qui accélère la coupe mais laisse une couche d'oxyde sombre (calamine) sur le bord. Cette couche doit généralement être poncée ou éliminée par polissage avant revêtement en poudre ou soudage, ce qui entraîne l'ajout de frais de main-d'œuvre à votre facture.
- Azote : Couramment utilisé pour l'acier inoxydable et l'aluminium. Il protège la coupe de l'oxygène ambiant, ce qui permet d'obtenir un bord net, brillant et exempt d'oxyde. Bien que le traitement à l'azote présente un coût horaire plus élevé en raison d'une forte consommation de gaz, il permet souvent de réaliser des économies globales en supprimant la nécessité d'un nettoyage secondaire des bords.
- Air comprimé : Une alternative économique pour les matériaux plus fins. Elle laisse un bord légèrement plus rugueux ou décoloré, ce qui la rend adaptée aux éléments structurels internes pour lesquels l'aspect esthétique et l'adhérence de la peinture ne sont pas déterminants.
Des caractéristiques de conception garantissant une découpe et un assemblage fiables
L'intention de conception et la réalité de la fabrication divergent souvent au niveau des petits détails. Comprendre comment un laser haute puissance interagit avec une géométrie localisée permet d'éviter les défauts, les rebuts et les opérations secondaires coûteuses.
Trous et fentes
Les petites pièces sont très sensibles au « blowout » thermique. Une règle de fabrication courante stipule que le diamètre des trous et la largeur des fentes doivent être égaux ou supérieurs à l'épaisseur du matériau (rapport de 1:1). Percer un trou de 2 mm dans de l'acier de 3 mm d'épaisseur, par exemple, risque de faire fondre le matériau environnant, ce qui donne un trou conique ou non cylindrique.
Si un ajustement serré de précision ou un alésage de positionnement à tolérance serrée est requis, il est risqué de tenter d’y parvenir uniquement par découpe laser. L'approche fiable et économique consiste à demander au fournisseur de découper au laser un trou pilote sous-dimensionné, puis de recourir à une opération secondaire (perçage ou alésage) pour obtenir la cote finale. Cela ajoute une étape d'usinage, mais garantit l'ajustement sans avoir à mettre la pièce au rebut.
Coins et découpes
La tête de découpe laser doit ralentir rapidement lorsqu'elle passe dans des angles internes aigus. Ce ralentissement provoque une accumulation localisée de chaleur. Bien qu'il soit mathématiquement possible de programmer un angle interne aigu parfait, dans la réalité, cela entraîne une microfusion et crée une zone durcie localisée (zone affectée par la chaleur). Si vous devez par la suite plier ou tarauder à proximité de cet angle aigu, le matériau durci risque de fissurer ou de casser votre outillage.
Le remplacement des angles internes vifs par de simples congés (par exemple, R 0,5 mm ou plus) permet à la tête d'usinage de maintenir une vitesse d'avance constante. Cela améliore la qualité des arêtes, réduit la durée du cycle et évite l'appertition localisée.
Pour les pièces présentant des réseaux de perforations denses ou de grandes découpes, une chaleur excessive peut entraîner une déformation de l'ensemble de la tôle. Si les exigences fonctionnelles le permettent, augmentez l'espacement entre les éléments. Laissez au fournisseur le soin de prendre les décisions concernant l'ordre de découpe, le maintien de la tôle et les micro-joints (petites languettes maintenant la pièce dans le squelette), car il les optimisera en fonction des caractéristiques spécifiques de ses machines.
Coudes et assemblage
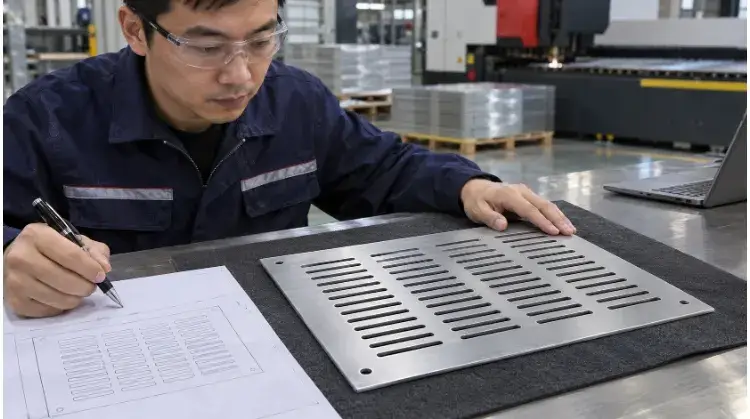
Lorsque les flans découpés au laser sont acheminés vers la presse plieuse, la géométrie à proximité des lignes de pliage revêt une importance cruciale. Les trous, fentes ou découpes situés trop près d’une ligne de pliage risquent de s’étirer et de se déformer pendant le formage. Pour éviter cela, respectez une distance d’au moins 1,5 fois l’épaisseur du matériau, majorée du rayon de pliage, entre le bord de l’élément et la ligne de pliage.
Il faut toujours prévoir des découpes de flexion (petites découpes aux extrémités d'une bride) afin d'éviter que le matériau ne se déchire lors du formage. La largeur et la profondeur de ces découpes doivent généralement être égales ou légèrement supérieures à l'épaisseur du matériau.
Surtout, Précisez qui est chargé de calculer le patron à plat. Nous vous recommandons vivement de fournir le modèle 3D (STEP) et les cotes finales de la pièce formée sur un fichier PDF en 2D, plutôt que de fournir votre propre plan de dépliage (DXF). Les déductions de pliage (facteurs K) varient strictement en fonction de l'outillage spécifique de la presse plieuse du fournisseur. Lorsque le fabricant calcule le patron, il lui incombe de s'assurer que la pièce finie respecte vos tolérances dimensionnelles.
Définir les tolérances et la qualité de coupe acceptable
Indiquer « qualité optimale » sur un plan est subjectif et entraîne souvent des attentes divergentes. Dans le domaine de la fabrication, la qualité est définie par des tolérances claires et mesurables, ainsi que par des critères d’acceptation convenus pour les conditions limites. Appliquer des tolérances trop larges aux profils standard gonflera inutilement votre devis, tandis que des spécifications insuffisantes pour les ajustements critiques entraîneront des défaillances au niveau de l’assemblage.
Dimensions et perçages
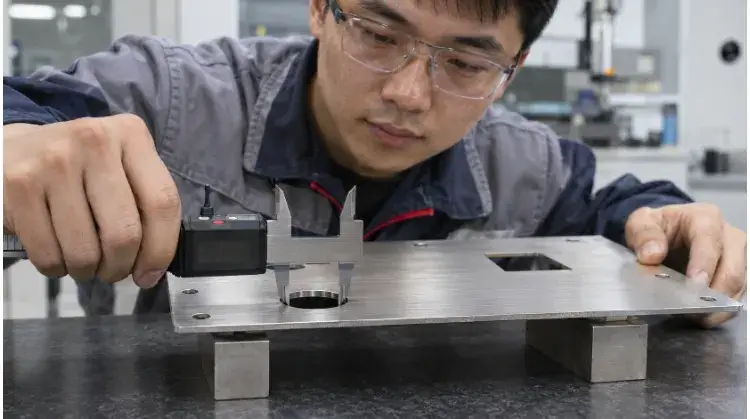
Une erreur courante chez les ingénieurs concepteurs consiste à confondre la précision de positionnement (souvent ± 0,03 mm) avec le tolérance de la pièce finie. La tolérance finale doit tenir compte de la dilatation thermique, de la relaxation des contraintes du matériau lors de la découpe et des variations de la largeur de coupe. Pour la découpe laser standard de tôles, une tolérance générale couramment appliquée est comprise entre ±0,1 mm et ±0,2 mm, en fonction de l'épaisseur et du matériau.
N'appliquez pas systématiquement des tolérances très strictes à l'ensemble de votre dessin. Par exemple, le fait de spécifier une tolérance de ±0,05 mm sur le profil extérieur d'une tôle standard signifie que la pièce ne peut pas être usinée uniquement au laser. Elle doit être acheminée vers une fraiseuse CNC pour un profilage secondaire des bords, ce qui peut faire passer le coût unitaire de 200% à 300%. Demandez-vous toujours : cette arête s'emboîte-t-elle avec quelque chose, ou est-elle simplement en suspension dans le vide ?
Lors de la définition des tolérances, précisez explicitement quand la tolérance s'applique. Il est beaucoup plus facile (et moins coûteux) de respecter une tolérance de position des trous mesurée sur une ébauche plate que de respecter une tolérance de position des trous mesurée sur plusieurs rebords formés après le pliage.
| Caractéristiques et fonctionnalités | Exigences dimensionnelles | Étape d'inspection | Méthode d'inspection |
| Profil extérieur (Enceinte générale) | Tolérance générale (par exemple, ISO 2768-m ou ±0,2 mm) | Après la découpe à plat | Pinces de mesure / Système de vision |
| Localisation des trous (Alignement de précision) | Tolérance serrée (par exemple, ±0,05 mm) | Usinage de finition (perçage/alésage) | Jauges à broches / MMT |
| Distance entre les trous (Pièces d'assemblage) | Tolérance critique au niveau des courbes | Après le formage final | CMM / Dispositif de fixation dédié |
Bords coupés
Un bord de découpe au laser « tel quel » est rarement parfait. En fonction du matériau, de l'épaisseur et du gaz d'assistance, vous pouvez observer la présence de scories (métal resolidifié sur le bord inférieur), de stries (lignes verticales de traînée sur les tôles épaisses) ou une brûlure localisée dans les angles. Ces phénomènes sont inhérents au procédé de découpe thermique et ne constituent pas nécessairement des défauts.
Méfiez-vous du piège des « devis bon marché ». Lorsqu'on compare des devis, un prix étonnamment bas signifie souvent que le fournisseur a omis ébavurage pour gagner du temps de main-d'œuvre. Si vous recevez des pièces présentant des scories coupantes ou une couche d'oxyde, vous en subirez les conséquences plus tard, que ce soit sous forme de retards d'assemblage, d'écaillage du revêtement en poudre ou de blessures chez vos opérateurs. Veillez à ce que les opérations de « chanfreinage mécanique » ou de « décalaminage » soient explicitement mentionnées dans votre devis, et définissez clairement l'état requis des arêtes.
| Problème lié aux bords observés | Conséquences sur l'utilisation | Contrôle / Exigence | Options thérapeutiques standard |
| Scories de fond (scories) | Empêche l'assemblage à plat ; présente un risque de coupure pour les opérateurs ; nuit à la peinture. | Inspection visuelle ; vérification tactile visant à détecter la présence d'arêtes vives. | Arrondissage automatisé des arêtes (polissage au tambour/brossage) ou meulage manuel. |
| Striations marquées (Acier épais) | Problème esthétique ; peut entraîner des concentrations de contraintes. | La mesure de la rugosité de surface (Ra) est essentielle. | Accepter la pièce « telle quelle » si elle n'est pas fonctionnelle, ou exiger un fraisage secondaire des arêtes par CNC. |
| Couche d'oxyde (Coupure d'oxygène) | La peinture ou le revêtement en poudre finira par s'écailler avec le temps. | Essai d'adhérence du ruban adhésif. | Préciser la teneur en azote, ou exiger un détartrage chimique ou mécanique. |
Planéité et surfaces
La découpe au laser génère une chaleur intense et localisée dans la tôle. Dans le cas de matériaux fins, de bandes longues et étroites ou de pièces comportant des zones fortement perforées (comme les grilles de haut-parleurs), cette chaleur provoque la libération de contraintes internes, ce qui entraîne un gauchissement.
Lors de la spécification de la planéité, définissez les conditions de contrôle. Une tôle mince peut se déformer de 2 mm lorsqu’elle est à « l’état libre », posée sur une table, mais se redresser complètement sous une pression minimale lorsqu’elle est boulonnée dans son assemblage final. Si une planéité absolue à l’état libre est requise pour une pièce fortement perforée, l’usine peut être amenée à recourir à des opérations de planage au rouleau après découpe, ce qui augmente le coût.
Pour les pièces esthétiques, indiquez clairement la « surface visible » sur vos plans. Les fournisseurs peuvent utiliser des films de protection adaptés à la découpe au laser afin d’éviter les rayures, mais le coût de ce film doit être pris en compte dans le coût du matériau et celui-ci doit être retiré avant toute opération impliquant une chaleur intense, comme le soudage.
Réduire les coûts et comparer les procédés de découpe
Lorsque vous comparez les devis de différents fournisseurs, comprendre les facteurs qui déterminent le temps d'usinage et la main-d'œuvre vous aidera à optimiser votre conception en vue de la fabrication.
Répartition des coûts
Un devis de découpe laser de tôle ne se résume pas simplement au « poids du matériau plus le temps de machine ». Le coût se répartit sur plusieurs étapes :
- Matériau : Le coût de la tôle brute.
- Programmation et configuration (NRE) : Conversion du fichier CAO en code machine, réglage des paramètres de la buse et chargement de la feuille. Il s'agit d'un coût fixe réparti sur votre volume de production.
- Piercing : Le temps et l'énergie nécessaires au laser pour percer le matériau avant qu'il ne commence à se déplacer.
- Longueur de coupe : La distance réelle parcourue par le laser.
- Post-traitement et assurance qualité : Ébavurage, détartrage, taraudage et contrôle dimensionnel final. C'est là que les fournisseurs haut de gamme investissent, tandis que les fournisseurs bon marché rognent sur les coûts.
Les perforations constituent un facteur de coût caché majeur. Chaque trou ou découpe interne nécessite un nouveau perçage.
> Exemple concret : prenons deux panneaux de 500 x 500 mm en aluminium de 3 mm d’épaisseur. Le panneau A est un carré plein. Le panneau B comporte 200 petits trous d’aération. Même si le panneau B utilise un peu moins de matière en poids, il nécessite 201 perforations, contre une seule pour le panneau A. Le traitement du panneau B prendra nettement plus de temps sur la machine et coûtera beaucoup plus cher. Regrouper les trous en fentes plus larges permet de réduire considérablement le nombre de perforations et de faire baisser le prix.
Aménagement et design
L'imbrication consiste à disposer les pièces sur une plaque standard de manière à optimiser l'utilisation du matériau. Cependant, la recherche d'un rendement de 95% ne doit pas compromettre les performances des pièces.
Si une pièce présente un pliage structurel, son orientation par rapport au sens du grain du matériau est déterminante (en particulier pour l’aluminium et l’acier inoxydable). Un pliage parallèle au sens du grain augmente le risque de fissuration. Un partenaire de fabrication fiable acceptera de sacrifier une partie du rendement du matériau afin de s’assurer que les pièces sont positionnées perpendiculairement au sens du grain, pour garantir un formage en toute sécurité.
Vous pouvez réduire les coûts en concevant des petites pièces qui s'emboîtent dans les « chutes » (découpes résiduelles) de pièces plus grandes. Passez en revue vos conceptions afin d'harmoniser les dimensions des trous et de supprimer les découpes non fonctionnelles. Évaluez les modifications en fonction de la coût total des pièces livrées, plutôt que de se contenter de prendre en compte le temps de découpe de la machine.
Autres méthodes de traitement
Bien que la découpe au laser à fibre soit extrêmement polyvalente, elle ne constitue pas toujours le choix le plus économique ou le plus adapté sur le plan technique. Savoir quand changer de procédé est une compétence essentielle en matière d'approvisionnement.
Si vous avez besoin de 50 panneaux avec des trous standard, la découpe au laser est la solution idéale, car elle n'entraîne aucun coût d'outillage. Cependant, Si vous avez besoin de 5 000 panneaux comportant des perforations répétitives, des lamelles ou des fraisages, investir dans un outillage physique pour un Poinçonneuse à commande numérique (NCT) se rentabilise rapidement, ce qui entraîne souvent une baisse significative du prix unitaire.
| Besoin de pièces | Procédure alternative | Principaux compromis | Conditions à confirmer |
| Tôles perforées en grande série ou persiennes | Poinçonnage CNC (presse à tourelle) | Plus rapide par trou ; permet de réaliser des formes en 3D. Nécessite un outillage physique (marques de grignotage sur les bords). | Disponibilité d'outils adaptés aux dimensions et formes spécifiques de vos alésages. |
| Métal très épais (> 25 mm) ou absence de zone affectée thermique (HAZ) requise | Découpe au jet d'eau | Pas de déformation due à la chaleur ; permet de couper toutes les épaisseurs. Processus plus lent ; les bords sont mouillés (risque de rouille pour l'acier). | Exigences en matière de nettoyage des abrasifs et tolérances dimensionnelles. |
| Précision extrême (±0,01 mm) ou profils 3D complexes | Usinage CNC (fraisage) | Précision et finition des arêtes supérieures. Gaspillage important de matière ; coût et temps de cycle nettement plus élevés. | Est-il possible de fraiser des éléments critiques spécifiques après la découpe au laser de la pièce brute ? |
Préparer les plans et valider les exigences des fournisseurs
Un devis tardif ou un lot défectueux trouve presque toujours son origine dans un dossier technique incomplet. Lorsque vous confiez une conception à un fabricant, l’ambiguïté est votre pire ennemie. Une documentation claire vous garantit d’obtenir un prix précis, un délai de livraison réaliste et des pièces qui s’assemblent réellement dans votre atelier.
Fichiers et spécifications
L'envoi d'un seul fichier DXF est rarement suffisant, surtout si la pièce nécessite un pliage, un fraisage ou des tolérances serrées. Le dossier de demande de devis (RFQ) le plus complet comprend à la fois des modèles 3D, des fichiers vectoriels 2D et un dessin PDF statique.
Méfiez-vous des fichiers DXF « corrompus ». Un problème courant qui retarde l'établissement des devis et endommage les pièces est le chevauchement des lignes vectorielles (lignes doubles). Si votre logiciel de CAO exporte un fichier DXF comportant des lignes doubles sur un profil, le logiciel d'imbrication le lira deux fois, ce qui entraînera une double découpe du même tracé par le laser. Cela nuit à la qualité des arêtes, élargit le trait de coupe et double le temps d'usinage.
Tout aussi dangereux est confusion entre les couches. Si vos lignes de pliage sont exportées sur le même calque CAO que votre profil de découpe, le laser découpera littéralement votre pièce en plusieurs morceaux le long des lignes de pliage.
| Format de fichier | Objectif principal | Liste de contrôle préalable à la soumission destinée aux ingénieurs |
| STEP / IGES (3D) | Visualisation des structures courbes et de la géométrie globale. | Veillez à ce que le modèle représente l'état final après formage, et non l'ébauche à plat. |
| DXF / DWG (2D) | Importation directe dans le logiciel d'imbrication du laser. | 1. L'échelle doit être de 1:1. 2. Supprimez tous les cartouches, toutes les cotes et toutes les lignes médianes. 3. S'assurer que tous les profils forment des boucles fermées. 4. Supprimez les lignes qui se chevauchent (doubles). 5. Placez les lignes de courbure sur un calque distinct ou supprimez-les. |
| PDF (dessin en 2D) | Spécification des tolérances, des filetages et des finitions. | Précisez les nuances exactes des matériaux, leur épaisseur, les quantités, les exigences en matière de finition de surface et les cotes critiques. |
Comparaison des devis
Les responsables des achats se retrouvent souvent face à une pile de devis présentant des prix extrêmement variés pour des fichiers CAO parfaitement identiques. Se contenter du montant total le plus bas sans lire le détail du devis constitue un pari très risqué.
Vous devez vous assurer que les devis permettent une comparaison « à égalité de conditions ». Si le fournisseur A propose une découpe à l’azote avec ébavurage automatisé, et que le fournisseur B propose une découpe à l’oxygène laissant les pièces « telles quelles », le fournisseur B paraîtra moins cher sur le papier. Mais cette économie s’évapore dès que votre équipe de montage refuse de manipuler des pièces coupantes, ou que votre spécialiste du revêtement par poudrage vous facture un supplément pour éliminer l’oxydation sur les arêtes.
Validation du premier article
Pour les séries à grand volume, les pièces dont l'aspect esthétique est crucial ou les composants présentant des caractéristiques de positionnement critiques, ne passez jamais directement à la production en série en vous basant uniquement sur un dessin numérique. Exigez une Inspection du premier article (FAI).
Définissez dès le départ ce qui constitue une validation FAI. Pour les supports standard, un rapport d’inspection dimensionnelle (FAIR) et des photos nettes fournies par l’équipe qualité de l’usine peuvent suffire. Pour les boîtiers complexes ou les panneaux à forte valeur esthétique, exigez qu’un échantillon physique soit expédié à votre site afin de procéder à un test d’assemblage.
Une fois le premier article validé, verrouillez explicitement cette version du dessin et le plan de fabrication. Si un fournisseur doit, ultérieurement, passer discrètement d'un laser à fibre optique à une poinçonneuse CNC pour répondre à des contraintes de capacité, il doit vous en informer, car les conditions des arêtes et les contraintes sur les éléments seront modifiées.
Enfin, en fonction des exigences de votre secteur d'activité, assurez-vous que le dossier FAI comprenne des certificats d'essai en usine (MTC) afin de garantir la traçabilité des matériaux. Si un fournisseur remplace discrètement un lot de métal par un autre, moins cher et non certifié, au cours de la production en série, vos processus de soudage ou de formage ultérieurs risquent fort d'échouer.
Cessez de faire des suppositions et commencez à optimiser. Téléversez dès aujourd'hui vos fichiers CAO (STEP + PDF) sur TZR. Notre équipe d'ingénieurs ne se contentera pas de vous communiquer un devis : nous vous proposerons une analyse DFM gratuite afin d'identifier les risques de découpe, d'optimiser vos tolérances et de vous aider à définir la stratégie de production la plus rentable.