
 Italian
 English
 Spanish
 German
 Russian
 French

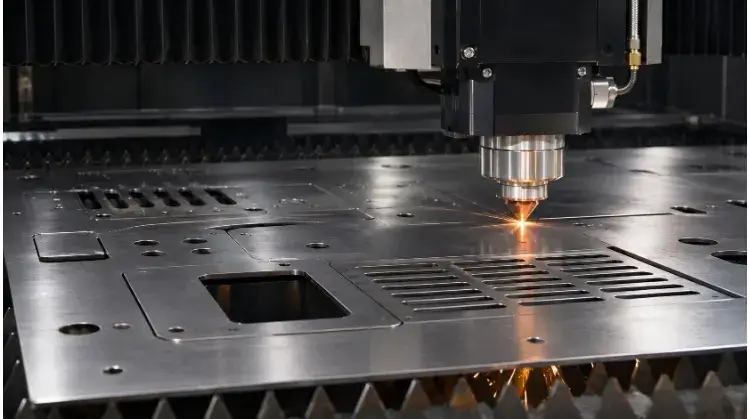
Il taglio laser della lamiera è un processo di lavorazione termica che utilizza un raggio laser guidato da CNC per fondere e forare lamiere piane. Con l’ausilio di azoto o ossigeno, garantisce profili di alta precisione, tolleranze ristrette e tranciatura scalabile per componenti in acciaio al carbonio, acciaio inossidabile e alluminio.
Molti ingegneri ritengono che una taglierina laser ad alta potenza sia in grado di riprodurre perfettamente qualsiasi file CAD 2D. In realtà, ignorare il comportamento termico dei materiali, i rapporti minimi tra le caratteristiche e le condizioni dei bordi porta spesso a ritagli deformati, costose lavorazioni secondarie o al fallimento totale dell’assemblaggio in officina.
Utilizza la tabella di riferimento rapido riportata di seguito per stabilire quali aspetti del tuo pezzo richiedono una verifica specifica prima di richiedere un preventivo:
| Requisiti relativi ai componenti | Cosa verificare prima di preparare un preventivo |
| Profili generali e fori di montaggio | Tipo esatto di materiale, spessore e tolleranze standard |
| Piccoli fori, fessure strette e ritagli fitti | Capacità relativa al rapporto tra caratteristiche e spessore, rischi di distorsione termica |
| Accoppiamenti di precisione o fori di centraggio | Tolleranze finali rispetto alla necessità di lavorazioni secondarie (foratura/alesatura) |
| Assemblaggi piegati o saldati | Rilievi di curvatura, distanze di sicurezza tra i fori e chi calcola il disegno in piano |
| Superfici cosmetiche e parti verniciate | Ambito di applicazione della sbavatura, rimozione dell'ossido dai bordi e protezione delle superfici |
Adattare i materiali e lo spessore alle esigenze di taglio
Le diverse leghe reagiscono in modo diverso all’azione di un raggio laser. La scelta del materiale influisce non solo sulla resistenza strutturale e sulla resistenza alla corrosione, ma anche sulle modalità precise di taglio e formatura del pezzo, nonché sulle operazioni di post-lavorazione che saranno necessarie.
Classi di materiale
L'acciaio al carbonio, l'acciaio inossidabile e l'alluminio costituiscono la maggior parte dei componenti tagliati al laser. Quando si specificano i materiali, è opportuno indicare i gradi esatti anziché le categorie generali (ad esempio, “Alluminio” o “Inossidabile”). Le caratteristiche di lavorazione, in particolare per quanto riguarda il riscaldamento localizzato e la successiva piegatura, variano in modo significativo all’interno della stessa famiglia di materiali.
Per i metalli altamente riflettenti come il rame e l’ottone, assicurarsi che il fornitore utilizzi laser a fibra ad alta potenza progettati per impedire che il riflesso posteriore danneggi le ottiche della macchina.
| Grado del materiale | Perché sceglierlo | Componenti tipici | Note e rischi relativi al trattamento dei dati |
| Acciaio al carbonio (ad es. SPCC, Q235, A36) | Conveniente, ad alta resistenza, facile da saldare. | Custodie, staffe, telai strutturali. | Rischio: Strato di ossido sui bordi dovuto al taglio con ossigeno mosto devono essere rimossi meccanicamente prima della verniciatura a polvere, altrimenti la vernice si sfalderà. |
| Acciaio inossidabile (ad es. 304, 316L) | Elevata resistenza alla corrosione, ottimo aspetto estetico senza necessità di placcatura. | Pannelli per dispositivi medici, attrezzature per uso alimentare. | Nota: Di solito il taglio viene effettuato con azoto per mantenere un bordo pulito e privo di ossido, anche se ciò comporta un aumento della velocità oraria della macchina. |
| Alluminio (ad esempio, 5052, 6061) | Leggero, con un buon rapporto resistenza/peso. | Componenti aerospaziali, involucri elettronici. | Rischio: Il 6061 tende a fessurarsi durante le piegature strette; specificare il 5052 se sono necessarie operazioni di formatura complesse. |
| Rame / Ottone (ad es., C110, C260) | Eccellente conduttività elettrica e termica. | Barre collettrici, contatti elettrici, dissipatori di calore. | Nota: Richiede laser a fibra specializzati. Lo spessore massimo di taglio stabile è generalmente inferiore a quello dell'acciaio. |
Capacità in termini di spessore
Le potenze nominali delle macchine (ad es. 6 kW, 12 kW) indicano lo spessore massimo che un laser è in grado di perforare, ma ciò non corrisponde al range di produzione stabile ed economico per tutte le geometrie. Spingere una macchina al suo spessore massimo assoluto spesso comporta la formazione di marcate striature sui bordi (scanalature verticali), scorie eccessive o variazioni più ampie dello spessore del taglio dalla parte superiore a quella inferiore.
La capacità di lavorazione in termini di spessore deve essere valutata tenendo conto delle caratteristiche specifiche del pezzo. Per i pezzi che si avvicinano al limite massimo di spessore delle attrezzature dell’impianto, o che presentano dettagli complessi e fitti, si raccomanda vivamente di richiedere un’ispezione del primo articolo per verificare che la qualità dei bordi sia accettabile per la vostra applicazione.
Assistenza Gas
I gas di supporto favoriscono la rimozione del metallo fuso dalla zona di taglio e determinano le caratteristiche chimiche del bordo. Ciò incide direttamente sui costi a valle, quali la pulizia meccanica, la preparazione alla saldatura e la finitura.
- Ossigeno: Viene solitamente utilizzato per l'acciaio al carbonio. Provoca una reazione esotermica che accelera il taglio, ma lascia uno strato di ossido scuro (incrostazione) sul bordo. Questo strato di solito deve essere levigato o rimosso mediante burattatura prima di verniciatura a polvere o saldatura, il che comporta l'aggiunta dei costi della manodopera alla fattura.
- Azoto: Viene comunemente utilizzato per l'acciaio inossidabile e l'alluminio. Protegge il taglio dall'ossigeno presente nell'ambiente, garantendo un bordo pulito, brillante e privo di ossido. Sebbene il trattamento con azoto comporti un costo orario più elevato a causa dell'elevato consumo di gas, spesso consente di risparmiare denaro nel complesso, eliminando la necessità di una pulizia secondaria dei bordi.
- Aria compressa: Un'alternativa economica per i materiali più sottili. Lascia un bordo leggermente più ruvido o scolorito, rendendola adatta a componenti strutturali interni in cui l'aspetto estetico e l'adesione della vernice non sono fondamentali.
Caratteristiche progettuali che garantiscono un taglio e un assemblaggio affidabili
L'intento progettuale e la realtà produttiva spesso divergono proprio nei dettagli più piccoli. Comprendere come un laser ad alta potenza interagisce con la geometria localizzata aiuta a prevenire difetti, scarti e costose operazioni secondarie.
Fori e fessure
Gli elementi di piccole dimensioni sono particolarmente soggetti a deformazioni termiche. Una linea guida standard di produzione prevede che i diametri dei fori e le larghezze delle fessure siano pari o superiori allo spessore del materiale (rapporto 1:1). Praticare un foro di 2 mm in un acciaio dello spessore di 3 mm, ad esempio, comporta il rischio di fondere il materiale circostante, con conseguente formazione di un foro rastremato o non cilindrico.
Se è richiesto un accoppiamento a pressione di precisione o un foro di posizionamento con tolleranze strette, cercare di ottenere questo risultato ricorrendo esclusivamente al taglio laser è rischioso. L'approccio affidabile ed economico consiste nel far eseguire dal fornitore il taglio laser di un foro pilota sottodimensionato, per poi ricorrere a un'operazione secondaria (foratura o alesatura) per ottenere la dimensione finale. Ciò comporta una fase di lavorazione in più, ma garantisce l'accoppiamento senza dover scartare il pezzo.
Angoli e ritagli
La testa di taglio laser deve decelerare rapidamente quando percorre angoli interni acuti. Questa decelerazione provoca un accumulo localizzato di calore. Sebbene sia possibile programmare matematicamente un angolo interno acuto perfetto, in realtà ciò provoca una microfusione e crea una zona indurita localizzata (zona termicamente alterata). Se in seguito è necessario piegare o filettare in prossimità di quell’angolo acuto, il materiale indurito è soggetto a crepe o alla rottura dell’utensile.
Sostituendo gli angoli interni acuti con semplici raccordi (ad esempio, R0,5 mm o superiori) si consente alla testa della macchina di mantenere una velocità di avanzamento costante. Ciò migliora la qualità dei bordi, riduce il tempo di ciclo e previene l’indurimento localizzato.
Nel caso di pezzi con schemi di foratura molto fitti o con grandi aperture, un calore eccessivo può causare la deformazione dell’intera lamiera. Se i requisiti funzionali lo consentono, aumentare la distanza tra gli elementi. Lasciare al fornitore la decisione in merito alla sequenza di taglio, al supporto della lamiera e ai micro-giunti (piccole linguette che fissano il pezzo allo scheletro), poiché sarà lui a ottimizzarli in base alle dinamiche specifiche delle proprie macchine.
Curvature e assemblaggio
Quando i semilavorati tagliati al laser vengono trasferiti a valle verso la pressa piegatrice, la geometria in prossimità delle linee di piegatura assume un’importanza fondamentale. Fori, asole o ritagli posizionati troppo vicino a una linea di piegatura si allungheranno e si deformeranno durante la formatura. Per evitare ciò, mantenere una distanza pari ad almeno 1,5 volte lo spessore del materiale più il raggio di piegatura dal bordo dell’elemento alla linea di piegatura.
Prevedere sempre dei rilievi di piegatura (piccoli intagli alle estremità di una flangia) per evitare che il materiale si strappi durante la formatura. La larghezza e la profondità del rilievo dovrebbero essere generalmente pari o leggermente superiori allo spessore del materiale.
Cosa fondamentale, specificare chi è responsabile del calcolo del cartamodello. Raccomandiamo vivamente di fornire il modello 3D (STEP) e le quote finali del pezzo sagomato in un file PDF 2D, anziché fornire il proprio disegno in piano (DXF). Le deduzioni di piegatura (fattori K) variano rigorosamente in base alle specifiche attrezzature della pressa piegatrice del fornitore. Quando il produttore calcola il disegno in piano, è sua responsabilità garantire che il pezzo finito rispetti le tolleranze dimensionali richieste.
Definizione delle tolleranze e della qualità di taglio accettabile
Indicare “massima qualità” su un disegno è soggettivo e spesso porta a aspettative non allineate. Nella produzione, la qualità è definita da tolleranze chiare e misurabili e da criteri di accettazione concordati per le condizioni limite. Applicare tolleranze eccessive ai profili standard farà lievitare inutilmente il vostro preventivo, mentre specificare tolleranze insufficienti per gli accoppiamenti critici porterà a errori di assemblaggio.
Dimensioni e fori
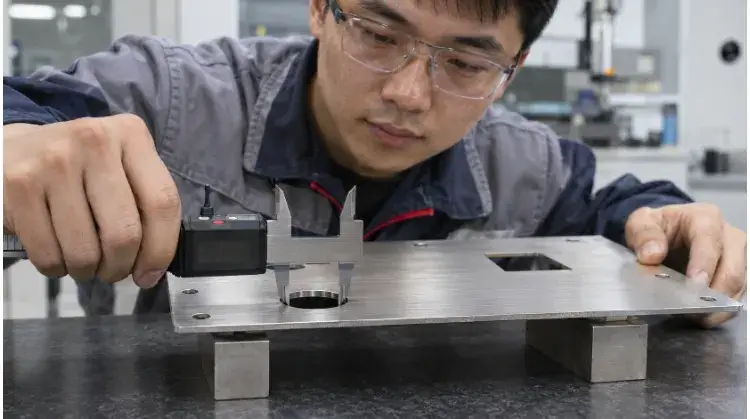
Un errore comune che commettono i progettisti è quello di confondere la macchina per il taglio laser con precisione di posizionamento (spesso ±0,03 mm) con il tolleranza del pezzo finito. La tolleranza finale deve tenere conto della dilatazione termica, della distensione del materiale durante il taglio e delle variazioni del taglio. Per il taglio laser standard della lamiera, una tolleranza generale praticabile è compresa tra ±0,1 mm e ±0,2 mm, a seconda dello spessore e del materiale.
Non applicare tolleranze troppo strette su tutto il disegno. Ad esempio, specificare una tolleranza di ±0,05 mm sul profilo esterno di una lamiera standard significa che il pezzo non può essere rifinito esclusivamente con il laser. Deve essere trasferito a una fresatrice CNC per la profilatura secondaria dei bordi, il che può far aumentare il costo unitario da 200% a 300%. Chiediti sempre: questo spigolo si accoppia con qualcosa o è semplicemente sospeso nel vuoto?
Nel definire le tolleranze, specificare esplicitamente quando si applica la tolleranza. È molto più facile (ed economico) rispettare la tolleranza di posizione dei fori misurata su un semilavorato piatto rispetto a quella misurata su più flange formate dopo la piegatura.
| Caratteristiche e funzionalità | Requisiti dimensionali | Fase di ispezione | Metodo di ispezione |
| Profilo esterno (Alloggiamento generale) | Tolleranza generale (ad es., ISO 2768-m o ±0,2 mm) | Dopo il taglio a filo | Calibri / Sistema di visione |
| Individuazione dei fori (Allineamento di precisione) | Tolleranza ristretta (ad es., ±0,05 mm) | Lavorazioni meccaniche post-secondarie (foratura/alesatura) | Calibri a spillo / CMM |
| Distanza tra una buca e l'altra (Parti di accoppiamento) | Tolleranza critica nelle curve | Dopo la formatura finale | CMM / Attrezzatura dedicata |
Bordi tagliati
Un bordo ottenuto con taglio laser “as-cut” è raramente perfetto. A seconda del materiale, dello spessore e del gas di supporto, è possibile che si osservino scorie (metallo risolidificato sul bordo inferiore), striature (linee verticali di trascinamento sulle lamiere spesse) o bruciature localizzate agli angoli. Si tratta di fenomeni inerenti al processo di taglio termico, non necessariamente difetti.
Attenzione alla trappola dei “preventivi a basso costo”. Quando si confrontano i preventivi, un prezzo sorprendentemente basso spesso significa che il fornitore ha tralasciato sbavatura per risparmiare tempo di manodopera. Ricevere componenti con scorie taglienti o incrostazioni di ossido significa che ne pagherete le conseguenze in seguito, sotto forma di ritardi nell’assemblaggio, distacco del rivestimento a polvere o infortuni agli operatori. Assicuratevi che la “smussatura meccanica dei bordi” o la “decarburazione” siano esplicitamente indicate nel preventivo e definite chiaramente le condizioni richieste per i bordi.
| Problema relativo al bordo osservato | Impatto sull'utilizzo | Ispezione / Requisiti | Opzioni terapeutiche standard |
| Scorie di fondo (scorie) | Impedisce l'accoppiamento a filo; provoca tagli agli operatori; interferisce con la verniciatura. | Ispezione visiva; controllo tattile per verificare la presenza di spigoli vivi. | Arrotondamento automatico dei bordi (burattatura/spazzolatura) o levigatura manuale. |
| Striature marcate (Acciaio spesso) | Problema estetico; può causare concentrazioni di sollecitazioni. | La misurazione della rugosità superficiale (Ra) è fondamentale. | Accettare il pezzo “così com’è” se non funzionante, oppure richiedere una seconda fresatura dei bordi con macchina CNC. |
| Incrostazioni di ossido (Interruzione dell'ossigeno) | La verniciatura a spruzzo o a polvere tenderà a sfaldarsi col passare del tempo. | Prova di adesione del nastro. | Specificare la rimozione dell'azoto oppure richiedere la decalcificazione chimica/meccanica. |
Planarità e superfici
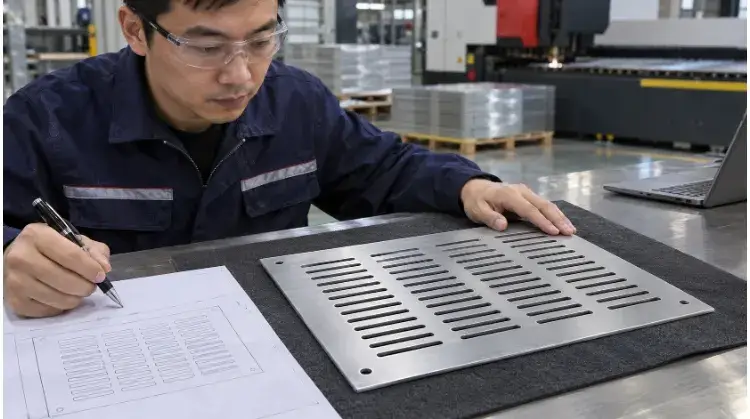
Il taglio laser genera un calore intenso e localizzato nella lamiera. Nel caso di materiali sottili, strisce lunghe e strette o componenti con aree fortemente perforate (come le griglie degli altoparlanti), questo calore provoca il rilascio delle sollecitazioni interne, con conseguente deformazione.
Quando si specifica la planarità, definire le condizioni di ispezione. Una lamiera sottile potrebbe deformarsi di 2 mm quando si trova in uno “stato libero” appoggiata su un tavolo, ma appiattirsi completamente sotto una pressione minima una volta fissata con bulloni nel suo assemblaggio finale. Se per un pezzo altamente perforato è richiesta la planarità assoluta allo stato libero, lo stabilimento potrebbe dover ricorrere a operazioni di livellamento a rulli successive al taglio, con un conseguente aumento dei costi.
Per i componenti estetici, indicare chiaramente la “superficie a vista” sui disegni. I fornitori possono utilizzare pellicole protettive di tipo laser durante il taglio per evitare graffi, ma il costo di tali pellicole deve essere incluso nel costo del materiale e queste devono essere rimosse prima di operazioni che comportano un elevato calore, come la saldatura.
Ridurre i costi e confrontare i processi di taglio
Quando si confrontano i preventivi di diversi fornitori, comprendere quali sono i fattori che determinano i tempi di lavorazione e la manodopera ti aiuterà a ottimizzare il tuo progetto in vista della produzione.
Ripartizione dei costi
Un preventivo per il taglio laser della lamiera non si limita semplicemente alla “somma del peso del materiale e del tempo di lavorazione”. Il costo è ripartito su diverse fasi:
- Materiale: Il costo del foglio grezzo.
- Programmazione e configurazione (NRE): Conversione del file CAD in codice macchina, impostazione dei parametri degli ugelli e caricamento della lamiera. Si tratta di un costo fisso ripartito sul volume di produzione.
- Piercing: Il tempo e l'energia necessari affinché il laser penetri nel materiale prima che questo inizi a muoversi.
- Lunghezza di taglio: La distanza effettiva percorsa dal raggio laser.
- Post-elaborazione e controllo qualità: Sbavatura, decalcificazione, filettatura e controllo dimensionale finale. È proprio qui che i fornitori di alta qualità investono, mentre quelli economici cercano di risparmiare.
Il piercing rappresenta una delle principali fonti di costi nascosti. Ogni singolo foro o intaglio interno richiede una nuova foratura.
> Esempio pratico: si considerino due pannelli da 500x500 mm realizzati in alluminio da 3 mm. Il pannello A è un quadrato pieno. Il pannello B presenta 200 piccoli fori di ventilazione. Sebbene il pannello B impieghi una quantità di materiale leggermente inferiore in termini di peso, richiede 201 forature rispetto alla singola foratura del pannello A. La lavorazione del pannello B richiederà molto più tempo sulla macchina e avrà un costo notevolmente superiore. Raggruppare i fori in fessure più grandi può ridurre drasticamente il numero di forature e abbassare il prezzo.
Allestimento e progettazione
Il nesting è il processo che consiste nel disporre i pezzi su una lastra standard in modo da ottimizzare l'utilizzo del materiale. Tuttavia, il perseguimento di una resa del 95% non dovrebbe compromettere le prestazioni dei pezzi.
Se un pezzo presenta una piegatura strutturale, l’orientamento del pezzo rispetto alla direzione delle fibre del materiale è fondamentale (soprattutto nel caso dell’alluminio e dell’acciaio inossidabile). La piegatura parallela alle fibre aumenta il rischio di fessurazioni. Un partner di produzione affidabile è disposto a sacrificare una parte della resa del materiale per garantire che i pezzi siano disposti perpendicolarmente alle fibre, al fine di garantire una formatura sicura.
È possibile ridurre i costi progettando parti di piccole dimensioni che si inseriscano negli “spazi vuoti” (ritagli di scarto) delle parti più grandi. Rivedete i vostri progetti per uniformare le dimensioni dei fori ed eliminare i ritagli non funzionali. Valutate le modifiche sulla base del costo totale delle parti consegnate, anziché limitarsi a isolare il tempo di taglio della macchina.
Alternative di processo
Sebbene il taglio laser a fibra sia estremamente versatile, non è sempre la scelta più economica o più indicata dal punto di vista tecnico. Sapere quando cambiare processo è una competenza fondamentale nell’ambito dell’approvvigionamento.
Se avete bisogno di 50 pannelli con fori standard, il taglio laser è la soluzione ideale perché non comporta alcun costo di attrezzaggio. Tuttavia, se avete bisogno di 5.000 pannelli con perforazioni ripetitive, feritoie o svasature, investire in attrezzature fisiche per un Punzonatrice CNC (NCT) si ripaga rapidamente, con una riduzione spesso significativa del prezzo unitario.
| Necessità di ricambi | Processo alternativo | Principali compromessi | Condizioni da confermare |
| Lamiere forate di grandi dimensioni o lamelle | Punzonatura CNC (pressa a torretta) | Più veloce per ogni foro; consente di realizzare forme 3D. Richiede l'uso di utensili fisici (segni di punzonatura sui bordi). | Disponibilità di utensili per fori con dimensioni e forme specifiche. |
| Metallo di spessore elevato (>25 mm) o necessità di zona affetta dal calore (HAZ) pari a zero | Taglio a getto d'acqua | Nessuna deformazione termica; taglia qualsiasi spessore. Processo più lento; il bordo si bagna (rischio di ruggine per l’acciaio). | Requisiti di pulizia degli abrasivi e tolleranze dimensionali. |
| Precisione estrema (±0,01 mm) o profili 3D complessi | Lavorazione CNC (fresatura) | Precisione e finitura dei bordi superiori. Elevato spreco di materiale; costi e tempi di ciclo molto più elevati. | È possibile fresare specifici elementi critici dopo il taglio laser del grezzo? |
Preparare i disegni e confermare i requisiti dei fornitori
Un ritardo nella quotazione o un lotto difettoso hanno quasi sempre origine da una documentazione tecnica incompleta. Quando si consegna un progetto a un produttore, l’ambiguità è il nemico numero uno. Una documentazione chiara garantisce di ottenere un prezzo accurato, tempi di consegna realistici e componenti che possano effettivamente essere assemblati in officina.
File e specifiche
L'invio di un singolo file DXF raramente è sufficiente, soprattutto se il pezzo richiede operazioni di piegatura, svasatura o tolleranze ristrette. Il pacchetto RFQ (richiesta di preventivo) più completo comprende una combinazione di modelli 3D, file vettoriali 2D e un disegno statico in formato PDF.
Attenzione ai file DXF “corrotti”. Un problema comune che ritarda la preparazione dei preventivi e compromette la qualità dei pezzi è la sovrapposizione delle linee vettoriali (linee doppie). Se il vostro software CAD esporta un file DXF con linee doppie su un profilo, il software di nesting lo leggerà due volte, facendo sì che il laser tagli due volte lo stesso identico percorso. Ciò compromette la qualità dei bordi, allarga il taglio e raddoppia il tempo di lavorazione.
Altrettanto pericoloso è confusione tra livelli. Se le linee di piegatura vengono esportate sullo stesso livello CAD del profilo di taglio, il laser taglierà letteralmente il pezzo in più parti lungo le linee di piegatura.
| Formato file | Scopo principale | Lista di controllo preliminare alla presentazione per gli ingegneri |
| STEP / IGES (3D) | Visualizzazione delle strutture piegate e della geometria complessiva. | Assicurarsi che il modello rappresenti lo stato finale dopo la formatura, non la lamiera piana. |
| DXF / DWG (2D) | Importazione diretta nel software di nesting del laser. | 1. La scala deve essere 1:1. 2. Eliminare tutti i cartigli, le quote e le linee centrali. 3. Assicurarsi che tutti i profili siano a circuito chiuso. 4. Rimuovere le linee sovrapposte (doppie). 5. Inserisci le linee di piegatura su un livello separato oppure eliminale. |
| PDF (disegno 2D) | Specificazione di tolleranze, filettature e finiture. | Specificare con precisione i tipi di materiale, gli spessori, le quantità, i requisiti di finitura superficiale e le dimensioni critiche. |
Confronto tra preventivi
I responsabili degli acquisti si trovano spesso di fronte a una pila di preventivi con prezzi estremamente variabili per file CAD identici. Scegliere l’importo finale più basso senza leggere la descrizione dettagliata del processo è una scommessa ad alto rischio.
È necessario verificare che i preventivi siano un confronto “a parità di condizioni”. Se il fornitore A propone un taglio all’azoto con sbavatura automatizzata, mentre il fornitore B propone un taglio all’ossigeno che lascia i pezzi “così come sono”, il fornitore B sembrerà più conveniente sulla carta. Ma quel risparmio svanisce nel momento in cui il vostro team di assemblaggio si rifiuta di maneggiare pezzi taglienti, oppure il vostro verniciatore a polvere vi addebita un sovrapprezzo per levigare l’ossidazione dei bordi.
Approvazione del primo articolo
In caso di lotti di grandi volumi, parti sensibili dal punto di vista estetico o componenti con caratteristiche di posizionamento critiche, non passare mai direttamente alla produzione in serie basandosi esclusivamente su un disegno digitale. Richiedere un Ispezione del primo articolo (FAI).
Definire fin dall’inizio quali siano i requisiti per il superamento del controllo FAI. Per le staffe standard, potrebbero essere sufficienti un rapporto di controllo dimensionale (FAIR) e foto nitide fornite dal team di controllo qualità dello stabilimento. Per involucri complessi o pannelli di grande impatto estetico, richiedere che venga spedito un campione fisico presso la propria sede per un test di assemblaggio.
Una volta approvato il primo articolo, bloccare in modo esplicito quella versione del disegno e il percorso di produzione. Se in seguito un fornitore dovesse dover passare, senza preavviso, da un laser a fibra a una punzonatrice CNC per far fronte alla capacità produttiva, dovrà darne comunicazione, poiché le condizioni ai bordi e le sollecitazioni sulle caratteristiche cambieranno.
Infine, a seconda dei requisiti del proprio settore, assicurarsi che il pacchetto FAI includa i certificati di collaudo di fabbrica (MTC) per garantire la tracciabilità dei materiali. Se un fornitore sostituisce silenziosamente un lotto di metallo con uno più economico e non certificato durante la produzione in serie, i successivi processi di saldatura o formatura rischiano di fallire.
Smettila di tirare a indovinare e inizia a ottimizzare. Carica oggi stesso i tuoi file CAD (STEP + PDF) su TZR. Il nostro team di ingegneri non si limiterà a fornirvi un preventivo: vi offrirà una valutazione gratuita della producibilità (DFM) per individuare i rischi di taglio, ottimizzare le tolleranze e aiutarvi a definire la strategia di produzione più conveniente.