
 German
 English
 Spanish
 Russian
 Italian
 French

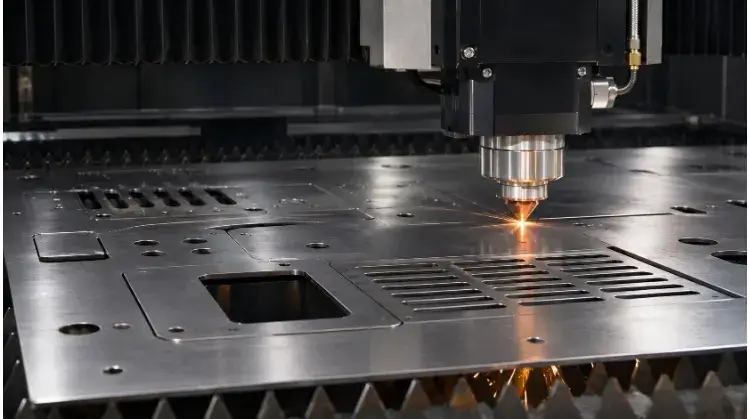
Das Laserschneiden von Blechen ist ein thermisches Fertigungsverfahren, bei dem ein CNC-gesteuerter Laserstrahl zum Schmelzen und Durchschneiden von flachen Metallblechen eingesetzt wird. Mit Hilfe von Stickstoff oder Sauerstoff lassen sich damit hochpräzise Profile, enge Toleranzen und skalierbare Stanzteile für Bauteile aus Kohlenstoffstahl, Edelstahl und Aluminium erzielen.
Viele Ingenieure gehen davon aus, dass ein Hochleistungs-Laserschneider jede 2D-CAD-Datei perfekt nachbilden kann. In der Praxis führt das Ignorieren des thermischen Verhaltens des Materials, der Mindestverhältnisse der Merkmale und der Kantenbedingungen jedoch häufig zu verzogenen Ausschnitten, kostspieligen Nachbearbeitungen oder vollständigen Montagefehlern in der Fertigung.
Nutzen Sie die nachstehende Übersicht, um festzustellen, welche Aspekte Ihres Bauteils einer besonderen Überprüfung bedürfen, bevor Sie ein Angebot anfordern:
| Anforderungen an das Bauteil | Was Sie vor der Angebotserstellung prüfen sollten |
| Allgemeine Profile und Befestigungslöcher | Genaue Werkstoffsorte, Dicke und Standardtoleranzen |
| Kleine Löcher, schmale Schlitze und dichte Aussparungen | Fähigkeit zur Einhaltung des Verhältnisses von Struktur zu Dicke, Risiken thermischer Verformung |
| Passgenaue Passungen oder Positionierungsbohrungen | Fertigtoleranzen im Vergleich zum Bedarf an Nachbearbeitung (Bohren/Reiben) |
| Gebogene oder geschweißte Baugruppen | Biegeausgleich, Sicherheitsabstände zu Bohrungen und wer berechnet die Abwicklungszeichnung |
| Dekoroberflächen und lackierte Teile | Entgraten, Entfernen von Kantenoxid und Oberflächenschutz |
Material und Dicke an die Schneidanforderungen anpassen
Verschiedene Legierungen verhalten sich unter einem Laserstrahl unterschiedlich. Die Wahl des Werkstoffs beeinflusst nicht nur die Festigkeit und Korrosionsbeständigkeit, sondern auch, wie sich das Bauteil genau schneiden und formen lässt und welche Nachbearbeitung erforderlich ist.
Werkstoffgüten
Lasergeschnittene Teile bestehen überwiegend aus Kohlenstoffstahl, Edelstahl und Aluminium. Geben Sie bei der Angabe der Werkstoffe bitte die genauen Güteklassen an und nicht nur allgemeine Kategorien (z. B. „Aluminium“ oder „Edelstahl“). Das Verarbeitungsverhalten, insbesondere hinsichtlich der lokalen Erwärmung und des anschließenden Biegens, variiert innerhalb derselben Werkstofffamilie erheblich.
Bei stark reflektierenden Metallen wie Kupfer und Messing sollten Sie sich vergewissern, dass Ihr Lieferant Hochleistungs-Faserlaser einsetzt, die so ausgelegt sind, dass Rückreflexionen die Maschinenoptik nicht beschädigen können.
| Material Klasse | Warum sollten Sie sich dafür entscheiden? | Typische Bauteile | Hinweise zur Verarbeitung und Risiken |
| Kohlenstoffstahl (z. B. SPCC, Q235, A36) | Kostengünstig, hochfest, leicht zu schweißen. | Gehäuse, Halterungen, Tragrahmen. | Risiko: Oxidschicht an den Kanten durch Sauerstoffschneiden muss müssen vor der Pulverbeschichtung mechanisch entfernt werden, da sich die Farbe sonst ablöst. |
| Edelstahl (z. B. 304, 316L) | Hohe Korrosionsbeständigkeit, ansprechende Optik ohne Beschichtung. | Bedienfelder für medizinische Geräte, Geräte in Lebensmittelqualität. | Anmerkung: In der Regel wird mit Stickstoff geschnitten, um eine saubere, oxidfreie Schnittkante zu gewährleisten, obwohl dies den Stundensatz der Maschine erhöht. |
| Aluminium (z. B. 5052, 6061) | Leicht, gutes Verhältnis von Festigkeit zu Gewicht. | Luft- und Raumfahrtkomponenten, Elektronikgehäuse. | Risiko: 6061 neigt bei engen Biegungen zu Rissbildung; geben Sie 5052 an, wenn komplexe Umformungen erforderlich sind. |
| Kupfer / Messing (z. B. C110, C260) | Hervorragende elektrische und thermische Leitfähigkeit. | Sammelschienen, elektrische Kontakte, Kühlkörper. | Anmerkung: Erfordert spezielle Faserlaser. Die maximale stabile Schnittstärke ist in der Regel geringer als bei Stahl. |
Dickenbereich
Die Nennleistungen der Maschinen (z. B. 6 kW, 12 kW) geben die maximale Dicke an, die ein Laser durchschneiden kann; dies entspricht jedoch nicht für alle Geometrien dem stabilen, wirtschaftlichen Produktionsbereich. Wird eine Maschine bis an ihre absolute maximale Schnitttiefe ausgereizt, führt dies häufig zu starken Kantenstreifen (vertikalen Rillen), übermäßigen Schlackeablagerungen oder größeren Schwankungen der Schnittbreite vom oberen zum unteren Ende des Schnitts.
Die mögliche Dicke muss unter Berücksichtigung der spezifischen Merkmale des Bauteils bewertet werden. Bei Bauteilen, die nahe an der oberen Dickengrenze der Anlagenausstattung liegen oder die dichte, komplexe Details aufweisen, wird dringend empfohlen, eine Erstmusterprüfung zu beantragen, um sicherzustellen, dass die Kantenqualität für Ihre Anwendung akzeptabel ist.
Assist Gas
Hilfsgase sorgen dafür, dass die Schmelze aus der Schnittfuge entfernt wird, und bestimmen die chemische Zusammensetzung der Schnittkante. Dies wirkt sich unmittelbar auf die nachgelagerten Kosten aus, wie beispielsweise die mechanische Reinigung, die Schweißvorbereitung und die Endbearbeitung.
- Sauerstoff: Wird in der Regel für Kohlenstoffstahl verwendet. Dabei entsteht eine exotherme Reaktion, die den Schnitt beschleunigt, jedoch eine dunkle Oxidschicht (Zunder) an der Schnittkante hinterlässt. Diese Schicht muss in der Regel abgeschliffen oder durch Trommeln entfernt werden, bevor Pulverbeschichtung oder Schweißen, wodurch sich die Kosten für manuelle Arbeit auf Ihrer Rechnung erhöhen.
- Stickstoff: Wird häufig für Edelstahl und Aluminium verwendet. Es schützt die Schnittkante vor Umgebungssauerstoff, wodurch eine saubere, glänzende und oxidfreie Kante entsteht. Zwar verursacht die Stickstoffbehandlung aufgrund des hohen Gasverbrauchs höhere Stundenkosten, doch insgesamt lässt sich oft Geld sparen, da eine nachträgliche Reinigung der Schnittkante entfällt.
- Druckluft: Eine kostengünstige Alternative für dünnere Materialien. Da dabei eine etwas rauere oder verfärbte Kante zurückbleibt, eignet sich dieses Verfahren für interne Bauteile, bei denen das Erscheinungsbild und die Lackhaftung keine entscheidende Rolle spielen.
Konstruktionsmerkmale, die für zuverlässiges Schneiden und Zusammenbauen sorgen
Konstruktionsabsicht und Fertigungsrealität weichen insbesondere bei kleinen Details oft voneinander ab. Das Verständnis der Wechselwirkung zwischen einem Hochleistungslaser und lokalen Geometrien trägt dazu bei, Fehler, Ausschuss und kostspielige Nachbearbeitungsschritte zu vermeiden.
Löcher und Schlitze
Kleine Details sind besonders anfällig für thermisches Ausbrennen. Eine gängige Fertigungsrichtlinie besagt, dass Lochdurchmesser und Schlitzbreiten mindestens der Materialdicke entsprechen sollten (Verhältnis 1:1). Wird beispielsweise ein 2 mm großes Loch in 3 mm dicken Stahl geschnitten, besteht die Gefahr, dass das umgebende Material schmilzt, was zu einem konischen oder nicht zylindrischen Loch führt.
Wenn eine präzise Presspassung oder eine Passbohrung mit engen Toleranzen erforderlich ist, ist es riskant, dies ausschließlich durch Laserschneiden zu erreichen. Der zuverlässige und kostengünstige Ansatz besteht darin, vom Lieferanten ein untermaßiges Führungsloch laserschneiden zu lassen und anschließend in einem zweiten Arbeitsschritt (Bohren oder Reiben) das Endmaß zu erreichen. Dies erfordert zwar einen zusätzlichen Bearbeitungsschritt, garantiert jedoch die Passgenauigkeit, ohne dass das Bauteil aussortiert werden muss.
Ecken und Ausschnitte
Der Laserschneidkopf muss beim Passieren scharfer Innenecken schnell abbremsen. Diese Abbremsung führt zu einer lokalen Wärmeentwicklung. Zwar lässt sich eine mathematisch perfekte scharfe Innenecke programmieren, doch in der Praxis verursacht sie ein Mikroschmelzen und führt zur Bildung einer lokal gehärteten Zone (Wärmeeinflusszone). Wenn Sie später in der Nähe dieser scharfen Ecke biegen oder ein Gewinde schneiden müssen, neigt das gehärtete Material dazu, Risse zu bilden oder Ihr Werkzeug zu zerbrechen.
Durch das Ersetzen scharfer Innenecken durch einfache Verrundungen (z. B. R 0,5 mm oder größer) kann der Maschinenkopf eine konstante Vorschubgeschwindigkeit beibehalten. Dies verbessert die Kantenqualität, verkürzt die Zykluszeit und verhindert lokale Verhärtungen.
Bei Teilen mit dichten Lochmustern oder großen Ausschnitten kann übermäßige Hitze dazu führen, dass sich das gesamte Blech verzieht. Sofern es die funktionalen Anforderungen zulassen, sollten Sie den Abstand zwischen den Elementen vergrößern. Überlassen Sie Entscheidungen bezüglich der Schnittreihenfolge, der Blechabstützung und der Mikroverbindungen (kleine Laschen, die das Teil im Gerüst halten) dem Lieferanten, da dieser diese Aspekte auf der Grundlage seiner spezifischen Maschinendynamik optimieren wird.
Biegungen und Montage
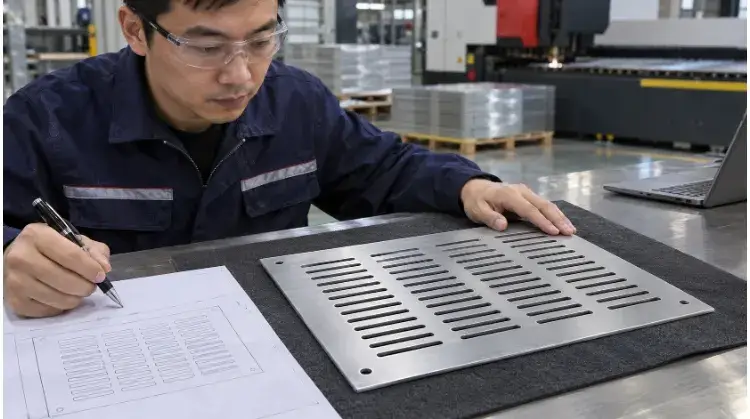
Wenn lasergeschnittene Rohlinge zur Abkantpresse weitergeleitet werden, kommt es auf die Geometrie im Bereich der Biegelinien besonders an. Löcher, Schlitze oder Aussparungen, die zu nahe an einer Biegelinie angeordnet sind, werden während des Umformvorgangs gedehnt und verformt. Um dies zu verhindern, sollte ein Abstand von mindestens dem 1,5-fachen der Materialdicke zuzüglich des Biegeradius vom Rand des Merkmals zur Biegelinie eingehalten werden.
Sehen Sie stets Biegeentlastungen (kleine Aussparungen an den Enden eines Flansches) vor, um ein Reißen des Materials während der Umformung zu verhindern. Die Breite und Tiefe der Entlastung sollten in der Regel der Materialdicke entsprechen oder diese geringfügig überschreiten.
Entscheidend ist, dass, Legen Sie fest, wer für die Berechnung des Abwicklungsmusters zuständig ist. Wir empfehlen dringend, das 3D-Modell (STEP) und die endgültigen Abmessungen des geformten Teils in einem 2D-PDF bereitzustellen, anstatt eine eigene Abwicklung (DXF) einzureichen. Die Biegeabzüge (K-Faktoren) variieren streng abhängig von den spezifischen Abkantwerkzeugen des Lieferanten. Wenn der Hersteller den Abwickelplan berechnet, liegt es in seiner Verantwortung, sicherzustellen, dass das endgültige Formteil Ihre Maßtoleranzen erfüllt.
Toleranzen und akzeptable Schnittqualität festlegen
Die Angabe „höchste Qualität“ in einer Zeichnung ist subjektiv und führt oft zu unterschiedlichen Erwartungen. In der Fertigung wird Qualität durch klare, messbare Toleranzen und vereinbarte Abnahmekriterien für Randbedingungen definiert. Zu großzügige Toleranzen bei Standardprofilen treiben Ihre Kostenvoranschläge unnötig in die Höhe, während zu knappe Vorgaben bei kritischen Passungen zu Montagefehlern führen.
Abmessungen und Bohrungen
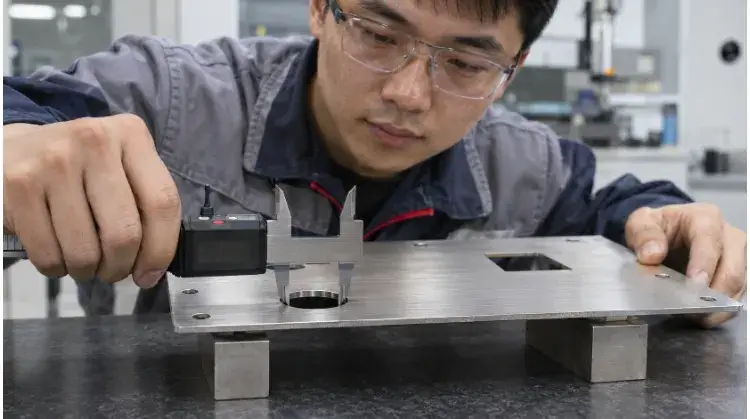
Ein häufiger Fehler, den Konstrukteure begehen, ist, die Leistung einer Laserschneidmaschine zu verwechseln mit Positioniergenauigkeit (oft ±0,03 mm) mit dem Toleranz des Fertigteils. Die endgültige Toleranz muss die Wärmeausdehnung, die Materialspannungsentlastung während des Schneidvorgangs sowie Schwankungen der Schnittbreite berücksichtigen. Beim standardmäßigen Laserschneiden von Blechen liegt eine praktikable allgemeine Toleranz je nach Dicke und Material zwischen ±0,1 mm und ±0,2 mm.
Legen Sie in Ihrer Zeichnung keine pauschalen engen Toleranzen fest. Wenn beispielsweise für das Außenprofil eines Standard-Blechteils eine Toleranz von ±0,05 mm vorgegeben wird, bedeutet dies, dass das Teil nicht allein mit dem Laser fertiggestellt werden kann. Es muss zur nachträglichen Kantenbearbeitung an eine CNC-Fräse weitergeleitet werden, was die Stückkosten um 200% bis 300% erhöhen kann. Frage dich immer: Passt diese Kante zu etwas, oder hängt sie einfach in der Luft?
Bei der Festlegung von Toleranzen ist Folgendes ausdrücklich anzugeben wenn Es gilt die Toleranz. Eine auf einem flachen Rohling gemessene Toleranz der Bohrungslage lässt sich viel einfacher (und kostengünstiger) einhalten als eine Bohrungslage, die nach dem Biegen über mehrere geformte Flansche hinweg gemessen wird.
| Merkmale und Funktionen | Maßanforderungen | Prüfphase | Prüfverfahren |
| Außenprofil (Allgemeiner Anhang) | Allgemeine Toleranz (z. B. ISO 2768-m oder ±0,2 mm) | Nach dem Flachschneiden | Messschieber / Bildverarbeitungssystem |
| Löcher lokalisieren (Präzisionsausrichtung) | Enge Toleranz (z. B. ±0,05 mm) | Zweite Bearbeitungsstufe (Bohren/Reiben) | Stiftlehren / Koordinatenmessgeräte |
| Abstand von Loch zu Loch (Passstücke) | Kritische Toleranz bei Biegungen | Nach der Endformung | CMM / Spezielle Halterung |
Schnittkanten
Eine „frisch geschnittene“ Laserkante ist selten perfekt. Je nach Material, Dicke und Schutzgas können Schlacke (wiederverfestigtes Metall an der Unterkante), Riefen (vertikale Ziehspuren bei dicken Blechen) oder lokale Verbrennungen an den Ecken auftreten. Diese Erscheinungen sind dem thermischen Schneidverfahren inhärent und stellen nicht unbedingt Fehler dar.
Hüten Sie sich vor der Falle der „günstigen Angebote“. Beim Vergleich von Angeboten deutet ein überraschend niedriger Preis oft darauf hin, dass der Anbieter Entgraten um Arbeitszeit zu sparen. Wenn Sie Teile mit scharfen Schlacke- oder Oxidablagerungen erhalten, zahlen Sie später dafür – sei es durch Verzögerungen bei der Montage, abblätternde Pulverbeschichtung oder Verletzungen Ihrer Mitarbeiter. Stellen Sie sicher, dass „mechanisches Kantenverrunden“ oder „Entzundern“ ausdrücklich in Ihrem Angebot aufgeführt ist, und legen Sie den erforderlichen Kantenzustand klar fest.
| Problem mit beobachteten Kanten | Auswirkungen auf die Nutzung | Prüfung / Anforderung | Standardbehandlungsoptionen |
| Bodenschlacke (Schlacke) | Verhindert ein flaches Aneinanderliegen; verursacht Schnittverletzungen beim Bedienpersonal; beeinträchtigt die Lackierung. | Sichtprüfung; Prüfung durch Abtasten auf scharfe Kanten. | Automatische Kantenverrundung (Trommeln/Bürsten) oder manuelles Schleifen. |
| Starke Streifenbildung (Dickes Stahlblech) | Ästhetisches Problem; kann Spannungskonzentrationen verursachen. | Die Messung der Oberflächenrauheit (Ra) ist entscheidend. | Bei Funktionsmängeln „im Schnittzustand“ akzeptieren oder eine nachträgliche CNC-Kantenfräsung verlangen. |
| Oxidbelag (Sauerstoffunterbrechung) | Lack- und Pulverbeschichtungen blättern mit der Zeit ab. | Klebkraftprüfung des Klebebands. | Stickstoffgehalt festlegen oder chemische/mechanische Entzunderung vorschreiben. |
Ebenheit und Oberflächen
Beim Laserschneiden wird intensive, lokal begrenzte Wärme in das Blech eingeleitet. Bei dünnen Materialien, langen, schmalen Streifen oder Bauteilen mit stark perforierten Bereichen (wie Lautsprechergittern) führt diese Wärme dazu, dass sich innere Spannungen lösen, was zu Verformungen führt.
Bei der Festlegung der Ebenheit ist die Prüfbedingung anzugeben. Eine dünne Platte kann sich im „freien Zustand“, wenn sie auf einem Tisch liegt, um 2 mm verziehen, sich jedoch unter minimalem Druck vollständig glätten, wenn sie in ihrer endgültigen Baugruppe verschraubt wird. Wenn für ein stark perforiertes Bauteil absolute Ebenheit im freien Zustand erforderlich ist, muss das Werk möglicherweise nach dem Schneiden Walzrichtvorgänge durchführen, was die Kosten erhöht.
Bei kosmetischen Bauteilen ist die „Sichtfläche“ in Ihren Zeichnungen deutlich zu kennzeichnen. Lieferanten können beim Schneiden Schutzfolien in Laserqualität verwenden, um Kratzer zu vermeiden; diese Folie muss jedoch in die Materialkosten einkalkuliert und vor Hochtemperaturprozessen wie dem Schweißen entfernt werden.
Kosten senken und Schneidverfahren vergleichen
Wenn Sie Angebote verschiedener Lieferanten vergleichen, hilft Ihnen das Verständnis der Faktoren, die die Maschinenzeit und den Arbeitsaufwand beeinflussen, dabei, Ihre Konstruktion im Hinblick auf die Fertigung zu optimieren.
Kostenaufschlüsselung
Ein Angebot für das Laserschneiden von Blechen setzt sich nicht nur aus „Materialgewicht plus Maschinenzeit“ zusammen. Die Kosten verteilen sich auf mehrere Phasen:
- Material: Die Rohkosten für Bleche.
- Programmierung und Einrichtung (NRE): Umwandlung der CAD-Daten in Maschinencode, Einstellung der Düsenparameter und Einlegen der Platte. Hierbei handelt es sich um Fixkosten, die sich auf Ihr Produktionsvolumen verteilen.
- Piercing: Die Zeit und Energie, die der Laser benötigt, um das Material zu durchdringen, bevor es sich in Bewegung setzt.
- Schnittlänge: Die tatsächliche Wegstrecke des Lasers.
- Nachbearbeitung und Qualitätssicherung: Entgraten, Entzundern, Gewindeschneiden und abschließende Maßprüfung. Hier investieren hochwertige Anbieter, während Billiganbieter an der Qualität sparen.
Piercings sind ein wesentlicher versteckter Kostenfaktor. Jedes einzelne Loch oder jede innere Aussparung erfordert einen neuen Stanzvorgang.
> Fallbeispiel: Betrachten wir zwei 500 × 500 mm große Platten aus 3 mm dickem Aluminium. Platte A ist ein massives Quadrat. Platte B weist 200 kleine Belüftungslöcher auf. Obwohl Platte B gewichtsmäßig etwas weniger Material verbraucht, sind dafür 201 Stanzvorgänge erforderlich, verglichen mit nur einem Stanzvorgang bei Platte A. Die Bearbeitung von Platte B dauert deutlich länger und ist wesentlich teurer. Durch das Zusammenfassen von Löchern zu größeren Schlitzen lässt sich die Anzahl der Stanzungen drastisch reduzieren und der Preis senken.
Einrichtung und Gestaltung
Unter „Schachtelung“ versteht man den Vorgang, bei dem Teile auf einer Standardplatte so angeordnet werden, dass die Materialausnutzung maximiert wird. Das Streben nach einer 95%-Ausbeute darf jedoch nicht zu Lasten der Leistungsfähigkeit der Teile gehen.
Wenn ein Bauteil eine konstruktionsbedingte Biegung aufweist, ist die Ausrichtung des Bauteils relativ zur Faserrichtung des Werkstoffs von entscheidender Bedeutung (insbesondere bei Aluminium und Edelstahl). Eine Biegung parallel zur Faserrichtung erhöht das Rissrisiko. Ein zuverlässiger Fertigungspartner nimmt gewisse Materialverluste in Kauf, um sicherzustellen, dass die Bauteile senkrecht zur Faserrichtung angeordnet werden, damit eine sichere Umformung gewährleistet ist.
Sie können Kosten senken, indem Sie Kleinteile so konstruieren, dass sie in die „Aussparungen“ (Ausschnittabfälle) größerer Teile passen. Überprüfen Sie Ihre Konstruktionen, um Lochgrößen zu vereinheitlichen und nicht funktionale Aussparungen zu entfernen. Bewerten Sie Änderungen auf der Grundlage der Gesamtkosten für den gelieferten Teil, anstatt lediglich die Schnittzeit der Maschine zu betrachten.
Prozessalternativen
Das Faserlaserschneiden ist zwar äußerst vielseitig, stellt jedoch nicht immer die wirtschaftlichste oder technisch sinnvollste Wahl dar. Zu wissen, wann man auf ein anderes Verfahren umsteigen sollte, ist eine wichtige Kompetenz im Beschaffungswesen.
Wenn Sie 50 Platten mit Standardbohrungen benötigen, ist das Laserschneiden die beste Wahl, da keinerlei Werkzeugkosten anfallen. Allerdings, Wenn Sie 5.000 Platten mit sich wiederholenden Perforationen, Lamellen oder Senkungen benötigen, lohnt sich die Investition in physische Werkzeuge für eine CNC-Stanzmaschine (NCT) macht sich schnell bezahlt, wodurch der Stückpreis oft deutlich sinkt.
| Benötigtes Teil | Alternatives Verfahren | Wichtige Abwägungen | Zu bestätigende Bedingungen |
| Perforierte Bleche in großen Stückzahlen oder Lamellen | CNC-Stanzen (Revolverpresse) | Schneller pro Loch; 3D-Formen möglich. Erfordert physische Werkzeuge (Nibbel-Spuren an den Kanten). | Verfügbarkeit von Werkzeugen für Ihre spezifischen Bohrungsgrößen/-formen. |
| Besonders dickes Metall (>25 mm) oder keine Wärmeeinflusszone (HAZ) erforderlich | Wasserstrahlschneiden | Keine thermische Verformung; schneidet jede Dicke. Langsamerer Vorgang; die Kante wird nass (Rostgefahr bei Stahl). | Anforderungen an die Reinigung von Schleifmitteln und Maßtoleranzen. |
| Höchste Präzision (±0,01 mm) oder komplexe 3D-Profile | CNC-Bearbeitung (Fräsen) | Hervorragende Genauigkeit und Kantenqualität. Hoher Materialverschnitt; deutlich höhere Kosten und längere Zykluszeiten. | Können bestimmte kritische Merkmale nach dem Laserschneiden des Rohlings gefräst werden? |
Zeichnungen erstellen und Lieferantenanforderungen bestätigen
Ein verspätetes Angebot oder eine fehlerhaft gefertigte Charge sind fast immer auf unvollständige Zeichnungsunterlagen zurückzuführen. Wenn Sie einen Entwurf an einen Hersteller übergeben, sind Unklarheiten Ihr größter Feind. Eine klare Dokumentation stellt sicher, dass Sie einen genauen Preis, eine realistische Lieferzeit und Teile erhalten, die sich in Ihrer Fertigung tatsächlich montieren lassen.
Dateien und Spezifikationen
Das Versenden einer einzigen DXF-Datei reicht selten aus, insbesondere wenn das Bauteil gebogen oder versenkt werden muss oder enge Toleranzen erfordert. Das umfassendste Angebotspaket (RFQ – Request for Quote) umfasst eine Kombination aus 3D-Modellen, 2D-Vektordateien und einer statischen PDF-Zeichnung.
Achten Sie auf „fehlerhafte“ DXF-Dateien. Ein häufiges Problem, das die Angebotserstellung verzögert und Teile unbrauchbar macht, sind sich überlappende Vektorlinien (Doppellinien). Wenn Ihre CAD-Software eine DXF-Datei exportiert, in der ein Profil mit Doppellinien dargestellt ist, wird diese von der Verschachtelungssoftware doppelt gelesen, was dazu führt, dass der Laser genau denselben Schnittverlauf zweimal schneidet. Dies beeinträchtigt die Kantenqualität, vergrößert die Schnittfuge und verdoppelt die Bearbeitungszeit.
Ebenso gefährlich ist Ebenenverwirrung. Wenn Ihre Biegelinien auf derselben CAD-Ebene wie Ihr Schnittprofil exportiert werden, schneidet der Laser Ihr Teil buchstäblich entlang der Biegelinien in mehrere Teile.
| Dateiformat | Hauptzweck | Checkliste für Ingenieure vor der Einreichung |
| STEP / IGES (3D) | Anzeige von gebogenen Strukturen und der Gesamtgeometrie. | Stellen Sie sicher, dass das Modell den endgültigen Formzustand darstellt und nicht das flache Rohteil. |
| DXF / DWG (2D) | Direkter Import in die Verschachtelungssoftware des Lasers. | 1. Der Maßstab muss 1:1 betragen. 2. Löschen Sie alle Titelblöcke, Bemaßungen und Mittellinien. 3. Stellen Sie sicher, dass alle Profile geschlossene Kreisläufe sind. 4. Überlappende (doppelte) Zeilen entfernen. 5. Fügen Sie die Biegelinien auf einer separaten Ebene ein oder löschen Sie sie. |
| PDF (2D-Zeichnung) | Festlegung von Toleranzen, Gewinden und Oberflächenbeschaffenheiten. | Geben Sie die genauen Werkstoffsorten, Dicken, Mengen, Anforderungen an die Oberflächenbeschaffenheit und kritischen Maße an. |
Angebotsvergleich
Einkaufsleiter sehen sich oft mit einem Stapel von Angeboten konfrontiert, deren Preise für genau dieselben CAD-Dateien stark voneinander abweichen. Sich auf den günstigsten Endpreis zu verlassen, ohne die detaillierte Aufschlüsselung der Kosten zu lesen, ist ein risikoreiches Unterfangen.
Sie müssen sicherstellen, dass die Angebote einen Vergleich „von Gleich zu Gleich“ darstellen. Wenn Anbieter A ein Stickstoffschneiden mit automatischer Entgratung anbietet und Anbieter B ein Sauerstoffschneiden, bei dem die Teile „im Ist-Zustand“ verbleiben, erscheint Anbieter B auf dem Papier günstiger. Diese Ersparnis schwindet jedoch in dem Moment, in dem Ihr Montageteam sich weigert, scharfe Teile zu handhaben, oder Ihr Pulverbeschichter Ihnen einen Aufpreis berechnet, um die Oxidation an den Kanten abzuschleifen.
Freigabe des Erstmusters
Bei Großserien, optisch anspruchsvollen Teilen oder Bauteilen mit kritischen Passmerkmalen sollten Sie niemals allein auf der Grundlage einer digitalen Zeichnung direkt in die Serienfertigung übergehen. Verlangen Sie eine Erstmusterprüfung (FAI).
Legen Sie im Vorfeld fest, was als FAI-Freigabe gilt. Bei Standardhalterungen reichen möglicherweise ein Maßprüfbericht (FAIR) und aussagekräftige Fotos des Qualitätsteams des Herstellers aus. Bei komplexen Gehäusen oder besonders optisch anspruchsvollen Blenden sollten Sie vorschreiben, dass ein physisches Muster zur Montageprüfung an Ihren Standort geschickt wird.
Sobald der erste Artikel freigegeben ist, legen Sie diese Zeichnungsversion und den Fertigungsablauf ausdrücklich fest. Sollte ein Lieferant später stillschweigend von einem Faserlaser auf eine CNC-Stanzmaschine umsteigen müssen, um die Kapazität zu gewährleisten, muss er Sie darüber informieren, da sich dadurch die Kantenbedingungen und die Belastung der Bauteile ändern.
Stellen Sie schließlich je nach den Anforderungen Ihrer Branche sicher, dass das FAI-Paket Werksprüfzeugnisse (MTCs) enthält, um die Rückverfolgbarkeit des Materials zu gewährleisten. Sollte ein Lieferant während der Serienfertigung stillschweigend auf eine günstigere, nicht zertifizierte Metallcharge umsteigen, werden Ihre nachfolgenden Schweiß- oder Umformprozesse wahrscheinlich fehlschlagen.
Hören Sie auf zu raten und fangen Sie an zu optimieren. Laden Sie Ihre CAD-Dateien (STEP + PDF) noch heute bei TZR hoch. Unser Ingenieurteam nennt Ihnen nicht nur einen Preis – wir führen auch eine kostenlose DFM-Prüfung durch, um Risiken bei der Fertigung aufzuzeigen, Ihre Toleranzen zu optimieren und Ihnen dabei zu helfen, die kostengünstigste Produktionsstrategie festzulegen.