
 Russian
 English
 Spanish
 German
 Italian
 French

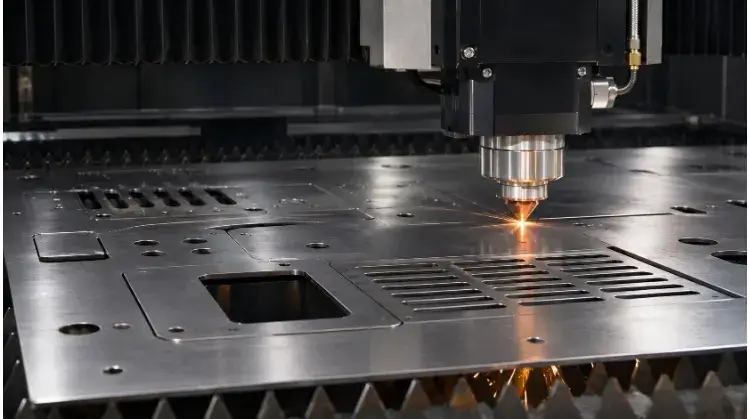
Лазерная резка листового металла — это термический производственный процесс, при котором лазерный луч, управляемый системой ЧПУ, используется для плавления и прорезания плоских металлических листов. При использовании азота или кислорода в качестве защитного газа этот процесс позволяет получать высокоточные профили, соблюдать жесткие допуски и обеспечивать масштабируемую вырубку заготовок из углеродистой стали, нержавеющей стали и алюминия.
Многие инженеры полагают, что лазерный резак высокой мощности способен идеально воспроизвести любой 2D-файл CAD. На самом деле игнорирование тепловых характеристик материала, минимальных соотношений элементов и условий обработки кромок часто приводит к деформации вырезов, необходимости дорогостоящей вторичной обработки или полному отказу сборки на производстве.
Перед тем как запросить коммерческое предложение, воспользуйтесь приведенной ниже таблицей-справочником, чтобы определить, какие аспекты вашей детали требуют особой проверки:
| Требования к детали | Что необходимо проверить перед составлением предложения |
| Общие профили и монтажные отверстия | Точная марка материала, толщина и стандартные допуски |
| Небольшие отверстия, узкие прорези и плотные вырезы | Возможность обеспечения соотношения «характеристика/толщина», риски термической деформации |
| Прецизионные посадки или установочные отверстия | Допуски на готовые детали и необходимость вторичной механической обработки (сверление/развертывание) |
| Изогнутые или сварные узлы | Расчеты на изгиб, безопасные расстояния между отверстиями и кто рассчитывает плоскую развертку |
| Декоративные поверхности и окрашенные детали | Область применения: удаление заусенцев, удаление оксидного слоя с кромок и защита поверхности |
Подбирайте материалы и толщину в соответствии с требованиями к резке
Различные сплавы по-разному ведут себя под воздействием лазерного луча. Выбор материала влияет не только на прочность конструкции и коррозионную стойкость, но и на то, как именно будет происходить резка и формовка детали, а также на то, какая последующая обработка потребуется.
Марки материалов
Большую часть деталей, изготовленных методом лазерной резки, составляют детали из углеродистой стали, нержавеющей стали и алюминия. При указании материалов следует указывать точные марки, а не общие категории (например, «алюминий» или «нержавеющая сталь»). Характеристики обработки, в частности в отношении локального нагрева и последующей гибки, значительно различаются даже в пределах одного семейства материалов.
В случае металлов с высокой отражательной способностью, таких как медь и латунь, убедитесь, что ваш поставщик использует волоконные лазеры высокой мощности, конструкция которых предотвращает повреждение оптики оборудования в результате обратного отражения.
| Класс материала | Почему стоит выбрать именно это | Типовые детали | Примечания и риски, связанные с обработкой данных |
| Углеродистая сталь (например, SPCC, Q235, A36) | Экономичный, высокопрочный, легко поддается сварке. | Корпуса, кронштейны, несущие рамы. | Риск: Оксидная корка на кромке, образовавшаяся в результате кислородной резки обязательно их необходимо удалить механическим способом перед нанесением порошкового покрытия, иначе краска начнёт отслаиваться. |
| Нержавеющая сталь (например, 304, 316L) | Высокая коррозионная стойкость, привлекательный внешний вид без нанесения покрытия. | Панели для медицинского оборудования, оборудование, предназначенное для контакта с пищевыми продуктами. | Примечание: Обычно резка производится в атмосфере азота для обеспечения чистоты кромки и отсутствия оксидов, хотя это приводит к увеличению почасовой производительности станка. |
| Алюминий (например, 5052, 6061) | Легкий, с хорошим соотношением прочности к весу. | Аэрокосмические детали, корпуса электронных устройств. | Риск: Алюминий марки 6061 склонен к растрескиванию при выполнении крутых изгибов; если требуется сложная формовка, следует выбрать алюминий марки 5052. |
| Медь / латунь (например, C110, C260) | Превосходная электропроводность и теплопроводность. | Шины, электрические контакты, радиаторы. | Примечание: Требуется использование специализированных волоконных лазеров. Максимальная толщина стабильной резки, как правило, меньше, чем у стали. |
Возможности по толщине
Номинальная мощность оборудования (например, 6 кВт, 12 кВт) указывает на максимальную толщину, которую может прорезать лазер, однако это не соответствует диапазону стабильного и экономичного производства для всех геометрических форм. Работа станка на предельной толщине реза часто приводит к появлению сильных полос на кромках (вертикальных борозд), образованию избыточного шлака или увеличению колебаний ширины пропила от верхней части реза до нижней.
Возможности по толщине необходимо оценивать с учетом конкретных особенностей детали. Для деталей, толщина которых близка к верхнему пределу возможностей оборудования предприятия, или деталей, содержащих плотные и сложные элементы, настоятельно рекомендуется заказать проверку первого экземпляра, чтобы убедиться, что качество кромок соответствует требованиям вашего применения.
Assist Gas
Газы, используемые в качестве вспомогательных, удаляют расплавленный металл из зоны реза и определяют химический состав кромки. Это напрямую влияет на последующие затраты, такие как механическая очистка, подготовка к сварке и финишная обработка.
- Кислород: Обычно используется для углеродистой стали. При этом возникает экзотермическая реакция, которая ускоряет резку, но оставляет на кромке тёмный оксидный слой (нагар). Этот слой, как правило, необходимо удалить шлифованием или в барабанной машине перед порошковое покрытие или сварка, что приводит к увеличению затрат на ручной труд в вашем счете.
- Азот: Обычно применяется для обработки нержавеющей стали и алюминия. Она защищает место разреза от воздействия кислорода из окружающей среды, что позволяет получить чистую, блестящую кромку без оксидных наслоений. Хотя обработка азотом имеет более высокую почасовую стоимость из-за значительного расхода газа, в целом она часто позволяет сэкономить средства, поскольку устраняет необходимость в дополнительной очистке кромок.
- Сжатый воздух: Экономичная альтернатива для более тонких материалов. При этом край получается слегка шероховатым или с изменением цвета, что делает этот метод подходящим для внутренних конструктивных элементов, где внешний вид и адгезия краски не имеют решающего значения.
Конструктивные особенности, обеспечивающие надёжную резку и сборку
Замысел конструктора и реальность производства зачастую расходятся именно в мелких деталях. Понимание того, как мощный лазер взаимодействует с локальными геометрическими элементами, помогает предотвратить появление дефектов, брака и необходимости в дорогостоящих дополнительных операциях.
Отверстия и прорези
Мелкие детали крайне подвержены термическому разрыву. Согласно стандартным рекомендациям по изготовлению, диаметр отверстий и ширина прорезей должны быть равны толщине материала или превышать её (соотношение 1:1). Например, при прорезании отверстия диаметром 2 мм в стали толщиной 3 мм существует риск плавления окружающего материала, что приведет к образованию конического или нецилиндрического отверстия.
Если требуется прецизионная прессовая посадка или установочное отверстие с узким допуском, попытка добиться этого исключительно с помощью лазерной резки сопряжена с риском. Надежный и экономически эффективный подход заключается в том, чтобы поставщик выполнил лазерную резку пилотного отверстия меньшего размера, а затем с помощью дополнительной операции (сверления или развертки) добиться окончательного размера. Это добавляет один этап обработки, но гарантирует точность посадки без брака детали.
Углы и вырезы
Головка лазерной резки должна быстро замедляться при прохождении острых внутренних углов. Такое замедление приводит к локальному накоплению тепла. Хотя математически идеальный острый внутренний угол можно запрограммировать, на практике он вызывает микроплавление и образует локальную зону упрочнения (зону термического влияния). Если впоследствии вам понадобится выполнить гибку или нарезать резьбу вблизи этого острого угла, закаленный материал может привести к растрескиванию или поломке вашего инструмента.
Замена острых внутренних углов на простые скругления (например, R 0,5 мм или больше) позволяет головке станка поддерживать постоянную скорость подачи. Это повышает качество кромок, сокращает время цикла и предотвращает локальное упрочнение.
В случае деталей с плотным расположением отверстий или большими вырезами избыточное нагревание может привести к деформации всего листа. Если это допускают функциональные требования, следует увеличить расстояние между элементами. Решения относительно последовательности резки, фиксации листа и микросоединений (небольших выступов, удерживающих деталь в каркасе) следует оставить на усмотрение поставщика, поскольку он оптимизирует их с учетом особенностей динамики своего оборудования.
Изгибы и сборка
Когда заготовки, вырезанные лазером, поступают на гибочный пресс, геометрия вблизи линий сгиба приобретает решающее значение. Отверстия, прорези или вырезы, расположенные слишком близко к линии сгиба, растянутся и деформируются в процессе формовки. Чтобы этого не произошло, соблюдайте расстояние от края элемента до линии сгиба, равное не менее чем 1,5-кратной толщине материала плюс радиус сгиба.
Всегда предусматривайте разгрузочные вырезы (небольшие вырезы на концах фланца), чтобы предотвратить разрыв материала при формовке. Ширина и глубина разгрузочного выреза, как правило, должны быть равны толщине материала или немного превышать её.
Что особенно важно, укажите, кто отвечает за расчет раскроя. Мы настоятельно рекомендуем предоставлять 3D-модель (STEP) и окончательные размеры готовой детали в формате 2D PDF, а не собственный развернутый чертеж (DXF). Коэффициенты гибки (K-факторы) строго зависят от конкретного инструмента для гибочного пресса, используемого поставщиком. При расчете плоской чертежа производитель несет ответственность за то, чтобы конечная деталь соответствовала заданным вами допускам на размеры.
Определение допусков и допустимого качества реза
Указание «высшего качества» в чертеже носит субъективный характер и зачастую приводит к несоответствию ожиданий. В производстве качество определяется четкими, измеримыми допусками и согласованными критериями приемки для граничных условий. Установка чрезмерно широких допусков для стандартных профилей неоправданно завысит стоимость вашего предложения, в то время как занижение требований к критическим посадкам приведет к сбоям при сборке.
Размеры и отверстия
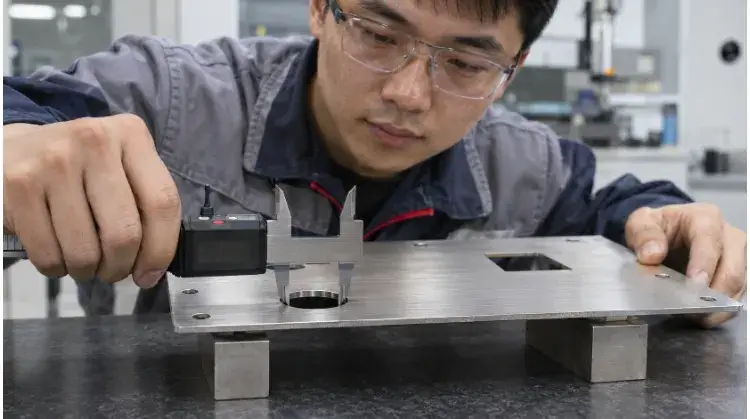
Распространенной ошибкой, которую допускают инженеры-конструкторы, является путаница между параметрами станка для лазерной резки точность позиционирования (часто ±0,03 мм) с допуск на готовую деталь. Заданный допуск должен учитывать тепловое расширение, снятие напряжений в материале в процессе резки и отклонения в ширине пропила. Для стандартной лазерной резки листового металла практический общий допуск составляет от ±0,1 мм до ±0,2 мм в зависимости от толщины и материала.
Не устанавливайте на чертеже слишком жесткие допуски. Например, установка допуска ±0,05 мм для внешнего профиля стандартного листового металла означает, что деталь невозможно обработать исключительно с помощью лазера. Её необходимо передать на фрезерный станок с ЧПУ для вторичной обработки кромок, что может привести к увеличению себестоимости одной детали на 200%–300%. Всегда спрашивайте: соединяется ли эта грань с чем-нибудь или просто висит в воздухе?
При определении допусков необходимо явно указать когда применяется допуск. Допуск на расположение отверстия, измеренный на плоской заготовке, гораздо проще (и дешевле) соблюдать, чем допуск на расположение отверстия, измеренный по нескольким сформированным фланцам после гибки.
| Особенности и функции | Требования к размерам | Этап проверки | Метод проверки |
| Внешний профиль (Общее ограждение) | Общий допуск (например, ISO 2768-m или ±0,2 мм) | После плоской резки | Толковые приборы / Система технического зрения |
| Определение местоположения отверстий (Точная центровка) | Узкий допуск (например, ±0,05 мм) | Дополнительная механическая обработка (сверление/развертывание) | Штифтовые калибры / КИМ |
| Расстояние между лунками (Соединяемые детали) | Критический допуск на изгибах | После окончательной формовки | КММ / Специальное приспособление |
Обрезанные края
Край, полученный в результате лазерной резки, редко бывает идеальным. В зависимости от материала, толщины и газа-очистителя на крае могут наблюдаться окалина (повторно затвердевший металл на нижнем крае), полосы (вертикальные следы от перемещения луча на толстых листах) или локальные прожигания в углах. Эти явления являются неотъемлемой частью процесса термической резки и не всегда являются дефектами.
Остерегайтесь ловушки «дешёвого предложения». При сравнении предложений удивительно низкая цена зачастую означает, что поставщик пропустил удаление заусенцев чтобы сэкономить рабочее время. Получение деталей с острыми заусенцами или оксидной коркой обернется для вас дополнительными затратами в будущем — будь то задержки в сборке, отслаивание порошкового покрытия или травмы операторов. Убедитесь, что в вашем коммерческом предложении четко указаны пункты «механическая скругка кромок» или «удаление окалины», а также ясно определите требуемое состояние кромок.
| Проблема «наблюдаемого края» | Влияние на использование | Проверка / Требование | Стандартные варианты лечения |
| Осадок на дне (шлак) | Предотвращает плоское соприкосновение; наносит порезы операторам; мешает нанесению краски. | Визуальный осмотр; проверка на наличие острых краёв на ощупь. | Автоматическая обработка кромок (барабанная обработка/щетка) или ручная шлифовка. |
| Рябь с сильным рельефом (Толстая сталь) | Эстетический недостаток; может приводить к появлению зон концентрации напряжений. | Измерение шероховатости поверхности (Ra) является критически важным. | Принять изделие «в том виде, в каком оно было вырезано», если оно неисправно, либо потребовать дополнительного фрезерования кромок с ЧПУ. |
| Оксидная накипь (Прерывание подачи кислорода) | С течением времени лакокрасочное покрытие или порошковое покрытие начнет отслаиваться. | Испытание на адгезию ленты. | Укажите степень удаления азота или предусмотрите химическую/механическую удаление накипи. |
Плоскостность и поверхности
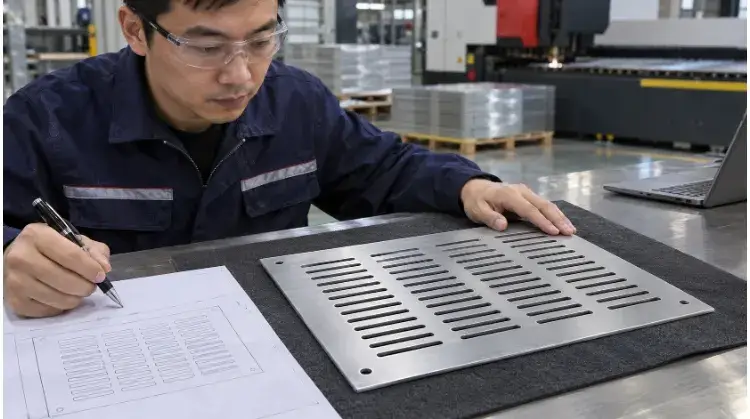
При лазерной резке в листе возникает интенсивное локальное нагревание. В случае тонких материалов, длинных узких полос или деталей с участками с большим количеством отверстий (например, решёток динамиков) это нагревание приводит к снятию внутренних напряжений, что вызывает деформацию.
При указании плоскостности необходимо определить условия контроля. Тонкая пластина может прогибаться на 2 мм в «свободном состоянии», лежа на столе, но полностью выпрямляется под минимальным давлением при закреплении болтами в окончательной сборке. Если для детали с большим количеством перфораций требуется абсолютная плоскостность в свободном состоянии, заводу, возможно, придется применять операции роликовый правки после резки, что увеличит стоимость.
Что касается деталей, имеющих эстетическое значение, на чертежах следует четко обозначить «показную поверхность». Поставщики могут использовать защитные пленки лазерного качества во время резки для предотвращения появления царапин, однако стоимость этой пленки должна быть учтена в стоимости материала, а сама пленка должна быть удалена перед проведением операций, сопровождающихся высокими температурами, таких как сварка.
Сокращение затрат и сравнение методов резки
При сравнении предложений от разных поставщиков понимание того, от чего зависят затраты на время работы оборудования и трудозатраты, поможет вам оптимизировать конструкцию изделия с учетом технологических особенностей производства.
Разбивка затрат
Стоимость лазерной резки листового металла — это не просто «вес материала плюс время работы станка». Стоимость распределяется по нескольким этапам:
- Материал: Стоимость необработанного листа.
- Программирование и настройка (NRE): Преобразование CAD-файла в машинный код, настройка параметров сопла и загрузка листа. Это фиксированные затраты, распределяемые пропорционально объему вашей продукции.
- Пирсинг: Время и энергия, необходимые лазеру для пробивания материала до того, как он начнёт перемещаться.
- Длина отреза: Фактическое расстояние, пройденное лазером.
- Постобработка и контроль качества: Удаление заусенцев, удаление окалины, нарезание резьбы и окончательный контроль размеров. Именно в этом и заключается разница: высококачественные поставщики вкладывают средства, а бюджетные — экономят на всем подряд.
Прокалывание является одним из основных факторов, приводящих к скрытым затратам. Каждое отверстие или внутренний вырез требует нового пробивания.
> Пример из практики: Рассмотрим две панели размером 500 × 500 мм, изготовленные из алюминия толщиной 3 мм. Панель А представляет собой сплошной квадрат. Панель В имеет 200 небольших вентиляционных отверстий. Несмотря на то что панель В по весу требует чуть меньше материала, для её изготовления требуется 201 пробивочное отверстие по сравнению с одним отверстием для панели А. Обработка панели B на станке займет значительно больше времени и обойдётся существенно дороже. Объединение отверстий в более крупные прорези может резко сократить количество проколов и снизить стоимость.
Вложенность и проектирование
Разметка — это процесс размещения деталей на стандартном листе с целью максимального использования материала. Однако стремление к достижению добычи 95% не должно ухудшать эксплуатационные характеристики деталей.
Если деталь имеет конструктивный изгиб, ее ориентация относительно направления волокон материала имеет решающее значение (особенно в случае алюминия и нержавеющей стали). Изгиб, параллельный направлению волокон, повышает риск образования трещин. Надежный партнер по производству готов пойти на некоторые потери материала, чтобы обеспечить расположение деталей в раскладке перпендикулярно направлению волокон для безопасной формовки.
Вы можете сократить затраты, проектируя мелкие детали таким образом, чтобы они вписывались в «вырезы» (обрезки) более крупных деталей. Проанализируйте свои конструкции, чтобы унифицировать размеры отверстий и удалить нефункциональные вырезы. Оцените возможные изменения на основе общая стоимость поставляемой части, а не просто выделяя время резки станка.
Альтернативные способы обработки
Несмотря на то что лазерная резка с использованием волоконного лазера отличается высокой универсальностью, она не всегда является наиболее экономичным или технически целесообразным решением. Умение определять, когда следует сменить технологический процесс, является одним из ключевых навыков в сфере подбора поставщиков.
Если вам нужно 50 панелей со стандартными отверстиями, лазерная резка — лучший выбор, поскольку затраты на изготовление инструментов при этом равны нулю. Однако, если вам требуется 5 000 панелей с повторяющимися перфорациями, жалюзи или зенковками, то инвестировать в изготовление физических инструментов для Штамповочный пресс с ЧПУ (NCT) быстро окупается, что зачастую приводит к значительному снижению цены за единицу.
| Потребность в запчастях | Альтернативный процесс | Основные компромиссы | Условия, подлежащие подтверждению |
| Перфорированные листы большого размера или жалюзи | Штамповка с ЧПУ (револьверный пресс) | Более высокая скорость обработки одного отверстия; позволяет создавать трехмерные формы. Требует использования специального оборудования (на краях остаются следы от вырубки). | Наличие инструментов для отверстий конкретных размеров и форм. |
| Требуется использование металла сверхтолстого (>25 мм) или отсутствие зоны термического влияния (HAZ) | Гидроабразивная резка | Отсутствие тепловой деформации; режет материалы любой толщины. Процесс занимает больше времени; края намокают (риск появления ржавчины на стали). | Требования к очистке от абразивных частиц и допуски на размеры. |
| Высочайшая точность (±0,01 мм) или сложные 3D-профили | Обработка на станках с ЧПУ (фрезерование) | Превосходная точность и качество обработки кромок. Большой объем отходов материала; значительно более высокая стоимость и продолжительность цикла. | Можно ли после лазерной резки заготовки выполнить фрезеровку определенных критически важных элементов? |
Подготовить чертежи и согласовать требования к поставщикам
Задержка с предоставлением коммерческого предложения или бракованная партия продукции почти всегда связаны с неполным комплектом чертежей. Когда вы передаете проект производителю, неоднозначность становится вашим главным врагом. Четкая документация гарантирует, что вы получите точную цену, реалистичные сроки изготовления и детали, которые действительно подойдут для сборки на вашем производстве.
Файлы и технические характеристики
Одной отправки файла в формате DXF редко бывает достаточно, особенно если деталь требует гибки, зенкерования или соблюдения жестких допусков. Наиболее полный пакет документов для запроса предложения (RFQ) включает в себя сочетание 3D-моделей, 2D-векторных файлов и статического чертежа в формате PDF.
Остерегайтесь «некорректных» файлов DXF. Распространенной проблемой, которая задерживает подготовку коммерческого предложения и приводит к браку деталей, является наложение векторных линий (двойные линии). Если ваша программа CAD экспортирует файл DXF с двойными линиями на профиле, программа раскроя прочитает их дважды, в результате чего лазер дважды прорежет одну и ту же траекторию. Это ухудшает качество кромок, увеличивает ширину пропила и удваивает время обработки.
Не менее опасно — это путаница со слоями. Если линии сгиба экспортированы на том же слое CAD, что и профиль реза, лазер буквально разрежет деталь на несколько частей по линиям сгиба.
| Формат файла | Основное назначение | Контрольный список для инженеров перед подачей документов |
| STEP / IGES (3D) | Просмотр изогнутых конструкций и общей геометрии. | Убедитесь, что модель отражает окончательное состояние детали после формовки, а не плоскую заготовку. |
| DXF / DWG (2D) | Прямой импорт в программу раскладки лазера. | 1. Масштаб должен быть 1:1. 2. Удалите все титульные блоки, размеры и осевые линии. 3. Убедитесь, что все профили представляют собой замкнутые контуры. 4. Удалите пересекающиеся (двойные) линии. 5. Переместите линии изгиба на отдельный слой или удалите их. |
| PDF (2D-чертеж) | Указание допусков, резьбы и видов обработки поверхности. | Укажите точные марки материалов, толщину, количество, требования к качеству поверхности и критические размеры. |
Сравнение предложений
Руководители отделов закупок часто сталкиваются с целой стопкой предложений, в которых цены на абсолютно одинаковые CAD-файлы могут значительно различаться. Выбирать самое низкое итоговое предложение, не ознакомившись с подробным описанием процесса, — это рискованная авантюра.
Вы должны убедиться, что предложения позволяют сравнивать «яблоки с яблоками». Если поставщик А предлагает азотную резку с автоматической зачисткой, а поставщик Б — кислородную резку, при которой детали остаются «в том виде, в каком есть», то на бумаге предложение поставщика Б будет казаться более выгодным. Однако эта экономия исчезнет в тот момент, когда ваша сборочная бригада откажется работать с острыми деталями или ваша компания, занимающаяся порошковой окраской, взыщет с вас дополнительную плату за шлифовку окисленных кромок.
Утверждение первой единицы продукции
В случае крупных партий, деталей, к внешнему виду которых предъявляются повышенные требования, или компонентов с критически важными элементами позиционирования никогда не переходите к серийному производству, опираясь исключительно на цифровой чертеж. Требуйте Первоначальный контроль продукции (FAI).
Заранее определите, что считается успешным прохождением проверки FAI. Для стандартных кронштейнов может оказаться достаточным протокол проверки размеров (FAIR) и четкие фотографии, предоставленные отделом контроля качества завода. В случае сложных корпусов или панелей, для которых внешний вид имеет особое значение, требуйте отправки физического образца на ваш объект для проведения сборочных испытаний.
Как только первая деталь будет утверждена, необходимо явно зафиксировать эту версию чертежа и технологическую схему производства. Если впоследствии поставщику понадобится незаметно перейти с волоконного лазера на штамповочный пресс с ЧПУ для обеспечения производственной мощности, он должен уведомить вас об этом, поскольку изменятся условия обработки кромок и напряжения в элементах детали.
Наконец, в зависимости от требований вашей отрасли убедитесь, что в комплект FAI входят сертификаты заводских испытаний (MTC), гарантирующие прослеживаемость материала. Если поставщик незаметно заменит партию металла на более дешевую, несертифицированную партию в ходе массового производства, ваши последующие процессы сварки или формовки, скорее всего, завершатся неудачей.
Хватит гадать — пора приступить к оптимизации. Загрузите свои CAD-файлы (STEP + PDF) в TZR уже сегодня. Наша команда инженеров не просто назовет вам цену — мы проведем бесплатную экспертизу по технологичности (DFM), чтобы выявить риски, связанные с резкой, оптимизировать допуски и помочь вам выбрать наиболее экономически эффективную стратегию производства.