
 Spanish
 English
 German
 Russian
 Italian
 French

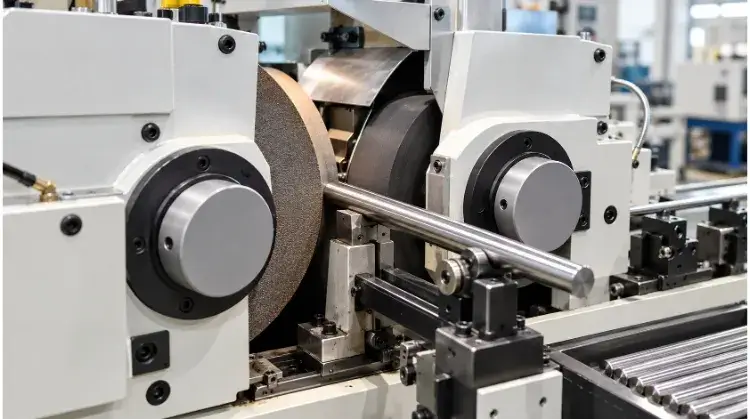
El rectificado sin centros es un proceso de mecanizado del diámetro exterior (DE) que elimina material de piezas cilíndricas sin utilizar husillos ni mandriles. En su lugar, la pieza de trabajo se sostiene entre una muela abrasiva, una rueda reguladora y una cuchilla de trabajo, lo que permite una producción a gran escala con una precisión dimensional extrema.
Dado que no es necesario sujetar y desmontar cada pieza por separado, este proceso reduce drásticamente los tiempos de preparación y carga. Para los ingenieros y los responsables de compras, el rectificado sin centros es la solución definitiva cuando el torneado CNC estándar no puede cumplir con tolerancias estrictas en el diámetro exterior o cuando se mecanizan ejes largos y delgados que, de otro modo, se deformarían bajo presión.
Tanto si estás diseñando un nuevo eje como si intentas reducir los costes de un componente ya existente, es fundamental comprender la mecánica del rectificado sin centros. A continuación te ofrecemos una visión práctica de cómo funciona el proceso y de qué factores influyen en tus costes de fabricación.
Datos clave sobre el proceso
- Objetos de destino: Piezas cilíndricas, pasadores rectos y ejes escalonados (que suelen presentar relaciones longitud-diámetro de hasta 30:1 o más).
- Métodos de alimentación: Avance continuo, avance por inmersión y avance por los extremos.
- Indicadores clave de calidad: Tolerancia de diámetro exterior (que suele mantenerse en ±0,002 mm / ±0,0001″), cilindricidad y rugosidad superficial (normalmente Ra 0,1 – 0,4 µm).
- Criterios de selección: Series de producción de gran volumen y requisitos estrictos de diámetro exterior que el torneado convencional no puede cumplir de forma fiable.
¿Qué es el rectificado sin centros y cómo funciona?
Para comprender cómo el rectificado sin centros permite alcanzar una gran precisión sin necesidad de sujetar la pieza, resulta útil analizar cómo se sostiene y se controla la pieza de trabajo durante el ciclo de rectificado.
Apoyo en tres puntos
La estabilidad de este proceso depende de un sistema de apoyo de tres puntos. En primer lugar, el muela abrasiva se encarga de la eliminación efectiva del material. Gira a altas velocidades y utiliza granos abrasivos para cortar el metal.
Frente a la muela abrasiva se encuentra el rueda reguladora, fabricada normalmente con un material con aditivos de caucho. Esta rueda controla la velocidad de rotación y la velocidad de avance de la pieza de trabajo.
Entre ambos se encuentra el cuchilla de trabajo y reposo, que sujeta la pieza de trabajo desde abajo. En conjunto, estos tres elementos sujetan la pieza y la mantienen en contacto continuo con la zona de rectificado.
Rotación y avance
En el rectificado sin centros, la pieza de trabajo no es accionada por un motor ni por un husillo. En su lugar, la fricción que ejerce la rueda reguladora hace que la pieza gire contra la muela abrasiva.
Dado que la rueda reguladora puede inclinarse ligeramente, también genera la fuerza axial necesaria para empujar la pieza de trabajo a través de la máquina.
Al ajustar este ángulo de inclinación y la velocidad de rotación, los operarios pueden controlar con exactitud la velocidad de avance de la pieza. Esta configuración determina directamente tanto el acabado superficial final como la tasa de arranque de material.
Asistencia técnica y configuración
La eliminación de los mandriles y los centros reduce el tiempo de carga por pieza prácticamente a cero. Este rápido tiempo de ciclo es precisamente lo que hace que el rectificado sin centros resulte muy rentable en la producción en serie.
Además, la pieza de trabajo queda apoyada a lo largo de toda su longitud sobre la cuchilla de trabajo. Esto minimiza el riesgo de flexión, un problema habitual al tornear ejes largos y delgados entre puntas.
Nota de planta: Dado que el rectificado sin centros utiliza el diámetro exterior existente como referencia de posicionamiento, permite obtener un cilindro casi perfecto, pero No solucionará los problemas de concentricidad. Si una pieza tiene un orificio interno ya existente que está descentrado con respecto al diámetro exterior en bruto, el rectificado sin centros no corregirá esa excentricidad.
Rectificado de paso continuo, de alimentación lateral y de alimentación por los extremos
La forma física de la pieza y la zona concreta que hay que rectificar determinan cómo se introduce la pieza en la máquina. En el rectificado sin centros se utilizan tres métodos principales de avance.
Esmerilado en continuo
En el rectificado en continuo, la pieza entra por un lado de la máquina, pasa completamente entre las muelas y sale por el lado opuesto. La muela reguladora está inclinada para hacer avanzar la pieza de forma continua, actuando como una cinta transportadora.
Este método funciona bien con piezas cilíndricas rectas y uniformes, como pasadores, rodamientos de rodillos y ejes rectos. Dado que la pieza debe recorrer íntegramente la zona de rectificado, este proceso no puede utilizarse para piezas con rebordes, cabezas o varios diámetros.
Consejo de un experto sobre el material: A la hora de presupuestar el rectificado en continuo, la rectitud de las barras de entrada es fundamental. Si la materia prima presenta una curvatura significativa, el rectificado sin centros simplemente rectificará un diámetro uniforme a lo largo de esa trayectoria curvada. Por lo general, recomendamos realizar una operación de enderezado antes del rectificado en el caso de los ejes largos.
Molienda en flujo continuo
Cuando una pieza presenta rebordes, varios diámetros o perfiles complejos, no puede pasar directamente por la máquina. En estos casos, se recurre al rectificado con avance (también conocido como rectificado en profundidad).
La pieza de trabajo se coloca sobre la placa de trabajo, apoyada contra un tope final para garantizar un posicionamiento preciso. A continuación, la muela abrasiva se desplaza radialmente hacia dentro para rectificar la zona deseada y, posteriormente, se retira para que la pieza pueda extraerse de forma segura.
Desde el punto de vista de las compras, El rectificado con alimentación continua conlleva unos costes de puesta a punto más elevados. El disco de rectificado debe rectificarse a medida para adaptarse al perfil escalonado exacto de la pieza. Esta rectificación a medida alarga el tiempo de preparación y requiere utillaje específico, lo que incrementa considerablemente los costes de desarrollo de herramientas nuevas (NRE) en los pedidos de bajo volumen.
Rectificado con alimentación por los extremos
El rectificado con avance final se utiliza principalmente para piezas con perfiles cónicos. La pieza se introduce axialmente en la zona de rectificado hasta un tope determinado, pero no atraviesa completamente la máquina.
En su lugar, las ruedas se ajustan para adaptarse a la conicidad específica que requiere la impresión. Una vez que la pieza alcanza el tope final y se alcanza la dimensión final, se retira por el mismo lado por el que entró.
Comparación de métodos de alimentación
| Método de alimentación | Movimiento de la pieza de trabajo | Formas típicas de las piezas | Zona de rectificado y limitaciones |
| Paso continuo | Movimiento axial continuo a lo largo de la máquina | Alfileres rectos, clavijas, varillas, rodamientos de rodillos | Rectifica todo el diámetro exterior. No puede procesar piezas con rebordes, cabezales o varios diámetros. |
| Avance (inmersión) | Fijo en sentido axial; la rueda avanza radialmente hacia dentro | Ejes escalonados, carretes de válvulas, piezas con bridas | Rectifica secciones específicas. Requiere el acondicionamiento personalizado de la muela y una carga individual; tiempo de ciclo más lento. |
| Alimentación por el extremo | Se introdujo axialmente hasta el tope y, a continuación, se retiró | Pasadores cónicos, componentes con perfiles específicos en los extremos | Lija hasta un saliente o hasta detenerse. Limitado al ancho de la muela abrasiva. |
Cuándo optar por el rectificado sin centros en lugar de otros procesos
A la hora de evaluar las vías de fabricación, los ingenieros deben decidir si el rectificado sin centros aporta el valor necesario o si solo supone un coste innecesario. La decisión suele depender de la dureza del material, las tolerancias geométricas y el volumen de producción.
Torneado frente a rectificado
Los tornos CNC modernos pueden mantener tolerancias de diámetro exterior muy ajustadas, a menudo de hasta ±0,01 mm (±0,0004″). Si su pieza está fabricada en acero sin templar y requiere ajustes estándar, el torneado suele ser suficiente y más rentable.
Sin embargo, una vez que una pieza se somete a un tratamiento térmico (por ejemplo, al alcanzar un HRC de 50 o superior), el torneado resulta muy poco eficiente. El rectificado sin centros es el método más adecuado para el acabado de materiales endurecidos y para conseguir acabados superficiales que el torneado de punta única simplemente no puede lograr.
Además, el torneado deja una ranura helicoidal microscópica (paso) en la superficie de la pieza. En el caso de los sellos rotativos dinámicos, esta ranura actúa como una bomba y provoca fugas de fluido. El rectificado proporciona una superficie no direccional o con un patrón entrecruzado, lo cual es fundamental para las aplicaciones de sellos de eje.
Sin centros frente a entre centros
En el rectificado entre centros (cilíndrico), la pieza se sujeta mediante orificios de centrado perforados en cada extremo. Este método resulta excelente para garantizar una concentricidad estricta en múltiples diámetros escalonados, ya que todo se rectifica con respecto a una única línea central fija.
El rectificado sin centros elimina la necesidad de agujeros centrales, lo que permite ahorrarse una etapa de mecanizado específica. Sin embargo, dado que se apoya en la superficie exterior ya existente de la pieza, resulta más adecuado para piezas en las que el requisito principal es el diámetro exterior y la circularidad, más que la concentricidad con respecto a un agujero interior.
Vías de proceso combinadas
El rectificado sin centros se utiliza con frecuencia como fase de preparación del material antes de otras etapas de mecanizado. Por ejemplo, los tornos CNC de tipo suizo utilizan casquillos guía que requieren barras de material con un alto grado de uniformidad. El rectificado previo de las barras en bruto garantiza una alimentación fluida, lo que elimina las vibraciones y permite mantener tolerancias más estrictas en los elementos torneados.
Otro proceso habitual es el flujo de trabajo «torneado – tratamiento térmico – rectificado». Las piezas se desbastan en un torno mientras aún están blandas, dejando un pequeño margen de rectificado. Una vez que el tratamiento térmico ha deformado la pieza, esta se pasa por una rectificadora sin centros para corregir la deformación térmica y alcanzar las dimensiones finales de impresión.
Caso práctico de ingeniería: Eje de transmisión de una bomba hidráulica
- Requisitos de las piezas: Eje de acero 4140, cementado hasta HRC 58. Cuenta con dos muñones de cojinete que requieren una tolerancia de ±0,002 mm y un acabado Ra de 0,2 µm.
- Rutas candidatas: Torneado duro frente a rectificado entre puntas frente a rectificado sin puntas con avance.
- Motivo de la selección y retorno de la inversión: El torneado duro no permite mantener de forma fiable un acabado de Ra 0,2 µm sin riesgo de fugas en las juntas. El rectificado entre puntas sería una opción válida, pero requiere taladrar ambos extremos para colocar los centros—añadiendo 15 segundos por pieza. En una tirada de 10 000 unidades, el hecho de omitir este único paso mediante el uso del rectificado sin centros en línea supuso un ahorro de más de 40 horas de tiempo de máquina., lo que reduce considerablemente el precio final de la pieza.
¿Qué nivel de precisión y acabado puedes esperar?
Al examinar la lista de capacidades de un fabricante, es fácil centrarse exclusivamente en la tolerancia dimensional del diámetro exterior. Sin embargo, en el caso de un componente giratorio o de un ajuste de precisión, el tamaño es solo una parte de la ecuación de la calidad.
Diámetro y forma
La tolerancia del diámetro exterior (OD) simplemente establece los límites superior e inferior aceptables del diámetro. Sin embargo, una pieza puede estar perfectamente dentro de la tolerancia del diámetro exterior y, aun así, no funcionar correctamente en su aplicación si su forma es incorrecta.
La redondez garantiza que la pieza no presente protuberancias (lóbulos) que provoquen vibraciones durante la rotación a alta velocidad. La rectitud evita que la pieza se atasque al introducirla en un orificio largo y estrecho. La cilindricidad combina la redondez, la rectitud y la conicidad en una única zona de tolerancia tridimensional para ajustes deslizantes críticos.
Sistemas de referencia y excentricidad
Como se ha mencionado anteriormente, un diámetro exterior (OD) perfecto no garantiza una alineación perfecta con el resto de la pieza. La excentricidad y la concentricidad indican en qué medida una característica oscila con respecto a un eje de referencia específico.
Si un ingeniero diseña un eje y establece una tolerancia de excentricidad muy ajustada entre un diámetro exterior rectificado sin centros y un orificio roscado interior, el proceso de rectificado sin centros por sí solo no puede controlar esta relación. El proveedor debe garantizar que el orificio interior se mecanice de forma que coincida perfectamente con el diámetro exterior. antes de el rectificado, o proponer un método de sujeción totalmente diferente.
Rugosidad superficial
La rugosidad superficial (Ra) mide los picos y valles microscópicos de la superficie de la pieza. Aunque el rectificado sin centros permite alcanzar fácilmente un valor de Ra de 0,1 µm (4 µin), exigir valores excesivamente bajos encarece los costes sin que ello aporte siempre un valor funcional.
Para obtener una superficie más lisa se necesitan muelas de grano más fino, velocidades de avance más lentas y tiempos de «eliminación de chispas» más prolongados (dejando que la muela gire sin avance hacia dentro). Un valor de Ra de 0,4 µm es excelente para ajustes estándar de rodamientos. El objetivo de alcanzar los 0,1 µm debe reservarse para los sellados dinámicos de fluidos, en los que las fugas suponen un riesgo importante.
Referencia sobre capacidades y mediciones en el taller
| Métrica | Capacidad de producción habitual | Límite de alta precisión | Método de medición estándar |
| Tolerancia dimensional del diámetro exterior | ±0,005 mm (±0,0002″) | ±0,0015 mm (±0,00006″) | Micrómetro láser / Indicador de gotas |
| Redondez | 0,003 mm | 0,001 mm | Talyrond (medidor de redondez) |
| Rectitud | 0,01 mm por cada 100 mm | 0,002 mm por cada 100 mm | Máquina de medición por coordenadas (CMM) / Comparador óptico |
| Acabado superficial (Ra) | 0,4 – 0,8 µm (16 – 32 µin) | 0,1 µm (4 µin) | Perfilómetro (traza del palpador) |
Nota: El «límite de alta precisión» representa lo que se puede alcanzar en condiciones estrictamente controladas (líquido refrigerante a temperatura controlada, rectificado automático continuo de los discos). Además, La verificación de una tolerancia de ±0,0015 mm requiere laboratorios de metrología con control de temperatura y costosos equipos de inspección (como micrómetros láser), lo que supone unos gastos generales significativos en materia de control de calidad (QC). al coste final de la pieza.
¿Cómo se preparan las piezas para el rectificado sin centros?
El éxito de una operación de rectificado sin centros viene determinado en gran medida antes incluso de que la pieza llegue a la máquina. El estado del material de entrada, las tolerancias dimensionales y la geometría de la pieza determinan directamente la facilidad —y la rentabilidad— con la que se puede rectificar una pieza.
Efecto del material y la dureza
La calidad del material y su estado tras el tratamiento térmico determinan la elección del disco de rectificado y la estrategia de refrigeración. Los materiales pegajosos, como el acero inoxidable de la serie 300 sin templar, tienden a obstruir rápidamente el disco de rectificado.
Esto obliga al operario a detener la máquina con frecuencia para rectificar (limpiar y volver a dar forma) al disco, lo que aumenta la duración de los ciclos. Por el contrario, las aleaciones de alta dureza (HRC 60+) se rectifican perfectamente, pero pueden requerir discos superabrasivos costosos (como el CBN) para evitar un desgaste rápido del disco.
Tolerancia de material y rectitud
Rectificado es una operación de acabado, no un proceso de eliminación de material a granel. Si se deja demasiado material de partida, el operario se ve obligado a pasar la pieza por la máquina varias veces (pasadas de desbaste seguidas de una pasada de acabado), lo que multiplica el coste de la mano de obra.
El margen de rectificado estándar debería situarse entre 0,1 mm y 0,2 mm (0,004″ y 0,008″). en el diámetro. Además, si un eje largo se comba considerablemente durante el tratamiento térmico, la rectificadora no lo enderezará; simplemente rectificará un diámetro exterior perfectamente redondo a lo largo de esa línea central combada.
Hombros, relieves y cortes interrumpidos
Si tu diseño requiere un rectificado que llegue hasta un reborde perpendicular, es imprescindible realizar un socavado (ranura de alivio) en la esquina. Sin una ranura de alivio, el borde afilado de la muela se desgastará rápidamente, dejando un radio sin rectificar en la esquina.
Características como los orificios transversales, las ranuras para chavetas o las paredes delgadas también plantean retos extremos.
Advertencia sobre el diseño para la fabricación (DFM) de piezas de paredes delgadas: Los tubos de pared delgada plantean un reto especial para el rectificado sin centros. La presión entre la muela reguladora y la muela de rectificado puede hacer que el tubo se comprima temporalmente hasta adoptar una forma ovalada. Una vez que sale de la máquina y se libera la presión, el tubo recupera su forma original, lo que da como resultado una pieza con una grave falta de redondez y fuera de tolerancia.
DFM y evaluación de los materiales recibidos
| Diseño / Próxima novedad | Lo que debe saber el molinero | Posible impacto en los procesos y costes |
| Rectificado cerca de un reborde | ¿Se ha diseñado alguna ranura de alivio? | Sin un sistema de alivio, las esquinas de las ruedas se desgastan, lo que obliga a rectificarlas constantemente y ralentiza la producción. |
| Provisión para existencias entrantes | ¿La tolerancia se refiere al diámetro o al radio? | Un exceso de material requiere varias pasadas. Si hay muy poco material, la pieza no quedará completamente «limpia». |
| Ejes largos / Varillas | ¿Cuál es la curvatura máxima permitida? | Las piezas muy combadas requieren una operación mecánica de enderezado independiente antes del rectificado. |
| Orificios transversales o ranuras de chaveta | ¿Se desbarban los bordes antes del esmerilado? | Las rebabas pueden rayar la cuchilla de trabajo. Las interrupciones importantes pueden requerir ángulos de cuchilla personalizados para evitar que la cuchilla salte. |
¿Cómo inspeccionar las piezas y solucionar los defectos?
El control de calidad en el rectificado requiere elegir la herramienta de metrología adecuada para cada especificación concreta del plano. Cuando, inevitablemente, se producen defectos, saber exactamente qué buscar es lo que distingue a los operarios experimentados de los novatos.
Correlación entre los requisitos de impresión y la inspección
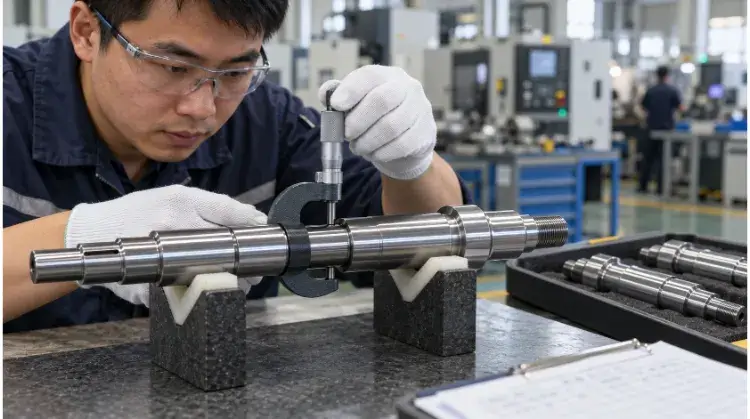
El diámetro exterior se puede comprobar fácilmente en el taller utilizando micrómetros estándar o indicadores de caída. Sin embargo, las formas geométricas complejas, como la cilindricidad, requieren trasladar la pieza a un laboratorio con condiciones climáticas controladas para someterla a una inspección mediante una máquina de medición por coordenadas (CMM) o un Talyrond (medidor de redondez).
También hay que evaluar cuidadosamente la integridad de la superficie. Si se aumentan demasiado las velocidades de avance, se puede producir una «quemadura por rectificado», que altera la microestructura del metal subyacente. Esto es invisible a simple vista y requiere ensayos destructivos o un grabado con Nital para comprobar que el tratamiento térmico no se haya visto afectado.
Diagnóstico de defectos en la planta de producción
El defecto más conocido del rectificado sin centros es el «efecto poligonal», que suele dar lugar a una forma trilobulada (un triángulo de Reuleaux). El diámetro exterior se mide perfectamente con un micrómetro estándar, pero la pieza no encaja en un orificio de precisión. Se trata de un problema estrictamente geométrico de ajuste, que se soluciona ajustando la altura de la hoja del soporte de trabajo.
Las marcas de vibración (líneas paralelas visibles en la pieza) suelen indicar la presencia de vibraciones. Esto podría significar que el disco de rectificado está desequilibrado o que el disco regulador ha desarrollado una zona plana. Los problemas de conicidad (un extremo más grande que el otro) suelen indicar una desalineación entre las guías de la máquina y la zona de rectificado.
Supervisión de procesos y control estadístico de la producción (SPC)
El rectificado sin centros es muy estable una vez en marcha, pero el desgaste de la muela provoca una deriva dimensional gradual. Mediante la medición de cada décima o quincuagésima pieza, los operarios controlan el aumento progresivo del diámetro exterior a medida que la muela se desgasta, utilizando el control estadístico de procesos (SPC) para mantenerse por debajo del límite de tolerancia.
En entornos de fabricación avanzada, Los medidores láser integrados en el proceso supervisan continuamente las piezas que salen de la línea de producción.. Esto permite que los controles CNC desplacen automáticamente la rueda hacia dentro en micropasos de una sola micra sin detener la producción, lo que garantiza una deriva de cero defectos a lo largo de una tirada de producción a gran escala.
Matriz de resolución de problemas
| Manifestación del defecto | Cómo confirmarlo | Causa probable | Primer ajuste primario |
| Lobing (descentrado) | Bloque en V con comparador o medidor de redondez | El centro de la pieza está situado demasiado bajo o demasiado alto con respecto a las ruedas. | Ajusta la altura de la cuchilla de trabajo y reposo. |
| Marcas de vibración | Inspección visual a la luz / Perfilómetro | Desequilibrio de las ruedas o rectificado incorrecto de las mismas. | Vuelve a centrar y a rectificar la muela abrasiva. |
| Reducción progresiva | Mediciones con micrómetro en ambos extremos | Las placas guía no están alineadas con la rueda reguladora. | Ajusta la alineación de la guía de entrada/salida. |
| Esquema de quemadura por fricción | Prueba de grabado con Nital (la superficie se oscurece) | Una velocidad de arranque excesiva o un caudal insuficiente del líquido refrigerante. | Reduce la velocidad de avance; comprueba las boquillas de refrigerante. |
¿Qué factores influyen en el coste y el plazo de entrega del rectificado?
En el rectificado sin centros, el proceso de preparación y la manipulación posterior al mecanizado tienen un gran peso en la fijación de precios. Comprender cómo calculan los proveedores los costes totales ayudará a los equipos de compras a estructurar sus solicitudes de presupuesto para conseguir los mejores precios.
Tiempo de preparación frente a cantidad del pedido
La puesta a punto física de una rectificadora sin centros —cambio de muelas, ajuste de la altura de la cuchilla, ajuste del ángulo de la muela reguladora, rectificado de la muela y realización de inspecciones de la primera pieza— puede llevar entre 2 y 6 horas.
Si pides 100 piezas, ese coste de puesta a punto de 4 horas se reparte entre muy pocas unidades, lo que hace que el precio unitario sea desorbitado.
Consejo de experto para la compra: No confundas nunca el EAU (consumo anual estimado) con el tamaño del lote de entrega. Si indicas un EAU de 12 000 unidades pero solicitas envíos mensuales de 1 000, el proveedor tendrá que realizar 12 configuraciones distintas. El precio se fijará en función del lote de 1.000 unidades, no del volumen de 12.000 unidades.
Procesamiento, manipulación y envasado
El tiempo de ciclo determina el coste de funcionamiento. Una pieza que requiere un desbaste de 0,3 mm podría necesitar dos pasadas de desbaste y una de acabado. Al reducir el material de partida a tan solo 0,1 mm, se podrían eliminar por completo las pasadas de desbaste, lo que reduciría el tiempo de mecanizado en un 60%.
La manipulación y la logística también suponen costes ocultos. Las piezas con un acabado de alta precisión (Ra 0,2 µm o mejor) requieren material de relleno de espuma a medida, mallas individuales o aceite anticorrosivo para soportar el transporte. El envío a granel de piezas rectificadas de precisión provocará inevitablemente arañazos en la superficie y el rechazo de las piezas, por lo que el embalaje debe tenerse en cuenta en el presupuesto inicial.
¿Estás listo para optimizar tu rectificado de precisión?
El rectificado sin centros es un proceso muy eficaz, pero para aprovechar al máximo sus ventajas es necesario que exista una estrecha coordinación entre su diseño, el material de partida y su socio de fabricación.
Tanto si estás aumentando la producción de un elemento de fijación aeroespacial de importancia crítica como si estás solucionando problemas de concentricidad en un carrete hidráulico, podemos ayudarte. Envía hoy mismo tus planos, las especificaciones sobre el estado del material de entrada y los requisitos relativos al tamaño de los lotes a nuestro equipo de ingeniería., y te ofreceremos un análisis exhaustivo del proceso y un presupuesto adaptado a tus objetivos de producción reales.