
 Spanish
 English
 German
 Russian
 Italian
 French

La fabricación de acero estructural es el proceso industrial que consiste en cortar, doblar y soldar acero en bruto estándar para convertirlo en componentes específicos destinados a soportar cargas. Este proceso transforma las materias primas en estructuras listas para montar destinadas a edificios comerciales, equipos industriales y proyectos de infraestructura.
Para los responsables de compras y los ingenieros estructurales, el éxito de un proyecto de fabricación se mide en función de tres criterios estrictos: la alineación precisa de los orificios para evitar retrasos en la obra, la calidad verificada de las soldaduras y unos costes de entrega predecibles. Un taller mal gestionado no solo supone un desperdicio de acero, sino que también agota el presupuesto destinado a la mano de obra en la obra.
Por eso la fase de fabricación es tan importante. No se trata solo de cortar y soldar metal pesado, sino de controlar las dimensiones y la calidad en el taller para que el montaje in situ se desarrolle sin problemas.
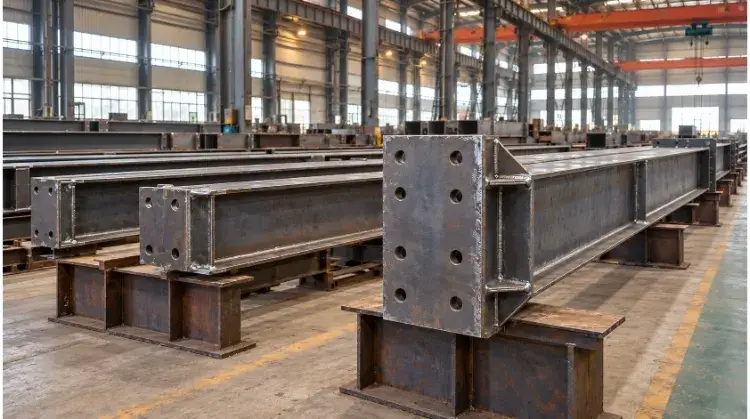
¿En qué consiste la fabricación de acero estructural?
Es útil distinguir entre producción de acero y fabricación de acero. La producción de acero tiene lugar en una acería, donde las materias primas se transforman en piezas de longitud estándar (como vigas en H en bruto o chapas planas). La fabricación es el proceso secundario en el que un taller mecánico corta, taladra, dobla y suelda esos perfiles estándar para adaptarlos a un plano técnico específico.
Componentes estructurales comunes
En lugar de limitarse a una simple lista de piezas, es mejor analizar cómo interactúan los componentes dentro de un bastidor rígido estándar:
- Columnas: Proporcionan soporte vertical, transmitiendo las cargas del tejado y del suelo a los cimientos.
- Vigas: Elementos horizontales que soportan las cargas del suelo o del tejado a lo largo de los vanos.
- Refuerzos: Elementos diagonales instalados para resistir fuerzas laterales, como el viento o la actividad sísmica.
- Placas base y placas de conexión: Los elementos de unión fundamentales. Se suelda una placa de base pesada a la parte inferior de una columna para su anclaje a los cimientos, mientras que las placas de conexión (como las lengüetas de corte o las placas de refuerzo) se sueldan a las alas de la columna para que las vigas puedan atornillarse en su sitio en la obra.
Fabricación en taller y montaje in situ
La fabricación da lugar a distintos niveles de finalización en función de las limitaciones de transporte y del diseño del proyecto:
- Piezas sueltas: Elementos básicos, como una viga cortada con agujeros taladrados.
- Conjuntos soldados: Una sección terminada, como una columna con su placa de base, sus orejetas de elevación y sus lengüetas de conexión ya soldadas en su sitio.
- Módulos premontados: Estructuras compuestas por varias piezas, atornilladas o soldadas entre sí en el taller antes de su envío.
Repercusiones en la empresa: El objetivo principal de la fabricación en taller es realizar la mayor parte posible del trabajo complejo en un entorno controlado. La soldadura en taller está muy controlada, es más fácil de inspeccionar y resulta considerablemente más económica por hora que la soldadura in situ. Lo ideal es reservar el montaje in situ para unir con pernos los componentes ya preparados, reduciendo así al mínimo absoluto la costosa mano de obra in situ y el tiempo de alquiler de grúas.
¿Qué hay que comprobar antes de comenzar la fabricación de estructuras de acero?
Trabajar sin especificaciones verificadas suele dar lugar a una adquisición incorrecta de materiales y a trabajos de rectificación en taller. Es necesario concretar varios detalles técnicos antes de realizar el primer corte.
Planos aprobados
La producción solo debe comenzar utilizando los planos definitivos «emitidos para la construcción» (IFC) o los planos de taller aprobados oficialmente. Los fabricantes deben verificar los números de revisión, las dimensiones críticas y los detalles específicos de las uniones.
- Ámbito de responsabilidad: El ingeniero estructural determina la carga y el diseño estructural; el fabricante plasma ese diseño en planos de taller precisos para la fabricación. Los fabricantes no pueden subsanar los defectos del diseño estructural.
- Consejo profesional: Aunque los programas de modelado 3D y detección de interferencias (como Tekla) son herramientas habituales para detectar interferencias físicas, no sustituyen a una ingeniería de calidad. La fiabilidad de los resultados depende exclusivamente de la calidad de los datos de entrada proporcionados.
Calidades y secciones de los materiales
El taller debe confirmar los grados exactos de los materiales (por ejemplo, ASTM A992 para perfiles estructurales, ASTM A36 para chapas), los perfiles de sección, los espesores y las condiciones de suministro.
- El escollo de la sustitución: Si no hay existencias de un tamaño o calidad de perfil específicos, cualquier sustitución propuesta deberá presentarse formalmente al ingeniero de diseño para su aprobación. Los fabricantes nunca deben sustituir materiales por su cuenta solo porque una alternativa tenga un aspecto similar o un límite elástico comparable. Una chapa con un equivalente de carbono diferente puede provocar graves fisuras en las soldaduras o el fallo en las inspecciones de ensayos no destructivos (END) más adelante.
Requisitos de admisión
Las especificaciones del proyecto relativas a la inspección y la recepción deben acordarse con antelación y documentarse con claridad.
- Tolerancias dimensionales: ¿Cuál es la desviación admisible en la alineación de los orificios o en la curvatura de la viga?
- Criterios de soldadura: Especifica la norma exacta (por ejemplo, AWS D1.1 o EN 1090).
- Ámbito de aplicación de los ensayos no destructivos (END): Especifique qué soldaduras requieren una inspección visual (VT) y cuáles un ensayo por ultrasonidos (UT) o un ensayo radiográfico (RT).
Factores que influyen en los costes: Asegúrate siempre de que estos requisitos técnicos se ajusten al presupuesto inicial. Solicitar a un fabricante que realice pruebas de soldadura por ultrasonidos 100% al final de un proyecto, cuando el presupuesto inicial solo contemplaba inspecciones visuales estándar, provocará inmediatamente importantes costes adicionales y retrasos en el calendario.
¿Cómo funciona el proceso de fabricación de acero estructural?
Transformar el acero bruto en un componente portante no consiste en disponer del equipamiento más «avanzado» en la planta, sino en elegir el proceso que mejor se adapte al espesor del material, a la finalidad estructural y al presupuesto del proyecto.
Preparación y corte del material
Antes de que la cuchilla entre en contacto con el acero, el taller debe verificar los números de lote del material y las marcas de trazabilidad. Perder un número de lote durante el corte supone perder la certificación del material, lo que convierte al instante el acero estructural en chatarra.
A la hora de cortar perfiles o chapas estándar a medida, el método debe adaptarse a la forma del material, al espesor, a la calidad de los bordes requerida y al volumen:
- Corte con sierra (sierras en frío / sierras de cinta): La opción estándar y rentable para cortar a medida vigas en H pesadas, tubos y perfiles angulares. Deja un borde limpio y sin calentar, sin zonas afectadas por el calor.
- Corte con oxígeno y combustible: La herramienta imprescindible para el acero al carbono de gran espesor (por ejemplo, placas de base pesadas de más de 2 pulgadas). Es más lenta y deja un corte más ancho, pero permite trabajar con espesores que otros métodos no pueden.
- Corte por plasma: Altamente eficaz para chapas de espesor medio. Ofrece un excelente equilibrio entre velocidad y calidad de los bordes en los refuerzos y las placas de unión.
- Corte por láser: Ideal para chapas más finas que requieran tolerancias estrictas y bordes limpios.
Factores que influyen en el coste y el plazo de entrega: No especifiques requisitos de corte excesivos. Especificar el corte por láser para una placa base de 2 pulgadas que, al final, quedará enterrada en hormigón no solo supone un derroche de tu presupuesto, sino que—Esto genera atascos innecesarios en la planta de producción, lo que retrasa toda la entrega.
Realización y conformado de orificios
Los procesos aquí cumplen dos funciones distintas: preparar las uniones y dar forma al componente.
- Realización de agujeros: Los orificios para las uniones atornilladas suelen realizarse en líneas de taladrado CNC. Aunque el punzonado es más rápido y económico, por lo general debería limitarse a materiales más finos. El punzonado de acero de gran espesor puede provocar microfracturas alrededor de los bordes del orificio, lo que constituye un punto débil crítico que podría pasar la inspección visual, pero fallar bajo cargas dinámicas en condiciones reales. La mayoría de las uniones estructurales pesadas requieren la realización de agujeros.
- Biselado: Si una unión requiere una soldadura de penetración total, los bordes de las chapas deben biselarse (inclinarse) mecánicamente o mediante corte térmico para permitir que el metal de soldadura llegue hasta la raíz de la unión.
- Conformado (doblado/laminado): Cuando los proyectos arquitectónicos requieren vigas curvas o chapas laminadas, se utilizan prensas hidráulicas de gran potencia o laminadoras de chapas. Este proceso debe controlarse cuidadosamente para que el acero no se deforme más allá de sus límites de tracción.
Montaje y soldadura
Una soldadura perfecta en un ensamblaje mal realizado no es más que un trozo de chatarra perfectamente soldado. Montaje (unir las piezas) y soldadura son las etapas en las que el componente adquiere realmente su forma. Esta fase exige un cumplimiento estricto de los procedimientos aprobados, en lugar de basarse únicamente en la experiencia personal del soldador.
Cada soldadura debe cumplir con un WPS (Especificación del procedimiento de soldadura), que establece el voltaje exacto, la velocidad de alimentación del alambre, el gas de protección y la velocidad de desplazamiento. Los soldadores deben estar en posesión de certificaciones válidas para la posición y el proceso específicos (por ejemplo, FCAW, SMAW) que establece el WPS.
Para comprender el control de la planta de producción durante esta fase, a continuación se ofrece un resumen de los pasos fundamentales:
| Fase del proceso | Propósito | Enfoque en la inspección y el control de calidad |
| Ajuste y fijación | Sujeta temporalmente las piezas en la posición exacta antes de la soldadura definitiva. | Comprobación dimensional, holgura de las juntas, cara de la raíz y alineación general. |
| Pasa de soldadura de raíz | Suelda la parte más profunda de una junta de penetración total. | Eliminación de escoria, profundidad de penetración, ausencia de grietas en la raíz. |
| Pases de llenado y taponado | Forma la soldadura hasta alcanzar el volumen requerido y sella la unión. | Control de la temperatura del Interpass, aspecto visual y tamaño de la soldadura (longitud de la pata). |
| Montaje final | Comprueba que el componente soldado esté conforme con los planos de taller. | Longitud total, curvatura/comba, torsión y ensayos no destructivos (UT/RT), si se especifican. |
¿Cómo evitar problemas de ajuste en la obra?
Una viga prefabricada resulta totalmente inútil si no se puede atornillar a su columna en la obra. Cuando el acero no encaja, el equipo de montaje se ve obligado a escariar los agujeros, realizar ajustes con soplete o encajar las piezas a la fuerza en el aire, lo que paraliza las operaciones de la grúa y supone una pérdida de costosas horas de mano de obra en la obra.
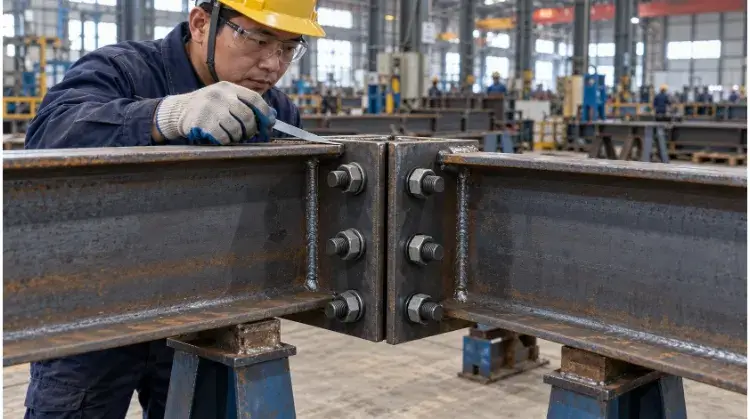
Alineación de orificios y placas
Los problemas de ajuste en la obra suelen deberse a una interpretación errónea de cómo se acumulan las variaciones dimensionales. No se puede aplicar una única tolerancia general a toda una viga de 40 pies.
- Tolerancia acumulada: Los talleres deben medir las disposiciones de los orificios partiendo de un punto de referencia central fijo. Si un fabricante mide el primer orificio desde el borde de la viga y el siguiente a partir del anterior, las pequeñas desviaciones se acumulan. Para cuando llegan al otro extremo de una viga de 40 pies, los orificios de los pernos pueden tener un desfase de un cuarto de pulgada, lo que imposibilita la unión in situ.
- Placas finales y placas de base: Es imprescindible comprobar rigurosamente que estén a escuadra. Una placa base soldada con una desviación de tan solo 1 grado respecto a la perpendicular hará que una columna alta se incline considerablemente en la parte superior.
Control de la deformación en la soldadura
El calor es el enemigo del acero liso. Cuando una soldadura gruesa se enfría, se contrae. Esta contracción térmica puede desalinear las vigas de acero pesadas, provocando torsiones, combaduras o deformaciones.
- Técnicas de mitigación: Los talleres de calidad no se limitan a soldar sin parar hasta que se rellena la junta. Utilizan secuencia de soldadura (soldar alternando los lados para equilibrar la contracción térmica), sujeción física firme y mediciones continuas durante el proceso.
- Repercusiones en la empresa: Si se envía a la obra una viga con una placa de unión deformada, el equipo de montaje tendrá dificultades para encajarla. Forzar la unión de una pieza deformada con pernos de alta resistencia genera tensiones residuales peligrosas en la estructura antes incluso de que el edificio soporte ninguna carga estructural.
Montaje de prueba y marcas de ajuste
En el caso de los edificios con estructura reticular estándar, la precisión del CNC suele ser suficiente; pagar por un montaje de prueba completo en taller en este caso es malgastar el dinero. Sin embargo, en el caso de estructuras geométricas complejas (como las vigas en celosía de los estadios o los nudos de tuberías que no forman ángulos rectos), el taller debería realizar un montaje de prueba (montaje en taller) antes del envío.
- Marcado del partido: Durante el montaje de prueba, los componentes se atornillan entre sí en el patio del taller para comprobar que encajan correctamente. A continuación, se estampan o pintan en las piezas de unión unas «marcas de correspondencia» únicas (por ejemplo, el nodo A1 se une a la viga A1).
- Ventaja sobre el terreno: Esto sirve como guía de montaje infalible para el equipo de obra, lo que garantiza que las piezas exactas que encajan a la perfección en el taller se emparejen correctamente sobre el terreno.
Caso práctico (El valor del montaje de prueba):
Escenario: Un fabricante tiene la misión de construir una armadura de techo de luz libre de 60 pies compuesta por tres secciones atornilladas.
Acción en la tienda: En lugar de enviar las tres secciones directamente a la obra, se colocan horizontalmente en el patio del taller.
Descubrimiento: El montaje de prueba revela que la contracción de la soldadura en el cordón central provocó una desalineación de 3/8 de pulgada en los orificios finales de los pernos de la sección derecha.
Resolución: En el taller se taladran y ajustan los orificios en bruto con el equipo del taller, se resuelve por completo la alineación y se marcan los puntos de referencia.
Resultado: Los tramos de la estructura se montan in situ en un solo día, sin retrasos debidos al uso de grúas. Si esta desviación de 3/8 de pulgada se hubiera detectado una vez en el aire, habría supuesto días de costosas modificaciones sobre el terreno y solicitudes de información por parte de los ingenieros estructurales.
¿Cómo proteger e inspeccionar las estructuras de acero?
Las secciones anteriores se centraban en la prevención de errores durante la fabricación; esta fase se centra en verificar la calidad final y garantizar que el acero resista el entorno operativo previsto, así como el trayecto hasta llegar a él.
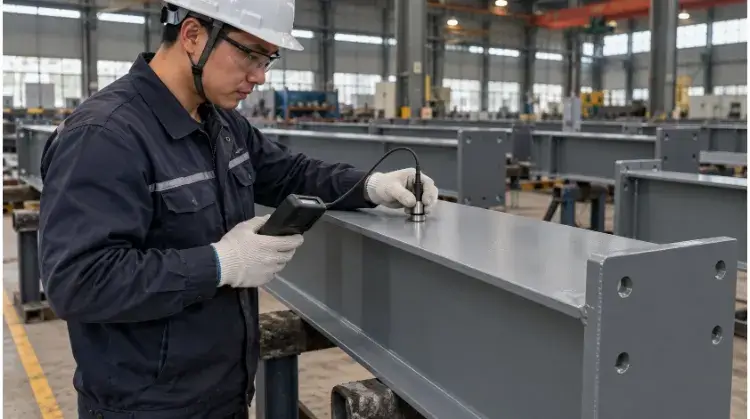
Preparación y protección de superficies
El acero al carbono sin recubrimiento se oxida rápidamente cuando se expone a la humedad. La elección entre los sistemas de pintura industrial y el galvanizado por inmersión en caliente (HDG) depende del entorno de funcionamiento, el diseño de los componentes y los planes de mantenimiento futuros.
- La regla de oro de los recubrimientos: Aplicar pintura cara de calidad marina sobre la escoria de laminación o el óxido es un auténtico derroche de dinero. La preparación de la superficie representa el 80% del éxito de un recubrimiento. Los fabricantes de calidad someten el acero a un granallado según una norma reconocida (como la ISO 8501-1 SA 2.5) para crear una superficie limpia y rugosa a la que la imprimación pueda adherirse correctamente.
- Pintura frente a galvanizado: Los sistemas de pintura multicapa (imprimaciones ricas en zinc con capas de acabado de epoxi o poliuretano) son muy personalizables y fáciles de retocar in situ. El galvanizado en caliente (HDG) consiste en sumergir el acero en zinc fundido, lo que proporciona una resistencia excepcional a la corrosión interna y externa en los perfiles huecos. Sin embargo, el recubrimiento HDG puede provocar deformaciones térmicas en las chapas finas y requiere la incorporación de orificios de drenaje específicos en el diseño.
- Nota sobre la protección contra incendios: Los recubrimientos intumescentes se aplican a menudo al acero estructural. Es fundamental recordar que la protección contra el fuego resuelve un problema térmico y estructural, no un problema de corrosión. Debe aplicarse sobre una imprimación anticorrosiva compatible.
Dimensiones y calidad de la soldadura
Antes de que el acero salga del taller, debe someterse a una inspección final. «Control de calidad estricto» es una expresión de moda en marketing; los equipos de compras necesitan saber exactamente qué es lo que se está verificando.
- Comprobaciones dimensionales: Los inspectores comprueban la longitud total, la curvatura, la inclinación y las coordenadas de los puntos de unión críticos comparándolas con los planos IFC.
- Verificación de soldaduras: Las soldaduras estructurales 100% deben someterse a un ensayo visual (VT) para detectar defectos superficiales, como socavados o porosidad.
- El coste de los ensayos no destructivos (END): Los ensayos no destructivos (UT para grietas internas, RT para defectos volumétricos) son costosos. Debe definir claramente el alcance de los ensayos no destructivos (END) en su solicitud de presupuesto inicial (por ejemplo, «ensayo por ultrasonidos 10% en todas las soldaduras de penetración total»). Exigir aumentos arbitrarios en los ensayos no destructivos (END) en una fase avanzada del proyecto alterará de inmediato tu calendario y tu presupuesto.
Registro de trazabilidad e inspección
Cuando el acero llega a la obra, la documentación que lo acompaña es tan importante como el propio metal. Si el inspector de obras o tu cliente final te solicitan pruebas de conformidad, no puedes basarte en garantías verbales. Su dossier de entrega debe contener informes de ensayo de materiales (MTR), informes de ensayos no destructivos (END) firmados y lecturas del medidor de espesor de película seca (DFT).
Para la contratación pública internacional: Los informes en papel no siempre son suficientes. Los fabricantes de productos para la exportación de primer nivel ofrecen verificación por vídeo previa al envío de las dimensiones críticas y los montajes de prueba antes de que el acero se cargue en un contenedor de transporte. Una vez que el acero estructural cruza el océano, ya es demasiado tarde para corregir un orificio de perno desalineado.
¿Qué factores influyen en el coste de la fabricación de acero estructural?
Muchos responsables de compras creen erróneamente que el precio de la fabricación de acero se fija estrictamente en función del peso (coste por tonelada). En realidad, Los fabricantes elaboran sus presupuestos en función del aprovechamiento del material y del número total de horas de trabajo en taller.
Uso y disponibilidad de los materiales
Los perfiles estructurales estándar (como los perfiles en W o las secciones huecas estándar) son productos muy comunes. Si tu equipo de ingeniería especifica un tamaño de sección muy poco habitual, es posible que el fabricante tenga que encargar una cantidad mínima muy elevada a la fábrica, y tú tendrás que pagar por los restos de material.
- Factores que influyen en los costes: Siempre que el diseño lo permita, utiliza los tamaños estándar disponibles en la región. La estandarización de los perfiles de acero reduce considerablemente los plazos de entrega de los materiales y el desperdicio de materia prima.
Recuento de piezas y detalles de soldadura (diseño para la fabricación)
Cada vez que se desplaza, se sujeta, se taladra o se suelda una pieza de acero, el contador de mano de obra sigue funcionando. Puedes colaborar con tu fabricante para reducir los costes mediante ajustes inteligentes de DFM (diseño para la fabricación) que mantengan la integridad estructural:
- Estandarizar el tamaño de los orificios: Si una viga tiene orificios de 3/4 de pulgada, 7/8 de pulgada y 1 pulgada, la línea de taladrado CNC debe detenerse varias veces para cambiar de herramienta. La estandarización a un único tamaño de perno en todo el proyecto permite ahorrar un tiempo considerable de mecanizado.
- Reducir el número de piezas: La consolidación de varias placas de refuerzo pequeñas en una sola placa más gruesa y mejor diseñada reduce el tiempo de corte, montaje y soldadura.
- Accesibilidad de las soldaduras: Una unión a la que el soldador tiene dificultades para acceder tarda el doble en soldarse y tiene muchas más probabilidades de no superar la inspección.
Gastos de acabado y envío
Al comparar presupuestos de diferentes fabricantes, comprueba las exclusiones. El precio base más bajo suele ocultar recargos elevados por los gastos de logística y el procesamiento final.
- Optimización del volumen logístico y de los contenedores: En el abastecimiento global, el transporte de espacio vacío supone un gran gasto para el presupuesto. Un fabricante inteligente colaborará con tus ingenieros para diseñar uniones y fijaciones que permitan desmontar las grandes vigas y adaptarlas a los contenedores de transporte estándar HQ de 40 pies. Además, el embalaje debe tener en cuenta el transporte marítimo: el acero sin recubrimiento necesita inhibidores de óxido marinos de alta resistencia si va a pasar cuatro semanas en el mar.
- Vigencia de la cotización: Los precios del acero fluctúan en función de los mercados mundiales del mineral de hierro y la chatarra. Las cotizaciones de los fabricantes suelen tener una validez de entre 7 y 14 días. No elabores el presupuesto de un proyecto de seis meses basándote en una cotización de acero caducada.
No dejes que los diseños no optimizados aumenten tus costes de fabricación y envío.
Envíanos hoy mismo tus modelos CAD en 3D o tus planos IFC. Nuestro equipo de ingeniería llevará a cabo un análisis gratuito de DFM y reducción de costes para identificar oportunidades concretas de ahorro, optimizar el embalaje en contenedores y ofrecer un presupuesto claro y transparente.