
 Spanish
 English
 German
 Russian
 Italian
 French

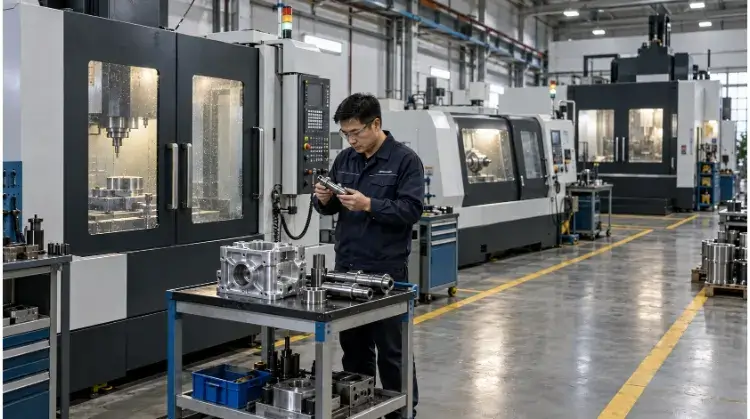
Entre los tipos más comunes de máquinas CNC se encuentran las fresadoras CNC para piezas prismáticas y multifacéticas, los tornos CNC para formas cilíndricas, las fresadoras CNC para paneles planos de gran tamaño y las máquinas de electroerosión (EDM) para metales endurecidos. La elección de la máquina adecuada depende de la geometría y las tolerancias específicas de la pieza.
El mecanizado CNC no es un proceso único, sino un término genérico que engloba diversas tecnologías sustractivas. Aunque todas ellas se basan en trayectorias de herramienta programadas, la diferencia entre estas máquinas radica en el movimiento de la herramienta de corte, la rigidez estructural del equipo y el número de ejes programables.
Comprender estas diferencias mecánicas es el primer paso práctico para adaptar tu archivo CAD a la planta de fabricación adecuada. A continuación se ofrece una guía de referencia rápida que clasifica los principales tipos de máquinas CNC en función de la geometría y la aplicación:
| Tipo de máquina | Piezas habituales | Punto fuerte principal | Limitación principal |
| Fresado CNC | Soportes, carcasas, placas planas | Versátil para formas prismáticas y multifacéticas | Se necesitan varias configuraciones para piezas con múltiples caras |
| Torneado CNC | Ejes, pasadores, racores roscados | Alta velocidad y precisión para piezas simétricas | Se limita principalmente a geometrías cilíndricas |
| Talladoras CNC | Paneles grandes, láminas de plástico | Rentable para áreas de trabajo amplias y planas | Menor rigidez; no apto para metales duros |
| EDM | Acero para herramientas templado, cavidades profundas | Corta metales conductores sin ejercer tensión mecánica | Velocidad de procesamiento muy lenta |
Fresadoras CNC para cavidades y piezas multifacéticas
Cuando una pieza presenta superficies planas, orificios taladrados, cavidades internas o geometrías poligonales, el fresado CNC es el proceso adecuado. En el fresado, la pieza de trabajo se sujeta de forma rígida mientras una herramienta de corte giratoria retira material.
Centros de mecanizado verticales (VMC)
En un centro de mecanizado vertical (VMC), el husillo funciona en posición vertical, descendiendo hacia la pieza de trabajo. Esta configuración es la más utilizada en el sector para piezas montadas sobre placas planas, carcasas a medida y soportes de aluminio o acero de una sola cara. Dado que la herramienta se aproxima desde arriba, los operarios disponen de una visibilidad clara para sujetar el material directamente a la mesa o dentro de un tornillo de banco estándar.
- Enfoque en el DFM: Las esquinas internas deben tener un radio, ya que las herramientas giratorias no pueden cortar ángulos internos perfectos de 90 grados. Presta especial atención a la profundidad de la cavidad. Por regla general, cuando la profundidad de la cavidad supera entre 3 y 4 veces el diámetro de la herramienta, la flexión de la herramienta se convierte en un riesgo importante, lo que provoca marcas de vibración y una menor calidad de la superficie.
Centros de mecanizado horizontales (HMC)
Un centro de mecanizado horizontal (HMC) cuenta con un husillo montado horizontalmente. Esta orientación permite que la gravedad aleje las virutas metálicas de la zona de corte, lo que reduce el desgaste de la herramienta y evita que la fresa vuelva a cortar las virutas. Los HMC suelen estar equipados con mesas giratorias («tombstones») y cambiadores automáticos de palés, lo que permite a los operarios cargar piezas en un palé mientras la máquina está cortando activamente en otro.
- Enfoque en la contratación pública: No te limites a comparar las tarifas por hora. Aunque una HMC cobra una tarifa por hora más elevada que una VMC, la capacidad de cambiar palés en cuestión de segundos suele hacer que sea la opción más económica para tiradas de producción de más de 500 unidades, ya que el tiempo total de preparación por pieza se reduce drásticamente.
Fresadoras de pórtico
Las fresadoras de pórtico utilizan una estructura similar a un puente para sostener el husillo sobre una mesa de trabajo de grandes dimensiones. Este diseño proporciona la estabilidad estructural necesaria para piezas pesadas y de grandes dimensiones, como bases de moldes de gran tamaño, mamparos aeroespaciales y bastidores estructurales de maquinaria pesada.
- Restricción: Una mesa de trabajo grande no garantiza un fácil acceso a todas las zonas de mecanizado. El mecanizado de zonas profundas situadas en el centro de una placa maciza puede seguir requiriendo portaherramientas especializados y alargados para alcanzar las superficies deseadas sin que la voluminosa carcasa del husillo choque con la pieza de trabajo.
| Disposición de la máquina | Piezas típicas | Enfoque de configuración | Restricción principal |
| Vertical (VMC) | Placas planas, soportes, cavidades poco profundas | Sujeción sencilla con tornillo de banco o sujeción directa a la mesa | Eliminación de virutas en cavidades profundas, acceso por un solo lado |
| Horizontal (HMC) | Piezas con múltiples caras, bloques pesados | Soportes tipo «tombstone», palés automatizados | Mayores costes iniciales de utillaje y accesorios |
| Fresadora de pórtico | Moldes de gran tamaño, estructuras de soporte | Sujeción para cargas pesadas, carga en grúa puente | Gran superficie ocupada, elevado coste de los equipos de capital |
Tornos CNC para piezas redondas y esbeltas
Si tu pieza incluye ejes, casquillos, conectores roscados o cualquier elemento simétrico respecto a un eje central, debe mecanizarse en un torno. En las operaciones de torneado, la pieza gira a altas velocidades mientras una herramienta de corte fija se desplaza hacia ella para dar forma al perfil.
Centros de torneado CNC
Los centros de torneado CNC estándar sujetan el material en un mandril y tornean el diámetro exterior (DE), taladran el diámetro interior (DI), fresan ranuras, rectifican los extremos y mecanizan roscas. El proceso es muy eficiente para piezas redondas y elimina material mucho más rápido que una fresadora que interpola un círculo.
- Enfoque en el DFM: Asegúrate de que tu diseño tenga en cuenta la sujeción de la pieza. Las piezas largas requerirán un contrapunto para soportar la presión de corte. Establece siempre superficies de referencia claras en tu plano para mantener una concentricidad estricta entre los orificios internos y los diámetros externos.
Tornos de tipo suizo
Los tornos de tipo suizo se diferencian de los centros de torneado estándar en que utilizan un casquillo guía. La barra en bruto se alimenta a través de este casquillo y la herramienta de corte actúa justo junto a él. Esto proporciona una rigidez extrema precisamente en el punto donde se realiza el corte, lo que evita que el material se doble.
- Aplicaciones y limitaciones: No se trata simplemente de un «torno más preciso». Es una arquitectura específica diseñada para piezas con una Relación longitud-diámetro (L/D) superior a 3:1 o 4:1 (por ejemplo, elementos de fijación aeroespaciales de perfil delgado, clavos médicos). Dado que el casquillo guía requiere holguras muy ajustadas, la materia prima debe ser barra de alta calidad rectificada sin centros. Debido a la complejidad de la configuración, el mecanizado suizo suele justificar su uso únicamente en lotes de gran volumen (normalmente, más de 1.000 unidades).
Centros de fresado y torneado
Los centros de torneado y fresado son tornos CNC avanzados equipados con «herramientas motorizadas» (fresas giratorias) y ejes C o Y programables. Esta configuración permite a la máquina tornear el cuerpo cilíndrico principal, bloquear la rotación y, a continuación, fresar superficies planas, taladrar agujeros transversales o cortar elementos descentrados sin necesidad de retirar la pieza.
- Breve estudio de caso: Imaginemos un racor hidráulico con un diámetro exterior roscado y un orificio transversal perpendicular. Si se mecaniza por separado, la pieza se tornea en un torno, se retira, se traslada a un centro de mecanizado vertical (VMC), se sujeta y se utiliza un indicador para determinar el centro exacto del orificio. Cada traslado manual conlleva errores de alineación. Un centro de torneado y fresado realiza ambas operaciones en una sola configuración. Esto reduce el tiempo total de manipulación y elimina el riesgo de que se produzcan desechos debido a la desalineación al volver a colocar la pieza en el dispositivo de sujeción, lo que garantiza la posición exacta del orificio con respecto a la rosca.
Fresadoras CNC y máquinas especializadas en la realización de orificios
Aunque los centros de mecanizado son muy versátiles, ciertas geometrías —como las chapas planas de gran tamaño o los componentes en los que predominan los orificios repetitivos— requieren configuraciones específicas de los equipos para poder procesarlas de forma eficiente y económica.
Talladoras CNC
Las fresadoras CNC están diseñadas principalmente para el mecanizado de paneles grandes de madera, plásticos (como el POM y el acrílico), materiales compuestos y, en ocasiones, metales blandos. A diferencia de un centro de mecanizado vertical (VMC), que utiliza un pesado bastidor de hierro fundido para garantizar la rigidez, una fresadora utiliza un gran sistema de pórtico que abarca un amplio espacio de trabajo.
- DFM y tolerancias: Dado que las fresadoras funcionan con velocidades de husillo extremadamente altas, pero con una menor rigidez estructural, suelen mantener tolerancias de entre ±0,1 mm y ±0,2 mm, mientras que una fresadora vertical estándar alcanza sin problemas una tolerancia de ±0,01 mm. No utilices fresado para aluminio aeroespacial de tolerancia estrecha. Además, la fijación de las láminas se realiza mediante mesas de vacío. Si tus piezas tienen una superficie reducida, el vacío no proporcionará suficiente fuerza de sujeción, por lo que será necesario añadir lengüetas personalizadas en el archivo CAD que luego deberán eliminarse manualmente.
Máquinas de taladrado y roscado CNC (centros de taladrado y roscado)
Un centro de mecanizado vertical (VMC) estándar puede taladrar y roscar orificios, pero un centro de taladrado y roscado especializado está diseñado específicamente para soportar aceleraciones y desaceleraciones intensas. Estas máquinas cuentan con husillos ligeros (normalmente con conicidad BT30 o BBT30) y tiempos de cambio de herramienta rápidos (a menudo inferiores a un segundo).
- Enfoque en la contratación pública: Si estás adquiriendo piezas como disipadores de aluminio o carcasas para telecomunicaciones en las que el 80% de las características son orificios roscados, un centro de taladrado y roscado procesará el lote mucho más rápido que una fresadora estándar. Cuando se trate de taladrado profundo (por ejemplo, L/D > 10:1), debe comprobar si el proveedor dispone de refrigeración a través del husillo (TSC) o de equipos específicos de taladrado profundo para evacuar las virutas y evitar la rotura de la broca.
Rectificado CNC y electroerosión para necesidades específicas
Cuando los requisitos de una pieza en cuanto a precisión dimensional, acabado superficial o dureza del material superan las capacidades de las herramientas de corte estándar, los fabricantes recurren al rectificado y al mecanizado por descarga eléctrica (EDM).
Rectificadoras CNC
Rectificado utiliza un disco abrasivo para eliminar material en incrementos microscópicos. Dependiendo de la geometría, los talleres utilizan rectificadoras planas (para placas planas), rectificadoras cilíndricas (para el diámetro exterior e interior de los ejes) o rectificadoras sin centros (para pasadores de gran volumen).
- Enfoque en el DFM: El rectificado suele ser un proceso posterior al tratamiento térmico que se utiliza para alcanzar tolerancias muy ajustadas (a menudo de ±0,002 mm o mejores) y acabados superficiales superiores (Ra 0,4 o inferior). Debes dejar un margen de mecanizado en tu plano para que la rectificadora lo elimine—normalmente entre 0,1 mm y 0,3 mm. Además, diseña ranuras de alivio (socavados) en la base de los rebordes para que la muela tenga espacio suficiente para retirar el material cortado.
Máquinas de electroerosión por hilo
Electroerosión por hilo Utiliza un alambre de latón o zinc con carga eléctrica para cortar materiales conductores mediante la erosión que provocan las chispas. No ejerce ninguna fuerza mecánica de corte sobre la pieza de trabajo, lo que lo hace ideal para estructuras delicadas o aceros para herramientas totalmente templados.
- Enfoque en el DFM: El electroerosionado por hilo se utiliza para perfiles pasantes de precisión, matrices de extrusión y ranuras estrechas. Sin embargo, para cortar un perfil interno cerrado, el operario debe taladrar primero un orificio inicial por el que pasar el hilo. Además, es físicamente imposible obtener esquinas internas verdaderamente afiladas; el radio interno viene determinado por el hilo. Un alambre estándar de 0,25 mm dejará un radio interno mínimo de aproximadamente 0,15 mm. (incluido el espacio de chispa).
Máquinas de electroerosión por penetración
En lugar de un alambre, el electroerosionado por penetración (Sinker EDM) utiliza un electrodo mecanizado a medida (normalmente de cobre o grafito) que se hunde en la pieza de trabajo, creando una cavidad ciega que se ajusta exactamente a la forma inversa del electrodo.
- Nota sobre la contratación pública: El electrodo se desgasta durante el proceso de quemado. Las cavidades complejas suelen requerir el mecanizado con varios electrodos (uno de «desbaste» y otro de «acabado»), lo que aumenta considerablemente los costes iniciales de utillaje de ingeniería no recurrentes (NRE).
- Breve estudio de caso: Para fabricar un molde de inyección de acero, se requieren esquinas internas afiladas y nervaduras profundas y estrechas. En primer lugar, se utiliza un centro de mecanizado vertical (VMC) para desbastar rápidamente el material en exceso, pero la fresa deja inevitablemente esquinas redondeadas. A continuación, se mecaniza un electrodo de grafito con las características afiladas exactas, y el electroerosionado por hundimiento (Sinker EDM) elimina el material restante. Este proceso híbrido combina la elevada tasa de arranque de material del fresado con la precisión geométrica del electroerosionado.
Máquinas de corte y plegado CNC para chapa metálica
Fabricación de chapas metálicas se basa en un conjunto de equipos CNC totalmente diferente para cortar perfiles planos a partir de chapas en bruto y darles forma para convertirlos en soportes, paneles y carcasas tridimensionales.
Cortadoras láser CNC
Las cortadoras láser utilizan un haz de luz concentrado y un gas auxiliar (como el nitrógeno o el oxígeno) para fundir y expulsar el material. Son el método habitual para dar forma a piezas planas de chapa metálica destinadas a cajas y chasis.
- Enfoque en el DFM: Como norma general, el diámetro de un orificio cortado no debe ser inferior al espesor del material (una relación de 1:1) para evitar que el láser arrasque el metal circundante. Ten en cuenta que corte por láser crea una zona afectada por el calor (HAZ) a lo largo del borde de corte, lo que endurece el material y puede provocar que los machos se rompan durante las operaciones de roscado secundarias.
Cortadoras de plasma CNC
Las cortadoras de plasma utilizan un chorro de gas ionizado para cortar metales conductores. Aunque suelen dejar un borde más irregular y una ranura más ancha que el láser, son considerablemente más rápidas y rentables para cortar chapas gruesas de acero dulce (por ejemplo, >10 mm) en las que la precisión del borde no es la principal preocupación.
Cortadoras CNC por chorro de agua
Los chorros de agua impulsan agua a alta presión mezclada con granate abrasivo a través de una pequeña boquilla. La principal ventaja de un chorro de agua es que se trata de un proceso de corte en frío; no aporta calor alguno a la pieza. Esto resulta fundamental para las aleaciones aeroespaciales, el titanio de gran espesor o los metales que se deforman fácilmente bajo tensión térmica.
- Enfoque en el DFM: Los cortes por chorro de agua presentan de forma natural un bisel en el borde (una ligera forma de V a lo largo del espesor del corte). Si el borde debe actuar como superficie de acoplamiento de precisión, será necesario añadir una operación secundaria de fresado para escuadrarlo.
Máquinas punzonadoras CNC
Las punzonadoras utilizan fuerza mecánica para estampar formas estándar de herramientas en chapas metálicas. A diferencia de los láseres, las punzonadoras también pueden crear formas tridimensionales poco profundas, como rejillas, hoyuelos y avellanados extruidos, directamente sobre la chapa plana.
- Enfoque en el DFM: El punzonado se basa en un inventario de utillaje estándar. El diseño de una forma de orificio personalizada requerirá una matriz de punzonado a medida, lo que aumentará el plazo de entrega y los costes de utillaje. Para evitar que la chapa se deforme, mantén una distancia mínima entre el borde del orificio y el borde de la pieza, que suele ser 1,5 veces el espesor del material.
Plegadoras CNC
Una vez cortado el patrón plano, una prensa plegadora CNC utiliza un punzón superior y una matriz en V inferior para doblar la chapa hasta darle su forma tridimensional definitiva.
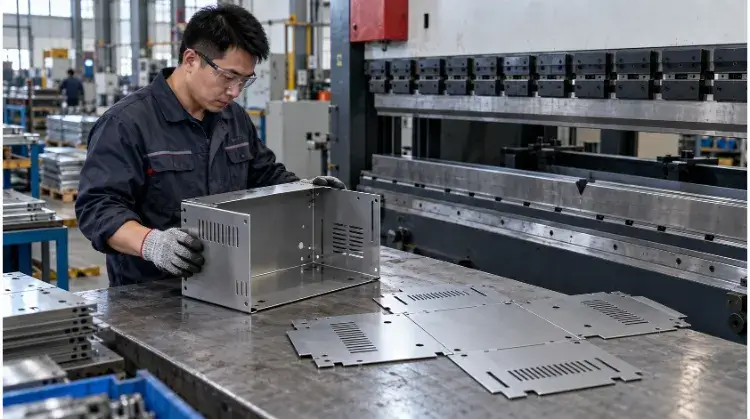
- Enfoque en el DFM: Estandariza los radios de plegado para que el operario no tenga que detenerse y cambiar las pesadas herramientas varias veces. Mantén los orificios alejados de la línea de plegado, ya que, de lo contrario, se deformarán durante el proceso de conformado. Lo más importante es respetar la longitud mínima de la brida. Una chapa no se puede doblar si el reborde es demasiado corto para cubrir con seguridad la abertura de la matriz en V.
- Breve estudio de caso: El chasis de un servidor se fabrica a partir de una chapa plana. Se corta con láser (perfilado) y se traslada a una prensa plegadora (doblado), y, por último, se encajan a presión las tuercas PEM en los orificios. El diseño CAD inicial en plano debe tener en cuenta las características específicas del material «Factor K«—la cantidad exacta en que se deforma el metal al doblarse— para que las bridas dobladas finales cumplan con las tolerancias dimensionales requeridas.
| Proceso | Características adecuadas | Consideraciones sobre los bordes o el conformado | Posibles operaciones secundarias |
| Corte por láser | Perfiles planos de gran complejidad, paneles | La zona afectada por el calor (HAZ) endurece los bordes | Plegado, inserción de herrajes (PEM) |
| Corte por chorro de agua | Placas gruesas, metales sensibles al calor | Crea un bisel en el borde; proceso en frío | Fresado de cantos para garantizar la perpendicularidad |
| Perforación | Rejillas, orificios repetidos de gran volumen | Es rápido, pero deja pequeñas marcas de la herramienta | Desbarbado, doblado |
| Plegadora | Bridas, soportes y carcasas en 3D | Recuperación elástica y elongación del material (factor K) | Soldadura, recubrimiento en polvo |
Comparación entre los sistemas CNC de tres, cuatro y cinco ejes
El número de ejes de una máquina CNC determina en cuántas direcciones pueden moverse simultáneamente la herramienta de corte o la pieza de trabajo. Pasar de un sistema de 3 ejes a uno multieje rara vez tiene que ver con cortar el metal más rápido; se trata más bien de reducir el número de veces que el operario tiene que tocar la pieza.
Mecanizado en tres ejes
Una máquina de 3 ejes desplaza la herramienta a lo largo de los planos X, Y y Z. Permite trabajar fácilmente con superficies planas, orificios taladrados y cavidades en una sola cara. Si la pieza tiene elementos en la parte posterior o en los laterales, la máquina debe detenerse. El operario desujeta la pieza, la gira, la orienta para encontrar el nuevo punto cero y la vuelve a sujetar.
- Restricción del proceso: Cada reajuste manual del utillaje provoca un «desplazamiento del punto de referencia» o una acumulación de tolerancias. Si un orificio del lado A debe ser perfectamente concéntrico con un avellanado del lado B, confiar en que el operario gire manualmente la pieza con una precisión de ±0,01 mm supone un riesgo significativo para la fabricación.
Mecanizado en cuatro ejes
Una máquina de 4 ejes incorpora un eje de rotación (normalmente el eje A, que gira alrededor del eje X). Esto suele conseguirse añadiendo una mesa giratoria a un centro de mecanizado vertical estándar.
- Posicional frente a continuo: En indexación En el mecanizado (o 3+1), el cuarto eje gira la pieza hasta un ángulo específico, la fija rígidamente en su posición y la herramienta de tres ejes realiza su trabajo. En continuo En el mecanizado de 4 ejes, la pieza gira simultáneamente mientras la herramienta corta, lo cual es necesario para elementos como los perfiles de levas o para trazar una trayectoria de herramienta alrededor de un cilindro.
Mecanizado en cinco ejes
Una máquina de 5 ejes incorpora dos ejes de rotación, lo que permite que la herramienta se acerque a la pieza de trabajo desde prácticamente cualquier ángulo.
- Mecanizado 3+2 (posicional): La máquina gira la pieza hasta un ángulo compuesto, bloquea los ejes rotativos y realiza el corte mediante movimientos estándar de 3 ejes. Este es el uso más habitual de una máquina de 5 ejes. Su principal ventaja es el «Done-in-One»: el mecanizado de cinco caras de un bloque en una sola configuración, lo que elimina por completo el desplazamiento del punto de referencia. Sin embargo, hay que tener en cuenta que la sujeción de piezas en máquinas de 5 ejes suele requerir una operación preparatoria de 3 ejes para tallar una base en cola de milano en la pieza en bruto, con el fin de garantizar una sujeción segura.
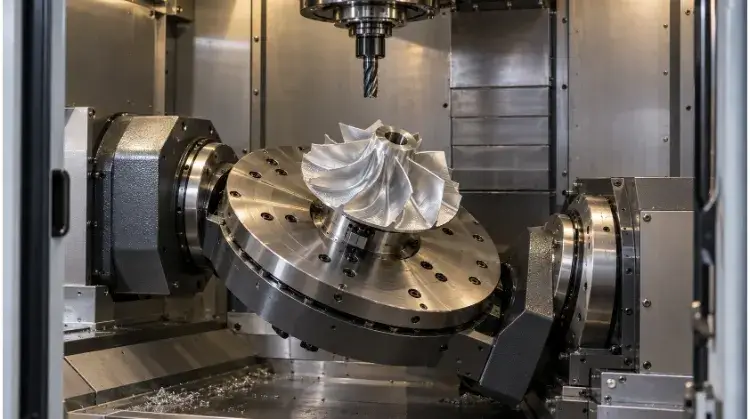
- 5 ejes completos (simultáneos): Los cinco ejes se mueven de forma continua. Esto es imprescindible para el mecanizado de geometrías 3D en las que la herramienta debe permanecer perfectamente perpendicular a una superficie contorneada, como los impulsores aeroespaciales o los implantes médicos.
- Ventajas del acceso a las herramientas: Dado que la pieza puede inclinarse hacia el husillo, el operario puede utilizar herramientas de corte mucho más cortas y rígidas. Una herramienta corta se deforma menos, lo que permite realizar cortes más profundos y obtener un acabado superficial similar al de un espejo, algo que no se consigue con el mecanizado de 3 ejes en cavidades profundas.
¿Cómo elegir máquinas CNC para tus piezas?
Los ingenieros y los equipos de compras no deben elegir la máquina; deben especificar los requisitos y dejar que la fábrica se encargue de la fabricación de la pieza. Sin embargo, comprender cómo evalúa la fábrica tu plano te ayuda a diseñar teniendo en cuenta el proceso más rentable.
Geometría y acceso a las herramientas
Echa un vistazo al archivo CAD sin procesar. ¿La forma básica es un cilindro, un bloque, una lámina plana o un perfil curvado? Una vez identificada la categoría básica, comprueba si hay elementos que puedan impedir el proceso: esquinas internas perfectamente afiladas (requieren electroerosión), cavidades extremadamente profundas y estrechas (requieren utillaje especializado de largo alcance o electroerosión) o orificios laterales en una pieza torneada (requieren fresado-torneado).
Material y dimensiones de la pieza de trabajo
Confirma el tipo de material y la forma en que se presenta. Un soporte de aluminio de 500 mm fabricado a partir de un lingote se procesará en un centro de mecanizado vertical (VMC) de gran tamaño. Si ese mismo soporte es una pieza en bruto de hierro fundido, es probable que se procese en un centro de mecanizado horizontal (HMC) para gestionar las virutas abrasivas del hierro fundido y los requisitos de sujeción intensivos. Cuando un metal supera los 45-50 HRC, el fresado tradicional deja de ser rentable. Aunque el «fresado duro» especializado con plaquitas de cerámica o CBN permite cortar materiales de hasta 60 HRC, estas piezas suelen pasar posteriormente por rectificado o electroerosión para garantizar unas tolerancias fiables.
Tolerancias y volumen de producción
Identifica las dimensiones críticas para el funcionamiento. Un bloque con una tolerancia general de ±0,1 mm y un tamaño de lote de 10 unidades se procesa en un centro de mecanizado vertical (VMC) estándar de 3 ejes. Ese mismo bloque, pero con un requisito de posición real de ±0,01 mm en tres caras diferentes, se procesa en una máquina de 5 ejes para eliminar los errores de reajuste de la sujeción, independientemente del tamaño del lote.
Matriz de selección inicial:
| Requisitos de las piezas | Proceso de selección de candidatos | Principal dilema | Datos que hay que confirmar |
| Elementos multifacéticos con tolerancias relativas muy ajustadas | Fresado de 5 ejes (3+2) | Tarifa por hora más alta, pero elimina el desplazamiento del punto de referencia del utillaje | ¿Es la geometría de la pieza compatible con la sujeción mediante cola de milano? |
| Cavidades profundas y estrechas en acero para herramientas templado | Electroerosión por penetración | Sin fuerza mecánica de corte, pero extremadamente lento | ¿Se necesitan varios electrodos de grafito para el desbaste y el acabado? |
| Pasadores delgados de gran volumen (L/D > 4:1) | Torno tipo suizo | Alto rendimiento, pero requiere barras de material en bruto caras | ¿Cumple la materia prima con la estricta tolerancia de diámetro exterior (OD) para el casquillo guía? |
| Chasis de aluminio con varios orificios roscados | Centro de taladrado y roscado | Tiempo de ciclo extremadamente rápido, pero menor rigidez para el fresado pesado | ¿Se ajustan los tamaños de macho requeridos a los límites de par del husillo de la máquina? |
¿Cómo influye la elección de la máquina en el coste de las piezas?
Suponer que una máquina con una tarifa por hora más baja produce automáticamente una pieza más barata es un error habitual en la gestión de compras. El coste total por pieza viene determinado por la distribución del tiempo de puesta a punto y de manipulación.
Programación y configuración
Los costes de ingeniería no recurrentes (NRE) incluyen la programación CAM, el diseño de mordazas blandas a medida, la carga de herramientas y la fijación de la pieza. Un coste de configuración de $300 repartido entre 5 prototipos supone un coste adicional de $60 por cada pieza. Repartido entre 5.000 unidades de producción, supone un coste adicional de $0,06. Para volúmenes reducidos, el objetivo es disponer de una máquina que requiera la configuración más sencilla posible (como un centro de mecanizado vertical de 3 ejes con un tornillo de banco estándar).
Tiempo de ciclo y automatización
El tiempo de ciclo incluye el tiempo de corte, los cambios de herramienta y la carga de piezas. Un torno estándar requiere que un operario abra la puerta, retire la pieza, cargue una nueva pieza en bruto y pulse el botón de inicio. Un torno equipado con un alimentador de barras funciona de forma continua hasta que se agota la barra de 3 metros. La máquina automatizada tiene un coste de inversión más elevado, pero el tiempo de ciclo «sin intervención humana» reduce significativamente el precio unitario en grandes volúmenes de producción.
Operaciones secundarias
Si un chorro de agua corta una pieza pero deja un bisel en el borde que no cumple con los requisitos de tolerancia, la pieza debe trasladarse a una fresadora para rectificar el borde. El coste total debe evaluarse a lo largo de toda la cadena de procesamiento: corte -> desbarbado -> tratamiento térmico -> rectificado -> recubrimiento.
Estudio de caso de comparación de costes: carcasa óptica de aluminio de seis caras
- Ruta de 3 ejes: Requiere 4 configuraciones distintas del tornillo de banco. Tiempo total de configuración: 1,5 horas. Tiempo total de ejecución: 40 minutos. Alto riesgo de error de carga por parte del operario en las configuraciones 3 y 4.
- Ruta de 5 ejes: Requiere una configuración con un dispositivo de fijación tipo cola de milano. Tiempo total de configuración: 20 minutos. Tiempo total de ejecución: 35 minutos.
- Resultado: Aunque la tarifa por hora de la máquina de 5 ejes sea 40% más alta, la drástica reducción en los tiempos de preparación y manipulación hace que la opción de 5 ejes resulte más económica por pieza para cualquier lote de más de 15 unidades.
Adapta tu diseño a la tecnología CNC adecuada. Envía hoy mismo tus archivos CAD y tus requisitos de tolerancia. Evaluaremos su geometría, determinaremos el recorrido óptimo de la máquina y le enviaremos un presupuesto detallado que le permita tomar una decisión, acompañado de un análisis exhaustivo de DFM.