
 Spanish
 English
 German
 Russian
 Italian
 French

Para reducir los costes de fabricación de chapas metálicas, los ingenieros deben estandarizar los espesores de los materiales, unificar los radios de plegado, flexibilizar las tolerancias no críticas y minimizar la soldadura manual. La optimización de los planos de corte para aprovechar al máximo el material y el diseño adaptado a las herramientas estándar de las prensas plegadoras reducen directamente el tiempo de preparación de la máquina y los gastos generales de fabricación.
Al revisar cientos de archivos CAD en la planta de producción, observamos el mismo patrón: hasta el 80% del coste de fabricación de una pieza ya está fijado antes incluso de que se corte el metal. Los presupuestos elevados rara vez se deben a los márgenes de beneficio de la fábrica; suelen estar determinados por pequeñas decisiones de diseño que obligan a los operarios a realizar cambios de herramienta adicionales, a ejecutar ciclos de máquina más lentos o a desechar piezas no conformes.
Antes de modificar tu diseño, debes comprender en qué se gasta realmente tu presupuesto. Los factores que influyen en los costes varían en función de la geometría de la pieza y del volumen del pedido.
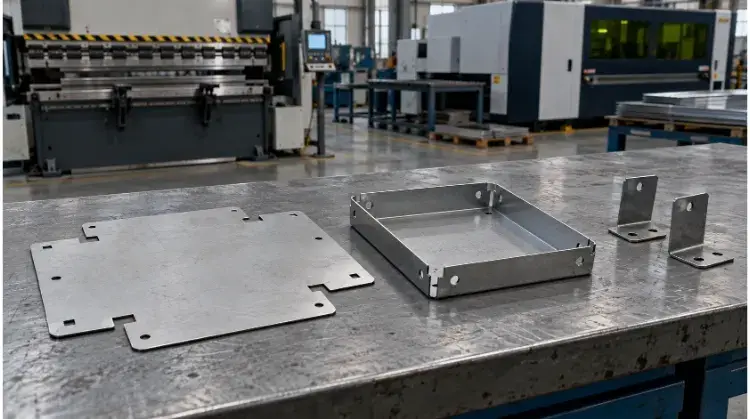
1. Elegir materiales habituales y espesores de chapa en stock
La especificación de materiales que superan los requisitos funcionales o que son difíciles de adquirir suele aumentar los costes básicos y los plazos de entrega.
Requisitos de material
Selecciona los materiales en función de los entornos operativos reales y de los requisitos de resistencia y peso. A la hora de comparar las distintas opciones de materiales, calcula el coste total —incluidos los tratamientos superficiales necesarios y el trabajo de fabricación— en lugar de limitarte al precio de la chapa en bruto por kilogramo. Por ejemplo, una chapa pregalvanizada más cara puede resultar más económica en términos generales que fabricar una pieza de acero laminado en frío más barata que requiera un recubrimiento de zinc posterior al proceso.
Espesores de la chapa
Comprueba los grados, los tipos de templado y los espesores que tu socio de fabricación tiene habitualmente en stock. El uso de materiales fácilmente disponibles evita los recargos por cantidad mínima de pedido (MOQ) y los retrasos en el abastecimiento de materiales. Especifica claramente el calibre estándar o el espesor decimal en tus planos de fabricación para evitar confusiones en la compra.
Rigidez estructural
Evalúa si es estrictamente necesario utilizar un material más grueso para garantizar la rigidez. A menudo, una chapa de menor espesor reforzada con rebordes, pliegues o nervaduras moldeadas puede alcanzar la rigidez estructural requerida. Al considerar este enfoque, compara el ahorro de material con el coste de las operaciones de conformado adicionales.
Ejemplo de aplicación:
Pensemos en un soporte de montaje interno diseñado originalmente en acero inoxidable 304 de 3,0 mm. Si el entorno de funcionamiento es seco y en interiores, se puede optar por un acero dulce de 2,0 mm con una brida doblada y un recubrimiento en polvo estándar Por lo general, esto reduce considerablemente los costes de material, ya que el acero inoxidable puede costar entre tres y cuatro veces más por kilogramo que el acero dulce. El equipo de ingeniería solo tiene que volver a validar el nuevo diseño para comprobar que cumple con la capacidad de carga requerida.
2. Mejorar los patrones planos y reducir el trabajo de corte
Los diseños ineficientes de planos de corte reducen el rendimiento del material (el número de piezas que caben en una lámina estándar) y aumentan el tiempo de corte por láser o de punzonado.
Dimensiones de la pieza en bruto
Comprueba si las dimensiones generales no críticas limitan el número de piezas que se pueden encajar en una lámina estándar. Ajustar una longitud o anchura no funcional en tan solo unos pocos milímetros puede permitir, en ocasiones, que quepa una fila adicional de piezas en la materia prima, lo que reduce directamente el coste del material por pieza.
Restricciones de anidación
La rotación de las piezas, el encaje de piezas mixtas y el espaciado influyen directamente en el rendimiento del material. Sin embargo, hay que tener en cuenta que la eficiencia del encaje suele verse limitada por la dirección de la veta del material. Si una pieza requiere dobleces paralelos a la veta para evitar grietas, o necesita una dirección específica para el acabado cepillado estético, el fabricante dispone de menos opciones para rotar la pieza y optimizar la disposición de la chapa.
Trayectorias de corte
Revisa el diseño para detectar perfiles excesivamente complejos, agrupaciones densas de orificios pequeños y recortes internos innecesarios. Costes del corte por láser dependen en gran medida de la distancia total de corte y del número de perforaciones (el punto en el que el láser atraviesa el material por primera vez). Por ejemplo, sustituir una densa rejilla de pequeños orificios de ventilación —que requiere docenas de perforaciones individuales con láser— por unas pocas ranuras más grandes o especificar una rejilla perforada estándar puede reducir drásticamente el tiempo de ciclo de la máquina, al tiempo que se mantiene el flujo de aire necesario.
3. Simplificar los pliegues y utilizar utillaje estándar para prensas plegadoras
Los requisitos complejos de plegado obligan a los fabricantes a realizar múltiples cambios de utillaje, dar la vuelta manualmente a piezas pesadas o encargar utillaje a medida para las prensas plegadoras, lo que aumenta los costes de mano de obra y de puesta a punto.
Radios de curvatura
Cada radio de curvatura único obliga al operario de la prensa plegadora a detener la máquina, retirar el punzón y la matriz e instalar un nuevo juego, un proceso que suele suponer entre 15 y 30 minutos de tiempo de preparación por radio. Estandarice los radios de curvatura en toda la pieza siempre que sea funcionalmente posible. Lo ideal es que el radio de curvatura interior coincida con el espesor del material, lo que funciona bien con las herramientas estándar de fábrica.
Secuencia de flexiones
Revisa la orientación y la secuencia de los pliegues. El diseño de pliegues en varias direcciones obliga a los operarios a girar y dar la vuelta a la pieza repetidamente. En el caso de paneles de chapa grandes o pesados, dar la vuelta a la pieza requiere la intervención de un segundo operario o de una grúa, lo que ralentiza el tiempo de ciclo. Siempre que sea posible, mantén los pliegues en el mismo plano y con la misma orientación, de modo que la máquina pueda procesar la pieza en un único flujo continuo.
Holgura de la herramienta
Los perfiles complejos, como las bridas cortas, las cajas profundas en forma de U y los pliegues de retorno, suelen provocar colisiones de las herramientas, en las que el punzón de la prensa plegadora choca contra un lado de la pieza que ya ha sido plegado. Esto obliga a la fábrica a utilizar herramientas especializadas y costosas (como punzones de cuello de cisne) o a dividir la pieza en varias partes. Asegúrese de que la longitud de la brida sea, como mínimo, cuatro veces el espesor del material. (una regla general para las aberturas típicas de los troqueles en V) y dejar suficiente espacio libre para que las herramientas estándar puedan acceder a la línea de plegado.
4. Establecer tolerancias estrictas para los elementos críticos del montaje
La aplicación de tolerancias excesivas es una fuente habitual de costes ocultos. Aplicar una tolerancia estricta de forma generalizada a todo un plano obliga a la fábrica a utilizar velocidades de procesamiento más lentas y exige métodos de inspección que requieren mucho tiempo.
Dimensiones funcionales
Identifica qué dimensiones afectan realmente al montaje, al ajuste y al funcionamiento. Aunque una tolerancia de ±0,05 mm puede ser necesaria para el orificio de un rodamiento de ajuste a presión, no es necesario aplicar esa misma tolerancia estricta al borde decorativo exterior de un soporte. Utiliza tolerancias estándar (por ejemplo, ±0,2 mm) para las dimensiones generales y asigna tolerancias estrictas únicamente a las características de acoplamiento críticas para el funcionamiento. Cuando una fábrica observa en un plano tolerancias inalcanzables o excesivamente estrictas en su conjunto, automáticamente incluye un «impuesto sobre los restos» en tu presupuesto para cubrir las piezas que saben que tendrán que tirar.
Acumulaciones de tolerancias
La chapa metálica se estira y recupera su forma original durante el conformado. Se debe tener en cuenta una variación aproximada de entre ±0,15 mm y ±0,2 mm por cada pliegue. Si una pieza tiene cuatro pliegues consecutivos, la dimensión final podría variar en casi un milímetro. En lugar de obligar al fabricante a mantener tolerancias estrictas en varios pliegues, utilice orificios ranurados o orificios de paso sobredimensionados para los elementos de fijación, a fin de absorber la acumulación natural de tolerancias durante el montaje.
Condiciones de inspección
Define claramente en tus planos los puntos de referencia de medición, los pasos de inspección y las condiciones de las piezas. La medición de una pieza de chapa metálica flexible y de espesor reducido, si se realiza en un borde cortado con cizalla en lugar de en un orificio cortado con láser, suele arrojar resultados diferentes. Aclarar cómo se inspeccionará la pieza reduce las disputas y evita que la fábrica incluya en el precio el riesgo de tener que realizar trabajos de reelaboración adicionales.
5. Combinar piezas para reducir la soldadura y el montaje
Soldadura Se trata de un trabajo que requiere una gran cualificación y es una de las operaciones manuales más costosas en el taller. La consolidación de varios componentes en una sola pieza doblada es un método habitual de reducción de costes, aunque debe evaluarse con cuidado.
Consolidación de piezas
Compara un conjunto soldado de varias piezas con un diseño doblado de una sola pieza. Una pieza única doblada elimina el tiempo de soldadura, hace innecesario el uso de dispositivos de alineación para el montaje y reduce tus costes totales Costes de gestión de la lista de materiales (BOM) al reducir el número de referencias y elementos de fijación que hay que adquirir y controlar.
Límites de conformado
Comprueba si la consolidación de piezas genera nuevos cuellos de botella en la fabricación. A veces, la fusión de piezas da lugar a un plano de corte de grandes dimensiones que supone un desperdicio de material, o crea una geometría tan compleja que provoca interferencias con las herramientas en la prensa plegadora. En estos casos concretos, un conjunto soldado de dos piezas puede resultar, de hecho, más rentable. Incluye siempre en tu comparación el coste del rendimiento del material y la dificultad de conformado.
Requisitos de soldadura
Cuando la soldadura sea inevitable, especifica los requisitos exactos. No solicites soldaduras continuas si las soldaduras intermitentes proporcionan suficiente integridad estructural. Sé explícito en cuanto a los requisitos estéticos; el esmerilado y pulido de una soldadura para que quede a ras de la superficie circundante suele costar más que el propio proceso de soldadura.
Ejemplo de aplicación:
Comparemos un soporte formado por dos chapas separadas soldadas en un ángulo de 90 grados con una sola pieza de chapa doblada a 90 grados. El soporte doblado elimina la necesidad de soldar y esmerilar. Sin embargo, si la versión doblada requiere una chapa tan grande que reduce el rendimiento del material de 80% a 40%, la versión soldada podría seguir siendo la opción de producción más económica.
6. Añadir elementos de posicionamiento para simplificar el montaje de piezas múltiples
Cuando un diseño debe seguir siendo un conjunto formado por varias piezas, la forma en que estas encajan entre sí influye directamente en el tiempo de trabajo necesario para soldar, remachar o fijar las piezas.
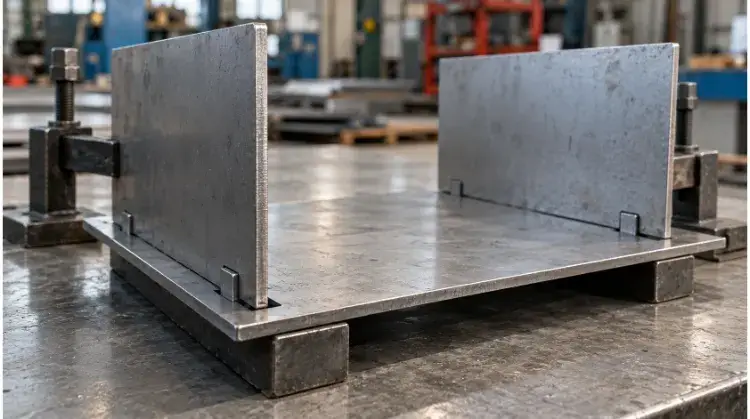
Pestañas y ranuras
No confíes en que los operarios alineen manualmente las piezas con cintas métricas y plantillas de sujeción a medida. La incorporación de elementos de «lengüeta y ranura» en los patrones planos cortados con láser permite que las piezas se fijen por sí mismas (poka-yoke). Esto evita errores en el montaje y elimina la necesidad de soportes de soldadura a medida, que pueden costar cientos de dólares y alargar el plazo de entrega en varias semanas. Al diseñar estas ranuras, recuerda tener en cuenta el ancho de corte del láser y cualquier espesor adicional derivado del recubrimiento metálico o del recubrimiento en polvo, para garantizar que las lengüetas encajen correctamente.
Acceso a las herramientas
Comprueba el modelo CAD para asegurarte de que los soldadores, las herramientas de remachado y las llaves dispongan de espacio físico suficiente para acceder a las uniones. El diseño de esquinas ciegas o canales extremadamente estrechos obliga a los trabajadores a utilizar herramientas especializadas o a realizar operaciones incómodas y lentas, lo que aumenta los costes de mano de obra del montaje.
Herrajes estándar
Utiliza elementos de fijación comunes y estándar, como tuercas PEM, separadores y pernos, en lugar de soldar manualmente tuercas estándar a la chapa metálica. Los elementos de fijación de autoencajado se instalan rápidamente con una prensa, ofrecen una excelente resistencia al arranque y eliminan la deformación por calor y el trabajo de rectificado que conllevan los elementos de fijación soldados.
7. Limita los trabajos estéticos y especifica claramente los acabados
Los requisitos ambiguos sobre el acabado superficial o los tratamientos estéticos innecesarios pueden disparar drásticamente los costes de las operaciones secundarias.
Superficies estéticas
Hay que distinguir claramente entre las superficies estéticas (a menudo denominadas «caras A») y las superficies internas funcionales. Si un soporte está oculto en el interior del chasis de una máquina, no es necesario que tenga un acabado estético cepillado y sin arañazos. Reservar unas normas estrictas de calidad visual únicamente para las piezas externas, las que están a la vista del cliente, evita que la fábrica tenga que reducir la velocidad de manipulación o desechar piezas perfectamente funcionales por pequeños defectos superficiales.
Acabados protectores
Aunque debes eliminar los acabados puramente estéticos de las piezas ocultas, no retires los recubrimientos protectores necesarios. El hecho de que una pieza esté a la vista no altera su entorno de funcionamiento. Si un soporte de acero interno oculto está expuesto a la humedad, sigue necesitando un tratamiento anticorrosión rentable, como un barniz transparente galvanizado con zinc o un recubrimiento en polvo industrial estándar, para evitar un deterioro prematuro.
Áreas de enmascaramiento
Sé muy específico sobre qué zonas deben quedar libres de pintura o recubrimiento —como orificios roscados, puntos de conexión a tierra y superficies de acoplamiento con tolerancias ajustadas—. Ten en cuenta que el enmascaramiento es un proceso muy manual y que requiere mucha mano de obra. Los trabajadores deben introducir manualmente tapones de silicona en los orificios y aplicar cinta resistente a altas temperaturas antes del acabado, para luego retirarlos manualmente una vez finalizado el proceso.
En muchos casos, El trabajo manual necesario para enmascarar y desenmascarar una pieza compleja cuesta más que el propio proceso de recubrimiento en polvo. Especifica el enmascaramiento solo cuando sea absolutamente imprescindible y ten siempre en cuenta el espesor del recubrimiento (normalmente entre 0,05 mm y 0,1 mm en el caso del recubrimiento en polvo) en las distancias de seguridad de tu diseño CAD.
Ejemplo de aplicación:
En el diseño típico de un chasis de servidor, se debe indicar claramente que el bisel frontal es una superficie estética que requiere una textura uniforme de recubrimiento en polvo; se deben designar las jaulas internas para unidades como superficies funcionales estándar con un recubrimiento básico de zinc; y se deben marcar explícitamente solo los orificios de montaje de la fuente de alimentación necesarios para su enmascaramiento, con el fin de garantizar una conexión a tierra eléctrica adecuada.
8. Adaptar las cantidades de los pedidos al plan de producción adecuado
Realizar pedidos por lotes que no se ajusten al método de fabricación elegido da lugar a sobrecostes de puesta a punto innecesarios o a costes unitarios ineficientes.
Costes de puesta en marcha
Cada ciclo de producción conlleva unos costes fijos de puesta a punto: la programación del láser, la configuración de las herramientas de la prensa plegadora, la fabricación de los soportes de soldadura y la realización de la inspección del primer artículo (FAI). En el caso de una tirada de prototipos de 10 piezas, estos costes fijos podrían suponer el 60% del precio unitario. Al pasar a la producción en serie, los lotes de mayor tamaño permiten a la fábrica amortizar estos costes de puesta a punto entre un mayor número de piezas, lo que reduce el precio unitario.
Selección de procesos
Evalúa si el volumen de tus pedidos justifica un cambio en el proceso de fabricación. El corte por láser y las plegadoras CNC requieren una inversión mínima en utillaje, lo que las hace ideales para volúmenes bajos o medios. Sin embargo, si tu volumen alcanza las 10 000 unidades al año, invertir desde el principio en una matriz de estampado progresivo a medida puede que sea la opción más rentable, ya que reduce el tiempo de procesamiento por pieza a unos segundos.
Planificación por lotes
Compara el coste total de realizar un único lote anual a gran escala con el de dividir los envíos en trimestres. Aunque una única producción a gran escala minimiza los gastos de puesta a punto de la fábrica, inmoviliza tu flujo de caja y genera costes de almacenamiento de existencias. Además, los lotes grandes conllevan un mayor riesgo de que las existencias queden obsoletas si tu equipo de ingeniería aprueba un cambio de diseño a mitad de año.
Escenario de comparación de costes:(Ejemplo basado en un soporte de acero genérico)
| Plan de producción | Gastos iniciales de utillaje y puesta a punto | Precio de procesamiento (por pieza) | Coste total de 5.000 unidades | Ideal para |
| Corte por láser + Plegadora CNC | $150 (Programación) | $4.50 | $22,650 | Volúmenes bajos a medios, con revisiones frecuentes del diseño. |
| Matriz de estampado a medida | $4.500 (Utillaje rígido) | $1.20 | $10,500 | Diseños de gran volumen y fijos. |
La clave para los equipos de compras es calcular el umbral de rentabilidad—el volumen exacto de pedidos a partir del cual la inversión en utillaje de $4.500 se amortiza gracias al ahorro de $3,30 por pieza.
9. Utiliza diseños de embalaje plano cuando los gastos de envío sean un factor importante
En el caso de los grandes conjuntos de chapa metálica, como bastidores para equipos, carcasas y armarios, la logística puede convertirse fácilmente en la partida más cara de un presupuesto.
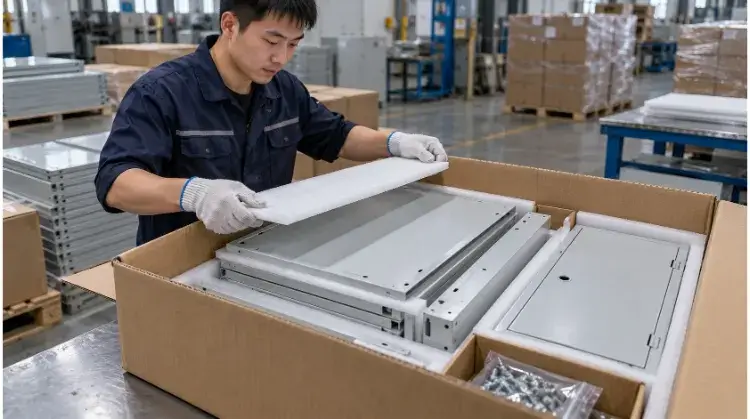
Volumen de embalaje
Las empresas de transporte cobran en función del peso volumétrico (peso DIM). Si solicitas a la fábrica que suelde y monte completamente un bastidor para equipos de 2 metros de altura antes del envío, estarás pagando un recargo por enviar una caja vacía llena de aire. Comparar el volumen embalado de una unidad completamente montada con un diseño «desmontable» (flat-pack) suele revelar un ahorro considerable en los costes de transporte marítimo o de transporte por carretera nacional.
Además de los costes de transporte, el envío de bastidores totalmente montados aumenta considerablemente el riesgo de daños durante el transporte (por ejemplo, chasis doblado por la manipulación con carretillas elevadoras). El embalaje plano protege mejor, por naturaleza, los componentes críticos durante el transporte internacional.
Rendimiento de la conexión
Al convertir un bastidor soldado en un diseño desmontable, comprueba que las uniones mecánicas (como los pernos de alta resistencia o los remaches ciegos estructurales) sigan cumpliendo los requisitos de rigidez, capacidad de carga e índice de protección IP (estanqueidad) necesarios para tu aplicación.
Costes de montaje
Los diseños de montaje en kit transfieren el trabajo de montaje de la fábrica al usuario final o a tu equipo de integración local. Debes calcular el coste de la mano de obra local in situ, las herramientas manuales necesarias y la inspección final para asegurarte de que el ahorro en los gastos de envío compense los nuevos costes de montaje local.
Ejemplo de aplicación:
El envío de 50 armarios industriales totalmente soldados desde la fábrica podría requerir dos contenedores completos. Rediseñar el armario para que se monte con tornillos a partir de un paquete plano podría permitir que las 50 unidades cupieran en tan solo cuatro palés estándar. Aunque esto supone un ligero aumento de los costes de los herrajes y del tiempo de montaje local, la reducción de los costes globales de transporte y del riesgo de daños durante el tránsito suele traducirse en un coste total de propiedad (TCO) significativamente menor.
Caso práctico: Realización de una revisión para la reducción de costes
A continuación se muestra un caso práctico reciente (anonimizado para cumplir con el acuerdo de confidencialidad) en el que se ilustra cómo TZR aplicó estos principios de DFM a una base de montaje industrial de un cliente (cantidad: 500; material: acero; acabado: recubrimiento en polvo).
- Diseño original: Se especificó acero inoxidable 304 de 3,0 mm (a pesar de ser para uso en interiores), presentaba tres radios de curvatura diferentes, se utilizó soldadura continua en las esquinas estructurales y se envió completamente montado.
- Modificaciones aplicadas:
- Material: Se ha sustituido por SPCC (acero dulce) de 2,0 mm, con bridas de retorno de 15 mm añadidas para aumentar la rigidez.
- Doblando: Se han unificado todos los pliegues con un radio interior de 2,0 mm para que se ajusten a las matrices en V estándar de fábrica.
- Montaje: Se han sustituido las soldaduras continuas por elementos de fijación automática tipo «Tab & Slot» y soldaduras por puntos.
- Logística: Se envía desmontado, en lugar de completamente montado, para reducir el volumen del palé.
- Repercusión en los costes:
- Los costes de los materiales se redujeron en 65%.
- El tiempo de puesta a punto de la prensa plegadora se redujo en 40%.
- Los costes de mano de obra de soldadura y de los accesorios se redujeron en 50%.
- El volumen de carga se redujo en 60%.
¿Estás listo para optimizar tus costes de fabricación?
Antes de enviar tu próxima solicitud de presupuesto (RFQ), revisa tus modelos CAD y planos. Comprueba que la elección de materiales, los radios de curvatura, la lista de materiales (BOM) de los herrajes, los acabados superficiales y los requisitos de tolerancia se ajusten realmente a la realidad física de la planta de producción.
¿No estás seguro de si tu diseño actual está aumentando los costes innecesariamente? Envía tus archivos STEP y tus planos en PDF al equipo de ingeniería de TZR. Realizaremos un análisis exhaustivo de DFM para identificar los principales factores que influyen en los costes y ofreceremos recomendaciones de rediseño prácticas y probadas en fábrica.