
 Spanish
 English
 German
 Russian
 Italian
 French

La tampografía es un proceso de impresión indirecto, similar al offset y al huecograbado, que utiliza una almohadilla flexible de silicona para transferir una imagen bidimensional de tinta desde una plancha grabada a un objeto tridimensional. Es ideal para imprimir sobre superficies curvas, texturizadas o con huecos, a las que la serigrafía plana no puede llegar.
Esta guía ofrece los parámetros técnicos que te ayudarán a evaluar si tu pieza es adecuada, cómo optimizar tu diseño CAD y tus archivos gráficos, y qué parámetros específicos debes comprobar para la aprobación de calidad.
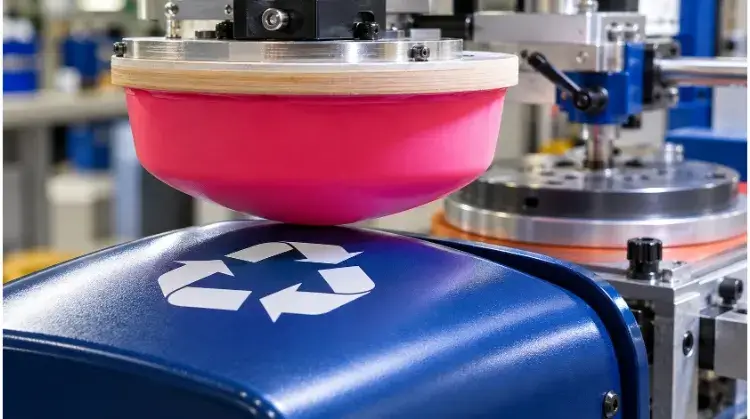
¿Cómo funciona la tampografía en piezas acabadas?
Comprender los límites mecánicos y físicos del proceso ayuda a identificar qué elementos del diseño se reproducirán con claridad y qué factores pueden provocar defectos durante la producción.
Placas y almohadillas
El proceso se basa en dos componentes principales: la plancha de impresión (cliché), que contiene la imagen negativa grabada, y la almohadilla de silicona, que actúa como medio de transferencia. Dado que la silicona es muy elástica, se comprime y se deforma para adaptarse a superficies irregulares, convexas o cóncavas.
La selección de las herramientas depende estrictamente del volumen de producción y de la geometría de la pieza. Las placas de fotopolímero se utilizan normalmente para la creación de prototipos (con una vida útil de hasta 10 000 ciclos), mientras que las placas de acero grabadas se emplean para la producción en serie (con una vida útil de más de 1 000 000 de ciclos). La dureza de las almohadillas (durómetro) también se especifica en función de cada proyecto: las almohadillas más duras producen líneas más nítidas en piezas robustas, mientras que las más blandas evitan daños en componentes frágiles.
Transferencia de tinta
El ciclo de transferencia comienza cuando el depósito de tinta inunda la plancha grabada y se retira el exceso, dejando tinta únicamente en las cavidades grabadas. Al entrar en contacto con el aire, el disolvente de la tinta comienza a evaporarse, lo que hace que la capa superior se vuelva pegajosa.
Cuando la almohadilla se comprime contra la placa, la tinta adhesiva se adhiere a la silicona. A continuación, la almohadilla se desplaza y ejerce presión sobre la pieza, liberando la tinta. Cabe señalar que esta transferencia inmediata se basa exclusivamente en la evaporación física del disolvente, mientras que la reticulación química completa (curado) requiere un tiempo de reposo adicional o calor tras la impresión.
Límites del proceso
Aunque la almohadilla de silicona es flexible, tiene límites geométricos. La almohadilla no puede llegar a huecos profundos y estrechos ni imprimir justo al lado de paredes verticales altas debido al espacio libre de mecanizado de la máquina y a los ángulos de compresión de la almohadilla.
Además, la capa de tinta transferida es extremadamente fina —normalmente de 4 a 10 micras—. Este depósito tan fino es excelente para las líneas finas, pero dificulta conseguir una alta opacidad en grandes áreas lisas. Para solucionar este problema en sustratos oscuros, los fabricantes suelen programar un «doble impacto» (imprimir dos veces exactamente en la misma coordenada) para aumentar el espesor de la tinta, aunque esto alarga la duración del ciclo.
Mecánica del ciclo de tampografía
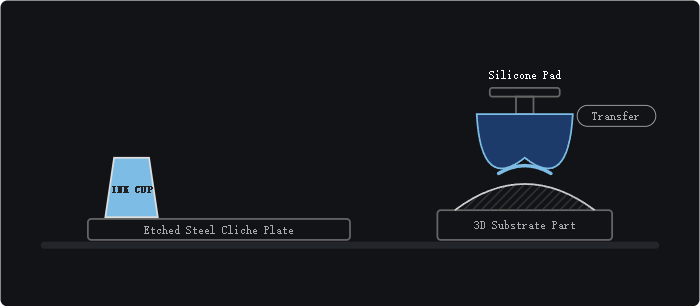
La transferencia mecánica de la tinta se produce en cuatro etapas distintas, impulsadas principalmente por la evaporación controlada de los disolventes:
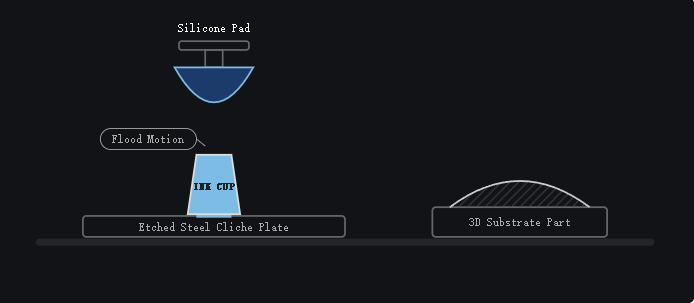
Paso 1: Entintado (trazo de relleno)
El depósito de tinta sellado se desliza hacia delante sobre la plancha de acero o polímero grabada (cliché), llenando de tinta la cavidad en la que se encuentra el diseño.
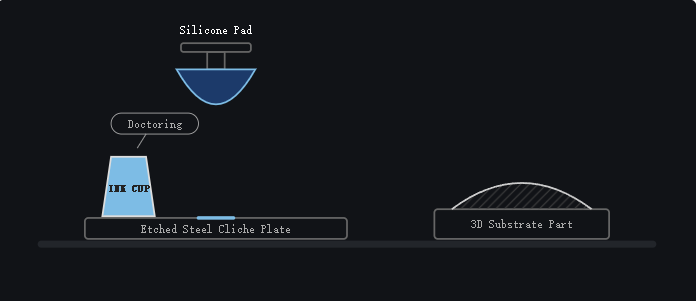
Paso 2: Tratamiento y evaporación
El depósito de tinta se retrae hasta su posición inicial. El borde rígido del depósito actúa como una rasqueta, raspando todo el exceso de tinta de la superficie plana de la plancha y dejando tinta únicamente en el interior del grabado. A medida que esta tinta se expone al aire, sus disolventes comienzan a evaporarse, lo que hace que la capa superior se vuelva pegajosa.
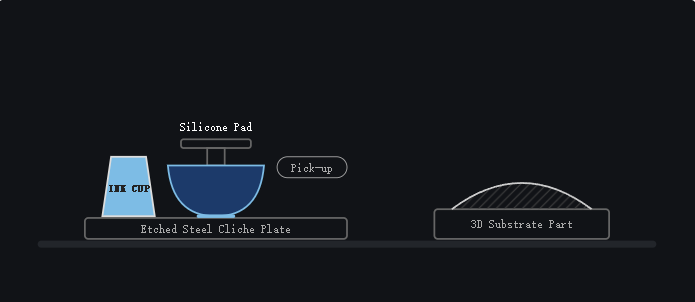
Paso 3: Recogida (compresión de la almohadilla)
La almohadilla de silicona desciende y se comprime sobre la zona grabada. A medida que la superficie curvada de la almohadilla se desplaza hacia fuera, expulsa el aire atrapado y se adhiere perfectamente a la tinta pegajosa. Cuando la almohadilla se eleva, arrastra la película de tinta fuera de la cavidad.
Paso 4: Transferencia al sustrato
La almohadilla se desplaza sobre la pieza 3D y vuelve a comprimirse, deformándose para adaptarse a los contornos exactos del sustrato. En este momento, la evaporación adicional del disolvente ha hecho que la tinta se adhiera con mayor fuerza al sustrato que a la almohadilla de silicona. La almohadilla se retira, dejando un depósito preciso de tinta de entre 4 y 10 micras sobre la pieza.
¿Cuándo es mejor optar por la tampografía en lugar de otros métodos?
La elección del proceso de marcado adecuado depende de la geometría de la pieza, el volumen de producción, el material de la superficie y los requisitos de durabilidad a largo plazo.
Piezas habituales
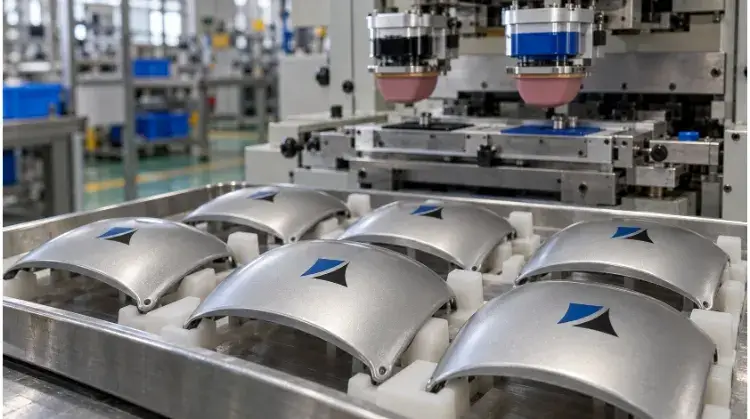
La tampografía se recomienda para piezas en las que una plantilla plana no puede establecer un contacto nítido. Entre sus aplicaciones típicas se incluyen los indicadores de escala en mandos giratorios, los símbolos funcionales en pulsadores cóncavos y los logotipos de los fabricantes en carcasas electrónicas texturizadas.
En estos casos, la almohadilla deformable se adapta a la geometría local. De este modo, se mantiene la nitidez de la imagen a lo largo de los contornos sin necesidad de utilizar complejos dispositivos giratorios para hacer girar la pieza durante la impresión.
Cobertura y colores
El proceso permite reproducir con fiabilidad el texto fino y la correspondencia precisa de colores Pantone. Sin embargo, los gráficos multicolores requieren una plancha, un depósito de tinta y una almohadilla distintos para cada color individual.
La máquina debe registrarlos secuencialmente, operando dentro de una tolerancia mecánica típica de ±0,1 mm entre colores. Debido a este límite de alineación mecánica y a la naturaleza de color sólido de la tinta, los degradados fotográficos complejos o las imágenes en cuatricromía (CMYK) suelen quedar fuera del ámbito práctico de la tampografía.
Comparación de procesos
- Tampografía frente a serigrafía: Serigrafía impulsa la tinta a través de una malla, lo que da como resultado una capa de tinta mucho más gruesa. Es el método preferido para superficies grandes y planas y cuando se requiere una alta opacidad. La tampografía se impone cuando la superficie presenta curvas tridimensionales complejas, texturas o es demasiado pequeña para que una pantalla pueda registrar correctamente la impresión.
- Tampografía frente a impresión digital UV: La impresión UV no requiere ningún tipo de utillaje, lo que la hace muy rentable para volúmenes reducidos (menos de 200 unidades) o datos variables, como los números de serie. Sin embargo, el coste unitario de la tampografía se reduce significativamente a medida que aumentan los volúmenes, lo que permite amortizar rápidamente los gastos iniciales de configuración (NRE). Además, la tampografía utiliza tintas 2K con base disolvente que se adhieren mejor químicamente a plásticos técnicos difíciles (como el POM, el PE o el nailon reforzado con fibra de vidrio).
- Tampografía frente a grabado láser: Marcado por láser altera físicamente la superficie del material, dejando una marca permanente sin necesidad de consumibles. La tampografía es imprescindible cuando es necesario respetar estrictamente la correspondencia de colores Pantone de la empresa, o cuando la ablación física que provoca el láser podría dañar un recubrimiento protector o provocar óxido en determinadas aleaciones metálicas.
Guía para la selección de procesos de fabricación
| Proceso | Perfiles ideales de las piezas | Limitaciones principales | Economía de volumen |
| Tampografía | Formas tridimensionales complejas, plásticos texturizados, colores Pantone precisos | El depósito de tinta es muy fino; tiene dificultades con los bloques sólidos de gran tamaño | Alto coste inicial de los moldes, bajo coste unitario en la producción en serie |
| Serigrafía | Superficies planas, cilindros sencillos, requisitos de alta opacidad | No se puede adaptar a geometrías 3D irregulares, empotradas o complejas | Coste de utillaje moderado; muy eficaz para grandes superficies planas |
| Impresión digital UV | Superficies planas o ligeramente curvadas, degradados a todo color, datos variables | Tiempo de ciclo más lento con grandes volúmenes; limitaciones de adhesión en plásticos lisos | Coste de utillaje nulo; coste unitario fijo independientemente del volumen |
| Marcado por láser | Metales sin recubrimiento, plásticos específicos que crean contraste, códigos permanentes | Solo salida monocromática; altera físicamente la estructura de la superficie | Coste de utillaje nulo, tiempos de ciclo rápidos |
¿Cómo elegir la tinta de tampografía adecuada para tu superficie?
La adherencia de la tinta depende totalmente de la compatibilidad química entre el sistema de tinta concreto y el sustrato. Elegir una tinta inadecuada o no tener en cuenta las condiciones de la superficie provocará un fallo inmediato durante las pruebas de calidad.
Metales y recubrimientos
La tinta se adhiere de forma diferente al aluminio sin tratar que al anodizado, con recubrimiento en polvo, pintadas o galvanizadas. Por lo general, se necesitan tintas de dos componentes (2K) con endurecedores específicos para adherirse a sustratos metálicos y de vidrio.
Proporciona siempre a tu socio fabricante piezas de muestra que incluyan el acabado superficial final exacto. Las pasivaciones subyacentes o los cambios microscópicos en la porosidad derivados del recubrimiento afectarán directamente a la forma en que la tinta se reticula químicamente con la pieza.
Plásticos y pretratamiento
Los plásticos técnicos estándar, como el ABS y el policarbonato, suelen admitir sin problemas las tintas de disolvente monocomponentes (1K). Sin embargo, los plásticos de baja energía superficial (LSE), como el polipropileno (PP) y el polietileno (PE), requieren un pretratamiento específico.
Es fundamental comprender que limpiar una superficie no es lo mismo que activarla. Eliminar los agentes desmoldeantes de silicona es un paso de limpieza necesario, pero no modifica la tensión superficial del material. Para garantizar una adhesión fiable de la tinta, la energía superficial del sustrato debe, por lo general, ser por encima de 38 a 42 dinas/cm. A menudo es necesario aplicar un tratamiento con llama o una descarga corona para romper temporalmente las cadenas moleculares de los plásticos de baja superficie de adherencia (LSE), lo que permite que la tinta se extienda y se adhiera correctamente.
Mezcla y curado
La tinta para tampografía requiere una mezcla precisa de color base, diluyente y endurecedor (si se utiliza un sistema 2K). El diluyente ajusta la velocidad de evaporación para adaptarla a la temperatura ambiente y a la velocidad de la máquina.
El endurecedor actúa como catalizador de la unión química. Una vez mezcladas, las tintas 2K tienen un «tiempo de vida útil» limitado (normalmente de 4 a 8 horas) antes de que se endurezcan en el recipiente. La durabilidad final —como la resistencia al alcohol, a los disolventes o a los arañazos— solo se consigue tras cumplir estrictamente las directrices de temperatura y tiempo de curado especificadas en la ficha técnica (TDS) de la tinta.
Lista de comprobación de información sobre el sustrato y la superficie
| Datos obligatorios | Por qué es importante para la tampografía |
| Material base | Determina la elección entre tintas de silicona 1K, 2K o especializadas. |
| Revestimiento o acabado final | Los recubrimientos transparentes, el anodizado o el recubrimiento metálico modifican la energía superficial y la reactividad química. |
| Agentes desmoldeantes | Los residuos químicos del moldeo por inyección impiden que la tinta se adhiera y requieren productos de limpieza específicos. |
| Entorno de uso final | Determina si la tinta debe presentar resistencia específica a los rayos UV, resistencia química o biocompatibilidad médica. |
¿Cómo diseñar piezas y maquetaciones para la tampografía?
Optimizar la geometría de la pieza y el diseño en 2D antes de la fabricación de las herramientas reduce la distorsión de la imagen, evita que se pierdan detalles y reduce los costes de puesta a punto.
Texto y líneas
Para evitar que la tinta forme puentes o se corte, mantén el ancho de las líneas positivas por encima de 0,05 mm y el de los espacios negativos (recortes) por encima de 0,1 mm. Para garantizar la legibilidad del texto, utiliza fuentes sans-serif con un tamaño mínimo de 4 pt.
El color y la textura del sustrato también influyen en la nitidez. Las superficies con mucha textura o mates (como las texturas de molde MT) difuminan los bordes del depósito de tinta. Si se imprime sobre una superficie plástica con mucha textura, las líneas y el texto deben ampliarse para que sigan siendo legibles.
Curvas y acceso
La almohadilla de silicona se comprime hacia fuera desde su punto central. Imprimir sobre bordes afilados, en el interior de huecos profundos o justo al lado de salientes verticales altos limita esta compresión, lo que provoca una transferencia de tinta incompleta.
Al imprimir sobre cilindros convexos o esferas, los bordes exteriores del diseño en 2D se estiran de forma inherente. Los diseñadores suelen tener que distorsionar previamente el diseño vectorial en 2D en el CAD, reduciendo los bordes para compensar el estiramiento de la almohadilla. Siempre es necesario realizar pruebas de impresión físicas para verificar la geometría final en curvas extremas.
Calendario y inscripción
Para conseguir una impresión uniforme es necesario disponer de un soporte rígido. El diseño de la pieza debe incluir planos de referencia planos o pasadores de posicionamiento, de modo que la pieza no se desplace ni se balancee cuando la almohadilla entre en contacto con ella.
Los perfiles de plástico de pared delgada pueden deformarse bajo la presión de la almohadilla. Para evitarlo, solemos utilizar soportes de aluminio mecanizados a medida mediante CNC o soportes conformados de resina impresos en 3D para proporcionar un soporte interno preciso. En el caso de las impresiones multicolores, las tolerancias mecánicas dictan una variación de registro de aproximadamente ±0,1 mm. No diseñes colores que encajen perfectamente entre sí; incorpora un margen de seguridad de entre 0,2 mm y 0,3 mm, o utiliza un «trap» (en el que un contorno más oscuro se superpone ligeramente a un color de relleno más claro) para ocultar los desplazamientos de alineación.
¿Cómo solucionar los defectos más comunes en la tampografía?
Cuando surgen problemas de impresión, es fundamental aislar las variables de forma sistemática para mantener unos altos índices de rendimiento y evitar retrasos en la producción. Al modificar simultáneamente la proporción de diluyente, la presión de la almohadilla y la placa, resulta imposible identificar la causa principal, lo que genera elevados costes por desechos.
Falta tinta
Los poros, las cavidades o las transferencias parciales suelen indicar la presencia de aire atrapado o de contaminación superficial. En primer lugar, comprueba si la pieza presenta restos de agentes desmoldeantes o aceites de mecanizado.
Si la superficie está limpia, comprueba la forma de la almohadilla. Una almohadilla con un perfil más pronunciado ayuda a expulsar el aire hacia el exterior durante la compresión, lo que evita que queden burbujas de aire atrapadas. Por otra parte, es posible que la tinta se seque demasiado rápido en la plancha grabada antes de que la almohadilla pueda recogerla, lo que requeriría un diluyente de evaporación más lenta.
Difuminado y distorsión
Los bordes borrosos, el efecto fantasma o el «formado de hilos» (cuando la tinta se estira formando finas redes al levantar la almohadilla) suelen indicar que la tinta es demasiado pegajosa. Esto suele solucionarse ajustando la proporción de diluyente o reduciendo la velocidad de elevación de la almohadilla.
Si la imagen aparece muy estirada o distorsionada, es probable que el problema radique en la configuración mecánica. Comprueba que la almohadilla no ejerza una compresión excesiva sobre la pieza y revisa el dispositivo de sujeción para asegurarte de que la pieza no se desplace durante el recorrido descendente de la almohadilla.
Color y adherencia
Los colores lisos moteados o irregulares suelen deberse a una limitación física del fino capa de tinta, más que a un defecto de la propia tinta. Es posible que sea necesario aplicar dos pasadas para conseguir una opacidad aceptable.
Si la tinta se transfiere correctamente pero se descascarilla durante una prueba de rayado cruzado o con cinta adhesiva, el problema es de naturaleza química. Hay que diferenciar entre un fallo de transferencia en la máquina y un fallo de adhesión tras el curado. Los fallos de adhesión indican que el sistema de tinta es incompatible con el sustrato, que el sustrato requiere una activación superficial o que las piezas no se curaron a la temperatura correcta durante el tiempo necesario.
Protocolo de resolución de problemas para la tampografía
| Síntoma | Posible causa | Comprobación de prioridades | Método de verificación |
| Poros / Huecos | Aire atrapado o contaminación superficial | Ángulo del perfil de la almohadilla; limpieza de la superficie | Utiliza una lija de grano más grueso; limpia la pieza con alcohol isopropílico. |
| Enhebrado / Bordes borrosos | Viscosidad de la tinta / tiempos de aplicación | Proporción de diluyente; velocidad de elevación de la almohadilla | Añadir retardador (diluyente de acción lenta); reducir la velocidad de la máquina. |
| Distorsión de la imagen | Movimiento mecánico / sobrecompresión | Rigidez de la fijación de la pieza; profundidad de carrera de la almohadilla | Reducir el límite de la carrera descendente; comprobar que la pieza no se balancee. |
| No supera la prueba de la cinta adhesiva ni la de los arañazos | Fallo por adhesión química | Nivel de dinas del material; programa de curado | Realizar el tratamiento con llama; comprobar la temperatura y el tiempo del horno. |
¿Cómo se revisan las piezas impresas en tampografía antes de su entrega?
Aprobar una pieza impresa mediante tampografía no consiste únicamente en confirmar que tiene buen aspecto nada más salir de la máquina. Un riguroso protocolo de inspección garantiza que la impresión se mantenga duradera en su entorno de uso final y que la producción en serie se ajuste perfectamente a la muestra aprobada.
Aspecto y posición
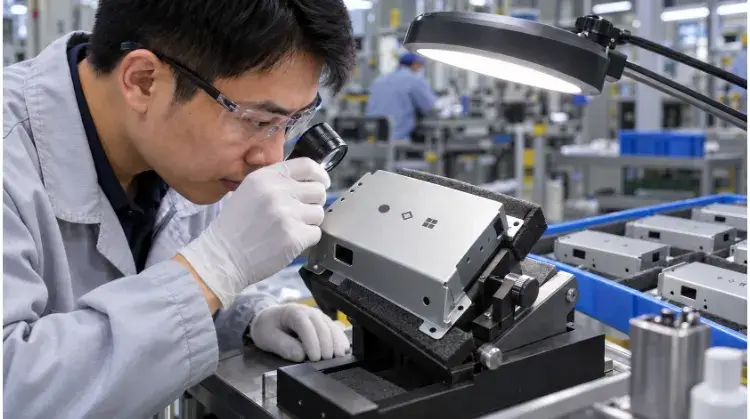
La inspección visual debe realizarse siempre bajo una iluminación normalizada (como la luz diurna estándar D65) a una distancia de observación habitual de 18 pulgadas (45 cm). Los inspectores comprueban que el texto no presente interrupciones, que el color sea opaco y uniforme, y que no haya pequeños orificios ni bordes borrosos.
A la hora de verificar la posición de impresión y el registro multicolor, las mediciones deben realizarse a partir de un punto de referencia físico estricto de la pieza (como un orificio de montaje o un borde mecanizado). Evita medir a partir de las líneas de separación del moldeo por inyección o de las rebabas, ya que estas pueden variar de un lote a otro. Una vez aprobada, esta pieza física se convierte en la «muestra de referencia». Se sella en una bolsa oscura que bloquea los rayos UV y se almacena en un laboratorio de control de calidad para que sirva de referencia absoluta para todos los lotes de producción futuros, evitando así cualquier desviación de color a lo largo del ciclo de vida del producto.
Adhesión y durabilidad
La transferencia de tinta se produce al instante, pero la reticulación química no. Nunca realices ensayos destructivos nada más salir del molde. Espera a que transcurra el tiempo de secado indicado para la tinta (normalmente entre 24 y 72 horas a temperatura ambiente, o inmediatamente después de hornear) antes de realizar la prueba.
La durabilidad se verifica mediante ensayos normalizados basados en la aplicación de la pieza. El parámetro más habitual es el Ensayo con cinta de rejilla en cruz según la norma ASTM D3359 para comprobar la adherencia. La resistencia al desgaste suele evaluarse mediante un abrasador RCA, mientras que la resistencia química se comprueba mediante ensayos de frotamiento con disolventes (por ejemplo, frotando la impresión con IPA 99% o MEK para comprobar si se produce transferencia de tinta). En las series de producción en masa, estos ensayos destructivos se realizan sobre la base de un muestreo estadístico de acuerdo con Normas AQL (límite de calidad de aceptación), como la norma ISO 2859-1, Nivel II, garantizando la uniformidad de los lotes sin desperdicio innecesario de piezas.
Aprobación del primer artículo
El informe de inspección del primer artículo (FAI) fija las variables de producción. Debe registrar de forma explícita la versión exacta del diseño vectorial, la correspondencia de colores Pantone, la serie de tintas, la proporción de endurecedor y el acabado específico del sustrato.
Si se produce algún cambio en la cadena de suministro —como cambiar de proveedor de resina para moldeo por inyección, modificar la textura de la superficie (número MT) o utilizar un agente desmoldeante diferente—, el FAI existente queda sin validez. Es necesario realizar una nueva serie de muestras y una nueva prueba de adhesión para revalidar el proceso.
Lista de comprobación de la inspección del primer artículo (FAI) para la tampografía
| Categoría de inspección | Método o herramienta de prueba | Criterios de aceptación estándar |
| Calidad visual | Imagen tomada bajo iluminación D65 a 18″ | No presenta agujeros, faltas de tinta ni hilos visibles. El texto de ≥ 4 pt es totalmente legible. |
| Coincidencia de colores | Espectrofotómetro / Catálogo Pantone | ∆E (Delta E) ≤ 2,0 con respecto a la referencia Pantone de destino. |
| Puesto y inscripción | Calibres digitales / Máquinas de medición por coordenadas (CMM) | Punto central con una tolerancia de ±0,2 mm respecto al punto de referencia. Registro multicolor con una tolerancia de ±0,1 mm. |
| Adhesión | Ensayo de rayado en cruz según la norma ASTM D3359 | Clasificación 4B o 5B (menos de 51 TP3T de tinta eliminada con cinta certificada). |
| Resistencia química | Prueba de resistencia a los disolventes (por ejemplo, con un paño impregnado en IPA) | No se observó transferencia de tinta visible a la toallita tras 50 fricciones consecutivas con una presión de 1 kg. |
Imprime tus piezas con tampografía de forma fiable
La tampografía requiere un delicado equilibrio entre precisión mecánica, compatibilidad química y control ambiental.
¿Estás listo para pasar del diseño a la producción?
Envíanos tus modelos CAD en 3D, tus diseños vectoriales en 2D (.AI, .EPS o .DXF) y las especificaciones del sustrato.. Nuestro equipo de ingeniería te ofrecerá un análisis exhaustivo de la fabricabilidad del diseño (DFM) y un presupuesto transparente para tus necesidades de fabricación a medida y de tampografía.