
 French
 English
 Spanish
 German
 Russian
 Italian

La tampographie est un procédé d'impression indirect de type héliogravure qui utilise un tampon souple en silicone pour transférer une image en 2D, réalisée à l'encre, depuis une plaque gravée vers un objet en 3D. Elle est idéale pour imprimer sur des surfaces courbes, texturées ou en creux, inaccessibles à la sérigraphie classique.
Ce guide présente les paramètres techniques qui vous aideront à déterminer si votre pièce est adaptée, à optimiser vos fichiers CAO et vos maquettes graphiques, ainsi qu'à identifier les critères spécifiques à vérifier pour valider la qualité.
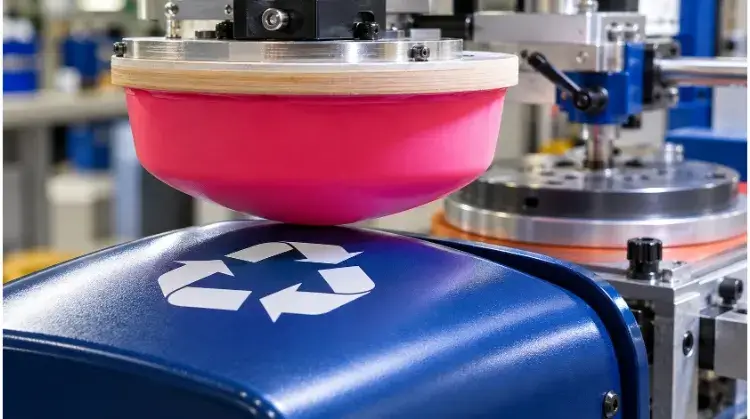
Comment fonctionne la tampographie sur les pièces finies ?
Comprendre les limites mécaniques et physiques du procédé permet d'identifier les éléments de conception qui seront fidèlement reproduits et les facteurs susceptibles d'entraîner des défauts lors de la production.
Plaques et patins
Ce procédé repose sur deux éléments principaux : la plaque d'impression (cliché) qui porte l'image négative gravée, et le tampon en silicone qui sert de support de transfert. Le silicone étant très élastique, il se comprime et se déforme pour épouser les surfaces irrégulières, convexes ou concaves.
Le choix de l'outillage dépend strictement du volume de production et de la géométrie des pièces. Les plaques en photopolymère sont généralement utilisées pour le prototypage (durée de vie pouvant atteindre 10 000 cycles), tandis que les plaques en acier gravé sont destinées à la production en série (durée de vie supérieure à 1 000 000 de cycles). La dureté des tampons (duromètre) est également définie au cas par cas : les tampons plus durs permettent d’obtenir des lignes plus nettes sur des pièces robustes, tandis que les tampons plus souples évitent d’endommager les composants fragiles.
Transfert d'encre
Le cycle de transfert commence lorsque le réservoir d'encre inonde la plaque gravée et en racle l'excédent, ne laissant de l'encre que dans les cavités gravées. Au contact de l'air, le solvant contenu dans l'encre commence à s'évaporer, rendant la couche supérieure collante.
Lorsque le tampon s'appuie sur la plaque, l'encre collante adhère au silicone. Le tampon se déplace ensuite et appuie sur la pièce, libérant ainsi l'encre. Il convient de noter que ce transfert immédiat repose entièrement sur l'évaporation physique du solvant, tandis que la réticulation chimique complète (durcissement) nécessite un temps de repos supplémentaire ou l'application de chaleur après l'impression.
Limites du processus
Bien que le tampon en silicone soit souple, il présente des limites géométriques. En raison des jeux de l'outillage de la machine et des angles de compression du tampon, celui-ci ne peut pas pénétrer dans des cavités profondes et étroites ni imprimer à proximité immédiate de parois verticales hautes.
De plus, la couche d’encre transférée est extrêmement fine — généralement de 4 à 10 microns. Ce dépôt fin est idéal pour les lignes fines, mais rend difficile l’obtention d’une opacité élevée sur de grandes surfaces unies. Pour pallier ce problème sur des supports foncés, les fabricants programment souvent un « double passage » (en imprimant deux fois exactement aux mêmes coordonnées) afin d’augmenter l’épaisseur de l’encre, bien que cela allonge la durée du cycle.
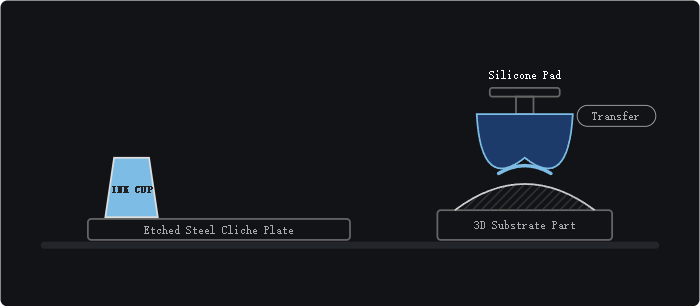
Mécanique du cycle de tampographie
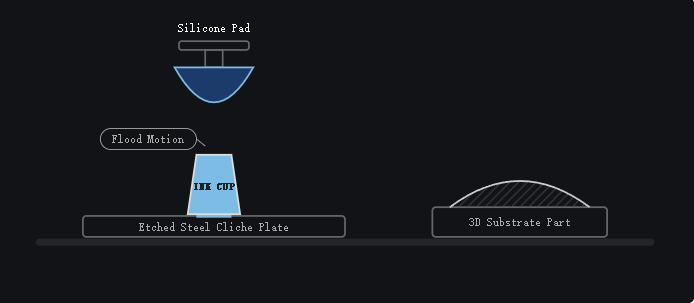
Le transfert mécanique de l'encre se déroule en quatre étapes distinctes, principalement déterminées par l'évaporation contrôlée des solvants :
Étape 1 : Encrage (tracé en aplat)
Le réservoir d'encre hermétique coulisse vers l'avant sur la plaque en acier ou en polymère gravée (cliché), remplissant d'encre la cavité où est gravé le motif.
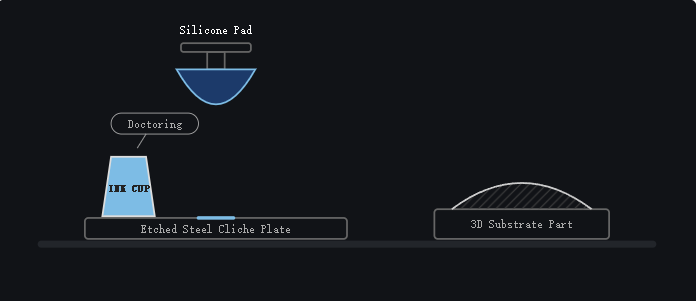
Étape 2 : Traitement et évaporation
Le réservoir d'encre revient à sa position initiale. Le bord dur du réservoir fait office de racle, raclant tout excès d'encre de la surface plane de la plaque, ne laissant de l'encre qu'à l'intérieur des gravures. Lorsque cette encre est exposée à l'air, ses solvants commencent à s'évaporer, rendant la couche supérieure collante.
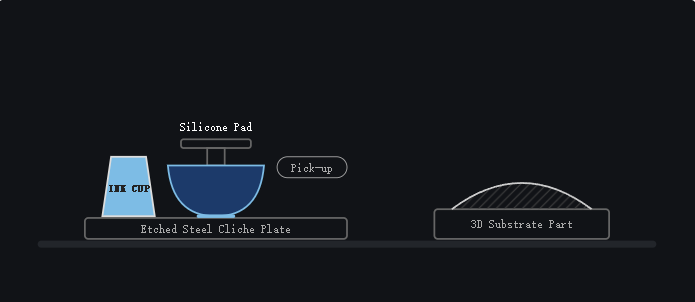
Étape 3 : Prise (compression du patin)
Le tampon en silicone descend et se comprime sur la zone gravée. À mesure que la surface incurvée du tampon roule vers l'extérieur, elle expulse l'air emprisonné et adhère parfaitement à l'encre collante. Lorsque le tampon se soulève, il extrait le film d'encre de la cavité.
Étape 4 : Transfert sur le substrat
Le tampon se déplace sur la pièce en 3D et se comprime à nouveau, se déformant pour épouser exactement les contours du support. À ce stade, l'évaporation continue du solvant a rendu l'encre plus adhérente au support qu'au tampon en silicone. Le tampon se soulève, laissant un dépôt d'encre précis de 4 à 10 microns sur la pièce.
Quand privilégier la tampographie par rapport aux autres méthodes ?
Le choix du procédé de marquage approprié dépend de la géométrie de la pièce, du volume de production, du matériau de surface et des exigences en matière de durabilité à long terme.
Pièces courantes
L'impression au tampon est recommandée pour les pièces sur lesquelles un pochoir plat ne peut pas adhérer correctement. Parmi les applications courantes, on peut citer les graduations sur les boutons rotatifs, les symboles fonctionnels sur les boutons-poussoirs concaves et les logos des fabricants sur les boîtiers électroniques texturés.
Dans ces cas-là, le coussin de déformation épouse la géométrie locale. Cela permet de préserver la netteté de l'image sur l'ensemble des contours sans avoir recours à des dispositifs rotatifs complexes pour faire tourner la pièce pendant l'impression.
Couverture et couleurs
Ce procédé permet d'obtenir un rendu fidèle des textes fins et une correspondance précise des couleurs Pantone. Toutefois, les illustrations multicolores nécessitent une plaque, un réservoir d'encre et un tampon distincts pour chaque couleur.
La machine doit les enregistrer de manière séquentielle, en respectant une tolérance mécanique typique de ±0,1 mm entre les couleurs. En raison de cette limite d'alignement mécanique et de la nature unie de l'encre, les dégradés photographiques complexes ou les images en quadrichromie (CMJN) dépassent généralement les limites pratiques de la tampographie.
Comparaison des processus
- Tampographie ou sérigraphie : Sérigraphie pousse l'encre à travers un tamis, ce qui permet d'obtenir une couche d'encre beaucoup plus épaisse. C'est la méthode privilégiée pour les grandes surfaces planes et lorsqu'une opacité élevée est requise. La tampographie prend le relais lorsque la surface présente des courbes 3D complexes, des textures, ou lorsqu'elle est trop petite pour qu'un écran puisse s'aligner correctement.
- Tampographie ou impression numérique UV : L'impression UV ne nécessite aucun outillage, ce qui la rend très rentable pour les petits volumes (moins de 200 unités) ou les données variables telles que les numéros de série. En revanche, le coût unitaire de la tampographie diminue considérablement à mesure que les volumes augmentent, ce qui permet d'amortir rapidement les frais initiaux de mise en place (NRE). De plus, la tampographie utilise des encres 2K à base de solvants qui adhèrent mieux, par liaison chimique, aux plastiques techniques difficiles à imprimer (tels que le POM, le PE ou le nylon renforcé de verre).
- Tampographie ou gravure au laser : Marquage au laser modifie physiquement la surface du matériau, créant ainsi un marquage permanent qui ne nécessite aucun consommable. Le tampographie est indiquée lorsqu’une correspondance stricte avec les couleurs Pantone de l’entreprise est requise, ou lorsque l’ablation physique par laser risquerait d’endommager un revêtement protecteur ou de provoquer la formation de rouille sur certains alliages métalliques.
Guide de sélection des procédés de fabrication
| Processus | Profils de pièces idéaux | Principales limites | Économie des volumes |
| Tampographie | Formes 3D complexes, plastiques texturés, couleurs Pantone précises | Dépôt d'encre très fin ; a du mal avec les grands blocs de couleur unie | Coût initial d'outillage élevé, faible coût unitaire à grande échelle |
| Sérigraphie | Surfaces planes, cylindres simples, exigences élevées en matière d'opacité | Impossible de s'adapter à des géométries 3D irrégulières, en retrait ou complexes | Coût d'outillage modéré, très efficace pour les grandes surfaces planes |
| Impression numérique UV | Surfaces planes ou légèrement courbes, dégradés en couleur, données variables | Temps de cycle plus long en cas de volume élevé ; limites d'adhérence sur les plastiques lisses | Coût d'outillage nul, coût unitaire fixe quel que soit le volume |
| Marquage au laser | Métaux nus, plastiques spécifiques contrastés, codes permanents | Sortie monochrome uniquement ; modifie physiquement la structure de la surface | Coût d'outillage nul, temps de cycle courts |
Comment choisir l'encre de tampographie adaptée à votre support ?
L'adhérence de l'encre dépend entièrement de la compatibilité chimique entre le système d'encre utilisé et le support. Le choix d'une encre inadaptée ou le fait de ne pas tenir compte de l'état de la surface entraînera un échec immédiat lors des contrôles qualité.
Métaux et revêtements
L'encre adhère différemment à l'aluminium nu qu'à anodisé, avec revêtement par poudrage, peintes ou galvanisées. Des encres à deux composants (2K) associées à des durcisseurs spécifiques sont généralement nécessaires pour adhérer aux supports métalliques et en verre.
Veillez à toujours fournir à votre partenaire de fabrication des échantillons de pièces présentant les finition de surface finale exacte. Les passivations sous-jacentes ou les variations microscopiques de porosité résultant du placage modifieront directement la manière dont l'encre se réticule chimiquement avec la pièce.
Plastiques et prétraitement
Les plastiques techniques courants, tels que l'ABS et le polycarbonate, acceptent généralement sans difficulté les encres à solvant monocomposantes (1K). En revanche, les plastiques à faible énergie de surface (LSE), comme le polypropylène (PP) et le polyéthylène (PE), nécessitent un prétraitement spécifique.
Il est essentiel de comprendre que nettoyer une surface n’est pas la même chose que l’activer. Éliminer les agents de démoulage à base de silicone est une étape de nettoyage nécessaire, mais cela ne modifie pas la tension superficielle du matériau. Pour garantir une adhérence fiable de l’encre, l’énergie superficielle du support doit généralement être supérieur à 38 à 42 dynes/cm. Un traitement à la flamme ou une décharge corona est souvent nécessaire pour rompre temporairement les chaînes moléculaires des plastiques à faible surface spécifique (LSE), ce qui permet à l'encre de bien mouiller la surface et d'y adhérer correctement.
Mélange et durcissement
L'encre de tampographie nécessite un mélange précis de couleur de base, de diluant et de durcisseur (en cas d'utilisation d'un système 2K). Le diluant permet d'ajuster la vitesse d'évaporation en fonction de la température ambiante et de la vitesse de la machine.
Le durcisseur agit comme un catalyseur de la liaison chimique. Une fois mélangées, les encres 2K ont une « durée de vie en pot » limitée (généralement de 4 à 8 heures) avant de durcir dans le godet. La durabilité finale — telle que la résistance à l’alcool, aux solvants ou aux rayures — n’est obtenue qu’après avoir strictement respecté les consignes de température et de temps de durcissement spécifiées dans la fiche technique (TDS) de l’encre.
Liste de contrôle des informations relatives au support et à la surface
| Informations obligatoires | Pourquoi est-ce important pour la tampographie ? |
| Matériau de base | Détermine le choix entre les encres 1K, 2K ou les encres à base de silicone spécialisées. |
| Revêtement/finition finale | Les couches transparentes, l'anodisation ou le placage modifient l'énergie de surface et la réactivité chimique. |
| Agents de démoulage | Les résidus de produits chimiques issus du moulage par injection empêchent l'adhérence de l'encre et nécessitent l'utilisation de nettoyants spécifiques. |
| Environnement d'utilisation finale | Détermine si l'encre doit présenter une résistance spécifique aux UV, une résistance chimique ou une biocompatibilité médicale. |
Comment concevoir des pièces et des visuels pour la tampographie ?
L'optimisation de la géométrie de vos pièces et de vos fichiers graphiques 2D avant la fabrication des outils permet de réduire la distorsion des images, d'éviter que des détails ne soient omis et de diminuer les coûts de mise en place.
Texte et lignes
Pour éviter la formation de ponts ou de ruptures d'encre, veillez à ce que la largeur des traits positifs soit supérieure à 0,05 mm et celle des espaces négatifs (découpes) supérieure à 0,1 mm. Pour garantir la lisibilité du texte, utilisez des polices sans empattement d'une taille minimale de 4 pt.
La couleur et la texture du support ont également une incidence sur la netteté. Les surfaces très texturées ou mates (telles que les textures de moules MT) diffusent les contours du dépôt d'encre. En cas d'impression sur une surface en plastique très texturée, il convient d'agrandir les lignes et le texte afin qu'ils restent lisibles.
Courbes et accès
Le tampon en silicone se comprime vers l'extérieur à partir de son centre. L'impression sur des arêtes vives, à l'intérieur de creux profonds ou à proximité immédiate de saillies verticales élevées limite cette compression, ce qui entraîne un transfert d'encre incomplet.
Lors de l'impression sur des cylindres convexes ou des sphères, les bords extérieurs du visuel 2D subissent inévitablement un étirement. Les graphistes doivent souvent pré-déformer le visuel vectoriel 2D dans un logiciel de CAO, en rétrécissant les bords afin de compenser l'étirement du tampon. Des essais d'impression physiques sont toujours nécessaires pour vérifier la géométrie finale sur les courbes extrêmes.
Calendrier et inscriptions
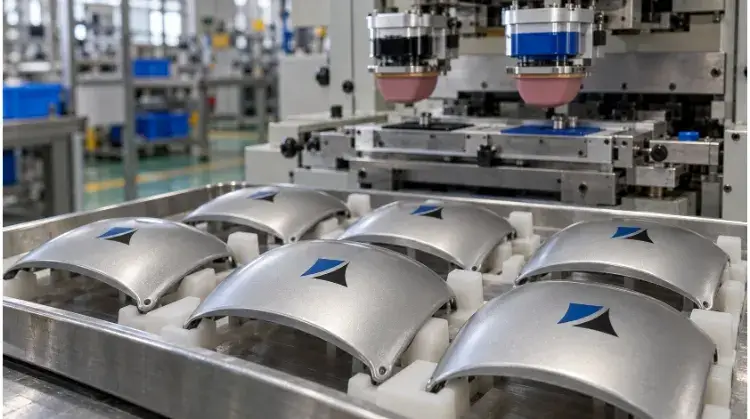
Pour garantir une impression homogène, il est nécessaire de disposer d'un support rigide. La conception de la pièce doit inclure des repères plats ou des goupilles de positionnement afin que celle-ci ne bouge pas et ne bascule pas lorsque le tampon vient la frapper.
Les profilés en plastique à parois minces peuvent se déformer sous la pression des patins. Pour éviter cela, nous utilisons généralement nids en aluminium usinés sur mesure par CNC ou gabarits conformes en résine imprimés en 3D afin d'assurer un repérage précis. Pour les impressions multicolores, les tolérances mécaniques imposent un écart de repérage d'environ ±0,1 mm. Évitez de concevoir des couleurs qui se rejoignent parfaitement ; prévoyez un espace de sécurité de 0,2 mm à 0,3 mm, ou utilisez un « trap » (où un contour plus foncé chevauche légèrement une couleur de remplissage plus claire) pour masquer les décalages d’alignement.
Comment remédier aux défauts courants de la tampographie ?
En cas de problèmes d'impression, il est essentiel d'isoler systématiquement les variables afin de maintenir des taux de rendement élevés et éviter les retards de production. Le fait de modifier simultanément le rapport de diluant, la pression du tampon et la plaque rend impossible l'identification de la cause première, ce qui entraîne des coûts de rebut élevés.
Encre manquante
Les microperforations, les vides ou les transferts partiels indiquent généralement la présence d'air emprisonné ou d'une contamination de surface. Commencez par inspecter la pièce afin de détecter d'éventuels résidus d'agents de démoulage ou d'huiles d'usinage.
Si la surface est propre, vérifiez la forme du tampon. Un tampon au profil plus prononcé permet d'évacuer l'air vers l'extérieur lors de la compression, ce qui évite la formation de bulles d'air emprisonnées. Il se peut également que l'encre sèche trop rapidement sur la plaque gravée avant que le tampon ne puisse la prélever, ce qui nécessite l'utilisation d'un diluant à évaporation plus lente.
Fausses rumeurs et déformations
Des bords flous, des images fantômes ou un effet de « filage » (lorsque l'encre forme de fines traînées lors du soulèvement du tampon) indiquent souvent que l'encre est trop collante. Ce problème se résout généralement en ajustant la proportion de diluant ou en réduisant la vitesse de soulèvement du tampon.
Si l'image semble fortement étirée ou déformée, le problème provient probablement du réglage mécanique. Vérifiez que le tampon n'exerce pas une pression excessive sur la pièce et contrôlez le dispositif de fixation pour vous assurer que la pièce ne bouge pas pendant la course descendante du tampon.
Couleur et adhérence
Les couleurs unies marbrées ou irrégulières sont souvent dues à une limitation physique liée à la faible épaisseur du dépôt d'encre plutôt qu'à un défaut de l'encre elle-même. Un cycle de double passage peut s'avérer nécessaire pour obtenir une opacité satisfaisante.
Si l'encre se transfère correctement mais s'écaille lors d'un test au hachurage croisé ou au ruban adhésif, le problème est d'ordre chimique. Il convient de distinguer un défaut de transfert sur la machine d’un défaut d’adhérence post-polymérisation. Les défauts d’adhérence indiquent que le système d’encre est incompatible avec le support, que le support nécessite une activation de surface ou que les pièces n’ont pas été polymérisées à la bonne température pendant la durée requise.
Protocole de dépannage pour la tampographie
| Symptôme | Cause possible | Vérification des priorités | Méthode de vérification |
| Petits trous / Vides | Présence d'air emprisonné ou contamination de surface | Angle du profil du tampon ; propreté de la surface | Utilisez un tampon plus abrasif ; essuyez la pièce avec de l'alcool isopropylique. |
| Cordage / Bords flous | Viscosité de l'encre / synchronisation | Rapport de dilution ; vitesse de levée du tampon | Ajouter un retardateur (diluant à action lente) ; réduire la vitesse de la machine. |
| Déformation de l'image | Mouvement mécanique / surcompression | Rigidité du dispositif de fixation ; profondeur de course du patin | Réduire la course maximale vers le bas ; vérifier que la pièce ne bascule pas. |
| Échec au test de la bande adhésive/aux rayures | Rupture d'adhérence chimique | Niveau de dyne du matériau ; programme de durcissement | Effectuer le traitement à la flamme ; vérifier la température et la durée de cuisson. |
Comment contrôler les pièces imprimées par tampographie avant leur livraison ?
Valider une pièce imprimée par tampographie ne se résume pas à vérifier qu'elle présente un aspect satisfaisant à la sortie de la machine. Un protocole d'inspection rigoureux garantit que l'impression reste durable dans son environnement d'utilisation final et que la production en série correspond parfaitement à l'échantillon validé.
Aspect et position
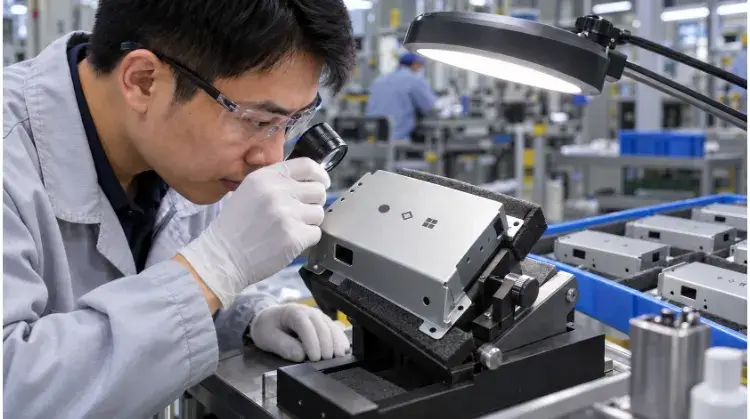
L'inspection visuelle doit toujours être effectuée sous un éclairage normalisé (tel que la lumière du jour standard D65) à une distance d'observation typique de 18 pouces (45 cm). Les inspecteurs vérifient que le texte est lisible, que la couleur est opaque et qu'il n'y a ni trous d'épingle ni bords flous.
Lors de la vérification de la position d’impression et du repérage multicolore, les mesures doivent être prises à partir d’un repère physique précis sur la pièce (comme un trou de fixation ou un bord usiné). Évitez de mesurer à partir des lignes de joint ou des bavures du moulage par injection, car celles-ci peuvent varier d’un lot à l’autre. Une fois validée, cette pièce physique devient l’« échantillon de référence ». Elle est scellée dans un sachet sombre bloquant les UV et conservée dans un laboratoire d’assurance qualité afin de servir de référence absolue pour tous les futurs lots de production, ce qui permet d’éviter toute dérive de couleur tout au long du cycle de vie du produit.
Adhérence et durabilité
Le transfert d'encre se fait instantanément, mais la réticulation chimique, elle, ne se fait pas instantanément. Ne procédez jamais à des essais destructifs dès la sortie de la presse. Attendez que l'encre ait atteint le temps de séchage indiqué (généralement entre 24 et 72 heures à température ambiante, ou immédiatement après la cuisson au four) avant de procéder aux tests.
La durabilité est vérifiée au moyen d'essais normalisés adaptés à l'utilisation prévue de la pièce. L'indicateur le plus courant est le Essai de la bande en quadrillage selon la norme ASTM D3359 pour vérifier l'adhérence. La résistance à l'usure est souvent testée à l'aide d'un appareil d'abrasion RCA, tandis que la résistance chimique est vérifiée par des essais de frottement avec des solvants (par exemple, en essuyant l'impression avec de l'IPA 99% ou du MEK pour vérifier s'il y a transfert d'encre). Pour les séries de production en série, ces essais destructifs sont réalisés sur la base d'un échantillonnage statistique, conformément à Normes AQL (limite de qualité d'acceptation), telles que la norme ISO 2859-1 niveau II, garantissant ainsi la cohérence des lots sans gaspillage inutile de pièces.
Validation du premier article
Le rapport d'inspection du premier article (FAI) permet de fixer les paramètres de production. Il doit indiquer explicitement la version exacte du fichier graphique, la correspondance des couleurs Pantone, la série d'encres, le rapport de durcisseur et la finition spécifique du support.
En cas de modification de la chaîne d'approvisionnement — telle que le changement de fournisseur de résine pour le moulage par injection, la modification de la texture de surface (numéro MT) ou l'utilisation d'un agent de démoulage différent —, la FAI existante est invalidée. Une nouvelle série d'échantillons et un nouveau test d'adhérence doivent être réalisés afin de revalider le processus.
Liste de contrôle pour l'inspection du premier article (FAI) en tampographie
| Catégorie d'inspection | Méthode / outil de test | Critères d'acceptation standard |
| Qualité visuelle | Image prise sous un éclairage D65 à 18 pouces | Pas de trous d'épingle, de manque d'encre ni de filages visibles. Le texte d'une taille ≥ 4 pt est parfaitement lisible. |
| Correspondance des couleurs | Spectrophotomètre / Nuancier Pantone | ∆E (Delta E) ≤ 2,0 par rapport à la référence Pantone cible. |
| Poste et inscription | Pieds à coulisse numériques / MMT | Point central à ±0,2 mm du point de référence. Alignement multicolore à ±0,1 mm. |
| Adhérence | Essai de rayures croisées selon la norme ASTM D3359 | Classification 4B ou 5B (moins de 51 TP3T d'encre retirée à l'aide d'un ruban certifié). |
| Résistance chimique | Test de résistance aux solvants (par exemple, essuyage à l'IPA) | Aucun transfert d'encre visible sur la lingette après 50 frottements consécutifs avec une pression de 1 kg. |
Faites imprimer vos pièces par tampographie en toute fiabilité
L'impression au tampon exige un équilibre subtil entre précision mécanique, compatibilité chimique et contrôle des conditions environnementales.
Prêt à passer de la conception à la production ?
Envoyez-nous vos modèles CAO 3D, vos fichiers graphiques vectoriels 2D (.AI, .EPS ou .DXF) ainsi que les spécifications du support.. Notre équipe d'ingénieurs vous proposera une analyse DFM complète ainsi qu'un devis transparent pour vos besoins en matière de fabrication sur mesure et de tampographie.