
 German
 English
 Spanish
 Russian
 Italian
 French

Der Tampondruck ist ein indirektes Offset-Tiefdruckverfahren, bei dem mithilfe eines flexiblen Silikontampons ein zweidimensionales Farbbild von einer geätzten Druckplatte auf ein dreidimensionales Objekt übertragen wird. Er eignet sich ideal zum Bedrucken von gekrümmten, strukturierten oder vertieften Oberflächen, die mit dem Flachdruck nicht erreicht werden können.
Dieser Leitfaden enthält die technischen Parameter, anhand derer Sie beurteilen können, ob Ihr Bauteil geeignet ist, wie Sie Ihr CAD- und Grafikdesign optimieren können und welche konkreten Kennzahlen Sie für die Qualitätsfreigabe überprüfen sollten.
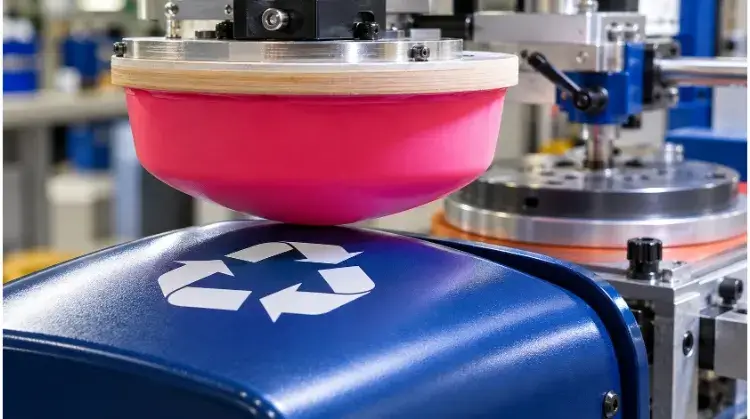
Wie funktioniert der Tampondruck auf Fertigteilen?
Das Verständnis der mechanischen und physikalischen Grenzen des Prozesses hilft dabei, zu erkennen, welche Konstruktionselemente sich eindeutig umsetzen lassen und welche Faktoren während der Produktion zu Fehlern führen können.
Platten und Polster
Das Verfahren basiert auf zwei Hauptkomponenten: der Druckplatte (Klischee), auf der das negativ geätzte Bild abgebildet ist, und dem Silikonkissen, das als Übertragungsmedium dient. Da Silikon sehr elastisch ist, lässt es sich komprimieren und verformen, sodass es sich an unebene, konvexe oder konkave Oberflächen anpasst.
Die Wahl der Werkzeuge hängt ausschließlich vom Produktionsvolumen und der Teilegeometrie ab. Für die Prototypenfertigung werden in der Regel Photopolymerplatten verwendet (mit einer Lebensdauer von bis zu 10.000 Zyklen), während für die Serienfertigung geätzte Stahlplatten zum Einsatz kommen (mit einer Lebensdauer von über 1.000.000 Zyklen). Die Härte der Stempel (Durometer) wird ebenfalls projektbezogen festgelegt: Härtere Stempel sorgen für schärfere Konturen bei robusten Teilen, während weichere Stempel Beschädigungen an empfindlichen Bauteilen verhindern.
Tintenübertragung
Der Transfervorgang beginnt, wenn der Tintenbehälter die geätzte Platte mit Tinte füllt und den Überschuss abstreift, sodass die Tinte nur in den geätzten Vertiefungen verbleibt. Durch den Kontakt mit Luft beginnt das Lösungsmittel in der Tinte zu verdunsten, wodurch die oberste Schicht klebrig wird.
Wenn das Tampon auf die Platte gedrückt wird, haftet die klebrige Farbe am Silikon. Das Tampon bewegt sich dann weiter und drückt auf das Werkstück, wodurch die Farbe abgegeben wird. Beachten Sie, dass diese sofortige Übertragung ausschließlich auf der physikalischen Verdunstung des Lösungsmittels beruht, während eine vollständige chemische Vernetzung (Aushärtung) nach dem Druck eine zusätzliche Ruhezeit oder Wärme erfordert.
Prozessgrenzen
Das Silikonpolster ist zwar flexibel, hat jedoch geometrische Grenzen. Aufgrund des Bearbeitungsspielraums der Maschine und der Kompressionswinkel des Polsters kann es nicht in tiefe, schmale Vertiefungen vordringen oder unmittelbar an hohen senkrechten Wänden drucken.
Zudem ist die aufgebrachte Farbschicht extrem dünn – in der Regel 4 bis 10 Mikrometer. Diese dünne Schicht eignet sich hervorragend für feine Linien, erschwert jedoch das Erreichen einer hohen Deckkraft bei großen, einheitlichen Flächen. Um dieses Problem auf dunklen Substraten zu lösen, programmieren Hersteller häufig einen „Double-Hit“ (das zweimalige Bedrucken genau derselben Koordinate), um die Farbschichtdicke zu erhöhen, was jedoch die Zykluszeit verlängert.
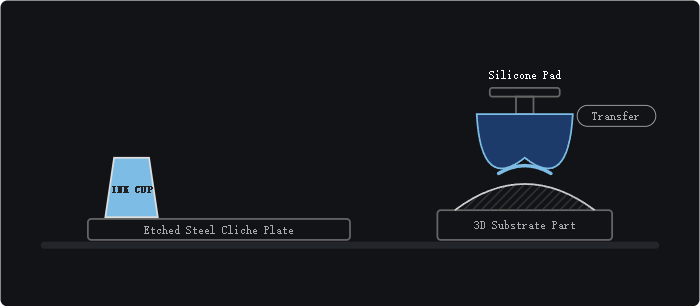
Mechanik des Tampondruckzyklus
Die mechanische Übertragung der Druckfarbe erfolgt in vier verschiedenen Schritten, die in erster Linie durch die kontrollierte Verdunstung der Lösungsmittel gesteuert werden:
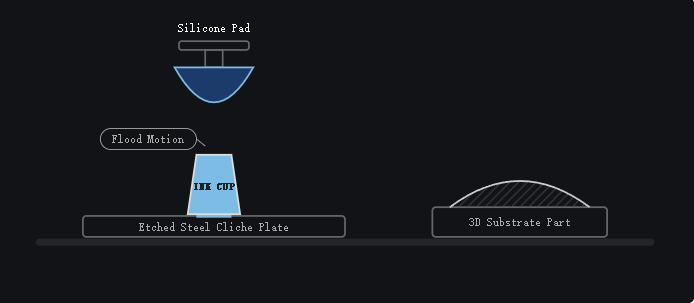
Schritt 1: Tuschen (Füllstrich)
Der verschlossene Tintenbehälter gleitet über die gravierte Stahl- oder Polymerplatte (Klischee) nach vorne und füllt dabei die vertiefte Druckvorlage mit Tinte.
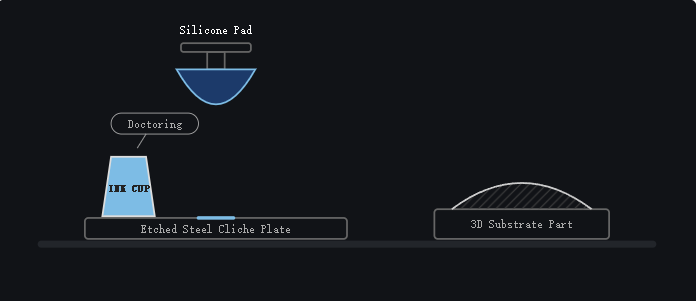
Schritt 2: Behandlung & Verdunstung
Der Farbbecher fährt in seine Ausgangsposition zurück. Die harte Kante des Bechers wirkt wie eine Rakel und schabt die gesamte überschüssige Farbe von der ebenen Oberfläche der Platte ab, sodass nur in den Gravuren noch Farbe verbleibt. Da diese Farbe der Luft ausgesetzt ist, beginnen ihre Lösungsmittel zu verdunsten, wodurch die oberste Schicht klebrig wird.
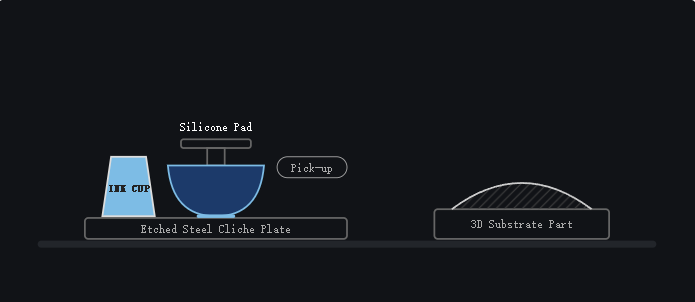
Schritt 3: Abnahme (Pad-Kompression)
Das Silikonkissen senkt sich ab und drückt sich auf den geätzten Bereich. Während sich die gewölbte Oberfläche des Kissens nach außen abrollt, drückt sie eingeschlossene Luft heraus und haftet perfekt an der klebrigen Farbe. Beim Anheben des Kissens zieht es den Farbfilm aus der Vertiefung heraus.
Schritt 4: Übertragung auf das Substrat
Das Stempelkissen gleitet über das 3D-Bauteil und wird erneut zusammengedrückt, wobei es sich so verformt, dass es sich genau an die Konturen des Substrats anpasst. Zu diesem Zeitpunkt hat die weitere Verdunstung des Lösungsmittels dazu geführt, dass die Tinte am Substrat stärker haftet als am Silikonkissen. Das Stempelkissen wird abgehoben und hinterlässt eine präzise Tintenauflage von 4 bis 10 Mikrometern auf dem Bauteil.
Wann sollte man den Tampondruck anderen Verfahren vorziehen?
Die Wahl des geeigneten Markierungsverfahrens hängt von der Geometrie des Bauteils, dem Produktionsvolumen, dem Oberflächenmaterial und den Anforderungen an die Langzeitbeständigkeit ab.
Typische Bauteile
Der Tampondruck wird für Teile eingesetzt, bei denen eine Flachdruckplatte keinen sauberen Kontakt herstellen kann. Zu den typischen Anwendungsbereichen zählen Skalenanzeigen auf Drehknöpfen, Funktionssymbole auf konkaven Drucktasten und Herstellerlogos auf strukturierten Elektronikgehäusen.
In diesen Fällen schmiegt sich das verformbare Polster an die lokale Geometrie an. Dadurch bleibt die Bildschärfe über die Konturen hinweg erhalten, ohne dass komplexe Drehvorrichtungen erforderlich sind, um das Teil während des Druckvorgangs zu drehen.
Auswahl und Farben
Das Verfahren eignet sich zuverlässig für feinen Text und eine präzise Pantone-Farbabstimmung. Für mehrfarbige Grafiken sind jedoch für jede einzelne Farbe eine eigene Druckplatte, ein eigener Farbbehälter und ein eigenes Farbkissen erforderlich.
Die Maschine muss diese nacheinander registrieren, wobei sie innerhalb einer typischen mechanischen Toleranz von ±0,1 mm zwischen den Farben arbeitet. Aufgrund dieser mechanischen Ausrichtungsgrenze und der deckenden Beschaffenheit der Farbe liegen komplexe fotografische Farbverläufe oder Vierfarbdruckbilder (CMYK) im Allgemeinen außerhalb des praktischen Anwendungsbereichs des Tampondrucks.
Prozessvergleich
- Tampondruck vs. Siebdruck: Siebdruck drückt die Farbe durch ein Gewebe, wodurch eine deutlich dickere Farbschicht entsteht. Diese Methode wird vor allem für große, ebene Flächen und bei hohen Anforderungen an die Deckkraft bevorzugt. Der Tampondruck kommt zum Einsatz, wenn die Oberfläche komplexe 3D-Konturen oder Strukturen aufweist oder zu klein ist, als dass ein Siebdruck die richtige Passgenauigkeit gewährleisten könnte.
- Tampondruck vs. UV-Digitaldruck: Der UV-Druck erfordert keinerlei Werkzeuge und ist daher bei geringen Stückzahlen (unter 200 Einheiten) oder variablen Daten wie Seriennummern äußerst kostengünstig. Bei höheren Stückzahlen sinken die Stückkosten beim Tampondruck jedoch erheblich, wodurch sich die anfänglichen NRE-Einrichtungskosten schnell amortisieren. Zudem werden beim Tampondruck 2K-Tinten auf Lösungsmittelbasis verwendet, die eine bessere chemische Haftung auf schwierigen technischen Kunststoffen (wie POM, PE oder glasfaserverstärktem Nylon) aufweisen.
- Tampondruck vs. Lasergravur: Laserbeschriftung verändert die Materialoberfläche physikalisch und hinterlässt so eine dauerhafte, verbrauchsmaterialfreie Markierung. Der Tampondruck ist erforderlich, wenn eine exakte Farbanpassung gemäß den Pantone-Farbstandards des Unternehmens notwendig ist oder wenn die physikalische Abtragung durch einen Laser eine Schutzbeschichtung beschädigen oder bei bestimmten Metalllegierungen Rost verursachen würde.
Leitfaden zur Auswahl von Fertigungsverfahren
| Prozess | Ideale Teileprofile | Wesentliche Einschränkungen | Mengenökonomie |
| Tampondruck | Komplexe 3D-Formen, strukturierte Kunststoffe, präzise Pantone-Farben | Sehr dünner Farbauftrag; hat Schwierigkeiten mit großen, geschlossenen Flächen | Hohe anfängliche Werkzeugkosten, niedrige Stückkosten bei großen Stückzahlen |
| Siebdruck | Ebene Flächen, einfache Zylinder, hohe Anforderungen an die Deckkraft | Lässt sich nicht an unregelmäßige, vertiefte oder komplexe 3D-Geometrien anpassen | Moderate Werkzeugkosten, hohe Effizienz bei großen, ebenen Flächen |
| UV-Digitaldruck | Flache/leicht gewölbte Oberflächen, Vollfarbverläufe, variable Daten | Längere Zykluszeit bei hohem Durchsatz; Haftungsgrenzen bei glatten Kunststoffen | Keine Werkzeugkosten, einheitliche Stückkosten unabhängig von der Stückzahl |
| Lasermarkierung | Blankmetalle, bestimmte kontrastierende Kunststoffe, dauerhafte Codes | Nur monochrome Ausgabe; verändert die Oberflächenstruktur physikalisch | Keine Werkzeugkosten, kurze Durchlaufzeiten |
Wie passt man die Tampondruckfarbe an den Untergrund an?
Die Haftung der Tinte hängt vollständig von der chemischen Verträglichkeit zwischen dem jeweiligen Tintensystem und dem Substrat ab. Die Wahl einer ungeeigneten Tinte oder die Nichtbeachtung der Oberflächenbedingungen führt zu einem sofortigen Versagen bei der Qualitätsprüfung.
Metalle und Beschichtungen
Tinte haftet auf blankem Aluminium anders als auf anodisiert, pulverbeschichtet, lackierte oder galvanisierte Oberflächen. Für die Verklebung mit Metall- und Glasuntergründen sind in der Regel Zweikomponenten-Druckfarben (2K) mit speziellen Härtern erforderlich.
Stellen Sie Ihrem Fertigungspartner stets Musterteile zur Verfügung, die die genaue Endoberflächengüte. Durch die Beschichtung verursachte Passivierungen oder mikroskopische Porositätsveränderungen beeinflussen unmittelbar die Art und Weise, wie die Tinte chemisch mit dem Bauteil vernetzt.
Kunststoffe und Vorbehandlung
Gängige technische Kunststoffe wie ABS und Polycarbonat lassen sich in der Regel problemlos mit 1-Komponenten-Lösemitteltinten (1K) bedrucken. Kunststoffe mit niedriger Oberflächenenergie (LSE) wie Polypropylen (PP) und Polyethylen (PE) erfordern jedoch eine spezielle Vorbehandlung.
Es ist wichtig zu verstehen, dass das Reinigen einer Oberfläche nicht dasselbe ist wie deren Aktivierung. Das Abwischen von Silikon-Formtrennmitteln ist zwar ein notwendiger Reinigungsschritt, verändert jedoch nicht die Oberflächenspannung des Materials. Für eine zuverlässige Tintenhaftung muss die Oberflächenenergie des Substrats in der Regel über 38 bis 42 Dyn/cm. Oft ist eine Flammbehandlung oder eine Koronaentladung erforderlich, um die Molekülketten bei LSE-Kunststoffen vorübergehend aufzubrechen, damit die Tinte die Oberfläche richtig benetzen und haften kann.
Mischen und Aushärten
Tampondruckfarbe erfordert eine präzise Mischung aus Grundfarbe, Verdünner und Härter (bei Verwendung eines 2K-Systems). Der Verdünner dient dazu, die Verdunstungsgeschwindigkeit an die Umgebungstemperatur und die Maschinengeschwindigkeit anzupassen.
Der Härter wirkt als Katalysator für die chemische Bindung. Nach dem Anmischen haben 2K-Tinten eine begrenzte „Verarbeitungszeit“ (in der Regel 4 bis 8 Stunden), bevor sie im Behälter aushärten. Die endgültige Beständigkeit – beispielsweise gegenüber Alkohol, Lösungsmitteln oder Kratzern – wird erst erreicht, wenn die im Technischen Datenblatt (TDS) der Tinte angegebenen Temperatur- und Aushärtungszeitvorgaben strikt eingehalten werden.
Checkliste für Informationen zu Untergrund und Oberfläche
| Erforderliche Angaben | Warum dies für den Tampondruck wichtig ist |
| Grundmaterial | Legt die Wahl zwischen 1K-, 2K- oder speziellen Silikonfarben fest. |
| Endbeschichtung/Endbearbeitung | Klarlacke, Eloxierung oder Galvanisierung verändern die Oberflächenenergie und die chemische Reaktivität. |
| Formtrennmittel | Chemikalienrückstände aus dem Spritzgussverfahren verhindern die Haftung der Druckfarbe und erfordern spezielle Reinigungsmittel. |
| Einsatzumgebung | Legt fest, ob die Tinte eine bestimmte UV-Beständigkeit, Chemikalienbeständigkeit oder medizinische Biokompatibilität aufweisen muss. |
Wie entwirft man Teile und Druckvorlagen für den Tampondruck?
Die Optimierung Ihrer Teilegeometrie und Ihrer 2D-Vorlagen vor der Werkzeugherstellung verringert Bildverzerrungen, verhindert, dass Details verloren gehen, und senkt die Rüstkosten.
Text und Zeilen
Um zu verhindern, dass die Druckfarbe Brücken bildet oder bricht, sollten die Breite der positiven Linien mindestens 0,05 mm und die der negativen Flächen (Aussparungen) mindestens 0,1 mm betragen. Um die Lesbarkeit des Textes zu gewährleisten, sollten serifenlose Schriftarten mit einer Größe von mindestens 4 pt verwendet werden.
Auch die Farbe und die Struktur des Untergrunds beeinflussen die Klarheit. Stark strukturierte oder matte Oberflächen (wie beispielsweise MT-Formstrukturen) lassen die Ränder des Farbauftrags verschwimmen. Beim Drucken auf einer stark strukturierten Kunststoffoberfläche sollten Linien und Text vergrößert werden, damit sie lesbar bleiben.
Kurven und Zugang
Das Silikonkissen wird von seinem Mittelpunkt aus nach außen zusammengedrückt. Beim Drucken über scharfe Kanten, in tiefen Vertiefungen oder unmittelbar neben hohen, senkrechten Erhebungen wird diese Kompression eingeschränkt, was zu einer unvollständigen Farbübertragung führt.
Beim Bedrucken von konvexen Zylindern oder Kugeln kommt es naturgemäß zu einer Dehnung der Außenkanten der 2D-Grafik. Designer müssen die 2D-Vektorgrafik daher häufig bereits im CAD vorab verzerren – indem sie die Kanten verkleinern, um die Dehnung des Druckstempels auszugleichen. Es sind stets physische Testdrucke erforderlich, um die endgültige Geometrie bei extremen Krümmungen zu überprüfen.
Spielplan und Anmeldung
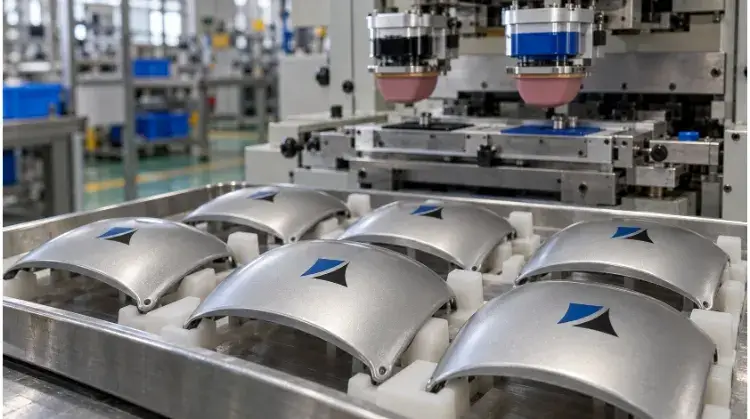
Für gleichmäßige Druckergebnisse ist eine stabile Halterung erforderlich. Die Konstruktion des Teils sollte ebene Bezugspunkte oder Positionierstifte vorsehen, damit sich das Teil nicht verschiebt oder wackelt, wenn das Druckpad darauf auftrifft.
Dünnwandige Kunststoffprofile können sich unter dem Druck der Unterlage verformen. Um dies zu verhindern, verwenden wir in der Regel maßgefertigte, CNC-gefräste Aluminiumhalterungen oder 3D-gedruckte, passgenaue Halterungen aus Harz um eine exakte interne Ausrichtung zu gewährleisten. Bei mehrfarbigen Drucken erfordern mechanische Toleranzen eine Passgenauigkeit von etwa ±0,1 mm. Entwerfen Sie keine Farben, die bündig aneinandergrenzen; lassen Sie einen Sicherheitsabstand von 0,2 mm bis 0,3 mm ein oder verwenden Sie eine „Trap“ (bei der ein dunklerer Umriss eine hellere Füllfarbe leicht überlappt), um Ausrichtungsabweichungen zu kaschieren.
Wie lassen sich häufige Fehler beim Tampondruck beheben?
Wenn Druckprobleme auftreten, ist es entscheidend, die Variablen systematisch einzugrenzen, um Aufrechterhaltung hoher Ertragsraten und Vermeidung von Produktionsverzögerungen. Wenn man das Verdünnungsverhältnis, den Anpressdruck und die Platte gleichzeitig verändert, lässt sich die eigentliche Ursache nicht mehr ermitteln, was zu hohen Ausschusskosten führt.
Fehlende Tinte
Kleinstlöcher, Hohlräume oder unvollständige Übertragungen deuten in der Regel auf eingeschlossene Luft oder Oberflächenverunreinigungen hin. Überprüfen Sie das Bauteil zunächst auf Rückstände von Formtrennmitteln oder Bearbeitungsölen.
Wenn die Oberfläche sauber ist, überprüfen Sie die Form des Tampons. Ein Tampon mit einem steileren Profil hilft dabei, die Luft beim Zusammendrücken nach außen abzuleiten, wodurch Luftblasen vermieden werden. Alternativ kann es sein, dass die Farbe auf der geätzten Platte zu schnell trocknet, bevor der Tampon sie aufnehmen kann, sodass ein Verdünner mit langsamerer Verdunstung erforderlich ist.
Verschmierung und Verzerrung
Unscharfe Kanten, Geisterbilder oder „Fadenbildung“ (wenn sich die Farbe beim Anheben des Tampons zu feinen Fäden zieht) deuten oft darauf hin, dass die Farbe zu klebrig ist. Dies lässt sich in der Regel durch eine Anpassung des Verdünneranteils oder eine Verringerung der Hubgeschwindigkeit des Tampons beheben.
Wenn das Bild stark gestreckt oder verzerrt erscheint, liegt der Fehler wahrscheinlich an der mechanischen Einrichtung. Stellen Sie sicher, dass das Druckpolster nicht zu stark auf das Werkstück drückt, und überprüfen Sie die Halterung, um sicherzustellen, dass sich das Werkstück während des Abwärtshubs des Druckpolsters nicht verschiebt.
Farbe und Haftung
Fleckige oder ungleichmäßige Volltonfarben sind oft eher auf die geringe Farbauftragsdicke zurückzuführen als auf einen Mangel der Farbe selbst. Um eine akzeptable Deckkraft zu erzielen, kann ein doppelter Druckdurchgang erforderlich sein.
Wenn die Tinte sauber übertragen wird, sich aber beim Kreuzschraffur- oder Klebebandtest ablöst, liegt ein chemisches Problem vor. Unterscheiden Sie zwischen einem Übertragungsfehler auf der Maschine und einem Haftungsfehler nach der Aushärtung. Haftungsfehler deuten darauf hin, dass das Farbsystem nicht mit dem Substrat kompatibel ist, das Substrat eine Oberflächenaktivierung erfordert oder die Teile nicht bei der richtigen Temperatur und für die erforderliche Dauer ausgehärtet wurden.
Protokoll zur Fehlerbehebung beim Tampondruck
| Symptom | Mögliche Ursache | Prioritätsprüfung | Prüfverfahren |
| Lochchen / Hohlräume | Eingeschlossene Luft oder Oberflächenverunreinigungen | Winkel des Polierpads; Oberflächenreinheit | Wechseln Sie zu einem raueren Polierpad; wischen Sie das Teil mit IPA ab. |
| Verzerrung / Unscharfe Ränder | Tintenviskosität / Zeitsteuerung | Verdünnungsverhältnis; Hubgeschwindigkeit des Polsters | Verzögerer (langsam wirkender Verdünner) hinzufügen; Maschinengeschwindigkeit verringern. |
| Bildverzerrung | Mechanisches Uhrwerk / Überkompression | Steifigkeit der Werkstückhalterung; Hubtiefe des Stempels | Den Hubbegrenzer nach unten verstellen; sicherstellen, dass das Teil nicht wackelt. |
| Besteht den Klebeband-/Kratztest nicht | Chemisches Haftversagen | Dyne-Wert des Materials; Aushärtungsplan | Flammbehandlung durchführen; Ofentemperatur und -zeit überprüfen. |
Wie werden tampondruckbedruckte Teile vor der Auslieferung geprüft?
Bei der Freigabe eines im Tampondruckverfahren hergestellten Teils geht es nicht nur darum, zu überprüfen, ob es direkt nach der Fertigung gut aussieht. Ein strenges Prüfprotokoll stellt sicher, dass der Aufdruck in seiner endgültigen Einsatzumgebung beständig bleibt und dass die Serienproduktion exakt dem freigegebenen Muster entspricht.
Erscheinungsbild und Position
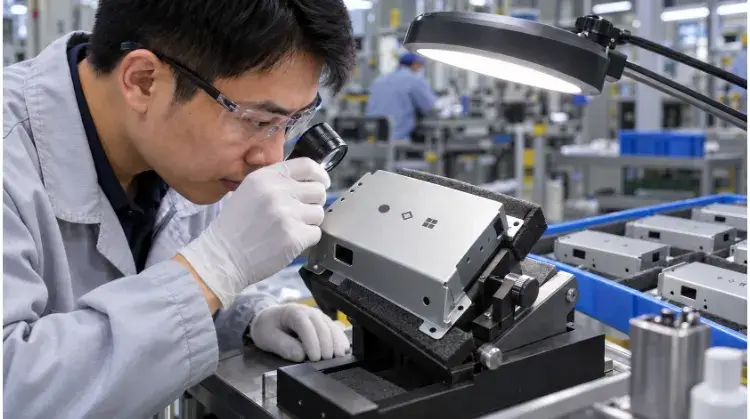
Die Sichtprüfung sollte stets unter standardisierten Lichtbedingungen (z. B. D65-Standardtageslicht) bei einem typischen Betrachtungsabstand von 18 Zoll (45 cm) durchgeführt werden. Die Prüfer achten auf ununterbrochenen Text, eine gleichmäßige Farbdeckung sowie das Fehlen von Nadellöchern oder unscharfen Kanten.
Bei der Überprüfung der Druckposition und der Mehrfarbenregistrierung müssen die Messungen anhand eines genau definierten physischen Bezugspunkts am Bauteil (z. B. einer Befestigungsbohrung oder einer bearbeiteten Kante) vorgenommen werden. Vermeiden Sie Messungen an Trennlinien oder Graten von Spritzgussteilen, da diese von Charge zu Charge variieren können. Nach der Freigabe wird dieses physische Bauteil zum „Golden Sample“. Es wird in einem UV-undurchlässigen, dunklen Beutel versiegelt und in einem Qualitätssicherungslabor aufbewahrt, um als absolute Referenz für alle zukünftigen Produktionschargen zu dienen und so jegliche Farbabweichungen über den gesamten Lebenszyklus des Produkts hinweg zu verhindern.
Haftung und Haltbarkeit
Die Farbübertragung erfolgt sofort, die chemische Vernetzung jedoch nicht. Führen Sie niemals zerstörende Prüfungen unmittelbar nach dem Pressvorgang durch. Warten Sie vor der Prüfung die angegebene Aushärtungszeit der Tinte ab (in der Regel 24 bis 72 Stunden bei Raumtemperatur oder unmittelbar nach dem Einbrennen im Ofen).
Die Haltbarkeit wird durch standardisierte Prüfungen überprüft, die auf dem Einsatzzweck des Bauteils basieren. Der gängigste Messwert ist der ASTM D3359-Kreuzgitter-Klebebandtest zur Prüfung der Haftfestigkeit. Die Verschleißfestigkeit wird häufig mit einem RCA-Abriebprüfgerät getestet, während die chemische Beständigkeit durch Lösungsmittel-Reibungstests überprüft wird (z. B. durch Abwischen des Drucks mit 99% IPA oder MEK, um eine mögliche Farbübertragung festzustellen). Bei Serienproduktionen werden diese zerstörenden Prüfungen auf der Grundlage statistischer Stichproben gemäß AQL-Normen (Acceptance Quality Limit), wie beispielsweise ISO 2859-1 Stufe II, wodurch die Konsistenz der Chargen gewährleistet wird, ohne dass unnötiger Materialverlust entsteht.
Freigabe des Erstmusters
Der Bericht zur Erstmusterprüfung (FAI) legt die Produktionsparameter fest. Darin müssen die genaue Version der Vektorgrafik, die Pantone-Farbabstimmung, die Farbserie, das Härterverhältnis und die spezifische Oberflächenbeschaffenheit des Trägers ausdrücklich vermerkt sein.
Bei jeder Änderung in der Lieferkette – wie beispielsweise einem Wechsel des Lieferanten für Spritzgusskunststoffe, einer Änderung der Oberflächenstruktur (MT-Nummer) oder der Verwendung eines anderen Formtrennmittels – verliert die bestehende FAI ihre Gültigkeit. Zur erneuten Validierung des Prozesses müssen ein neuer Probedurchlauf und eine neue Haftungsprüfung durchgeführt werden.
Checkliste für die Erstmusterprüfung (FAI) beim Tampondruck
| Prüfkategorie | Prüfverfahren / Prüfmittel | Standard-Abnahmekriterien |
| Bildqualität | Optische Darstellung unter D65-Beleuchtung bei 18″ | Keine Löcher, keine fehlende Tinte und keine sichtbaren Fadenzüge. Text mit einer Schriftgröße von ≥ 4 pt ist vollständig lesbar. |
| Farbabstimmung | Spektralphotometer / Pantone-Farbfächer | ∆E (Delta E) ≤ 2,0 im Vergleich zur Pantone-Referenzfarbe. |
| Stelle & Anmeldung | Digitale Messschieber / Koordinatenmessgeräte | Mittelpunkt innerhalb von ±0,2 mm vom Bezugspunkt. Mehrfarbige Registrierung innerhalb von ±0,1 mm. |
| Haftung | ASTM D3359 Kreuzschliff-Prüfung | Klassifizierung 4B oder 5B (weniger als 5% Tinte, die mit zertifiziertem Klebeband entfernt wurde). |
| Chemische Beständigkeit | Lösungsmittel-Abriebtest (z. B. mit IPA-Tuch) | Nach 50 aufeinanderfolgenden Reibvorgängen mit einem Druck von 1 kg war keine sichtbare Farbübertragung auf das Tuch festzustellen. |
Lassen Sie Ihre Teile zuverlässig im Tampondruckverfahren bedrucken
Der Tampondruck erfordert ein ausgewogenes Gleichgewicht zwischen mechanischer Präzision, chemischer Verträglichkeit und Umgebungskontrolle.
Sind Sie bereit, vom Entwurf zur Produktion überzugehen?
Senden Sie uns Ihre 3D-CAD-Modelle, 2D-Vektorgrafiken (.AI, .EPS oder .DXF) sowie die Angaben zum Trägermaterial. Unser Ingenieurteam führt eine umfassende DFM-Prüfung durch und unterbreitet Ihnen ein transparentes Angebot für Ihre individuellen Fertigungs- und Tampondruckanforderungen.