
 French
 English
 Spanish
 German
 Russian
 Italian

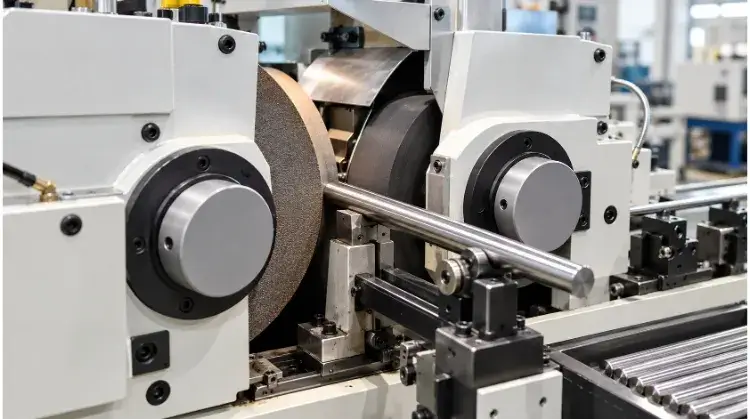
La rectification sans centre est un procédé d'usinage du diamètre extérieur (DE) qui permet d'enlever de la matière sur des pièces cylindriques sans recourir à des broches ni à des mandrins. La pièce à usiner est en effet maintenue entre une meule, une meule de régulation et une lame d'appui, ce qui permet une production à grand volume avec une précision dimensionnelle extrême.
Comme il n'est pas nécessaire de serrer et de desserrer chaque pièce individuellement, ce procédé réduit considérablement les temps de réglage et de chargement. Pour les ingénieurs et les responsables des achats, la rectification sans centre est la solution idéale lorsque le tournage CNC standard ne permet pas de respecter des tolérances serrées sur le diamètre extérieur ou lors de l'usinage d'arbres longs et minces qui, sans cela, se déformeraient sous la pression.
Que vous conceviez un nouvel arbre ou que vous cherchiez à réduire les coûts d'un composant existant, il est essentiel de bien comprendre les principes mécaniques de la rectification sans centre. Voici un aperçu concret du fonctionnement de ce procédé et des facteurs qui influencent vos coûts de fabrication.
Aperçu du processus
- Objets cibles : Pièces cylindriques, goupilles droites et arbres étagés (présentant souvent des rapports longueur/diamètre pouvant atteindre 30:1, voire plus).
- Méthodes d'alimentation : Avance continue, avance en plongée et avance par extrémité.
- Indicateurs clés de qualité : Tolérance de diamètre extérieur (souvent limitée à ±0,002 mm / ±0,0001″), cylindricité et rugosité de surface (généralement Ra 0,1 – 0,4 µm).
- Critères de sélection : Les séries de production à grand volume et les exigences strictes en matière de diamètre extérieur que le tournage conventionnel ne permet pas de respecter de manière fiable.
Qu'est-ce que la rectification sans centre et comment fonctionne-t-elle ?
Pour comprendre comment la rectification sans centre permet d'obtenir une grande précision sans serrage de la pièce, il est utile d'examiner comment la pièce est maintenue et contrôlée pendant le cycle de rectification.
Appui en trois points
La stabilité de ce processus repose sur un système d'appui à trois points. Premièrement, le meule effectue l'enlèvement effectif de matière. Il tourne à grande vitesse et utilise des grains abrasifs pour découper le métal.
En face de la meule se trouve le roue de régulation, généralement constituée d'un matériau lié au caoutchouc. Cette roue permet de régler la vitesse de rotation et la vitesse d'avance de la pièce à usiner.
Entre les deux se trouve le lame de travail et de repos, qui soutient la pièce par le dessous. Ensemble, ces trois éléments maintiennent la pièce en place et la maintiennent en contact permanent avec la zone de meulage.
Rotation et avance
Dans la rectification sans centre, la pièce n'est pas entraînée par un moteur ou une broche. C'est plutôt le frottement exercé par la roue de régulation qui fait tourner la pièce contre la meule.
Comme la roue de régulation peut être légèrement inclinée, elle génère également la force axiale nécessaire pour faire avancer la pièce à usiner dans la machine.
En réglant cet angle d'inclinaison et la vitesse de rotation, les opérateurs peuvent contrôler avec précision la vitesse d'avance de la pièce. Ce réglage détermine directement à la fois l'état de surface final et le débit d'enlèvement de matière.
Assistance et configuration
La suppression des mandrins et des pointes de centrage réduit le temps de chargement par pièce à pratiquement zéro. C'est précisément ce temps de cycle rapide qui rend la rectification sans centre extrêmement rentable en production de série.
De plus, la pièce est soutenue sur toute sa longueur par la lame de travail. Cela permet de réduire au minimum le risque de déviation, un problème courant lors du tournage d'arbres longs et fins entre pointes.
Note de l'atelier : Comme la rectification sans centre utilise le diamètre extérieur existant comme référence de positionnement, elle permet d'obtenir un cylindre quasi parfait, mais cela ne permettra pas de corriger les problèmes de concentricité. Si une pièce présente un alésage interne existant qui n'est pas centré par rapport au diamètre extérieur brut, la rectification sans centre ne permettra pas de corriger ce faux-rond.
Rectification en continu, rectification en charge et rectification en bout
La forme géométrique de la pièce et la zone précise à rectifier déterminent la manière dont la pièce est amenée dans la machine. La rectification sans centre fait appel à trois méthodes d'avance principales.
Meulage en continu
Dans le meulage en continu, la pièce entre d'un côté de la machine, passe entièrement entre les meules et ressort du côté opposé. La meule de régulation est inclinée afin de faire avancer la pièce en continu, agissant ainsi comme un convoyeur.
Cette méthode convient particulièrement aux pièces cylindriques droites et uniformes, telles que les goupilles de centrage, les roulements à rouleaux et les arbres droits. La pièce devant traverser entièrement la zone de rectification, ce procédé ne peut pas être utilisé pour les pièces comportant des épaulements, des têtes ou plusieurs diamètres.
Conseil d'expert sur les matériaux : Lorsqu’il s’agit d’établir un devis pour une rectification en continu, la rectitude des barres en entrée est un critère essentiel. Si la matière première présente une courbure importante, la rectification sans centre se contentera de rectifier un diamètre uniforme le long de cette courbure. Nous recommandons généralement une opération de redressage avant la rectification pour les arbres longs.
Broyage en continu
Lorsqu’une pièce présente des épaulements, plusieurs diamètres ou des profils complexes, elle ne peut pas passer directement à travers la machine. Dans ces cas-là, on recourt à la rectification en plongée (également appelée rectification par enfoncement).
La pièce est placée sur le plateau de travail contre une butée d'extrémité afin d'assurer un positionnement précis. La meule est ensuite avancée radialement vers l'intérieur pour meuler la zone ciblée, puis retirée afin de pouvoir retirer la pièce en toute sécurité.
Du point de vue des achats, Le meulage en continu entraîne des coûts de mise en place plus élevés. La meule doit être dressée sur mesure afin de s'adapter parfaitement au profil étagé de la pièce. Ce dressage sur mesure allonge le temps de mise en place et nécessite un outillage spécifique, ce qui augmente considérablement les coûts de développement (NRE) pour les commandes en petites séries.
Rectification en avance frontale
La rectification en avance frontale est principalement utilisée pour les pièces présentant des profils coniques. La pièce est amenée axialement dans la zone de rectification jusqu'à une butée prédéfinie, mais elle ne traverse pas entièrement la machine.
Au contraire, les roues sont réglées pour s'adapter à la conicité spécifique requise par l'impression. Une fois que la pièce atteint la butée et que la dimension finale est atteinte, elle est retirée par le même côté que celui par lequel elle est entrée.
Comparaison des méthodes d'alimentation
| Mode d'alimentation | Déplacement de la pièce à usiner | Formes typiques des pièces | Zone de meulage et restrictions |
| Passage en continu | Mouvement axial continu à travers la machine | Épingles droites, chevilles, tiges, roulements à rouleaux | Rectifie l'ensemble du diamètre extérieur. Ne permet pas d'usiner des pièces comportant des épaulements, des têtes ou plusieurs diamètres. |
| Alimentation par plongée | Immobile dans le sens axial ; la roue avance radialement vers l'intérieur | Arbres étagés, tiroirs de soupapes, pièces à brides | Meule les zones ciblées. Nécessite un dressage personnalisé de la meule et un chargement individuel ; temps de cycle plus long. |
| Alimentation par l'extrémité | A été avancé axialement jusqu'à la butée, puis rétracté | Goupilles coniques, composants présentant des profils d'extrémité spécifiques | Meule jusqu'à un épaulement ou jusqu'à ce que la meule s'arrête. Limité à la largeur de la meule. |
Quand privilégier le meulage sans centre par rapport à d'autres procédés ?
Lorsqu'ils évaluent les procédés de fabrication, les ingénieurs doivent déterminer si la rectification sans centre apporte une valeur ajoutée nécessaire ou si elle ne fait qu'engendrer des coûts superflus. Cette décision dépend généralement de la dureté du matériau, des tolérances géométriques et du volume de production.
Tournage ou rectification ?
Les tours CNC modernes permettent de respecter des tolérances de diamètre extérieur très serrées, souvent de l'ordre de ±0,01 mm (±0,0004″). Si votre pièce est en acier non trempé et nécessite des ajustements standard, le tournage est généralement suffisant et plus économique.
Cependant, dès lors qu’une pièce subit un traitement thermique (par exemple, lorsqu’elle atteint une dureté HRC 50 ou plus), le tournage s’avère très peu efficace. La rectification sans centre est la méthode de référence pour la finition des matériaux trempés et pour obtenir des états de surface que le tournage à pointe unique ne permet tout simplement pas d’atteindre.
De plus, le tournage laisse une rainure hélicoïdale microscopique (pas) à la surface de la pièce. Au niveau des joints rotatifs dynamiques, cette rainure agit comme une pompe et provoque des fuites de fluide. La rectification permet d'obtenir une surface non directionnelle ou hachurée, ce qui est essentiel pour les applications de joints d'étanchéité d'arbres.
Rectification sans centre vs rectification entre pointes
La rectification entre pointes (cylindrique) consiste à maintenir la pièce à l'aide de trous de centrage percés à chaque extrémité. Cette méthode est idéale pour garantir une concentricité rigoureuse sur plusieurs diamètres étagés, car la rectification s'effectue par rapport à un seul axe central fixe.
La rectification sans centre permet de se passer des alésages de centrage, ce qui évite une étape d'usinage spécifique. Cependant, comme elle s'appuie sur la surface extérieure existante de la pièce, elle convient mieux aux pièces pour lesquelles les exigences principales concernent le diamètre extérieur et la circularité, plutôt que la concentricité par rapport à un alésage interne.
Filières de fabrication combinées
La rectification sans centre est souvent utilisée comme étape de préparation des matériaux avant d'autres opérations d'usinage. Par exemple, les tours CNC de type suisse fonctionnent avec des douilles de guidage qui nécessitent des barres brutes d'une grande uniformité. La rectification préalable des barres brutes garantit un avancement en douceur, ce qui élimine les vibrations et permet de respecter des tolérances plus strictes sur les éléments tournés.
Une autre méthode courante est le processus « tournage – traitement thermique – rectification ». Les pièces sont dégrossies au tour alors qu’elles sont encore molles, en laissant une petite marge de rectification. Une fois que le traitement thermique a provoqué une déformation de la pièce, celle-ci passe dans une rectifieuse sans centre afin de corriger la déformation thermique et d’atteindre les dimensions finales prévues.
Étude de cas technique : arbre d'entraînement d'une pompe hydraulique
- Exigences relatives aux pièces : Arbre en acier 4140, cémenté à HRC 58. Il comporte deux tourillons de palier qui doivent respecter une tolérance de ±0,002 mm et une finition Ra de 0,2 µm.
- Itinéraires possibles : Tournage dur vs. Rectification entre pointes vs. Rectification sans centre en avance.
- Motifs du choix et retour sur investissement : Le tournage dur ne permet pas d'obtenir de manière fiable une finition de 0,2 µm Ra sans risque de fuite au niveau du joint. Le meulage entre pointes serait une solution, mais nécessite un perçage de centrage aux deux extrémités —en ajoutant 15 secondes par pièce. Sur un lot de 10 000 unités, le fait de sauter cette étape unique grâce à la rectification sans centre en flux continu a permis d’économiser plus de 40 heures de temps-machine, ce qui réduit considérablement le prix unitaire final.
Quel niveau de précision et de finition pouvez-vous attendre ?
Lorsqu'on examine la liste des capacités d'un fabricant, on a tendance à se concentrer uniquement sur la tolérance dimensionnelle du diamètre extérieur. Or, pour un composant rotatif ou un ajustement de précision, la dimension ne représente qu'une partie de l'équation de la qualité.
Diamètre et forme
La tolérance de diamètre extérieur (OD) définit simplement les limites supérieure et inférieure acceptables du diamètre. Cependant, une pièce peut parfaitement respecter la tolérance de diamètre extérieur tout en ne fonctionnant pas correctement si sa forme n'est pas correcte.
La circularité garantit que la pièce ne présente pas de bosses (lobes) susceptibles de provoquer des vibrations lors d'une rotation à grande vitesse. La rectitude empêche la pièce de se coincer lorsqu'elle est insérée dans un alésage long et étroit. La cylindricité combine la circularité, la rectitude et la conicité en une seule zone de tolérance 3D pour les ajustements glissants critiques.
Systèmes de référence et faux-rond
Comme indiqué précédemment, un diamètre extérieur (OD) parfait ne garantit pas un alignement parfait avec le reste de la pièce. Le faux-rond et la concentricité indiquent l'amplitude du balancement d'une caractéristique par rapport à un axe de référence spécifique.
Si un ingénieur conçoit un arbre et impose une tolérance de faux-rond très stricte entre un diamètre extérieur rectifié sans centre et un alésage fileté interne, le procédé de rectification sans centre ne suffit pas à lui seul à garantir cette relation. Le fournisseur doit s'assurer que l'alésage interne est usiné de manière à correspondre parfaitement au diamètre extérieur. avant le meulage, ou proposer une méthode de fixation totalement différente.
Rugosité de surface
La rugosité de surface (Ra) mesure les crêtes et les creux microscopiques présents à la surface de la pièce. Si la rectification sans centre permet d’atteindre facilement une valeur Ra de 0,1 µm (4 µin), exiger des valeurs excessivement basses entraîne une augmentation des coûts sans pour autant apporter toujours une valeur ajoutée sur le plan fonctionnel.
Pour obtenir une surface plus lisse, il faut utiliser des meules à grain plus fin, des vitesses d'avance plus faibles et prolonger les temps de « polissage par étincelage » (en laissant la meule tourner sans avance vers l'intérieur). Une rugosité Ra de 0,4 µm est excellente pour les ajustements standard des roulements. Il ne faut viser une rugosité de 0,1 µm que pour les joints d'étanchéité hydrauliques dynamiques, où les fuites constituent un risque majeur.
Référence sur les capacités et les mesures en atelier
| Métrique | Capacité de production type | Limite de haute précision | Méthode de mesure standard |
| Tolérance dimensionnelle du diamètre extérieur | ±0,005 mm (±0,0002″) | ±0,0015 mm (±0,00006″) | Micromètre laser / Indicateur de gouttes |
| Rondeur | 0,003 mm | 0,001 mm | Talyrond (appareil de contrôle de la rondeur) |
| Rectitude | 0,01 mm pour 100 mm | 0,002 mm pour 100 mm | Machine à mesurer par coordonnées (CMM) / Comparateur optique |
| Finition de surface (Ra) | 0,4 – 0,8 µm (16 – 32 µin) | 0,1 µm (4 µin) | Profilomètre (tracé au stylet) |
Remarque : la « limite de haute précision » correspond aux performances pouvant être atteintes dans des conditions strictement contrôlées (liquide de refroidissement à température régulée, dressage automatisé et continu des meules). De plus, La vérification d'une tolérance de ±0,0015 mm nécessite des laboratoires de métrologie à température contrôlée et des équipements d'inspection coûteux (tels que des micromètres laser), ce qui entraîne des coûts supplémentaires importants en matière d'assurance qualité (AQ). au coût final de votre pièce.
Comment préparer les pièces pour la rectification sans centre ?
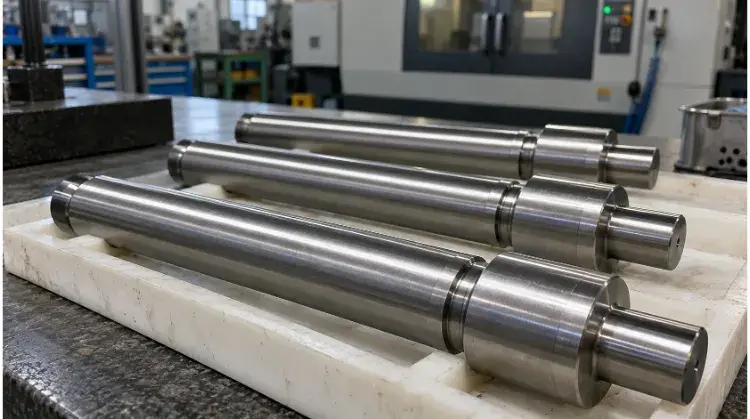
La réussite d'une opération de rectification sans centre se joue en grande partie avant même que la pièce n'arrive sur la machine. L'état du matériau à l'entrée, les tolérances dimensionnelles et la géométrie de la pièce déterminent directement la facilité — et la rentabilité — avec lesquelles une pièce peut être rectifiée.
Incidence du matériau et de la dureté
La nuance du matériau et son état après traitement thermique déterminent le choix de la meule et la stratégie de refroidissement. Les matériaux « collants », comme l'acier inoxydable de la série 300 non trempé, ont tendance à encrasser rapidement la meule.
Cela oblige l'opérateur à arrêter fréquemment la machine pour dresser (nettoyer et remodeler) la meule, ce qui allonge les temps de cycle. À l'inverse, les alliages très durs (HRC 60+) se meulent très bien, mais peuvent nécessiter l'utilisation de meules superabrasives coûteuses (comme le CBN) pour éviter une usure rapide de la meule.
Tolérance dimensionnelle et rectitude
Broyage Il s'agit d'une opération de finition, et non d'un processus d'enlèvement de matière en vrac. Si l'on laisse trop de matière brute, l'opérateur est contraint de faire passer la pièce plusieurs fois dans la machine (passes d'ébauche suivies d'une passe de finition), ce qui multiplie le coût de la main-d'œuvre.
La marge de rectification standard doit être comprise entre environ 0,1 mm et 0,2 mm (0,004″ à 0,008″). sur le diamètre. De plus, si un arbre long se courbe de manière significative lors du traitement thermique, la rectifieuse ne le redressera pas ; elle se contentera de rectifier un diamètre extérieur parfaitement rond le long de cet axe de courbure.
Épaules, reliefs et découpes interrompues
Si votre conception nécessite un meulage jusqu’au niveau d’un épaulement perpendiculaire, une contre-dépouille (rainure de dégagement) au niveau de l’angle est indispensable. Sans cette rainure de dégagement, le bord tranchant de la meule s’usera rapidement, laissant un rayon non meulé au niveau de l’angle.
Des caractéristiques telles que les trous traversants, les rainures de clavette ou les parois minces constituent également des défis de taille.
Avertissement DFM concernant les pièces à parois minces : Les tubes à paroi mince posent un défi particulier pour la rectification sans centre. La pression exercée entre la meule de régulation et la meule de rectification peut provoquer une compression temporaire du tube, qui prend alors une forme ovale. Une fois sorti de la machine et la pression relâchée, le tube reprend sa forme initiale, ce qui donne une pièce présentant un défaut de circularité important et hors tolérance.
DFM et évaluation des matières premières
| Conception / Fonctionnalité à venir | Ce que le broyeur doit savoir | Impact potentiel sur les processus et coûts |
| Meulage près d'un épaulement | Une rainure de décharge a-t-elle été prévue ? | Sans dégagement, les arêtes des meules s'usent, ce qui nécessite un dressage constant des meules et ralentit la production. |
| Provision pour marchandises entrantes | La tolérance est-elle indiquée par rapport au diamètre ou au rayon ? | Une épaisseur de matière excessive nécessite plusieurs passes. Une épaisseur insuffisante empêche la pièce d'être entièrement « dégraissée ». |
| Arbres longs / Tiges | Quelle est la courbure maximale autorisée ? | Les pièces fortement déformées doivent faire l'objet d'une opération de redressage mécanique distincte avant d'être rectifiées. |
| Trous transversaux ou rainures de clavette | Les arêtes sont-elles ébavurées avant le meulage ? | Les bavures peuvent rayer la lame de travail. En cas de grosses irrégularités, il peut être nécessaire d'adapter l'angle de la lame pour éviter qu'elle ne saute. |
Comment inspecter les pièces et diagnostiquer les défauts ?
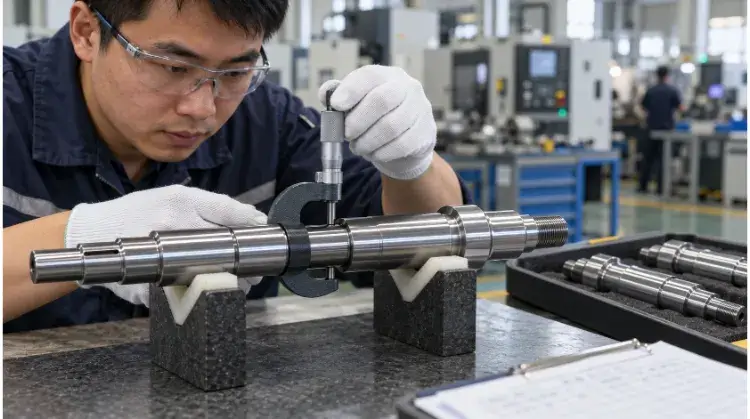
L'assurance qualité dans le domaine de la rectification nécessite d'associer l'outil de métrologie adapté aux spécifications techniques du plan. Lorsque des défauts apparaissent inévitablement, c'est la capacité à identifier précisément ce qu'il faut rechercher qui distingue les opérateurs expérimentés des novices.
Mise en correspondance des exigences d'impression et du contrôle qualité
Le diamètre extérieur peut être facilement vérifié en atelier à l'aide de micromètres standard ou de jauges de mesure. Cependant, les formes géométriques complexes, telles que la cylindricité, nécessitent de transférer la pièce dans un laboratoire à conditions climatiques contrôlées pour y être inspectée à l'aide d'une machine à mesurer tridimensionnelle (MMT) ou d'un Talyrond (appareil de mesure de la circularité).
L'intégrité de la surface doit également être évaluée avec soin. Des vitesses d'avance trop élevées peuvent provoquer des « brûlures de meulage », altérant ainsi la microstructure du métal sous la surface. Ce phénomène est invisible à l'œil nu et nécessite des essais destructifs ou une gravure au Nital pour vérifier que le traitement thermique n'a pas été compromis.
Diagnostic des défauts en atelier
Le défaut le plus connu de la rectification sans centre est « l'effet polygonal », qui se traduit généralement par une forme trilobée (un triangle de Reuleaux). Le diamètre extérieur s’aligne parfaitement avec un micromètre standard, mais la pièce ne s’insère pas dans un alésage de précision. Il s’agit là d’un problème purement géométrique, qui se résout en ajustant la hauteur de la lame du support de pièce.
Les traces de vibration (lignes parallèles visibles sur la pièce) indiquent généralement la présence de vibrations. Cela peut signifier que la meule est déséquilibrée ou que la roue de régulation présente un aplatissement. Les problèmes de conicité (une extrémité plus large que l'autre) indiquent généralement un désalignement entre les guides de la machine et la zone de meulage.
Surveillance des processus et contrôle statistique des processus (SPC)
La rectification sans centre est très stable une fois lancée, mais l'usure de la meule entraîne une dérive dimensionnelle progressive. En mesurant une pièce sur dix ou sur cinquante, les opérateurs suivent l'augmentation progressive du diamètre extérieur à mesure que la meule s'use, et ont recours au contrôle statistique des processus (SPC) pour rester en deçà des limites de tolérance.
Dans les installations de fabrication de pointe, Les jauges laser intégrées au processus surveillent en continu les pièces à la sortie de la ligne de production. Cela permet aux commandes CNC de déplacer automatiquement la roue vers l'intérieur par micropas d'un micron sans interrompre la production, garantissant ainsi une dérive nulle des défauts tout au long d'une production à grande échelle.
Tableau de dépannage des défauts
| Manifestation du défaut | Comment confirmer | Cause probable | Premier ajustement primaire |
| Lobing (déformation circulaire) | Bloc en V avec comparateur à cadran ou appareil de contrôle de circularité | Le centre de la partie est réglé trop bas ou trop haut par rapport aux roues. | Réglez la hauteur de la lame de repos. |
| Traces de frottement | Inspection visuelle à la lumière / Profilomètre | Déséquilibre des roues ou équilibrage incorrect des roues. | Réajuster et dresser la meule. |
| Réduction progressive | Mesures au micromètre aux deux extrémités | Les plaques de guidage ne sont pas alignées avec la roue de régulation. | Régler l'alignement du guide d'entrée/de sortie. |
| Brûlure par frottement | Test de gravure au Nital (la surface devient foncée) | Vitesse d'enlèvement de matière trop élevée ou débit de liquide de refroidissement insuffisant. | Réduire la vitesse d'avance ; vérifier les buses de liquide de refroidissement. |
Quels sont les facteurs qui déterminent le coût et les délais de fabrication par rectification ?
Dans le domaine de la rectification sans centre, le processus de mise en place et la manutention après usinage pèsent lourdement sur la tarification. Comprendre comment les fournisseurs calculent les coûts totaux aidera les équipes achats à structurer leurs appels d'offres afin d'obtenir les meilleurs prix.
Temps de préparation par rapport à la quantité commandée
La mise en place physique d'une rectifieuse sans centre — changement des meules, réglage de la hauteur de la lame, réglage de l'angle de la meule de régulation, dressage de la meule et réalisation des contrôles de première pièce — peut prendre entre 2 et 6 heures.
Si vous commandez 100 pièces, ce coût de mise en place de 4 heures est réparti sur un très petit nombre d'unités, ce qui rend le prix unitaire exorbitant.
Conseil d'expert pour vos achats : Ne confondez jamais l'EAU (consommation annuelle estimée) avec la taille du lot de livraison. Si vous indiquez une EAU de 12 000 pièces mais que vous exigez des livraisons mensuelles de 1 000 pièces, le fournisseur devra effectuer 12 réglages distincts. Votre tarification tiendra compte du lot de 1 000 pièces, et non du volume de 12 000 pièces.
Transformation, manutention et conditionnement
La durée du cycle détermine le coût d'exploitation. Une pièce nécessitant un enlèvement de matière de 0,3 mm peut nécessiter deux passes d'ébauche et une passe de finition. En réduisant l'épaisseur initiale de la pièce à seulement 0,1 mm, vous pourriez supprimer complètement les passes d'ébauche, ce qui réduirait le temps d'usinage de 60%.
La manutention et la logistique entraînent également des coûts cachés. Les pièces à finition très soignée (Ra 0,2 µm ou mieux) nécessitent un calage sur mesure en mousse, un filet de protection individuel ou une huile antirouille pour résister au transport. L'expédition en vrac de pièces rectifiées de précision entraînera inévitablement des rayures en surface et le rejet de certaines pièces ; l'emballage doit donc être pris en compte dans le devis initial.
Prêt à optimiser votre rectification de précision ?
La rectification sans centre est un procédé très performant, mais pour en tirer pleinement parti, il est indispensable d'assurer une coordination parfaite entre votre conception, les matériaux fournis et votre partenaire de fabrication.
Que vous souhaitiez augmenter la production d'une pièce de fixation essentielle pour l'aérospatiale ou résoudre des problèmes de concentricité sur un tiroir hydraulique, nous pouvons vous aider. Envoyez dès aujourd'hui vos plans, les caractéristiques des matériaux entrants et vos exigences en matière de taille de lot à notre équipe d'ingénieurs, et nous vous proposerons une analyse complète du processus ainsi qu'un devis adapté à vos objectifs de production concrets.