
 Italian
 English
 Spanish
 German
 Russian
 French

La tampografia è un processo di stampa indiretta di tipo offset-rotocalco che utilizza un tampone flessibile in silicone per trasferire un'immagine bidimensionale a inchiostro da una lastra incisa su un oggetto tridimensionale. È ideale per la stampa su superfici curve, ruvide o incassate, dove la serigrafia tradizionale non riesce ad arrivare.
Questa guida fornisce i parametri tecnici necessari per aiutarti a valutare se il tuo componente è idoneo, come ottimizzare il progetto CAD e la grafica e quali parametri specifici controllare ai fini dell'approvazione della qualità.
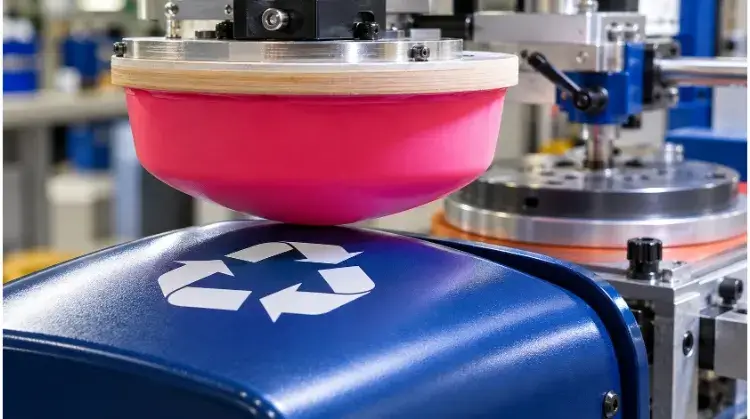
Come funziona la tampografia sui pezzi finiti?
Comprendere i limiti meccanici e fisici del processo aiuta a individuare quali elementi progettuali saranno riprodotti fedelmente e quali fattori potrebbero causare difetti durante la produzione.
Piastre e cuscinetti
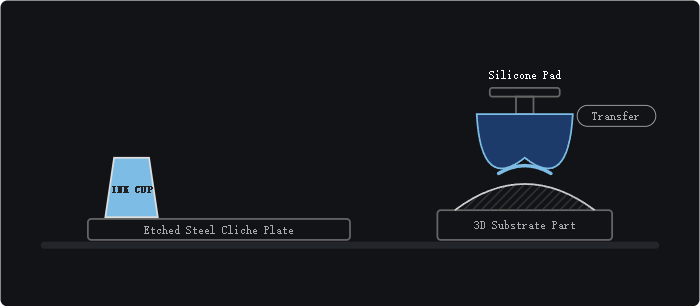
Il processo si basa su due componenti principali: la lastra di stampa (cliché) che contiene l'immagine negativa incisa e il tampone in silicone che funge da mezzo di trasferimento. Poiché il silicone è altamente elastico, si comprime e si deforma per adattarsi a superfici irregolari, convesse o concave.
La scelta degli stampi dipende strettamente dal volume di produzione e dalla geometria dei pezzi. Le lastre in fotopolimero vengono solitamente utilizzate per la prototipazione (con una durata fino a 10.000 cicli), mentre le lastre in acciaio inciso sono adatte alla produzione in serie (con una durata superiore a 1.000.000 di cicli). Anche la durezza dei tamponi (durometro) viene specificata in base al progetto: i tamponi più duri producono linee più nitide su pezzi robusti, mentre quelli più morbidi evitano di danneggiare i componenti fragili.
Trasferimento dell'inchiostro
Il ciclo di trasferimento ha inizio quando il serbatoio dell’inchiostro riempie la lastra incisa e raschia via l’eccesso, lasciando l’inchiostro solo nelle cavità incise. L’esposizione all’aria fa sì che il solvente contenuto nell’inchiostro inizi a evaporare, rendendo appiccicoso lo strato superiore.
Quando il tampone viene premuto contro la lastra, l’inchiostro adesivo aderisce al silicone. Il tampone si sposta quindi e viene premuto contro il pezzo, rilasciando l’inchiostro. Si noti che questo trasferimento immediato si basa interamente sull’evaporazione fisica del solvente, mentre la reticolazione chimica completa (polimerizzazione) richiede un tempo di riposo aggiuntivo o l’applicazione di calore dopo la stampa.
Limiti di processo
Sebbene il tampone in silicone sia flessibile, presenta dei limiti geometrici. Il tampone non è in grado di raggiungere cavità profonde e strette né di stampare in prossimità immediata di pareti verticali alte, a causa dello spazio libero richiesto dall’attrezzatura della macchina e degli angoli di compressione del tampone.
Inoltre, lo strato di inchiostro trasferito è estremamente sottile — in genere da 4 a 10 micron. Questo strato sottile è eccellente per le linee sottili, ma rende difficile ottenere un’elevata opacità su ampie aree piene. Per ovviare a questo problema su substrati scuri, i produttori spesso programmano un “doppio passaggio” (stampando due volte la stessa identica coordinata) per aumentare lo spessore dell’inchiostro, sebbene ciò aumenti il tempo di ciclo.
Meccanica del ciclo di stampa a tampone
Il trasferimento meccanico dell'inchiostro avviene in quattro fasi distinte, determinate principalmente dall'evaporazione controllata dei solventi:
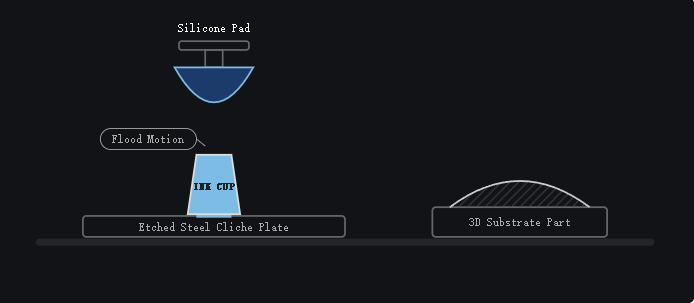
Fase 1: Inchiostrazione (tratto a tinta piena)
Il serbatoio sigillato dell’inchiostro scivola in avanti lungo la lastra di acciaio o polimero incisa (cliché), riempiendo di inchiostro la cavità incassata in cui è riprodotta l’immagine.
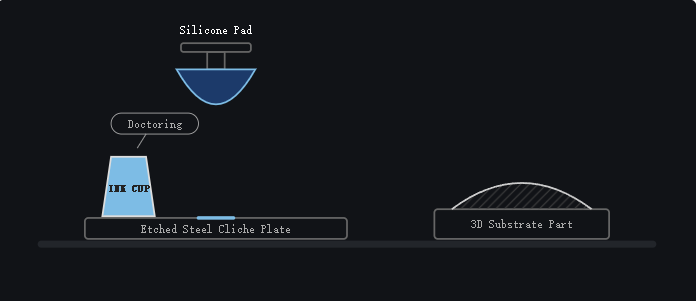
Fase 2: Trattamento e evaporazione
Il serbatoio dell'inchiostro torna nella posizione iniziale. Il bordo rigido del serbatoio funge da racla, raschiando via tutto l'inchiostro in eccesso dalla superficie piana della lastra, lasciando l'inchiostro solo all'interno dell'incisione. Quando l'inchiostro viene a contatto con l'aria, i suoi solventi iniziano a evaporare, rendendo appiccicoso lo strato superiore.
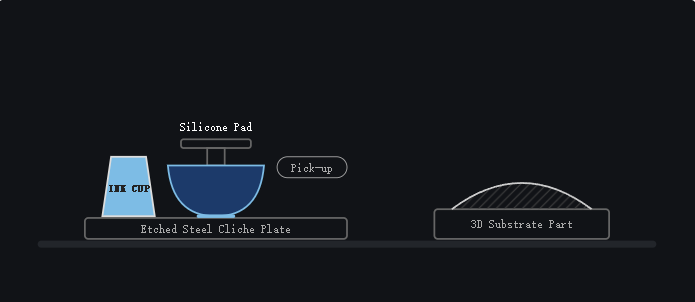
Fase 3: Pick-up (compressione del pad)
Il tampone in silicone scende e si comprime sull’area incisa. Man mano che la superficie curva del tampone rotola verso l’esterno, spinge via l’aria intrappolata e aderisce perfettamente all’inchiostro appiccicoso. Quando il tampone si solleva, estrae il film di inchiostro dalla cavità.
Fase 4: Trasferimento sul substrato
Il tampone si sposta sul pezzo 3D e viene nuovamente compresso, deformandosi per adattarsi perfettamente ai contorni del substrato. A questo punto, l’ulteriore evaporazione del solvente ha reso l’inchiostro più adesivo al substrato che al tampone in silicone. Il tampone viene sollevato, lasciando sul pezzo uno strato di inchiostro preciso, compreso tra 4 e 10 micron.
Quando è preferibile scegliere la tampografia rispetto ad altri metodi?
La scelta del processo di marcatura più adatto dipende dalla geometria del pezzo, dal volume di produzione, dal materiale della superficie e dai requisiti di durata nel tempo.
Componenti tipici
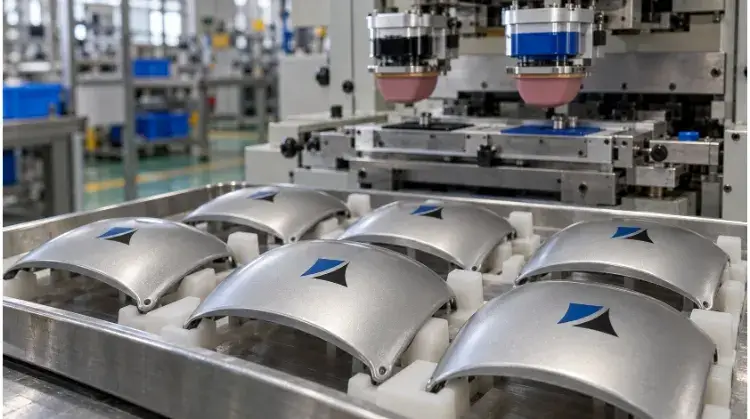
La tampografia è indicata per i componenti su cui uno stampo piatto non riesce a garantire un contatto perfetto. Tra le applicazioni tipiche figurano gli indicatori di scala sulle manopole rotanti, i simboli funzionali sui pulsanti concavi e i loghi dei produttori su involucri elettronici con superficie ruvida.
In questi casi, il cuscinetto deformabile si adatta alla geometria locale. Ciò garantisce la nitidezza dell'immagine lungo i contorni senza richiedere l'uso di complessi dispositivi rotanti per ruotare il pezzo durante la stampa.
Copertura e colori
Il processo garantisce una riproduzione fedele dei caratteri fini e una corrispondenza precisa dei colori Pantone. Tuttavia, la grafica multicolore richiede una lastra, un serbatoio di inchiostro e un tampone separati per ogni singolo colore.
La macchina deve registrarli in sequenza, operando entro una tolleranza meccanica tipica di ±0,1 mm tra un colore e l’altro. A causa di questo limite di allineamento meccanico e della natura a tinta unita dell’inchiostro, le sfumature fotografiche complesse o le immagini in quadricromia (CMYK) esulano generalmente dall’ambito pratico della tampografia.
Confronto tra processi
- Tampografia vs. serigrafia: Serigrafia spinge l'inchiostro attraverso una rete, ottenendo uno strato di inchiostro molto più spesso. È il metodo preferito per superfici ampie e piatte e quando sono richieste elevate proprietà di opacità. La tampografia viene utilizzata quando la superficie presenta curve tridimensionali complesse, texture o è troppo piccola per consentire una corretta registrazione con la serigrafia.
- Tampografia vs. stampa digitale UV: La stampa UV non richiede alcuno stampo, il che la rende estremamente conveniente per volumi ridotti (meno di 200 unità) o per dati variabili come i numeri di serie. Tuttavia, il costo unitario della tampografia si riduce significativamente con volumi più elevati, ammortizzando rapidamente i costi iniziali di configurazione (NRE). Inoltre, la tampografia utilizza inchiostri 2K a base solvente che garantiscono un migliore legame chimico con le materie plastiche tecniche più difficili da trattare (come POM, PE o nylon rinforzato con fibra di vetro).
- Tampografia vs. incisione laser: Marcatura laser altera fisicamente la superficie del materiale, lasciando un segno permanente che non richiede l’uso di materiali di consumo. La tampografia è indicata quando è richiesta una corrispondenza cromatica Pantone rigorosa secondo gli standard aziendali, oppure quando l’ablazione fisica causata dal laser potrebbe danneggiare un rivestimento protettivo o provocare la formazione di ruggine su specifiche leghe metalliche.
Guida alla scelta dei processi di produzione
| Processo | Profili ideali dei componenti | Limiti principali | Economia dei volumi |
| Tampografia | Forme 3D complesse, plastiche con finiture testurizzate, colori Pantone precisi | Deposito di inchiostro molto sottile; presenta difficoltà con i grandi blocchi di colore pieno | Elevati costi iniziali di attrezzaggio, basso costo unitario in caso di produzione in serie |
| Serigrafia | Superfici piane, cilindri semplici, requisiti di elevata opacità | Non è in grado di adattarsi a geometrie 3D irregolari, incassate o complesse | Costi di attrezzaggio moderati, elevata efficienza per grandi superfici piane |
| Stampa digitale UV | Superfici piatte/leggermente curve, sfumature a colori, dati variabili | Tempi di ciclo più lunghi in caso di volumi elevati; limiti di adesione sulle materie plastiche lisce | Costo di attrezzaggio pari a zero, costo unitario fisso indipendentemente dal volume |
| Marcatura laser | Metalli nudi, plastiche specifiche a contrasto, codici permanenti | Solo output monocromatico; altera fisicamente la struttura della superficie | Costi di attrezzaggio pari a zero, tempi di ciclo rapidi |
Come abbinare l'inchiostro per la stampa a tampone alla superficie?
L'adesione dell'inchiostro dipende interamente dalla compatibilità chimica tra il sistema di inchiostro specifico e il substrato. La scelta di un inchiostro non adeguato o la mancata considerazione delle condizioni della superficie comporteranno un fallimento immediato durante i test di qualità.
Metalli e rivestimenti
L'inchiostro aderisce in modo diverso all'alluminio grezzo rispetto a anodizzato, verniciato a polvere, verniciate o galvanizzate. Per l'adesione a substrati metallici e in vetro sono generalmente necessari inchiostri bicomponenti (2K) con indurenti specifici.
Fornite sempre al vostro partner di produzione dei campioni di pezzi che presentino le finitura superficiale finale esatta. Eventuali passivazioni sottostanti o variazioni microscopiche della porosità dovute alla placcatura altereranno direttamente il modo in cui l’inchiostro si reticola chimicamente con il componente.
Materie plastiche e pretrattamento
Le materie plastiche tecniche standard, come l’ABS e il policarbonato, di solito si prestano facilmente alla stampa con inchiostri a solvente monocomponenti (1K). Tuttavia, le materie plastiche a bassa energia superficiale (LSE), come il polipropilene (PP) e il polietilene (PE), richiedono un pretrattamento specifico.
È fondamentale comprendere che pulire una superficie non equivale ad attivarla. Rimuovere gli agenti distaccanti al silicone è una fase di pulizia necessaria, ma non modifica la tensione superficiale del materiale. Per garantire un’adesione affidabile dell’inchiostro, l’energia superficiale del substrato deve generalmente essere superiore a 38-42 dyne/cm. Spesso è necessario ricorrere al trattamento a fiamma o alla scarica a corona per spezzare temporaneamente le catene molecolari delle materie plastiche LSE, consentendo all’inchiostro di bagnare la superficie e aderire correttamente.
Miscelazione e indurimento
L'inchiostro per la tampografia richiede una miscela precisa di colore di base, diluente e indurente (se si utilizza un sistema 2K). Il diluente regola la velocità di evaporazione in base alla temperatura ambiente e alla velocità della macchina.
L'indurente funge da catalizzatore per il legame chimico. Una volta miscelati, gli inchiostri 2K hanno una “durata di lavorabilità” limitata (in genere da 4 a 8 ore) prima di indurirsi nel contenitore. La durata finale — come la resistenza all’alcol, ai solventi o ai graffi — si ottiene solo dopo aver rispettato rigorosamente le indicazioni relative alla temperatura e al tempo di polimerizzazione specificate nella Scheda Tecnica (TDS) dell’inchiostro.
Lista di controllo delle informazioni relative al substrato e alla superficie
| Dettagli obbligatori | Perché è importante per la tampografia |
| Materiale di base | Determina la scelta tra inchiostri 1K, 2K o inchiostri al silicone specializzati. |
| Rivestimento finale/Finitura | Le vernici trasparenti, l’anodizzazione o la placcatura modificano l’energia superficiale e la reattività chimica. |
| Agenti distaccanti | I residui chimici derivanti dallo stampaggio a iniezione impediscono l'adesione dell'inchiostro e richiedono l'uso di detergenti specifici. |
| Ambiente di utilizzo finale | Determina se l'inchiostro deve presentare una resistenza specifica ai raggi UV, una resistenza chimica o una biocompatibilità medica. |
Come progettare componenti e grafica per la tampografia?
Ottimizzare la geometria dei pezzi e la grafica 2D prima della realizzazione degli stampi riduce la distorsione dell'immagine, evita la perdita di dettagli e abbassa i costi di configurazione.
Testo e righe
Per evitare che l'inchiostro formi ponti o si interrompa, mantenere la larghezza delle linee positive superiore a 0,05 mm e quella degli spazi negativi (ritagli) superiore a 0,1 mm. Per garantire la leggibilità del testo, specificare caratteri sans-serif con dimensione minima di 4 pt.
Anche il colore e la struttura del supporto influiscono sulla nitidezza. Le superfici fortemente ruvide o opache (come le texture degli stampi MT) diffondono i contorni del deposito d’inchiostro. Se si stampa su una superficie plastica fortemente ruvida, è opportuno ingrandire le linee e il testo per garantirne la leggibilità.
Curve e accesso
Il cuscinetto in silicone si comprime verso l’esterno a partire dal proprio centro. La stampa su spigoli vivi, all’interno di cavità profonde o immediatamente accanto a sporgenze verticali alte limita tale compressione, causando un trasferimento incompleto dell’inchiostro.
Quando si stampa su cilindri convessi o sfere, i bordi esterni della grafica 2D subiscono inevitabilmente uno stiramento. Spesso i progettisti devono pre-distorcere la grafica vettoriale 2D in CAD, rimpicciolendo i bordi per compensare lo stiramento del tampone. Sono sempre necessarie prove di stampa fisiche per verificare la geometria finale su curve estreme.
Calendario e iscrizioni
Per garantire una stampa uniforme è necessario un supporto rigido. Il progetto del pezzo dovrebbe prevedere piani di riferimento o perni di posizionamento, in modo che il pezzo non si sposti né oscilli quando il tampone lo colpisce.
I profili in plastica a pareti sottili potrebbero deformarsi sotto la pressione del cuscinetto. Per evitare che ciò accada, di norma utilizziamo supporti in alluminio lavorati su misura con macchine CNC o supporti conformi in resina stampati in 3D per garantire un perfetto allineamento interno. Nelle stampe multicolori, le tolleranze meccaniche impongono una variazione di registrazione di circa ±0,1 mm. Non progettare colori che si uniscano perfettamente l’uno all’altro; incorporare uno spazio di sicurezza compreso tra 0,2 mm e 0,3 mm oppure utilizzare un “trap” (ovvero un contorno più scuro che si sovrappone leggermente a un colore di riempimento più chiaro) per nascondere eventuali sfalsamenti di allineamento.
Come risolvere i difetti più comuni nella stampa a tampone?
Quando si verificano problemi di stampa, è fondamentale isolare sistematicamente le variabili per mantenere elevati tassi di resa ed evitare ritardi nella produzione. La modifica simultanea della proporzione di diluente, della pressione del tampone e della lastra rende impossibile individuare la causa principale, con conseguenti costi elevati legati agli scarti.
Inchiostro mancante
I fori minuscoli, le cavità o i trasferimenti parziali indicano solitamente la presenza di aria intrappolata o di contaminazione superficiale. Innanzitutto, ispezionare il pezzo per verificare la presenza di residui di agenti distaccanti o oli da lavorazione.
Se la superficie è pulita, controllare la forma del tampone. Un tampone con un profilo più ripido aiuta a far defluire l’aria verso l’esterno durante la compressione, evitando la formazione di bolle d’aria intrappolate. In alternativa, è possibile che l’inchiostro si stia asciugando troppo rapidamente sulla lastra incisa prima che il tampone riesca a prelevarlo, rendendo necessario l’uso di un diluente a evaporazione più lenta.
Sfocature e distorsioni
I bordi sfocati, l’effetto “ghosting” o lo “stringing” (fenomeno per cui l’inchiostro forma sottili filamenti durante il sollevamento del tampone) indicano spesso che l’inchiostro è troppo appiccicoso. Questo problema si risolve in genere regolando la percentuale di diluente o riducendo la velocità di sollevamento del tampone.
Se l'immagine appare fortemente allungata o distorta, è probabile che il problema sia da ricercarsi nella configurazione meccanica. Verificare che il tampone non eserciti una pressione eccessiva sul pezzo e controllare il dispositivo di fissaggio per assicurarsi che il pezzo non si sposti durante la corsa discendente del tampone.
Colore e adesione
I colori a tinta unita screziati o non uniformi sono spesso dovuti a un limite fisico legato allo strato sottile di inchiostro, piuttosto che a un difetto dell’inchiostro stesso. Per ottenere un’opacità accettabile, potrebbe essere necessario un ciclo di doppia stampa.
Se l’inchiostro viene trasferito in modo nitido ma si sfalda durante un test a tratteggio incrociato o con nastro adesivo, il problema è di natura chimica. È necessario distinguere tra un errore di trasferimento sulla macchina e un difetto di adesione post-polimerizzazione. I difetti di adesione indicano che il sistema di inchiostro è incompatibile con il substrato, che il substrato richiede un'attivazione superficiale oppure che i pezzi non sono stati polimerizzati alla temperatura corretta per il tempo necessario.
Protocollo di risoluzione dei problemi per la tampografia
| Sintomo | Possibile causa | Verifica delle priorità | Metodo di verifica |
| Punti di foratura / Vuoti | Aria intrappolata o contaminazione superficiale | Angolo del profilo del cuscinetto; pulizia della superficie | Passare a un tampone più abrasivo; pulire la parte con IPA. |
| Infilatura / Bordi sfocati | Viscosità dell'inchiostro / tempistiche | Rapporto di diluizione; velocità di sollevamento del tampone | Aggiungere un ritardante (diluente a lenta essiccazione); ridurre la velocità della macchina. |
| Distorsione dell'immagine | Movimento meccanico / sovracompressione | Rigidità parziale del dispositivo di fissaggio; profondità di corsa del cuscinetto | Ridurre il limite della corsa verso il basso; verificare che il pezzo non oscilli. |
| Non supera il test del nastro adesivo/graffio | Rottura per adesione chimica | Livello di dyne del materiale; programma di polimerizzazione | Eseguire il trattamento a fiamma; verificare la temperatura e il tempo di cottura nel forno. |
Come ispezionare i componenti stampati a tampografia prima della consegna?
L'approvazione di un pezzo stampato a tampone non consiste semplicemente nel verificare che abbia un bell'aspetto appena uscito dalla macchina. Un rigoroso protocollo di ispezione garantisce che la stampa mantenga la propria durata nell'ambiente di utilizzo finale e che la produzione in serie corrisponda perfettamente al campione approvato.
Aspetto e posizione
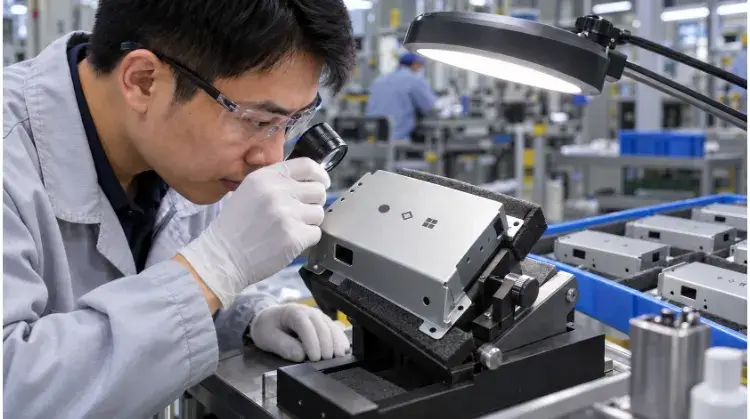
L'ispezione visiva deve essere sempre effettuata in condizioni di illuminazione standardizzate (ad esempio, luce diurna standard D65) a una distanza di osservazione tipica di 18 pollici (45 cm). Gli ispettori verificano che il testo sia integro, che il colore sia opaco e uniforme e che non vi siano fori o bordi sfocati.
Nel verificare la posizione di stampa e la registrazione multicolore, le misurazioni devono essere effettuate rispetto a un punto di riferimento fisico ben definito sul pezzo (come un foro di montaggio o un bordo lavorato). Evitare di misurare rispetto alle linee di divisione dello stampo a iniezione o alle sbavature, poiché queste possono variare da lotto a lotto. Una volta approvato, questo pezzo fisico diventa il “campione di riferimento”. Viene sigillato in un sacchetto scuro che blocca i raggi UV e conservato in un laboratorio di controllo qualità per fungere da riferimento assoluto per tutti i futuri lotti di produzione, impedendo qualsiasi variazione cromatica nel corso del ciclo di vita del prodotto.
Aderenza e durata
Il trasferimento dell'inchiostro avviene istantaneamente, ma la reticolazione chimica no. Non eseguire mai prove distruttive subito dopo la produzione. Prima di effettuare il test, attendere il tempo di indurimento specificato per l'inchiostro (in genere da 24 a 72 ore a temperatura ambiente, oppure immediatamente dopo la cottura in forno).
La durata viene verificata tramite prove standardizzate in base all'applicazione del componente. Il parametro più comune è il Prova con nastro a reticolo incrociato secondo la norma ASTM D3359 per verificare l'adesione. La resistenza all'usura viene spesso testata utilizzando un abrasimetro RCA, mentre la resistenza chimica viene verificata mediante prove di sfregamento con solventi (ad esempio, strofinando la stampa con IPA 99% o MEK per verificare l'eventuale trasferimento dell'inchiostro). Per le produzioni in serie, queste prove distruttive vengono eseguite su un campione statistico secondo Standard AQL (Acceptance Quality Limit), come la norma ISO 2859-1 Livello II, garantendo l'uniformità dei lotti senza inutili sprechi di pezzi.
Approvazione del primo articolo
Il rapporto di ispezione del primo articolo (FAI) fissa le variabili di produzione. Deve riportare in modo esplicito l’esatta versione della grafica vettoriale, la corrispondenza dei colori Pantone, la serie di inchiostri, il rapporto di indurente e la finitura specifica del supporto.
Qualsiasi modifica alla catena di fornitura — come il cambio del fornitore della resina per lo stampaggio a iniezione, la modifica della struttura superficiale (numero MT) o l’utilizzo di un diverso agente distaccante — comporta l’annullamento della FAI esistente. È necessario eseguire una nuova serie di campioni e un nuovo test di adesione per convalidare nuovamente il processo.
Lista di controllo per l’ispezione del primo articolo (FAI) nella stampa tampografica
| Categoria di ispezione | Metodo di prova / Strumento | Criteri di accettazione standard |
| Qualità visiva | Immagine ripresa con illuminazione D65 a 18″ | Non sono presenti fori, mancanze di inchiostro né striature visibili. Il testo di dimensione ≥ 4pt è perfettamente leggibile. |
| Corrispondenza dei colori | Spettrofotometro / Campionario Pantone | ∆E (Delta E) ≤ 2,0 rispetto al riferimento Pantone di riferimento. |
| Posizione e registrazione | Calibri digitali / CMM | Punto centrale entro ±0,2 mm dal punto di riferimento. Allineamento multicolore entro ±0,1 mm. |
| Adesione | Prova a reticolo incrociato secondo la norma ASTM D3359 | Classificazione 4B o 5B (meno di 5% di inchiostro rimosso con nastro certificato). |
| Resistenza chimica | Prova di sfregamento con solvente (ad es., con un panno imbevuto di IPA) | Nessun trasferimento visibile di inchiostro sulla salvietta dopo 50 sfregamenti consecutivi con una pressione di 1 kg. |
Fai stampare i tuoi componenti con la serigrafia a tampone in modo affidabile
La tampografia richiede un delicato equilibrio tra precisione meccanica, compatibilità chimica e controllo delle condizioni ambientali.
Sei pronto a passare dalla progettazione alla produzione?
Inviateci i vostri modelli CAD 3D, le grafiche vettoriali 2D (.AI, .EPS o .DXF) e le specifiche dei supporti. Il nostro team di ingegneri fornirà un'analisi DFM completa e un preventivo trasparente per le vostre esigenze di produzione su misura e di tampografia.