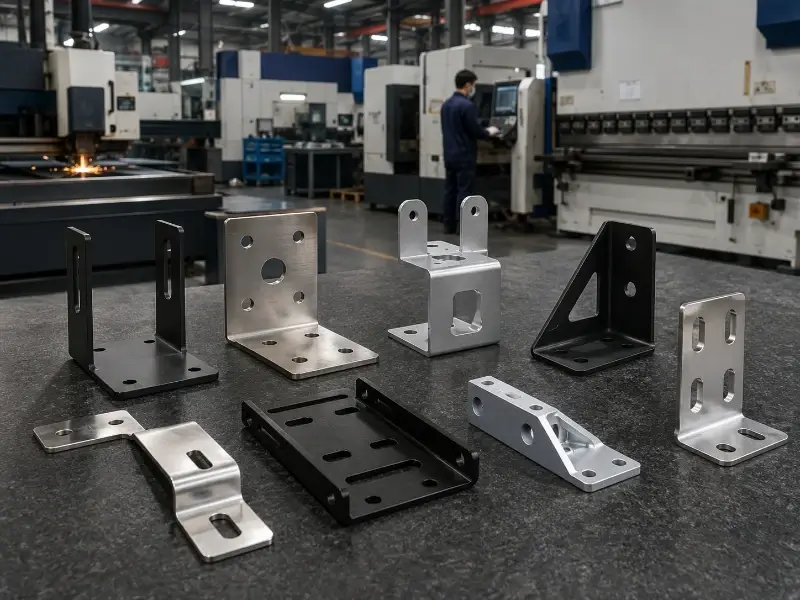
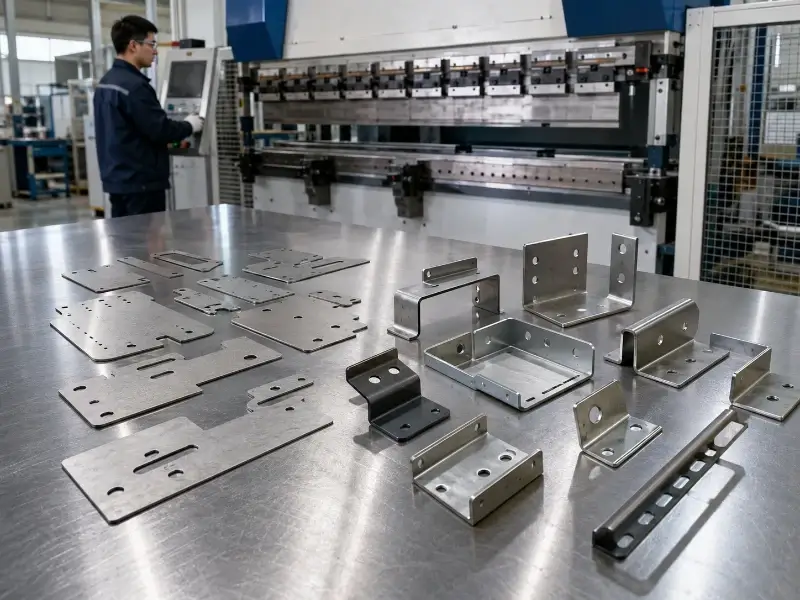
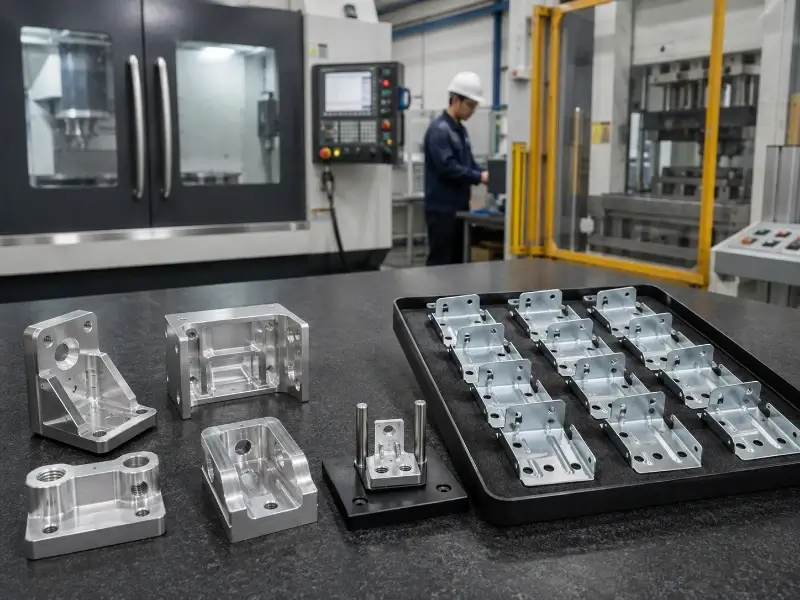
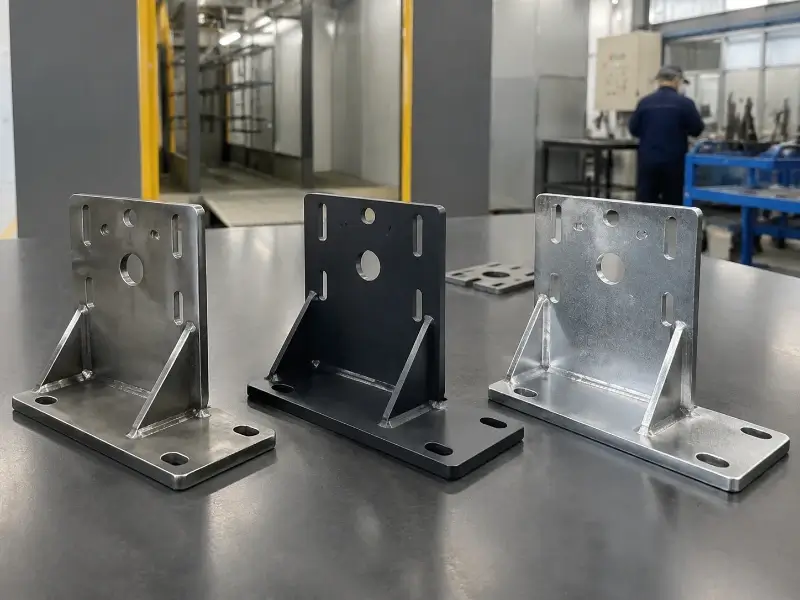
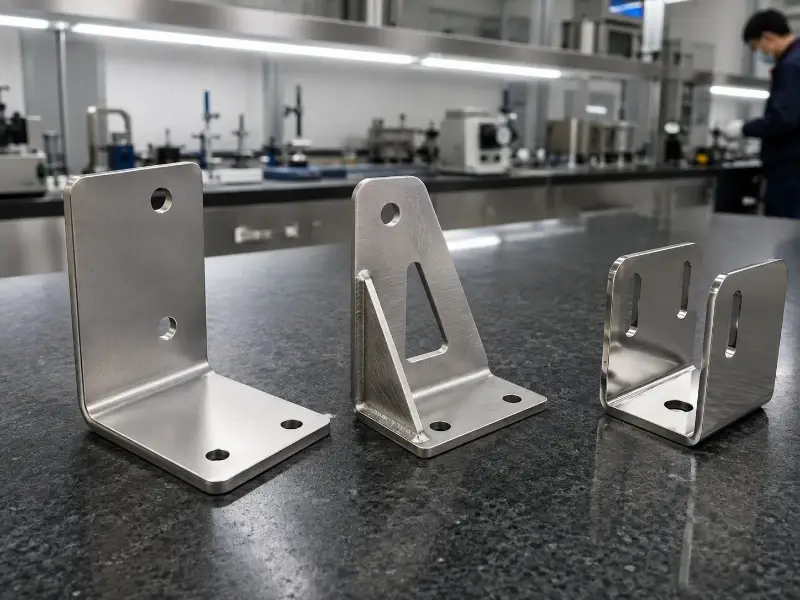
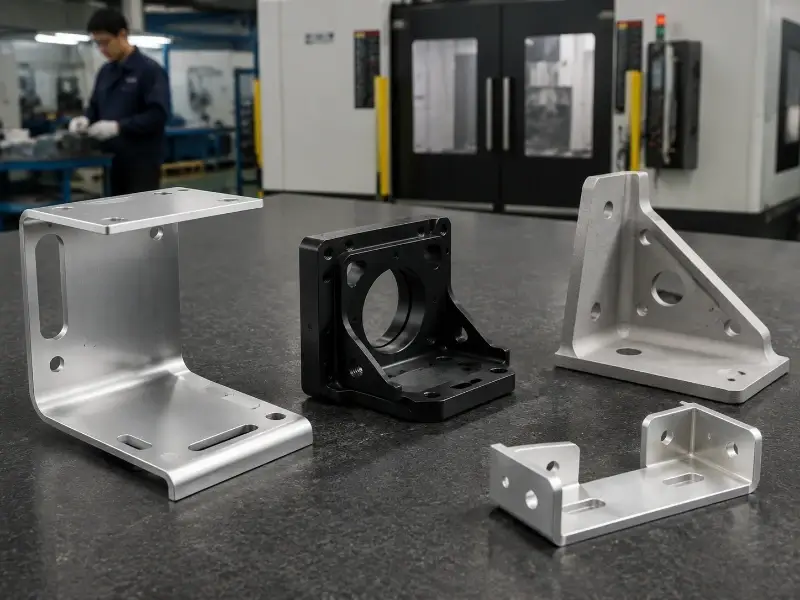
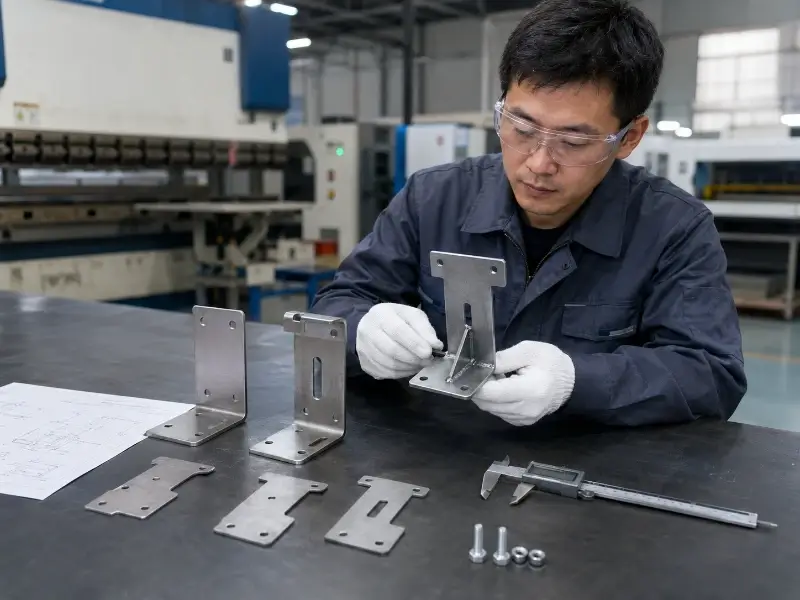
TZR produce staffe di montaggio su disegno per macchinari industriali, automazione industriale, apparecchiature elettriche, elettronica e prodotti commerciali.
Offriamo supporto per prototipi, ordini in piccole serie, produzione ponte e produzione in serie.
Le staffe di montaggio servono spesso a regolare la posizione di motori, sensori, pannelli, involucri, cavi e altri componenti.
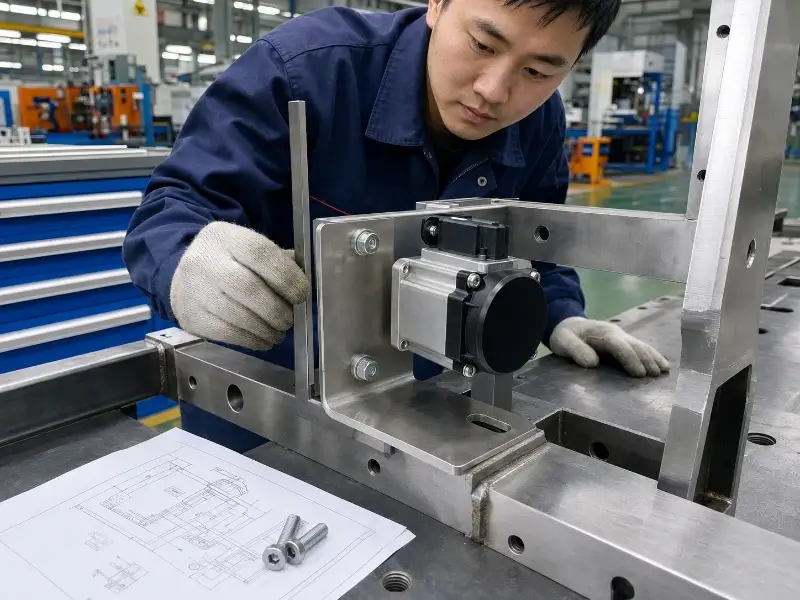
Una distanza errata tra i fori può impedire alla staffa di adattarsi ai componenti di accoppiamento.
Un piccolo errore di formatura può modificare la posizione finale di montaggio.
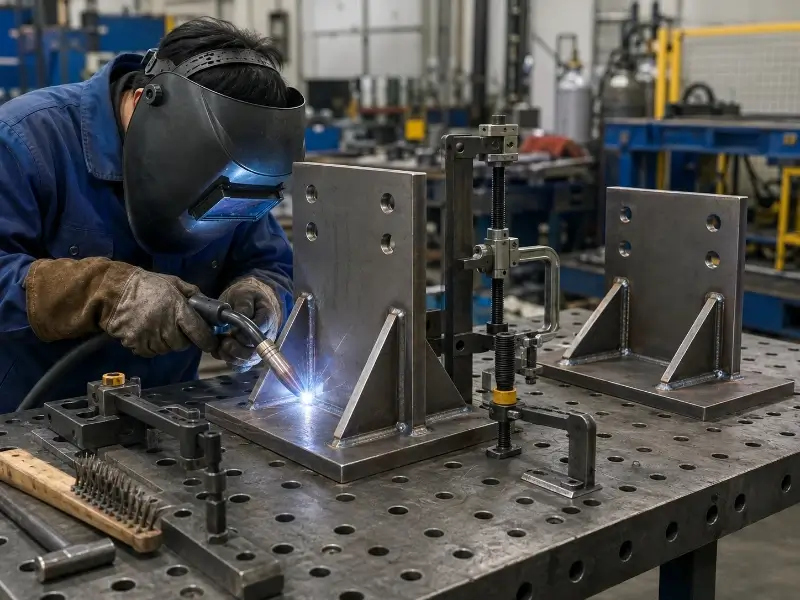
Il calore può influire sulla planarità, sugli angoli e sulla posizione dei fori critici.
Un eccesso di rivestimento può compromettere le filettature, i fori a pressione e i punti di messa a terra.
Una revisione tempestiva contribuisce a ridurre i problemi di assemblaggio, le revisioni dei disegni e i costi di produzione superflui.
La soluzione costruttiva ottimale dipende dal carico, dallo spazio disponibile, dal metodo di montaggio, dalla quantità prodotta e dalla durata prevista.
Prima di raccomandare un processo, TZR mette a confronto geometria, tolleranze, quantità, costi degli utensili e future modifiche progettuali.
La scelta dei materiali influisce sulla resistenza, sul peso, sulla resistenza alla corrosione, sull'aspetto e sui costi di produzione.
Individuare le aree mascherate, i punti di messa a terra, le superfici estetiche, le filettature protette e i fori interessati dallo spessore del rivestimento.
I progetti in fase iniziale subiscono spesso modifiche dopo i test sui prototipi, pertanto il percorso produttivo dovrebbe essere in linea sia con la domanda attuale che con i volumi futuri.
Una volta approvati, il disegno definitivo e il campione diventano il riferimento per gli ordini futuri.
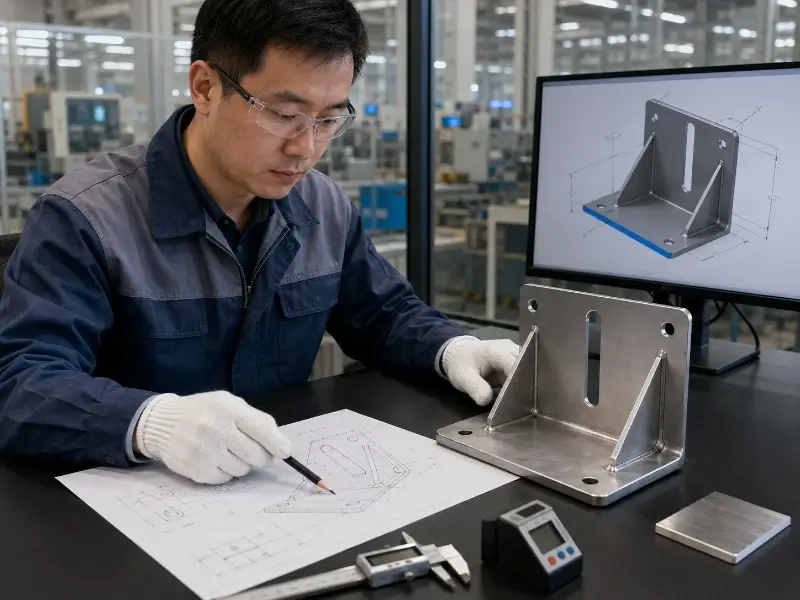
Una staffa pronta per la produzione richiede un controllo preciso sulle caratteristiche che influiscono sul montaggio e sulle prestazioni.
I rinforzi, le nervature, i bordi sagomati, le sezioni non sostenute più corte e un miglior posizionamento degli elementi di fissaggio possono aumentare la rigidità riducendo il peso.
Le configurazioni critiche dei fori richiedono riferimenti chiari. La distanza tra i fori e la curvatura, nonché il raggio di curvatura, devono essere adeguati al materiale e al processo.
Applicare tolleranze strette solo alle caratteristiche funzionali e indicare le superfici estetiche direttamente sul disegno.
Prima di avviare la produzione, indicare la direzione delle fibre, l’aspetto della saldatura, le limitazioni relative al rivestimento e le aree sensibili ai graffi.
Il controllo di qualità inizia con la corretta definizione di disegni, revisioni, materiali, dimensioni, componenti, finiture e requisiti di ispezione.
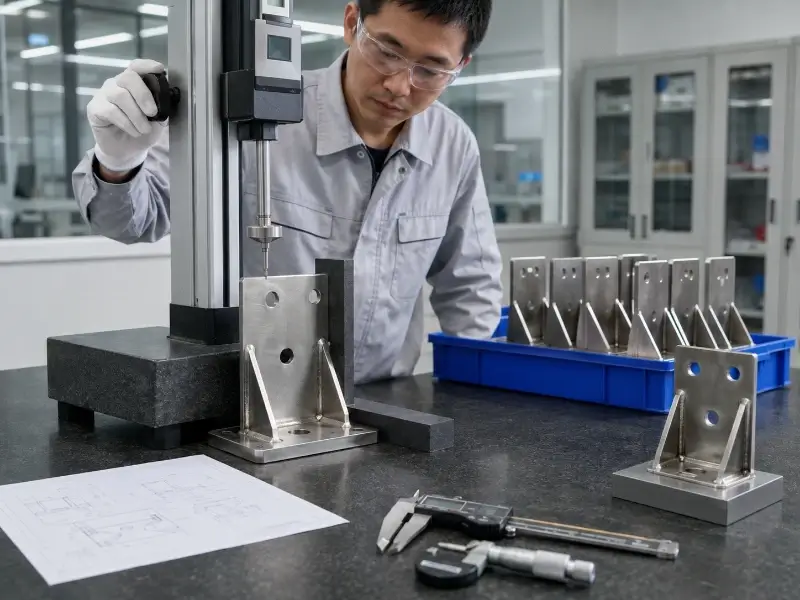
Verificare i requisiti relativi alla revisione e all'accettazione.
Verificare le caratteristiche fondamentali prima di rilasciare l'intero lotto.
Monitorare le dimensioni selezionate durante la produzione.
Prima dell'imballaggio, confrontare i componenti finiti con i requisiti approvati.

 Italian
 English
 Spanish
 German
 Russian
 French