Halterungen Hersteller

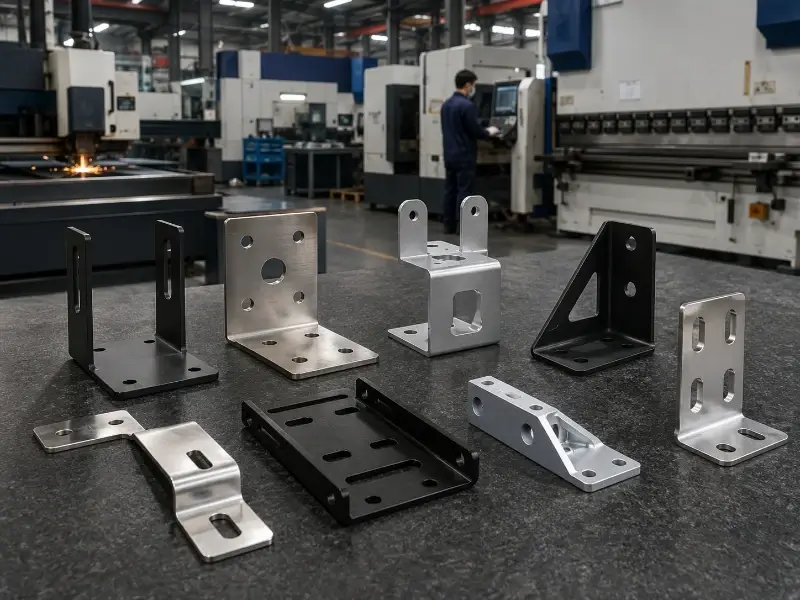
Maßgefertigte Halterungen, die genau auf Ihre Baugruppe zugeschnitten sind

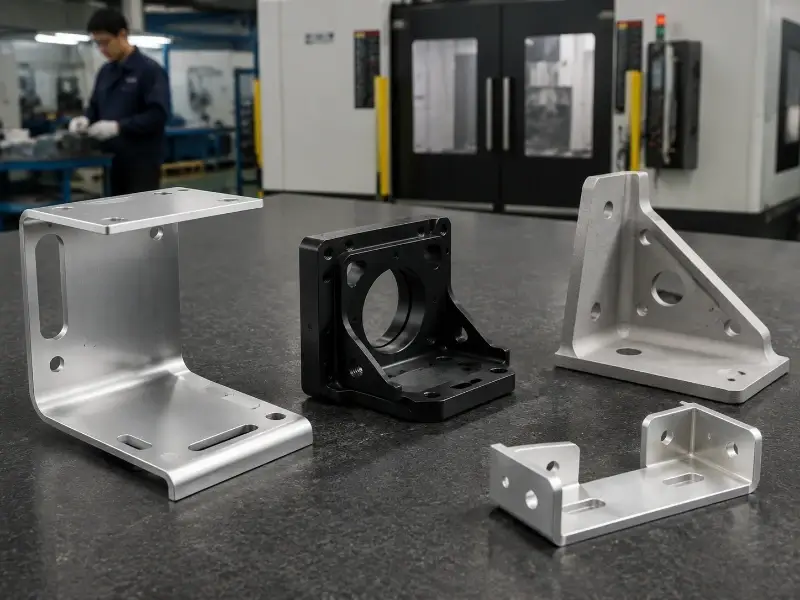
TZR fertigt nach Zeichnung gefertigte Halterungen für Industriemaschinen, die Fabrikautomation, elektrische Geräte, Elektronik und gewerbliche Produkte.

Wir bieten Unterstützung bei Prototypen, Kleinserien, Überbrückungsproduktion und Serienfertigung.

Maßgefertigte Halterungen, die genau auf Ihre Baugruppe zugeschnitten sind
Gegründet im Jahr 2013
Anlage mit einer Fläche von 118.000 Quadratfuß
Über 100 technische und
Qualitätspersonal
Vom Prototyp zur Serienfertigung
Produktion

Eine kleine Halterung kann eine große Baugruppe zum Stillstand bringen

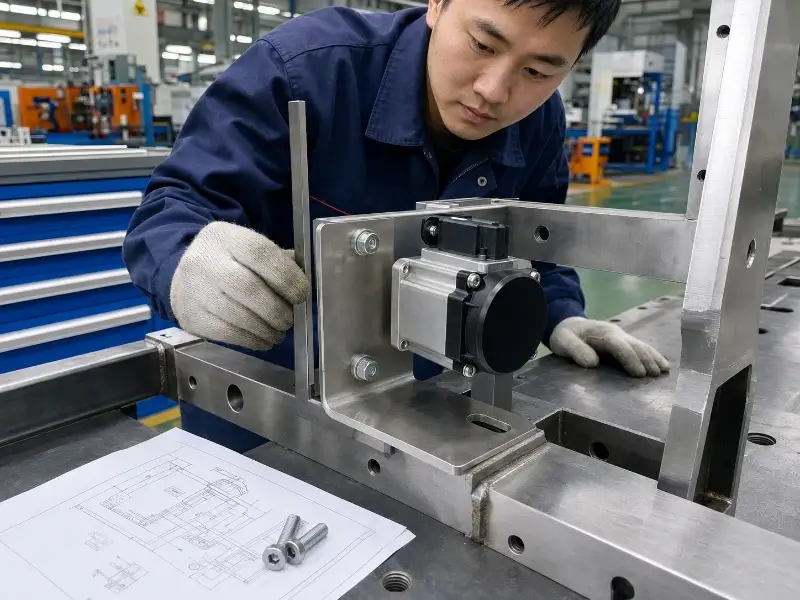
Befestigungshalterungen dienen häufig dazu, die Position von Motoren, Sensoren, Schalttafeln, Gehäusen, Kabeln und anderen Komponenten zu fixieren.

Eine kleine Halterung kann eine große Baugruppe zum Stillstand bringen

Nicht fluchtende Bohrungen

Ein falscher Lochabstand kann dazu führen, dass die Halterung nicht auf die Gegenstücke passt.

Instabile Biegewinkel

Schon ein kleiner Formfehler kann die endgültige Einbaulage verändern.

Schweißverformung

Wärme kann die Ebenheit, die Winkel und kritische Bohrungspositionen beeinträchtigen.

Beeinträchtigung durch Beschichtung

Ein zu dicker Beschichtungsfilm kann Gewinde, Einpressbohrungen und Erdungspunkte beeinträchtigen.

Was TZR vor der Produktion prüft

Bezugspunkte und Passmaße
Biegungen, Löcher und Schlitze
Befestigungselemente und Abstände
Belastungsrichtung und Einbau

Eine frühzeitige Überprüfung trägt dazu bei, Montageprobleme, Zeichnungsänderungen und unnötige Produktionskosten zu reduzieren.

Eine einzige Halterungskonstruktion passt nicht für jede Baugruppe

Die optimale Bauweise hängt von der Belastung, dem verfügbaren Platz, der Befestigungsart, der Produktionsmenge und der erwarteten Lebensdauer ab.

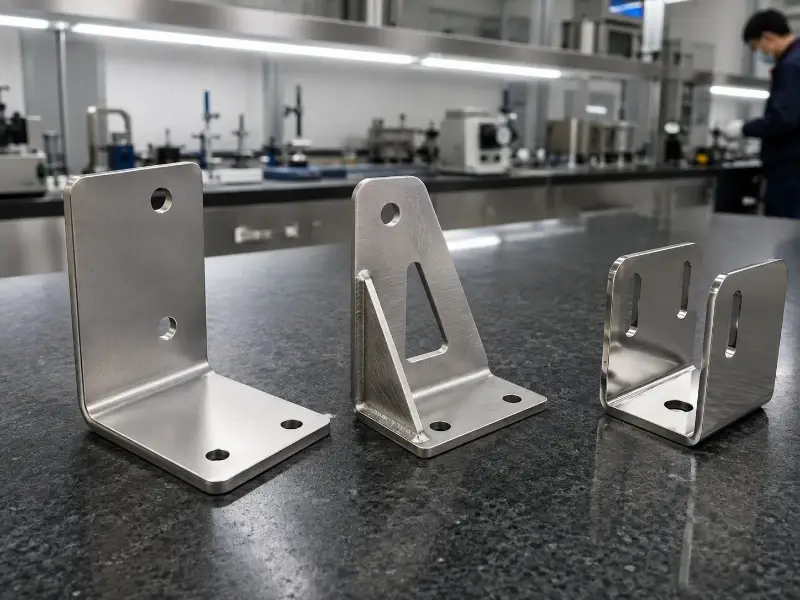
Geformte Blechhalterungen

Geformte Blechhalterungen

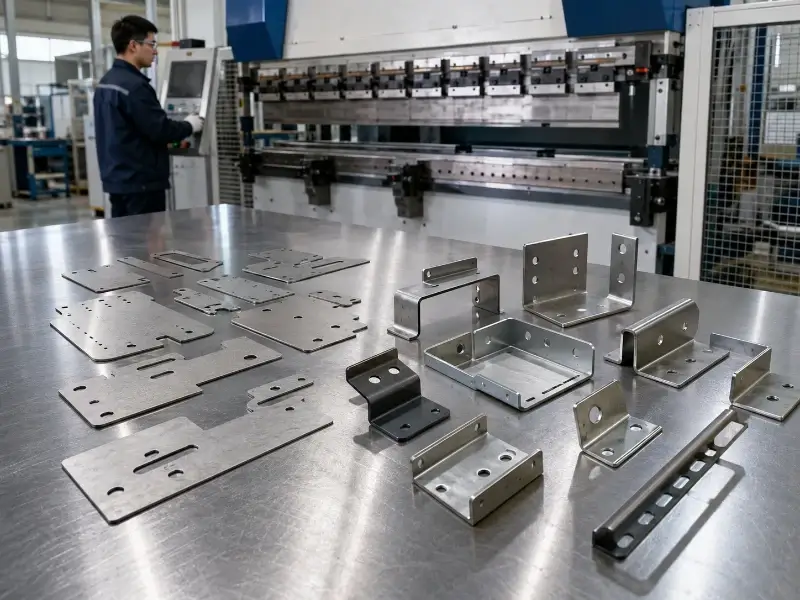
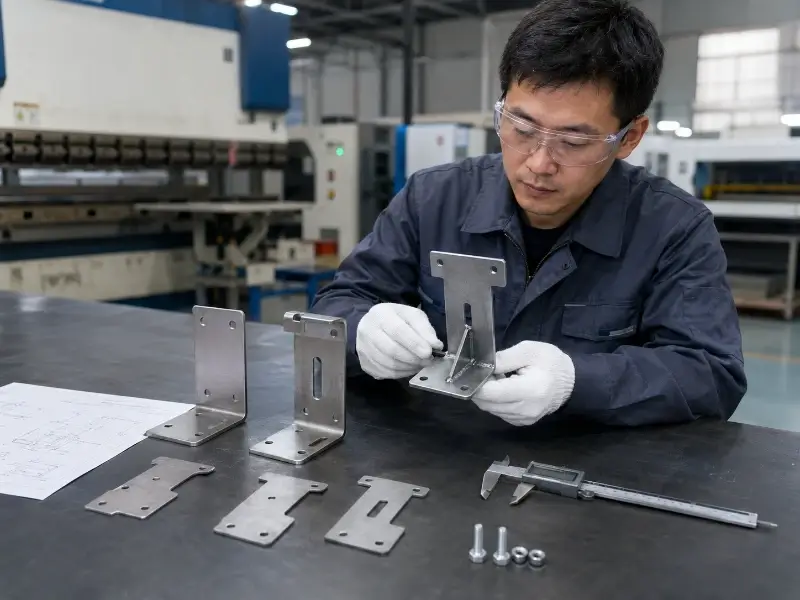
Laserschneiden und CNC-Biegen ermöglichen die Herstellung von L-, U- und Z-Profilen, Winkelprofilen, Montageplatten und geschlitzten Halterungen.

Flexibel für Prototypen und kleine bis mittlere Stückzahlen
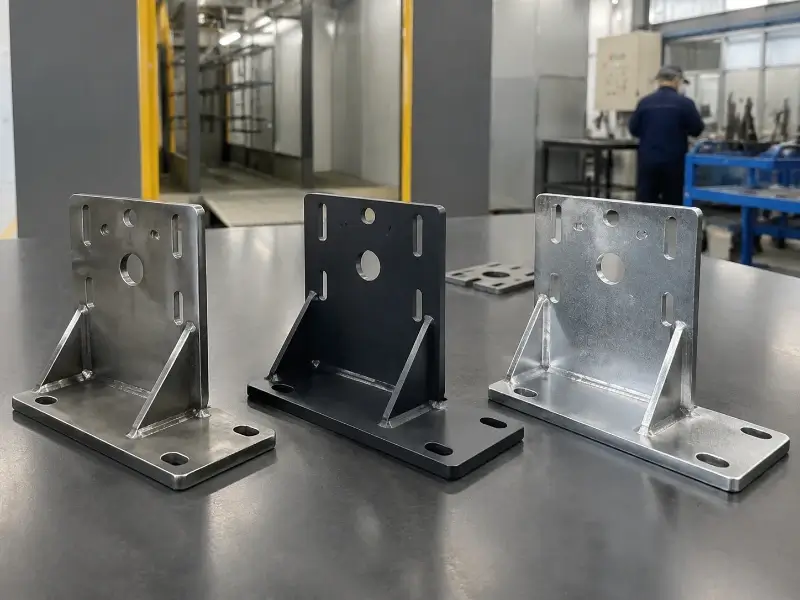
Verstärkte und geschweißte Halterungen

Verstärkte und geschweißte Halterungen

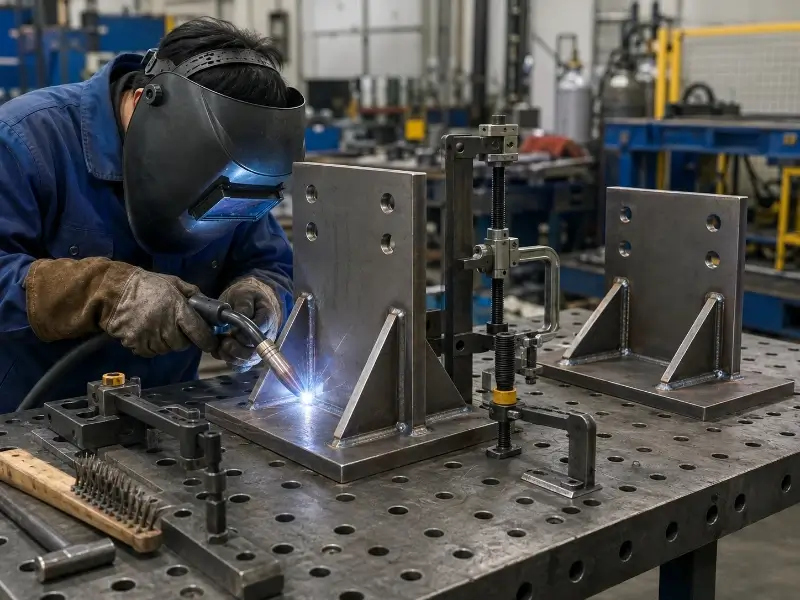
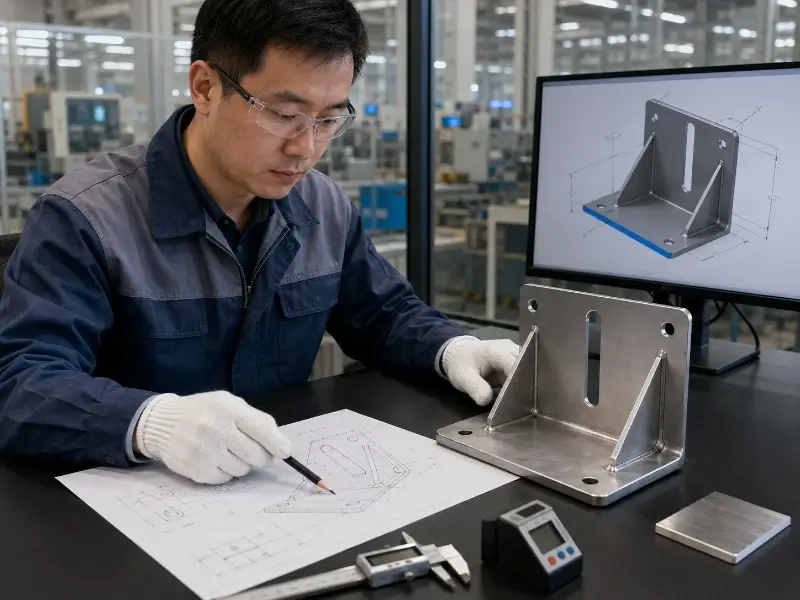
Verstärkungskeile, Versteifungsrippen, geschweißte Platten und geformte Umschläge können die Steifigkeit erhöhen, ohne die Dicke der gesamten Halterung zu vergrößern.

Für höhere Belastungen und Vibrationen
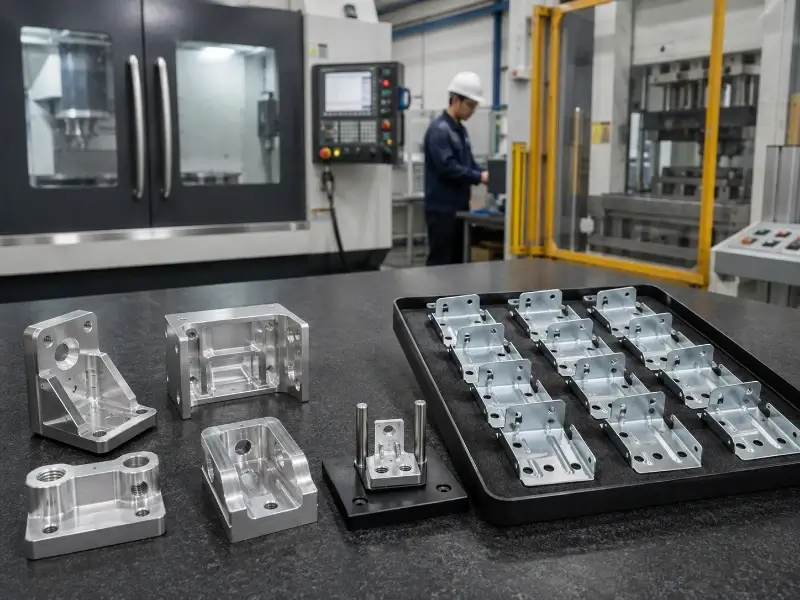
Gedrehte und gestanzte Halterungen

Gedrehte und gestanzte Halterungen

Die CNC-Bearbeitung sorgt für präzise Details. Das Stanzen kann die Stückkosten senken, wenn die Produktionsnachfrage stabil ist.

Präzisionsmerkmale oder stabile höhere Stückzahlen

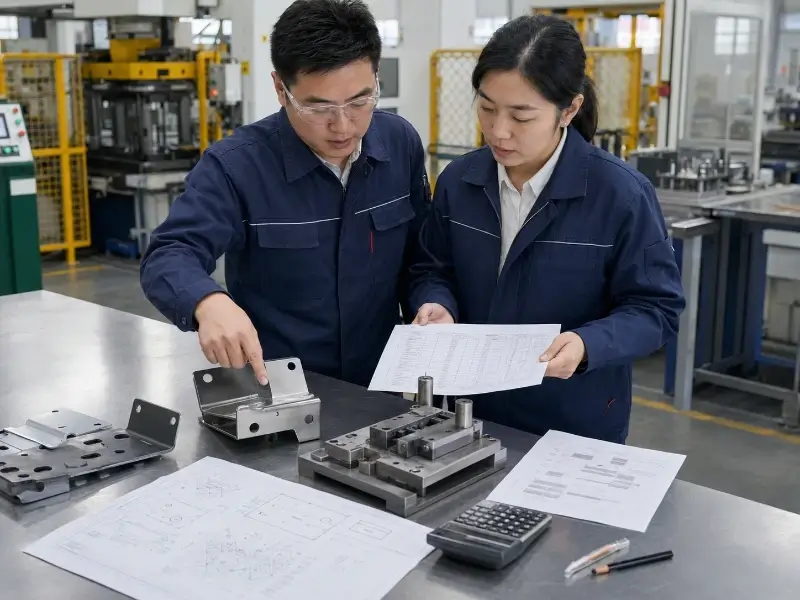
TZR vergleicht Geometrie, Toleranzen, Stückzahl, Werkzeugkosten und zukünftige Konstruktionsänderungen, bevor ein Verfahren empfohlen wird.

Die Arbeitsumgebung soll die Materialauswahl bestimmen

Die Materialauswahl wirkt sich auf Festigkeit, Gewicht, Korrosionsbeständigkeit, Optik und Produktionskosten aus.

Kohlenstoffstahl

Kohlenstoffstahl

Ein ausgewogenes Verhältnis zwischen Festigkeit und Kosten für viele industrielle Anwendungen in Innenräumen.


Gängige Oberflächenbehandlungen: Pulverbeschichtung, Verzinkung, Lackierung

Rostfreier Stahl

Rostfreier Stahl

Geeignet für feuchte, hygienische, Außenbereiche und korrosionsanfällige Umgebungen.


Gängige Oberflächenbehandlungen: Passivierung, Bürsten, Polieren

Aluminium

Aluminium

Reduziert das Gewicht der Halterung und bietet eine gute natürliche Korrosionsbeständigkeit.


Gängige Oberflächenbehandlungen: Eloxieren, Pulverbeschichtung, Perlstrahlen

Anforderungen an die Fertigstellung frühzeitig festlegen

Pulverbeschichtung
Verzinkung
Passivierung
Eloxieren
Bürsten
Perlstrahlen

Identifizieren Sie maskierte Bereiche, Erdungspunkte, kosmetisch relevante Oberflächen, geschützte Gewinde und Löcher, die von der Beschichtungsdicke betroffen sind.

Verzichten Sie auf die Anschaffung von Fertigungswerkzeugen, bis das Produktionsvolumen dies rechtfertigt

Projekte in der Frühphase ändern sich oft nach der Prototypentestphase, daher sollte der Produktionsweg sowohl dem aktuellen Bedarf als auch dem zukünftigen Produktionsvolumen gerecht werden.

01
02
03
Prototypen und Kleinserien

Prototypen und Kleinserien

Laserschneiden, Revolverstanzenund Biegen Vermeidung spezieller Stanzformen und Unterstützung bei Designänderungen.

Jährlichen Bedarf überprüfen

Jährlichen Bedarf überprüfen

TZR vergleicht den jährlichen Verbrauch, die Teilegeometrie, die Konstruktionsstabilität, die Werkzeugkosten und den angestrebten Stückpreis.

Wiederholungsproduktion vorbereiten

Wiederholungsproduktion vorbereiten

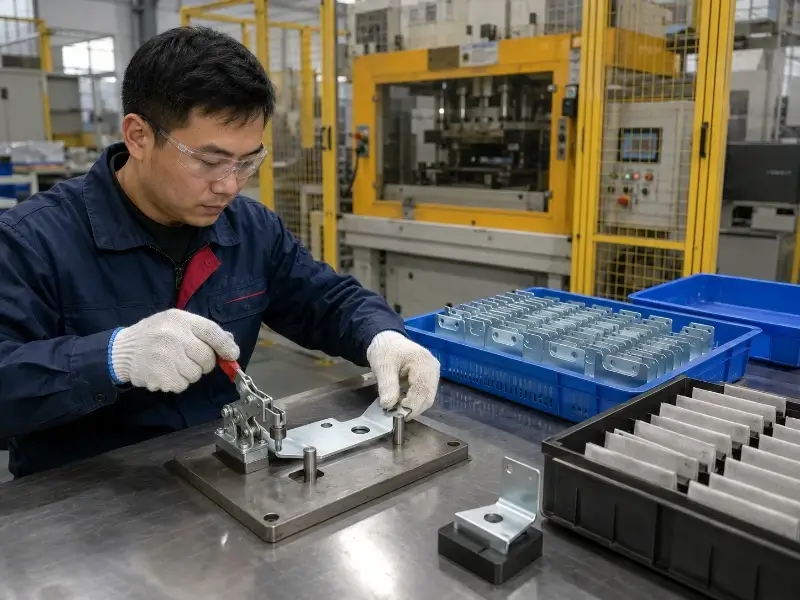
Stanzwerkzeuge, Schweißvorrichtungen, Prüflehren und Serienverpackungen können die Wiederholbarkeit der Produktion verbessern.

Entscheidungsfaktoren bei der Werkzeugauswahl

Jährliche Nutzung
Teil-Geometrie
Stabilität der Konstruktion
Werkzeugkosten
Zielstückpreis

Nach der Freigabe dienen die bestätigte Zeichnung und das Muster als Grundlage für künftige Bestellungen.

Legen Sie die Funktionen fest, die Passform und Kosten beeinflussen

Eine serienreife Halterung erfordert eine klare Kontrolle über die Merkmale, die sich auf die Montage und die Leistung auswirken.

Legen Sie die Funktionen fest, die Passform und Kosten beeinflussen

Belastung und Steifigkeit

Verstärkungskeile, Versteifungsrippen, geformte Kanten, kürzere, nicht abgestützte Abschnitte und eine optimierte Anordnung der Befestigungselemente können die Steifigkeit bei geringerem Gewicht erhöhen.

Löcher und Biegungen

Für kritische Lochmuster sind klare Bezugspunkte erforderlich. Der Abstand zwischen Loch und Biegung sowie der Biegeradius müssen auf das Material und den Prozess abgestimmt sein.

Toleranzen und Aussehen

Wenden Sie enge Toleranzen nur auf funktionale Merkmale an und kennzeichnen Sie optische Oberflächen direkt in der Zeichnung.

Markieren Sie vor Produktionsbeginn die Faserrichtung, das Schweißbild, Beschichtungsbeschränkungen und kratzempfindliche Bereiche.

Stellen Sie sicher, dass Nachbestellungen mit dem genehmigten Teil übereinstimmen

Die Qualitätskontrolle beginnt mit der korrekten Zeichnung, Überarbeitung, Materialauswahl, den Abmessungen, den Beschlägen, der Oberflächenbeschaffenheit und den Prüfvorgaben.
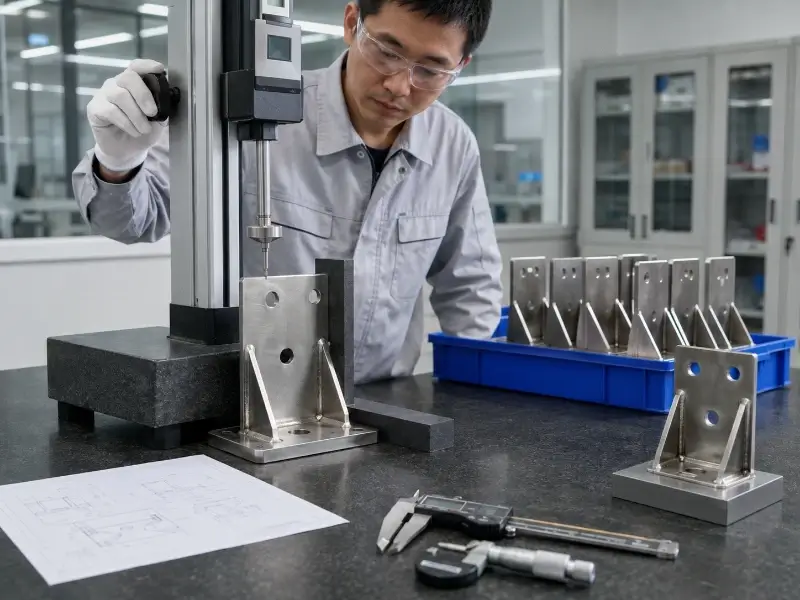
Qualitätskontrolle

Schwerpunkte der Prüfung

Lochposition und -abstand
Biegewinkel und Gesamtabmessungen
Beschläge, Gewinde und Schweißnähte
Oberflächenbeschaffenheit und Passgenauigkeit
1

Zeichnungsprüfung

Bestätigen Sie die Anforderungen hinsichtlich der Überarbeitung und Abnahme.

2

Erste Artikelüberprüfung

Überprüfen Sie die entscheidenden Merkmale, bevor Sie die gesamte Charge freigeben.

3

Prozessbegleitende Überwachung

Verfolgen Sie ausgewählte Maße während der Produktion.

4

Abschließende Inspektion

Vergleichen Sie die fertigen Teile vor dem Verpacken mit den genehmigten Anforderungen.

Auf Anfrage erhältlich
Werkstoffzertifikate
Dimensionsberichte
Erste Artikel-Aufzeichnungen
Rückverfolgbarkeit von Chargen

Nehmen Sie Kontakt mit uns auf

Dateien per Drag & Drop ziehen, Dateien zum Hochladen auswählen