Производитель монтажных кронштейнов

Индивидуальные монтажные кронштейны, изготовленные с учётом особенностей вашей конструкции

Компания TZR производит монтажные кронштейны по чертежам заказчика для промышленного оборудования, средств автоматизации производства, электрооборудования, электроники и коммерческой продукции.

Мы осуществляем изготовление прототипов, мелкосерийные заказы, промежуточное производство и серийное производство.

Индивидуальные монтажные кронштейны, изготовленные с учётом особенностей вашей конструкции
Основана в 2013 году
Объект площадью 118 000 кв. футов
Более 100 технических и
Кадровый отдел
От прототипа к серийному производству
Производство

Небольшой кронштейн может остановить работу целого узла

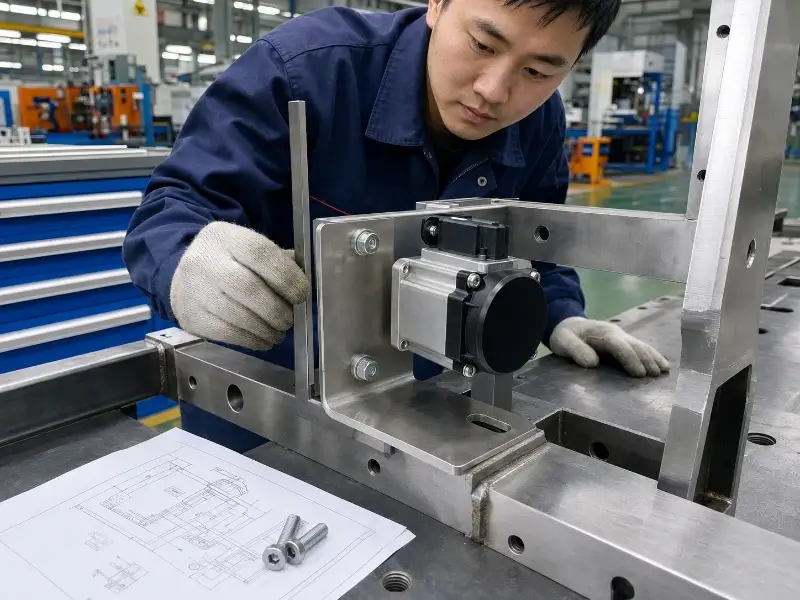
Крепежные кронштейны часто используются для фиксации двигателей, датчиков, панелей, корпусов, кабелей и других компонентов в нужном положении.

Небольшой кронштейн может остановить работу целого узла

Несовпадение отверстий

Неправильное расстояние между отверстиями может помешать установке кронштейна на сопряженные детали.

Нестабильные углы изгиба

Даже небольшая погрешность при формовке может повлиять на конечное положение при монтаже.

Деформация при сварке

Нагрев может повлиять на плоскостность, углы и расположение критически важных отверстий.

Взаимодействие покрытий

Избыточное покрытие может повлиять на резьбу, отверстия для прессовой посадки и точки заземления.

Что проверяет TZR перед запуском в производство

Системы отсчёта и сопрягаемые размеры
Изгибы, отверстия и прорези
Крепежные элементы и зазоры
Направление укладки и монтаж

Своевременная экспертиза позволяет сократить количество проблем при сборке, количество изменений в чертежах и ненужные производственные затраты.

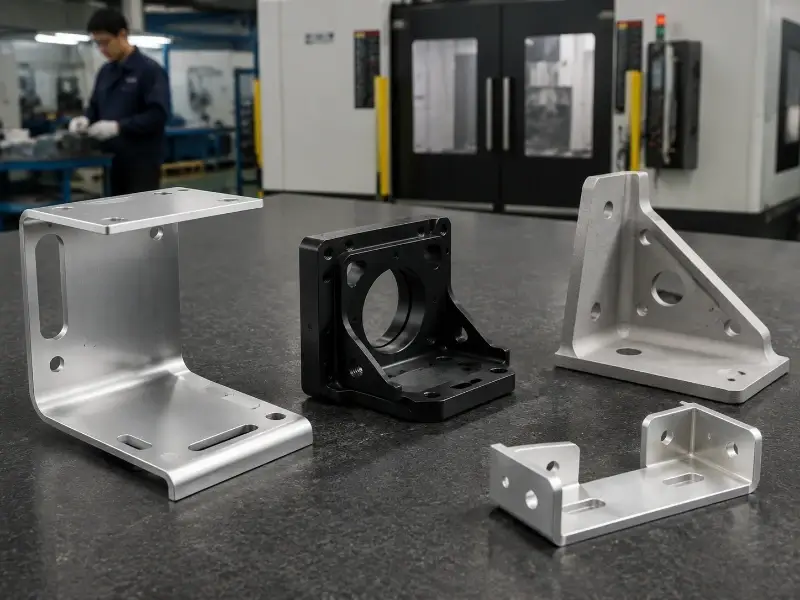
Одна конструкция монтажного кронштейна не подходит для всех узлов

Выбор оптимальной конструкции зависит от нагрузки, имеющегося пространства, способа крепления, объема производства и расчетного срока службы.

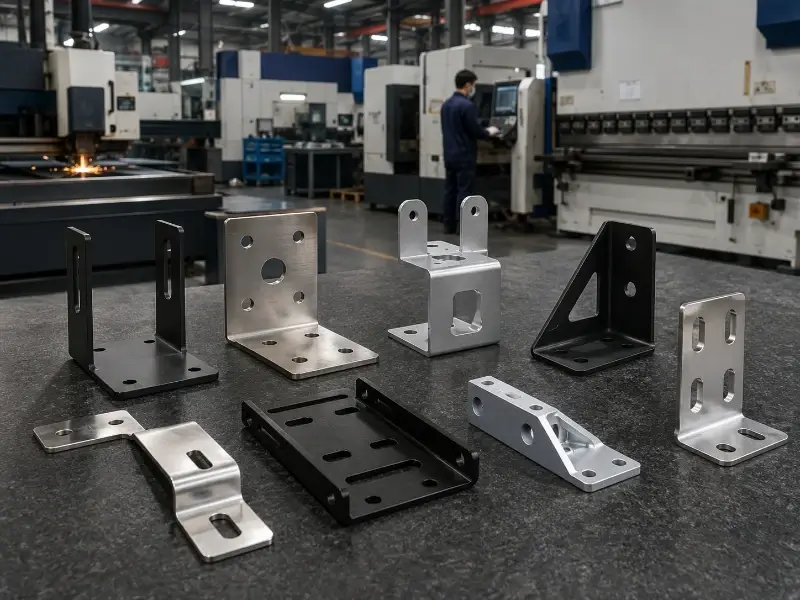
Кронштейны из штампованного листового металла

Кронштейны из штампованного листового металла

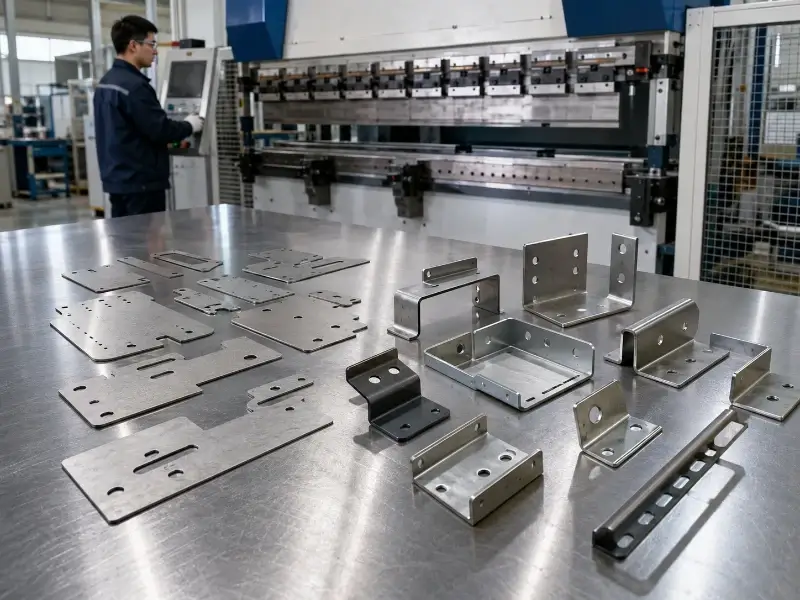
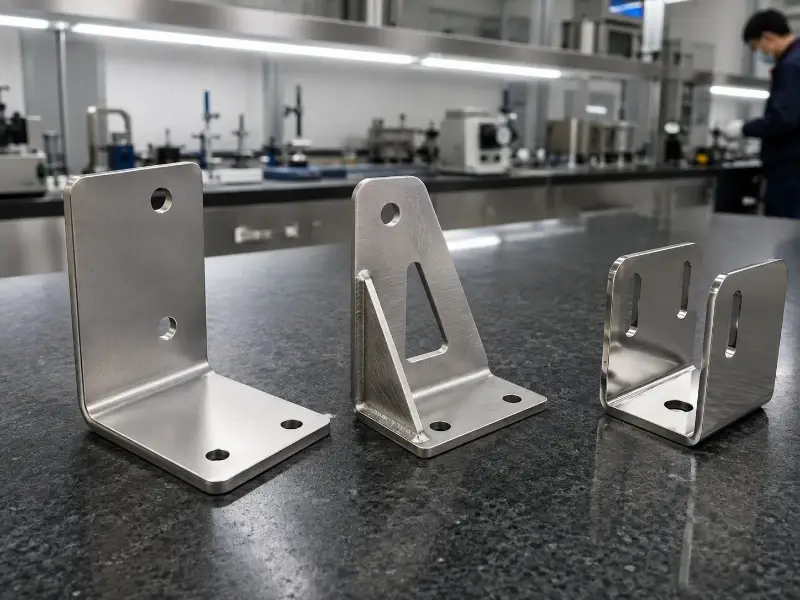
Лазерная резка и гибка с ЧПУ позволяют изготавливать конструкции в форме букв L, U, Z, а также угловые профили, монтажные пластины и кронштейны с прорезями.

Гибкий подход к производству прототипов и партий от небольших до средних
Армированные и сварные кронштейны

Армированные и сварные кронштейны

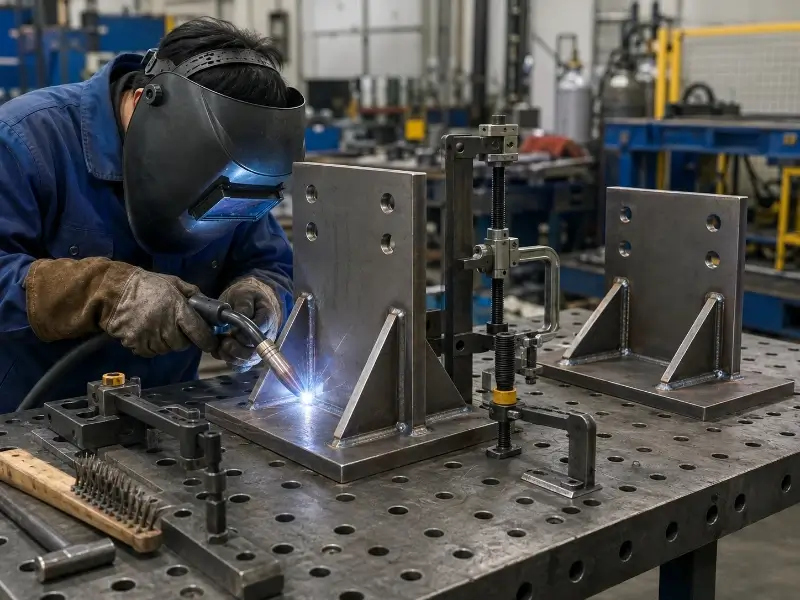
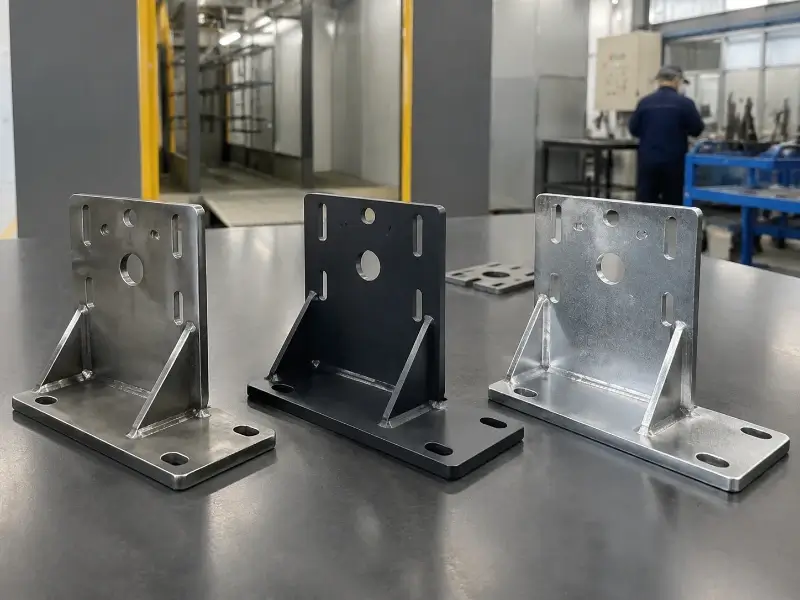
Усилительные вставки, ребра жесткости, сварные пластины и формованные отводы позволяют повысить жесткость без увеличения толщины всего кронштейна.

Для повышенных нагрузок и вибрации
Обработанные на станках и штампованные кронштейны

Обработанные на станках и штампованные кронштейны

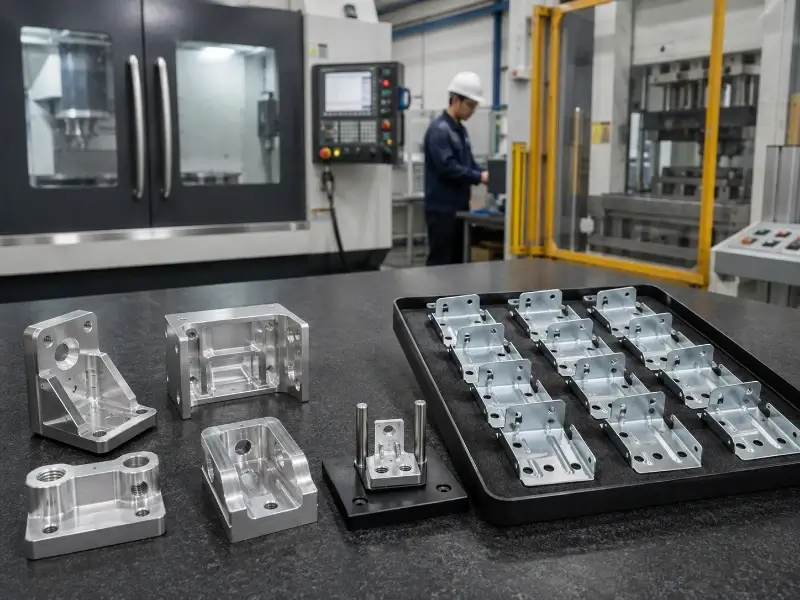
Обработка на станках с ЧПУ обеспечивает высокую точность. Штамповка позволяет снизить себестоимость единицы продукции при стабильном объеме производства.

Высокая точность или стабильные объемы производства

Перед тем как порекомендовать тот или иной технологический процесс, компания TZR анализирует геометрию, допуски, количество, затраты на инструмент и будущие изменения в конструкции.

Пусть условия труда определяют выбор материала

Выбор материала влияет на прочность, вес, коррозионную стойкость, внешний вид и себестоимость продукции.

Углеродистая сталь

Углеродистая сталь

Оптимальное соотношение прочности и стоимости для многих промышленных применений в помещениях.


Распространенные виды отделки: порошковое покрытие, цинкование, окраска

Нержавеющая сталь

Нержавеющая сталь

Подходит для использования во влажных, санитарных, наружных условиях, а также в средах, подверженных коррозии.


Распространенные виды отделки: пассивация, браширование, полировка

Алюминий

Алюминий

Позволяет снизить вес кронштейна и обеспечивает хорошую естественную коррозионную стойкость.


Распространенные виды отделки: анодирование, порошковое покрытие, дробеструйная обработка

Заранее определите требования к окончательной обработке

Порошковое покрытие
Цинкование
Пассивация
Анодирование
Щетка
Обработка бисером

Определите замаскированные участки, точки заземления, косметические поверхности, защищённые резьбы и отверстия, на которые влияет толщина покрытия.

Не следует запускать производственное оснащение до тех пор, пока объемы производства не оправдают его внедрение

Проекты на ранних этапах часто претерпевают изменения после тестирования прототипов, поэтому производственная схема должна соответствовать как текущему спросу, так и будущим объемам производства.

01
02
03
Прототипы и мелкосерийное производство

Прототипы и мелкосерийное производство

Лазерная резка, штамповка в револьверной прессе, и гибка избежать использования специальных штампов и обеспечить возможность внесения изменений в конструкцию.

Обзор годового спроса

Обзор годового спроса

TZR сравнивает годовой объем использования, геометрию деталей, стабильность конструкции, затраты на инструмент и целевую цену за единицу.

Подготовка к повторному производству

Подготовка к повторному производству

Штамповочные инструменты, сварочные приспособления, контрольные калибры и упаковка партиями могут повысить стабильность серийного производства.

Факторы, влияющие на выбор инструмента

Годовой объем использования
Геометрия деталей
Стабильность конструкции
Затраты на инструментарий
Целевая цена за единицу

После утверждения утвержденный чертеж и образец становятся эталоном для будущих заказов.

Определите параметры, влияющие на соответствие требованиям и стоимость

Кронштейн, готовый к серийному производству, должен обеспечивать четкий контроль над параметрами, влияющими на сборку и эксплуатационные характеристики.

Определите параметры, влияющие на соответствие требованиям и стоимость

Нагрузка и жесткость

Усиливающие вставки, ребра жесткости, формованные кромки, более короткие участки без опоры и более рациональное расположение крепежных элементов позволяют повысить жесткость при меньшем весе.

Отверстия и изгибы

Для схем расположения отверстий, имеющих критическое значение, необходимы четкие базовые точки. Расстояние от отверстия до изгиба и радиус изгиба должны соответствовать материалу и технологическому процессу.

Допуски и внешний вид

Применяйте жесткие допуски только к функциональным элементам, а эстетические поверхности указывайте непосредственно на чертеже.

Перед началом производства необходимо отметить направление волокон, внешний вид сварного шва, ограничения по нанесению покрытий и участки, чувствительные к царапинам.

Обеспечьте соответствие повторных заказов утвержденному чертежу детали

Контроль качества начинается с правильного чертежа, его доработки, выбора материала, размеров, крепежа, вида отделки и требований к проверке.
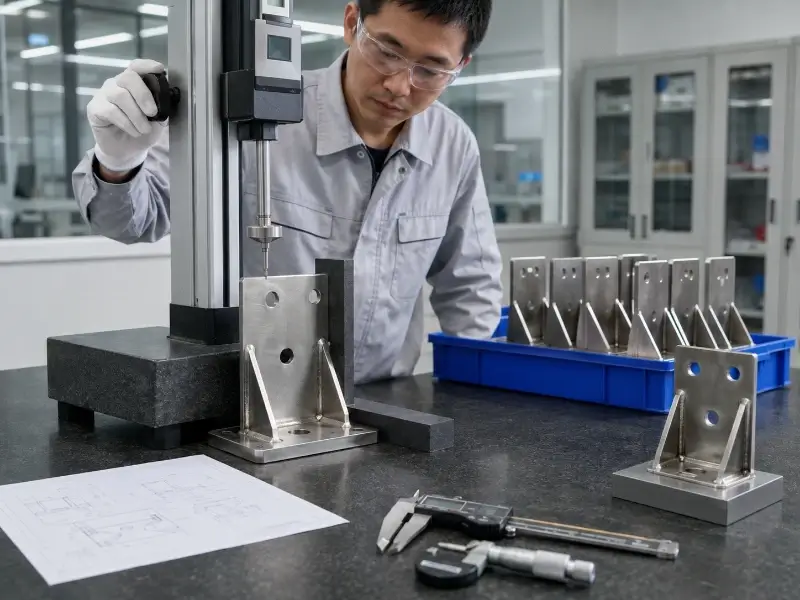
Контроль качества

Основные направления проверки

Расположение отверстий и расстояние между ними
Угол изгиба и габаритные размеры
Металлоконструкции, резьба и сварные соединения
Качество поверхности и точность посадки деталей при сборке
1

Обзор чертежа

Подтвердите требования к доработке и приемке.

2

Проверка первой статьи

Перед выпуском всей партии проверьте ключевые характеристики.

3

Мониторинг в процессе производства

Отслеживайте выбранные размеры в процессе производства.

4

Окончательная проверка

Перед упаковкой сравните готовые детали с утвержденными требованиями.

Предоставляется по запросу
Сертификаты на материалы
Отчеты по размерам
Отчеты о первых изделиях
Отслеживаемость партий

Свяжитесь с нами

Перетаскивание файлов, Выберите файлы для загрузки