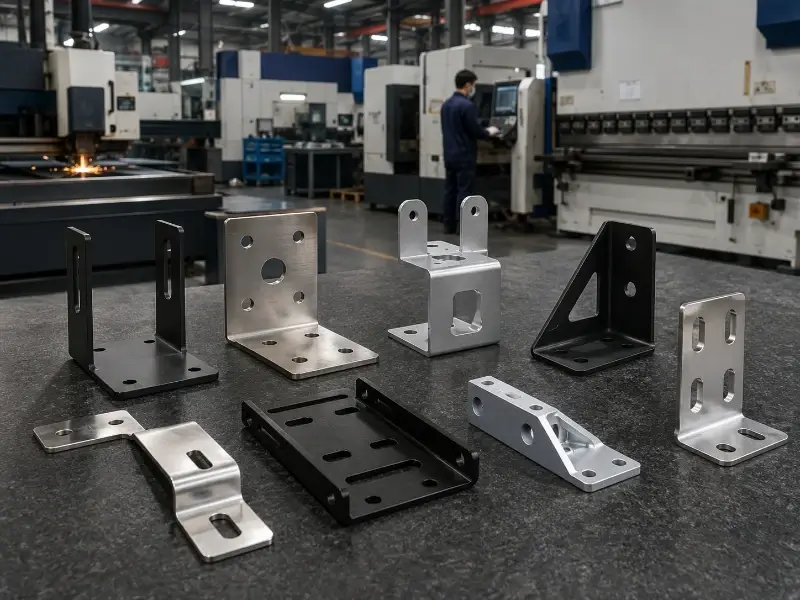
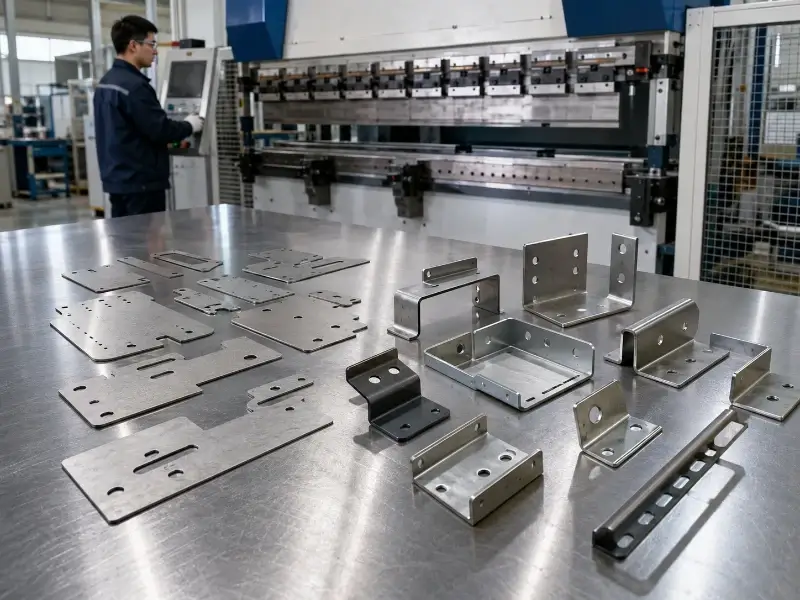
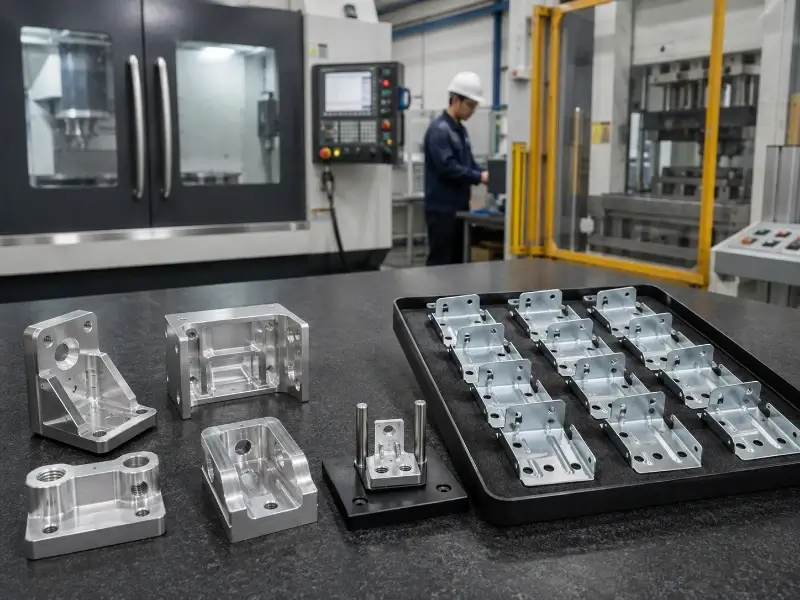
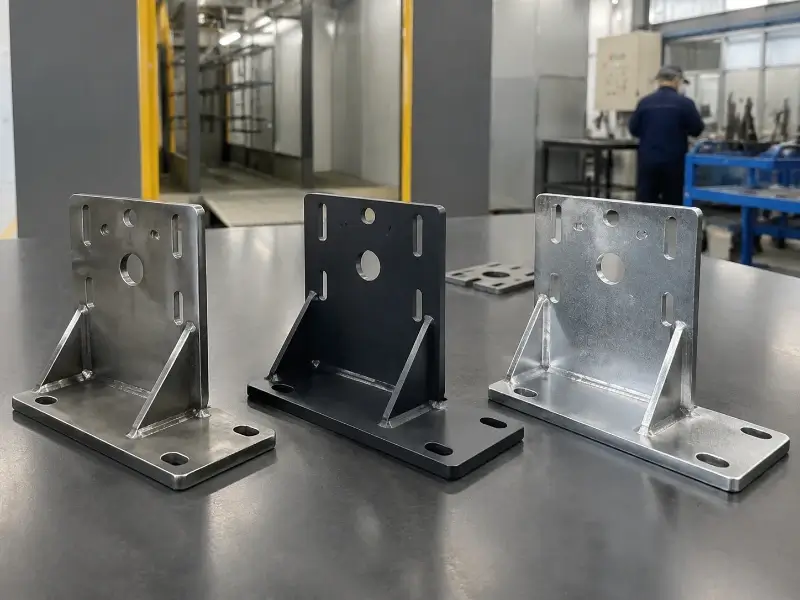
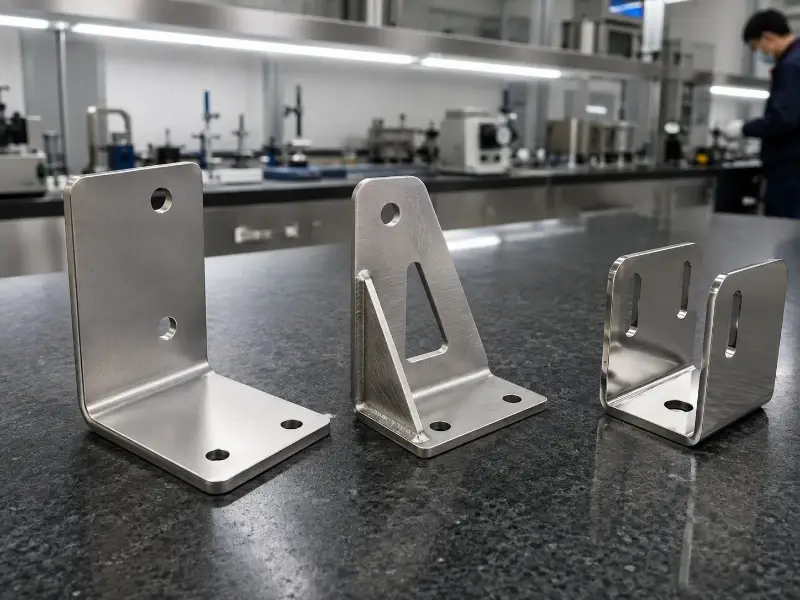
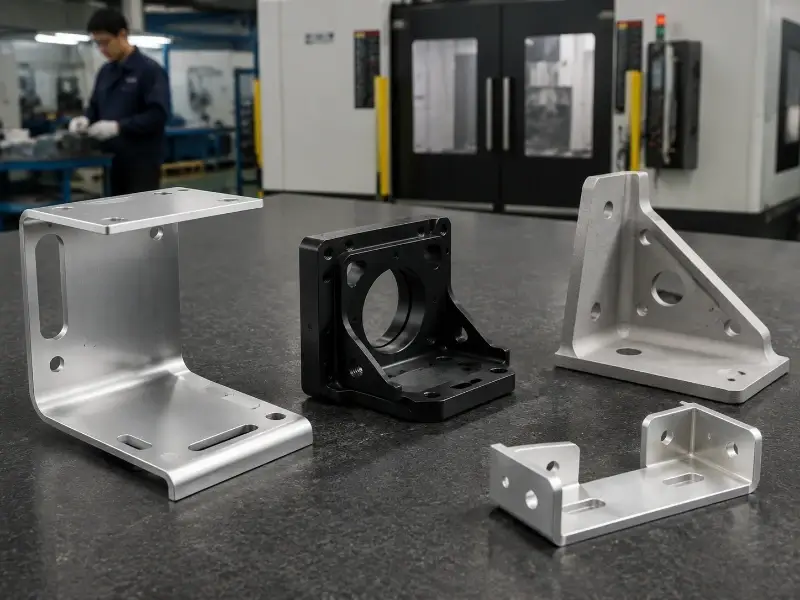
TZR fabrique des supports de fixation sur mesure pour les machines industrielles, l'automatisation industrielle, les équipements électriques, l'électronique et les produits commerciaux.
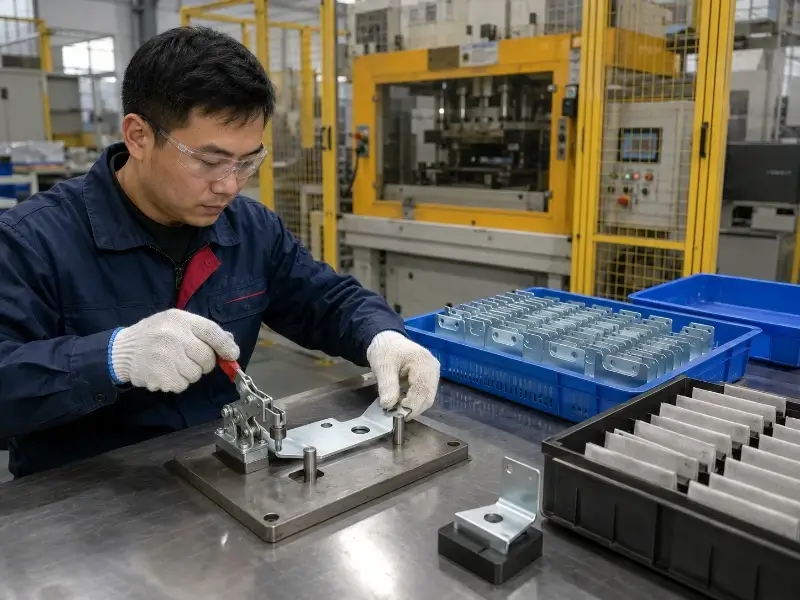
Nous prenons en charge les prototypes, les commandes en petites séries, la production de transition et la fabrication en série.
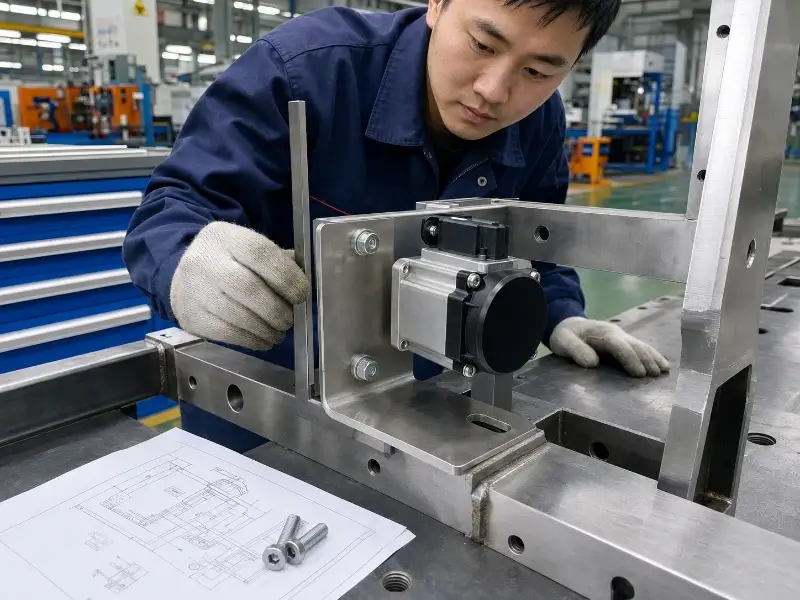
Les supports de fixation permettent souvent de régler la position des moteurs, des capteurs, des panneaux, des boîtiers, des câbles et d'autres composants.
Un espacement incorrect des trous peut empêcher le support de s'ajuster aux composants correspondants.
Une petite erreur de formage peut modifier la position finale de montage.
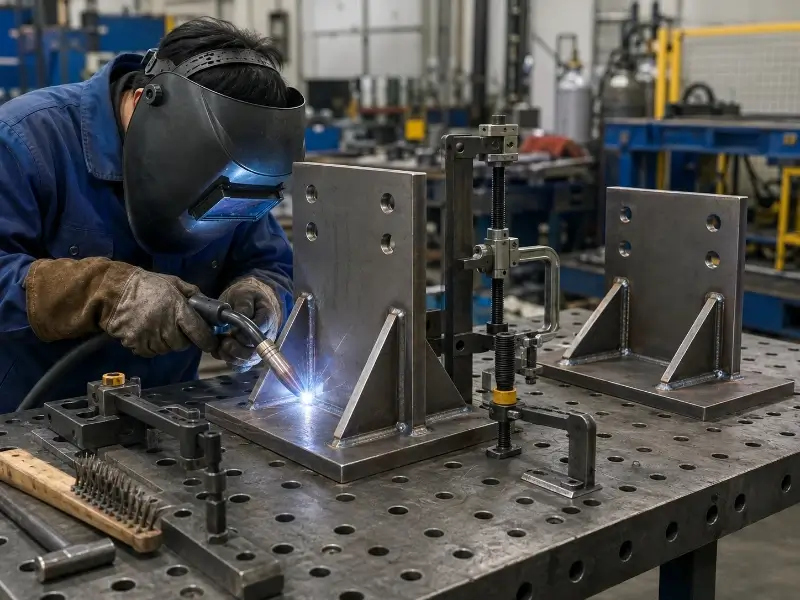
La chaleur peut avoir une incidence sur la planéité, les angles et l'emplacement des trous critiques.
Un excès de revêtement peut nuire aux filetages, aux alésages à ajustement serré et aux points de mise à la terre.
Une révision précoce permet de réduire les problèmes d'assemblage, les modifications de plans et les coûts de production superflus.
Le choix de la meilleure conception dépend de la charge, de l'espace disponible, du mode de fixation, du volume de production et de la durée de vie prévue.
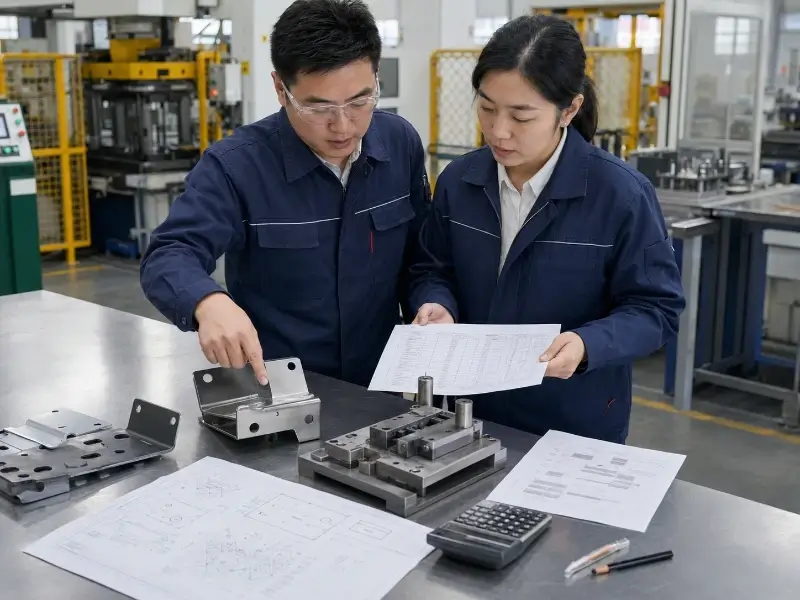
Avant de recommander un procédé, TZR compare la géométrie, les tolérances, les quantités, les coûts d'outillage et les modifications futures de conception.
Le choix des matériaux influe sur la résistance, le poids, la résistance à la corrosion, l'aspect et le coût de production.
Identifier les zones masquées, les points de mise à la terre, les surfaces esthétiques, les filetages protégés et les trous affectés par l'épaisseur du revêtement.
Les projets en phase initiale évoluent souvent après les essais de prototypes ; il convient donc que le processus de production soit adapté à la fois à la demande actuelle et aux volumes futurs.
Une fois validés, le plan finalisé et l'échantillon servent de référence pour les commandes futures.
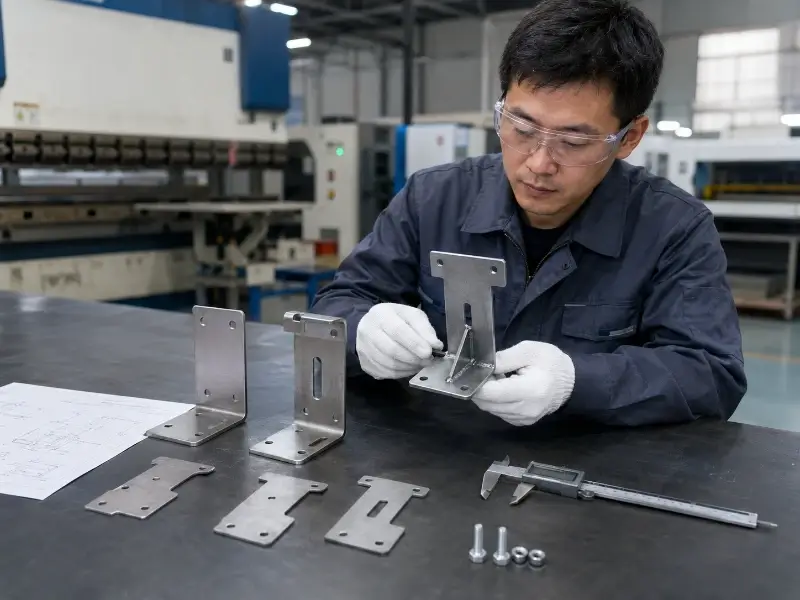
Un support prêt pour la production doit permettre de contrôler précisément les caractéristiques qui influent sur son assemblage et ses performances.
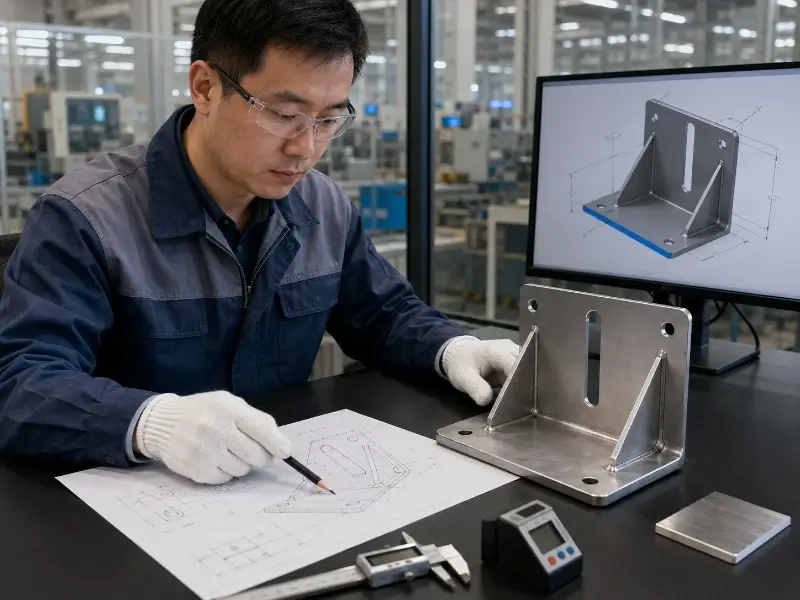
Les goussets, les nervures, les bords formés, les sections non soutenues plus courtes et un meilleur positionnement des fixations permettent d'augmenter la rigidité tout en réduisant le poids.
Les schémas de perçage critiques nécessitent des repères précis. L'espacement entre les trous et les courbures, ainsi que le rayon de courbure, doivent être adaptés au matériau et au procédé.
N'appliquez des tolérances serrées qu'aux caractéristiques fonctionnelles et indiquez clairement sur le dessin les surfaces esthétiques.
Avant de lancer la production, indiquez le sens du grain, l'aspect de la soudure, les restrictions relatives au revêtement et les zones sensibles aux rayures.
Le contrôle qualité commence par la définition précise des plans, des révisions, des matériaux, des cotes, des pièces de quincaillerie, des finitions et des exigences en matière d'inspection.
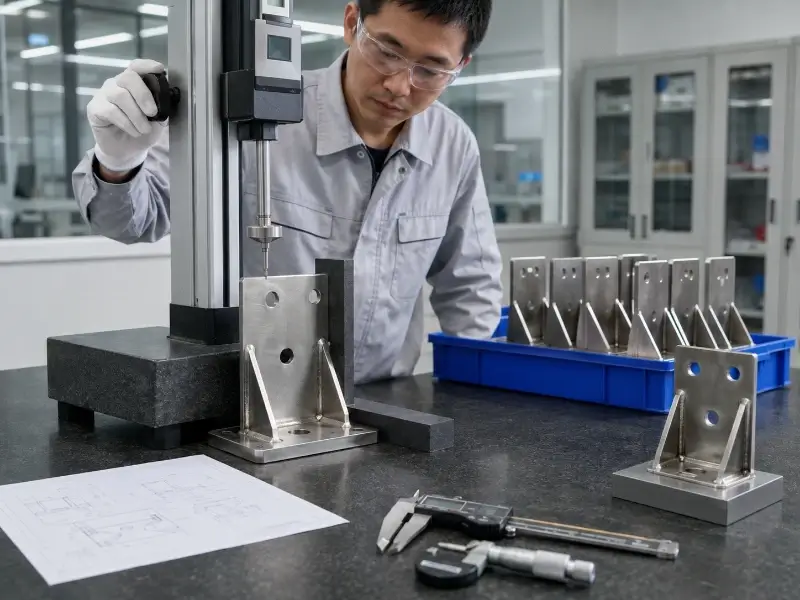
Vérifiez les exigences en matière de révision et d'acceptation.
Vérifiez les caractéristiques essentielles avant de valider l'ensemble du lot.
Suivre les dimensions sélectionnées tout au long de la production.
Comparer les pièces finies aux spécifications approuvées avant leur conditionnement.

 French
 English
 Spanish
 German
 Russian
 Italian