
 Russian
 English
 Spanish
 German
 Italian
 French

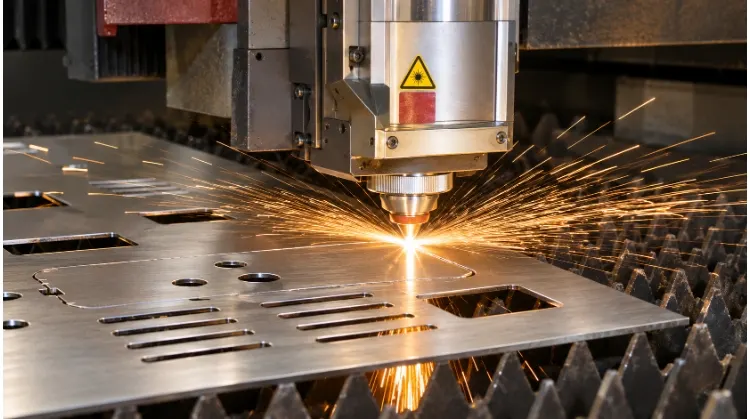
Выбор оптимального метода резки нержавеющей стали зависит от её толщины и термостойкости. Волоконные лазеры оптимально подходят для тонких листов толщиной до 20 мм, плазменная резка — для толстых конструкционных листов, гидроабразивная резка — для термочувствительных деталей, требующих отсутствия зоны термического влияния, а ленточная резка — для цельных прутков. Правильный выбор метода позволяет избежать упрочнения материала и термических деформаций.
Резка нержавеющей стали сопряжена с особыми сложностями, которых нет при резке мягкой стали. Поскольку аустенитные марки (такие как 304 и 316L) обладают высокой прочностью на разрыв и низкой теплопроводностью, они очень подвержены упрочнению при механической резке и локальному деформированию при термической резке.
Основываясь на нашем производственном опыте в компании TZR, в данном руководстве подробно описано, как подобрать подходящую технологию резки с учетом геометрии детали, как избежать типичных дефектов и как составить четкие технические требования к запросу предложений, которые гарантируют получение деталей, готовых к сборке.
Воспользуйтесь приведенной ниже матрицей базовых показателей, чтобы определить наиболее экономически эффективный маршрут с учетом формата вашего материала и основных ограничений.
| Метод резки | Наиболее подходит для | Типичная толщина | Основные аспекты, которые следует учитывать | Относительная стоимость |
| Волоконный лазер | Профили листов, жесткие допуски | 0,5 мм – 20 мм | Требуется азот под высоким давлением для предотвращения окисления кромок. | $$ |
| Плазма | Тяжёлые листы, крупные конструкции | 15 мм – 50 мм+ | Оставляет более широкую зону термического влияния (HAZ) и окалину. | $ |
| Абразивная гидроабразивная резка | Толстые пластины, теплочувствительные детали | 1 мм – 100 мм и более | Нулевой HAZ, но требуется компенсация конусности. Более низкая скорость. | $$$ |
| Ленточная пила | Прокат, толстостенные трубы | Н/Д (цельные заготовки) | Необходимо контролировать скорость подачи, чтобы предотвратить упрочнение материала. | $ |
| Ножницы | Прямые пропилы в тонких листах | 1 мм – 6 мм | Вызывает механическое напряжение; оставляет острую заусенцу. | $ |
Выберите подходящий метод резки нержавеющей стали
Выбор подходящего технологического процесса подразумевает согласование ограничений оборудования с геометрией вашей детали. В компании TZR мы сравниваем допуски, указанные в чертеже, с фактическими производственными возможностями, прежде чем определять технологический маршрут.
Лазер и плазма
Термическая резка является стандартным методом профилирования листового и пластинчатого металла.
Волоконно-лазерная резка наилучшим образом подходит для сложных контуров, острых внутренних углов и узких допусков (как правило, ±0,1 мм). При резке нержавеющей стали в качестве вспомогательного газа используется азот (N₂) — для толстых листов обычно требуется давление 15–20 бар — чтобы удалить расплавленный материал и получить чистую кромку без оксидных наслоений. При оценке поставщиков всегда следует учитывать разницу между максимальной мощностью лазера пирсинг производительность и её стабильность производство производительность. Работа машины на пределе её возможностей обычно приводит к разрывам кромок и высокому проценту брака.
Плазменная резка становится оптимальным решением для резки толстых листов (толщиной свыше 15 мм), при резке которых скорость лазерной резки значительно снижается. Хотя плазменная резка является более быстрой и экономичной для толстых листов, она сопровождается интенсивным нагревом. Это приводит к образованию более широкой зоны термического влияния (HAZ), небольшому скосу по краям и образованию шлака на нижней поверхности, что требует дополнительной шлифовки перед сварка.
Абразивная гидроабразивная резка
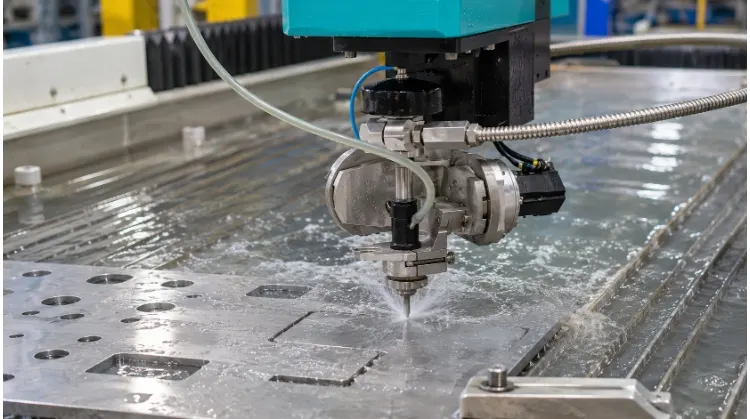
Абразивная гидроабразивная резка — это нетермический процесс, который применяется в тех случаях, когда контроль теплоотдачи является обязательным условием.
Поскольку резка водной струей осуществляется в холодном режиме, она исключает зону термического влияния (HAZ), что позволяет материалу сохранить свои исходные металлургические свойства. Однако необходимо учитывать конусность пропила (V-образный профиль кромки) и видимые полосы на кромке. Современное оборудование смягчает эти недостатки за счет использования 5-осевых режущих головок для активной компенсации конусности, но это снижает скорость резки. Мы не используем гидроабразивную резку для тонких листов, если в этом нет абсолютной необходимости, поскольку высокий расход гранатового абразива и низкие скорости значительно повышают себестоимость единицы продукции.
Пиление и резка
Механические методы применяются для простого разделения, а не для профилирования.
Ленточная пила — это наиболее подходящий способ распиловки цельных прутков из нержавеющей стали и конструкционных труб по длине. Основным ограничением является зажим: требуется надежное закрепление заготовки, что иногда может привести к появлению следов на поверхности материала. Ножницы обеспечивает быструю линейную резку листового металла, но при этом создает значительное сдвиговое усилие. Это приводит к возникновению механического напряжения, переворачиванию края и образованию острой заусенцы.
Примечание о профилировании труб и полевых инструментах: Для выполнения сложных схем прорезания отверстий в трубном заготовке лазерные станки с ЧПУ для резки труб являются промышленным стандартом. Ручные инструменты, такие как угловые шлифовальные машины и переносные пилы, предназначены исключительно для модификаций на месте и не используются в технологических процессах точного производства.
Матрица сравнения процессов
| Процесс | Соответствующие формы | Возможности контурной обработки | Зона термического воздействия (HAZ) | Состояние краев | Типичная постобработка |
| Лазер (N2) | Лист, пластина, труба | Высокий (сложный, мелкие отверстия) | Минимальный (узкий) | Чистый, гладкий | При необходимости — легкая зачистка |
| Плазма | Тарелка | Средний уровень сложности (простые фигуры) | Высокий (широкий) | Более грубая текстура, присутствуют примеси | Шлифование, удаление окалины |
| Гидроабразивная резка | Лист, пластина | Высокий | Нет | Матовый, полосатость | Снятие фасок |
| Пиление | Пруток, труба | Нет (только гетеросексуальные отношения) | Нет | Следы от инструмента | Удаление заусенцев, торцевая обработка |
| Ножницы | Лист | Нет (только гетеросексуальные отношения) | Нет | Переворот, заусенец | Скругление кромок, удаление заусенцев |
Контроль дефектов, возникающих при нагреве, закалке и резке
Дефекты при резке нержавеющей стали, как правило, возникают из-за ненадлежащего терморегулирования или механического трения. Выявление первопричины позволяет определить, необходимо ли скорректировать параметры станка или добавить дополнительную операцию.
Усиление работы
Аустенитные нержавеющие стали имеют высокую склонность к упрочнению при механической обработке (пиление, сверление, фрезерование). Следует отметить, что марка 316L подвержена упрочнению в ещё большей степени, чем марка 304, ввиду более высокого содержания никеля и молибдена.
Если режущий инструмент просто скользит по материалу, не врезаясь в него для удаления стружки, в результате трения выделяется тепло, и поверхностный слой мгновенно упрочняется. Чтобы этого не произошло, режущий инструмент должен обеспечивать постоянную, интенсивную подачу, чтобы оставаться под упрочнённым слоем. Если позволить пильному полотну простаивать в месте реза, инструмент выйдет из строя за считанные секунды. Упрочнение от деформации относится исключительно к механической обработке и не распространяется на бесконтактные методы, такие как лазерная или гидроабразивная резка.
Нагрев и деформация
При термической резке необходимо контролировать зону термического влияния (HAZ), оттенок нагрева (цвет окисления) и общее искажение детали.
Деформация представляет собой серьезную опасность при обработке тонких листов, длинных асимметричных деталей или участков с плотным расположением отверстий. При локальном нагреве нержавеющая сталь расширяется и деформируется. Детали с деформацией зачастую не устанавливаются должным образом в задние упоры гибочных прессов с ЧПУ или в приспособления для роботизированной сварки, что приводит к увеличению времени ручной настройки и росту количества брака на последующих этапах производства. Мы регулируем этот процесс на уровне программирования, корректируя последовательность резки — выполняя пробивку несмежных элементов для отвода тепла — и управляя опорой листа на станине станка.
Заусенцы и смещение реза
Различные технологические процессы приводят к появлению определённых дефектов кромок. Если в чертеже указаны строгие требования к состоянию кромок (например, ISO 13715 для кромок неопределённой формы) или конкретные значения шероховатости поверхности (Ra), план управления дефектами необходимо согласовать с выбранным технологическим процессом:
- Механические борфрезы: Возникают при сдвиге и распиловке, когда материал разрывается в месте выхода. Требуется механическая удаление заусенцев или скругление краёв.
- Шлак: Возникает при лазерной и плазменной резке, когда расплавленная сталь затвердевает на нижнем крае. Наличие твердой шлаковой корки при лазерной резке обычно свидетельствует о неправильном давлении азота, плохом состоянии сопла или неправильном положении фокуса.
- Снижение дрифта: Это происходит при пилении ленточной пилой, когда натяжение полотна слишком низкое или скорость подачи слишком высокая, что приводит к появлению скоса на толстом прутковом материале.
Руководство по устранению неисправностей
| Тип дефекта | Вероятные причины | Проверка направления / настройка параметров | Применимый процесс |
| Сильное упрочнение материала | Трение инструмента, низкая скорость подачи | Увеличьте скорость подачи; обеспечьте постоянную нагрузку на режущий инструмент и высокий расход охлаждающей жидкости. | Пиление, механическая обработка |
| Искривление / Деформация | Локальное накопление тепла | Оптимизируйте последовательность резки; обеспечьте отвод тепла; проверьте опоры ламелей. | Лазер, плазма |
| Жесткий донный шлак | Неправильное давление газа, низкая скорость | Увеличьте давление N2, очистите сопло, отрегулируйте положение фокуса. | Лазер, плазма |
| Угловой рез (смещение) | Прогиб лезвия, чрезмерная подача | Проверьте натяжение лезвия, уменьшите скорость подачи, убедитесь в жесткости зажимного устройства. | Ленточная пила |
| Рыхлые прожилки по краям | Слишком высокая скорость резания | Уменьшите скорость перемещения; проверьте расход абразива. | Гидроабразивная резка |
Определение требований к размерам, граням и поверхностям
Нечёткие указания в чертежах, такие как «гладкие кромки» или «аккуратная отделка», вынуждают поставщиков гадать о ваших намерениях. Обычно это приводит к одному из двух результатов: либо поставщик переработает деталь и завысит стоимость заказа, либо он недоработает её, в результате чего вы получите детали, непригодные для сборки. Чтобы получить точную стоимость и пригодные к использованию компоненты, вы должны преобразовать ожидания в отношении качества в выполнимые производственные инструкции.
Размеры и плоскостность
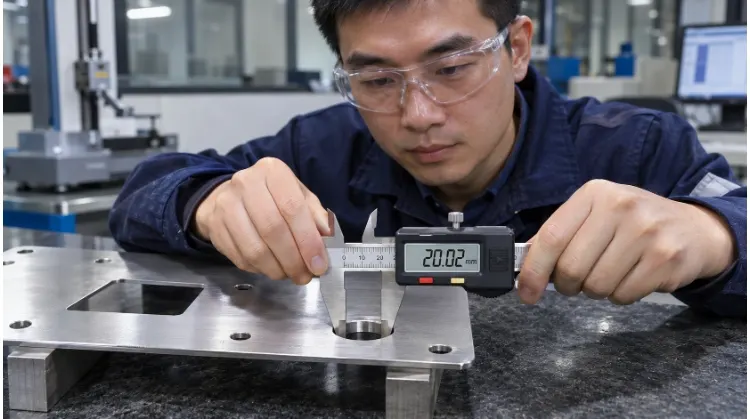
Не следует полагать, что все размеры профиля будут соблюдены исключительно за счет работы режущего станка. Необходимо проводить различие между внешними размерами профиля, размерами отверстий, точностью положения и плоскостностью.
Определите, какие характеристики являются критически важными для вашей сборки. Более узкие допуски приводят не к линейному, а к экспоненциальному росту затрат. Указание допуска ±0,1 мм для профиля, вырезанного лазером, является стандартной практикой и не влечет за собой дополнительных затрат. Ужесточение этого допуска до ±0,05 мм вынуждает перевести изготовление детали на фрезерный станок с ЧПУ, что мгновенно утраивает время цикла и затраты на наладку. Кроме того, укажите свои требования к плоскостности и базу отсчета. Резка снимает внутренние напряжения в нержавеющей стали, которые могут привести к прогибу материала. Если требуется строгая плоскостность, четко укажите это, чтобы поставщик мог направить деталь на вторичное выравнивание.
Состояние краев
Различные последующие процессы требуют разных состояний кромок. Вместо того чтобы просить «гладкую кромку», точно укажите, что именно необходимо выполнить на производстве.
Разграничивайте стандартную зачистку (удаление острых механических заусенцев или окалины), снятие фаски (срезание под определенным углом для подготовки к сварке) и скругление кромок. Если деталь будет подвергаться порошковой окраске или окраске краской, необходимо указать требование о скруглении кромок. Вследствие поверхностного натяжения жидкая краска и порошковые покрытия отслаиваются от острых углов под углом 90 градусов, оставляя их незащищенными. Деталь, которая выглядит идеально сразу после распаковки, через несколько месяцев эксплуатации начнёт ржаветь по краям. Ссылайтесь на конкретные стандарты, такие как ISO 13715, или укажите измеримый радиус закругления краев.
Защита поверхности
Нержавеющую сталь часто выбирают из-за её эстетичного вида и коррозионной стойкости. В вашей документации должно быть четко указано, как следует обращаться с поверхностью — начиная с станины станка и заканчивая конечной упаковкой.
Если вы используете материал с брашированной поверхностью (например, с отделкой № 4), обязательно укажите направление волокон на чертеже, так как это влияет на эффективность раскроя. Чётко разграничьте требования к химической обработке:
- Чистка: Удаление охлаждающей жидкости, масел и абразивной пыли.
- Маринование: Использование кислоты для удаления термического нагара (окислительной корки), образовавшегося в результате термической резки или сварки.
- Пассивация: Химическая обработка (как правило, азотной или лимонной кислотой), восстанавливающая защитный слой оксида хрома на обрезанных кромках.
И, наконец, обеспечьте контроль за загрязнением железом. Если поставщик обрабатывает вашу нержавеющую сталь теми же вилками, шлифовальными кругами или металлическими щетками, что и углеродистую сталь, в ваших деталях будет скапливаться свободное железо, что приведет к их быстрому ржавлению.
Пример: Четкие и нечеткие заметки к чертежу
| Неясная формулировка (следует избегать) | Вызов исполняемого файла (используйте это) |
| «Удалите все заусенцы» | «Удалите заусенцы и скруглите все острые кромки до R 0,2 мм». |
| «Содержите поверхность в чистоте» | «Декоративная поверхность на стороне А. Нанесите защитную пленку, устойчивую к воздействию лазера. С расстояния вытянутой руки царапин не видно». |
| «Подбирать под существующую отделку» | «Направление волокон должно быть параллельно длинной оси. Провести пассивацию в соответствии со стандартом ASTM A380». |
Снижение затрат за счет оптимизации конструкции деталей
Стоимость определяется не только почасовой ставкой за работу станка; на неё в значительной степени влияет геометрия детали. Проектирование с учётом технологичности (DFM) подразумевает внесение небольших изменений в конструкцию, которые позволяют значительно сократить время резки и исключить дополнительные ручные операции, при этом сохраняя функциональность детали.
Отверстия и прорези
Наиболее распространенная ошибка при проектировании с учетом технологичности (DFM) при резке нержавеющей стали связана с тем, что диаметр отверстий слишком мал по отношению к толщине материала.
Как правило, при лазерной резке, Минимальный диаметр отверстия должен быть равен толщине материала или превышать её (соотношение 1:1). Попытка лазерной резки отверстия диаметром 3 мм в нержавеющей пластине толщиной 6 мм приводит к локальному накоплению тепла, вырыву материала и образованию конического отверстия. Если отверстие является функциональным (например, проходное отверстие под болт), спроектируйте его с соблюдением соотношения 1:1, чтобы его можно было вырезать непосредственно на лазере. Если для конструкции строго требуется малый диаметр, поставщику придётся перенести деталь на фрезерный станок с ЧПУ для сверления, что приведёт к увеличению времени наладки, износу инструмента и значительным затратам.
При обработке пазов следует избегать острых внутренних углов. Для резки острого внутреннего угла 90 градусов лазеру приходится снижать скорость. Добавление небольшого радиуса (например, R 1,0 мм) позволяет станку поддерживать постоянную скорость подачи.
Вложенность и поправки
Выход материала напрямую влияет на цену за единицу, особенно в случае тяжелых сплавов, таких как 316L. Программное обеспечение для раскроя располагает детали на листе таким образом, чтобы максимально увеличить выход, однако ваши конструктивные решения могут ограничивать эту возможность.
Если вы предписываете определённое направление волокон по эстетическим соображениям, программное обеспечение не сможет свободно поворачивать детали, что снижает коэффициент использования материала и увеличивает ваши затраты. Кроме того, следует учитывать, как детали удерживаются на листе во время резки. Поставщики используют «микросоединения» (небольшие неразрезанные выступы), чтобы детали не отклонялись вверх и не повреждали лазерную головку. Удаление этих выступов впоследствии требует ручной шлифовки. Если ваш проект допускает наличие небольшого выступающего выступка на некритическом крае, вы избавите поставщика от ручного труда по его шлифовке до уровня поверхности.
Общая стоимость детали
Сравнивая ценовые предложения, обращайте внимание на полную стоимость с учетом всех затрат. Общая стоимость детали складывается из затрат на материалы, программирование, настройку оборудования, время резки, расходные материалы (азот под высоким давлением), последующую обработку и контроль качества.
При создании прототипов или мелкосерийном производстве основную долю затрат составляют время на настройку оборудования и программирование. Унификация толщины материала в пределах одной сборки позволяет поставщику разместить все детали на одном листе, что сокращает расходы на настройку оборудования. При серийном производстве основными факторами, определяющими затраты, становятся время работы станка и ручная последующая обработка (удаление заусенцев, нарезание резьбы).
Пример из практики по снижению затрат на DFM в компании TZR
Во время планового Обзор TZR DFM, мы выявили один из основных факторов, влияющих на стоимость конструкции моторного кронштейна у клиента:
- Материал: Нержавеющая сталь 304, толщина 6 мм.
- Объем: 500 единиц в месяц.
- Оригинальный дизайн: В конструкции предусмотрены четыре резьбовых отверстия диаметром 4 мм. Поскольку диаметр 4 мм меньше толщины 6 мм, эти отверстия невозможно было надёжно вырезать с помощью лазера. Процесс изготовления включал лазерную резку внешнего контура, перемещение деталей на фрезерный станок с ЧПУ, разметку, сверление и нарезание резьбы в отверстиях.
- Настройка DFM: Мы рекомендовали изменить конструкцию узла с целью использования стандартных крепежных деталей M6. Диаметр отверстий был увеличен до 6,5 мм.
- Результат: Отверстия диаметром 6,5 мм соответствовали соотношению толщины >1:1 и могли быть аккуратно вырезаны лазером за одну операцию вместе с профилем. Дополнительная операция сверления на станке с ЧПУ была полностью исключена. Общая стоимость детали была снижена на 32% исключительно за счёт устранения необходимости повторной настройки обрабатывающего центра.
Подтверждение возможностей поставщика и окончательный приемный контроль
Низкая цена не имеет никакого значения, если поставщик использует неверную технологию производства или пропускает второстепенные операции, чтобы уложиться в заданную цену. Чтобы гарантировать соответствие готовых деталей вашим требованиям к сборке, перед оформлением заказа на поставку необходимо согласовать пакет документов запроса предложений, технологическую схему производства и критерии контроля качества.
Детали запроса предложений
Подробный запрос на предоставление коммерческого предложения (RFQ) позволяет избежать догадок. Распространенной ошибкой является отправка только 3D-модели CAD: файл STEP указывает станку, что нужно вырезать, а 2D-чертеж в формате PDF — оператору станка, что нужно измерить.
Ваш пакет документов по запросу предложений должен включать:
- Точные технические характеристики материала: Марка (например, 304 и 316L), состояние и исходная обработка поверхности (например, 2B, матовая поверхность № 4 или зеркальная поверхность 8K).
- Полные файлы: 3D-файлы CAD для программирования и 2D-файлы в формате PDF с указанием допусков, базовых точек и обозначений резьбовых отверстий.
- Требования к обработке: Четкие инструкции по снятию заусенцев, защите поверхности и химической последующей обработке.
- Логистика: Объемы партий, предполагаемые сроки поставки и конкретные требования к упаковке.
Подтверждение процесса
Прежде чем принять коммерческое предложение, попросите поставщика подтвердить планируемую технологическую схему производства. Вам необходимо убедиться, что его технологический процесс позволяет стабильно обеспечивать соответствие ваших критически важных характеристик по всей партии продукции, а не только на одном прототипе.
Совместно проанализируйте сложные для обработки участки и припуски на обработку. Если в вашем чертеже предусмотрено расточенное отверстие с допуском H7, а поставщик планирует использовать только лазерную резку, его продукция не пройдет ваш контроль качества. В компании TZR мы предоставляем анализ технологичности (DFM) вместе с коммерческим предложением, в котором четко указывается, какие элементы будут вырезаны непосредственно, а какие потребуют последующей обработки на станках с ЧПУ.
Кроме того, уточните, какие работы выполняются собственными силами, а какие передаются на аутсорсинг. Передача химической пассивации или термообработки на аутсорсинг не только увеличивает сроки выполнения заказа, но и создает «черный ящик» в системе контроля качества. Всегда уточняйте, какие меры принимаются внутри организации для обеспечения подотчетности.
Проверка и приемка
Определите порядок проверки и приемки деталей. Часто возникают споры, когда заказчик измеряет деталь с помощью координатно-измерительной машины (КИМ) при приеме, в то время как поставщик использовал ручные штангенциркули на производстве.
- Состояние проверки: Уточните, проводится ли контроль размеров сразу после первичной резки или после окончательной обработки поверхности (которая может повлиять на диаметр отверстий или толщину материала).
- Документация: Для критически важных промышленных применений необходимо требовать протоколы испытаний материалов (MTR, например, сертификаты по стандарту EN 10204 3.1) в подтверждение химического состава нержавеющей стали. Требуйте предоставления протоколов первичного контроля продукции (FAI) до начала серийного производства.
- Упаковка: Косметическая отделка из нержавеющей стали легко повреждается под воздействием вибрации при морских перевозках, если детали трутся друг о друга. Укажите, необходимо ли прокладывать детали бумагой, индивидуально упаковывать их в пузырчатую пленку или размещать в специально изготовленных пенопластовых лотках, чтобы обеспечить их сохранность при международной перевозке.
Не допускайте, чтобы нечетко сформулированный запрос на предложение привел к увеличению ваших затрат или задержке работы вашего сборочного конвейера.
Хватит гадать, как ваш поставщик интерпретирует ваши чертежи. Отправьте свои файлы STEP и PDF-файлы с 2D-рисунками обратитесь к инженерной команде TZR для проведения всесторонней и ни к чему вас не обязывающей экспертизы DFM. Мы выявим возможности для сокращения затрат, определим точную технологическую схему и предоставим прозрачное ценовое предложение, рассчитанное на реальное производство.