
 Russian
 English
 Spanish
 German
 Italian
 French

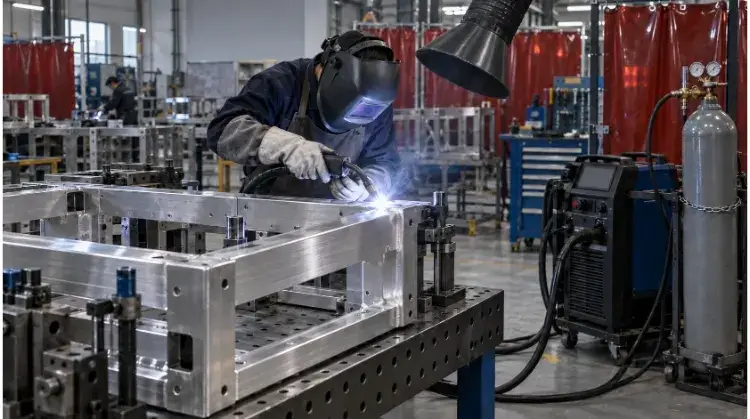
Для сварки алюминия методом MIG требуется алюминиевая проволока с непрерывной подачей (например, ER4043 или ER5356), защитный газ — чистый аргон 100%, а также катушечный пистолет или система «push-pull» для предотвращения запутывания проволоки. Успех зависит от удаления оксидной плёнки перед сваркой и точного контроля привёда тепла, чтобы избежать прожига этого металла с высокой теплопроводностью.
В отличие от углеродистой стали, алюминий создает серьезные проблемы, связанные с термическими режимами и подачей проволоки, на производстве. Даже незначительные отклонения в расстановке деталей в стыке или ненадлежащая очистка поверхности напрямую приводят к образованию внутренней пористости, недостаточному сплавлению и браку деталей.
В данном руководстве объясняется, как сварщики, инженеры и закупщики могут выбирать оборудование, подготавливать сварной шов, настраивать технологический процесс, выявлять дефекты и проверять качество сварки перед запуском в производство.
Краткое руководство по сварке алюминия методом MIG
| Параметр | Общая отправная точка |
| Защитный газ | 100% аргон |
| Полярность | DCEP |
| Распространенные присадочные проволоки | ER4043 и ER5356 |
| Подача проволоки | Катушечный пистолет или «push-pull» |
| Режим передачи | Распыление или импульсное распыление |
| Направление движения | Обычно предпочтение отдаётся технике «толчка» |
| Основные риски | Пористость, отсутствие слияния, растрескивание и деформация |
| Вместо этого рассмотрите вариант TIG | Очень тонкие детали, короткие прецизионные соединения или критически важные видимые сварные швы |
Это скорее отправные точки, чем универсальные правила. Окончательный выбор должен учитывать тип сплава, геометрию соединения, толщину, положение сварки и возможности оборудования.
Чем отличается сварка алюминия методом MIG?
Если к алюминию применять те же методы, что и к углеродистой стали, это приведет к немедленным поломкам оборудования и дефектам сварных швов. Алюминий требует иных методов управления температурой и подачи проволоки ввиду своих уникальных тепловых свойств и химического состава поверхности.
Оксиды и загрязнения поверхности
Алюминий вступает в реакцию с воздухом, образуя плотный слой оксида. Этот слой плавится при температуре примерно 2 037 °C, тогда как лежащий под ним алюминиевый сплав плавится при температуре примерно 660 °C. Если этот оксид не удалить, он будет действовать как изолятор, препятствуя слиянию расплавленного присадочного металла с основным материалом.
Влага, смазочно-охлаждающие жидкости и масло, скопившиеся под этим слоем или на его поверхности, приведут к появлению пористости и недостаточному сплавлению. Поскольку при сварке MIG постоянным током отсутствует эффект катодной очистки, характерный для сварки TIG переменным током, механическая очистка поверхности перед сваркой является обязательной. Хотя правильный поток защитного газа и угол наклона горелки вперед помогают защитить плавкую ванну, они не могут заменить физическую подготовку поверхности. Также крайне важно отметить, что оксиды — не единственный источник дефектов; загрязнённая присадочная проволока, чрезмерные зазоры в стыке и утечки защитного газа приводят к таким же нарушениям сварки.
Тепловой поток и особенности плавления
Алюминий передает тепло примерно в четыре раза быстрее, чем сталь. Для холодной заготовки требуется большая начальная энергия, чтобы сформировать стабильную зону плавления. Однако по мере нагрева окружающего материала металл поглощает меньше тепла, что резко повышает риск прожига и деформации.
В связи с этой теплопроводностью толщина материала сама по себе не определяет правильные параметры оборудования. Общие размеры детали, расположение инструментов и имеющаяся тепловая масса влияют на характер рассеивания тепла в ходе цикла сварки.
Предупреждение относительно DFM и затрат: Инженеры должны учитывать это быстрое рассеивание тепла ещё на этапе проектирования в системе CAD. Установление чрезмерно узких допусков на размеры тонкостенных сварных алюминиевых узлов неизбежно приведёт к увеличению затрат на изготовление специальных приспособлений, необходимых для контроля возникающих деформаций.
Мягкая нить и нестабильная подача
Алюминиевая присадочная проволока по своей природе мягкая. При проталкивании её через стандартный кабель пистолета часто возникают стружка, заторы в гильзе и образование «птичьего гнезда» на приводных роликах.
Когда подача проволоки затрудняется, это приводит к неравномерной скорости подачи и нестабильной длине дуги, что часто вызывает обратное горение внутри контактного наконечника. Нестабильная подача — это не просто задержка в работе; колебания скорости подачи проволоки напрямую влияют на фактический сварочный ток. Это изменяет глубину провара и приводит к неравномерности размеров сварного шва по всему соединению, что создает слабые места в конструкции.
Выберите подходящую конфигурацию для сварки MIG
Выбор оборудования зависит от объема производства, доступности к соединениям и повторяемости технологического процесса. Своевременное учет ограничений, связанных с оборудованием, позволяет сократить время простоя и снизить конечную себестоимость единицы продукции.
Пистолет с катушкой против «пуш-пулл»
| Система доставки | Лучшее для | Основные преимущества | Основные ограничения |
| Стандартное нажатие | Короткоствольное оружие и ограниченное применение | Более низкая стоимость оборудования | Очень чувствителен к сопротивлению провода и изгибам кабеля |
| Катушечный пистолет | Техническое обслуживание, создание прототипов и мелкосерийное производство | Небольшое расстояние подачи, простая настройка | Мощное орудие, частая замена катушек с проволокой весом 1 фунт |
| Двухтактный | Непрерывная сварка и серийное производство | Стабильная подача корма за счет использования больших проволочных катушек | Более высокие первоначальные инвестиции и расходы на техническое обслуживание |
Рентабельность инвестиций и контекст закупок:
Катушечный пистолет является экономически выгодным решением для небольших партий (например, до 50 деталей). Системы «push-pull» становятся обязательными для непрерывных автоматизированных линий или годовых объемов, превышающих 1 000 единиц. В компании TZR, когда мы перешли со шпульных пистолетов на системы «push-pull» для нашей линейки алюминиевых корпусов из сплава 5052, сокращение простоев, связанных со сменой проволоки, окупило модернизацию оборудования в течение трёх месяцев.
Следует отметить, что, хотя системы типа «push-pull» сводят к минимуму сбои в подаче, они не позволяют полностью предотвратить образование «птичьих гнезд», если приводные ролики установлены неправильно или вкладыши сильно изношены.
Распылительная сварка против импульсной сварки MIG
| Фактор | MIG с распылением | Импульсный MIG |
| Средняя тепловая мощность | Выше | Нижний |
| Типичная толщина | Срезы средней и большой толщины (>3 мм) | Тонкие и средней толщины участки |
| Положение при сварке | В основном ровная и горизонтальная | Повышенная адаптивность для сварных швов, выполненных не в штатной позиции |
| Скорость осаждения | Высокий | Высокий и отлично регулируемый |
| Риск прожига | Высокая плотность при малых толщинах материалов | Относительно низкий |
| Стоимость оборудования | Стандартный автомат для изготовления CV | Требуется источник питания с инвертором повышенной мощности |
Усовершенствованные программы с двойным импульсом дополняют стандартный импульс вторичным термическим циклом. Это позволяет регулировать ритм подачи тепла, улучшать текстуру поверхности (имитируя внешний вид сварки методом TIG) и помогает контролировать деформацию тонких листов. Однако импульсные режимы — это не панацея; они не могут компенсировать некачественную очистку стыка, чрезмерный зазор в корневом шве или неправильный выбор проволоки.
Ролики, вкладыши и контактные наконечники
Для стабильной подачи алюминиевой проволоки требуются специальные расходные материалы. Приводные ролики с U-образной канавкой поддерживают мягкую проволоку, не сдавливая её, в то время как стандартные ролики с V-образной канавкой, предназначенные для стали, деформируют алюминиевую проволоку. Для уменьшения внутреннего трения внутри кабеля необходимы тефлоновые или нейлоновые вкладыши.
Алюминиевая проволока расширяется при нагревании, поэтому размеры контактных наконечников должны быть специально рассчитаны для алюминия (обычно они немного больше, чем стальные наконечники), чтобы предотвратить заклинивание. Кабели пистолета должны оставаться как можно более прямыми во время работы, чтобы снизить сопротивление. Наконец, необходимо отрегулировать натяжение тормоза катушки и баланс двухходового двигателя так, чтобы проволока подавалась без чрезмерного усилие тяги.
Совет оператора TZR: Увеличение давления приводных роликов не является надёжным способом устранения проблем с подачей. Чрезмерное давление просто деформирует алюминиевую проволоку, что значительно усугубит проблемы с подачей в области контактного наконечника.
Соединение провода и газа с алюминием
Правильный выбор присадочного материала и защитного газа определяет прочность и коррозионную стойкость готового сварного шва. Визуальные приблизительные оценки приводят к появлению трещин, несоответствию анодного покрытия и разрушению соединения.
ER4043 против ER5356
Почти 80% операций сварки алюминия методом MIG выполняются с использованием присадочной проволоки ER4043 или ER5356. Однако эти материалы не являются взаимозаменяемыми.
| Оценочный коэффициент | ER4043 (Al-Si) | ER5356 (Al-Mg) |
| Основное дополнение | Кремний | Магний |
| Жесткость проволоки | Более чувствительные (склонные к проблемам с питанием) | Более жесткий (более стабильная подача) |
| Текучесть сварочной ванны | Высокий | Относительно ниже |
| Общие приложения | Большинство сплавов серии 6xxx (например, 6061) | Большинство соединений серии 5xxx и некоторые соединения серии 6xxx |
| Цвет анодированного покрытия | После анодирования приобретает тёмно-серый/чёрный цвет | Почти полностью соответствует исходному материалу |
| Пластичность | Нижний | В целом выше |
| Повышенная температура | Подходит для длительного воздействия высоких температур | Ограничено (при температуре выше 65 °C возможна коррозия под напряжением) |
Основное инженерное правило: Выбирайте присадочный материал исходя из совместимости с основным сплавом и эксплуатационных требований, а не только по пределу прочности на разрыв.
Совместимость основы и сплава
Не стоит полагать, что присадочная проволока подойдет только потому, что основные металлы имеют одинаковый порядковый номер в серии.
- 3003 / 5052 / 6061 / 6063: В целом отличается высокой свариваемостью. Для облегчения сварки используйте ER4043, а если деталь требует окраски после сварки с подбором цвета — ER5356. анодирование.
- 5083 / 5754: Высокопрочные конструкционные сплавы. Сплав ER5356 (или 5183) должен обладать механическими свойствами, соответствующими свойствам основного металла.
- 2024 / 7075: Сплавы авиакосмического назначения. Они крайне подвержены образованию горячих трещин и, как правило, считаются несвариваемыми стандартными методами MIG.
- Неоднородные сплавы: При сварке листа из сплава 5052 с профилем из сплава 6061 состав присадочного материала необходимо сопоставить с химическим составом оба исходные материалы. (В данном случае обычно указывается марка ER5356).
Смеси аргона и гелия
Аргон 100% является стандартным защитным газом для подавляющего большинства видов сварки алюминия методом MIG, обеспечивая превосходную стабильность дуги и очищающее действие.
Гелий изменяет профиль дуги, увеличивая напряжение и теплоотдачу. Добавление гелия к смеси 25% и 75% обычно применяется при сварке толстых сечений для увеличения глубины провара и скорости продвижения. Однако использование гелиевой смеси не может компенсировать низкую температуру основного металла или недостаточную мощность оборудования.
Примечание отдела контроля качества TZR: Необходимо строго контролировать расход газа. При недостаточном расходе ванна остается открытой для воздействия воздуха. И наоборот, слишком высокий расход (обычно свыше 35 CFH или 16 л/мин) вызывает эффект Вентури, в результате чего кислород и влага из атмосферы попадают непосредственно в защитную оболочку.
Подготовка алюминиевых соединений перед сваркой
Загрязнение, некачественная подгонка сварных соединений и несоответствующее оснащение являются причиной большего числа дефектов сварных швов на алюминии, чем неправильные настройки оборудования. Меры по снижению рисков должны быть приняты до зажигания дуги.
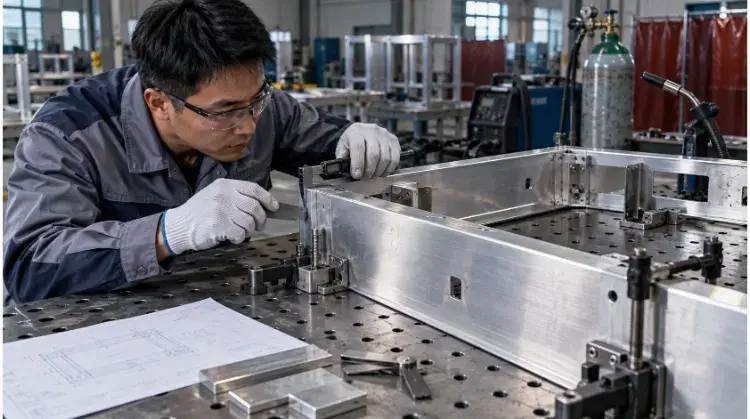
Чистка и хранение проводов
Алюминий легко впитывает влагу и поглощает углеводороды. Стандартные рабочие процедуры должны выполняться в строгой последовательности:
- Проверить марку и состояние материала.
- Удалите масло, смазку, клеящие вещества и смазочно-охлаждающие жидкости с помощью ацетона или специального обезжиривателя.
- Дождитесь, пока растворитель полностью испарится.
- Удалите слой оксида с помощью специальной металлической щетки из нержавеющей стали (чистите только в одном направлении).
- При сборке детали следует обрабатывать в чистых перчатках.
- Выполнить сварку в течение 30 минут. Если деталь пролежит дольше, слой оксида начнёт восстанавливаться, и его придётся снова очистить щёткой.
Предупреждение о соответствии требованиям неразрушающего контроля (NDT): Простая очистка поверхности может пройти визуальный осмотр, но остатки углеводородов немедленно проявятся в виде подповерхностной пористости при рентгеновском (RT) или ультразвуковом (UT) контроле. Тщательная механическая очистка — единственный способ соответствовать требованиям неразрушающего контроля, предъявляемым в аэрокосмической и медицинской отраслях.
Присадочная проволока должна храниться в герметичных контейнерах с осушителями. Ни в коем случае не шлифовать углеродистую сталь в той же зоне подготовки, где находятся алюминиевая проволока или очищенные алюминиевые пластины.
Совместное проектирование и монтаж
Точная сборка соединений имеет решающее значение, поскольку высокая теплопроводность алюминия оставляет очень небольшой запас на погрешность.
Чрезмерные зазоры между корнями вынуждают оператора снижать скорость и задерживаться в месте стыка, чтобы нанести больше наполнителя. Это резко увеличивает тепловыделение, что приводит к сильной деформации готовой сборки. Кроме того, несовпадение кромок изменяет профиль провара, создавая очаги концентрации напряжений.
Предупреждение о затратах на DFM: Указание в спецификации сварных швов увеличенных размеров «на всякий случай» приводит к экспоненциальному увеличению привода тепла, что вызывает деформацию деталей, требующую дорогостоящих операций по правке после сварки. Укажите минимальную требуемую длину боковых швов, необходимую для обеспечения конструктивных требований.
Оснастка и доступ к горелке
При сварке алюминия методом MIG необходимо поддерживать постоянный угол наклона пистолета от 10° до 15°, чтобы защитный газ опережал сварочную ванну. Если специальный зажим или глубокий угол не позволяют пистолету поддерживать этот угол, в сварном шве, скорее всего, появятся нагар и пористость.
Кроме того, массивные стальные зажимные приспособления действуют как неравномерные теплоотводы. Зажим, установленный слишком близко к началу сварного шва, может отводить тепло настолько быстро, что в месте соединения на сварном шве возникает холодная неполная сварка.
Правильная настройка параметров алюминиевой сварки методом MIG
Простое копирование типовой таблицы настроек ничего не гарантирует. Калибровка оборудования, скорость перемещения и геометрия соединения влияют на фактический приток тепла. Цель состоит в том, чтобы определить стабильный и воспроизводимый технологический диапазон посредством контролируемых пробных сварных швов.
Начальные настройки в зависимости от толщины
Следующие параметры служат лишь в качестве ориентира для горизонтальное положение сварка с использованием стандартного источника питания постоянного напряжения (CV), газа аргона 100% и проволоки ER4043.
| Толщина | Диаметр проволоки | Режим передачи | Напряжение (В) | Скорость подачи проволоки (IPM) | Расход газа (CFH) |
| 1,6 мм (1/16 дюйма) | 0,9 мм (0,035 дюйма) | Спрей | 17 – 18 | 250 – 300 | 25 |
| 3,2 мм (1/8″) | 0,9 мм (0,035 дюйма) | Спрей | 21 – 22 | 350 – 400 | 25 – 30 |
| 6,4 мм (1/4″) | 1,2 мм (0,047 дюйма) | Спрей | 24 – 25 | 300 – 350 | 30 |
Примечание: Окончательные параметры необходимо проверить с помощью поперечного разреза или разрушающих испытаний до начала производства. Не следует рассматривать это как универсальную формулу.
Примечание по технологии Synergic Pulsed MIG: Если на вашем предприятии используются современные инверторы Synergic, ручная настройка напряжения и скорости подачи проволоки (WFS) в значительной степени заменяется выбором подходящего программного алгоритма (Synergic Line) для конкретного сплава и диаметра проволоки. Попытки вручную изменить эти базовые кривые часто приводят к дестабилизации ритма импульсов.
Угол проталкивания, CTWD и скорость
От техники работы оператора зависит, будут ли параметры машины соответствовать ожиданиям.
- Угол толчка: Необходимо поддерживать температуру на уровне 10°–15°, чтобы разрушить оксиды перед плавкой.
- CTWD (расстояние от контактного наконечника до заготовки): Как правило, он должен составлять от 15 до 19 мм (от 5/8″ до 3/4″).
- Скорость движения: Скорость нанесения должна превышать скорость теплопередачи. Слишком медленное нанесение приводит к образованию широкого выпуклого валика с плохим проникновением в корень.
Таблица диагностики параметров:
| Наблюдение за сваркой | Основные переменные, которые необходимо проверить |
| Провод постоянно упирается в пластину | Напряжение слишком низкое, WFS слишком высокий или CTWD слишком короткий |
| Дуга становится чрезмерно длинной / извилистой | Напряжение слишком высокое или WFS слишком низкий |
| Высокое расположение бугорка при неполном сращении пальцев стопы (Cold) | Слишком низкий приток тепла, слишком высокая скорость перемещения или деталь выступает в качестве теплоотвода |
| Широкий борт с риском прожигания (горячий) | Слишком высокая подача тепла или слишком низкая скорость перемещения |
| Неоднократное обратное горение к контактному наконечнику | Неравномерная подача проволоки, изношенный наконечник или колебания значения CTWD |
Правило управления процессом: При устранении неисправностей изменяйте только одну переменную за раз (например, измените напряжение на 0,5 В, проведите тест, а затем проанализируйте результаты). Одновременное изменение напряжения и скорости подачи проволоки не позволяет выявить первопричину неисправности.
Вертикальная и надголовая сварка
Сила тяжести оказывает сильное воздействие на высоковязкую алюминиевую зону плавления. Стандартные параметры переноса распылением, применяемые для плоских листов, не подойдут в вертикальном или перевернутом положении.
Для сварки алюминия вне положения требуется программа с контролируемым импульсом и меньшая зона плавления, а не просто более низкие настройки аппарата.
Оператор должен использовать импульсный режим MIG, чтобы точно контролировать отрыв капли и дать сварочной ванне долю секунды на застывание. Для этого необходимо согласовать скорость перемещения, время задержки и угол наклона пистолета с учетом конкретной ориентации сварного шва. Обязательно проведение предсерийных испытаний на макетах в реальных условиях сварки.
Диагностика дефектов при сварке алюминия методом MIG
Случайная регулировка напряжения или скорости подачи проволоки редко позволяет устранить дефект. Систематический подход к устранению неисправностей позволяет выявить первопричину, предотвращая повторное возникновение той же проблемы, которая может привести к остановке следующего производственного цикла.
Пористость и чёрная сажа
В расплавленном состоянии алюминий быстро поглощает водород. Любая влага, масло или атмосферный воздух, попавшие в дугу, при охлаждении и затвердевании сварного шва приведут к образованию пор.
| Описание дефекта | Распространенные причины | Проверка приоритетов |
| Разбросанные мелкие отверстия | Влага, масло или недостаточный поток газа | Чистота неблагородных металлов, состояние проволоки и расход газа |
| Кластерная пористость | Локальное загрязнение или растворитель, скопившийся в зазорах | Порядок подготовки соединений и очистки перед сваркой |
| Черная сажа | Неправильный угол наклона сопла, большая длина дуги или турбулентность газа | Состояние сопла, CTWD и угол проталкивания |
| Внутренняя пористость | Загрязнение водородом или нестабильность защитного слоя | Расположение проводов, состояние изоляции и целостность газопровода |
🔍 Пример устранения неполадок TZR:
Однажды мы занимались устранением упорной проблемы с внутренней пористостью в партии алюминиевых баков из сплава 5052. Проверив расход газа, основной металл и партию проволоки, мы обнаружили первопричину: изношенная тефлоновая вставка микроскопически счищала проволоку, создавая мелкую алюминиевую пыль, которая задерживала воздух внутри кабеля пистолета. Замена вставки сразу же устранила пористость. Всегда прослеживайте весь путь прохождения проволоки и газа.
Слияние, прожигание и искажение
Визуально ровный и широкий шов не гарантирует внутреннего сплавления. Сварная ванна может легко стекать по поверхности холодного алюминия, не проплавляя при этом корневого слоя соединения.
- Отсутствие слияния: Обычно это происходит из-за недостаточной подачи тепла, слишком высокой скорости перемещения или неполного удаления оксидного слоя. Ширина сварного шва не свидетельствует о его глубине.
- Выжигание: Часто это происходит из-за чрезмерных зазоров между корнями, а не просто из-за высокого напряжения. Когда операторы снижают скорость, чтобы заполнить зазор, локальная тепловая нагрузка резко возрастает, в результате чего материал подложки плавится.
- Искажение: Повышение напряжения или снижение силы тока не являются универсальными способами устранения деформации. Контроль деформации необходимо начинать с правильной последовательности обработки деталей, правильного подбора размеров соединений и использования жестких зажимных приспособлений.
Трещины и сбои в подаче материала
Большинство остановок производства связано с механическими неисправностями в системе подачи проволоки и термическим растрескиванием сварного металла.
- Термический растрескивание: Часто это происходит из-за выбора неподходящей присадочной проволоки (например, использование марки 4043 при сварке сплава с высоким содержанием магния) или из-за чрезмерно вогнутого профиля сварного шва.
- Ошибки при кормлении: Появление «птичьих гнезд», прожигание до кончика, образование стружки на проволоке и неравномерная скорость подачи напрямую указывают на проблемы с натяжением приводного валика, состоянием вкладыша или неправильным размером контактного наконечника.
- Растрескивание кратера: Алюминий значительно усаживается при охлаждении. Резкое прекращение дуги приводит к образованию глубокого кратера, который крайне подвержен термическому шоку и растрескиванию. Современное оборудование оснащено встроенной функцией заполнения кратера. Если такая функция отсутствует, операторы должны применять технику «обратного шага» или прикреплять отводящие выступы.
🛑 Правило мастер-класса: Прекратите сварку, как только подача проволоки станет неравномерной. Продолжение сварки при колебаниях дуги приводит к неравномерному проварюванию корня и значительно затрудняет выявление первопричины.
Проверка качества сварки алюминия
Проверка качества подтверждает, что сварной шов соответствует конструктивным и размерным требованиям, указанным в чертеже.
Визуальный и размерный контроль
Каждая партия продукции подлежит базовому визуальному осмотру. Инспекторы должны проверить размер сварного шва, длину боковых отводов, пористость поверхности, подрезы вдоль основания шва, состояние кратера и отклонения от заданных размеров.
Границы инженерного участка: Визуальный осмотр позволяет выявить дефекты поверхности и отклонения от заданных размеров. Однако он не позволяет подтвердить полное внутреннее сплавление.
Неразрушающий контроль и разрушающие испытания
Если разрушение конструкции сопряжено с серьезными рисками для безопасности или финансовыми рисками, проведение внутренней проверки является обязательным. Методы проверки должны определяться с учетом профиля риска детали, технических чертежей и применимых международных норм по сварке, таких как AWS D1.2 для рынка США или ISO 10042 в соответствии с европейскими стандартами.
| Метод проверки | Основное назначение | Основные ограничения |
| Капиллярный метод (PT) | Обнаруживает трещины, проникающие сквозь поверхность | Невозможно обнаружить внутреннюю пористость или скрытые дефекты сварки |
| Рентгенографические (РТ / рентген) | Выявляет внутренние объемные дефекты, такие как пористость | Высокая стоимость и строгие требования к безопасности |
| Ультразвуковой контроль (UT) | Выявляет внутренние дефекты в определённых типах соединений | В значительной степени зависит от толщины материала и геометрии соединения |
| Отдел макротравления | Проверяет глубину провара, слияние и профиль сварного шва | Требуется разрезать и уничтожить испытательный образец |
| Испытание на изгиб | Проверяет целостность и пластичность соединений | Испытание на разрушение |
| Испытание на растяжение | Измеряет несущую способность соединения | Требуются стандартные испытательные образцы |
WPS и критерии приемки
Документация обеспечивает воспроизводимость процесса. Эти документы не являются взаимозаменяемыми:
- WPS (спецификация процедуры сварки): Рецепт. Определяет точные параметры производства.
- PQR (протокол квалификации процедуры): Доказательство. Подтверждает, что система WPS позволяет получить сварной шов, проходящий механические испытания.
- Квалификация сварщика: Проверка персонала. Подтверждает, что оператор обладает навыками, необходимыми для выполнения технологической инструкции по сварке (WPS).
До начала производства покупатель и производитель должны четко согласовать состояние основного сплава, требования к партиям присадочной проволоки, допустимые зазоры в соединениях, допустимые деформации, а также частоту отбора проб для неразрушающего контроля.
Проектирование алюминиевых деталей для производства
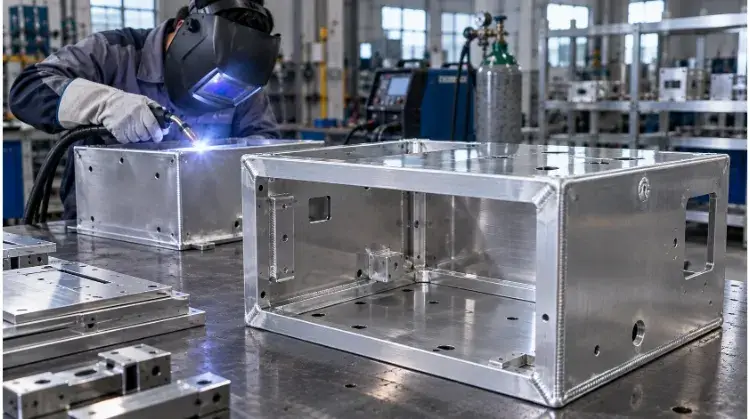
Решения в области DFM (проектирование с учетом технологичности), принимаемые на этапе CAD, напрямую определяют конечную себестоимость единицы продукции, прочность и долю брака сварной сборки.
HAZ: размягчение и расчетная прочность
В отличие от углеродистой стали, термообрабатываемые алюминиевые сплавы (такие как 6061-T6) во время сварки теряют значительную часть прочности в зоне термического влияния (HAZ). Сильное нагревание приводит к обратному процессу отпуски сплава.
Прочность на разрыв присадочного материала не отражает прочность всего соединения. В конструктивных расчетах необходимо учитывать это локальное ослабление. Хотя искусственное старение после сварки (термическая обработка) может частично восстановить прочность, оно редко позволяет полностью вернуть исходные свойства состояния T6.
Основное заключение по вопросу DFM: Расчет следует производить с учетом ожидаемой прочности сварного соединения, если только не указано явно и не предусмотрено в бюджете проведение полной и соответствующей требованиям термообработки после сварки.
Искажения и повторяемость процесса
При нагревании алюминий расширяется примерно в два раза больше, чем сталь. Если конструктор заложит чрезмерные размеры сварных швов, возникающий в результате приток тепла приведет к деформации сборки, которую будет невозможно устранить. Для смягчения последствий необходимо заложить в технологический процесс соответствующие меры, такие как сбалансированные последовательности сварки, пропускные сварные швы, теплоотводы и контроль межпроходной температуры.
Создание реальности: Искривление следует контролировать за счет правильной конструкции соединений, использования жестких специальных приспособлений и автоматизации последовательности операций ещё до начала производства. Полагаться на ручную правку после сварки (исправление с помощью молотка) приводит к срыву производственных графиков и увеличению себестоимости единицы продукции.
MIG против TIG: общая стоимость детали
Инженеры часто указывают Сварка TIG из привычки, что приводит к неоправданному увеличению затрат.
| Оценочный коэффициент | Преимущества MIG | Преимущества TIG |
| Объем производства | Серийное производство с постоянными параметрами и длинные непрерывные сварные швы | Создание прототипов и мелкосерийное производство |
| Толщина | Листы средней и большой толщины (>3 мм) | Очень тонкие листы и хрупкие стыки |
| Скорость осаждения | Высокий | Низкий |
| Доступ | Требуется достаточное свободное пространство для пистолета MIG | Torch способен маневрировать в более узких и сложных углах |
| Внешний вид | Приемлемо (импульсный MIG обеспечивает превосходный эстетический вид) | Легче добиться точного управления, как при «уложенных друг на друга монетах» |
| Контроль тепла | Хорошо (с использованием современных алгоритмов измерения пульса) | Исключительная возможность ручного управления температурой |
Прежде чем остановить свой выбор на MIG или TIG, сравните доступ к соединению, общую длину сварного шва, объём производства, требования к отделке, уровни контроля качества и общую стоимость детали с учётом доставки.
💡 Преимущества TZR DFM: Мы не просто свариваем то, что указано на чертеже. Перед началом любого производства наша команда инженеров анализирует ваши CAD-файлы на предмет чрезмерных размеров сварных швов и неоптимизированных соединений, что зачастую позволяет нашим клиентам сэкономить 15–20% на ненужных затратах на производство и последующую механическую обработку.
Заключение
- Надежная сварка алюминия методом MIG начинается с точной идентификации сплава, тщательной механической очистки и использования совместимой присадочной проволоки.
- Стабильная подача проволоки и проверенный, отлаженный диапазон параметров имеют гораздо большее значение, чем простое копирование общей таблицы настроек из Интернета.
- Для успешного серийного производства необходимы четко определённая геометрия соединений, согласованные методы контроля и строгие критерии приёмки, установленные до первого зажигания дуги.
Готовы приступить к производству вашего алюминиевого проекта?
Отправьте компании TZR информацию о марке алюминиевого сплава, толщине материала, чертежи соединений и предполагаемый годовой объем заказов. Наши инженеры проанализируют выбор присадочного материала, доступ к местам сварки, риски деформации и требования к неразрушающему контролю, чтобы обеспечить высокоповторяемую и экономически эффективную стратегию производства.