
 Russian
 English
 Spanish
 German
 Italian
 French

Чтобы правильно отшлифовать нержавеющую сталь, начните с абразива зернистостью от 36 до 60 для удаления следов сварки или глубоких царапин. Постепенно переходите к абразивам зернистостью 120, 240 и 400 для доводки поверхности. Всегда шлифуйте параллельно направлению волокон и используйте исключительно абразивные материалы без содержания железа (INOX), чтобы предотвратить коррозию.
Шлифование нержавеющей стали — это не только вопрос эстетики; это важнейший механический процесс, от которого зависят усталостная прочность детали, её коррозионная стойкость и себестоимость изготовления. Выбор подходящего исходного абразива и точное определение момента, когда следует прекратить шлифование, зависят от исходного состояния поверхности, типа дефекта и желаемого внешнего вида.
Матовая или полированная нержавеющая сталь: какая отделка подойдет?
Прежде чем выбрать абразив, необходимо оценить текущее состояние металла и точно определить рамки проведения работ.
Существующая отделка
Оцените текущее состояние поверхности нержавеющей стали. Это может быть необработанная поверхность (например, 2B), механически обработанная поверхность (например, матовая № 4) или поверхность с нанесённым прозрачным антиотпечатковым покрытием.
Если на поверхности имеется прозрачный лак или специальная обработка, шлифование удалит их, в результате чего останется хорошо заметный след. Исходя из этого, определите, требуется ли локальный ремонт царапины или же для сохранения однородности поверхности необходимо отшлифовать всю видимую часть.
Повреждения и толщина
Различайте поверхностные пятна, неглубокие царапины, глубокие вмятины и сварные швы. Кроме того, необходимо оценить марку материала (например, 304 по сравнению с более твёрдой серией 400), толщину листа и допуски на размеры.
Устранение глубокой царапины по сути означает удаление основного металла. Прежде чем приступить к шлифовке глубокой царапины, необходимо убедиться, сверяясь с техническим чертежом, что требуемый объем удаления материала не приведет к нарушению допуска на толщину детали.
Планируемый срок завершения
Определите конечный результат с помощью измеримых параметров. Уточните, требуется ли для детали направленная текстура, однородный сатиновый вид или зеркальная полировка с высокой степенью отражения.
Ориентация исключительно на номер абразивного зерна (например, «отшлифовать до зернистости 400») зачастую приводит к расхождению ожиданий между подразделениями производства и контроля качества. Вместо этого следует указывать требуемую шероховатость поверхности (например, Ra ≤ 0,8 мкм для применения в пищевой промышленности) и использовать утвержденные физические эталонные образцы для установления визуального стандарта.
Как выбрать зернистость наждачной бумаги для нержавеющей стали?
Правильный выбор последовательности абразивных операций обеспечивает эффективное удаление материала, предотвращая при этом ненужную доработку и повреждение поверхности.
Начало пути к целеустремленности
Выбор начальной зернистости зависит от самого глубокого дефекта на заготовке. Всегда сначала проверяйте последовательность абразивных материалов на небольшом незаметном участке или на обрезке. Для выравнивания сварных швов, выполненных методом TIG, или удаления сильной окалины обычно начинают с зернистости 36 или 60, тогда как для легких поверхностных царапин часто достаточно зернистости 120 или 240.
Если начать с абразива слишком крупного зерна, на поверхности образуются излишне глубокие царапины, на устранение которых впоследствии потребуется больше времени и дополнительных операций. И наоборот, если начать с абразива слишком мелкого зерна, полировальная губка будет скользить по дефекту, вызывая перегрев, но не обеспечивая эффективного снятия металла.
Выбор абразива
Абразивы по-разному ведут себя при обработке твердых сплавов, таких как нержавеющая сталь. Выбор зависит от конкретной задачи обработки:
- Керамический оксид алюминия: Хорошо выдерживает высокие температуры и сохраняет остроту режущих кромок, благодаря чему подходит для интенсивного снятия материала и сглаживания сварных швов.
- Карбид кремния: Обеспечивает чистую резку и оставляет очень равномерный рисунок царапин, что отлично подходит для тонкой шлифовки и подготовки поверхностей к финальной полировке.
- Оксид алюминия: Стандартный вариант для общей зачистки, хотя на нержавеющей стали он тупится быстрее, чем керамические варианты.
Внимание: Важно отметить, что все используемые абразивы должны быть безжелезными (часто обозначаются как INOX). Использование шлифовального диска, ленты или ручной шлифовальной подушки, ранее применявшихся для обработки углеродистой стали, приведет к попаданию свободного железа на поверхность нержавеющей стали, что вызовет быструю гальваническую коррозию и появление ржавых пятен.
Подбор инструмента
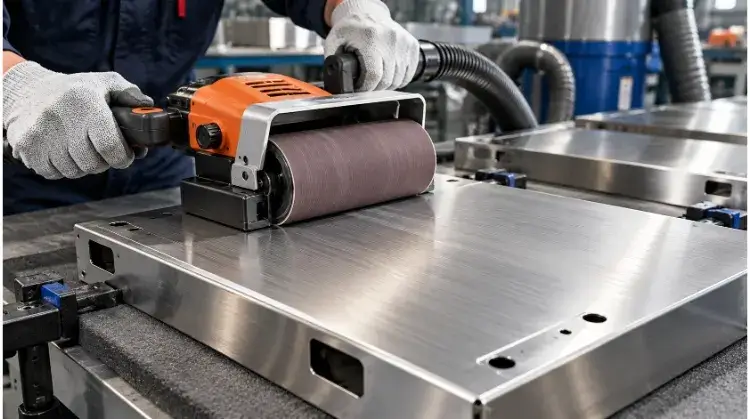
Подберите механический инструмент с учетом геометрии детали и требуемого качества поверхности. Для обработки плоских поверхностей обычно используются эксцентриковые шлифовальные машины или широколенточные шлифовальные машины, которые позволяют равномерно распределить давление и избежать образования впадин. Для обработки изогнутых поверхностей, внутренних углов и сложных геометрических форм используются угловые шлифовальные машины, ротационные инструменты или ручные шлифовальные блоки.
Опорная пластина также влияет на качество реза: жесткая опорная пластина обеспечивает ровные и агрессивные кромки, тогда как мягкая прокладка повторяет изгибы поверхности и смягчает рисунок царапин. При работе с механическими инструментами число оборотов в минуту (RPM) должно соответствовать рекомендациям производителя абразивного материала, чтобы предотвратить деформацию под воздействием нагрева.
| Задача обработки | Формат абразива | Критерии отбора | Ограничения и примечания |
| Удаление массивных сварных швов | Керамический лопастной диск / Волоконный диск | Высокая скорость резания и структурная термостойкость. | Оставляет глубокие царапины; требует постепенного перехода к более мелким абразивным материалам. |
| Сглаживание плоских поверхностей | Бумажные диски на липучках | Ровный срез и простота переналадки. | Если инструмент наклонен или опорная пластина имеет недостаточный размер, может произойти выемка по краю. |
| Финальная обработка с матовой поверхностью | Нетканый абразивный барабан / Ручная насадка | Приспосабливается к неровностям поверхности, оставляя линейный рисунок. | Не удаляет основной материал и не устраняет глубокие царапины; лишь ухаживает за поверхностным слоем. |
Как шлифовать нержавеющую сталь: пошаговая инструкция?
Качество конечной обработки в равной степени зависит как от выбора абразива, так и от качества выполнения работ. Соблюдение четкой последовательности действий обеспечивает равномерное удаление материала и помогает операторам определить, когда можно безопасно перейти к более мелкому зерну.
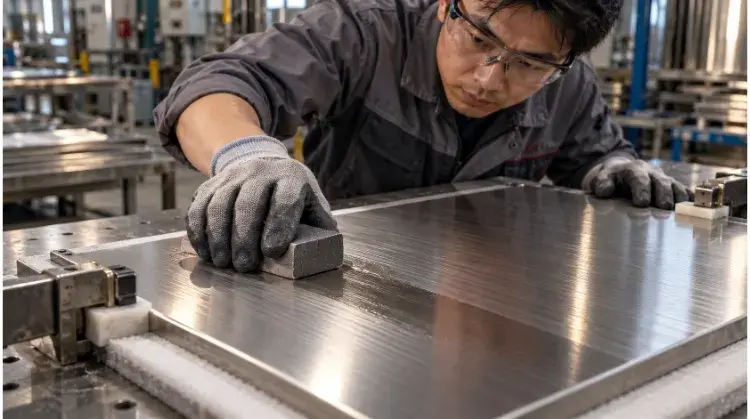
Очистка и осмотр
Сначала всегда следует обезжирить поверхность из нержавеющей стали. Протрите поверхность с помощью растворитель, не содержащий хлоридов (например, ацетон или изопропиловый спирт) для предотвращения коррозионного растрескивания под напряжением.
Любые остатки смазочно-охлаждающей жидкости, масла или производственной пыли, оставшиеся на металле, мгновенно забивают абразивную насадку. Шлифование по загрязнениям приводит к тому, что твёрдые частицы переносятся по поверхности металла, оставляя новые, непредсказуемые царапины.
Закрепите деталь
Перед началом работы с механическим инструментом надежно зажмите или закрепите заготовку. Для эффективной резки нержавеющей стали необходимо обеспечить постоянное давление при контакте.
Если деталь вибрирует, инструмент будет подскакивать и оставлять заметные следы от вибрации. При работе с тонким листовым металлом убедитесь в наличии надлежащей опоры —например, плоская подложка—чтобы материал не прогибался под шлифовальной машиной.
Тест на начальную стойкость
Нанесите выбранный начальный абразив на небольшой незаметный участок детали. Проработайте инструментом в течение нескольких секунд, протрите участок и осмотрите характер царапин.
Абразив должен эффективно резать металл, не требуя при этом чрезмерного давления вниз. Если для устранения дефекта приходится сильно давить, перейдите на более крупный размер зерна. Если абразив сразу же образует глубокую борозду, перейдите на более мелкий размер зерна.
Песок в перевалах
Двигайте инструмент плавными, перекрывающими друг друга движениями. Ни в коем случае не оставляйте электрическую шлифовальную машину работать на холостом ходу в одном месте, так как это быстро приводит к локальному нагреву и выемке поверхности.
Пусть резание осуществляет абразив. Сильное ручное давление вызывает трение, а не сдвиговую силу, что приводит к быстрому износу абразива и термической деформации металла.
Доработка и проверка
Прервите работу и тщательно очистите деталь, прежде чем переходить к более мелкой зернистости. Убедитесь, что все глубокие царапины, оставшиеся после предыдущего этапа, полностью заменились равномерным рисунком царапин, образованным текущей зернистостью.
Слишком ранний переход на абразив более мелкой зернистости приводит лишь к полировке вершин глубоких царапин. В результате получается поверхность, которая выглядит блестящей, но при определённом освещении на ней по-прежнему видны заметные вмятины.
Как удалить царапины, не повредив покрытие?
Чтобы добиться соответствия существующей отделке, необходимо скорректировать движение инструмента и точно знать, когда остановиться. Различные визуальные ориентиры требуют совершенно разных подходов к работе.
Матовая отделка
При ремонте шлифованной поверхности все движения инструмента должны строго соответствовать направлению существующего волокна, как правило, с использованием линейного полировального инструмента или нетканых полировальных лент. Пересечение волокон мгновенно разрушает линейный рисунок.
На хорошо заметных элементах, таких как дверцы коммерческих холодильников, места локального ремонта часто выделяются в виде заметных «заплаток». Если не удается добиться гармоничного слияния с окружающей поверхностью, обычно экономически выгоднее воссоздать текстуру всей поверхности от края до края, чтобы обеспечить визуальную однородность.
Сатиновая отделка
Настоящий сатиновая поверхность основана на равномерном, ненаправленном рисунке микроцарапин. Не следует рассматривать конкретный номер зернистости (например, «зернистость 400») в качестве единственного показателя готовности детали, поскольку абразивный износ влияет на фактический внешний вид поверхности.
Вместо этого сравните заготовку с утвержденным физическим образцом при стандартном освещении цеха. Особое внимание уделите проверке общей однородности и убедитесь, что свет равномерно отражается по всей поверхности детали без явных ярких или тусклых участков.
Зеркальная полировка
Шлифование не приводит к зеркальная полировка; она лишь создает основу для последующей шлифовки. Цель заключительных этапов шлифования (как правило, до зернистости 1000 или 2000) — устранить все направленные царапины.
Прежде чем приступить к работе с хлопковыми дисками и полировальными пастами, внимательно осмотрите поверхность. Полировка не удалит остатки следов шлифования или «косичек» — она лишь придаст им высокую отражательную способность и сделает их более заметными.
Почему нержавеющая сталь выглядит неровной после шлифования?
Если конечный вид изделия не проходит проверку, операторы должны систематически отслеживать происхождение видимого дефекта до этапа механической обработки.
Царапины и круговые царапины
Различайте оставшиеся грубые царапины и вновь образовавшиеся. Если после тонкой шлифовки остаются единичные глубокие царапины, это, вероятно, означает, что оператор пропустил один уровень зернистости или переходил к следующему этапу слишком быстро.
Если на поверхности остаются хаотичные вихреобразные следы, причиной этого зачастую является загрязненная абразивная насадка или посторонние частицы, застрявшие под диском. Такая ситуация часто возникает при использовании эксцентриковых шлифовальных машин с чрезмерной скоростью подачи.
Неровные участки
Видимые светлые пятна, тёмные участки или следы от наложения шлифовальных кругов обычно возникают из-за неравномерного контакта инструмента с поверхностью. Наклон угловой шлифовальной машины или неравномерное давление на ручной шлифовальный блок приводят к изменению глубины реза.
Использование изношенной абразивной ленты на одной половине панели и новой ленты — на другой также приведет к заметным различиям в отражении света. В зависимости от степени выраженности этих различий оператор должен принять решение: попытаться выполнить локальную шлифовку для сглаживания перехода или расширить зону шлифования, чтобы выровнять всю поверхность.
Нагрев и деформация
Нержавеющая сталь хорошо удерживает тепло. Появление синего или желтого оттенка (термический оттенок) свидетельствует о том, что металл достиг температуры, при которой его поверхность начинает окисляться. На тонком листовом металле локальный перегрев приводит к его деформации или появлению «масляных вмятин».
Хотя термические окрашивания иногда можно удалить химическим способом, сильное волнистость поверхности необратимо нарушает допуски на размеры, в результате чего деталь подлежит утилизации. При появлении следов перегрева немедленно прекратите работу, дайте детали остыть на воздухе и замените изношенный абразив.
Матрица устранения неисправностей
При появлении дефектов воспользуйтесь следующими проверками, чтобы определить следующий этап работы:
| Видимый дефект | Проверка приоритетов | Следующее действие |
| После тщательной шлифовки остаются глубокие царапины | Были ли полностью удалены предыдущие следы песка? Есть ли на колодке новые загрязнения? | Продолжить работу с текущим размером зерна, перейти на размер зерна на один уровень меньше или заменить заправленный абразив. |
| Неравномерные светлые и тёмные участки | Проверьте угол контакта инструмента, давление, создаваемое оператором, и степень износа абразива. | Попробуйте применить локальное смешивание или расширить область нанесения текстуры на всю поверхность. |
| Термическое окрашивание или деформация отдельных частей | Проверьте время удержания инструмента, крепление заготовки и эффективность резания абразивным материалом. | Приостановите работу, проверьте стабильность размеров и заложите новый абразив. |
Когда нержавеющая сталь нуждается в пассивации после шлифования?
Механическая шлифовка физически удаляет защитный слой оксида хрома с поверхности нержавеющей стали. Деталь, которая выглядит блестящей и безупречной, не обязательно защищена от коррозии.
Удаление остатков
В результате шлифования остаются микроскопические металлические опилки, отслоившиеся абразивные частицы и осадок от отработанной смазочно-охлаждающей жидкости. Перед началом любой химической обработки или последующей сборки деталь необходимо тщательно очистить.
Для удаления органических остатков используйте промышленные обезжириватели. Если применялась влажная шлифовка, убедитесь, что шлам, содержащий металлические частицы, удален из всех глухих отверстий и утилизирован в соответствии с экологическими протоколами предприятия, а не оставлен на заготовке для высыхания.
Загрязнение железом
Если на свежеотшлифованной нержавеющей стали появляются ржавые пятна, не стоит сразу делать вывод о том, что материал имеет дефекты или подвергается точечной коррозии. Наиболее частая причина — загрязнение свободным железом.
Проследите технологический процесс, чтобы выявить источник загрязнения. Загрязнение возникает, когда операторы используют металлические щетки, абразивные материалы или приспособления, которые ранее контактировали с углеродистой сталью. Оно также происходит, когда детали перетаскивают по загрязнённым стальным верстакам или перемещают с помощью незащищённых вил вилочного погрузчика.
Дальнейшее лечение
Визуально приемлемый вид поверхности не гарантирует её эксплуатационные характеристики в реальных условиях. Необходимо проводить различие между общей очисткой, удалением термических окрашенных слоёв и химической пассивацией. Травящие кислоты растворяют сильные окисления и сварочную окалину, тогда как пассивация химическим путём восстанавливает коррозионно-стойкий пассивный слой.
Независимо от того, пассивация (например, обработка азотной или лимонной кислотой в соответствии со стандартом ASTM A967) является обязательной, в зависимости от условий конечного применения и требований заказчика. Детали, предназначенные для использования в медицинской, пищевой или морской среде, всегда требуют документально подтвержденной химической пассивации после механической обработки.
Отказ от пассивации с целью сокращения затрат на изготовление зачастую приводит к катастрофическим отказам в эксплуатации, претензиям по гарантии и браку сборных узлов спустя несколько месяцев после поставки.
Как правильно указать варианты отделки из нержавеющей стали и избежать повторных работ?
Расхождения в ожиданиях между инженерным отделом, отделом закупок и производственным цехом являются основной причиной косметической доработки. Нечеткие примечания к чертежам, такие как «гладкая полировка» или «матовая поверхность», оставляют слишком много места для интерпретации.
Примеры внешнего вида
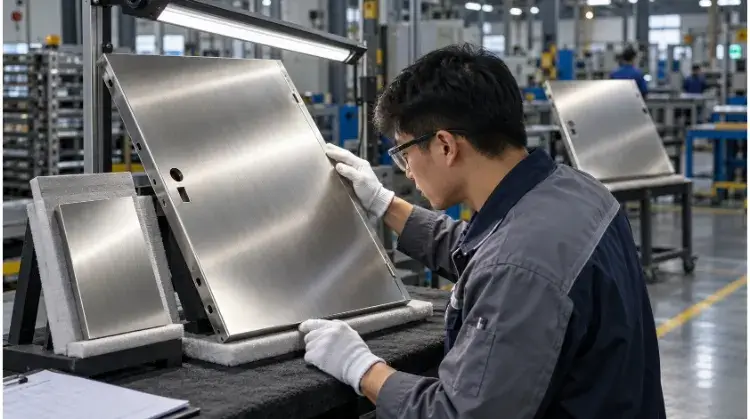
Чётко определите эстетические требования. Укажите, какие поверхности являются основными видимыми сторонами (стороны A), а какие — скрытыми (стороны B). Если требуется направленное направление волокон, укажите точную ось направления волокон на техническом чертеже.
При сборке таких конструкций, как корпуса оборудования, чрезвычайно важно, чтобы смежные детали соответствовали друг другу. Дверца шкафа и его боковая панель должны одинаково отражать свет. Для установления допустимого эталона внешнего вида следует использовать физические эталонные образцы, утвержденные как заказчиком, так и производителем.
Требования к измерениям
Визуальный прием и соответствие габаритам — это два отдельных вида проверки. Всегда проверяйте критические размеры, радиусы кромок и плоскостность листов после шлифования, так как удаление материала может привести к выходу тонких деталей за пределы допуска.
Если на чертеже указан предельный показатель шероховатости поверхности, необходимо четко определить место и направление измерения. В случае матовой поверхности измерение значения Ra перпендикулярно направлению ворса даст значительно более высокое значение, чем измерение параллельно ему.
Факторы, определяющие затраты
Обработка поверхности — чрезвычайно трудоемкий процесс. На продолжительность цикла влияют исходное состояние материала, степень выраженности дефектов, площадь поверхности и геометрия детали. В то время как плоские панели можно быстро обрабатывать на автоматических широколенточных шлифовальных станках, сложные сварные узлы требуют ручной доработки, что приводит к экспоненциальному увеличению трудозатрат.
Инженеры могут существенно сократить эти затраты за счет Проектирование с учетом технологичности (DFM)—например, перемещение сварных швов подальше от видимых внутренних углов, чтобы обеспечить возможность автоматической шлифовки на станке вместо ручной обработки.
Требования к качеству поверхности существенно влияют на бюджет закупок. Переход при обработке сварной сборки со стандартной матовой поверхности № 4 на зеркальную полировку № 8 зачастую приводит к увеличению затрат на финишную обработку в три–пять раз из-за необходимости соблюдения строгой последовательности абразивных материалов. Наконец, необходимо обязать упаковывать готовые детали в защитную лазерную пленку сразу после проверки, чтобы предотвратить повреждения при транспортировке.
Готовы запустить свой проект в производство?
Качественная отделка начинается с четкой документации. Пришлите нам свои 3D-файлы в формате STEP и 2D-чертежи в формате PDF с четким обозначением критически важных видимых поверхностей и примечаний по геометрическим и допусковым характеристикам (GD&T). Мы проанализируем ваши геометрические параметры и спецификации материалов, чтобы составить точный расчет стоимости изготовления и определить оптимальный метод абразивной обработки для вашей задачи.